














Aktualisiert im Juni 2026
Wie man die Oberflächenrauheit misst, ist in der Praxis ein disziplinierter Arbeitsablauf: Man durchquert einen Stift oder optischen Sensor über eine bearbeitete Oberfläche, trennt die feine Textur von der Welligkeit und bildet sich mit einem Trennfilter und meldet fast immer einen einzelnen Parameter Ra, „Die arithmetische durchschnittliche Rauheit in Mikrometern (µm) oder Mikrozinken (µin). Das klingt einfach und die Zahl auf dem Messgerät sieht definitiv aus. Das ist normalerweise nicht der Fall. Zwei Messwerte derselben Oberfläche können bei falscher Grenzlänge, Griffrichtung oder Parameter sehr unterschiedlich sein, und ein Teil kann seine Ra-Toleranz überschreiten, aber dennoch undicht sein, festhalten oder verschleißen. Eine zuverlässige Messung der Oberflächenrauheit hängt sowohl vom Messsystem und den Einstellungen als auch vom Instrument ab. Diese Anleitung geht durch die Rauheitsparameter, die Messinstrumente, das eigentliche Schritt-für-Schritt-Verfahren und der eine Filterschritt, bei dem die meisten Messungen falsch sind, so dass das Verständnis und die Kontrolle der Oberflächenrauheit, rauheit, rauhe Teil wird.
Schnelle Spezifikationen
| Häufigster Parameter | Ra (arithmetische mittlere Rauheit), in µm oder µin |
| Kerninstrumente | Kontakt-Stiftprofilometer; berührungsloses Optikum (konfokal, Interferometrie, Fokusvariation) |
| Maßstäbe | ISO 21920-Serie (2021, ersetzt ISO 4287/4288/1302); ASME B46.1-2019 |
| Typische Griffelspitze | 2 µm Radius, 0,75 mN Kraft (gemäß ISO 3274) |
| Cutoff (C)-Sortiment | 0,08 –8 mm, ausgewählt aus dem erwarteten Ra |
| Umrüstanker | 125 µm; 3 µm; 63 µM 1,6 µM; 32 µM 0,8 µm |
Was Oberflächenrauheit tatsächlich ist (Rauheit vs. Welligkeit vs. Form)
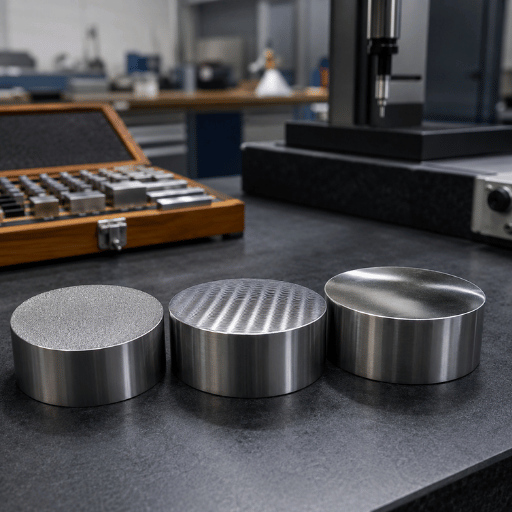
Oberflächenrauheit bezeichnet die feinen Spitzen und Täler, die durch den Herstellungsprozess auf einer Oberfläche hinterlassen werden, quantifiziert als die durchschnittliche vertikale Abweichung des realen Profils von einer Mittellinie über eine definierte Probenahmelänge Die Messung der Oberflächenrauheit erfasst, wie weit die reale Oberfläche bei kurzen Wellenlängen von ihrer idealen Geometrie abweicht, das Verständnis der Oberflächenrauheit beginnt damit, sie als Abweichung einer realen Oberfläche von ihrer idealen Form zu betrachten, nicht als eine einzelne Qualitätsstufe.
Es ist nur eine von drei Komponenten von Oberflächenbeschaffenheit. Die gesamte Geometrie jeder bearbeiteten Oberfläche ist ein Stapel von drei Wellenlängenbändern: Form bilden (die Gesamtform, längste Wellenlänge), Welligkeit (Mittelwellenlängenwellung durch Maschinenvibration oder eine unausgeglichene Schleifscheibe) und Rauheit (das Werkzeug mit der kürzesten Wellenlänge oder Prozessmarkierungen).Jede Rauheitsmessung isoliert dieses kürzeste Band und verwirft den Rest.
Dass Trennung das ganze Spiel ist Jedes Profilometer erfasst ein kombiniertes Oberflächenprofil, dann streift ein Filter die langen Wellenlängen aus, so dass nur das Rauheitsprofil übrig bleibt, die Höhe des Profils aus der Mittellinie ist das, was das Instrument in eine Zahl zur Charakterisierung der Oberfläche verwandelt Diese Oberflächeneigenschaften und Oberflächenmerkmale (die kleinen Oberflächenunregelmäßigkeiten oder Unregelmäßigkeiten auf der Oberfläche, die das Werkzeug hinterlassen hat) sind genau das, was eine Rauheitsmessung quantifiziert Wie es der Metrologie-Leitfaden der University of Southampton ausdrückt, sind Rauheit und Welligkeit selten isoliert zu finden “die meisten Oberflächen sind eine Kombination aller drei und es ist üblich, sie getrennt zu bewerten” Es gibt kein festes Maß, bei dem Welligkeitser Rauheitsergebnis “warum” Sie können die gleichen Flächen durch die gleichen Flächengrenzwerte festlegen. ASME B46.1-2019, „Lag, die dominierende Richtung des Oberflächenmusters, ist ein vierter Deskriptor, der steuert, wie Sie das Instrument ausrichten.
In der Praxis beißt dieser Spalt. Ein Maschinist in der Werkstatt kann einen geschliffenen Schaft ablehnen, weil sein Ra 0,4 µm-Wert “ausfällt”wenn das Messgerät die Welligkeit eines abgenutzten Spindellagers fälschlicherweise in die Nummer faltete, die Rauheit die ganze Zeit über im Inneren angegeben war und der teure Fehler der Grenzwert war, nicht der Teil. Dieser Fehlermodus ist genau deshalb üblich, weil jeder ISO-Wellenlängenfilter (ein Grenzwert von 0,8 mm erfasst andere Inhalte als ein 2,5 mm) das Ergebnis ändert, daher ist es wichtig, die Bänder richtig zu trennen, bevor Sie auf die Ablesung der Oberflächenrauheit vertrauen.
Oberflächenrauheitsparameter: Ra, Rz, Rq und was Ra verbirgt
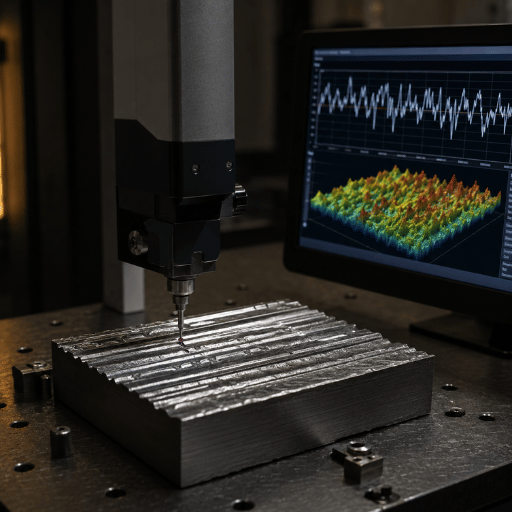
Ra ist die arithmetische mittlere Rauheit, das Mittel der absoluten Abweichungen des Rauheitsprofils von der Mittellinie über die Auswertungslänge, und Rz ist die durchschnittliche maximale Höhe, das Mittel der fünf größten Peak-to-Valley-Abstände über die Abtastlängen Ra ist stabil und leicht zu kontrollieren, so dominiert es Zeichnungen; Rz reagiert empfindlicher auf vereinzelte Kratzer und Grate und auf den höchsten Peak in der Spur. Ra ist nur ein Amplitudenmittel, das den Haken darstellt: Wie alle Amplitudenparameter misst es die vertikale Höhe, wirft aber die weg Form Des Profils Zwei Teile auf unterschiedlichen Rauheitsgraden können noch den gleichen Parameter benötigen, und zwei Teile auf dem gleichen Ra können in der Funktion sehr unterschiedliche Rauheiten einer Oberfläche aufweisen, die Anpassung des Parameters an den Auftrag ist es, was eine Rohzahl in echte Oberflächenqualität verwandelt, hohe Rauheit ist nicht automatisch schlecht, und eine niedrige Zahl ist nicht automatisch gut.
Zwei Flächen können sich ein identisches Ra teilen und sich gegensätzlich verhalten Eine plateaugeklemmte Zylinderbohrung (tiefe ölhaltende Täler, flache Lagerspitzen) und eine scharfe, spitz zulaufende gedrehte Fläche können beide Ra 0,4 µm ablesen, dennoch dichtet und schmiert eine und die andere reißt eine Dichtung auseinander Der Unterschied lebt in Schiefe (Rsk): negativer Schräglauf bedeutet taldominiert (gut für Lager und Ölrückhaltung), positiver Schräglauf ist spitzendominiert (gut für Haftung, schlecht für Dichtungen) Wenn die Funktion von Abdichtung, Lager oder Ermüdung abhängt, geben Sie Rsk oder Rz neben Ra an, Ra allein kann sie nicht unterscheiden.
| Parameter | Was es einfängt | Am besten verwendet für |
|---|---|---|
| Ra | Arithmetische mittlere Abweichung von der Mittellinie | Allgemeine Kontrolle; die meisten Zeichnungen und Prozessüberwachung |
| Rz | Durchschnittlich 5 maximale Gipfel-Tal-Höhen | Dichtflächen, ermüdungskritische Teile, Kratzerkennung |
| Rq (RMS) | Wurzel-Mittelwert-Quadrat-Abweichung (Gewichte erreichen mehr Spitzenwerte) | Optische Oberflächen, statistische Analyse |
| Rt | Gesamthöhe, einzeln schlechtester Gipfel-Tal-Über-die-Tal-Über-Auswertungslänge | Beschichtungsdicke, Leckpfade, Fehlersiebung |
| Rsk | Skewness - von Gipfeln dominierte vs. Tal-dominierte Asymmetrie | Lager, Dichtungen, Schmierung, Lackhaftung |
Parameterdefinitionen gemäß ISO 21920-2 / ASME B46.1-2019.
Was sagt dir Ra, und was nicht?
Ra sagt Ihnen die durchschnittliche Höhe der Textur, Full-Stop Es ist reproduzierbar, unempfindlich gegenüber einer einzelnen ungeraden Spitze, und gut zum Auffangen allmählicher Prozessdrift über einen Produktionslauf, ein abgenutzter Einsatz oder eine belastete Schleifscheibe schiebt Ra stetig nach oben, wenn es stumpf wird.
Was Ra dir nicht sagt: ob das Profil spitz oder talreich ist (Schiefe), wie hoch das schlechteste Einzelmerkmal ist (Rt/Rz), wie die Textur beabstandet ist (RSm), oder in welche Richtung es verläuft (Lay) Ein Lagerzapfen und eine Dichtungsfläche können den gleichen Ra 0,4 µm-Callout tragen und benötigen ganz andere reale Flächen Behandeln Sie Ra als ersten Filter, dann fügen Sie einen Form - oder Extremwertparameter hinzu, wenn die Funktion es erfordert.
So lesen Sie einen Surface Finish Callout (125, 32, 0,8 Ra)
Ein Oberflächenfinish-Callout wie “0,8” oder “Ra 0,8” bedeutet eine maximale arithmetische Durchschnittsrauheit von 0,8 µm; ein älterer Imperial-Callout von “32” bedeutet 32 µin, was dem gleichen Finish entspricht, zeigt eine Zeichnung nur eine nackte Zahl mit dem Tick-Symbol, gilt die ISO-Vorgabe: Ra, gemessen mit fünf Abtastlängen und einem 0,8 mm Cutoff.
Dieser Wert ist die Überschrift, aber eine vollständige ISO 1302 / Das ISO 21920-1-Symbol kann auch die Probenahmelänge, den Parameter (Ra vs. Rz), eine Ober- und Untergrenze, die Produktionsmethode, die Lagenrichtung und eine Bearbeitungszugabe enthalten.
| Ra (µm) | Ra (µin) | ISO-Note (N) | Typischer Prozess |
|---|---|---|---|
| 0.1 | 4 | N3 | Läppen, feines Honen |
| 0.2 | 8 | N4 | Honieren, Präzisionsschleifen |
| 0.4 | 16 | N5 | Schleifen, Feindrehen |
| 0.8 | 32 | N6 | Schleifen, Präzisionsdrehen (Dichtungsflächen) |
| 1.6 | 63 | N7 | Drehen, Fräsen, Draht EDM |
| 3.2 | 125 | N8 | Bearbeitungs-/Fräsbasislinie |
| 6.3 | 250 | N9 | Grobe Bearbeitung, Gussreinigung |
Umwandlung: 1 µin = 0,0254 µm. Prozesskolonne ist typisch, nicht garantiert, siehe untenstehende Prozessklammer.
Kontakt vs. Kontaktlosigkeit: Instrumente, die die Rauheit messen
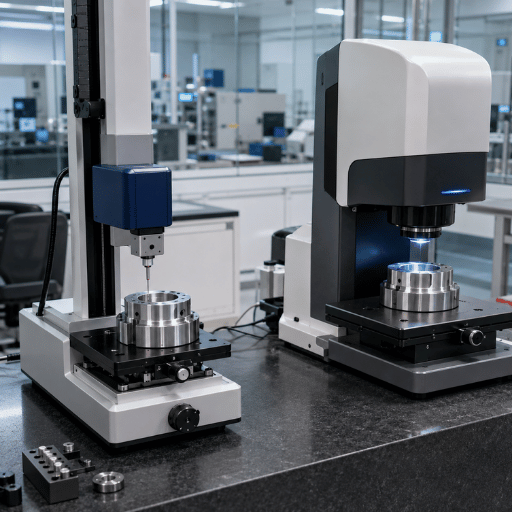
Verwenden Sie ein Kontakt-Stift-Profilometer für rückverfolgbares Ra/Rz an den meisten Metallteilen, und ein berührungsloses optisches Instrument, wenn die Oberfläche zu weich, zu klein, zu reflektierend ist oder wenn Sie ein Flächenbild (3 D) anstelle einer einzelnen Linie benötigen Mechanisch zieht ein Stift eine feine Diamantspitze über die Oberfläche und wandelt seine vertikale Bewegung in ein Profil um; ein optisches Instrument liest die Oberfläche mit reflektiertem Licht ab, anstatt sie zu berühren Beide sind gültige Messinstrumente, das richtige Messinstrument hängt vom Teil, dem Parameter und dem Budget ab Hier verwendet eine Kontaktwerkstatt eine Sonde (den Stift), die über die Oberfläche gezogen wird; eine optische Profilmessung liest die Oberfläche mit tragbarem Rauhohwert.
| Instrument | Prinzip | Profil / Areal | Beste Verwendung |
|---|---|---|---|
| Rutschige Griffellehre | Stylus + Skid-Datum (Kontakt) | Profil (Ra) | Laden-Etage-Go/No-Go auf Ra |
| Skidless-Stylus-Profilometer | Stil zum Präzisionsgeradheitsdatum | Profil (Ra, Rz, Rsk) | Rückverfolgbare Labormessung |
| Konfokalmikroskop | Optischer Fokus durch Tiefe (berührungslos) | Areal (Sa, Sq) | Kleine oder zarte Teile |
| Weißlichtinterferometrie | Phasenverschiebungsstörungen (berührungslos) | Areal | Sehr glatte / optische Oberflächen |
| Fokusvariation | Optische Fokusstapelung | Areal | Steile, raue, strukturierte Oberflächen |
| Vergleichsblock | Taktile/visuelle vs. bekannte Probe | Keine (subjektiv) | Schnelle Schätzung, kein Instrument |
- Rückverfolgbar auf nationale Normen (NIST/NPL-Referenzproben)
- Direkter Ra/Rz/Rsk, unbeeinflusst von der Oberflächenfarbe oder dem Reflexionsvermögen
- Grenze: Spitze kann weiche Oberflächen kratzen; nur eine Linie; langsamer
- Grenze: Spitzenradius (2 µm) stumpft die engsten Täler ab
- Kein Kontaktschaden; vollständige Flächenkarte (3 D); schnell über ein Gebiet
- Vertikale Auflösung unter einem Nanometer an glatten Teilen
- Grenze: Kämpfe auf steilen, transparenten oder sehr glänzenden Oberflächen
- Grenze: areal Sa ist numerisch nicht gleich Profil Ra
Welche Methoden gibt es zur Messung der Oberflächenrauheit?
Es gibt drei praktische Familien. Kontaktprofilierung Zieht einen Stift über die Oberfläche und ist die nachvollziehbare Standardeinstellung für Ra und Rz. Berührungslose optische Methoden, konfokale Mikroskopie, Weißlichtinterferometrie und Fokusvariation, nutzen Licht, um die Oberfläche zu messen und Flächenkarten zu erstellen, ohne sie zu berühren.
Vergleich Die Methoden verwenden einen taktilen/visuellen Rauheitskomparator für eine schnelle Schätzung, wenn kein Instrument zur Hand ist; Die zugrunde liegenden optischen Topographietechniken sind in Patenten wie gut dokumentiert US 4.340.306 Zur phasenverschiebenden Interferometrie. Die Rasterkraftmikroskopie liegt für Nanometer-Forschungsarbeiten darüber hinaus.
So messen Sie die Oberflächenrauheit Schritt für Schritt
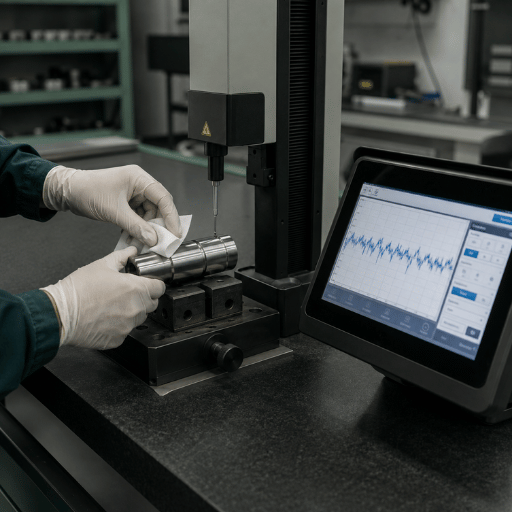
Ein gültiger Rauheitswert ist ein sechsstufiger Vorgang, kein einziger Knopfdruck Überspringen Sie die Kalibrierung oder die Lageorientierung und die Zahl ist dekorativ. Dies ist die Standardmethode zur Messung der Oberflächenrauheit mit einem tragbaren oder Tischtestgerät, der Stift bewegt sich mit konstanter Geschwindigkeit über die Oberfläche und die darin aufgezeichnete Profilrauheit wird in Ra umgewandelt.
In dieser Reihenfolge kann die Rauheit zweimal auf die gleiche Weise gemessen werden; Wenn es außerhalb der Reihenfolge erfolgt, driftet der Rauheitsdurchschnitt mit dem Bediener.
- ✔1. Reinigen Sie die Oberfläche. Wischen Sie Öl, Späne und Staub ab, ein einzelnes Partikel wird als Peak angezeigt und bläst Rz auf.
- ✔2. Gegen ein Referenzexemplar kalibrieren. Überprüfen Sie das Messgerät anhand eines rückverfolgbaren Rauheitsstandards (z. B. a NIST SRM 2073a- Typusprobe) vor der Schicht.
- ✔3. Legen Sie den Parameter fest. Passen Sie die Zeichnung Ra, Rz oder Rsk an. Ra messen, wenn der Druck Rz aufruft, ist ein stiller Fehler.
- ✔4. Cutoff (Wählen Sie den). Wählen Sie es aus dem erwarteten Ra (siehe Auswahl unten), dieser legt die Probenahme und Bewertung fest.
- ✔5. Senkrecht zur Lage orientieren. Über die Werkzeugmarken, nicht entlang, wandern, entlang der Laienmessung kann 2 – ̄N besser als der wahre Wert lesen.
- ✔6. Traversieren, dann mehrere Lesungen durchführen. Führen Sie die gesamte Bewertungslänge aus (fünf Abtastlängen) und mitteln Sie mehrere Positionen; Oberflächen sind nicht einheitlich.
Ein Standardstift verwendet einen Spitzenradius von 2 µm bei einer Kraft von etwa 0,75 mN (gemäß ISO 3274; Standardeinstellungen der Mitutoyo Surftest-Klasse); Für gröbere Oberflächen wird eine Spitze von 5 µm/4 mN verwendet. A Geschlittert Das Messgerät ruht mit einer Kufe auf den Oberflächenspitzen und filtert die Welligkeit mechanisch heraus, praktisch auf der Werkstatt, kann jedoch auf wellenförmigen oder gebogenen Teilen zu wenig berichten. A Kufenlos Spurweite fährt auf einem internen Präzisionsdatum und ist für Rz, Rsk und nachvollziehbare Arbeiten erforderlich. Auch die Quergeschwindigkeit ist wichtig: zu schnell und der Stift rundet scharfe Täler ab.
“Es ist durchaus möglich, eine einzelne Rauheit mit zwei verschiedenen Methoden zu messen und unterschiedliche Ergebnisse zu erhalten. Die Befolgung von ISO-Methoden liefert nicht immer die besten oder am besten geeigneten Antworten. Wenn Sie Rauheitsinformationen angeben, ist es immer am besten, möglichst vollständige Informationen über die Messmethode, die verwendeten Werkzeuge und die verwendeten Parameter bereitzustellen.”
Universität Southampton, Rauheitsmessung: Ein Leitfaden (Ingenieurwesen) bezeichnet
Der Grenzlängenschritt Die meisten Messungen werden falsch
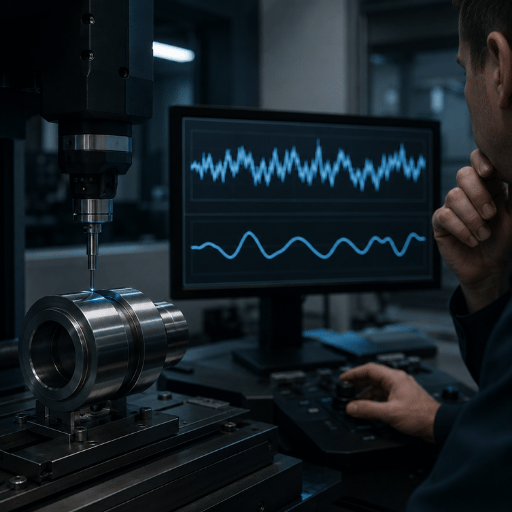
Die Grenzlänge (Cutoff-Länge) ist die Filterwellenlänge, die Rauheit von Welligkeit trennt, und man wählt sie aus dem erwarteten Ra, nicht aus der Größe des Teils, falsch verstehen und eine längere Messung macht die Sache noch schlimmer, nicht besser: Zu großer Cutoff faltet Welligkeit in den Ra-Wert, und zu kleiner Cutoff filtert echte Rauheit herausDiese einzige Einstellung ist der Grund, warum ein Teil auf einer Spurweite innerhalb seiner Ra-Toleranz sitzen und auf einer anderen ausfallen kann Diese Standardleiter stammt von ISO 4288 (in ISO 21920-3 übernommen) für nicht-jodische Profile, die Art, die die am meisten Bearbeitung erzeugt.
| Erwarteter Ra (µm) | Schnitt (mm) | Probenahmelänge (mm) | Auswertungslänge (mm) |
|---|---|---|---|
| > 0,006 bis 0,02 | 0.08 | 0.08 | 0.4 |
| > 0,02 bis 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1 bis 2 | 0.8 | 0.8 | 4 |
| > 2 bis 10 | 2.5 | 2.5 | 12.5 |
| > 10 bis 80 | 8 | 8 | 40 |
Standard, wenn nichts angegeben ist: Ra, 5 Abtastlängen, 0,8 mm Cutoff, 300:1 Bandbreite Quelle: Auswahltabelle ISO 4288.
Arbeitsbeispiel: Ein mit einer Vorschubgeschwindigkeit von 0,1 mm/Rev gedrehter Teil mit einem Nasenradius von 0,8 mm hat einen theoretischen Boden Ra von etwa f²/(31,2 ·r) = 0,1²/(31,2 × 0,8) ( 0,4 µm. Real Ra läuft höher wegen aufgebauter Kante, Vibration, und Werkzeugverschleiß, aber 0,4 µm landen im Band “0,1 bis 2 µm”, so dass man es mit einem 0,8 mm Cutoff über 4 mm Auswertungslänge ändern würde Vorschubgeschwindigkeit und Nasenradius Und das erreichbare Ra, und damit der richtige Cutoff, bewegt sich mit.
Es ist nicht Genauigkeit kommt vom richtigen Cutoff, nicht von einem längeren Traverse Machinisten in Metrologieforen verfolgen “Mystery” Ra-Unstimmigkeiten immer wieder auf einen Cutoff zurück, der zu groß für die Oberfläche war, es zog wav in die Lesung Setzen Sie zuerst vom erwarteten Ra; die Auswertungslänge folgt dann als fünf mal der Cutoff.
Typische Oberflächenrauheit durch Prozess (Mahlen, Drehen, EDM, Fräsen)
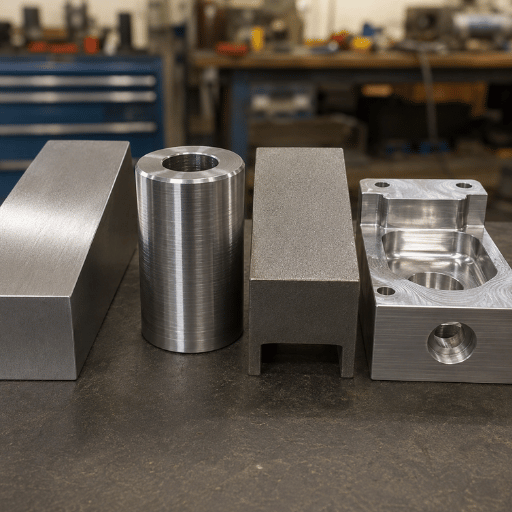
Bevor Sie einem gemessenen Ra vertrauen, überprüfen Sie es auf die geistige Gesundheit und vergleichen Sie, was der Prozess realistisch erzeugen kann. Diese Klammertabelle gibt typisches erreichbares Ra für gängige Prozesse an, das sowohl für die Auswahl einer Endbearbeitungsroute als auch für das Auffangen einer physikalisch unmöglichen Messung nützlich ist (eine gedrehte Bohrung liest Ra nicht 0,05 µm). Dies sind typische Bereiche von Produktionsmethodendaten in ASME B46.1 und quervalidierten Bearbeitungsdaten; Der Boden hängt von Werkzeug, Material und Steifigkeit ab.
| Prozess | Typisches Ra (µm) | Anmerkungen |
|---|---|---|
| Läppend | 0.012–0.1 | Spiegelveredelungen, Messblöcke |
| Honend | 0.025–0.4 | Bohrungen, Plateau-Finishes zum Abdichten |
| Präzisionsschleifen | 0.1–1.6 | 0,1 – 0,8 typisch; Dichtung/Lagerflächen |
| EDM (Senkbecken) | 0.4–3.2 | Durch Funkenenergie eingestellt |
| CNC-Drehen | 0.4–6.3 | Antrieb durch Futter und Nasenradius |
| Fräsmaschinen | 0.8–6.3 | 3,2 µm als bearbeiteter Ausgangswert |
| Bohren | 1.6–6.3 | Bohrwände |
| Sägen | 1.6–25 | Lagerabschaltung, Vorbearbeitung |
Material verändert den Boden: Eine duktile Legierung, die sich am Rand ansammelt, endet rauer als derselbe Einschnitt Gusseisen, Während Gummiklassen wie weich sind Aluminium oder Edelstahl Oft braucht es einen Finishing Pass, um einen niedrigen Ra zu treffen Wenn ein einzelner Turn- oder Ground-Einsatz den Callout nicht erreichen kann, ist die realistische Route Präzision Schleifgeräte oder eher honen als immer feiner drehen.
Was verändert sich in der Oberflächenmetrologie (ISO 21920 und Areal Sa/Sq)
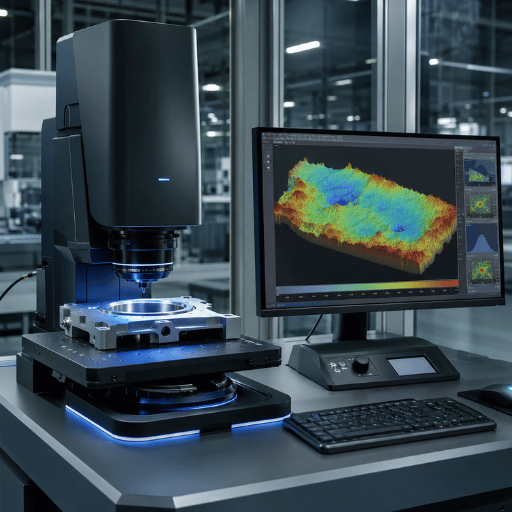
Wenn Ihre Zeichnungen immer noch ISO 4287, ISO 4288 oder ISO 1302 zitieren, beziehen sie sich jetzt auf zurückgezogene Standards, und das ist eine Compliance-Aufgabe, die Sie planen sollten, kein Markttrend, den Sie im Dezember 2021 beobachten sollten ISO 21920-Serie Ersetzte ISO 4287, ISO 4288, ISO 1302 und Teile von ISO 13565 offiziell für die Profiloberflächentextur.
Bekannte Parameter (Ra, Rz, Rsk) sind erhalten, aber Symbolregeln, Standardkonventionen und einige Definitionen haben sich geändert Praktische Maßnahme: Prüfen Sie Ihre Zeichenvorlagen und Inspektionsberichte auf alte Standardzitate und aktualisieren Sie die Callouts, wenn Teile überarbeitet werden, ein Inspektionsbericht, der eine zurückgezogene Norm zitiert, ist ein Befund, der darauf wartet, in einem Audit passiert In regulierten Branchen wie der Automobilindustrie, in denen eine Dichtungs- oder Kontrolloberfläche einen funktionalen EN ISO-Callout trägt, ist die Bewertung der Oberflächenqualität anhand der aktuellen Norm Teil der Anmeldung, und Oberflächeneigenschaften wie Schiefe erscheinen zunehmend neben Ra auf dem Druck.
Eine zweite Verschiebung bewegt sich vom 2 D-Profil zum Flächenprofil Profil Ra probt eine einzelne Linie; Flächenparameter, Sa und Sq unter ISO 25178, kartieren die gesamte Oberfläche und beschreiben Texturen (ausgehonte Plateaus, lasertexturierte Dichtungen, additive Oberflächen), die eine einzelne Spur übersehen kann. Neue Kalibrierungsrahmen wie ISO 25178-600/-700 und der Interferometrie-Instrumentenstandard von 2025 drängen berührungslose optische und sogar Inline-Messung in eine höherwertige Produktion. Areal ist kein Ersatz für Ra durch ein routinemäßig bearbeitetes Teil, es ist das Werkzeug, das erreicht werden kann, wenn die Funktion von der Form der Textur abhängt -Mess-Messing-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß-Maß
Häufig gestellte Fragen
Wie wird die Oberflächenrauheit (Ra) berechnet?
Antwort anzeigen
Wie wird Rz berechnet und wie unterscheidet es sich von Ra?
Antwort anzeigen
Was sind die Einheiten von Ra?
Antwort anzeigen
Wie messe ich ein 0,8 µm (Ra 32) Finish?
Antwort anzeigen
Kann ich die Oberflächenrauheit ohne Profilometer messen?
Antwort anzeigen
Wie wirkt sich die Oberflächenrauheit auf die Teileleistung aus?
Antwort anzeigen
Warum wir das geschrieben haben
Als Hersteller von CNC-Dreh-, Fräs- und Schleifmaschinen sieht ANTISHICNC jede Woche die gleichen Oberflächen-Finish-Streitigkeiten auf dem Werkstattboden landen: ein Ra-Callout, der auf einer Spurweite vorbeifährt und auf einer anderen ausfällt und fast immer auf die Grenzlänge oder die Lageorientierung zurückgeführt wird Dieser Leitfaden zieht die Standards (ISO 21920, ISO 4288, ASME B46.1) und das praktische Verfahren an einem Ort, sodass eine Finish-Spezifikation zweimal auf die gleiche Weise gemessen wird. Vom 13T-Technikerteam überprüft.
Verwandte Artikel
- Feeds und Geschwindigkeiten, wie Futterrate und Nasenradius den erreichbaren Ra einstellen
- Bearbeitung von Edelstahl, Endbearbeitungsstrategien für einen niedrigen Ra
- Präzisionsschleifausrüstung, die Oberflächen im Submikrometerbereich erreicht
- Live-Tooling-Drehmaschinen, Einrichtungsdrehen und Fräsen
Referenzen und Quellen
- SRM 2073 a RohheitskalibrierungsprobeNationales Institut für Standards und Technologie (NIST)
- Good-Practice-Leitfaden Nr. 37: Messung der Oberflächentextur mithilfe eines Stylus-InstrumentsNationales Physikalisches Labor (NPL)
- ASME B46.1-2019: Oberflächentextur (Rauheit, Welligkeit, Schicht)ASME / ANSI
- ISO 1302:2002 GPS, Angabe der OberflächentexturInternationale Organisation für Normung
- Rauheitsmessung: Ein LeitfadenUniversität Southampton, Ingenieurwesen
- Oberflächenqualität verstehen: Über die durchschnittliche Rauheit (Ra) hinausASEE
- ISO 25178-603:2025, Areal-Phasenverschiebungs-InterferometrieinstrumenteISO



