














Die Bearbeitung von Edelstahl macht einfache Arbeiten schneller zu zerbrochenen Werkzeugarbeiten als fast jedes andere Werkstattmetall. Die Bearbeitung von Edelstahl ist die Arbeit des Schneidens, Drehens, Fräsens, Bohrens und Klopfens von Edelstahllegierungen, deren Tendenz zum Härten und Einfangen von Wärme sie weitaus schwieriger zu schneiden macht als Kohlenstoffstahl. Dieser Grund ist einfach zu sagen und schwer zu schlagen: Edelstahl härt unter dem Schnitt, hält die Wärme am Rand und haftet am Werkzeug. Holen Sie sich die Güte, die Geschwindigkeit, das Werkzeug und das Kühlmittel, das zusammenarbeitet und Edelstahl schneidet sauber. Machen Sie eines davon falsch und kochen Sie in wenigen Minuten eine Kante. Dieser Leitfaden geht durch das Warum und das Wie, mit den Startnummern, die Sie an die Maschine nehmen können. Bevor Sie Schneidparameter für die Maschine einstellen Edelstahlprodukte von Baling Steel, Bestätigen Sie die tatsächliche Qualität, den Lieferzustand und die Lagerabmessungen aus der Auftrags- und Mühlendokumentation.
Schnelle Spezifikationen: Bearbeitung von Edelstahl
| Einfachste gemeinsame Note | 303 (freibearbeitet) / 416 martensitisch |
| Härteste gemeinsame Note | 316 und Duplex (2205) |
| Startgeschwindigkeit, 304 (Karbid) | ~150 – 300 SFM, Drehen · 100 250 SFM Fräsen |
| Werkzeug der Wahl | Scharfe TiAlN/PVD-beschichtete Hartmetall, positive Rechen |
| Nummer-eins-Regel | Halten Sie die Fütterung aufrecht und lassen Sie das Werkzeug niemals reiben (Arbeitenhärten) |
| Wärmeleitfähigkeit, 304 | ~16 W/m·K (etwa ein Drittel Kohlenstoffstahl) |
Warum Edelstahl so schwer zu bearbeiten ist
Drei physikalische Merkmale machen Edelstahl schwer zu schneiden: Er härtet unter der Kante aus, er fängt Wärme am Schnitt ein, weil seine Wärmeleitfähigkeit etwa ein Drittel Kohlenstoffstahl läuft, und seine Gummischips schweißen als aufgebaute Kante an das Werkzeug Jede Taktik später in diesem Leitfaden geht auf eine dieser drei zurück.
Es härtet schnell aus. Austenitische Sorten wie 304 und 316 dehnbar machen an der Oberfläche ungefähr doppelt so schnell wie ferritische oder martensitische rostfreie Wenn die Schneide reibt statt zu schneiden, wird ein Lichtdurchgang, eine Verweildauer, ein Werkzeug, das stumpf geworden ist, die Haut des Teils glashart, und der nächste Durchgang muss unter diese gehärtete Schicht greifen oder es poliert es nur härter Eine Studie der University of Kentucky über die Oberflächenintegrität von AISI 304 band den Oberflächenhärteanstieg direkt an diese Kaltverfestigung und stellte außerdem fest, dass austenitischer Edelstahl eine hohe Tendenz dazu aufweist Auf dem Schneidwerkzeugmaterial haften.
Es hält Wärme im Schnitt. 304 leitet Wärme mit etwa 16 W/m·K, etwa ein Drittel der ~45 W/m·K von glattem Kohlenstoffstahl. Wärme, die ein Kohlenstoff-Stahl-Chip stattdessen wegtragen würde, bleibt an der Schneidkante, sodass das Werkzeug bei gleicher Geschwindigkeit heißer läuft. Aus diesem Grund ist die Kühlmittelstrategie bei Edelstahl wichtiger als bei Weichstahl.
Alle rostfreien verdankt ihre Korrosionsbeständigkeit Chrom, mindestens etwa 10.5TP10T addieren die austenitischen Qualitäten Nickel und (in 316) Molybdän, was genau ihre Bearbeitbarkeit senkt Diese Qualitäten sind nicht besonders hart; 304 sitzt um 180 Brinellhärte Sie sind schwierig, weil sie sich unter dem Schnitt verhalten, nicht wegen der Schütthärte.
Es ist gummiartig und klebrig. Die gleiche kohlenstoffarme Duktilität, die 304 leicht formbar macht, lässt seine Späne als Aufbaukante (BUE) an den Rand schweißen BUE ruiniert die Oberflächenbeschaffenheit, bricht dann ab und nimmt einen Brocken Karbid mit Schlechte Oberflächenbeschaffenheit auf Edelstahl ist fast immer ein Aufbaukantenproblem, keine zu hohe Vorschubgeschwindigkeit Kerbverschleiß an der Schnitttiefe ist der andere klassische Versagensmodus.
Also der Job ist nicht “härter geschnitten” Es heißt “den Rand scharf halten, weiter zuführen, die Wärme rausholen” Halte diese drei und rostfrei verhält sich.
Edelstahl-Grade geordnet nach Bearbeitbarkeit
Nicht alle rostfreien Schnitte gleich Die Auswahl der Sorte ist der erste Hebel, den Sie haben, und es ist der billigste Eine freibearbeitende 303 Edelstahlstange und eine robuste 316 Edelstahlstange können sich um fast zwei zu eins unterscheiden, wie schnell Sie sie schneiden und wie lange die Kante hält Wir nennen diese Rangfolge die Edelstahl-BearbeitbarkeitsleiterSorten sortiert nach der freien Schnittfreiheit, wobei der Kompromiss jeweils Korrosionsbeständigkeit oder Festigkeit kostet.
| Note (UNS) | Typ / Familie | Bearbeitbarkeit | Kompromiss, den Sie akzeptieren |
|---|---|---|---|
| 416 (S41600) | Martensitisch, freibearbeitend | ~85 –90% | Insgesamt einfachster Edelstahl; geringere Korrosionsbeständigkeit |
| 303 (S30300) | Austenitisch, freibearbeitend | ~72 –78% | Schwefel/Selen zugesetzt; geringere Korrosionsbeständigkeit, schlechte Schweißbarkeit |
| 430F (S43020) | Ferritisch, freibearbeitend | ~65 –75% | Magnetisch; mäßige Korrosionsbeständigkeit |
| 17-4 PH (S17400) | Niederschlagshärtend | ~43 –45% geglüht | Maschine in Zustand A (geglüht); nach dem Altern viel härter |
| 304 (S30400) | Austenitisch | ~40 –45% | Standardarbeitstier; gute Korrosion, faire Bearbeitbarkeit |
| 304L (S30403) | Austenitisch, kohlenstoffarm | ~40% | Schweißfreundlicher, aber gummiartiger; etwas schlechter als 304 |
| 440C (S44004) | Martensitisch, aushärtbar | ~351TP10 T geglüht | Hohe Härte nach Wärmebehandlung; Nur maschinell geglüht |
| 316 (S31600) | Austenitisch | ~36 –40% | Fügt 2 – 31 TP10 T Molybdän für Chlorid/Meer hinzu; härteste übliche Qualität |
| 316L (S31603) | Austenitisch, kohlenstoffarm | ~36% | Die meisten Arbeiten auf See/medizinisch; niedrigste der üblichen Noten |
| 2205 (S32205) | Duplex | ~28% | Etwa 201TP10 T unter 316; benötigt einen starren Aufbau und eine stabile Klemmung |
Bearbeitbarkeitsbewertungen, synthetisiert aus Querverweisbearbeitungsdaten (Bearbeitungstabelle für Ärzte und SSINA).
Eine Quelle listet 303 bei 72% und eine andere bei 75% auf; 304 wird sowohl als 40% als auch als 43TP10T angezeigt. Dass die Nummer nicht schlampig ist, hängt von der klassischen AIS-Anlage der Basislinie ab. Das System der Industrie legt frei schneidenden B1112-Kohlenstoffstahl bei 100% fest, während viele nicht rostfreie Tabellen 416 auf 100% setzen. Lesen Sie die Bewertungen als Rangfolge, nicht als Ziel. Diese Reihenfolge (416, 4303, 4, 4, 304) dem Journal of Materials (JOM) Der gleichen Rangfolge folgt.
Ist 304 oder 316 einfacher zu bearbeiten?
Edelstahl 304 ist einfacher Beide sind austenitisch, aber Edelstahl 316 fügt 2 –31TP10 T Molybdän hinzu, was die Festigkeit und Zähigkeit erhöht und die Bearbeitbarkeit um etwa 10 –1 1 TP10 T relativ zu 304 nach unten zieht. In der Praxis bedeutet das, dass 316 eine etwas geringere Schnittgeschwindigkeit, eine schärfere Kante und eine stärkere Aufmerksamkeit für Kühlmittel und Spansteuerung wünscht.
Wenn ein Teil im Süßwasser oder in Innenräumen lebt, reicht normalerweise 304 aus und schneidet schneller. Sparen Sie 316 für Chlorid-Exposition, Marine- oder medizinische Arbeiten, bei denen die Korrosionsbeständigkeit erhalten bleibt, und budgetieren Sie die damit verbundene zusätzliche Zykluszeit und den Werkzeugverschleiß.
Geschwindigkeiten und Vorschübe für Edelstahl
Geschwindigkeiten und Vorschübe sind dort, wo die meisten rostfreien Aufträge gewonnen oder verloren werden Die Falle läuft Kohlenstoff-Stahl-Zahlen: rostfrei will eine niedrigere Schnittgeschwindigkeit, aber eine feste, stetige Zufuhr Schneiden Sie zu langsam auf dem Vorschub und Sie reiben, die Arbeit-härtet die Oberfläche und tötet den Rand Die Tabelle unten gibt Carbid-Ausgangspunkte; behandeln Sie sie als einen Ort, um zu beginnen, dann stimmen Sie nach den Chips und dem Klang.
| Klasse | Drehen (SFM) | Fräsen (SFM) | Anmerkungen |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Freimaschinell; am verzeihendsten |
| 304 / 304L | 150–300 | 100–250 | Beginnen Sie mit etwa 200 Drehungen; Erhöhen Sie, sobald die Chips blaubraun laufen |
| 316 / 316L | 120–250 | 80–200 | Unter 304; scharfe Kante unerlässlich |
| 17-4 PH (geglüht) | 150–250 | 100–200 | Wieder langsamer, einmal altersverhärtet |
| 416 | 300–450 | 150–350 | Nähere Drehzahlen für Legierungsstahl |
Querverwies Startbereiche; Premium beschichtetes Hartmetall mit Hochdruckkühlmittel auf einer starren Maschine kann höher laufen.
Für die Spanlast reicht ein gemeinsamer Hartmetallbereich von etwa 0,0005 „pro Zahn auf einer 1/8-Endmühle bis zu ~0,06 „auf einer 1-Endmühle. Diese klassische Ladenformel verbindet sie:
Spindelgeschwindigkeit: RPM = (3,82 × SFM) 2 RPM Durchmesser Bei 20,5 SFM auf einem “5-Tool, = (3,82 × 200)) 0,5 (0,5) 1.528 RPM.
Feed: IPM = RPM × laden × Flöten Mit einem 4-Flöten-Werkzeug bei 0,002 “pro Zahn, Feed = 1.528 × 0,002 × 4 12.2 IPM. Beginnen Sie dort und schleichen Sie sich nach oben, schleichen Sie sich nicht nach unten, sonst reiben Sie. Die vollständige Formelaufschlüsselung finden Sie in unserem Leitfaden zu Vorschübe und Geschwindigkeiten.
Auswahl von Schneidwerkzeugen und -einsätzen
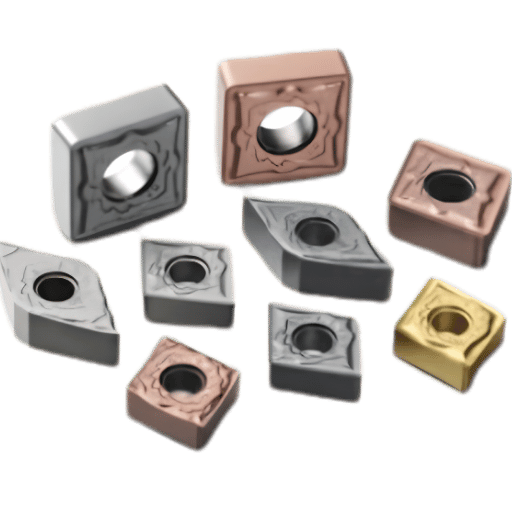
Ihr bestes Werkzeug für Edelstahl ist scharfes, beschichtetes Hartmetall mit einem positiven Rechen, einem Chip-Brecher zum Locken des Gummischips und genügend Chipraum. So passen die Teile zusammen.
Zwei Details verdienen ihren Halt Eine TiAlN-Beschichtung, eine PVD-Beschichtung, die beim Erwärmen eine hitzebeständige Aluminiumoxidhaut bildet, Ihnen Geschwindigkeit verschafft, eine nackte Kante kann nicht überleben, und eine gute Kantenvorbereitung (ein leichter Farbton) verhindert, dass beim ersten unterbrochenen Schlag eine scharfe Kante abplatzt. Zum Drehen verteilt ein etwas größerer Nasenradius die Last und verbessert das Finish, während der Spanwinkel positiv bleiben sollte, damit die Kante schert statt drückt. Cermet-Einsätze können bei leichten Finishing-Pässen in 303 oder 304 ein hervorragendes Finish ergeben, obwohl sie für unterbrochenes Schruppen zu spröde sind.
| Entscheidung | Für Edelstahl wählen Sie | Warum |
|---|---|---|
| Substrat | Feinkorncarbid (HSS nur für leichte/manuelle Arbeiten) | Hält einen kantenheißen Zustand; HSS gibt bei ~35 –65 SFM auf |
| Beschichtung | TiAlN PVD (oder dünnschichtige CVD) | Wärmebarriere; TiAlN baut beim Erhitzen eine Aluminiumoxidhaut auf |
| Geometrie | Positivrechen, scharfe/abgehonte Kante, Spanbrecher | Scheren statt reiben; schneidet BUE und Schneidkraft |
| Dreheinsatz | CNMG/DNMG, M-Klasse-Klasse, mittlerer Chipbreaker | Hart genug für unterbrochene Schnitte; steuert stringente Chips |
| Endmühlenflöten | 4 zum Schlitzen/Schleifen, 5 –7 zum Veredeln/HEM | Niedrige Anzahl = Chipraum; hohe Anzahl = Endbearbeitung + Zuführung |
Ein echtes Beispiel zeigt die Flötenfalle Ein Maschinist versuchte eine 7-Flöten-Endmühle an Schlitz 304 und verbrannte sie fast sofortDas Problem war nicht die Geschwindigkeit, es war, dass ein 7-Flöten-Werkzeug nirgendwo hingeht, damit der Chip in einem schweren Schnitt geht. Auswahl des richtigen Schneidwerkzeugs Für den Betrieb, auf 4 Rillen fallen lassen und den Vorschub anheben, fixiert, Werkzeugmacher treiben das immer weiter voran: Patente wie US8596935B2 Abdeckeinsätze mit internen Kühlkanälen und eingebauter Chipsteuerung, eine direkte Reaktion auf das Heat-and-Chip-Problem, das nicht rostfrei erzeugt.
“Größe deine Feeds und Geschwindigkeiten, damit eine Schneide zwischen den Indexwechseln etwa fünfzehn Minuten hält Schieben der Kante stärker als das zahlt sich selten aus, wenn man die verlorene Zeit Indexierung und den Schrott aus einer abgenutzten Ecke zählt”.”
Zeitschrift “Cutting Tool Engineering”„Drehen von rostfreiem Edelstahl”
Kühlmittel- und Wärmekontrolle: Das 3-Lever-Wärmebudget
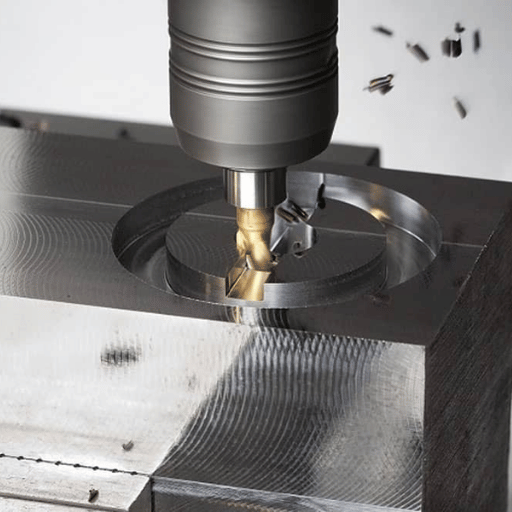
Weil rostfrei die Wärme am Rand hält, ist Kühlung kein Nebengedanke, es ist einer von drei Hebeln, die man bei jedem Job ausbalanciert Denke es als Wärmehaushalt: Wärme geht von der Schnittgeschwindigkeit ein, kommt durch Kühlmittel heraus, und die Beschichtung des Werkzeugs entscheidet, wie viel von dem, was noch übrig ist, es überleben kann Bewegen Sie einen Hebel und Sie müssen einen anderen einstellen.
- Hebel 1, Schnittgeschwindigkeit (Einheizen). Höheres SFM macht mehr Wärme Dies ist der Hebel, um zuerst abzuweichen, wenn das Werkzeug heiß läuft.
- Hebel 2, Kühlmittelabgabe (Ausheizen). Wo und wie das Kühlmittel landet, entscheidet, wie viel Wärme mit dem Chip austritt, anstatt in Teil und Werkzeug einzuweichen.
- Hebel 3, Werkzeugbeschichtung und Geometrie (wärmeverträglich). Eine TiAlN-Kante überlebt Hitze, eine nackte Kante kann es nicht, und eine scharfe positive Kante erzeugt von Anfang an weniger Hitze.
Die Kühlmittelabgabe hat eine Wendung, die die meisten Anfänger verpassen. Flood eignet sich hervorragend zum Drehen und Bohren, wo der Schnitt kontinuierlich ist und der Bach am Rand bleibt. Bei unterbrochenem Fräsen kann die Überschwemmung jedoch zu Strömen führen Ursache verursachen Versagen: die Kante wird bei jeder Drehung heiß-kalt-heiß-kalt, und dass der Thermoschock Karbid reißt Viele Geschäfte betreiben Hochgeschwindigkeitsfräsen in rostfreiem Trocken oder mit einem Luftstoß aus genau diesem Grund Wo Hitze die Grenze ist, ein 2026 ASME-Überprüfung der kryogenen Kühlung Berichte deutlich längere Werkzeuglebensdauer als herkömmliche Überschwemmung Wählen Sie die Kühlmethode für den Betrieb:
| Methode | Am besten für | Aufpassen auf |
|---|---|---|
| Hochwasser | Drehen, Bohren, kontinuierliche Schnitte | Thermoschock beim unterbrochenen Fräsen |
| Hochdruck (1.000+ psi) | Späne brechen beim Drehen, tiefe Löcher | Benötigt Maschinenfähigkeit und Budget |
| MQL (nahtrockener Nebel) | Fräsen, geringere Kühlmittelkosten | Zu wenig Kühlung für starkes Drehen |
| Kryogen (LN2/CO2) | Harte Qualitäten, längste Werkzeuglebensdauer | Vorabkosten und Sanitär |
| Trockenes HSM | Hochgeschwindigkeitsfräswerkzeugwege | Benötigt eine ordnungsgemäße Chip-Evakuierung |
So vermeiden Sie Arbeitsverhärtung: Das No-Dwell-Prinzip
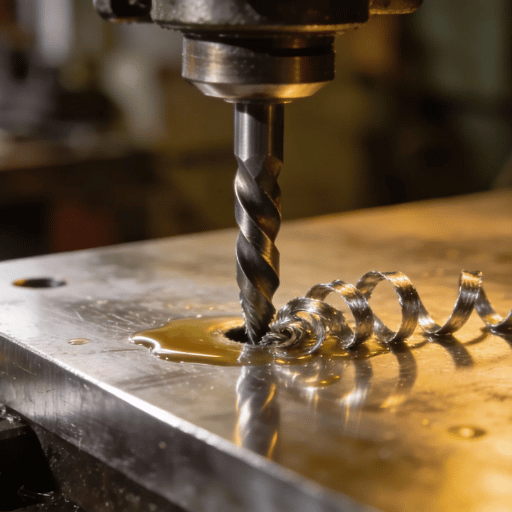
Wenn es eine Gewohnheit gibt, die saubere Edelstahlteile von verschrotteten trennt, dann ist es diese: Lassen Sie das Werkzeug niemals ohne Schneiden fahren. Wir nennen es das No-Dwell-Prinzip. Die Kante hört auf, Metall zu entfernen, wenn sie in einer Ecke wohnt, die Feder einige Tausendstel passiert oder stumpf wird und die Oberfläche in eine arbeitsharte Schicht einreibt, die härter ist als das Volumenmaterial selbst.
Eine Studie der University of Kentucky über Oberflächenintegrität in der AISI 304-Bearbeitung Bindet die Oberflächenhärte direkt an die Kaltverfestigung an.
Wenn Sie einen Schnitt machen, nehmen Sie einen echten Bei einem Finishing-Pass in 304 halten Sie die Schnitttiefe über etwa 0,010 “0,015 ”dass die Kante unter jeder zuvor gehärteten Haut bleibt, anstatt darauf zu skaten Dieselbe Logik tötet die Gewohnheit “mit Lichtpässen an die Größe heranschleichen”: Jeder Lichtpass härtet die Oberfläche ein wenig mehr aus, so dass der endgültige Schnitt eine härtere Schicht bekämpft als der erste. Verpflichten Sie sich zu einem Feed und bleiben Sie im Schnitt.
Diese Checkliste folgt direkt aus dem Prinzip:
- ✔ Halten Sie eine konstante Spanlast, füttern Sie fest, lassen Sie den Schnitt niemals federn.
- ✔ Ändern Sie die Kante, bevor sie abstumpft; Eine abgenutzte Kante reibt und das Reiben härtet aus.
- ✔ Variieren Sie die Schnitttiefe leicht, um den Kerbenabrieb von einer Linie zu verteilen.
- ✔ Verwenden Sie ein scharfes Werkzeug mit positiver Neigung, damit die Kante schert und nicht drückt.
Drehen, Fräsen, Bohren und Klopfen von Edelstahl
Diese Prinzipien bleiben bei allen Operationen gleich, aber die Taktik ändert sich. Folgendes ändert sich, wenn Sie zwischen a wechseln Drehmaschine aus Metall und eine Mühle.
Drehen
Drehen ist der freundlichste Edelstahlbetrieb, da der Schnitt durchgehend ist und Kühlmittel am Rand bleibt Verwenden Sie hier einen starren Aufbau, einen zähen M-Klasse-Einsatz mit mittlerem Spanbrecher und konstante Oberflächengeschwindigkeit, damit das SFM hält, wenn der Durchmesser schrumpft. Hochwasser hier frei, hier hilft es am meisten Modern CNC-Drehmaschine Mit Hochdruckkühlmittel wird der strähnige Chip zerbrechen, der sonst um das Teil herum nistet.
Fräsen
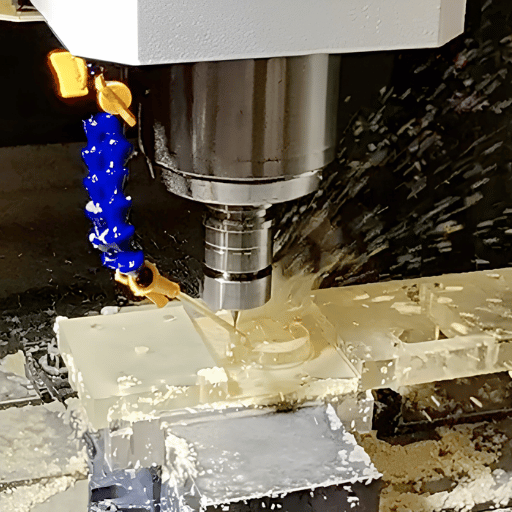
Fräsen ist der unterbrochene Schnitt, so Thermoschock und Chip-Evakuierungsregel Verwenden Sie Steigfräsen, halten Sie radiale Eingriff Licht genug, um das Nachschneiden von Spänen zu vermeiden, und erwägen Sie, trocken oder Luft-Blast für Hochgeschwindigkeits-Werkzeugwege auf einem Metallfräse. Ein solides, starres vertikales Bearbeitungszentrum (VMC) ist hier wichtiger als Spitzenspindel-RPM, Flex verursacht Werkzeugauslenkung, die die Kante reiben und die Oberfläche aushärten lässt Bei kleinen Präzisionsteilen, die im Volumen laufen, unterstützt Swiss-Bearbeitung (eine Schiebekopfdrehmaschine) die Arbeit direkt am Schnitt und hält die Steifigkeit rostfrei Nachfrage.
Bohren und Abstich
Beim Bohren von Edelstahl ist die Kaltverfestigung am härtesten, denn ein langsamer Start lässt den Bohrer reiben Verwenden Sie einen scharfen Kobaltbohrer oder beschichtetes Karbid, die volle empfohlene Zufuhr vom ersten Kontakt an, und wenden Sie das Hackbohren nur so oft an, dass der Bohrer abfährt und reibt. Das Abstich ist der zerbrechlichste Vorgang: Das Abfressen (das Kaltschweißen des Hahns mit dem Faden) ist der übliche Killer. Verwenden Sie daher Formhähne, wo das Material es zulässt, oder spiralförmige Hähne mit viel Schmiermittel und die Geschwindigkeit zurück. Ein Hahn in einem fertigen Teil zu brechen ist der teuerste Fehler in der Werkstatt.
Wie schneidet man Edelstahl am einfachsten?
Für einen einmaligen Schnitt ist der einfachste Weg ein Freibearbeitungsgrad (303 oder 416), ein scharfes Karbidwerkzeug, eine feste Zufuhr und ein Flutkühlmittel auf einem kontinuierlichen Schnitt wie Drehen. Für Bleche schlägt eine Kaltsäge oder ein Wasserstrahl, um dünne Brühe zu fräsen, die plappern.
Der mit Abstand größte “einfache Knopf” ist jedoch die Sortenauswahl: Die Wahl von 303 gegenüber 316 für ein nicht korrosives Teil kann fast verdoppeln, wie schnell und wie lange man schneidet, bevor die Kante aufgibt Passen Sie die Note an den tatsächlichen Korrosionsbedarf an und der größte Teil der Schwierigkeit verschwindet, bevor Sie die Maschine jemals berühren.
Maximierung der Werkzeuglebensdauer und der Kosten pro Teil
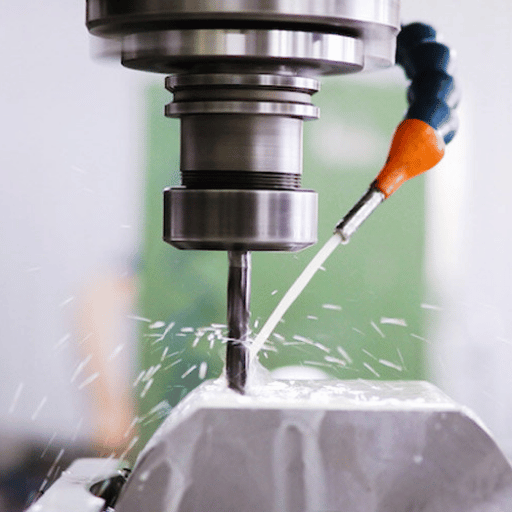
In der Produktion ist das Ziel nicht der schnellste Schnitt, es sind die niedrigsten Kosten pro fertigem Teil. Deshalb ist die 15-Minuten-Faustregel so dauerhaft: Größe den Schnitt so, dass eine Kante zwischen den Indexänderungen etwa fünfzehn Minuten lang schneidet Laufen Sie schneller und Sie könnten die Zykluszeit rasieren, aber wenn die Kantenlebensdauer von fünfzehn Minuten auf fünf sinkt, indizieren Sie dreimal so oft, und die verlorene Zeit plus das Risiko eines abgenutzten Eckkratzers löscht normalerweise den Gewinn Werkzeugbau hat sich weiterentwickelt, um die Begrenzung von Patenten wie z Innenkühlende Hartmetalleinsätze Richten Sie sich eckig auf die Hitze, die eine Kante beendet.
| Verschleißmodus | Wahrscheinliche Ursache | Fix |
|---|---|---|
| Aufgebaute Kante | Geschwindigkeit zu niedrig, Kante nicht scharf | SFM erhöhen, schärfere/positive Kante, besseres Kühlmittel |
| Kerbverschleiß an der DOC-Linie | Kaltverfestigte Schicht in einer Tiefe | Unterschiedliche Schnitttiefe; härterer Grad |
| Kantenabspanung | Thermoschock (Überschwemmung auf unterbrochenem Schnitt) | Luftstoß/trockenes HSM; härtere Qualität |
| Schneller Flanken-/Schleifverschleiß | Geschwindigkeit zu hoch für die Note | Zurück aus SFM (Lever 1) |
Häufige Fehler bei der Bearbeitung von Edelstahl (und wie man sie vermeidet)
Diese kommen immer wieder von Maschinisten, die täglich rostfrei arbeiten.
- Laufende Kohlenstoffstahlzuführungen. Zu leicht ein Feed reibt und wärmt Edelstahl will einen festen Chip, keinen sanften.
- Überschwemmung eines unterbrochenen Frässchnitts. Der heißkalte Kreislauf reißt Karbid Luft sprengen oder trocknen HSM den Schnitt stattdessen.
- Die Unkenntnis der Steifigkeit ist eine andere: Ein A-Biegteil oder langes Werkzeug lässt die Kante auslenken und reiben, der schnellste Weg zu einer gehärteten Oberfläche Verkürzen Sie das Werkzeug, stützen Sie das Teil Akademische Bearbeitungsstudien am Oberflächenhärten im Jahr 304 Bestätigen Sie, dass Reiben, nicht Schneiden, die Haut verhärtet.
- Standardmäßig 316 zu erreichen, verschwendet auch Geld: Spec it nur, wenn Korrosion es braucht; andernfalls schneidet 304 oder 303 für dasselbe Teil schneller und billiger.
Was sich in der Edelstahlbearbeitung verändert (Ausblick 2026)
Die derzeit mit Abstand größte Veränderung in den Ladenetagen ist keine neue Qualität, sondern die Art und Weise, wie der Schnitt gekühlt wird, und sie wird sowohl vom Kosten- und Entsorgungsdruck als auch von der Leistung bestimmt. Der Kauf, die Filterung und die Entsorgung von Schneidflüssigkeiten sind ein echter Produkteinzelartikel und sie drängen die Geschäfte zu der Frage, ob Überschwemmungen immer noch die Standardeinstellung für Edelstahl sind.
Zwei Richtungen gewinnen an Boden. Die Minimalmengenschmierung (MQL) tauscht den Fluttank gegen einen feinen Nebel ein, wodurch das Kühlmittelvolumen stark reduziert wird, während dennoch Wärme von einer Fräskante transportiert wird. Und kryogene Kühlung, flüssiger Stickstoff oder CO2 am Schnitt, bewegt sich vom Labor in Richtung Produktion: eine ASME-Überprüfung von 2026 Kryokühlung in der nachhaltigen Bearbeitung Berichten zufolge verlängert es die Lebensdauer des Werkzeugs erheblich und verbessert die Oberflächenqualität im Vergleich zu herkömmlicher Schneidflüssigkeit, und die Arbeit im Jahr 2025 ist sinnvoll MDPI-Schmierstoffe Kryo - und MQL-Kombinationen für schwer zu schneidende Materialien untersucht.
Was das für einen Käufer bedeutet: wenn Sie Wiederholungs-Edelstaubs ausführen, besteht der praktische Schritt im nächsten Jahr nicht darin, den ganzen Shop nachzurüsten, sondern MQL oder Hochdruckkühlmittel auf einen stabilen 304 oder 316 Job zu steuern, Kantenlebensdauer und Finish zu messen und die Kosten-pro-Teil-Nummer entscheiden zu lassen Diese Technologie ist fertig; die Frage ist, ob sich Ihr Teilemix dafür noch bezahlt macht Für einen Lieferantenvergleich nach Definition dieser Prozessanforderungen bewerten Sie CNC-Bearbeitungsdienstleistungen von Zhenling Im Vergleich zur angegebenen Edelstahlsorte, den Ziehtoleranzen, dem Endbearbeitungsumfang und den Inspektionsanforderungen.
Häufig gestellte Fragen
F: Ist es schwierig, Edelstahl zu bearbeiten?
Antwort anzeigen
F: Was ist das am härtesten zu bearbeitende Metall?
Antwort anzeigen
F: Was ist der beste Edelstahl für die Bearbeitung?
Antwort anzeigen
F: Benötigen Sie Kühlmittel, um Edelstahl zu bearbeiten?
Antwort anzeigen
F: Warum verschleißen meine Schneidwerkzeuge in Edelstahl so schnell?
Antwort anzeigen
F: Kann man Edelstahl auf einer manuellen Drehmaschine bearbeiten?
Antwort anzeigen
Referenzen und Quellen
- Analyse der Oberflächenintegrität bei der Bearbeitung von AISI 304-EdelstahlUniversity of Kentucky (Verständnis)
- Kryogene Kühlung in nachhaltiger Bearbeitung: Ein RückblickASME Journal of Tribology (2026)
- Fortschritte bei der nachhaltigen kryogenen Bearbeitung schwer zu schneidender MaterialienMDPI-Schmierstoffe (2025)
- Vergleichende Bearbeitbarkeit von austenitischem und Duplex-EdelstahlJOM (2024)
- Rostfrei gemachtes Rostfrei drehenSchneidwerkzeugtechnik
- ASTM A276/A276 M, Standardspezifikation für Edelstahlstangen und -formenASTM International
Warum wir diesen Leitfaden geschrieben haben
Als Hersteller von CNC-Drehmaschinen, Fräsmaschinen und Drehgeräten sieht ANTISHICNC von der Maschinenseite aus das gleiche rostfreie Problem: Eine geringe Wärmeleitfähigkeit und Kaltverfestigung bestrafen jeden Aufbau, der das Werkzeug reiben lässt, weshalb wir auf Steifigkeit und eine gleichmäßige Zufuhr achten über die Verfolgungsspitzen-RPM.
Die Geschwindigkeiten, Qualitäten und Kühlmittelführung hier werden aus veröffentlichten Bearbeitungsreferenzen und von Experten begutachteten Kühlforschungen synthetisiert, die für Geschäfte erstellt wurden, die sich für die Schnittführung 303, 304 und 316 entscheiden. Vom ANTISHICNC-Technikteam überprüft.
Verwandte Artikel
- Feeds und Geschwindigkeiten: RPM-, Feed-Rate- und SFM-FormelnDie Mathematik hinter den Zahlen in diesem Leitfaden
- Wesentliche Drehmaschinen zum Schneiden für AnfängerAuswahl von Einsätzen und Werkzeuggeometrie
- Die Grundlagen von Drehmaschinen und Mühlen verstehen
- G- und M-Codeliste für CNC-Programmierung
- Vorteile digitaler Auslesungen für Drehmaschinen
Ein Geschäft einrichten, um Edelstahl zu schneiden, ohne dagegen anzukämpfen?
1TP3 T baut starre CNC - und Universaldrehmaschinen, VMCs, und Fräsmaschinen, die für rostfreie Arbeiten geeignet sind Sprechen Sie mit unseren Ingenieuren über die richtige Maschine und Spindel für Ihre Sortenmischung.



