














El mecanizado de acero inoxidable convierte los trabajos fáciles en trabajos con herramientas rotas más rápido que casi cualquier otro metal de taller. El mecanizado de acero inoxidable es el trabajo de cortar, tornear, fresar, perforar y roscar aleaciones inoxidables cuya tendencia a endurecer y atrapar el calor hace que sean mucho más difíciles de cortar que el acero al carbono. Esa razón es fácil de decir y difícil de superar: el acero inoxidable endurece debajo del corte, mantiene el calor en el borde y se adhiere a la herramienta. Obtenga la calidad, la velocidad, la herramienta y el refrigerante trabajando juntos y el acero inoxidable corta limpiamente. Si se equivoca, cocine un filo en minutos. Esta guía analiza el por qué y el cómo, con números iniciales que puede llevar a la máquina. Antes de establecer parámetros de corte para productos de acero inoxidable de Baling Steel, confirme la calidad real, las condiciones de entrega y las dimensiones del stock del pedido y la documentación del molino.
Especificaciones rápidas: mecanizado de acero inoxidable
| Grado común más fácil | 303 (mecanizado libre) / 416 martensítico |
| Grado común más difícil | 316 y dúplex (2205) |
| Velocidad de salida, 304 (carburo) | ~150-300 SFM torneado · 100-250 SFM fresado |
| Herramienta de elección | Carburo recubierto de TiAlN/PVD afilado, rastrillo positivo |
| Regla número uno | Sigue alimentando « nunca dejes que la herramienta se frote (endurecimiento por trabajo) |
| Conductividad térmica, 304 | ~16 W/m·K (aproximadamente un tercio del acero al carbono) |
Por qué el acero inoxidable es tan difícil de mecanizar
Tres rasgos físicos hacen que el acero inoxidable sea difícil de cortar: endurece el trabajo debajo del borde, atrapa el calor en el corte porque su conductividad térmica corre aproximadamente un tercio del acero al carbono y sus virutas de goma se sueldan a la herramienta como un borde acumulado. Cada táctica posterior en esta guía se remonta a una de esas tres.
Se endurece rápidamente. Los grados austeníticos como 304 y 316 endurecen la superficie aproximadamente dos veces más rápido que el acero inoxidable ferrítico o martensítico. Si el filo se frota en lugar de cortar, se produce un paso de luz, un morado, una herramienta que se ha vuelto opaca, la piel de la pieza se vuelve dura como el vidrio y la siguiente pasada tiene que pasar por debajo de esa capa endurecida o simplemente la pule más fuerte. Un estudio de la Universidad de Kentucky sobre la integridad de la superficie AISI 304 vinculó la dureza de la superficie y aumentó directamente a este endurecimiento por trabajo, y también observó que el acero inoxidable austenítico tiene una alta tendencia a hacerlo adherirse al material de la herramienta de corte.
Mantiene el calor en el corte. 304 conduce calor a aproximadamente 16 W/m·K, aproximadamente un tercio de los ~45 W/m·K del acero al carbono simple. El calor que un chip de acero al carbono eliminaría permanece en el borde de corte, por lo que la herramienta funciona más caliente a la misma velocidad. Ese único hecho es por qué la estrategia de refrigeración importa más en acero inoxidable que en acero dulce.
Todo el acero inoxidable debe su resistencia a la corrosión al cromo, al menos aproximadamente 10,5% « y los grados austeníticos añaden níquel y (en 316) molibdeno, que es exactamente lo que reduce su maquinabilidad. Estos grados no son especialmente duros; 304 tiene una dureza Brinell de alrededor de 180. Son difíciles por su comportamiento bajo el corte, no por su dureza aparente.
Es gomoso y pegajoso. La misma ductilidad baja en carbono que hace que 304 sea fácil de formar hace que sus virutas quieran soldarse al borde como un borde acumulado (BUE). BUE arruina el acabado de la superficie, luego se rompe y se lleva consigo un trozo de carburo. Un mal acabado superficial en acero inoxidable es casi siempre un problema de borde acumulado, no una velocidad de avance demasiado alta. El desgaste de la muesca en la línea de profundidad de corte es el otro modo de falla clásico.
Entonces el trabajo no se “corta más fuerte”. Es “mantener el borde afilado, mantenerlo alimentado y sacar el calor”. Sostén esos tres y se comporta de forma inoxidable.
Grados de acero inoxidable clasificados por maquinabilidad
No todos los cortes de acero inoxidable son iguales. Elegir la calidad es la primera palanca que tienes y es la más barata. Una barra de acero inoxidable 303 de mecanizado libre y una barra de acero inoxidable 316 resistente pueden diferir en casi dos a uno en cuanto a qué tan rápido las cortas y cuánto dura el borde. A esta clasificación la llamamos Escalera de maquinabilidad inoxidablegrados ordenados según la libertad con la que cortan, con la compensación que le cuesta cada uno en resistencia a la corrosión o resistencia.
| Grado (UNS) | Tipo/familia | Maquinabilidad | Compensación que aceptas |
|---|---|---|---|
| 416 (S41600) | Martensítico, mecanizado libre | ~85-90% | El acero inoxidable más fácil en general; menor resistencia a la corrosión |
| 303 (S30300) | Austenítico, mecanizado libre | ~72-78% | Se añadió azufre/selenio; menor resistencia a la corrosión, mala soldabilidad |
| 430F (S43020) | Ferrítico, mecanizado libre | ~65-75% | Magnético; resistencia moderada a la corrosión |
| 17-4 PH (S17400) | Endurecimiento por precipitación | ~43-45% recocido | Máquina en Condición A (recocida); mucho más duro después del envejecimiento |
| 304 (S30400) | Austenítico | ~40-45% | Caballo de batalla predeterminado; buena corrosión, buena maquinabilidad |
| 304L (S30403) | Austenítico, bajo en carbono | ~40% | Apto para soldar pero más gomoso; ligeramente peor que 304 |
| 440C (S44004) | Martensítico, endurecible | ~35% recocido | Alta dureza después del tratamiento térmico; recocido únicamente a máquina |
| 316 (S31600) | Austenítico | ~36-40% | Agrega molibdeno 2-3% para cloruro/marino; grado común más resistente |
| 316L (S31603) | Austenítico, bajo en carbono | ~36% | La mayor parte del trabajo marino/médico; el más bajo de los grados comunes |
| 2205 (S32205) | Dúplex | ~28% | Aproximadamente 20% por debajo de 316; necesita una configuración rígida y una sujeción estable |
Calificaciones de maquinabilidad sintetizadas a partir de datos de mecanizado con referencias cruzadas (tabla de referencia de Machining Doctor y SSINA).
Una fuente enumera 303 en 72% y otra en 75%; 304 aparece como 40% y 43%. Eso no es descuido « el número depende de la línea base. El clásico sistema AISI de la industria establece el acero al carbono B1112 de corte libre en 100%, mientras que muchas tablas de acero inoxidable establecen el acero inoxidable 416 en 100%. Lea las calificaciones como clasificación, no como objetivo. Ese orden (416, 303, 430F, luego 304, 17-4 PH, 316, dúplex) es lo que se mantiene estable en todas las fuentes. Una comparación de 2024 de la maquinabilidad austenítica y dúplex en la Revista de Materiales (JOM) sigue la misma clasificación.
¿es 304 o 316 más fácil de mecanizar?
El acero inoxidable 304 es más fácil. Ambos son austeníticos, pero el acero inoxidable 316 agrega molibdeno 2-3%, lo que aumenta la resistencia y tenacidad y reduce la maquinabilidad en aproximadamente 10-15% en relación con 304. En la práctica, eso significa que 316 quiere una velocidad de corte ligeramente menor, un borde más afilado y una mayor atención. al control de refrigerante y virutas.
Si una pieza vive en agua dulce o en interiores, 304 suele ser suficiente y corta más rápido. Ahorre 316 para exposición a cloruros, trabajos marinos o médicos donde su resistencia a la corrosión se gana la vida, y presupueste el tiempo de ciclo adicional y el desgaste de las herramientas que lo acompañan.
Velocidades y Piensos para Acero Inoxidable
Las velocidades y las alimentaciones son donde se ganan o pierden la mayoría de los trabajos de acero inoxidable. La trampa es correr números de acero al carbono: el acero inoxidable quiere una velocidad de corte más baja pero una alimentación firme y constante. Corte demasiado lento en la alimentación y frote, lo que endurece la superficie y mata el borde. La siguiente tabla proporciona puntos de partida de carburo; trátelos como un lugar para comenzar, luego sintonícelos con los chips y el sonido.
| Grado | Girando (SFM) | Fresado (SFM) | Notas |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Mecanizado libre; más indulgente |
| 304 / 304L | 150–300 | 100–250 | Comience ~200 girando; suba una vez que las fichas se vuelvan azul-marrón |
| 316 / 316L | 120–250 | 80–200 | Menos de 304; Es esencial un borde afilado |
| 17-4 PH (recocido) | 150–250 | 100–200 | Más lento una vez endurecido por la edad |
| 416 | 300–450 | 150–350 | Más cerca de velocidades de acero aleado |
Rangos de arranque con referencias cruzadas; El carburo recubierto de primera calidad con refrigerante de alta presión en una máquina rígida puede funcionar más alto.
Para la carga de virutas, un rango de carburo común va desde aproximadamente 0,0005 « por diente en un molino de extremo de 1/8 « hasta ~0,006 « en un molino de extremo de 1 «. Esta fórmula clásica de tienda lo une:
Velocidad del husillo: RPM = (3,82 × SFM) ~ diámetro de la herramienta. A 200 SFM en una herramienta de 0,5®, RPM = (3,82 × 200) ~ 0,5 ¦ 1.528 RPM.
Alimentación: IPM = RPM × carga de virutas × flautas. Con una herramienta de 4 flautas a 0,002 « por diente, alimentación = 1.528 × 0,002 × 4 ¦ 12,2 IPM. Comience allí y avance lentamente, no baje ni frote. Para conocer el desglose completo de la fórmula, consulte nuestra guía alimentaciones y velocidades.
Elección de herramientas e insertos de corte
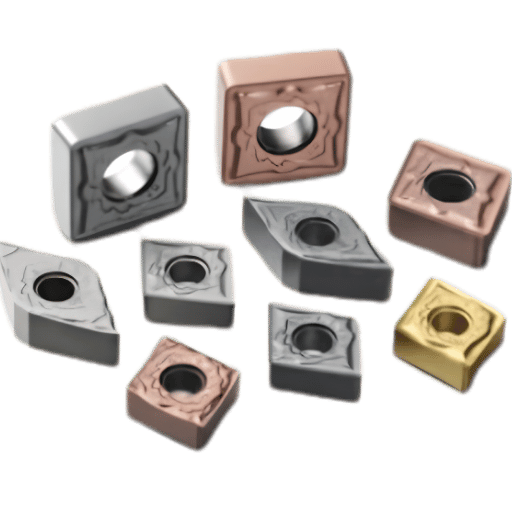
Su mejor herramienta para el acero inoxidable es el carburo recubierto y afilado con un rastrillo positivo, un rompevirutas para rizar el chip de goma y suficiente espacio para virutas. Así es como encajan las piezas.
Dos detalles se ganan su sustento. Un recubrimiento de TiAlN, un recubrimiento de PVD que hace crecer una piel de alúmina resistente al calor a medida que se calienta, le permite acelerar un borde desnudo que no puede sobrevivir, y una buena preparación del borde (un tono claro) evita que un borde afilado se desconche en el primer golpe interrumpido. Para girar, un radio de punta ligeramente mayor distribuye la carga y mejora el acabado, mientras que el ángulo de inclinación debe permanecer positivo para que el borde se corte en lugar de empujar. Los insertos Cermet pueden dar un acabado excelente en pasadas de acabado ligeras en 303 o 304, aunque son demasiado frágiles para un desbaste interrumpido.
| Decisión | Para acero inoxidable, elija | Por qué |
|---|---|---|
| Sustrato | Carburo de grano fino (HSS sólo para trabajos ligeros/manuales) | Mantiene una ventaja caliente; HSS se rinde en ~35-65 SFM |
| Recubrimiento | TiAlN PVD (o CVD de capa fina) | Barrera térmica; TiAlN construye una piel de alúmina a medida que se calienta |
| Geometría | Rastrillo positivo, borde afilado/perfeccionado, rompe astillas | Tijeras en lugar de frotar; corta BUE y fuerza de corte |
| Inserto giratorio | CNMG/DNMG, grado clase M, rompevirutas mediano | Lo suficientemente resistente para cortes interrumpidos; controla las astillas fibrosas |
| Flautas de molino final | 4 para ranurado/desbaste, 5-7 para acabado/HEM | Recuento bajo = sala de virutas; recuento alto = final + alimentación |
Un ejemplo real muestra la trampa de flauta. Un maquinista probó un molino de extremo de 7 flautas para ranurar 304 y lo quemó casi de inmediato. El problema no era la velocidad, sino que una herramienta de 7 flautas no deja ningún lugar al que ir el chip en un corte pesado. Elegir la herramienta de corte adecuada para la operación, bajando a 4 flautas y elevando la alimentación, lo arregló. Los fabricantes de herramientas siguen impulsando esto: patentes como las inserciones de cubierta US8596935B2 con canales de enfriamiento internos y control de chip incorporado, una respuesta directa al problema de calor y chip que crea el acero inoxidable.
“Dimensiona tus feeds y velocidades para que una vanguardia dure unos quince minutos entre cambios de índice. Empujar la ventaja más fuerte rara vez paga una vez que cuentas la indexación del tiempo perdido y la chatarra de una esquina desgastada”
Revista de ingeniería de herramientas de corte, “Turning Inoxidable Made Painless”
Control de refrigerante y calor: el presupuesto de calor de 3 palancas
Debido a que el acero inoxidable mantiene el calor en el borde, el enfriamiento no es una ocurrencia tardía, es una de las tres palancas que equilibras en cada trabajo. Piénselo como un presupuesto calorífico: el calor entra por la velocidad de corte, sale a través del refrigerante y el recubrimiento de la herramienta decide cuánto de lo que queda puede sobrevivir. Mueve una palanca y tendrás que ajustar otra.
- Palanca 1, Velocidad de corte (calentamiento). Un SFM más alto genera más calor. Esta es la palanca para retroceder primero cuando la herramienta se calienta.
- Palanca 2, Entrega de refrigerante (calentamiento). Dónde y cómo aterriza el refrigerante decide cuánto calor queda con el chip en lugar de sumergirse en la pieza y la herramienta.
- Palanca 3, Revestimiento y geometría de la herramienta (tolerado al calor). Un borde de TiAlN sobrevive al calor que un borde desnudo no puede, y un borde positivo afilado genera menos calor para empezar.
La entrega de refrigerante tiene un giro que la mayoría de los principiantes pasan por alto. La inundación es excelente para girar y perforar, donde el corte es continuo y la corriente permanece en el borde. Pero en el fresado interrumpido, la inundación puede hacerlo causa fallo: el borde se vuelve frío-calor-frío en cada rotación, y ese choque térmico rompe el carburo. Muchos talleres realizan fresado a alta velocidad en acero inoxidable seco o con chorro de aire exactamente por esta razón. Donde el calor es el límite, un 2026 Revisión de ASME del enfriamiento criogénico informa una vida útil de la herramienta notablemente más larga que la inundación convencional. Elija el método de enfriamiento para la operación:
| Método | Mejor para | Cuidado con |
|---|---|---|
| Inundación | Torneado, taladrado, cortes continuos | Choque térmico en fresado interrumpido |
| Alta presión (1000+ psi) | Chip rompiéndose al girar, agujeros profundos | Necesita capacidad y presupuesto de la máquina |
| MQL (niebla casi seca) | Fresado, menor costo de refrigerante | Muy poco enfriamiento para giros bruscos |
| Criogénico (LN2/CO2) | Calificaciones difíciles, mayor vida útil de la herramienta | Costo inicial y plomería |
| Hsm seco | Rutas de herramientas de fresado de alta velocidad | Necesita una evacuación adecuada del chip |
Cómo evitar el endurecimiento por trabajo: el principio de no habitar
Si hay un hábito que separa las piezas limpias de acero inoxidable de las desechadas, es este: nunca dejar que la herramienta se mueva sin cortar. Lo llamamos Principio de No Morar. En el momento en que un borde deja de eliminar el metal «cuando habita en una esquina, pasa por un resorte unas milésimas o se vuelve opaco y frota « la superficie endurece en una capa más dura que el propio material a granel.
Un estudio de la Universidad de Kentucky sobre integridad de la superficie en mecanizado AISI 304 ata ese pico de dureza de la superficie directamente al endurecimiento por trabajo.
Cuando hagas un corte, toma uno real. En una pasada final en 304, mantenga la profundidad del corte por encima de aproximadamente 0,010 “-0,015 ” para que el borde permanezca debajo de cualquier piel previamente endurecida en lugar de patinar encima de ella. Esta misma lógica acaba con el hábito de “reforzar el tamaño con pases de luz”: cada pase de luz endurece un poco más la superficie, por lo que el corte final combate una capa más dura que la primera. Comprométete a alimentar y permanece en el corte.
Esta lista de verificación se deriva directamente del principio:
- ✔ Mantenga una carga constante de virutas, alimente firmemente y nunca deje de cortar.
- ✔ Cambie el borde antes de que se embote; un borde desgastado se frota y el frotamiento se endurece.
- ✔ Varía ligeramente la profundidad del corte para extender el desgaste de la muesca en una línea.
- ✔ Utilice herramientas afiladas y de rastrillo positivo para que el borde se corte en lugar de empujar.
Torneado, Fresado, Perforación y Roscado Inoxidable
Esos principios siguen siendo los mismos en todas las operaciones, pero las tácticas cambian. Esto es lo que cambia cuando te mueves entre a torno giratorio metálico y un molino.
Girando
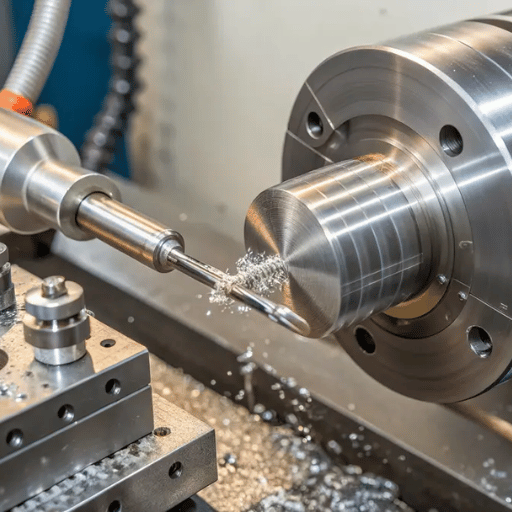
El giro es la operación de acero inoxidable más amigable porque el corte es continuo y el refrigerante permanece en el borde. Utilice una configuración rígida, un inserto resistente de clase M con un rompevirutas mediano y una velocidad superficial constante para que el SFM se mantenga a medida que el diámetro se reduce. Inundar libremente aquí, aquí es donde más ayuda. Moderno Máquina de torno CNC con refrigerante de alta presión se romperá el fibroso chip que de otro modo se encajaría alrededor de la pieza.
Fresado
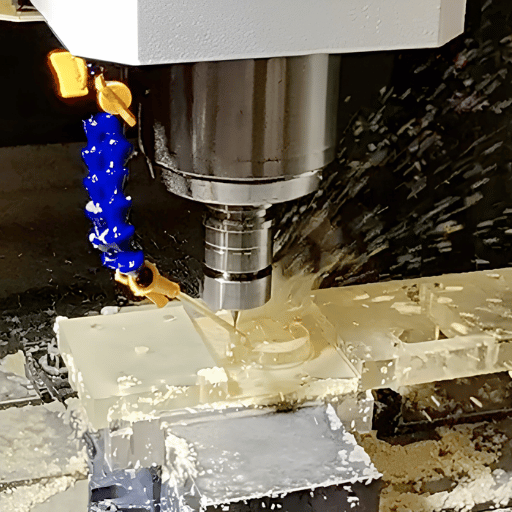
El fresado es el corte interrumpido, por lo que la regla de choque térmico y evacuación de virutas. Utilice el fresado ascendente, mantenga el acoplamiento radial lo suficientemente ligero como para evitar el recorte de virutas y considere funcionar en seco o con chorro de aire para trayectorias de herramientas de alta velocidad en a fresadora metálica. Un centro de mecanizado vertical (VMC) sólido y rígido importa más aquí que las RPM máximas del husillo, la flexión provoca la deflexión de la herramienta que permite que el borde frote y endurezca la superficie. Para piezas pequeñas de precisión que funcionan en volumen, el mecanizado suizo (un torno de cabezal deslizante) respalda el trabajo justo en el corte y mantiene la rigidez de la demanda de acero inoxidable.
Perforación y roscado
La perforación con acero inoxidable es donde el endurecimiento por trabajo muerde con más fuerza, porque un comienzo lento deja que la broca roce. Utilice un taladro de cobalto afilado o carburo recubierto, alimentación totalmente recomendada desde el primer contacto, y aplique perforación con picoteo sólo lo suficiente para limpiar las astillas, no tan a menudo como para que la broca se detenga y roce. El golpeteo es la operación más frágil: el irritado (el grifo que suelda en frío el hilo) es el factor habitual, así que use grifos en forma donde el material lo permita, o grifos con punta en espiral con mucho lubricante, y reduzca la velocidad. Romper un grifo en una pieza terminada es el error más caro en el taller.
¿Cuál es la forma más sencilla de cortar acero inoxidable?
Para un corte único, el camino más fácil es un grado de mecanizado libre (303 o 416), una herramienta de carburo afilada, una alimentación firme y refrigerante de inundación en un corte continuo como un giro. Para una sábana, una sierra fría o un chorro de agua son mejores que intentar moler material delgado que parlotea.
Sin embargo, con diferencia, el “botón fácil” más grande es la selección de grados: elegir 303 sobre 316 para una pieza no corrosiva puede casi duplicar la velocidad y el tiempo que se corta antes de que el borde se rinda. Adapte la pendiente a la necesidad real de corrosión y la mayor parte de la dificultad desaparece antes de tocar la máquina.
Maximizar la vida útil de la herramienta y el costo por pieza
En producción, el objetivo no es el corte más rápido, sino el menor coste por pieza terminada. Ese equilibrio es la razón por la que la regla general de 15 minutos es tan duradera: dimensiona el corte de modo que un borde dure unos quince minutos de corte entre cambios de índice. Corre más rápido y puedes reducir el tiempo del ciclo, pero si la vida útil del borde cae de quince minutos a cinco, se indexa tres veces más a menudo, y el tiempo perdido más el riesgo de que se deshaga una chatarra desgastada en las esquinas generalmente borra la ganancia. Las herramientas han evolucionado para superar ese límite, como por ejemplo insertos de carburo de refrigeración interna apunta directamente al calor que termina en un borde.
| Modo de desgaste | Causa probable | Arreglar |
|---|---|---|
| Borde incorporado | Velocidad demasiado baja, borde no afilado | Eleve el SFM, borde más nítido/positivo, mejor refrigerante |
| Desgaste de muescas en la línea DOC | Capa endurecida en trabajo a una profundidad | Difusión variable del corte; grado más duro |
| Astillado de bordes | Choque térmico (inundación en corte interrumpido) | Explosión de aire/HSM seco; grado más duro |
| Desgaste rápido de flanco/abrasivo | Velocidad demasiado alta para la pendiente | Retroceda SFM (Palanca 1) |
Errores comunes al mecanizar productos inoxidables (y cómo evitarlos)
Estos surgen una y otra vez de maquinistas que trabajan con acero inoxidable todos los días.
- Ejecutar piensos de acero al carbono. Un pienso demasiado ligero roza y endurece el trabajo. Inoxidable quiere un chip firme, no suave.
- Inundación de un corte de fresado interrumpido. El ciclo frío-calor rompe el carburo. En su lugar, extraiga aire o seque el corte con HSM.
- Ignorar la rigidez es otra: una pieza flexionada o una herramienta larga permite que el borde se desvíe y roce, la ruta más rápida hacia una superficie endurecida. Acortar la herramienta, apoyar la pieza. Estudios académicos de mecanizado sobre endurecimiento superficial en 304 confirma que frotar, no cortar, es lo que endurece la piel.
- Alcanzar 316 por defecto también desperdicia dinero: especifíquelo sólo cuando la corrosión lo necesite; de lo contrario, 304 o 303 corta más rápido y más barato para la misma pieza.
Qué está cambiando en el mecanizado inoxidable (perspectivas de 2026)
Con diferencia, el cambio más grande en los talleres en este momento no es un grado nuevo, sino cómo se enfría el corte, y está impulsado tanto por el costo y la presión de eliminación como por el rendimiento. La compra, el filtrado y la eliminación de fluidos de corte son una verdadera línea de trabajo, y están presionando a las tiendas para que se pregunten si la inundación sigue siendo el valor predeterminado para el acero inoxidable.
Dos direcciones están ganando terreno. La lubricación de cantidad mínima (MQL) cambia el tanque de inundación por una fina niebla, cortando bruscamente el volumen de refrigerante y al mismo tiempo transportando calor desde el borde de la molienda. Y el enfriamiento criogénico, nitrógeno líquido o CO2 en el corte, se está moviendo desde el laboratorio hacia la producción: una revisión ASME de 2026 enfriamiento criogénico en mecanizado sostenible informa que extiende significativamente la vida útil de la herramienta y mejora la calidad de la superficie en comparación con el fluido de corte convencional, y el trabajo de 2025 Lubricantes MDPI se estudiaron combinaciones criogénicas y MQL para materiales difíciles de cortar.
Lo que esto significa para un comprador: si realiza trabajos repetidos de acero inoxidable, la medida práctica en el próximo año no es modernizar toda la tienda, sino probar MQL o refrigerante de alta presión en un trabajo constante 304 o 316, medir el borde. vida útil y acabado, y deje que el número de costo por pieza decida. Esa tecnología está lista; la pregunta es si su mezcla de piezas aún lo paga. Para una comparación de proveedores después de definir estos requisitos del proceso, evalúe Servicios de mecanizado CNC de Zhenling según el grado de acero inoxidable especificado, las tolerancias de estirado, el alcance de acabado y los requisitos de inspección.
Preguntas frecuentes
P: ¿Es difícil mecanizar acero inoxidable?
Ver respuesta
P: ¿Cuál es el metal más duro de mecanizar?
Ver respuesta
P: ¿Cuál es el mejor acero inoxidable para mecanizar?
Ver respuesta
P: ¿Necesita refrigerante para mecanizar acero inoxidable?
Ver respuesta
P: ¿Por qué mis herramientas de corte se desgastan tan rápido en acero inoxidable?
Ver respuesta
P: ¿Se puede mecanizar acero inoxidable en un torno manual?
Ver respuesta
Referencias y fuentes
- Análisis de Integridad Superficial en Mecanizado de Acero Inoxidable AISI 304Universidad de Kentucky (UKnowledge)
- Enfriamiento criogénico en mecanizado sostenible: una revisiónRevista ASME de Tribología (2026)
- Avances en el mecanizado criogénico sostenible de materiales difíciles de cortarLubricantes MDPI (2025)
- Maquinabilidad comparativa de acero inoxidable austenítico y dúplexJOM (2024)
- Torneado inoxidable hecho indoloroIngeniería de herramientas de corte
- ASTM A276/A276M, Especificación estándar para barras y formas de acero inoxidableASTM Internacional
Por qué escribimos esta guía
Como constructor de tornos CNC, fresadoras y equipos de torneado, ANTISHICNC ve el mismo problema del acero inoxidable desde el lado de la máquina: la baja conductividad térmica y el endurecimiento por trabajo castigan cualquier configuración que permita que la herramienta roce, razón por la cual enfatizamos la rigidez y una alimentación constante. sobre perseguir las RPM máximas.
Las velocidades, los grados y la guía del refrigerante aquí se sintetizan a partir de referencias de mecanizado publicadas e investigaciones de enfriamiento revisadas por pares, enmarcadas para que los talleres elijan cómo cortar 303, 304 y 316. Revisado por el equipo técnico de ANTISHICNC.
Artículos relacionados
- Feeds y Velocidades: RPM, Frecuencia de Alimentación y Fórmulas SFMlas matemáticas detrás de los números en esta guía
- Herramientas esenciales para cortar tornos para principianteselección de insertos y geometría de herramientas
- Comprensión de los conceptos básicos de tornos y molinos
- Lista de códigos G y M para programación CNC
- Beneficios de las lecturas digitales para tornos
¿Establecer una tienda para cortar acero inoxidable sin luchar contra él?
ANTISHICNC construye tornos, VMC y fresadoras rígidos CNC y universales adecuados para trabajos en acero inoxidable. Hable con nuestros ingenieros sobre la máquina y el husillo adecuados para su mezcla de calidad.



