














El acabado de la superficie de mecanizado es la textura que deja un proceso de corte en una pieza, el fino patrón de picos y valles que puedes sentir con una uña pero que generalmente necesitas un instrumento para medir. Decide cómo una cara de sellado mantiene la presión, cómo un eje sobrevive a un sello giratorio y cuánto cuesta fabricar una pieza. Dos partes pueden alcanzar la misma dimensión en la impresión y aún no comportarse igual porque una se giró a Ra 3,2 µm y la otra se rectificó a Ra 0,4 µm. Esta guía trata sobre el lado de causa y control: qué proceso contiene qué acabado, las cinco entradas que realmente cambia en la máquina, la fórmula simple que predice un acabado torneado antes de cortar y cómo leer una falla en su raíz.
Especificaciones rápidas: mecanizado de acabado superficial
| Lo que mide | Microirregularidades dejadas por el mecanizado “rugosidad, además de ondulación y tendido |
| Parámetro más utilizado | Ra (rugosidad media aritmética), en µm o µin |
| Acabado estándar “tal como se mecaniza” | Ra 3,2 µm = 125 µin |
| Gama de torneado/fresado | Ra 0,8-6,3 µm (32-250 µin) |
| Molienda/perforación/lapeado | Ra 0,1-0,8 µm hasta menos de 0,05 µm |
| Normas rectoras | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| La palanca única más grande (girar) | Alimentación por rev frente al radio de la punta de la herramienta |
Qué significa realmente “acabado superficial de mecanizado”
El acabado superficial es la descripción amplia de la textura de una superficie mecanizada y se divide en tres componentes separados: rugosidad, ondulación y tendido. Mezclarlos es la razón más común por la que un dibujo indica y una pieza terminada no está de acuerdo. En el mecanizado diario, la palabra suele significar rugosidad, que se considera un valor Ra en micrómetros: los finos picos y valles que el filo deja en la superficie.
- ✔Rugosidadlas finamente espaciadas irregularidades superficiales, los picos y valles dejados directamente por el filo. Esto es lo que suelen decir los maquinistas cuando dicen “acabado superficial” y es lo que informa Ra.
- ✔Ondulacióndesviaciones más gruesas y de longitud de onda más larga por vibración, deflexión o configuración deformada. Una pieza puede ser una superficie lisa (baja rugosidad) pero ondulada.
- ✔Layla dirección del patrón superficial predominante, determinada por el tipo de mecanizado (circular sobre una cara torneada, lineal sobre un suelo o plano fresado).
“Textura de la superficie” es el término general para los tres; La “rugosidad de la superficie” es el componente de rugosidad por sí solo. El ASME B46.1 standard define formalmente Ra como el promedio aritmético de las desviaciones de altura absoluta del perfil medido desde su línea media, tomadas a lo largo de una longitud de muestreo. En términos sencillos: promedie qué tan lejos se desvía la superficie de un plano central, hacia arriba y hacia abajo, y obtendrá Ra.
Estos tres elementos juntos forman la textura de una superficie, y cada tipo de acabado superficial es solo una mezcla diferente de ellos. Los ingenieros describen esta geometría de superficie con parámetros de rugosidad, Ra, Rz y Rt, cada uno de ellos de una manera diferente de reducir un perfil complejo a un solo número. Los acabados superficiales comunes en una pieza mecanizada varían de gruesos a brillantes como un espejo, pero todos describen el mismo acabado superficial metálico: qué tan lejos se aleja la superficie real de un plano perfecto, incluyendo tanto la ondulación como las irregularidades espaciadas de la superficie, las pequeñas irregularidades en la superficie y las irregularidades en una superficie dejadas por astillas.
Lectura de números: Ra, Rz y llamadas comunes
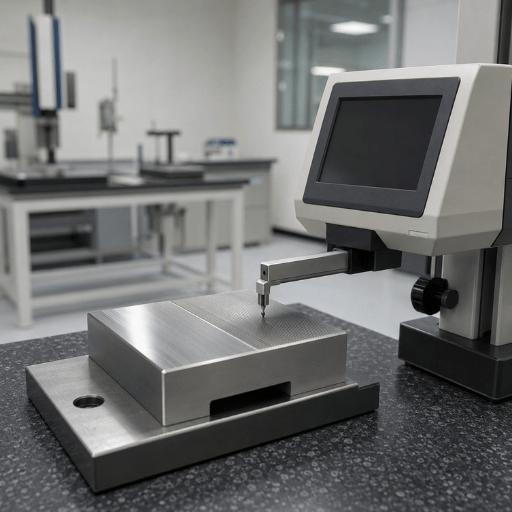
Ra domina las impresiones porque es estable y fácil de medir, pero promedia los extremos. Rz captura el promedio de las alturas más grandes de pico a valle en varias longitudes de muestreo y es más sensible a un solo rasguño profundo, útil para sellar y superficies críticas para la fatiga. Rmax (o Rt) es la distancia pico a valle más grande en la evaluación. Las superficies pueden pasar a Ra y aún fallar en Rz cuando llevan marcas profundas ocasionales de herramientas.
Ra es el promedio de rugosidad, formalmente el promedio aritmético de las desviaciones de las alturas de la superficie de la línea media, por lo que también se le llama rugosidad superficial promedio. Debido a que suma muchas desviaciones pequeñas de la altura de la superficie en una figura, dos superficies con perfiles de rugosidad muy diferentes pueden compartir el mismo Ra. Por lo tanto, cualquier lectura de perfil de rugosidad única indica menos que el conjunto completo de parámetros de rugosidad, por lo que los dibujos críticos emparejan a Ra con Rz o un parámetro más estricto. Los valores estándar de rugosidad de la superficie se agrupan en una escala fija y la mayoría de las llamadas eligen uno de estos niveles de rugosidad en lugar de un número arbitrario.
¿qué es el acabado superficial Ra 3.2?
Ra 3,2 µm (igual a 125 µin) es el acabado estándar “tal como se mecaniza”, la textura que produce una pasada de torneado o fresado competente sin ningún trabajo de acabado adicional. Lleva marcas de herramientas apenas visibles, se siente suave al tacto y es el valor predeterminado para superficies mecanizadas generales, caras de montaje y características sin sellado. Especificar cualquier cosa más fina que Ra 3.2 significa comprometerse con pasadas adicionales, herramientas especiales o un proceso secundario, por lo que Ra 3.2 es la línea base neutral en cuanto a costos a menos que la función exija mejores.
| Ra (μm) | Ra (μin) | grado ISO N | Sentir/uso típico |
|---|---|---|---|
| 6.3 | 250 | N9 | Marcas visibles; mecanizado en bruto, no crítico |
| 3.2 | 125 | N8 | Estándar mecanizado; superficies generales |
| 1.6 | 63 | N7 | Paso de acabado fino; Ajustes deslizantes ligeros |
| 0.8 | 32 | N6 | Asientos de rodamientos, caras de sellado (necesita cuidado o rectificado) |
| 0.4 | 16 | N5 | Superficies del suelo; muñones de sellado dinámico |
| 0.2 | 8 | N4 | Pulido/pulido de precisión |
Convención de conversión: 1 µm ¦ 40 µin. Esta conversión de rugosidad superficial le permite leer cualquier tabla de rugosidad superficial en cualquiera de las unidades. Para obtener una tabla completa de acabado de superficies Ra con columnas RMS, CLA y Rt, además de una tabla comparativa de rugosidad de superficies, consulte nuestra guía para medir la rugosidad de la superficie.
Símbolos de acabado superficial en un dibujo de ingeniería
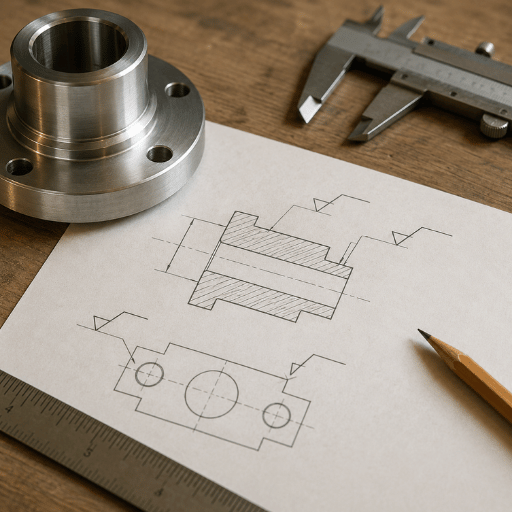
Un requisito de acabado llega a la tienda como un símbolo, no como una oración. Su símbolo base es una marca de verificación colocada en la superficie que controla. Tres variantes cambian el significado:
- ✔Marca de verificación simple, requisito de textura de la superficie, cualquier proceso permitido.
- ✔Marca de verificación con barra horizontal, eliminación de material (mecanizado) requerido.
- ✔Marca de verificación con un círculo, la eliminación del material es prohibido (deje la superficie tal como está fundida/tal como está formada).
Estos símbolos de rugosidad de la superficie (también escritos como símbolos de textura de la superficie) empaquetan los parámetros de acabado de la superficie, valor, corte y colocación, en una sola marca. Los valores de Ra se encuentran en la parte superior izquierda del símbolo; Se puede agregar una longitud de muestreo (corte) y un símbolo de dirección de colocación debajo y a la derecha. Los símbolos de colocación le indican en qué dirección debe ejecutarse el patrón: = paralelo, ⊥ perpendicular, X cruzado, M multidireccional, C circular, R radial. La colocación es importante para sellos y piezas deslizantes, donde la dirección del rayado en relación con el movimiento cambia las fugas y el desgaste.
ISO y ASME dibujan la misma idea de manera diferente. Bajo ASME Y14.36M el valor se muestra en µin; según ISO 1302 / ISO 21920 se muestra en µm con la letra del parámetro (por ejemplo, “Ra 0,8”). Si una llamada muestra un número simple sin parámetro, confirme si es Ra o Rz y qué unidades, un “32” en µin (Ra 0,8 µm) es una parte muy diferente de “32” leída como Rz.
Qué acabado puede contener cada proceso de mecanizado
Un hecho importa más que cualquier ajuste de feeds y velocidades: el proceso pone la palabra. No se puede sintonizar un paso de desbaste en un espejo, más allá de un punto, la única forma de obtener un Ra más fino es una operación diferente. Como constructor de máquinas de torneado, fresado, rectificado y electroerosión, primero configuramos el soporte del proceso y luego optimizamos su interior. La siguiente tabla es la Ventana de proceso a Ra « un mapa realista de dos unidades de lo que cada operación contiene en producción, no el mejor caso de laboratorio.
| Proceso | Ra (μm) | Ra (μin) | Rol típico |
|---|---|---|---|
| Torneado / fresado en bruto | 3.2–12.5 | 125–500 | Eliminación de stock, no crítica |
| Terminar de tornear/fresar | 0.8–3.2 | 32–125 | Superficies mecanizadas estándar |
| Perforación | 1.6–6.3 | 63–250 | Agujeros antes de escariar |
| Escariado/aburrido | 0.8–3.2 | 32–125 | Orificios redondos y de tamaño |
| electroerosión (alambre/sinker) | 0.4–6.3 | 16–250 | Formas duras o complejas |
| Rectificado superficial/cilíndrico | 0.1–0.8 | 4–32 | Asientos de rodamientos, sellos de diarios |
| Honing | 0.05–0.4 | 2–16 | Agujeros, cilindros hidráulicos |
| Lapear | <0,012-0,1 | 0.5–4 | Medidores, ópticos, planos de sellado |
Cada tipo de mecanizado deja su propia firma: una pieza torneada muestra tendido circular, una pieza fresada muestra marcas lineales y el mecanizado por descarga eléctrica (EDM) deja un mate uniforme. Estos acabados superficiales mecanizados son producto del mecanismo de corte o erosión más los pasos de mecanizado que preceden al paso final, rugoso, semiacabado y luego acabado. Una superficie mecanizada CNC de una pasada de acabado es mucho más suave que la misma superficie de mecanizado CNC que queda después del desbaste. Lea la ventana Process-to-Ra arriba como tabla de acabado de superficie de mecanizado: haga coincidir el acabado de superficie deseado con el proceso que pueda alcanzarla y luego optimice el interior de esa ventana.
Fuentes: bandas de proceso cotejadas con manuales de ingeniería y prácticas de estándares. La molienda puede alcanzar Ra 3-6 µin en producción, razón por la cual cualquier valor inferior a Ra 0,8 µm generalmente se mueve a equipo de molienda en lugar de ser perseguido en un torno o molino.
“La mayoría de los boletos con ‘mal acabado’ que vemos no son un problema de alimentación y velocidad en absoluto, se pidió a la pieza que mantuviera un número de clase de rectificado en una operación de giro. Elija primero el proceso para Ra; los parámetros solo se ajustan dentro de esa ventana”
Equipo de ingeniería de torneado y rectificado ANTISHICNC
Las 5 palancas que controlan el acabado de la superficie
Una vez que esté en la ventana de proceso correcta, cinco entradas deciden el Ra real. A esto lo llamamos Modelo de control de acabado de 5 palancasjálelos en orden, porque los dos primeros realizan la mayor parte del trabajo sobre una superficie torneada o fresada.
- Alimentación por revel impulsor geométrico dominante. Alimentación inferior, acabado más fino (con límite, ver la siguiente sección).
- Radio de la punta de la herramientaun radio mayor distribuye las marcas de alimentación y reduce la rugosidad teórica, pero aumenta la fuerza de corte.
- Velocidad de cortedebe ser lo suficientemente alto como para salir de la zona de borde urbanizado (consulte solución de problemas).
- Estado del borde/herramientaun borde afilado, correctamente recubierto y sin usar; un inserto limpiador si desea alimentación y acabado.
- Rigidez y refrigeranteuna configuración rígida y una lubricación limpia matan la ondulación y romper las tres primeras palancas no puede.
Las palancas 1 y 2 están unidas por una geometría simple y puedes predecir un acabado torneado antes de que el husillo gire.
La rugosidad teórica de pico a valle en el torneado es Rt ¦ f² itz (8 × r), donde f se alimenta por rev y r es el radio de la punta de la herramienta. Ejemplo trabajado: f = 0,2 mm/rev, r = 0,8 mm → Rt ¦ (0,2 × 0,2) iba (8 × 0,8) = 0,04 riba 6,4 = 0,00625 mm = 6,25 µm. Ahora reduzca a la mitad la alimentación a 0,1 mm/rev: Rt ¦ 0,01 uba 6,4 = 1,56 µm, aproximadamente a cuarto de la altura, porque la alimentación es cuadrada. Conecte sus propios f y r antes de cortar: le indicará si se puede alcanzar el acabado girando o si es necesario rectificar la pieza.
Esa misma geometría explica el inserto limpiador. Un limpiador muele un pequeño plano justo más allá del radio de la punta, por lo que las marcas que quedan en una alimentación más alta se limpian suavemente, lo que le permite duplicar la alimentación y mantener el acabado. Esa compensación es real y documentada: girar insertos con un radio efectivo mayor “produce la mejor calidad de superficie” pero “aumenta la fuerza de corte” por Patentes de Google EP1631410A1, por lo que necesitan una configuración rígida. Para conocer dónde se ajustan las velocidades y las alimentaciones al panorama más amplio, consulte nuestro guía de alimentación y velocidades.
Cómo mejorar el acabado superficial: una secuencia de trabajo
El acabado de la superficie no mejora con la suerte ni simplemente ralentizando la máquina. Responde a un conjunto definido de palancas “condición del borde, radio de avance y morro, estrategia de acabado, velocidad de corte y rigidez « y el orden en que las ajustas decide qué tan rápido llegas al número. La siguiente secuencia es la que entregamos a los operadores cuando una pieza vuelve a ser aproximada, clasificada por efecto más que por hábito.
¿cómo conseguir un mejor acabado superficial en el mecanizado?
Accione las palancas en orden de efecto en lugar de cambiar todo a la vez. Las ganancias más rápidas en una pieza torneada o fresada provienen del filo y de la relación alimentación-radio de la nariz, luego del paso de acabado, luego de la velocidad y el refrigerante. A continuación se muestra la secuencia que entregamos a los operadores que persiguen un número.
- Confirme que el borde esté afilado y sin usar, y colocado sobre o justo debajo de la altura central. Un inserto encima del centro frota en lugar de cortar.
- Deje al menos un radio de morro de culata para una pasada de meta dedicada, nunca menos.
- Baje la alimentación o coloque un radio de punta/inserto limpiador más grande (use la regla de alimentación cuadrada para dimensionar el movimiento).
- Realice un pase de resorte (profundidad cero) para eliminar los restos impulsados por la desviación.
- Aumente la velocidad de corte para alejarse de la banda de borde acumulada; agregue o mejore el refrigerante.
- Si el objetivo está por debajo de ~Ra 0,8 µm, deje de afinar y pase a pulir o bruñir.
El objetivo es una superficie lisa que cumpla con el acabado superficial deseado sin pasadas desperdiciadas; perseguir un nivel de rugosidad más fino que la pieza sólo necesita agregar costo. Los experimentos de fresado universitarios controlados confirman que las pistas de rugosidad de la superficie se alimentan directamente (Estudio de la Universidad de Clemson sobre aluminio 6061), entonces la alimentación es la palanca para dimensionar primero. Una precaución contraria a la intuición: matar de hambre la alimentación no siempre ayuda. Los profesionales informan que caer por debajo de una alimentación de acabado real (aproximadamente 0,15 mm/rev) puede hacer un acabado peor, porque el borde comienza a frotarse y untarse en lugar de cortarse limpiamente.
Por qué el acabado sale mal: 6 causas y correcciones comunes
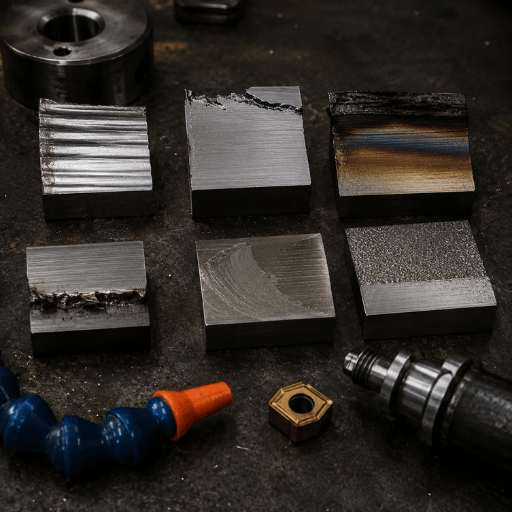
La mayoría de las fallas finales anuncian su causa si lees la superficie en lugar de adivinar. Un borde desgarrado, una onda regular, una mancha arrastrada brillante « cada patrón apunta hacia una variable dominante. Usa el Decodificador de fallas de acabado de 6 síntomas a continuación: haga coincidir lo que ve en la pieza con un síntoma, encuentre la causa habitual y luego cambie esa única variable antes de tocar cualquier otra cosa.
| Síntoma por parte | Causa probable | Arreglar |
|---|---|---|
| Marcas onduladas/de batería regulares | Vibración de parloteo, a menudo por corte interrumpido o inestable | Reforzar la configuración, acortar el voladizo, cambiar la velocidad/profundidad para esquivar la resonancia |
| Superficie rota, irregular y opaca | Borde incorporado a velocidad baja/media sobre material gomoso | Aumente la velocidad fuera de la banda BUE, borde más afilado/recubierto, mejor refrigerante |
| Arrastre untado brillante, sin corte limpio | Herramienta por encima de la altura central «frota, no corta | Restablezca el borde al centro o ligeramente por debajo |
| Crestas periódicas gruesas | Alimentación demasiado alta para el radio de la nariz | Reduzca la alimentación o aumente el radio de la nariz (regla de alimentación cuadrada) |
| Rasguños/puntuación aleatorios | Astillas recortadas, virutas arrastradas por la superficie | Mejore la evacuación de virutas, el lavado de refrigerante y la geometría del rompevirutas |
| Termina empeorando con una carrera | Desgaste progresivo de las herramientas | Indexar/reemplazar borde en un cronograma de vida útil de la herramienta, no en caso de falla |
Una creencia ampliamente extendida es que una velocidad de corte más baja siempre da un acabado más fino. Los estudios controlados dicen lo contrario: a baja velocidad de corte se forma un borde acumulado y rugosos la superficie, y Ra caídas a medida que la velocidad aumenta fuera de esa banda. La investigación universitaria sobre giros confirma que la relación es “positiva debido a la formación de una ventaja acumulada” a baja velocidad (Estudio SUST sobre parámetros de corte; corroborado para AA7075 pulg CienciaDirecta). Si se rompe un remate y alcanza la anulación de velocidad para reducir la velocidad, es posible que lo esté empeorando.
Coincidencia del acabado con la función: ¿Qué tan apretado es lo suficientemente apretado?
En muchos dibujos, la línea más cara es una llamada de acabado demasiado ajustada. Más apretado Ra no es gratuito: pasar de Ra 3,2 a Ra 0,8 µm se cita comúnmente como agregar aproximadamente 2-4× al costo de mecanizado porque obliga a pasadas de acabado adicionales, herramientas especiales e inspección más estricta. Especifique el acabado que necesita la función, no más fino, utilizando las reglas de parámetros y símbolos ISO 21920 entonces la llamada significa lo mismo para todas las tiendas.
| Rol parcial | Sensible max Ra | Por qué |
|---|---|---|
| Superficie general/sin contacto | Ra 3,2-6,3 µm | Tal como está bien; más estricto desperdicia dinero |
| Sello estático/cara de junta | Ra 1,6-3,2 µm | La junta se ajusta; Lay importa más que el Ra ultrabajo |
| Ajuste a presión/deslizante | Ra 0,8-1,6 µm | Controla la fricción y la interferencia retenida |
| Diario de sellado dinámico/asiento de cojinete | Ra 0,2-0,8 µm | Vida útil del sello; generalmente molido |
| Óptico / calibre / plano traslapado | Ra <0,1 µm | La función lo exige; sólo lapeado/perfeccionado |
Las diferentes funciones de las piezas necesitan diferentes rugosidades de la superficie, y los diferentes niveles de rugosidad de la superficie conllevan costos muy diferentes. A veces, un acabado más rugoso es la decisión correcta: se puede especificar un acabado mate o satinado (un acabado satinado deliberado, no pulido) para la apariencia o para ocultar marcas de manipulación en lugar de para la función. Estas variaciones de acabado son exactamente la razón por la que un componente lleva varias indicaciones en lugar de un grado de manta.
Una regla práctica: si no puede nombrar la función que la necesita, no especifique por debajo de Ra 1,6 µm. Especifique el acabado superficial correcto para cada característica, trate la llamada más ajustada como el acabado superficial final para programar el último y recuerde que el tiempo de mecanizado de precisión, no el material, es lo que compra un número demasiado ajustado. Las decisiones de hacer coincidir el acabado con la función son más baratas en el dibujo que discutir en la inspección del primer artículo. Para piezas subcontratadas, una consulta sobre mecanizado CNC de precisión de Zhenling debe adjuntar esas indicaciones de acabado específicas de cada característica y su base de inspección al dibujo, de modo que la cotización y la revisión del primer artículo utilicen los mismos requisitos.
Verificando el acabado que especificó
Dos cheques cubren la mayoría de las tiendas. A comparador de superficie (un conjunto de cupones de referencia mecanizados según grados Ra conocidos) permite al operador juzgar un acabado mediante la vista y la uña en segundos, bien para ir/no ir al suelo. A perfilómetro stylus Arrastra una punta fina a través de la superficie e informa un Ra/Rz rastreable frente a una longitud de corte definida, que es lo que necesita para registros de inspección y llamadas ajustadas. La medición de rugosidad convierte la superficie en un número: el instrumento toma la medición de la rugosidad de la superficie de una superficie medida, rastreando el perfil de la superficie para que la medición de la rugosidad de la superficie sea repetible. Haga coincidir la superficie de la pieza y sus especificaciones de rugosidad con el instrumento correcto, y elija el límite para que coincida con la característica, porque el límite incorrecto puede informar que una pieza que pasa falla. Para conocer el método completo, los instrumentos y los detalles de Ra-versus-Rz, consulte nuestra guía dedicada cómo medir la rugosidad de la superficie.
Donde se dirigen los requisitos de acabado superficial de mecanizado
Ahora vale la pena actuar en dos turnos. Primero, el estándar rector está cambiando: ISO 21920-2:2021 reemplaza a ISO 4287/4288, los estándares de parámetros de perfil de larga data y la Parte 1 absorbe la simbología de ISO 1302 (Guía de metrología de superficies). Su consecuencia práctica para los compradores: un “Ra 0,8” en un dibujo de 2026 y un dibujo de 2015 puede hacer referencia a diferentes definiciones de muestreo y evaluación, confirmar en qué estándar se basa una llamada antes de cotizarla o inspeccionarla.
En segundo lugar, la economía del proceso bajo el acabado se está moviendo. El torneado duro se utiliza cada vez más como alternativa al rectificado para piezas endurecidas (>45 HRC) para alcanzar Ra 0,2-0,4 µm, porque produce virutas reciclables en lugar de lodos de molienda y puede reducir el tiempo del ciclo (Mecanizado de producción). Eso no elimina el rectificado, el rectificado, el bruñido y el lapeado todavía poseen todo por debajo de aproximadamente Ra 0,1 µm, pero cambia qué máquina gana el trabajo para la banda media fina. Si está especificando o comprando capacidad para acabados submicrónicos, la decisión ya no es automáticamente “molerlo”. Haga coincidir el proceso con el Ra y la dureza y vuelva a visitarla a medida que mejoren las herramientas de torneado.
Preguntas frecuentes
P: ¿Cuál es el acabado superficial estándar en el mecanizado?
Ver respuesta
P: ¿Cuál es la diferencia entre rugosidad y acabado superficial?
Ver respuesta
P: ¿El anodizado o la galvanoplastia cambian la rugosidad de mi superficie mecanizada?
Ver respuesta
P: ¿Por qué no especificar Ra 1.6 o Ra 0.8 siempre cuesta más?
Ver respuesta
P: ¿Qué proceso de mecanizado proporciona el acabado más suave?
Ver respuesta
P: ¿Se pueden combinar varios acabados superficiales en una sola pieza?
Ver respuesta
Sí, y es una práctica normal. Un solo componente suele llevar varias indicaciones: un muñón de rodamiento rectificado de Ra 0,4 µm, caras de sellado de Ra 1,6 µm y un Ra mecanizado de 3,2 µm en el resto. Cada característica obtiene el acabado que necesita su función, lo que mantiene los costos bajos en comparación con terminar toda la pieza al número más ajustado. Una regla de secuenciación importa: las superficies más apretadas generalmente se terminan al final, por lo que el calor y la sujeción de operaciones posteriores no estropean una superficie que ya ha alcanzado su tamaño.
Llame al símbolo, valor y coloque por separado de cada superficie, y marque cualquier nota de “acabado después del tratamiento térmico” o “acabado después del revestimiento”, para que el taller planifique el orden de operación y no recorte un diario, un proceso posterior solo se distorsionaría nuevamente.
Referencias y fuentes
- Efecto del mecanizado de la alimentación sobre la rugosidad de la superficie en el corte de aluminio 6061Universidad Clemson
- Impacto de la distancia de paso de la ruta de la herramienta en el radio de la punta de la herramienta de corte y el acabado de la superficieNIH PMC
- Estudie el efecto de los parámetros de corte (velocidad, alimentación, profundidad) sobre la rugosidad de la superficieUniversidad de Ciencia y Tecnología de Sudán
- ISO 21920-2:2021, Especificaciones geométricas del producto, Textura de la superficie: PerfilISO
- ASME B46.1 / Y14.36, Textura de superficies y símbolos de textura de superficiesASME
- EP1631410A1, Herramienta de corte con esquina de punta de limpiaparabrisasPatentes de Google
Acerca de este análisis
Esta guía de acabado de superficies de mecanizado refleja la primera vista del proceso de un constructor de máquinas-herramienta: ANTISHICNC fabrica tornos giratorios, fresadoras, rectificadoras de superficies, rectificadoras de herramientas y cortadores Echipamente EDM que sostienen las bandas de acabado en la ventana Process-to-Ra anterior. Los rangos de capacidad y el ejemplo de alimentación cuadrada se extraen de la práctica de estándares y referencias de mecanizado, y luego se enmarcan según cómo se comportan esos procesos en equipos reales. Revisado por el equipo técnico de ANTISHICNC.
Artículos relacionados
- Cómo medir la rugosidad de la superficie, Ra, Rz, instrumentos y longitud de corte
- Alimenta y acelera, estableciendo parámetros de corte que protegen el acabado y la vida útil de la herramienta
- Mecanizado de Acero Inoxidable, tarareado de trabajos de endurecimiento y borde acumulado
- Mecanizado Aluminio, acabado, BUE y estrategia de radio de morro
- Mecanizado de latón, comportamiento de corte libre y calidad de la superficie



