














Cuando se trata de precisión y versatilidad en la fabricación avanzada, Wire EDM supone un verdadero punto de inflexión. Con una tecnología de corte avanzada, Wire EDM ha revolucionado la fabricación de componentes complejos y de alta tolerancia, ofreciendo una trifecta de precisión, velocidad y rentabilidad. Sin embargo, ¿es Wire EDM adecuado para su aplicación particular? Este artículo tiene como objetivo proporcionar una exploración en profundidad de los beneficios, inconvenientes y aplicaciones más comunes de Wire Corte EDM. Ya sea que esté en la industria buscando el mejor esquema de producción o simplemente interesado en los últimos métodos de fabricación, esta guía de ventanilla única sin duda lo ayudará a tomar decisiones informadas.
Comprensión de la electroerosión por cable
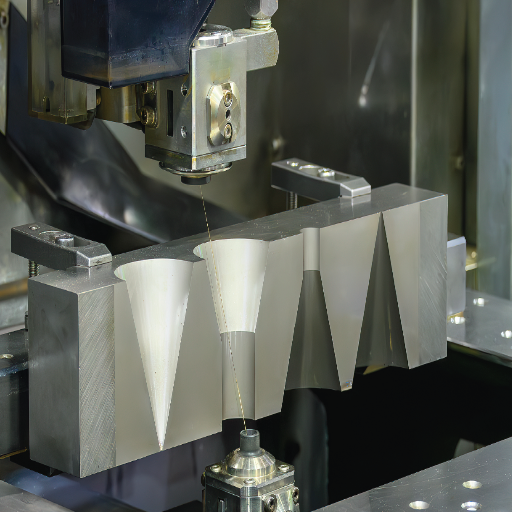
El electroerosión por alambre, o mecanizado por descarga eléctrica de alambre, es un alambre delgado que puede controlarse eléctricamente y emplearse en trabajos de mecanizado. El proceso utiliza impulsos de descarga eléctrica para desgastar el material, lo que permite cortar formas intrincadas y detalles maravillosos sin realizar un corte real. Funciona mejor para metales duros y componentes difíciles de mecanizar, materiales de alta gama demandados en la fabricación aeroespacial, médica y automotriz.
¿qué es la electroerosión por cable?
La electroerosión por alambre, o mecanizado por descarga eléctrica de alambre, es un proceso de fabricación de última generación que corta materiales con un alambre excelente, sujeto a un movimiento exacto. Este es un método de mecanismo de vibración sin contacto, en el que las descargas eléctricas se controlan para erosionar materiales conductores, lo que lo hace adecuado para mecanizar metales más duros y piezas intrincadas y detalladas. La capacidad de Wire EDM para producir geometrías complejas con tolerancias estrictas y un acabado superficial suave la ha hecho dominante en las industrias aeroespacial, automotriz y médica.
Cómo funciona la electroerosión por cable
La electroerosión de alambre utiliza un alambre delgado de latón o cobre cargado eléctricamente como electrodo. Primero se establece que el cable se coloca cerca de la pieza de trabajo conductora, apareciendo como la vista frontal de un explosor. Flujo de descargas eléctricas controladas en el espacio, generando un calor intenso que derrite y vaporiza el material que se procesa. Esta erosión se realiza sin contacto físico, asegurando que la pieza de trabajo permanezca libre de tensiones. El cable se alimenta sin cesar desde un carrete, lo que garantiza que nunca se use durante el uso, lo que permite operaciones de corte de alta calidad.
El sistema utiliza un dieléctrico que proporciona un efecto de enfriamiento sobre la chispa, elimina las partículas erosionadas y estabiliza la brecha de chispa. Los controles computarizados guían el movimiento del cable con gran precisión, permitiendo así formas intrincadas, tolerancias estrictas y buenos acabados. La electroerosión por hilo es una de las técnicas más efectivas para cortar metales duros, como acero para herramientas, titanio y carburo, y por lo tanto encuentra aplicaciones en campos de fabricación avanzados.
Componentes de una máquina de electroerosión por cable
La máquina Wire EDM se compone de varios componentes básicos que trabajan en conjunto para permitir el corte con la máxima precisión y eficiencia:
Mecanismo de alambre
Generalmente, el alambre utilizado en una máquina de electroerosión por cable es un alambre de latón o cobre muy delgado con diámetros que oscilan entre 0,001 pulgadas y 0,013 pulgadas. Durante el funcionamiento de la electroerosión por cable, el cable se mueve continuamente a través de la máquina, lo que permite utilizar una parte nueva del cable para cortar en todo momento. Esto ayuda a reducir la precisión y evitar el sobrecalentamiento del cable. Algunos tipos avanzados permiten cables recubiertos para velocidades de corte más altas o acabados delicados.
Sistema de fluidos dieléctricos
Se utiliza un sistema de fluido dieléctrico para proporcionar enfriamiento y limpieza del alambre y la pieza de trabajo durante la electroerosión. Utiliza agua desionizada con el fin de eliminar los residuos, evitar la formación de arcos eléctricos y equilibrar el espacio de chispas entre el alambre y la pieza de trabajo. La conductividad operativa del fluido dieléctrico garantiza un proceso de mecanizado preciso y un rendimiento de corte constante.
Fuente de alimentación y generador
Una fuente de alimentación es un requisito crucial para generar pulsos eléctricos en un proceso de electroerosión. Una máquina de electroerosión por cable moderna cuenta con sofisticados generadores de impulsos que controlan con precisión la energía y la frecuencia de la chispa. Esto es crucial para cumplir con tolerancias dimensionales estrictas que oscilan entre 0,0001 y 0,0005 pulgadas, respectivamente, y lograr excelentes acabados superficiales con un promedio de rugosidad (Ra) de 0,1 µm o menos.
Mesa de trabajo y sistema de accesorios
Las mesas de trabajo suelen estar diseñadas como mesas XY para sujetar de forma segura la pieza de trabajo. Se utilizan accesorios o abrazaderas para estabilizar la pieza de trabajo y lograr un movimiento preciso durante el corte. Sin embargo, en sistemas avanzados, las mesas giratorias se pueden utilizar para operaciones complejas de múltiples ejes, mejorando así la capacidad de la máquina.
Controlador CNC
Un sofisticado sistema CNC controla los cables del reloj, las posiciones y los movimientos. Los controladores CNC modernos cuentan con interfaces fáciles de usar, lo que permite a los operadores ingresar diseños complejos con un nivel excepcional de precisión. Pueden controlar múltiples ejes y proporcionar opciones de programación avanzadas para el mecanizado de perfiles.
Sistema de filtración
Los sistemas de filtración muy eficientes garantizan la eliminación completa de partículas microscópicas y residuos del fluido dieléctrico. El fluido limpio es vital para garantizar un buen rendimiento de corte y, por tanto, prolongar la vida útil de la planta. Los sistemas de filtración de múltiples etapas son más eficientes y requieren poco mantenimiento en las máquinas modernas.
Componente adicional: La generación de calor durante la fase de mecanizado puede afectar la precisión y longevidad de la máquina. Las máquinas de electroerosión por cable cuentan con sistemas de refrigeración para regular la temperatura de los componentes, lo que se considera vital para un funcionamiento suave durante largos ciclos de corte.
Dado que estos componentes brindan una especificación de precisión a nivel industrial, la electroerosión por cable se considera imprescindible en campos como el aeroespacial, los dispositivos médicos y la fabricación de troqueles.
Pros y contras del corte por electroerosión de alambre
Ventajas
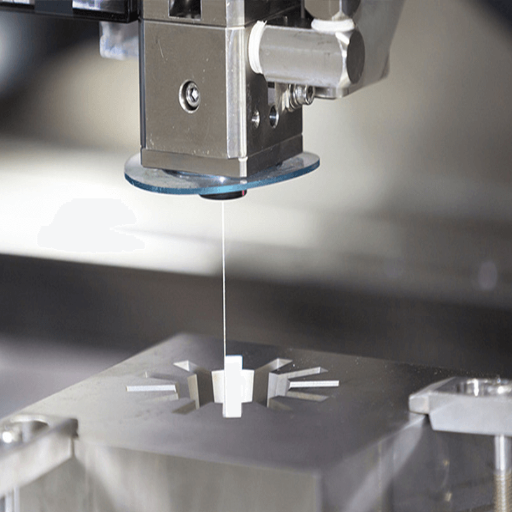
- Alta precisión: Logra una precisión excepcional, lo que lo hace adecuado para componentes complejos y detallados
- Corta materiales duros: Puede cortar titanio, acero endurecido, carburo y otros materiales duros con facilidad
- Fără stres mecanic: Al ser un proceso sin contacto, no ejerce tensión mecánica ni provoca deformación o daño a la pieza de trabajo
- Versatilidad: Se utiliza para formas intrincadas, orientadas a los detalles y con una alta tolerancia
Desventajas
- Velocidad de corte lenta: Este proceso suele ser más lento que otros métodos de corte; por lo tanto, puede reducir la tasa de trabajo para trabajos grandes
- Costuri operaționale ridicate: Los gastos aumentan debido al mantenimiento de la máquina, el uso de cables y el consumo de fluidos dieléctricos
- Limitati pe materiale: Sólo los materiales conductores pueden sufrir cortes mediante electroerosión por alambre
- Consideraciones sobre el acabado superficial: Es posible que sea necesario un acabado adicional según la aplicación y el acabado superficial requerido
Ventajas del corte por electroerosión de alambre
Alta precisión y precisión: Wire EDM es conocido por su precisión excepcional en el corte de formas intrincadas y complejas. Dependiendo de la industria, el componente requiere especificaciones detalladas para lograr tolerancias estrictas de ±0,0001 pulgadas, con aplicaciones en el sector aeroespacial, médico y electrónico.
Distorsión mínima de materiales: Al ser un proceso sin contacto, Wire EDM crea muy poca energía térmica. Esta falta de generación de calor evita la distorsión del material o un cambio en las propiedades físicas de la pieza de trabajo, lo que hace que el proceso sea muy adecuado para cortar materiales delicados o sensibles al calor.
Materiale dure de tăia: La electroerosión por alambre es capaz de cortar hasta los materiales más duros, incluidos titanio, aceros para herramientas, carburo y superaleaciones, y probablemente se consideraría difícil con otros métodos de mecanizado.
Geometrías complejas y pequeñas características: El proceso facilita la fabricación de micropiezas, esquinas afiladas y contornos intrincados que son esenciales para las industrias, como la intrincada fabricación de moldes y troqueles.
Teóricamente libre de rebabas o procesos secundarios: La electroerosión de alambre ofrece un acabado limpio sin rebabas, a diferencia del corte mecánico, lo que significa eliminar o disminuir los procesos secundarios de desbarbado.
Aplicación flexible en todas las industrias: La tecnología se utiliza en diversas industrias debido a su precisión y versatilidad excepcionales, que van desde la industria automotriz, donde se utiliza para fabricar engranajes y piezas de motores, hasta la atención médica, donde se emplea en la producción de instrumentos quirúrgicos.
Rentable para prototipos y lotes pequeños: Si bien no es el método de producción en masa más rápido disponible, Wire EDM sobresale en la creación fina de componentes para prototipos o tiradas de producción pequeñas donde la precisión es primordial.
Por lo tanto, Wire EDM, que ofrece la mayor precisión disponible, la capacidad de cortar materiales duros y complejos y el menor tiempo de operación secundaria, es un método de corte que aporta un valor significativo a las necesidades de fabricación modernas.
Desventajas del corte por electroerosión de alambre
También tiene algunas limitaciones que deben tenerse en cuenta a la hora de decidir su idoneidad para aplicaciones específicas:
- Velocidad de corte más lenta: Entre los diversos medios de corte de materiales, la electroerosión por hilo es más lenta, lo que hace que las producciones a gran escala o las producciones por lotes de gran volumen exijan desde una perspectiva de eficiencia. Por ejemplo, dependiendo de varios factores, como los parámetros de la máquina de electroerosión de materiales y alambres, las velocidades de corte suelen estar en el rango de 5 a 50 mm²/min, lo que limita las velocidades de procesamiento.
- Requisito de conductividad del material: La electroerosión por alambre está restringida a materiales que puedan conducir electricidad, como aluminio, acero o titanio. Los no conductores, como el plástico y la mayoría de las cerámicas, están fuera de su capacidad de funcionar, por lo que requieren otros métodos de corte para su procesamiento.
- Limitarea hârtii fine: El tamaño más común del alambre es delgado, con un diámetro que oscila entre 0,05 mm y 0,35 mm. Este parámetro puede limitar el espesor del propio material. Se convierte en un desafío cortar piezas de trabajo muy gruesas o secciones resistentes: una tiene que pasar de manera eficiente por múltiples pasadas, lo que luego aumenta el tiempo de mecanizado.
- Consideraciones ambientales: Las máquinas de electroerosión por cable funcionan con agua desionizada o un fluido dieléctrico. La eliminación de estos fluidos de forma respetuosa con el medio ambiente es costosa y está sujeta a rigurosas normas medioambientales.
- Problemas de acabado superficial en algunas situaciones: La electroerosión por alambre generalmente ha proporcionado superficies lisas y precisas; sin embargo, en componentes muy grandes o de formas inusuales, un acabado superficial específico a veces puede requerir un posprocesamiento, restando así lentamente valor a su principal punto de venta: el ahorro de tiempo.
Son estas desventajas las que permiten al fabricante decidir y garantizar el coste total de la electroerosión por cable para sus proyectos, en comparación con otros métodos de corte.
Comparación de la electroerosión por cable con la electroerosión convencional
Si bien comparten principios comunes, la electroerosión por cable y la electroerosión convencional tienen propósitos diferentes, con diferencias notables, particularmente en su uso, precisión y capacidades.
Diferencias clave entre electroerosión por cable y electroerosión convencional
Edm de hilos (EDM cortado con hilos): Funciona con materiales conductores pasando un electrodo de alambre delgado a través de ellos. Es de alta precisión para crear formas excepcionalmente complejas con detalles finos y geometrías intrincadas, y puede lograr tolerancias tan estrictas como ±0,002 mm. Estos finos detalles lo hacen adecuado para componentes de precisión, como moldes, matrices y piezas utilizadas en aplicaciones aeroespaciales y médicas, donde se requieren detalles finos. Es un proceso sin contacto; por lo tanto, la superficie nunca puede dañarse y permite el procesamiento de piezas delgadas o frágiles.
EDM convențional: Un electrodo conformado se sumerge o se hunde en la pieza de trabajo para cortar o formar cavidades. Por lo tanto, es apropiado construir formas tridimensionales, contornos internos y características tales como cavidades profundas en materiales conductores. Es sólido y puede tratar con piezas de trabajo gruesas y voluminosas. Sin embargo, las tolerancias, aunque precisas, son generalmente menos estrictas que las de Wire EDM, siendo típicamente de aproximadamente ±0,01 mm.
Tener algunos factores que difieren en el ámbito de la eficiencia operativa y el acabado superficial. Diferentes consideraciones de parámetros y consideraciones de materiales pueden permitir que la electroerosión por alambre alcance un acabado superficial tan suave como 0,1 µm Ra. Esta ventaja se ejerce cuando la aplicación exige acabados finos. La electroerosión convencional también puede lograr esto, pero generalmente solo sin operaciones adicionales: su acabado superficial está en el rango de 0,3 a 0,5 µm Ra. Dadas las complejidades de sus procesos, la electroerosión por alambre suele ser más lenta en términos de velocidad de corte; sin embargo, su capacidad para cortar el diseño de un ingeniero sin marcas de desgaste de la herramienta presenta una ventaja decisiva sobre su contraparte, la electroerosión convencional, en aplicaciones específicas.
Ambos métodos tienen sus ventajas, pero los requisitos de aplicación y las condiciones del material de trabajo, así como la tolerancia y geometría de pieza deseadas, dictarán la opción más adecuada para cualquier trabajo determinado.
Aplicaciones de la electroerosión por cable
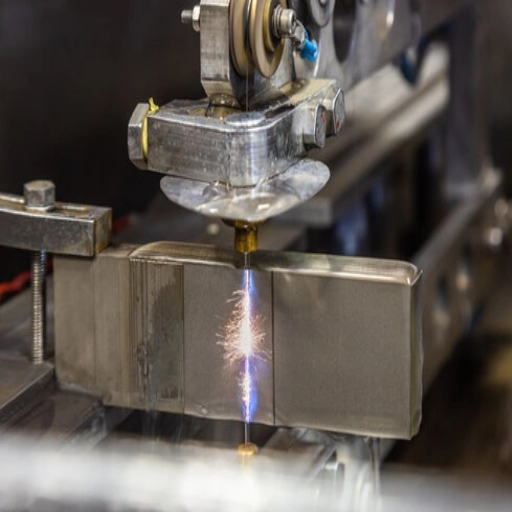
La electroerosión por cable se utiliza con mayor frecuencia en industrias que requieren detalles precisos e intrincados. Sus principales aplicaciones incluyen:
Fabricación de herramientas y troqueles
Perfecto para producir moldes, matrices y punzones con estrictos requisitos de tolerancia
Industria aeroespacial
Se utiliza para fabricar componentes complejos a partir de materiales difíciles de mecanizar
Campo Médico
Para instrumentos e implantes quirúrgicos de precisión
Sector Automotriz
Para fabricar engranajes especializados y piezas complejas para motores y transmisiones
Estas aplicaciones demuestran la idoneidad de Wire EDM en condiciones exigentes, proporcionando la máxima precisión y confiabilidad.
Industrias que utilizan electroerosión por cable
La electroerosión por cable es una tecnología muy versátil que atiende a diversas industrias, cada una de las cuales requiere un proceso de mecanizado de electroerosión preciso y eficiente para producir componentes complejos.
Industria aeroespacial
El sector aeroespacial depende en gran medida del mecanizado por electroerosión de alambre para fabricar componentes livianos y de alta resistencia para materiales de alta tecnología, como aleaciones a base de titanio y níquel, que puedan soportar temperaturas y presiones extremas en motores a reacción y naves espaciales. Proyecciones recientes de crecimiento en la industria del mecanizado aeroespacial afirman que el mecanizado por electroerosión de alambre será un contribuyente indispensable, especialmente para trabajar con geometrías altamente complejas.
Campo Médico
Mientras que se busca la máxima precisión en la fabricación de herramientas quirúrgicas, implantes ortopédicos o prótesis dentales debido a su valor imperativo inherente, la electroerosión por alambre permite la fabricación de piezas que a menudo requieren tolerancias microscópicas para su acabado. Por ejemplo, las técnicas de diseño modernas tienen como objetivo fabricar instrumentos quirúrgicos con una precisión submilimétrica, lo que permite su uso seguro en operaciones que ponen en peligro la vida. La electroerosión por cable está encontrando aplicaciones cada vez más amplias en el campo médico debido a la creciente demanda de tecnología médica mínimamente invasiva.
La industria automotriz
Wire EDM revoluciona la producción de componentes automotrices cruciales, incluidas piezas de motores, engranajes de transmisión y sistemas de inyectores de combustible. Con la industria automotriz cambiando hacia vehículos eléctricos (EV) y motores de combustión interna altamente eficientes, Wire EDM se ha vuelto esencial para diseñar piezas livianas y de alta precisión que apuntan a un mejor rendimiento general. Se puede decir que los procesos de fabricación, como Wire EDM, están ayudando a la industria a satisfacer la necesidad del mercado de piezas automotrices livianas y duraderas en estos espacios de mercado altamente competitivos.
Industria Electrónica
La industria electrónica requiere la fabricación de componentes con gran precisión y complejidad, como conectores, micromoldes y placas de circuitos, debido a la miniaturización de dispositivos electrónicos. La electroerosión por cable ha hecho posible la precisión necesaria para la electrónica actual sin dañar los delicados materiales utilizados en ella. Se espera que el uso de electroerosión por cable aumente a medida que aumente la demanda de dispositivos pequeños y eficientes.
Fabricación de herramientas y troqueles
Habiendo sido durante mucho tiempo uno de los principales usuarios de Wire EDM, la industria de herramientas y troqueles utiliza esta tecnología para producir moldes, troqueles y punzones precisos para la producción en masa. Debido a que Wire EDM puede crear formas muy complejas y ejercer una estrecha tolerancia, fomenta la eficiencia en la fabricación de herramientas para diferentes procesos de fabricación, desde el moldeo de plástico hasta el estampado de metal.
Estas industrias enfatizaron Wire EDM como un componente clave para la innovación en diversos sectores, con el nivel de precisión y confiabilidad que requieren las tecnologías de la nueva era.
Aplicaciones específicas de la electroerosión por cable
Wire EDM se ha convertido en la clave para operaciones de precisión y detalles intrincados en diversas industrias. Algunas de sus aplicaciones ampliamente conocidas son:
Industria aeroespacial
El sector aeroespacial considera que Wire EDM es indispensable para la fabricación de palas de turbinas, boquillas de inyectores de combustible y otras piezas complejas de motores. Una tolerancia de ±0,0001 pulgadas permite que el revestimiento interior tenga el máximo rendimiento y seguridad en aplicaciones aeroespaciales. Al estar más inclinado hacia materiales más ligeros como el titanio y las superaleaciones, Wire EDM adquiere importancia para cortar materiales que desafían los métodos de mecanizado tradicionales.
Fabricación de dispositivos médicos
La electroerosión por cable es crucial en la fabricación de dispositivos médicos complejos, incluidos instrumentos quirúrgicos, implantes y stents. La electroerosión por cable puede mecanizar con precisión materiales de acero inoxidable y nitinol, lo cual es fundamental en la ingeniería biomédica. Por ejemplo, la capacidad de micromecanizado de Wire EDM hace posible la fabricación de colimadores de hojas múltiples altamente complejos, que son vitales en sistemas de radioterapia de vanguardia.
Industria automotriz
Utilizado en la fabricación de todo, desde componentes de motores hasta componentes de transmisión, Wire EDM se aplica ampliamente en la producción de automóviles. Ayuda a fabricar piezas con alta resistencia y daño térmico mínimo, lo que las hace duraderas. Con la rápida adopción de vehículos eléctricos (EV), los componentes de la carcasa de la batería y del tren motriz requieren diseños complejos y tolerancias precisas, lo que convierte a Wire EDM en una herramienta valiosa en la tecnología automotriz.
Fabricación de herramientas y troqueles
Una de las aplicaciones más antiguas e importantes de la electroerosión por alambre en la fabricación de herramientas y troqueles implica la creación de moldes de alta generación, herramientas de corte de precisión y troqueles de estampado. Estos troqueles y moldes deben ser reproducibles con mucha precisión porque las industrias que dependen de ellos se dedicarán a la fabricación de gran volumen. Esas industrias abarcarían desde la electrónica hasta los bienes de consumo.
Corte de obleas de silicio y electrónica
Los electroerosiones de alambre se utilizan cada vez más en la industria electrónica para cortar obleas de silicio en formas precisas para componentes semiconductores. Ante la necesidad de dispositivos más pequeños y compactos, la capacidad de los electroerosiones de alambre para cortar materiales frágiles con precisión se ha vuelto indispensable en la producción en masa de productos electrónicos. Según datos de la industria, el mercado mundial de semiconductores, que se espera que alcance más de 1 billón de TP11T1 en 2030, depende en gran medida de estos avances en la fabricación.
Wire EDM es una herramienta muy versátil e indispensable, que ofrece soluciones de vanguardia a industrias que exigen un rendimiento preciso y confiable. Esta flexibilidad le ha permitido permanecer a la vanguardia del servicio tanto de fabricación tradicional como de tecnologías emergentes, con mejoras continuas en automatización y productividad.
Edm de alambre en la fabricación de piezas metálicas
La electroerosión por alambre es un proceso revolucionario en la producción de piezas metálicas complejas, que ofrece los más altos niveles de precisión, velocidad y versatilidad. Este proceso es el mejor para generar geometrías complejas y tolerancias extremas que de otro modo serían imposibles con los procedimientos tradicionales. Especialmente cuando se trabaja con materiales duros como titanio, tungsteno y aceros endurecidos, el alambre EDM brinda a los fabricantes la flexibilidad de cortar formas precisas sin estresar mecánicamente el material.
La electroerosión por cable es una tecnología relativamente nueva y, como tal, continúa creciendo en las industrias aeroespacial, automotriz y de dispositivos médicos. Su relevancia es evidente en la fabricación de componentes pequeños e intrincados, como álabes de turbinas, cavidades de moldes de inyección e instrumentos quirúrgicos. Las tecnologías para la automatización, el control inteligente y los procesos de fabricación adaptativos continúan avanzando, mejorando la productividad y la rentabilidad en la electroerosión por cable, lo que la convierte en la opción preferida para la fabricación de alto valor.
Con Wire EDM, se conserva la capacidad de acabado, lo que permite acabados superficiales tan suaves como 0,3 micrones, por ejemplo, lo que requiere detalles extremos. El uso de alambres conductores finos permite un alto grado de control, lo que permite una precisión de corte de ±0,001 mm, lo cual es crucial en áreas como la electrónica y la ingeniería de precisión. Esta capacidad mantiene a Wire EDM como una de las técnicas de fabricación contemporáneas más importantes, capaz de afrontar los desafíos presentes y futuros.
Descripción general del proceso de electroerosión por cable
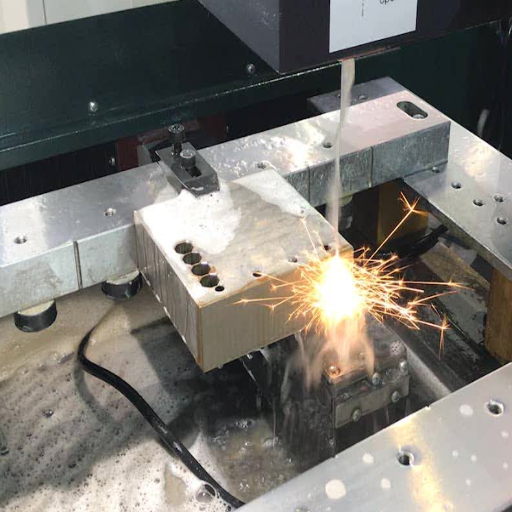
La electroerosión de alambre es un proceso de corte sin contacto, en el que un alambre delgado cargado eléctricamente realiza cortes en los materiales con extrema precisión. En este proceso, el cable se coloca cerca de la pieza de trabajo, lo que permite la descarga de chispas eléctricas que generan calor y derriten o vaporizan el material. Se utiliza un flujo continuo de fluido dieléctrico para eliminar los residuos y mantener la estabilidad del proceso. Esta técnica se utiliza principalmente para diseñar formas intrincadas con alta precisión en materiales complejos o delicados.
Pasos en el proceso de electroerosión por cable
Proceso completo de fabricación de electroerosión por alambre
- Preparación de la pieza de trabajo: La pieza de trabajo se fija primero a la mesa de trabajo de la máquina. Las alineaciones deben ser adecuadas y deben sujetarse bien para garantizar que el corte se realice con total precisión y estabilidad. Aunque se puede utilizar cualquier material de su elección, debe ser conductor para el proceso de descarga eléctrica.
- Configuración de cables: A través de la máquina se proporciona un alambre delgado y eléctricamente conductor, típicamente hecho de latón o recubierto con zinc o cobre, según la aplicación. Los diámetros de los cables casi siempre están entre 0,001 y 0,012 pulgadas, variando según la precisión requerida y la geometría de la pieza.
- Programando el camino: El sistema CNC está programado con la trayectoria exacta del corte definida por el diseño geométrico y las especificaciones de la pieza. Junto con los movimientos de cables y piezas de trabajo a lo largo del recorrido programado están automatizados y son muy precisos, permitiendo la creación de las formas más complejas.
- Comienza el corte: El sistema de descarga eléctrica de alambre funciona a poca distancia de la pieza de trabajo. El intenso calor se forma debido a la descarga eléctrica que funde o vaporiza el material a nivel microscópico. No existe contacto físico entre el cable y la pieza durante todo el proceso, minimizando tensiones mecánicas o daños.
- Aplicación de fluido dieléctrico: La zona de corte se lava con agua a alta presión, a menudo agua desionizada. Enfría la pieza de trabajo y estabiliza las descargas eléctricas mientras elimina los residuos en la zona de corte. También evita arcos eléctricos no deseados.
- Monitoreo y control de precisión: Una gama de sensores, junto con un moderno sistema de control, rastrea parámetros del proceso como voltaje, corriente y tensión del cable durante todo el procedimiento. Las operaciones altamente controladas permiten tolerancias tan estrictas como ±0,0001 pulgadas, un nivel de tolerancia adecuado para la fabricación médica y aeroespacial, así como para otras industrias que requieren una precisión extrema.
- Inspección final y acabado: Una vez completado el corte, la pieza se retira suavemente y se revisa para garantizar que sus dimensiones cumplan con las especificaciones requeridas. Modern Wire EDM puede producir un acabado superficial de aproximadamente 8 a 16 micropulgadas, eliminando la necesidad de operaciones de acabado secundario. Sin embargo, algunas aplicaciones muy pocas pueden requerir pulido o tratamiento térmico adicional.
La elaboración precisa de esta secuencia permite que Wire EDM ofrezca alta precisión, gran versatilidad y eficiencia maximizada para diseños complejos en materiales desafiantes como aceros endurecidos, titanio o carburos. Los avances en la tecnología Wire EDM continúan mejorando aún más su capacidad, manteniéndola al tanto de los requisitos cada vez mayores de las industrias de fabricación de precisión.
Elegir el cable EDM adecuado
Elegir un cable EDM adecuado es esencial si desea lograr precisión, eficiencia y rentabilidad en su proceso de electroerosión por cable. Estos elementos básicos son el material, el diámetro del cable y el recubrimiento. Los alambres de latón se utilizan en la mayoría de las aplicaciones debido a su versatilidad; sin embargo, los alambres recubiertos, como los de zinc o difusos, tienden a proporcionar un mejor rendimiento en ciertas áreas. El diámetro del alambre oscila aproximadamente entre 0,001 pulgadas y 0,013 pulgadas. Los alambres más delgados permiten una mejor precisión de corte para diseños complejos, mientras que los alambres más grandes o más gruesos producen velocidades de corte más rápidas. Los alambres recubiertos son mejores para el lavado y la conductividad; por lo tanto, son bastante adecuados para necesidades de alta velocidad y alta precisión. Teniendo esto en cuenta, la selección de cables depende del material que se corta, el acabado superficial requerido o la complejidad del diseño. Verifique las especificaciones y la capacidad de prueba para garantizar la compatibilidad con los requisitos de la máquina y del proyecto.
Factores que influyen en la eficiencia de la electroerosión por cable
La eficiencia del proceso de mecanizado por descarga eléctrica de cables (WEDM) depende del efecto sinérgico de variables como los parámetros de la máquina, el tipo de cable y las condiciones de trabajo. Algunas de estas variables son:
Material y revestimiento de alambre
Los materiales de alambre de calidad superior, como los alambres de latón, recubiertos o compuestos, pueden mejorar la velocidad y precisión del corte. Los cables recubiertos de zinc, por ejemplo, ofrecen una mejor conductividad y lavado, lo que a su vez se traduce en un corte más rápido y un acabado más fino.
Condiciones de corte
El espesor, la dureza y el tipo de material ofrecen las variaciones más significativas en cuanto a eficiencia. Se proporciona un corte más rápido a los materiales más blandos, mientras que los materiales más duros o gruesos requieren un equilibrio entre mayor potencia y precisión para evitar errores o desgaste excesivo del cable.
Configuración de la máquina
Lo ideal es optimizar los ajustes de chispa, la presión de lavado y el control de tensión en todo momento para lograr la máxima precisión y velocidad en el proceso de mecanizado. Una aplicación incorrecta provocaría roturas de cables o reduciría la precisión.
Lavado y eliminación de escombros
El lavado eficiente de residuos de la zona de corte permite la máxima generación y acumulación de chispas, lo que mejora el proceso de corte. El lavado a alta presión puede permitir un trabajo continuo de alto rendimiento, mientras que la filtración preferida debe ser aceptable.
Temperatura y Estabilidad
Considerar argumentos ambientales como los cambios de temperatura puede afectar la estabilidad y precisión de las máquinas. Si el ambiente permanece controlado, se debe reducir la expansión térmica y limitar el número de repeticiones de calidad.
Si se gestionan bien, en el trabajo de Wire EDM prevalecerán una mayor precisión, tiempos de ciclo reducidos y eficiencia general. Según el material, la complejidad del diseño y la calidad de salida deseada, cada trabajo debe tener configuraciones y parámetros personalizados.
Desarrollos tecnológicos de EDM
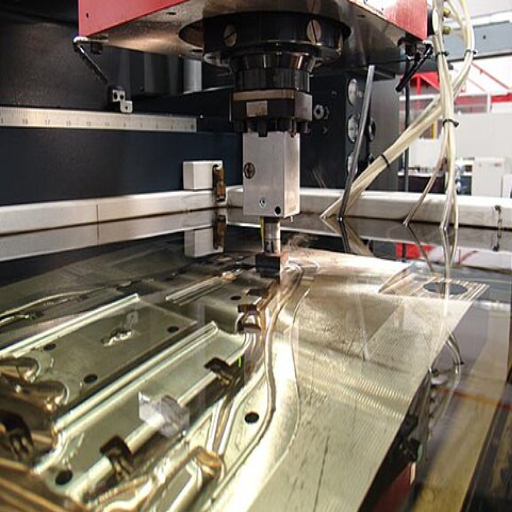
Los avances recientes se centran principalmente en la automatización para aumentar la eficiencia y la precisión. Hoy en día, los sistemas automatizados están equipados con sensores inteligentes, monitoreo en tiempo real, controles adaptativos y procesos de mecanizado optimizados para minimizar la intervención humana. Estas mejoras dan como resultado la minimización de tolerancias, errores y, en última instancia, operaciones infructuosas, evolucionando así hacia una electroerosión más confiable y rentable.
Avances en la tecnología de electroerosión por cable
El proceso de electroerosión por cable evoluciona continuamente para mejorar la precisión, la eficiencia y la compatibilidad de materiales. El desarrollo de máquinas más nuevas con diámetros de alambre más finos permite el mecanizado de componentes complejos y precisos. Los sistemas dinámicos de control de tensión de cables y la automatización de roscas están estableciendo nuevos estándares de estabilidad operativa y al mismo tiempo reducen el tiempo de inactividad de las máquinas. Las máquinas de electroerosión por cable ahora cuentan con software de mecanizado multieje que puede manejar geometrías complejas y lograr acabados superficiales superiores. Las innovaciones también abarcan la optimización de fluidos dieléctricos y fuentes de alimentación respetuosas con el medio ambiente, dos métodos que reducen tanto el impacto ambiental como el costo de operación, lo que convierte a Wire EDM en una herramienta aceptada pero en crecimiento en industrias como la aeroespacial, médica y de fabricación de automóviles.
Tendencias futuras en mecanizado por descarga eléctrica
El futuro de la tecnología EDM
De cara al futuro, considero que las tendencias futuras en el mecanizado por descarga eléctrica apuntan más hacia una mayor automatización, precisión y sostenibilidad. La IA y el aprendizaje automático garantizarían sistemas de electroerosión más innovadores con autocorrección, minimizando así los errores y maximizando la eficiencia. Además, las innovaciones en ciencia de materiales y tecnología de electrodos harán que todo el proceso sea más rápido y menos costoso. Por otro lado, se considerará cada vez más la sostenibilidad, con sistemas energéticamente eficientes y fluidos dieléctricos ecológicos abriéndose paso. Juntos, todos estos aspectos orientados al desarrollo extenderán la electroerosión mucho más allá de sus límites actuales, adaptándola a las industrias modernas en constante evolución.
Comparación de electroerosión por alambre con otros métodos de corte
Una de las características únicas que distingue a Wire EDM es su capacidad para cortar formas pequeñas e intrincadas con precisión en materiales duros, sin contacto entre la herramienta y la pieza de trabajo. El fresado representa métodos de corte tradicionales, en los que el contacto con la superficie puede desarrollar tensiones mecánicas.
| Método de corte | Ventajas | Mejores aplicaciones | Limitaciones |
|---|---|---|---|
| Edm de alambre | Extremadamente preciso, corta materiales duros, sin tensiones mecánicas, geometrías complejas | Materiales duros, formas intrincadas, tolerancias estrictas, materiales conductores | Velocidad de corte más lenta, limitada a materiales conductores, costos más altos |
| Corte por láser | Corte más rápido, bueno para materiales delgados, producción de gran volumen | Chapa, materiales delgados, producción en masa | Menos preciso que Wire EDM, zonas afectadas por el calor |
| Corte por chorro de agua | Materiales versátiles, sin efectos de calor, buena precisión | Materiales sensibles al calor, secciones gruesas, diversos materiales | Más lento que el láser, menos preciso que Wire EDM para obtener detalles finos |
| Fresado Tradicional | Eliminación rápida de material, versátil, rentable | Mecanizado general, piezas de mayor tamaño, producción de gran volumen | Estrés mecánico, desgaste de herramientas, complejidad limitada |
En comparación con el corte por láser, Wire EDM es más preciso y puede crear una geometría compleja con tolerancias más estrictas. Sin embargo, el corte por láser es ligeramente más rápido y es más adecuado para materiales más delgados y demandas de producción de gran volumen.
El corte por chorro de agua funciona mejor para los electroerosiones de alambre debido a la precisión y el acabado de la superficie, especialmente cuando se considera un trabajo detallado. Por el contrario, el chorro de agua es más versátil, ya que puede cortar una variedad más amplia de materiales sin comprometer su integridad estructural, incluidos algunos materiales térmicos sensibles.
Hay algunos aspectos negativos de todos los métodos, por lo que Wire EDM sigue siendo el método elegido en los casos en los que se debe considerar la precisión, las formas intrincadas, los materiales duros o los materiales conductores.
Conclusión
El corte por electroerosión de alambre representa un pináculo de la tecnología de fabricación de precisión y ofrece precisión y versatilidad inigualables para componentes complejos y de alta tolerancia. Si bien puede que no sea el método de corte más rápido disponible, su capacidad para mecanizar materiales duros con una precisión excepcional, crear geometrías intrincadas sin tensión mecánica y lograr acabados superficiales superiores lo hace indispensable en industrias donde la calidad y la precisión son primordiales.
La tecnología continúa evolucionando con avances en automatización, integración de IA y prácticas sostenibles, asegurando su relevancia en futuros paisajes de fabricación. Desde álabes de turbinas aeroespaciales hasta implantes médicos, desde piezas de precisión para automóviles hasta componentes electrónicos, Wire EDM ha demostrado su valía en diversas aplicaciones.
Para los fabricantes que consideran Wire EDM, la clave radica en comprender cuándo sus capacidades únicas se alinean con los requisitos del proyecto. Si bien los costos operativos y de inversión iniciales pueden ser más altos que los métodos convencionales, la precisión, la calidad y la menor necesidad de operaciones secundarias a menudo justifican la inversión para aplicaciones críticas.
A medida que las demandas de fabricación continúan avanzando hacia mayores desafíos de precisión, complejidad y materiales, Wire EDM está listo para satisfacer estas necesidades cambiantes, consolidando su posición como una herramienta esencial en el conjunto de herramientas de fabricación avanzada.
Fuentes de referencia
Preguntas frecuentes (FAQ)
¿cuáles son las ventajas y desventajas del corte por electroerosión con alambre?
Cuando se trata de corte por electroerosión de alambre, ofrece precisión y versatilidad para diseños complejos. El corte por electroerosión de alambre tiene sus ventajas, incluida una alta precisión, la capacidad de cortar formas complejas y un desperdicio mínimo de material. Por otro lado, sus desventajas pueden incluir costos más altos en comparación con los métodos de corte tradicionales y un tiempo más largo para completar un trabajo, particularmente a medida que aumenta el espesor del material.
¿cómo funciona el proceso de cableado-EDM?
En el proceso cable-EDM, se utiliza un alambre metálico delgado como electrodo para cortar la pieza de trabajo. Pequeñas descargas eléctricas entre el cable y el metal conductor que se corta generan altas temperaturas que funden y vaporizan el metal, facilitando la formación de cortes precisos a lo largo de la trayectoria del cable.
¿cuáles son las aplicaciones típicas de la electroerosión por cable
Wire-EDM se utiliza principalmente en sectores donde se necesita alta precisión, incluidos el aeroespacial, la automoción y la fabricación de moldes. Es adecuado para fabricar geometrías complejas, características sofisticadas y detalles finos, lo que puede plantear desafíos para las máquinas convencionales.
¿cómo se compararía el EDM de alambre con el estilo habitual de EDM?
La electroerosión por alambre se diferencia de la electroerosión principalmente en términos de métodos de corte. Mientras que la electroerosión por alambre utiliza un hilo continuo de alambre metálico, el otro estilo de electroerosión utiliza un electrodo sólido. Por lo tanto, la electroerosión por alambre es más adecuada para cortar secciones delgadas y lograr tolerancias estrictas, mientras que la electroerosión convencional es más adecuada para la eliminación masiva.
¿por qué importa el espesor del alambre en la electroerosión por alambre?
En la electroerosión de alambre, el espesor del electrodo de alambre es vital ya que afecta la velocidad de corte, la precisión de operación y la calidad del corte. Por lo tanto, un alambre más delgado, digamos un alambre metálico de 0,004 «, permite un corte más complejo con alambres gruesos utilizados para una eliminación más rápida del material en aplicaciones menos exigentes.
¿cuáles son las desventajas de la electroerosión por cable?
La electroerosión por cable tiene varias desventajas, incluida una velocidad de corte más lenta en comparación con otros métodos, como el corte por láser, y la necesidad de máquinas especializadas. El corte de alambre puede ser incluso más caro que el coste del electrodo de alambre y el mantenimiento de las máquinas de electroerosión.
¿pueden las máquinas de electroerosión por cable realizar electroerosión por perforación
Sí, algunas máquinas de electroerosión por alambre son capaces de realizar electroerosión por perforación. Los agujeros producidos son increíblemente precisos, especialmente en materiales duros. Esto lo hace más versátil que la electroerosión por hilo en operaciones de corte, ya que ahora también puede realizar operaciones de perforación como parte de la fabricación de electroerosión.
¿cómo ayuda el enhebrado automático de cables a agilizar la electroerosión de cables
El enhebrado automático de cables ayuda a agilizar la electroerosión de cables al reducir el tiempo de inactividad causado por la carga manual de cables. Esto garantiza un funcionamiento continuo, ya que el corte nunca carecerá de alambre, un beneficio para entornos de producción con volúmenes relativamente altos.



