














La précision, l'efficacité, et l'innovation sont les trois incontournables dans le monde de la fabrication moderne Dans l'armurerie de l'usinage, d'innombrables techniques de finition trouvent leurs applications Cependant, c'est la rectifieuse sans centre qui prend de l'importance en raison de la plus grande précision et finition requise Pourrait-on se plonger dans ce qui rend cette machine si spéciale ? comment fonctionne-t-elle sans huttes ni centres dans l'exploitation traditionnelle ? Cet article vous fera parcourir les rouages du meulage sans centre et vous donnera un aperçu de pourquoi il est un contributeur majeur à des industries telles que la fabrication automobile, aérospatiale, et d'instruments médicaux Le lecteur sera éduqué sur les rouages de base et les avantages du meulage sans centre, y compris certaines de ses applications modernes de fabrication, fournissant ainsi des connaissances dans la fabrication contemporaine.
Comprendre le meulage sans centre
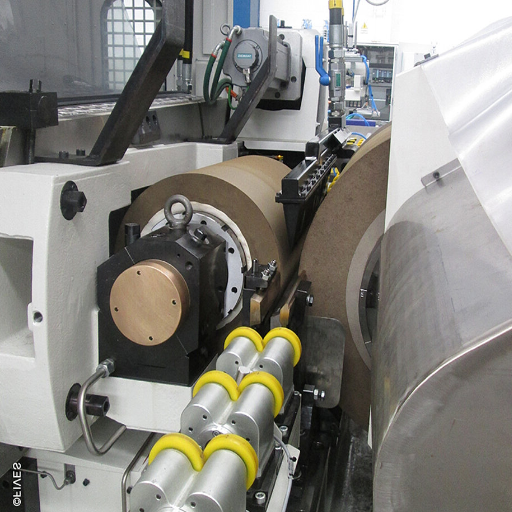
Définition et aperçu du meulage sans centre
La rectification sans centre est un traitement d'usinage, qui enlève de la matière de la surface extérieure pour conférer une finition lisse avec une tolérance serrée. Alors que, dans la rectification cylindrique, la pièce est maintenue entre les centres, aucun centre n'est utilisé dans ce traitement Au lieu de cela, deux roues rotatives sont utilisées - la meule abrasive et la meule de régulation, ainsi qu'une lame de repos de travail qui reste immobile pour supporter la pièce pendant l'opération Pour faire simple, il s'agit d'une opération dans laquelle la pièce est continuellement alimentée à travers la rectifieuse, rendant ainsi l'opération de rectification plus efficace et réduisant le temps de transit.
Étant capable de grandes variations, le meulage sans centre occupe une place importante en tant que technique de fabrication très progressive. Il est en production pour les pièces minces de petit diamètre et dans les séries de production à grand volume. Comme dans le meulage sans centre, des matériaux allant des métaux tels que l'acier inoxydable et le titane aux composites avancés sont traités. Le meulage sans centre est propice aux industries automobiles (arbres à cames et manetons), à l'aérospatiale (tiges de turbine) et à la technologie médicale (instruments chirurgicaux et implants), en raison de sa capacité à maintenir un traitement cohérent de conceptions très complexes. Les progrès des machines de meulage et du contrôle des processus, associés à l'évolution des fronts technologiques connexes, ont élevé le processus de meulage à de précision avec un objectif de réduction du temps.
Composants clés d'une rectifieuse sans centre
Un bon nombre de composants d'une rectifieuse se réunissent pour obtenir une grande précision dans les opérations de rectification dans divers domaines Les composants principaux comprennent notamment
- Meule 15 La meule est lʼoutil principal de la machine, conçu pour enlever de la matière de la pièce à usiner Selon le matériau à traiter, les meules sont réalisées à partir de matériaux abrasifs tels que lʼoxyde dʼaluminium ou le carbure de silicium pour obtenir la meilleure action de coupe tout en maximisant la durabilité.
- Roue Régulatrice [TRADUCTION] ?Cette meule fait tourner la pièce pendant l'opération de meulage, en contrôlant sa vitesse et son axe de rotation Contrairement aux meules qui fonctionnent généralement à des vitesses élevées, cette meule travaille à des vitesses lentes et est composée principalement de matériaux abrasifs liés au caoutchouc ou à la résine pour assurer la stabilité.
- Lame de repos de travail 20 Situées entre les meules et les meules de régulation, et soutenues par un système de pièce à usiner avec supports, les lames de repos de travail, en fonction de leur matériau et de leur angle d'inclinaison, contribuent au maintien de la précision, notamment lors du meulage de pièces sensibles ou de petit diamètre.
- Lit Machine [TRADUCTION] En ce qui concerne les pièces les plus critiques d'une rectifieuse sans centre, le lit de la machine offre une stabilité structurelle et absorbe les vibrations pendant le fonctionnement Rendre le lit trop fragile ou ne pas être conçu correctement aura une incidence néfaste sur les performances et la durée de vie de la machine.
- Système de contrôle hydraulique ou CNC [TRADUCTION] Les rectifieuses sans centre modernes, le taux d'alimentation, le positionnement des roues et d'autres paramètres de processus sont tous réglés avec la plus grande précision grâce soit à des systèmes hydrauliques, soit à des commandes CNC. En prévoyant une automatisation intelligente, ces systèmes permettent de minimiser les erreurs opérationnelles et d'augmenter l'efficacité.
- Le système de refroidissement ous forme le système vital de gestion de la chaleur, il empêche l'expansion drastique de la pièce à usiner, réduit l'usure de l'outil et assure une opération de meulage en douceur. Dans les systèmes sophistiqués, des mécanismes de filtration sont intégrés pour maintenir le fluide de refroidissement exempt de contaminants.
Grâce à ces composants, ces machines peuvent effectuer des processus exacts, consommables et variables, ce qui en fait un outil indispensable dans des secteurs allant de l'automobile à l'aérospatiale et à la fabrication médicale.
Principes de base du broyage sans centre
Le processus de meulage sans centre, basé principalement sur des principes fondamentaux, n'a pas besoin d'une broche centrale ou d'un luminaire pour maintenir la pièce à usiner La pièce à usiner repose avec la meule et la meule de régulation sur une lame de repos de travail stationnaire, ce qui fait tourner la pièce en un mouvement continu pour être meulée par la meule Ce système produit un composant de forme parfaitement ronde et améliore la productivité avec plus de précision.
Principalement, la meule effectue l'action de coupe, en retirant le matériau avec une grande précision Il agit par la surface abrasive opposée à la pièce rotative pour atteindre la dimension et la finition de surface requises La meule de régulation régule la vitesse de rotation et la vitesse d'avance de la pièce en l'inclinant à un léger angle, la pièce est avancée à travers la zone de meulage dans un mouvement régulier et linéaire.
Pour des niveaux de tolérance optimum, il est nécessaire de maintenir l'alignement et les distances corrects entre les roues et la pale Dans les machines modernes, ces processus sont automatisés avec des systèmes qui prennent des mesures et des ajustements continus, fournissant ainsi un élément de sortie constant avec moins d'interventions.
En tant que solution contemporaine, le meulage sans centre intègre des capteurs CNC et intelligents pour une plus grande efficacité. En tenant compte des ajustements fins, de la qualité constante et de la haute répétabilité requis par les industries avec de telles tolérances ultra-étanches, il peut également fonctionner sur n'importe quoi, du métal à la céramique en passant par les composites, répondant à une multitude de besoins de production dans toutes les industries. Avec un débit rapide et un travail de précision en tandem, le meulage sans centre reste la méthode préférée pour fabriquer des composants cylindriques avec les tolérances les plus précises.
Types de meulage sans centre
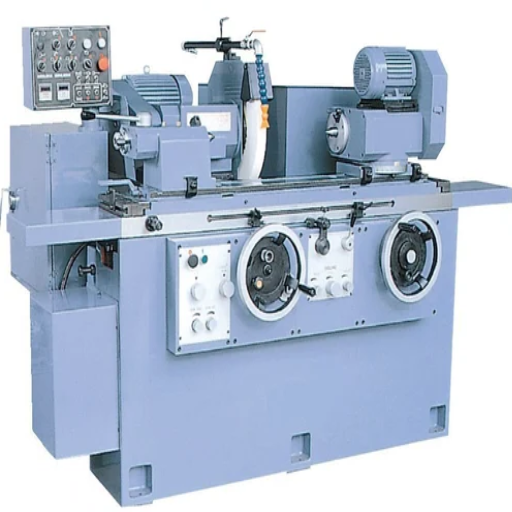
Divers procédés de broyage sans centre
Le broyage sans centre est classé en trois types principaux, chacun comportant des modifications spécifiques à l'usine adaptées à des fins et à des besoins particuliers. Comprendre ces processus permettra certainement d’étudier l’efficacité de la production pour de meilleurs résultats.
- Broyage à travers l'alimentation : Il s'agit de la méthode de meulage la plus courante dans le meulage sans centre, et elle est spécialement adaptée au taux de production extrêmement élevé des pièces cylindriques La pièce est alimentée axialement sans interruption entre la meule et la meule de régulation En raison de sa facilité et de sa rapidité de fonctionnement, le meulage par alimentation est excellent pour les broches, les arbres et les barres Elle présente l'avantage de maintenir les dimensions uniformément et avec une grande précision ; ainsi, elle trouve une application dans les industries automobile et aérospatiale.
- Broyage en alimentation : Le meulage en alimentation est un processus de meulage qui nécessite une bonne capacité de contrôle, et les mouvements de la pièce sont donnés dans et hors des directions radiales jusqu'à ce que les opérations de meulage soient terminées Le meulage en alimentation est appliqué aux pièces qui ont des géométries irrégulières sur les zones coniques, les rainures ou toute autre caractéristique qui ne peut pas être fait par le meulage en alimentation traversante Être un meulage en alimentation offre précision et flexibilité, par conséquent, il est nécessaire alors que la fabrication de composants comme les moyeux d'engrenage et les arbres à cames.
- Broyage des aliments en bout : Le meulage par alimentation finale convient aux pièces de type épaule ou à celles dont la position d'arrêt est définie Ce procédé consiste à insérer la pièce à une extrémité, à la meuler sur mesure et à la retirer du même côté Ce procédé est particulièrement efficace pour fabriquer de petits tubes ou manchons qui nécessitent une précision de taille précise.
Chacun de ces processus dans le meulage sans centre est équipé d'une technologie avancée pour la finition super-fine, le délai réduit, et l'efficacité globale améliorée La méthode correcte adaptée aux exigences de fabrication peut donner des entreprises avec la performance maximale et des normes élevées.
Comparaison du broyage par alimentation directe et dans l'alimentation
Broyage par alimentation
Le facteur distinctif de cette opération de meulage est en ce qui concerne la réalisation de meulage à haut rendement de pièces cylindriques Ces pièces sont alimentées dans un axe de meule tout le temps Puisque l'alimentation ininterrompue est possible avec la configuration, ce processus est généralement préconisé pour la production de pièces cylindriques simples en grande quantité Certains des avantages sont des temps de cycle réduits et des changements de configuration minimes ou nuls lors du meulage par alimentation Cette technique est très utilisée lors de la production de masse rapide dans des industries telles que l'automobile et l'aérospatiale Par conséquent, il ne peut pas accepter des pièces qui possèdent des formes complexes ou des profils irréguliers.
Broyage intégré
En comparaison avec l'autre technique, le meulage en alimentation est plus couramment utilisé pour les pièces qui nécessitent des détails complexes, tels que des profils externes, des épaulements ou des cônes. La pièce est fixe par rapport à la meule tout en étant coupée avec précision, alors que le mécanisme d'alimentation axiale manque d'une telle précision. De cette façon, des géométries compliquées sont obtenues, ainsi que des finitions de surface fines. Les industries du matériel médical préfèrent le meulage en alimentation pour fabriquer des pièces telles que des instruments chirurgicaux de précision. Étant polyvalent et précis, il implique des configurations relativement longues et n'est pas pratique pour un travail à grand volume.
Données clés et informations :
Ces derniers temps, les progrès du meulage sans centre ont conduit à des améliorations dans les deux méthodes Dans le meulage à travers l'alimentation, les systèmes CNC modernes permettent un meilleur contrôle sur les débits d'alimentation, minimisant ainsi le gaspillage de matériaux et réduisant les temps de broyage en cours d'alimentation progresse encore avec des compositions de roues et des technologies de dressage améliorées, ce qui se traduit par une précision améliorée et une réduction des temps d'arrêt sur les pièces complexes Même les technologies de chargeuse et les systèmes de surveillance avancés stimulent la productivité dans les deux méthodes.
Résumé des applications de processus :
Une organisation doit évaluer soigneusement ses priorités de production dans le choix de la méthode de l'application L'alimentation traversante peut très bien être l'opération prévue, conformément aux objectifs d'économie de coûts, la prise en compte de la vitesse et l'uniformité Le meulage dans l'alimentation est convenablement employé dans l'usinage personnalisé, où les variables peuvent devenir critiques pour assurer le maintien de la qualité des composants, étant donné la conception complexe Par conséquent, garantir chaque approche qu'un fabricant applique donnerait le meilleur équilibre entre la rentabilité de la production et la sortie standard.
Applications de diverses méthodes de meulage
Le choix entre le broyage par alimentation et le broyage par alimentation dépendra principalement de l'application et des spécifications finales requises. Le broyage par alimentation directe est plus approprié pour la fabrication lourde, généralement de pièces cylindriques telles que des broches, des arbres ou des rouleaux. Par conséquent, ce processus est utilisé dans les industries automobile et aérospatiale principalement pour la rapidité et l'uniformité des processus, ainsi que dans le traitement par lots. La façon dont le système gère rapidement les pièces sans aucune exigence de montage permet de gagner beaucoup de temps dans la production, intensifiant ainsi davantage l'efficacité du processus.
En revanche, le broyage en alimentation permet de mieux répondre aux applications nécessitant précision et flexibilité Il est couramment employé dans des pièces aux formes complexes ou aux épaisseurs variables, telles que cames, composants d'engrenages, et plongeurs Pour des tolérances serrées et des finitions de surface exceptionnelles, les industries des dispositifs médicaux et des équipements industriels personnalisés reposent souvent sur le broyage en alimentation Il peut travailler sur des pièces à géométrie complexe avec la plus grande précision, ce qui le rend très attrayant pour la fabrication de précision.
L'identification de la nécessité d'un broyage ultérieur peut être obtenue en sélectionnant correctement l'outillage ou les paramètres À mesure que la technologie de broyage progresse, l'automatisation de ces processus de broyage a ouvert la voie à l'intégration de systèmes de contrôle intelligents ayant un retour en temps réel, accordant ainsi une précision et une cohérence améliorées. Cela implique donc que le fait de presser le broyage à travers l'alimentation et dans l'alimentation lorsque l'industrie moderne en a besoin offre de la vitesse, ainsi que de la précision et de la qualité pour que la production réponde aux nombreuses demandes contradictoires.
Avantages du broyage sans centre
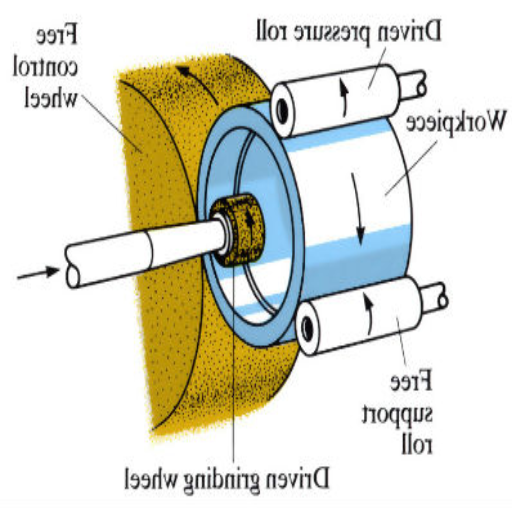
Avantages par rapport aux techniques de meulage traditionnelles
Le meulage sans centre a évolué vers la technologie la plus préférée dans les environnements à forte demande de fabrication, offrant des avantages supplémentaires par rapport aux méthodes de meulage traditionnelles Aucun trou central n'est nécessaire pour le traitement des pièces, ce qui signifie moins de temps de configuration et, par conséquent, moins de temps de production Avec un flux de travail efficace, le débit est maintenu à un niveau élevé, ce qui en fait un facteur clé pour résoudre les problèmes de calendrier de production serré.
Le meulage sans centre peut être appliqué à la plupart des types de matériaux et à une large gamme de tailles de pièces, augmentant ainsi la polyvalence C'est une excellente opération pour les pièces cylindriques où l'ultradimensionnement et l'uniformité sont requis par des industries telles que l'automobile, l'aérospatiale et la médecine Le processus, à son tour, aide à développer d'excellentes finitions de surface, éliminant ainsi le besoin de processus secondaires, en tenant compte des facteurs de coût et de temps.
Sans égal en termes de répétabilité, le meulage sans centre mérite certainement le titre Les commandes élastiques intelligentes et les systèmes de surveillance en temps réel garantiraient aux fabricants le plus haut niveau de cohérence entre plusieurs composants En éliminant le besoin de fixations de serrage, la marge d'erreur est également réduite, et, avec elle, la distorsion des pièces, améliorant ainsi la qualité du produit Aucune autre méthode de meulage ne résiste à la mouture sans centre lorsque les facteurs considérés sont la précision, la vitesse et la rentabilité.
Efficacité et précision dans la fabrication
En fait, une entreprise considère la fabrication comme appliquant fondamentalement la science et la technologie pour la création de produits, et le terme fabrication est interchangeable avec l'industrie L'essence de la fabrication est considérée comme un terme primordial englobant tout le processus de transformation des matières premières en produits pour les marchés et les clients, y compris le développement des idées et de l'inspiration, la conception, et l'ingénierie de fabrication a souvent été subdivisée en deux types : production et assemblage, selon la nature ou la transformation des matières premières au cours du processus de fabrication Ainsi, les nouveaux matériaux intermédiaires sont fabriqués dans les processus de production Du côté de l'assemblage, c'est surtout l'assemblage de deux ou plusieurs pièces en un nouveau produit Les deux processus sont toujours nécessaires dans le processus de fabrication.
Rentabilité dans la production simultanée
Dans la production de masse, l'idéal est la recherche d'un compromis entre l'efficacité opérationnelle et l'optimisation des ressources Aujourd'hui les fabricants privilégient des processus automatisés plus avancés, l'assemblage dans un réglage de type robot-ligne, pour maintenir les coûts de main-d'œuvre à un niveau bas et assurer la cohérence de la production Par exemple, des capteurs intelligents pourraient être utilisés dans la production pour surveiller les performances des équipements en temps réel et réduire les cas d'arrêt et de réparation coûteuse. En termes d'approvisionnement, l'achat de matières premières en vrac peut créer des économies d'échelle, garantissant essentiellement que les coûts unitaires inférieurs augmentent la marge bénéficiaire.
Dans les principes de la fabrication sans gaspillage, l'élimination des déchets se fait en renonçant à toute activité qui n'apporte aucune valeur ; ainsi, les ressources sont utilisées de façon optimale Des systèmes de gestion des stocks appropriés contrôlent les coûts en maintenant des niveaux optimaux de stocks tout en minimisant les frais généraux liés au stockage Soucieux d'économiser sur les coûts, ces systèmes favorisent davantage la durabilité écologique, une question qui devient de plus en plus une préoccupation pour les entreprises d'aujourd'hui alors qu'elles s'efforcent de satisfaire les demandes des clients.
L’utilisation de telles solutions peut aider une entreprise à maintenir des prix compétitifs, à améliorer sa rentabilité et à répondre aux demandes croissantes du marché, même sans compromettre la qualité.
Composants et leur fonctionnalité
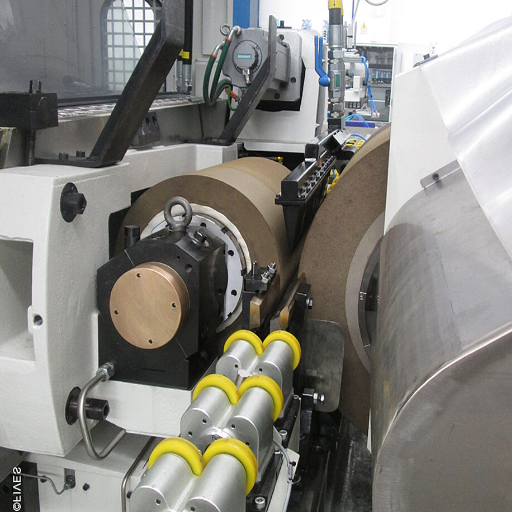
Spécifications et choix de meule
Lors de la sélection des meules, il est essentiel de vérifier leurs spécifications pour chaque application d'utilisation afin de rendre le processus de meulage plus efficace et efficient. Les facteurs clés incluent le type abrasif, la taille des grains, la liaison, la dureté et la forme de la meule.
| Composant | Description | Applications |
|---|---|---|
| Oxyde d'aluminium | Convient pour le broyage des métaux ferreux | Acier, matériaux à base de fer |
| Carbure de silicium | Utilisé pour le broyage des métaux non ferreux et des matériaux plus mous | Aluminium, laiton, plastiques |
| Nitrure de bore cubique (CBN) | Paramètres de haute précision pour les superalliages | Composants aérospatiaux, aciers trempés |
- Taille du grain : La taille des grains fait référence à la grossièreté ou à la finesse des particules abrasives, qui déterminent en grande partie l'état de surface et le taux d'élimination des matériaux. Les tailles de grains grossiers conviennent à l'élimination des matériaux lourds, tandis que les grains plus fins offrent une finition plus lisse.
- Matériel de liaison : La structure de la meule et les performances abrasives sont influencées par le choix de la liaison Les types courants de liaisons sont vitrifiés, en résine et en métal La liaison vitrifiée agit comme l'outil le plus précis et le plus durable ; la liaison résine agit de manière quelque peu flexible ; pendant ce temps, les liaisons métalliques sont réservées aux opérations d'usinage les plus dures.
- Dureté: La nuance de dureté détermine la résistance de la roue à l'usure et à la charge Des nuances plus douces sont choisies pour les matériaux durs afin de faciliter le délestage et d'éviter le vitrage de la roue ; d'autre part, des nuances plus dures sont appliquées sur les pièces plus molles pour augmenter la durée de vie des roues.
- Forme et dimensions de la roue : Les meules sont disponibles sous diverses formes, y compris les roues droites, les meules à coupelles et les roues à vaisselle, pour s'adapter à différents montages d'outils ou processus d'usinage. Dimensionnellement, le diamètre et l'épaisseur doivent être conformes aux spécifications de la machine.
En alignant de manière experte ces spécifications sur les exigences de conception d'une application, les ingénieurs peuvent entrer dans le domaine de l'amélioration de la productivité, de la réduction des temps d'arrêt et de l'optimisation des matériaux, posant ainsi les éléments de base de flux de travail véritablement précis et efficaces dans les processus d'usinage modernes.
Ce que font la lame de repos de travail et la roue de régulation
Les repose-travaux, la meule et la meule de régulation sont les éléments essentiels de précision et d'efficacité dans les processus de meulage sans centre Entre la meule et la meule de régulation se trouve la lame de repos de travail, qui supporte la pièce. Concernant la stabilité affectant l'état de surface et la précision dimensionnelle, quelques facteurs dégoûtantes importants concernant la lame de repos de travail sont le matériau, la géométrie et l'alignement.
La roue de régulation agit comme le mécanisme contrôlant la rotation et le mouvement linéaire de la pièce en affinant la vitesse et l'angle de la roue de régulation, l'opérateur sélectionne le débit d'alimentation de telle sorte que le matériau soit retiré à un rythme régulier pendant la coopération entre la lame de repos de travail et la roue de régulation assure un contact correct avec la roue abrasive, tout en réduisant les possibilités de traces de broutage ou de surfaces inégales.
Le développement technologique des matériaux et les changements de conception des lames de repos de travail ont apporté des améliorations significatives de la résistance à l'usure et nécessitent donc en très peu d'occasions des activités de maintenance. De même, grâce aux matériaux et revêtements modernes, les roues de régulation conservent désormais cette capacité à mieux saisir et ainsi à bénéficier d'une durée de vie prolongée. Ainsi, les professionnels de la production peuvent obtenir de bons résultats en termes de cohérence sur la production à grand volume. Si les fabricants trouvent et prennent bien soin des meilleurs assemblages de ces pièces, ils supporteront des volumes plus élevés avec une qualité de pièces améliorée et une réduction des coûts d’exploitation.
Importance de la configuration et de la maintenance des machines
La configuration et la maintenance appropriées de la machine procèdent en spécifiant les processus de fabrication dans l'intention d'atteindre les performances et l'efficacité Lorsque la machine est correctement configurée, l'alignement et la précision des sorties sont maintenus tout au long du processus de production, ce qui entraîne une probabilité plus faible de défauts ou de déchets. Plus la maintenance est effectuée, plus l'usure peut être identifiée avant que l'usure susmentionnée ne provoque une panne majeure ou une période d'arrêt d'inactivité excessivement coûteuse en soi. Des preuves fondées sur des cas montrent que la maintenance préventive améliore la fiabilité de l'équipement de 40 pour cent, indiquant clairement les avantages d'investissement et opérationnels qui accompagnent un soin proactif.
Étant donné que de tels outils d'automatisation et analyses prédictives sont largement utilisés, l'efficacité est garantie dans la configuration et la maintenance. Ces solutions sont capables de suivre la santé de la machine en temps réel, de permettre des ajustements précis des paramètres critiques et d'intervenir à des étapes cruciales pour faire cesser les erreurs. Parallèlement à de bonnes utilisations de réglage et de maintenance, cela garantira une amélioration de la qualité de production ; l'équipement est utilisé pendant la plus grande durée, réduisant ainsi les coûts d'investissement sur le long terme.
Applications du meulage sans centre dans l'industrie
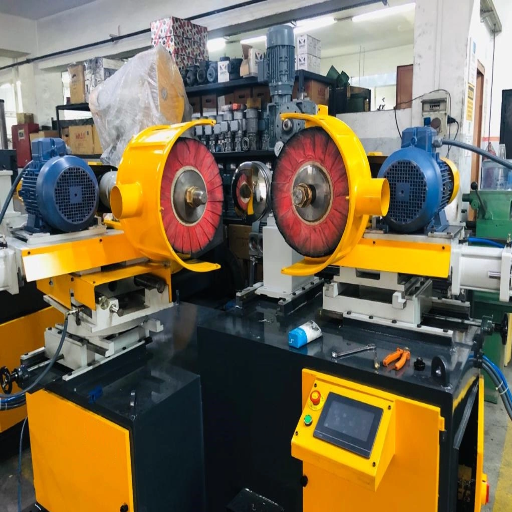
Industries courantes utilisant le broyage sans centre
Dans un large éventail d'industries, le meulage sans centre est considéré comme crucial en raison de la précision, de la vitesse et de la polyvalence. Principalement, les industries automobiles utilisent cette méthode pour fabriquer des composants à tolérance extrêmement élevée, notamment des roulements, des pistons et des composants de transmission. La méthode de meulage sans centre est parfaitement adaptée pour produire des surfaces presque parfaitement rondes en grande quantité et donner les spécifications et normes requises de performance et d'endurance aux pièces automobiles en travaillant sur des pièces automobiles suffisamment précises pour que n'importe quelle voiture soit sûre et économe en carburant.
Le meulage sans centre occupe une position importante dans l'industrie aérospatiale en ce qui concerne la fabrication Certains des composants d'avions et d'engins spatiaux tels que les arbres de turbine, les pièces de train d'atterrissage et autres pièces cylindriques exigent des tolérances incroyables du processus de meulage, nécessitant des finitions pratiquement lisses et des précisions dimensionnelles pour répondre aux exigences strictes de qualité aérospatiale Le meulage sans centre est également devenu très populaire dans l'industrie médicale pour fabriquer des instruments chirurgicaux, des implants et des dispositifs orthodontiques La précision du processus et la capacité de fournir aux caractéristiques des surfaces sans contamination sont primordiales pour assurer la fiabilité et la sécurité des instruments et composants médicaux.
Dans des industries allant de l'énergie et de l'électronique à la construction et à la défense, une évolutivité et une précision accrues sont les principaux avantages du meulage sans centre Les applications garantissent que les composants sont produits de manière transparente en termes de fonctionnalité et de fiabilité, soulignant ainsi leur caractère indispensable pour la fabrication contemporaine.
Pièces typiques fabriquées et produits fabriqués
| Industrie | Pièces Typiques | Exigences clés |
|---|---|---|
| Automobile | Pièces de moteur, arbres, roulements, composants du système d'injection de carburant | Tolérances précises, finitions de surface, durabilité |
| Aérospatiale | Pièces de train d'atterrissage, arbres de turbine | Précision absolue, durabilité, normes de sécurité |
| Médical | Instruments chirurgicaux, composants prothétiques, implants | Une précision totale, des surfaces sans contamination |
| Électronique | Goupilles de connecteur, pièces de précision miniatures | Haute précision, petites tolérances |
La gamme de pièces et de produits que nous entreprenons dans le meulage sans centre est très variée et est très importante dans de nombreuses industries Dans le secteur automobile, par exemple, nous produisons des composants exacts comme des pièces de moteur, des arbres, des roulements et des composants de système d'injection de carburant Ces pièces nécessitent des tolérances et des finitions de surface précises pour fonctionner efficacement dans des conditions exigeantes Dans un même ordre d'idées, nous travaillons également sur des composants aérospatiaux, tels que des pièces de train d'atterrissage et des arbres de turbine, où des normes absolues de précision et de durabilité doivent être respectées, avec presque aucun compromis autorisé en raison des prérogatives de sécurité et de performance imposées par l'industrie.
Appliquant son expertise en dehors de ses industries respectives, la société fabrique des outils et des implants médicaux, y compris des instruments chirurgicaux et des composants prothétiques Le secteur de la santé exige une précision totale et des surfaces sans contamination, et le meulage sans centre complète efficacement la satisfaction de ces demandes Nous manipulons également des produits pour l'industrie électronique, y compris des broches de connecteur et des pièces de précision miniatures, qui sont indispensables dans les gadgets électroniques modernes Chaque pièce créée par notre société est un témoignage de l'efficacité et de la précision que le meulage sans centre peut apporter aux applications de fabrication complexes.
Tendances futures des applications de meulage sans centre
Je suis d'accord que, selon moi, l'avenir du meulage sans centre doit être influencé par plusieurs tendances clés qui feront progresser et dupliqueront ses applications industrielles potentielles Tout d'abord, les technologies avancées d'automatisation et d'IA fourniront les rectifieuses sans centre Les informations pourraient inclure la surveillance en temps réel des métriques de précision et des protocoles de maintenance prédictive L'ensemble du processus de ces améliorations vise à maximiser l'efficacité dans la fabrication tout en assurant la qualité Elles réduisent le facteur humain et augmentent la fiabilité du processus, répondant ainsi à la demande de pièces de précision haut de gamme dans les secteurs aérospatial, médical et électronique.
Il existe une autre tendance vers des pratiques de fabrication durables Essentiellement, on visualise les processus de broyage sans centre avec des technologies plus vertes dans une quête mondiale de mesures d'accentuation de la durabilité-c'est-à-dire, les machines éco-efficaces et les liquides de refroidissement écologiques Ce sont de grands pas vers les industries qui essaient d'évoluer avec moins de dommages à l'environnement alors qu'elles se battent contre les normes réglementaires et de RSE. Par conséquent, les innovations axées sur la durabilité se sont lentement présentées comme des différenciateurs compétitifs pour les fabricants-qui vont vraiment plaider en faveur d'investir dans eux.
Enfin, la personnalisation et la polyvalence continueront d'être les aspects significatifs dans l'application du meulage sans centre Comme la fabrication additive exige de plus en plus la production de composants de forme impaire et de petites dimensions, les procédés de meulage devront être adaptés plus que jamais aux besoins spécifiques des applications hors du commun Des centres de machines modernes sont en cours de développement pour traiter des matériaux peu orthodoxes et des géométries de pièces avec une précision jamais atteinte auparavant Je dirais que le maintien de la pertinence par rapport à ces besoins émergents cimentera le meulage sans centre parmi les pierres angulaires de la fabrication de précision fine pendant longtemps encore.
Sources de référence
-
Broyage sans centre : principes et fonctionnement de la xométrie
Explique le principe du meulage sans centre, en se concentrant sur l'enlèvement de matière sans point central. -
Comment ça marche Rectification sans centre : Rectification universelle
Décrit le processus de meulage des surfaces sans avoir besoin de supporter la pièce. -
Grinding sans centre : un aperçu de ScienceDirect
Fournit un aperçu du processus de meulage sans centre, y compris le rôle des meules. -
Tout ce que vous devez savoir sur les meuleuses sans centre Phillips Corp
Détails le processus de broyage de diamètre extérieur et ses applications dans la fabrication. -
Broyage sans centre : OpenLearn
Souligne les différences entre les processus de broyage sans centre et conventionnels.
Foire aux questions (FAQ)
Comment fonctionne une rectifieuse sans centre ?
Deux meules rotatives (broyage et régulation) sont au prémisse de base du fonctionnement d'une meuleuse sans centre En l'absence de toute broche ou fixation, le mécanisme permet à la pièce de passer à travers des meules pour la rectification En fonctionnement, la meule enlève de la matière de la pièce, tandis que la meule de régulation supporte la pièce et contrôle sa vitesse et sa rotation Une telle disposition libère alors la rectification cylindrique de nécessiter des commandes très serrées et convient mieux à la production en série La rectification sans centre trouve des applications dans la fabrication d'un certain nombre de composants qui nécessitent des tolérances très étroites.
Quels types de processus de broyage sans centre existe-t-il ?
La remise à neuf basée sur le meulage est composée de trois types distincts : alimentation traversante, alimentation finale et alimentation interne. Lors du meulage par alimentation continue, le composant passe en continu à travers les meules ; par conséquent, il est appliqué pour un travail cylindrique long. Le meulage par alimentation finale, en revanche, implique l'introduction de la pièce dans la meuleuse jusqu'à un point d'arrêt et est généralement utilisé pour les pièces courtes ou coniques. Le meulage en alimentation peut fonctionner sur des pièces de forme complexe mais nécessite plus de temps de configuration. La sélection de tous les types de meulage sans centre dépend des exigences d'usinage et de la géométrie de la pièce.
Quels sont les avantages du broyage sans centre ?
Certains attributs positifs d'une meuleuse sans centre sont qu'elle peut gérer des cadences de production très élevées et ne nécessite aucune forme de fixation de pièce. Cela accélère les processus d'usinage, réduisant ainsi les temps de cycle et augmentant l'efficacité. De plus, avec l'action continue d'une meule, la configuration de meulage sans centre peut atteindre une grande précision des pièces avec des finitions de surface fines. Une telle conception permet également le meulage de pièces longues et minces, qui sont autrement difficiles à manipuler par toute méthode de meulage conventionnelle. Ceci, entre autres, forme un ensemble d'attributs pour lesquels le meulage sans centre est préféré aux autres méthodes en milieu industriel.
Comment la meule et la meule de régulation sont-elles utilisées ensemble ?
Les deux meules sont rapprochées et réglées pour effectuer les opérations de meulage efficacement La meule a tourné à grande vitesse, enlevant de la matière de la pièce à usiner au fur et à mesure de sa tâche La meule de régulation, au contraire, contrôlait la vitesse à laquelle la pièce à usiner était introduite dans la zone de meulage Cette relation maintenait la pièce à usiner en position constante, permettant un contrôle précis du diamètre La meule de régulation pouvait être inclinée d'un angle ou déplacée de position, induisant ainsi une meilleure action de meulage pour diverses opérations de meulage Par conséquent, l'action combinée de ces meules entraîne un meulage synchronisé qui accélère le processus.
Qu'est-ce qui classe la fonction d'une meule dans le processus de meulage sans centre ?
La meule est considérée comme l'outil le plus essentiel pour l'enlèvement esthétique de la matière dans la rectification cylindrique sans centre Au cours du processus de rectification, une vitesse de rotation élevée est conférée à la meule pour créer une friction pour la rectification à partir de la pièce côté matériau Le matériau et la conception de la meule influencent largement le processus de rectification en termes de vitesse et de qualité de finition Habituellement, les matériaux abrasifs sont choisis pour fabriquer la meule afin que la finition de surface et la précision souhaitées puissent être atteintes Le dressage des meules est une autre exigence de la meule pour maintenir son pouvoir d'écrasement de manière à obtenir le résultat constant tout au long de l'usinage.
Quelle est l'importance de la roue régulatrice dans le meulage sans centre ?
Dans la rectification sans centre, cette opération de rectification se situe fortement sur la meule de régulation pour contrôler le taux d'avance ou le débit d'avance et l'orientation de la pièce. Généralement réglée à un léger angle oblique, la meule de régulation supporte la pièce, donnant de la stabilité lorsque la pièce tourne contre la meule. Cela garantit une rectification efficace et l'obtention du diamètre souhaité. En déplaçant la meule de régulation vers l'intérieur ou vers l'extérieur et en faisant varier la vitesse, l'opérateur peut définir des paramètres spécifiques en fonction des circonstances de production individuelles. Par conséquent, la meule de régulation offre à la rectifieuse sans centre toute la précision et l'utilité requises pour ses fonctions.



