














L'usinage de la fonte est un de ces travaux qui effraie les plus récents machinistes et alésent les vétérans Voici la version courte : oui, vous pouvez usiner la fonte, et la fonte grise en particulier coupe plus facilement que l'acier doux Le problème est qu'elle le fait en jetant une poussière noire abrasive qui porte des outils et enrobe tout dans le magasin Obtenez la note, la qualité de l'outil, et la décision sèche contre humide juste, et le reste se mettent en place.
Spécifications rapides : Usiner la fonte en un coup d'œil
| Grade le plus facile à couper | Fer gris (ASTM A48) : copeaux courts et friables |
| Matériau de l'outil par défaut | Carbure de qualité K (ISO 513) non revêtu ou revêtu d'Al2O3 |
| Refroidissant par défaut | Sécher pour le fer gris + carbure ; inonder uniquement pour le contrôle de la poussière/puce |
| Vitesse typique du carbure (gris) | ~2500450 SFM |
| Mode de défaillance principal | Usure abrasive des flancs ; écaillage des bords sur les points durs |
| Risque clé | Poussière d'oxyde de fer respirable OSHA PEL 10 mg/m³ |
Ce guide rassemble ce dont vous avez réellement besoin : une carte d'usinabilité grade par grade, les qualités d'outils qui survivent à la fonte, les vitesses de départ réelles et les alimentations avec un exemple travaillé, un flux de décision pour le liquide de refroidissement et les astuces spécifiques à l'opération pour le fraisage, le tournage et le perçage. Ces chiffres proviennent des spécifications ASTM, du manuel ASM, des données des fournisseurs et des machinistes qui font fonctionner le fer tous les jours. Nous construisons également des bases de machines en fer gris dans notre propre atelier, donc quelques notes ici sortent directement de notre sol.
Le paradoxe du graphite : pourquoi les machines à fonte sont comme elles le font
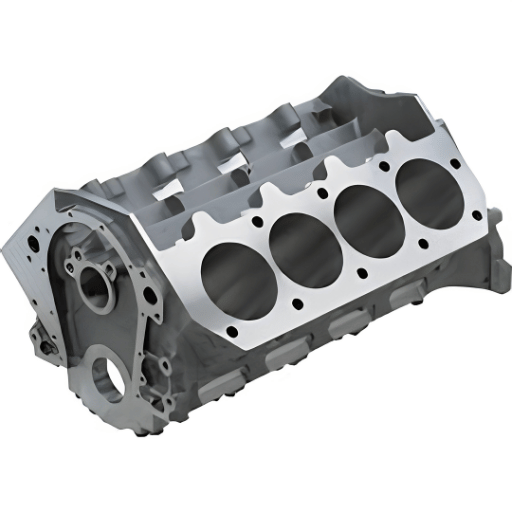
La fonte est dure, cassante, et pleine de carbone, par instinct qui devrait en faire un cauchemar à couper En pratique la fonte grise est parmi les matériaux ferreux les plus sympathiques sur un tour de tournage en métal. Nous appelons cela le Paradoxe du graphite, 4, et cela se résume à l’endroit où se trouve le carbone.
Dans le fer gris, la teneur élevée en carbone, environ 2,5 % % 1000 100 100 100 100 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 000 0000 0000 00 00000000000000000000000 Manuel des métaux ASM et ISO 513 lime fonte sous le groupe “K” (short-chip), distinct de l'acier.
Alors, que vous coûte le paradoxe ? les mêmes flocons qui brisent la puce transforment la puce en poudre abrasive Il n'y a pas de film de liquide de refroidissement sur une coupe sèche et pas de longue puce pour emporter la chaleur, donc l'outil broie à travers de fines gravures ressemblant à du sable passe après passe Les forces de coupe restent faibles pendant que l'usure de l'outil est brutale Une fois que vous acceptez que le commerce, la faible force, l'abrasion élevée, toutes les autres décisions de ce guide ont du sens.
“Sur nos propres bases de machines en fer gris, la première passe d'ébauche sous la peau coulée est l'endroit où le bord subit ses pires battements On taille celle qui coupe pour dégager la peau en une seule fois, puis le reste de la pièce coupe comme du beurre Les gens s'attendent à ce que le fer soit résistant sur la broche, il est doux sur la broche et rugueux sur l'insert.”
Équipe technique 1TP3 T (nous usinons des bases en fer gris pour nos propres tours et moulins)
Grades en fonte et leur usinabilité : le décodeur de qualité
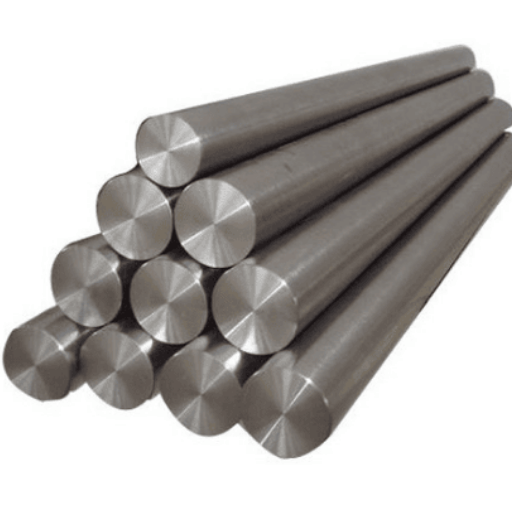
“Cast iron” est une famille, pas un matériau, et les membres de la famille coupent très différemment Avant de choisir un outil ou une vitesse, vous devez savoir quel fer est sur la table Ici la question du lecteur est simplequelle fonte je coupe, et quelle sera la dureté ? Notre Décodeur de qualité en fonteune matrice de sélection à 9 niveaux mappe chaque classe à la dureté, à l'usinabilité relative, à la forme graphite et à un point de départ d'outillage.
La matrice de sélection de fonte de 9 niveaux
| Grade/classe | Dureté (BHN) | Usinabilité | Forme graphite | Outil de premier choix | Vitesse du carbure (SFM, m/min) |
|---|---|---|---|---|---|
| Fer gris : Classe 20 48 | 150–180 | Le plus élevé (~200%) | Graphite écaillé | Carbure non revêtu de qualité K | 350 450 SFM (107 m/min) |
| Fer gris : Classe 30 48 | 180–210 | Très haut | Graphite écaillé | Non couché/couché de qualité K | 300400 SFM (91 m/min) |
| Fer gris 48 Classe 40 | 200–235 | Élevé | Graphite en flocons (perlitique) | Carbure revêtu de qualité K | 250350 SFM (76 m/min) |
| Ductile A536 65-12 | 150–200 | Bien | Nodulaire (sphéroïdes) | Carbure dur à revêtement | 250400 SFM (76 m/min) |
| Ductile A536 80-55-06 | 180–250 | Modéré | Nodulaire (perlitique) | Carbure dur à revêtement | 20030 SFM (61 m/min) |
| Ductile A536 10-70-03 | 240–300 | Inférieur (en acier) | Nodulaire (perlitique) | Carbure enduit/finition CBN | 150280 SFM (46 m/min) |
| Fer graphite compacté (CGI) | 190–240 | Dur (abrasif, chaud) | Ver/vermiculaire | Carbure enduit ; céramique avec soin | 150350 SFM (46 m/min) |
| Fer malléable | 110–230 | Bonne et belle finition | Carbone tempérant | Carbure (finition de classe C2) | 250400 SFM (76 m/min) |
| Blanc/fer réfrigéré | 400–600 | Broyer uniquement (~60%) | Carbures (pas de graphite libre) | CBN ou broyage | CBN < 150 SFM (46 m/min) |
La dureté est donnée dans Brinell (BHN) comme chiffres de départ typiques ; désignations de notes selon ASTM A48 (gris) et ASTM A536 (ductile).Vérifiez le certificat de chaleur pour votre casting Les travaux universitaires indépendants soutiennent ces classements, voir ceci Étude Purdue sur l'usinabilité CGI à grande vitesse.
Deux lectures pratiques du Décodeur Tout d'abord, le numéro de classe ASTM pour la fonte grise est Sa résistance à la traction minimale en ksi, classe 40 signifie 40 ksi (276 MPa) minimum, et les classes supérieures fonctionnent plus fort et plus perlitique, donc elles coupent plus lentement. Deuxièmement, les nuances de fonte ductile comme 65-45-12 épellent directement la propriété définie (65 ksi /448 MPa de traction, 45 ksi /310 MPa de rendement, allongement 12%) ; plus la nuance ressemble à de l'acier, plus elle cogne comme de l'acier plutôt que de s'effondrer comme de la fonte grise. Et éviter entièrement la fonte blanche sur un outil de coupe, avec son carbone verrouillé comme carbures et sans graphite BHN0.
Les points durs sont le tueur Une région localisée de fast-cool dans une coulée forme du fer blanc (ces carbures au-dessus de 400 BHN) caché à l'intérieur d'un fer gris autrement mou Frappez-en un avec un bord d'arrivée et il cogne instantanément Les moulages mal sourcés en transportent plus (les machinistes qui font fonctionner le fer quotidiennement sont contondants à ce sujet : achetez dans une fonderie réputée ou citez les déchets.
Outils de coupe pour la fonte : carbure, céramique et CBN
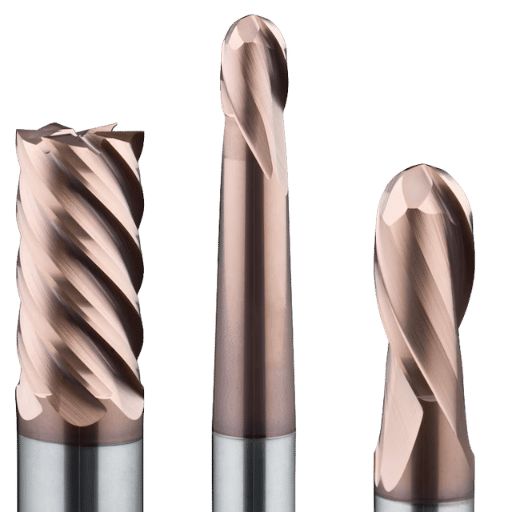
Parce que l'abrasion, pas la chaleur ou le bord bâti, est l'ennemi, l'outillage pour la fonte est choisi pour la dureté et la stabilité des bords, pas le contrôle des copeaux Il y a trois familles qui valent la peine d'être connues, et elles s'alignent avec la vitesse et la force que vous voulez courir.
| Matériel d'outils | Bande de vitesse (fer gris) | Meilleur pour |
|---|---|---|
| HSS | ~80120 SFM | Caractéristiques ponctuelles, travail manuel ; le fer mange rapidement le HSS |
| Carbure droit (de qualité K), non revêtu ou revêtu d'Al2O3 | ~2500450 SFM | Tournage et fraisage généraux, coupures interrompues, configurations instables |
| Silicium-nitrure/Céramique SiAlON | ~1 000 4 000 SFM | Ébauche/finition stable et dominée par la chaleur à grande vitesse de la fonte grise |
| CBN | ~1 000 1 500 SFM | Finition à grand volume (rotors de frein, alésages du moteur) ; contrôle serré de la taille |
Les bandes de vitesse sont des plages de départ typiques des tableaux d'outillage publiés ; confirmez toujours auprès de votre fournisseur d'inserts pour la qualité et l'opération spécifiques.
Un détail fait trébucher les gens : chimie de qualité Une qualité de carbure de fonte devrait être “straight” carbure uncoated (ou une simple couche d'Al2O3) sans les additifs que les qualités d'acier utilisent pour résister à la chaleur et au bord bâti, car ces additifs abaissent la résistance à la rupture transversale et rendent le bord plus sujet à l'écaillage sur la coupe granuleuse interrompue du fer La géométrie compte aussi : la fonte favorise un angle de coupe légèrement négatif pour le support de bord Paire qu'avec le bord droit prep : hone un petit rayon (environ 0,0020,003 en/0,08 mm) sur carbives interrompues, et filé ne fait tourner un matériau T-nt-tremould'insertz que Tbreurt-nt-pierre plat-piqnt a déjà un matériau durcurt-pierre faible qui insertz un matériau durcurt-curt-curt-curt-curt-curt-cmould'a-cmate déjà un matériau a déjà un matériau Tbreurt-curt-curt-curt-curt-curt-curt-cmd'a-curt-curt'a-curt-cmated'a-c.
Pour la finition en fer gris où la taille compte, une plaquette de râteau négatif avec un bord aiguisé et un rayon de nez plus grand (par exemple, 0,8 mm) abaisse la rugosité de la surface vers Ra 1,6 µm et étale l'usure abrasive sur un bord plus long. Notez qu'un râteau négatif ou un bord usé augmente la puissance de coupe de l'unité, un dépôt USPTO sur une coupe à haute énergie (repassement USPTO sur une coupe à haute énergie)7 637 187 B2) estime le facteur à environ 1,25. 1,001. La charge de broche est donc économique en conséquence.
Vitesses de coupe, alimentations et profondeur de coupe pour la fonte
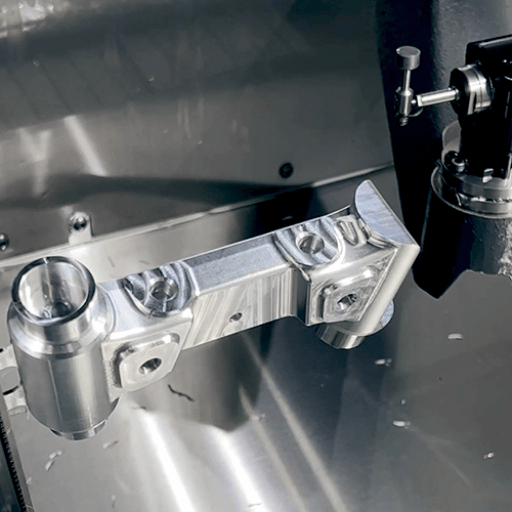
Les chiffres sans méthode ne sont que des anecdotes, alors voici les deux Commencez conservateur, regardez le flanc s'user et grimpez Cette question du lecteurpar quels chiffres je commence ?est répondu grade par grade dans le tableau, puis nous convertissons la vitesse en régime de broche avec un exemple fonctionnel Deux paramètres déterminent le résultat : la vitesse de coupe (SFM) contrôle l'usure, tandis qu'une vitesse constante débit d'alimentation garde la puce, et la chaleur, sous contrôle Index à la fois à la dureté de la pièce à usiner dans Brinell (BHN), et rappelez-vous que la plupart de cela est fait comme usinage à sec à moins que vous avez une raison d'inonder.
| Grade | Vitesse (SFM) | Alimenter (en/rév ou en/dent) | Profondeur de coupe |
|---|---|---|---|
| Fer gris (Classe 30) | 250–450 | 0.010–0.015 | Sous la peau ; jusqu'à ~0,150 po |
| Fonte ductile (65-45-12) | 200–400 | 0.008–0.014 | Modéré ; regarder une matrice plus résistante |
| CGI | 150–350 | 0.006–0.012 | Plus léger ; fonctionne à chaud |
Les aliments rugueux d'environ 0,010,015 po/rev maintiennent les copeaux gérables ; seules les coupes légères de finition produisent la poussière fine Les valeurs sont des points de départ, confirmez avec notre guide de flux et de vitesses, publié tableaux de vitesse d'usinage universitaires, 2, et vos tableaux d'outillage.
Exemple fonctionnel : tourner une face de volant en fer gris
La vitesse de broche provient de la formule standard du magasin RPM = (SFM × 3,82) diamètre de la bride. Dites que vous faites face à un volant en fer gris de 6 pouces (152 mm) (classe 40) avec un insert revêtu de qualité K et choisissez 350 SFM (107 m/min) pour démarrer en toute sécurité. Puis RPM = (350.1.3.82) ÷ 6 = 1.337 ÷ 6 223 tr/min. Faites fonctionner cela à une alimentation de 0,30 mm/tr et une profondeur de 2,5 mm, vérifiez le bord après quelques pièces, et si l'usure du flanc est douce, montez la vitesse vers 400 SFM (122 m/min, 255 tr/min). Si le bord copeau, le moulage présente probablement des points durs, une vitesse de chute et inspectez plutôt que de nourrir plus fort.
Sur la durée de vie de l'outil : les machinistes exécutant du fer de production rapportent environ 60 à 120 min par bord dans des conditions stables, les nombres courts remontant presque toujours à la vibration Un insert plus épais dans un support rigide absorbe la chaleur et dure ; une longue barre d'alésage fouettée ne le fait pas.
Liquide de refroidissement ou sec ? L'organigramme sec-premier
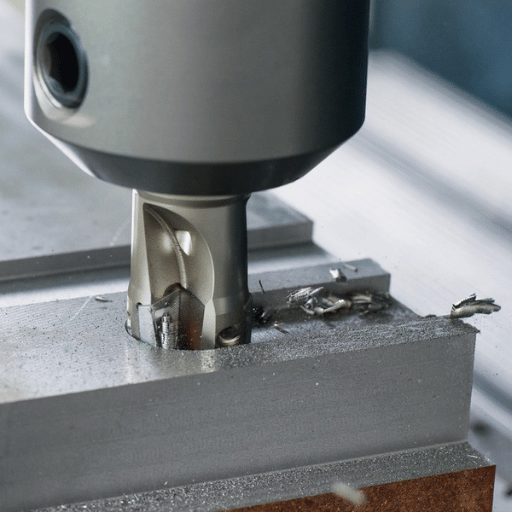
Voici la partie la plus contre-intuitive de l'usinage de la fonte : la plupart des magasins la coupent sec. Cela brise l'habitude que tout machiniste construit sur l'acier et l'aluminium, où le liquide de refroidissement est réflexif Avec le fer gris et le carbure, le sec est la valeur par défaut, et se tromper est une leçon coûteuse.
Pourquoi ? carbure déteste le cycle thermique Une coupe sèche régulière maintient le bord à une température, mais intermittent liquide de refroidissement, éclaboussant de temps en temps lorsque l'outil entre et sort, chauffe et éteint le carbure à plusieurs reprises jusqu'à ce qu'il se fissure De nombreux machinistes le disent clairement : il est sec ou inondé, jamais entre les deux Organigramme Dry-First trie les cas :
- Fer gris + carbure, travaux généraux → sécher (par défaut).
- Inserts en céramique, n'importe quelle qualité → toujours sec (le choc thermique brisera la céramique).
- Besoin d'une suppression de la poussière, d'alésages à tolérance serrée ou d'un forage en profondeur → inonder constamment (jamais par intermittence), et prévoir le nettoyage des boues.
- Finition en fer ductile où finition/chaleur → inondation est acceptable.
- Peut ne délivrer du liquide de refroidissement que par intermittence → séchez-vous plutôt; le liquide de refroidissement partiel est pire que rien.
Alors pourquoi de toute façon, de nombreux magasins font fonctionner le fer humide ? Presque toujours pour contrôle de la poussière, « Ce n'est pas la durée de vie des outils, l'inondation lave le copeaux abrasifs des voies et hors de l'air, et maintient les pièces peintes propres. C'est un choix légitime, mais soyez honnête sur la raison : vous achetez une machine plus propre, pas une durée de vie plus longue, et vous prenez en échange un entretien liquide de refroidissement-boues. ».
- Pas de fissuration par choc thermique du carbure/céramique
- Pièces propres et prêtes à peindre ; pas de boues de refroidissement
- Coût d'énergie et d'élimination inférieur par pièce
- Poussières abrasives en suspension dans l'air, nécessite une extraction/EPI
- Pas de lavage des copeaux ; nettoyage manuel des méthodes
- La chaleur s'accumule dans les trous/alésages profonds → dérive de taille
La découpe à sec jette de fines poussières d'oxyde de fer dans l'air. L'OSHA fixe une limite d'exposition autorisée à l'oxyde de fer de 8 heures 10 mg/m³ (TWA de 8 heures), et le NIOSH recommande un resserrement 5 mg/m³. La peau coulée sur sable peut également transporter de la silice cristalline, qui relève de l'OSHA étalon de silice respirable. Utilisez des gaz d'échappement locaux, un vide-atelier avec un sac à poussière fine et un respirateur approprié qui n'a pas d'air comprimé, qui ne fait qu'aérosoler la poussière.
Fraisage, tournage et forage de fonte
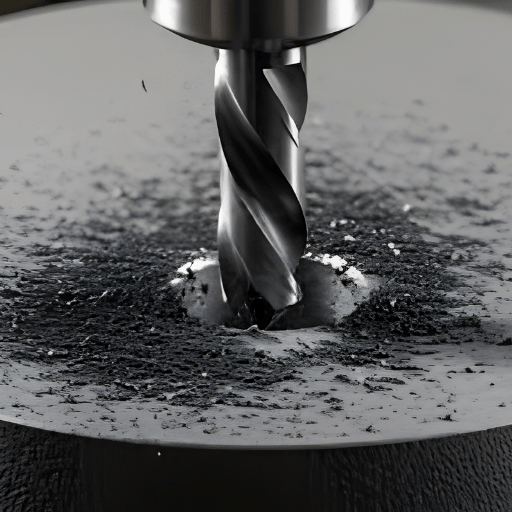
Même matériel, tactiques différentes par opération Dans les trois, une règle est valable, le Première coupe sous la peau: la surface telle que coulée est une écaille dure et sableuse qui détruit les bords, alors réglez votre première passe d'ébauche suffisamment profondément pour y passer complètement en une seule fois plutôt que d'écrémer la peau deux fois.
Pour fraisage sur un fraiseuse métallique, « Le fraisage conventionnel sur la passe d'ébauche attaque d'abord la peau abrasive et épargne le coupeur ; de nombreux magasins passent au fraisage ascendant une fois qu'ils sont en dessous de l'échelle, un compromis détaillé dans guides universitaires de fraisage-exploitation. Gérez l'écaillage du bord de sortie en facilitant l'alimentation lorsque le couteau quitte la pièce. Pour tournant, 1, la première coupe de parement ou d'ébauche doit dégager la peau, et une matière de configuration rigide car des coupures interrompues (poches, toiles) martèlent le bord. Pour forage, « Attendez-vous à une bavure à la percée ; une pointe pointue et un picage régulier du battement d'alimentation, et le liquide de refroidissement aide véritablement à éliminer les copeaux et la chaleur dans les trous profonds. Si vous les programmez pour l'usinage CNC sur un Machine à tour CNC, garde ton Codes G et M bien rangé, la vitesse et le liquide de refroidissement changent exactement là où la géométrie change.
Quel est le meilleur outil pour couper la fonte ?
Pour la plupart des magasins, le meilleur outil polyvalent pour couper la fonte est une plaquette droite en carbure (de qualité K), non revêtue ou enduite d'oxyde d'aluminium, avec un bord affûté et un dessus plat, et non un brise-copeaux. Il manipule de la fonte grise et ductile, tolère la coupe interrompue et les points durs des pièces moulées et coûte bien moins cher que la céramique ou le CBN.
Passez à la céramique de silicium-nitrure lorsque la configuration est rigide et que vous souhaitez un ébauche à grande vitesse et dominé par la chaleur, et au CBN uniquement pour une finition à grand volume telle que les rotors de frein ou les alésages de moteur, où son contrôle de taille paie pour la prime. Un mauvais choix est une qualité de coupe en acier avec un brise-copeaux moulé, qui s'amorce rapidement sur les copeaux granuleux et cassés du fer.
Problèmes courants, points durs et finition de surface
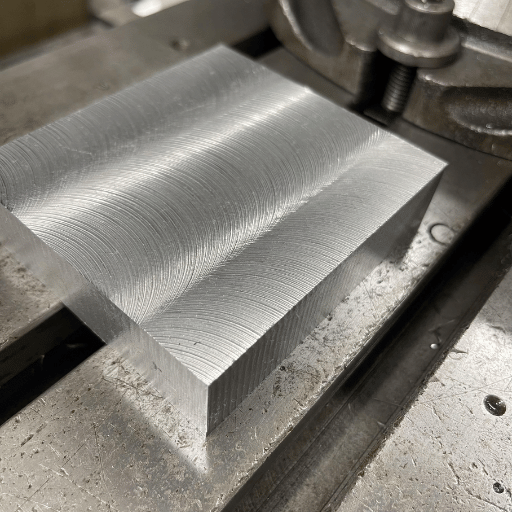
Trois échecs apparaissent encore et encore Connaître la cause transforme chacun en solution rapide.
- ✔Écrasement de bordhabituellement un point dur (refroidissement localisé/fer blanc) ou un insert brise-copeaux Passer à une nuance aiguisée à sommet plat avec un râteau négatif (une géométrie documentée dans USPTO US 7 637 187 B2), vitesse inférieure et inspectez le moulage.
- ✔Usure rapide des flancsil s'agit de l'usure abrasive normale, le mode de défaillance dominant dans le fer Acceptez une cible réaliste de durée de vie de l'outil et utilisez une qualité plus résistante à l'usure plutôt que de la poursuivre avec du liquide de refroidissement.
- ✔Mauvaise finitionaffûtez : rayon de nez plus grand, profondeur de finition plus légère, alimentation constante et configuration rigide à faible vibration. PCD peut amener la fonte grise à une finition proche du miroir là où cela est justifié.
Faut-il utiliser du liquide de refroidissement lors de l'usinage de la
Habituellement non, le fer gris avec carbure est coupé à sec par défaut, et l'erreur la plus dommageable est le liquide de refroidissement intermittent, qui choque thermiquement et fissure le carbure Les raisons valables d'inondation sont pratiques, pas axées sur la durée de vie de l'outil : contrôle de la poussière, lavage des copeaux de la machine, pièces propres pour la peinture et dégagement de chaleur dans le forage en trou profond.
Si vous faites inonder, inonder constamment et planifier l'entretien liquide de refroidissement-boues que la poussière de fer crée Une prudence de plus du champ : la fonte conduit mal la chaleur, de sorte qu'un alésage mesuré chaud peut croître ou rétrécir plusieurs dixièmes une fois la pièce décantée à 20 °C, jauger après la stabilisation de la pièce.
Perspectives de l'industrie : céramique, CBN et usinage sec à grande vitesse
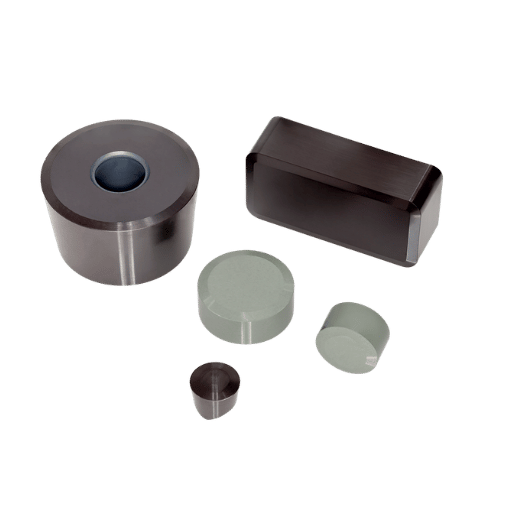
La direction de déplacement dans l'usinage de la fonte est fixée par ce que le monde automobile est en train de couler À mesure que les moteurs diminuent pour atteindre leurs objectifs d'efficacité et d'émissions, davantage de pièces passent de la fonte grise à fer graphite compacté (CGI), [traduction], qui est nettement plus fort, et nettement plus difficile à couper Les travaux évalués par des pairs confirment la compression : a Étude Purdue sur le virage CGI à grande vitesse l'usure des outils trouvés ne tombait qu'à des vitesses très élevées avec l'usinage assisté, et recherche sur le broyage à front sec montre à quelle vitesse les fers à haute résistance brûlent les outils Pour les acheteurs, le plat à emporter est concret : si votre mélange se déplace vers le CGI ou le ductile de haute qualité, prévoyez des qualités d'outils plus résistantes et une durée de vie des bords plus courte, et testez à nouveau vos vitesses, les chiffres en fer gris de l'année dernière ne seront pas reportés.
Un deuxième virage se produit du côté de l'outillage Face à l'approvisionnement en tungstène et à la pression des coûts, les outilleurs poussent céramique (alumine/SiAlON) et CBN dans les opérations autrefois détenues par le carbure, en particulier les coupes stables et dominées par la chaleur où les céramiques détiennent une dureté que le carbure ne peut pas, tandis que le carbure reste mis pour un travail interrompu et instable Les rapports commerciaux en 2026 encadrent cela comme une allocation intelligente plutôt que comme un remplacement en gros Pour un magasin, l'élément d'action est d'identifier vos opérations stables et à volume élevé de fer gris et d'y piloter une qualité céramique pour des gains secs à grande vitesse, tout en gardant le carbure pour tout ce qui voit un choc.
Pourquoi nous avons écrit ce guide
En tant que constructeur de tours et de fraiseuses CNC, 1TP3 T machines en fer gris (classe Meehanite) bases et lits en interne, de sorte que les notes ici sur la peau moulée, la coupe sèche et la rigidité proviennent de notre propre étage ainsi que des spécifications ASTM, du manuel ASM et des machinistes qui font fonctionner le fer en production. Lorsqu'un numéro dépend de votre qualité et de votre outillage spécifiques, nous l'avons dit plutôt que de prétendre qu'une seule valeur correspond à chaque moulage. Révisé par l'équipe technique ANTISHICNC.
Foire aux questions
Pouvez-vous usiner de la fonte
Voir la réponse
Oui, et la fonte grise est en fait l'un des matériaux ferreux les plus faciles à usiner Les flocons de graphite dans le fer brisent la puce en petits morceaux et lubrifient le tranchant, de sorte que les forces de coupe restent faibles Le compromis est une coupe abrasive et poussiéreuse qui porte des outils et fait des dégâts, donc la vraie compétence est de choisir la bonne qualité, le bon carbure et la bonne configuration de séchage contre inondation plutôt que de combattre le matériau lui-même.
En pratique, une fonte grise de classe 300 sur un insert en carbure de qualité K s'asséchant à 250 SFM indulgent 40 est un point de départ pour la plupart des travaux de tournage et de fraisage, et vous vous ajustez à partir de là une fois que vous voyez comment se comporte l'usure du flanc.
La fonte ductile et la fonte grise ont-elles besoin d'inserts différents ?
Voir la réponse
Faut-il utiliser du liquide de refroidissement lors de l'usinage de la
Voir la réponse
La fonte est-elle plus difficile à usiner que l’acier
Voir la réponse
Quelle vitesse de coupe dois-je utiliser pour la fonte grise ?
Voir la réponse
Pourquoi l'usinage de la fonte est-il si poussiéreux et sale
Voir la réponse
Références et sources
- Fumée d'oxyde de fer, limite d'exposition admissibleAdministration de la sécurité et de la santé au travail (OSHA)
- Guide de poche NIOSH, poussière d'oxyde de ferCDC/NIOSH
- Norme de silice cristalline respirableOSHA
- Carbures et cermets cimentés (classification ISO R513 K)ASM International, Manuel des métaux
- Durée de vie des alliages de fonte à haute résistance dans le broyage à front secJournal des processus de fabrication (ScienceDirect)
- Tournage à grande vitesse du fer graphite compacté (CGI)Pubs électroniques de l'Université Purdue
- US 7 637 187 B2, Refroidissement cryogénique pour la découpe à haute énergieUSPTO
- Usinage de fonte technique avec application céramique stratégiqueIngénierie des outils de coupe
- ISO 513 :2012, Classification des matériaux de coupe durs (groupe K)Organisation internationale de normalisation
- Vitesses et alimentations, vitesses de surface recommandées par matériauUniversité de Floride, Département de génie mécanique et aérospatial
- Opérations de fraisage et types de fraiseusesUniversité Carnegie Mellon
Articles connexes
- Feeds and Speeds, la méthode SFM-to-RPM derrière ces nombres
- Usinage de l'acier inoxydable, coupe gérée thermiquement pour un métal très différent
- Acheminement Aluminium, coupe à grande vitesse, à encombrement réduit et sujette aux pointes par rapport
- Liste des codes G et M, programmation des opérations dans ce guide
Couper la fonte en volume ? faire correspondre le travail à une machine rigide construite pour elle.



