














L'usinage de l'acier inoxydable transforme les travaux faciles en travaux d'outils cassés plus rapidement que presque tout autre métal d'atelier L'usinage de l'acier inoxydable est le travail de coupe, de tournage, de fraisage, de perçage et de taraudage des alliages inoxydables dont la tendance à durcir le travail et à piéger la chaleur les rend beaucoup plus difficiles à couper que l'acier au carbone Cette raison est simple à dire et difficile à battre : l'acier inoxydable durcit sous la coupe, retient la chaleur au bord et adhère à l'outil Obtenez la note, la vitesse, l'outil et le liquide de refroidissement travaillant ensemble et les coupes inoxydables proprement Obtenez l'un d'eux faux et vous cuisinez un bord en quelques minutes Ce guide parcourt le pourquoi et le comment, avec les chiffres de départ que vous pouvez prendre à la machine avant de réglage. produits en acier inoxydable de Baling Steel, : confirmez la qualité réelle, les conditions de livraison et les dimensions du stock à partir de la commande et de la documentation de l'usine.
Spécifications rapides : Usinage de l'acier inoxydable
| Note commune la plus facile | 303 (usinage libre) /416 martensitique |
| Note commune la plus difficile | 316 et duplex (2205) |
| Vitesse de départ, 304 (carbure) | ~1500 SFM300 SFM tournant 100 fraisage SFM 250 |
| Outil de choix | Carbure pointu recouvert de TiAlN/PVD, râteau positif |
| Règle numéro un | Continuez à nourrir, laissez l'outil frotter (travail) |
| Conductivité thermique, 304 | ~16 W/m·K (environ un tiers de l'acier au carbone) |
Pourquoi l'acier inoxydable est si difficile à usiner
Trois traits physiques rendent l'acier inoxydable dur à couper : il durcit sous le bord, il emprisonne la chaleur au niveau de la coupe car sa conductivité thermique s'étend sur environ un tiers de l'acier au carbone et ses copeaux gommeux se soudent à l'outil comme bord bâti. Chaque tactique ultérieure dans ce guide remonte à l'un de ces trois.
Cela durcit le travail rapidement. Des qualités austénitiques comme 304 et 316 durcissent à la surface environ deux fois plus vite que l'inox ferritique ou martensitique. Si le tranchant frotte au lieu de couper, un passage léger, un séjour, un outil devenu terne, la peau de la pièce devient dure comme du verre et le passage suivant doit atteindre sous cette couche durcie ou il le polit simplement plus fort. Une étude de l'Université du Kentucky sur l'intégrité de la surface de l'AISI 304 a lié l'augmentation de la dureté de surface directement à cet écrouissage, et a également noté que l'inox austénitique a une forte tendance à l'écrouissage adhérer au matériau de l'outil de coupe.
Il retient la chaleur dans la coupe. 304 conduit la chaleur à environ 16 W/m·K, soit environ un tiers des ~45 W/m·K de l'acier au carbone ordinaire. La chaleur qu'une puce en acier au carbone emporterait reste à la pointe, de sorte que l'outil tourne plus chaud à la même vitesse. Ce seul fait est que la stratégie du liquide de refroidissement est plus importante en acier inoxydable qu’en acier doux.
Tous les inoxydables doivent leur résistance à la corrosion au chrome, au moins environ 10.5% et les qualités austénitiques ajoutent du nickel et (en 316) du molybdène, ce qui est exactement ce qui abaisse leur usinabilité. Ces qualités ne sont pas particulièrement dures ; 304 se situe autour de 180 de dureté Brinell. Ils sont difficiles en raison de leur comportement sous la coupe, et non en raison de leur dureté apparente.
C'est gommeux et collant. La même ductilité à faible teneur en carbone qui rend le 304 facile à former donne envie à ses copeaux de se souder sur le bord comme bord bâti (BUE).Le BUE ruine l'état de surface, puis se détache et emporte avec lui un morceau de carbure. Un mauvais état de surface sur l'inox est presque toujours un problème de pointe, pas un débit d'alimentation trop élevé. L'usure des encoches au niveau de la ligne de profondeur de coupe est l'autre mode de défaillance classique.
Donc le travail n'est pas “cut harder.” C'est “maintenir le bord tranchant, le garder alimenté, et faire sortir la chaleur.” Tenir ces trois et inoxydable se comporte.
Niveaux en acier inoxydable classés par usinabilité
Toutes les coupes en acier inoxydable ne sont pas identiques La cueillette de la nuance est le premier levier que vous avez, et c'est le moins cher Une barre en acier inoxydable 303 à usinage libre et une barre en acier inoxydable 316 résistante peuvent différer de près de deux contre un dans la vitesse à laquelle vous les coupez et la durée de vie du bord Nous appelons ce classement le Échelle d'usinabilité inoxydablequalités triées selon la liberté de coupe, avec le compromis que chacune vous coûte en termes de résistance à la corrosion ou de résistance.
| Grade (UNS) | Type/famille | Usinabilité | compromis que vous acceptez |
|---|---|---|---|
| 416 (S41600) | Martensitique, libre-usinage | ~8590% | Inox le plus facile dans l'ensemble ; résistance à la corrosion inférieure |
| 303 (S30300) | Austénitique, libre-usinage | ~7278% | Soufre/sélénium ajouté ; résistance à la corrosion plus faible, mauvaise soudabilité |
| 430F (S43020) | Ferritique, libre-usinage | ~6575% | Magnétique ; résistance modérée à la corrosion |
| 17-4 PH (S17400) | Durcissement des précipitations | ~43 recuit5% | Machine en état A (recuit) ; beaucoup plus dur après vieillissement |
| 304 (S30400) | Austénitique | ~4045% | Cheval de travail par défaut ; bonne corrosion, usinabilité équitable |
| 304L (S30403) | Austénitique, à faible teneur en carbone | ~40% | Souder mais plus gommeux ; légèrement pire que 304 |
| 440C (S44004) | Martensitique, durcissable | ~35% recuit | Dureté élevée après traitement thermique ; recuit machine uniquement |
| 316 (S31600) | Austénitique | ~3640% | Ajoute 22 molybTP10T molybdène pour chlorure/marine ; grade commun le plus difficile |
| 316L (S31603) | Austénitique, à faible teneur en carbone | ~36% | La plupart des travaux marins/médicaux ; le plus bas des grades communs |
| 2205 (S32205) | Duplex | ~28% | Environ 201TP10 T en dessous de 316 ; a besoin d'une configuration rigide et d'un serrage stable |
Cotes d'usinabilité synthétisées à partir de données d'usinage croisées (tableau de référence du Médecin Machin et SSINA).
Une source répertorie 303 à 72% et une autre à 75% ; 304 apparaît à la fois comme 40% et 43%. Ce n'est pas une négligence, le nombre de duplication stable dépend de la ligne de base. Le système AIS classique d'Industrie définit l'acier au carbone B1112 à coupe libre à 100%, tandis que de nombreuses tables en acier inoxydable définissent 416 en acier inoxydable à 100%. Lisez les notes comme un classement stable, pas comme un objectif. Cet ordre (416, 303, 430 F, puis 2040, 106, 10406 est une comparaison, 201010, 20101010100000010101000. le Journal des matériaux (JOM) suit le même classement.
Le 304 ou le 316 est-il plus facile à usiner ?
L'acier inoxydable 304 est plus facile Les deux sont austénitiques, mais l'acier inoxydable 316 ajoute du molybdène 23TP10T, ce qui augmente la résistance et la ténacité et fait glisser la machinabilité d'environ 10 vers le bas par rapport à 304. En pratique, cela signifie que 316 souhaite une vitesse de coupe légèrement inférieure, un bord plus tranchant et une attention plus étroite au liquide de refroidissement et au contrôle des copeaux.
Si une pièce vit en eau douce ou à l'intérieur, le 304 suffit généralement et coupe plus rapidement. Économisez 316 pour l'exposition aux chlorures, les travaux marins ou médicaux où sa résistance à la corrosion gagne sa vie et budgétise le temps de cycle supplémentaire et l'usure des outils qui l'accompagnent.
Vitesses et alimentations pour l'acier inoxydable
Les vitesses et les alimentations sont l'endroit où la plupart des travaux en acier inoxydable sont gagnés ou perdus Le piège est le nombre de carbones-acier en marche : l'acier inoxydable veut une vitesse de coupe plus faible mais une alimentation ferme et régulière Coupez trop lentement sur l'alimentation et vous frottez, ce qui durcit la surface et tue le bord Le tableau ci-dessous donne des points de départ en carbure ; traitez-les comme un endroit pour commencer, puis réglez-les avec les copeaux et le son.
| Grade | Tournant (SFM) | Fraisage (SFM) | Remarques |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Libre-usinage ; très indulgent |
| 304 /304L | 150–300 | 100–250 | Commencez à tourner environ 200 ; augmentez une fois que les jetons sont bleu-brun |
| 316 /316L | 120–250 | 80–200 | Inférieur à 304 ; arête vive indispensable |
| 17-4 PH (recuit) | 150–250 | 100–200 | Plus lent encore une fois durci par l'âge |
| 416 | 300–450 | 150–350 | Plus proche des vitesses alliage-acier |
Plages de départ croisées ; Le carbure revêtu de qualité supérieure avec un liquide de refroidissement haute pression sur une machine rigide peut fonctionner plus haut.
Pour la charge des copeaux, une plage de carbure commune s'étend d'environ 0,0005 « par dent sur un broyeur à extrémité 1/8 » jusqu'à environ 0,006 « sur un broyeur à extrémité 1 ». Cette formule de magasin classique le relie :
Vitesse de broche : RPM = (3,82 × SFM) diamètre de l'outil « ÷ » À 200 SFM sur un outil de 0,5″, RPM = (3,82 × 200) « ÷ 0,5 » 1 528 tr/min.
Alimentation : IPM = RPM × charge de copeaux × cannelures Avec un outil à 4 cannelures à 0,002″ par dent, alimentation = 1 528 × 0,002 × 4 ≈ 12.2 IPM. Commencez par là et montez en flèche, ne vous glissez pas vers le bas, ou vous frotterez Pour la ventilation complète de la formule, consultez notre guide pour alimentations et vitesses.
Choisir des outils de coupe et des inserts
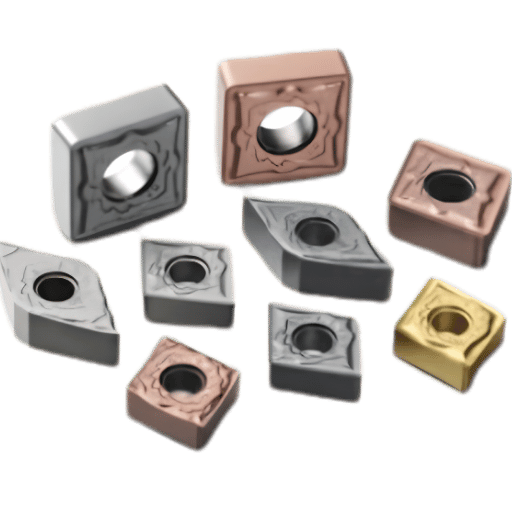
Votre meilleur outil pour l'inox est le carbure pointu et enrobé avec un râteau positif, un brise-copeaux pour boucler la puce gommeuse et suffisamment d'espace pour les copeaux Voici comment les pièces s'emboîtent.
Deux détails gagnent leur vie Un revêtement TiAlN, un revêtement PVD qui fait pousser une peau d'alumine résistante à la chaleur au fur et à mesure qu'elle se réchauffe, vous achète une vitesse qu'un bord nu ne peut pas survivre, et une bonne préparation des bords (un miellat léger) empêche un bord tranchant de s'écailler sur le premier coup interrompu Pour tourner, un rayon de nez légèrement plus grand écarte la charge et améliore la finition, tandis que l'angle de coupe devrait rester positif pour que les cisailles de bord plutôt que les poussées Les inserts Cermet puissent donner une excellente finition sur les passes de finition légères en 303 ou 304, bien qu'ils soient trop cassants pour un ébauche interrompu.
| Décision | Pour l'inox, choisissez | Pourquoi |
|---|---|---|
| Substrat | Carbure à grains fins (HSS uniquement pour travaux légers/manuels) | Maintient un bord chaud ; HSS abandonne à ~3565 SFM |
| Revêtement | TiAlN PVD (ou CVD en couche mince) | Barrière thermique ; TiAlN construit une peau d'alumine au fur et à mesure de son chauffage |
| Géométrie | Râteau positif, bord tranchant/aiguillonné, brise-copeaux | Cisailles au lieu de frotter ; coupe BUE et force de coupe |
| Insert tournant | CNMG/DNMG, qualité M, brise-copeaux moyen | Assez dur pour les coupures interrompues ; contrôle les copeaux filandreux |
| Flûtes d'extrémité | 4 pour fente/ébauche, 57 pour finition/HEM | Faible nombre = salle de chips ; nombre élevé = finition + alimentation |
Un exemple réel montre le piège à flûte Un machiniste a essayé un broyeur à 7 extrémités de flûte à la fente 304 et l'a brûlé presque immédiatement Le problème n'était pas la vitesse, c'était qu'un outil à 7 flûtes ne laisse nulle part où la puce peut aller dans une coupe lourde. Choisir le bon outil de coupe pour l'opération, en tombant à 4 cannelures et en soulevant l'alimentation, il a fixé. Les outilleurs continuent de faire avancer ce dossier : des brevets tels que US8596935B2 couvrent des inserts avec des canaux de refroidissement internes et un contrôle intégré des puces, une réponse directe au problème de chaleur et de puce créé par l'inox.
“Cize vos flux et vos vitesses de sorte qu'un tranchant dure environ quinze minutes entre les changements d'index, Pousser le bord plus fort que cela ne paie rarement une fois que vous comptez l'indexation du temps perdu et les chutes d'un coin usé.”
Cutting Tool Engineering magazine,“Turning Stainless Made Painless”
Contrôle du liquide de refroidissement et de la chaleur : le budget thermique à 3 leviers
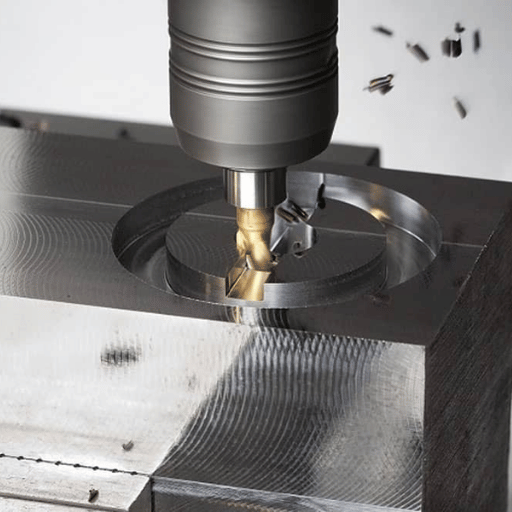
Parce que l'inox garde la chaleur au bord, le refroidissement n'est pas une réflexion après coup, c'est l'un des trois leviers que vous équilibrez à chaque travail Pensez-y comme un budget chaleur: la chaleur entre par la vitesse de coupe, sort par le liquide de refroidissement, et le revêtement de l'outil décide de la quantité de ce qui reste peut survivre Déplacez un levier et vous devez en ajuster un autre.
- Levier 1, Vitesse de coupe (chaleur). Un SFM plus élevé produit plus de chaleur. C'est le levier pour reculer en premier lorsque l'outil tourne à chaud.
- Levier 2, Livraison de liquide de refroidissement (chaleur). Où et comment le liquide de refroidissement atterrit, décidez de la quantité de chaleur qui reste avec la puce au lieu de la tremper dans la pièce et l'outil.
- Levier 3, Revêtement d'outils et géométrie (tolérance à la chaleur). Un bord TiAlN survit à la chaleur, un bord nu ne peut pas, et un bord positif pointu produit moins de chaleur au départ.
La livraison de liquide de refroidissement a une torsion manquée par la plupart des débutants L'inondation est excellente pour le tournage et le forage, où la coupe est continue et le ruisseau reste sur le bord Mais dans le fraisage interrompu, l'inondation peut cause échec : le bord va chaud-froid-chaud-froid à chaque rotation, et que le choc thermique fissure le carbure De nombreux magasins font du fraisage à grande vitesse en inox sec ou avec un souffle d'air pour exactement cette raison Où la chaleur est la limite, un 2026 Examen ASME du refroidissement cryogénique signale une durée de vie de l'outil nettement plus longue que celle d'une inondation conventionnelle. Choisissez la méthode de refroidissement dans l'opération :
| Méthode | Meilleur pour | Attention à |
|---|---|---|
| Inondation | Tournage, perçage, coupes continues | Choc thermique sur fraisage interrompu |
| Haute pression (1 000+ psi) | Casse-copeaux en tournant, trous profonds | Besoin de capacité de machine et de budget |
| MQL (brouillard quasi sec) | Fraisage, coût du liquide de refroidissement inférieur | Trop peu de refroidissement pour un tournage lourd |
| Cryogénique (LN2/CO2) | Grades durs, durée de vie de l'outil la plus longue | Coût initial et plomberie |
| HSM sec | Voies d'outils de fraisage à grande vitesse | Nécessite une évacuation appropriée des copeaux |
Comment éviter l'écrouissage : le principe sans habitation
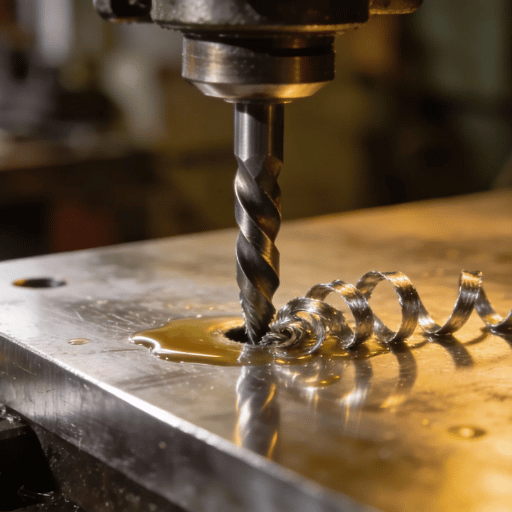
S'il y en a une qui sépare les pièces propres en acier inoxydable de celles mises au rebut, c'est celle-ci : ne laissez jamais l'outil rouler sans couper On l'appelle le No-Dwell Principe Le moment de bord arrête de retirer du métal quand il habite dans un coin, passe à ressort quelques millièmes, ou devient terne et frotte la surface travaille-durcit en une couche plus dure que le matériau en vrac lui-même.
Une étude de l'Université du Kentucky sur intégrité de surface dans l'usinage AISI 304 lie cette dureté de surface directement à l’écrouissage.
Lorsque vous prenez une coupe, prenez-en une vraie Sur une passe de finition en 304, gardez la profondeur de coupe au-dessus d'environ 0,010“ , donc le bord reste sous n'importe quelle peau préalablement durcie plutôt que de patiner dessus. Cette même logique tue les ”n'en faut sur la taille avec l'habitude des passes légères : chaque passe légère durcit un peu plus la surface, donc la coupe finale combat une couche plus résistante que la première. Engagez-vous dans un flux et restez dans la coupe.
Cette liste de contrôle découle directement du principe suivant :
- ✔ Gardez une charge de copeaux constante, nourrissez-vous fermement, ne mettez jamais la coupe en plumes.
- ✔ Changez le bord avant qu'il ne s'émousse ; un bord usé frotte et le frottement durcit.
- ✔ Varier légèrement la profondeur de coupe pour étaler l'usure de l'encoche sur une ligne.
- ✔ Utilisez un outil tranchant à râteau positif pour que le bord se cisaille plutôt que de pousser.
Tournage, fraisage, perçage et taraudage en acier inoxydable
Ces principes restent les mêmes dans toutes les opérations, mais la tactique change. Voici ce qui change lorsque vous vous déplacez entre a tour de tournage en métal et un moulin.
Tournant
Le tournage est l'opération inoxydable la plus conviviale car la coupe est continue et le liquide de refroidissement reste sur le bord Utilisez une configuration rigide, un insert résistant de classe M avec un brise-copeaux moyen et une vitesse de surface constante pour que le SFM se maintienne lorsque le diamètre se déluge librement ici, c'est là qu'il aide le plus Moderne Machine à tour CNC avec un liquide de refroidissement haute pression, vous briserez les copeaux filandreux qui autrement s'emboîteraient autour de la pièce.
Fraisage
Le fraisage est la coupe interrompue, donc le choc thermique et la règle d'évacuation des copeaux Utilisez le fraisage en montée, gardez l'engagement radial suffisamment léger pour éviter de recouper les copeaux et envisagez de courir à sec ou à air soufflé pour les chemins d'outils à grande vitesse sur un fraiseuse métallique. Un centre d'usinage vertical (VMC) solide et rigide compte ici plus que le régime de pointe de la broche, la flexion provoque une déviation de l'outil qui permet au bord de frotter et de durcir la surface. Pour les petites pièces de précision fonctionnant en volume, l'usinage suisse (un tour à poupée coulissante) soutient le travail directement à la coupe et maintient la demande en acier inoxydable de rigidité.
Forage et taraudage
Le forage inoxydable est l'endroit où l'écrouissage mord le plus fort, car un démarrage lent laisse la perceuse frotter. Utilisez une perceuse au cobalt pointue ou du carbure revêtu, une alimentation entièrement recommandée dès le premier contact, et appliquez un perçage de picot uniquement suffisamment pour éliminer les copeaux, pas si souvent que la perceuse reste et frotte. Le taraudage est l'opération la plus fragile : le grippage (le robinet soudant à froid au fil) est le tueur habituel, alors utilisez des robinets lorsque le matériau le permet, ou des robinets à pointe spirale avec beaucoup de lubrifiant, et réduisez la vitesse. Casser un robinet dans une pièce finie est l'erreur la plus chère de l'atelier.
Quelle est la façon la plus simple de couper l'acier inoxydable ?
Pour une coupure ponctuelle, le chemin le plus facile est une nuance d'usinage libre (303 ou 416), un outil en carbure pointu, une alimentation ferme et un liquide de refroidissement par inondation sur une coupe continue comme un tournage Pour la feuille, une scie froide ou un jet d'eau bat en essayant de fraiser une crosse mince qui bavarde.
Le bouton de loin le plus gros “asy,” cependant, est la sélection de qualité : choisir 303 sur 316 pour une pièce non corrosive peut presque doubler la vitesse et la durée de votre coupe avant que le bord n'abandonne la qualité au besoin réel de corrosion et la plupart de la difficulté disparaît avant que vous ne touchiez la machine.
Maximiser la durée de vie et le coût par partie des outils
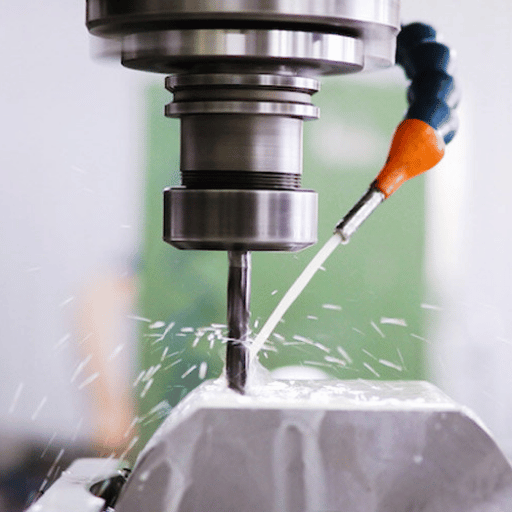
En production, l'objectif n'est pas la coupe la plus rapide, c'est le coût le plus bas par pièce finie Cet équilibre est la raison pour laquelle la règle empirique de 15 minutes est si durable : taillez la coupe pour qu'un bord dure environ quinze minutes de coupe entre les changements d'indice Courez plus vite et vous pourriez raser le temps de cycle, mais si la durée de vie des bords passe de quinze minutes à cinq, vous indexez trois fois plus souvent, et le temps perdu plus le risque d'un râclage usé du coin efface généralement le gain L'outillage a évolué pour repousser cette limite de brevets tels que inserts en carbure à refroidissement interne visez carrément la chaleur qui termine un bord.
| Mode d'usure | Cause probable | Correction |
|---|---|---|
| Bord bâti | Vitesse trop faible, bord pas tranchant | Augmentez le SFM, bord plus net/positif, meilleur liquide de refroidissement |
| Usure d'encoche à la ligne DOC | Couche écrouie à une profondeur | Varier la profondeur de coupe ; grade plus résistant |
| Écrasement de bord | Choc thermique (inondation sur coupure interrompue) | HSM à souffle d'air/sec ; qualité plus résistante |
| Flanc rapide/usure abrasive | Vitesse trop élevée pour la note | Reculez la SFM (Levier 1) |
Erreurs courantes lors de l'usinage de l'inox (et comment les éviter)
Ceux-ci reviennent encore et encore de machinistes travaillant chaque jour en acier inoxydable.
- Aliments en acier au carbone en fonctionnement. Une alimentation trop légère frotte et durcit les travailleurs. Stainless veut une puce ferme, pas douce.
- Inondation d'une coupe de fraisage interrompue. Le cycle chaud-froid fissure le carbure Souffle d'air ou HSM sec la coupe à la place.
- Ignorer la rigidité en est une autre : une pièce fléchissante A ou un outil long laisse dévier et frotter le bord, le chemin le plus rapide vers une surface durcie Raccourcir l'outil, soutenir la pièce Études d'usinage académiques sur écrouissage de surface en 304 confirmez que frotter, et non couper, est ce qui durcit la peau.
- Atteindre le 316 par défaut gaspille également de l'argent : spécifiez-le uniquement lorsque la corrosion en a besoin ; sinon, 304 ou 303 coupe plus rapidement et moins cher pour la même pièce.
Qu'est-ce qui change dans l'usinage inoxydable (Perspectives 2026)
Le plus grand changement de loin dans les ateliers en ce moment n'est pas une nouvelle qualité, c'est la façon dont la coupe est refroidie, et elle est motivée par le coût et la pression d'élimination autant que par la performance. L'achat, le filtrage et l'élimination des fluides de coupe sont un véritable élément de ligne, et ils poussent les magasins à se demander si l'inondation est toujours la valeur par défaut pour l'inox.
Deux directions gagnent du terrain La lubrification à quantité minimale (MQL) échange le réservoir d'inondation contre un fin brouillard, réduisant fortement le volume de liquide de refroidissement tout en évacuant la chaleur d'un bord de broyage. Et le refroidissement cryogénique, de l'azote liquide ou du CO2 à la coupe, passe du laboratoire à la production : une revue ASME de 2026 refroidissement cryogénique en usinage durable rapporte qu'il prolonge de manière significative la durée de vie des outils et améliore la qualité de la surface par rapport au fluide de coupe conventionnel, et que 2025 fonctionne Lubrifiants MDPI étude des combinaisons cryogéniques et MQL pour les matériaux difficiles à couper.
Ce que cela signifie pour un acheteur : si vous effectuez des travaux répétés en acier inoxydable, la décision pratique de l'année suivante n'est pas de moderniser l'ensemble du magasin, mais de piloter du MQL ou du liquide de refroidissement haute pression sur un travail régulier de 304 ou 316, de mesurer la durée de vie des bords. et terminer, et laisser le numéro de coût par pièce décider. Cette technologie est prête ; la question est de savoir si votre mélange de pièces est encore rentable. Pour une comparaison avec le fournisseur après la définition de ces exigences de processus, évaluez Services d'usinage CNC de Zhenling par rapport à la qualité inoxydable spécifiée, aux tolérances d'étirage, à la portée de finition et aux exigences d'inspection.
Foire aux questions
Q : Est-il difficile d'usiner de l'acier inoxydable ?
Voir la réponse
Q : Quel est le métal le plus dur à usiner ?
Voir la réponse
Q : Quel est le meilleur acier inoxydable pour l'usinage ?
Voir la réponse
Q : Avez-vous besoin de liquide de refroidissement pour usiner l'acier inoxydable ?
Voir la réponse
Q : Pourquoi mes outils de coupe s'usent-ils si vite en acier inoxydable ?
Voir la réponse
Q : Pouvez-vous usiner l'acier inoxydable sur un tour manuel ?
Voir la réponse
Références et sources
- Analyse de l'intégrité de surface lors de l'usinage de l'acier inoxydable AISI 304Université du Kentucky (UKnowledge)
- Refroidissement cryogénique dans l'usinage durable : un examenJournal de tribologie ASME (2026)
- Progrès en matière d’usinage cryogénique durable des matériaux difficiles à couperLubrifiants MDPI (2025)
- Usinabilité comparative de l'acier inoxydable austénitique et duplexJOM (2024)
- Tourner en inox rendu indoloreIngénierie des outils de coupe
- ASTM A276/A276 M, Spécification standard pour les barres et formes en acier inoxydableASTM International
Pourquoi nous avons écrit ce guide
En tant que constructeur de tours CNC, de fraiseuses et d'équipements de tournage, ANTISHICNC voit le même problème d'inox du côté de la machine : une faible conductivité thermique et un écrouissage punissent toute configuration qui laisse l'outil frotter, c'est pourquoi nous insistons sur la rigidité et une alimentation constante. sur la poursuite du régime de pointe.
Les vitesses, les qualités et les conseils en matière de liquide de refroidissement sont synthétisés à partir de références d'usinage publiées et de recherches sur le refroidissement évaluées par des pairs, encadrées pour les ateliers choisissant la façon de couper 303, 304 et 316. examinés par l'équipe technique ANTISHICNC.
Articles connexes
- Aliments et vitesses : formules RPM, débit d'alimentation et SFMle calcul derrière les chiffres dans ce guide
- Outils de coupe de tour essentiels pour les débutantschoix des inserts et de la géométrie de l'outil
- Comprendre les bases des tours et des moulins
- Liste de codes G et M pour la programmation CNC
- Avantages des lectures numériques pour les tours
Créer un magasin pour couper l'inox sans le combattre ?
1TP3 T construit des tours rigides CNC et universels, des VMC et des fraiseuses adaptés au travail inoxydable Parlez à nos ingénieurs de la bonne machine et broche pour votre mélange de qualité.



