














En ce qui concerne la précision et la polyvalence dans la fabrication avancée, Wire EDM est un véritable changement de jeu Une technologie de coupe avancée, Wire EDM a révolutionné la fabrication de composants complexes et à haute tolérance, offrant un trio de précision, de vitesse et de rentabilité Pourtant, Wire EDM convient-il à votre application particulière ? Cet article vise à fournir une exploration approfondie des avantages, des inconvénients et des applications les plus courantes de Wire Découpe EDM. Que vous soyez dans l'industrie à la recherche du meilleur schéma de production ou simplement intéressé par les dernières méthodes de fabrication, ce guide à guichet unique vous aidera sans aucun doute à prendre des décisions éclairées.
Comprendre l'EDM filaire
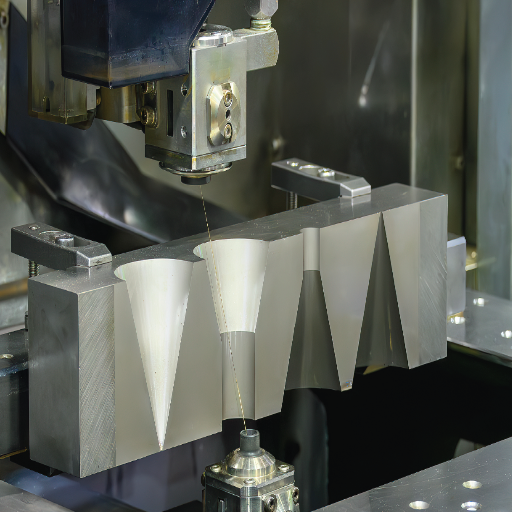
L'EDM filaire, ou Wire Electrical Discharge Machining, est un fil mince qui peut être contrôlé électriquement et utilisé dans les travaux d'usinage. Le processus utilise des impulsions de décharge électrique pour user le matériau, permettant la coupe de formes complexes et de détails merveilleux sans effectuer de coupe réelle. Il fonctionne mieux pour les métaux durs et les composants difficiles à usiner. Matériaux haut de gamme demandés dans la fabrication aérospatiale, médicale et automobile.
Qu'est-ce que Wire EDM ?
L'EDM à fil, ou Wire Electrical Discharge Machining, est un procédé de fabrication de pointe qui coupe les matériaux avec un excellent fil, maintenu à un mouvement exact Il s'agit d'une méthode sans contact de mécanisme de vibration, dans laquelle les décharges électriques sont contrôlées pour éroder les matériaux conducteurs, ce qui le rend adapté à l'usinage de métaux plus durs et de pièces complexes et détaillées La capacité de l'EDM à fil à produire des géométries complexes avec des tolérances serrées et une finition de surface lisse l'a rendu dominant dans les industries aérospatiale, automobile et médicale.
Comment fonctionne l'EDM filaire
Le fil EDM utilise un fil mince de laiton ou de cuivre chargé électriquement comme électrode Il est d'abord établi que le fil est positionné près de la pièce conductrice, apparaissant comme la vue de face d'un éclateur Les décharges électriques contrôlées s'écoulent dans l'espace, générant une chaleur intense qui fond et vaporise le matériau traité Cette érosion est effectuée sans contact physique, assurant que la pièce reste sans contrainte Le fil est alimenté sans fin depuis une bobine, assurant qu'il n'est jamais usé pendant l'utilisation, ce qui permet des opérations de coupe de haute qualité.
Le système utilise un diélectrique qui procure un effet de refroidissement sur l'étincelle, emporte les particules érodées et stabilise l'éclateur Des commandes informatisées guident le mouvement du fil avec une grande précision, permettant ainsi des formes complexes, des tolérances serrées et de bonnes finitions L'EDM filaire est l'une des techniques les plus efficaces pour couper les métaux durs, tels que l'acier à outils, le titane et le carbure, et trouve ainsi des applications dans des domaines de fabrication avancés.
Composants d'une machine EDM à fil
La machine Wire EDM est composée de plusieurs composants de base travaillant en tandem pour permettre une coupe avec la plus grande précision et efficacité :
Mécanisme filaire
Généralement, le fil utilisé dans une machine Wire EDM est un fil de laiton ou de cuivre très fin avec des diamètres allant de 0,001 pouces à 0,013 pouces Pendant le fonctionnement Wire EDM, le fil se déplace continuellement à travers la machine, permettant à une nouvelle partie du fil d'être utilisée pour la coupe à tout moment Cela aide avec la précision de coupe et loin de la surchauffe du fil Certains types avancés permettent des fils enduits pour des vitesses de coupe plus élevées ou des finitions délicates.
Système de fluide diélectrique
Un système de fluide diélectrique est utilisé pour assurer le refroidissement et le nettoyage du fil et de la pièce pendant l'EDM. Il utilise de l'eau désionisée à des fins d'évacuation des débris, d'empêchement des arcs électriques et d'équilibrage de l'éclateur entre le fil et la pièce. La conductivité de fonctionnement du fluide diélectrique garantit un processus d'usinage précis et des performances de coupe constantes.
Alimentation et générateur
Une alimentation électrique est une exigence cruciale pour générer des impulsions électriques dans un processus EDM Une machine EDM à fil moderne est dotée de générateurs d'impulsions sophistiqués qui contrôlent avec précision l'énergie et la fréquence de l'étincelle Ceci est crucial pour respecter des tolérances dimensionnelles serrées allant de 0,0001 à 0,0005 pouces, respectivement, et obtenir de superbes finitions de surface avec une rugosité moyenne (Ra) de 0,1 µm ou moins.
Système de table de travail et de montage
Les tables de travail sont généralement conçues comme des tables XY pour maintenir solidement la pièce. Des luminaires ou des pinces sont utilisés pour stabiliser la pièce afin d'obtenir un mouvement précis pendant la coupe. Cependant, dans les systèmes avancés, les tables rotatives peuvent être utilisées pour des opérations multi-axes complexes, améliorant ainsi la capacité de la machine.
Contrôleur CNC
Un système CNC sophistiqué contrôle les fils d'horloge, les positions et les mouvements Les contrôleurs CNC modernes sont dotés d'interfaces faciles à utiliser, permettant aux opérateurs de saisir des conceptions complexes avec un niveau de précision exceptionnel Ils peuvent contrôler les multi-axes et fournir des options de programmation avancées pour l'usinage profilé.
Système de filtration
Des systèmes de filtration très efficaces assurent l'élimination complète des particules microscopiques et des débris du fluide diélectrique Un fluide propre est vital pour assurer de bonnes performances de coupe et donc prolonger la durée de vie de la plante Les systèmes de filtration à plusieurs étages sont plus efficaces et nécessitent peu d'entretien dans les machines modernes.
Composant supplémentaire : La génération de chaleur pendant la phase d'usinage peut affecter la précision et la longévité de la machine Les machines EDM à fil disposent de systèmes de refroidissement pour réguler la température des composants, ce qui est considéré comme vital pour un fonctionnement fluide pendant de longs cycles de coupe.
Étant donné que ces composants donnent une spécification de précision au niveau industriel, l'EDM filaire est considéré comme un incontournable dans des domaines tels que l'aérospatiale, les dispositifs médicaux et la fabrication de matrices.
Avantages et inconvénients de la découpe EDM en fil métallique
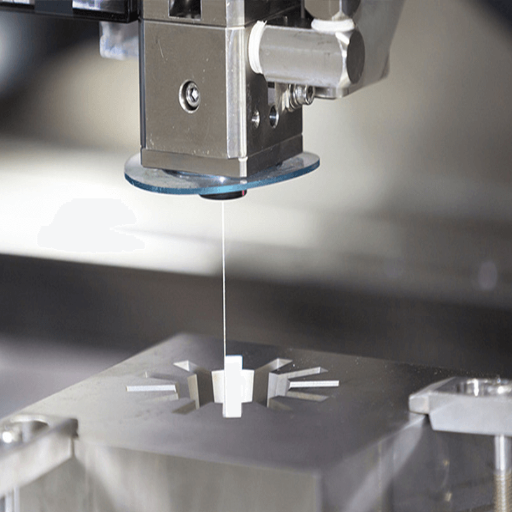
Avantages
- Haute précision: Atteint une précision exceptionnelle, ce qui le rend adapté aux composants complexes et détaillés
- Coupe les matériaux durs : Peut trancher facilement le titane, l’acier trempé, le carbure et d’autres matériaux durs
- Pas de stress mécanique : Étant un procédé sans contact, il n'exerce pas de contrainte mécanique et ne provoque aucune déformation ou dommage à la pièce
- Polyvalence: Utilisé pour les formes complexes, orientées vers les détails et ayant une haute tolérance
Inconvénients
- Vitesse de coupe lente : Ce processus est généralement plus lent que les autres méthodes de découpe ; par conséquent, cela peut réduire le taux de travail pour les gros travaux
- Coûts opérationnels élevés : Les dépenses augmentent en raison de l'entretien de la machine, de l'utilisation de fils et de la consommation de fluide diélectrique
- Limitations sur les matériaux : Seuls les matériaux conducteurs peuvent subir une découpe à l'aide de Wire EDM
- Considérations sur la finition de surface : Une finition supplémentaire peut être nécessaire en fonction de l'application et de la finition de surface requise
Avantages de la découpe EDM en fil
Haute précision et précision : Wire EDM est réputé pour sa précision exceptionnelle dans la coupe de formes complexes et complexes Selon l'industrie, le composant nécessite des spécifications détaillées pour atteindre des tolérances serrées de ±0,0001 pouces, avec des applications dans l'aérospatiale, la médecine et l'électronique.
Distorsion minimale des matériaux : Étant un procédé sans contact, le Wire EDM crée très peu d'énergie thermique Ce manque de génération de chaleur empêche la distorsion du matériau ou un changement des propriétés physiques de la pièce, rendant ainsi le procédé très adapté à la découpe de matériaux délicats ou sensibles à la chaleur.
Découpage des matériaux durs : L'EDM filaire est capable de couper jusqu'aux matériaux les plus durs, notamment le titane, les aciers à outils, le carbure et les superalliages, et serait probablement considéré comme difficile par d'autres méthodes d'usinage.
Géométries complexes et petites caractéristiques : Le processus facilite la fabrication de micropièces, d'angles pointus et de contours complexes essentiels aux industries, telles que la fabrication complexe de moules et de matrices.
Théoriquement exempt de bavures ou de processus secondaires : Wire EDM offre une finition épurée sans bavures, contrairement à la découpe mécanique, ce qui signifie éliminer ou atténuer les processus secondaires d'ébavurage.
Application flexible dans tous les secteurs : La technologie est utilisée dans divers secteurs en raison de sa précision et de sa polyvalence exceptionnelles, allant de l'industrie automobile, où elle est utilisée pour fabriquer des engrenages et des pièces de moteur, aux soins de santé, où elle est utilisée dans la production d'instruments chirurgicaux.
Rentable pour les prototypes et les petits lots : Bien qu'il ne s'agisse pas de la méthode de production en série la plus rapide disponible, Wire EDM excelle dans la création fine de composants pour prototypes ou petites séries de production où la précision est primordiale.
Ainsi, l'EDM filaire, offrant la plus haute précision disponible, la possibilité de couper des matériaux durs et complexes et le temps de fonctionnement secondaire le plus bas, est une méthode de coupe qui apporte une valeur significative aux besoins de fabrication modernes.
Inconvénients de la découpe EDM filaire
Il présente également certaines limites qui doivent être prises en compte lors de la décision sur son adéquation à des applications spécifiques :
- Vitesse de coupe plus lente : Parmi les différents moyens de coupe de matériaux, l'EDM filaire est plus lent, ce qui rend les productions à grande échelle ou les productions discontinues à grand volume exigeantes du point de vue de l'efficacité. Par exemple, en fonction de plusieurs facteurs, tels que les paramètres des machines d'EDM des matériaux et des fils, les vitesses de coupe sont généralement comprises entre 5 et 50 mm²/min, ce qui limite les vitesses de traitement.
- Exigence de conductivité matérielle : L'EDM filaire est limité aux matériaux capables de conduire l'électricité, tels que l'aluminium, l'acier ou le titane. Les non-conducteurs, tels que le plastique et la plupart des céramiques, ne sont pas capables de fonctionner, nécessitant ainsi d'autres méthodes de coupe pour le traitement.
- Limitation des fils minces : La taille la plus courante pour le fil est mince, avec un diamètre allant de 0,05 mm à 0,35 mm Ce paramètre peut limiter l'épaisseur du matériau lui-même Cela devient un défi de couper des pièces très épaisses ou des sections dures-il faut faire efficacement le tour de plusieurs passes, ce qui augmente alors le temps d'usinage.
- Considérations environnementales : Les machines EDM à fil fonctionnent avec de l'eau désionisée ou un fluide diélectrique L'élimination de ces fluides d'une manière sans danger pour l'environnement est coûteuse et soumise à des réglementations environnementales rigoureuses.
- Problèmes de finition de surface dans certaines situations : L'EDM filaire a généralement fourni des surfaces lisses et précises ; cependant, sur des composants de très grande taille ou de forme inhabituelle, une finition de surface spécifique peut parfois nécessiter un post-traitement, ce qui nuit lentement à son principal argument de vente : le gain de temps.
Ce sont ces inconvénients qui permettent à un fabricant de décider et d'assurer le coût global du Wire EDM pour ses projets, par rapport aux autres méthodes de découpe.
Comparaison de l'EDM filaire à l'EDM conventionnel
Tout en partageant des principes communs, Wire EDM et Conventional EDM servent des objectifs différents, avec des différences notables notamment dans leur utilisation, leur précision et leurs capacités.
Différences clés entre l'EDM filaire et l'EDM conventionnel
EDM filaire (EDM filaire) : Fonctionne sur des matériaux conducteurs en y faisant passer un fil-électrode mince Il est d'une grande précision pour créer des formes exceptionnellement complexes avec des détails fins et des géométries complexes, et peut atteindre des tolérances aussi serrées que ±0,002 mm Ces détails fins le rendent adapté aux composants de précision, tels que les moules, les matrices, et les pièces utilisées dans les applications aérospatiales et médicales, où des détails fins sont requis C'est un processus sans contact ; par conséquent, la surface ne peut jamais être endommagée, et il permet le traitement de pièces minces ou fragiles.
GED conventionnel : Une électrode façonnée est plongée ou enfoncée dans la pièce à usiner pour couper ou former des cavités Par conséquent, il convient de construire des formes tridimensionnelles, des contours internes et des caractéristiques telles que des cavités profondes dans les matériaux conducteurs Elle est solide et peut traiter des pièces épaisses et volumineuses Cependant, les tolérances, bien que précises, sont généralement moins strictes que celles du Wire EDM, étant typiquement d'environ ±0,01 mm.
Ayant certains facteurs qui diffèrent dans le domaine de l'efficacité opérationnelle et de la finition de surface Différentes considérations de paramètres et considérations de matériaux peuvent permettre à l'EDM du fil d'atteindre une finition de surface aussi lisse que 0,1 µm Ra. Cet avantage est exercé lorsque l'application exige des finitions fines L'EDM conventionnel peut également accomplir cela, mais généralement seulement sans opérations supplémentaires-sa finition de surface est dans la gamme de 0,3-0,5 µm Ra. Compte tenu des subtilités de ses processus, l'EDM du fil est typiquement plus lent en termes de vitesse de coupe ; cependant, sa capacité à couper la conception d'un ingénieur sans marques d'usure d'outil présente un avantage décisif sur son homologue, l'EDM conventionnel, dans des applications spécifiques.
Les deux méthodes ont leurs avantages, mais les exigences et conditions d'application du matériau de travail, ainsi que la tolérance et la géométrie des pièces souhaitées, dicteront l'option la mieux adaptée à un travail donné.
Applications de l'EDM filaire
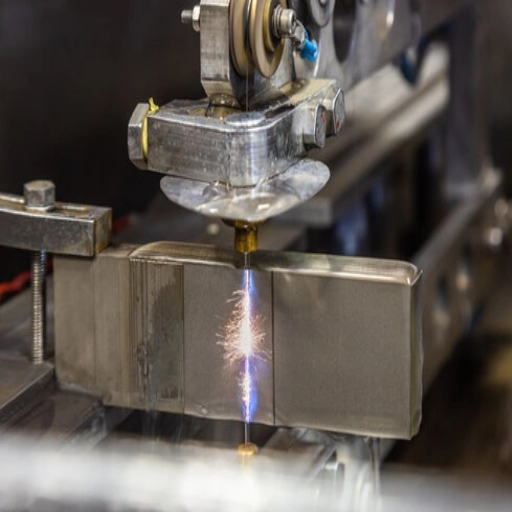
L'EDM filaire est le plus souvent utilisé dans les industries qui nécessitent des détails précis et complexes Ses principales applications comprennent :
Fabrication d'outils et de matrices
Parfait pour produire des moules, des matrices et des poinçons avec des exigences de tolérance strictes
Industrie aérospatiale
Utilisé pour fabriquer des composants complexes à partir de matériaux difficiles à usiner
Domaine médical
Pour la fabrication d'instruments chirurgicaux et d'implants de précision
Secteur Automobile
Pour la fabrication d'engrenages spécialisés et de pièces complexes pour moteurs et transmissions
De telles applications démontrent l'adéquation de Wire EDM dans des conditions exigeantes, offrant une précision et une fiabilité maximales.
Industries utilisant l'EDM filaire
Wire EDM est une technologie très polyvalente qui s'adresse à diverses industries, chacune nécessitant un processus d'usinage EDM précis et efficace pour produire des composants complexes.
Industrie aérospatiale
Le secteur aérospatial dépend fortement de l'usinage Wire EDM pour fabriquer des composants légers et à haute résistance pour les matériaux de haute technologie, tels que le titane et les alliages à base de nickel, qui peuvent résister à des températures et des pressions extrêmes dans les moteurs à réaction et les engins spatiaux. Les récentes projections de croissance dans l'industrie de l'usinage aérospatial indiquent que l'usinage Wire EDM sera un contributeur indispensable, en particulier pour travailler avec des géométries très complexes.
Domaine médical
Alors que la précision ultime est recherchée dans la fabrication d'outils chirurgicaux, d'implants orthopédiques ou de prothèses dentaires en raison de leur valeur impérative inhérente, Wire EDM permet la fabrication de pièces qui nécessitent souvent des tolérances microscopiques pour leur finition. Par exemple, les techniques de conception modernes visent à fabriquer des instruments chirurgicaux avec une précision inférieure au millimètre, permettant leur utilisation en toute sécurité dans des opérations potentiellement mortelles. Wire EDM trouve des applications de plus en plus larges dans le domaine médical en raison de la demande croissante de technologie médicale mini-invasive.
L'industrie automobile
Wire EDM révolutionne la production de composants automobiles cruciaux, notamment les pièces de moteur, les engrenages de transmission et les systèmes d'injecteurs de carburant Avec l'industrie automobile qui se tourne vers les véhicules électriques (VE) et les moteurs à combustion interne très efficaces, Wire EDM est devenu essentiel pour concevoir des pièces légères de haute précision qui visent une meilleure performance globale On peut dire que les processus de fabrication, tels que Wire EDM, aident l'industrie à satisfaire le besoin du marché de pièces automobiles durables et légères dans ces espaces de marché hautement compétitifs.
Industrie électronique
L'industrie électronique nécessite la fabrication de composants avec une grande précision et complexité, tels que des connecteurs, des micro-moules et des cartes de circuits imprimés, en raison de la miniaturisation des appareils électroniques. L'EDM filaire a rendu réalisable la précision nécessaire à l'électronique d'aujourd'hui sans endommager les matériaux délicats utilisés. L'utilisation de l'EDM filaire devrait augmenter à mesure que la demande de petits appareils efficaces augmente.
Fabrication d'outils et de matrices
Ayant longtemps été l'un des principaux utilisateurs de Wire EDM, l'industrie des outils et des matrices utilise cette technologie pour produire des moules, des matrices et des poinçons précis pour la production en série. Parce que Wire EDM peut créer des formes très complexes et exercer une tolérance étroite, il favorise l'efficacité dans la fabrication d'outils pour différents processus de fabrication, allant du moulage plastique à l'emboutissage des métaux.
Ces industries ont mis l'accent sur Wire EDM comme élément clé de l'innovation dans divers secteurs, avec le niveau de précision et de fiabilité requis par les technologies new age.
Applications spécifiques de l'EDM filaire
Wire EDM est devenu la clé de la précision et des opérations complexes de détails dans diverses industries Quelques-unes de ses applications largement connues sont les suivantes
Industrie aérospatiale
Le secteur aérospatial considère Wire EDM comme indispensable pour la fabrication d'aubes de turbine, de buses d'injecteurs de carburant et d'autres pièces de moteur complexes Une tolérance de ±0,0001 pouce permet le parement intérieur de performances et de sécurité maximales dans les applications aérospatiales Étant plus enclin vers des matériaux plus légers tels que le titane et les superalliages, Wire EDM revêt de l'importance pour les matériaux de coupe qui remettent en question les méthodes d'usinage traditionnelles.
Fabrication de dispositifs médicaux
L'EDM filaire est crucial dans la fabrication de dispositifs médicaux complexes, notamment des instruments chirurgicaux, des implants et des stents. L'EDM filaire peut usiner avec précision des matériaux en acier inoxydable et en nitinol, ce qui est essentiel dans le génie biomédical. Par exemple, la capacité de micro-usinage de Wire EDM rend possible la fabrication de collimateurs multi-feuilles très complexes, essentiels dans les systèmes de radiothérapie de pointe.
Industrie Automobile
Utilisé dans la fabrication de tout, des composants de moteur aux composants de transmission, Wire EDM est largement appliqué dans la production automobile Il aide à la fabrication de pièces avec une résistance élevée et des dommages thermiques minimes, ce qui les rend durables Avec l'adoption rapide des véhicules électriques (VE), le boîtier de batterie et les composants du groupe motopropulseur nécessitent des conceptions complexes et des tolérances précises, faisant de Wire EDM un outil précieux dans la technologie automobile.
Fabrication d'outils et fabrication de matrices
L'une des applications les plus anciennes et les plus significatives de l'EDM filaire dans la fabrication d'outils et de matrices implique la création de moules de haute génération, d'outils de coupe de précision et de matrices d'estampage. Ces matrices et moules doivent être reproductibles avec une grande précision car les industries qui en dépendent seront engagées dans la fabrication à grand volume. Ces industries iraient de l’électronique aux biens de consommation.
Coupe de plaquettes de silicium et électronique
Les EDM à fil sont de plus en plus utilisés dans l'industrie électronique pour découper des tranches de silicium en formes précises pour les composants semi-conducteurs Avec le besoin de dispositifs plus petits et plus compacts, la capacité de Wire EDM à couper les matériaux fragiles avec précision est devenue indispensable dans la production en série de l'électronique Selon les données de l'industrie, le marché mondial des semi-conducteurs, qui devrait atteindre plus de $1 billions d'ici 2030, repose fortement sur de tels progrès de fabrication.
Wire EDM est un outil très polyvalent et indispensable, offrant des solutions de pointe aux industries qui exigent des performances précises et fiables Cette flexibilité lui a permis de rester à la pointe de l'entretien à la fois de la fabrication traditionnelle et des technologies émergentes, avec des améliorations continues en matière d'automatisation et de productivité.
EDM en fil métallique dans la fabrication de pièces métalliques
L'EDM filaire est un processus révolutionnaire dans la production de pièces métalliques complexes, offrant les plus hauts niveaux de précision, de vitesse et de polyvalence Ce processus est le meilleur ajustement pour générer des géométries complexes et des tolérances extrêmes qui sont autrement impossibles avec les procédures traditionnelles En particulier lorsque vous travaillez avec des matériaux durs tels que le titane, le tungstène et les aciers durcis, le fil EDM offre aux fabricants la flexibilité de couper des formes précises sans stresser mécaniquement le matériau.
L'EDM filaire est une technologie relativement nouvelle, et en tant que telle, elle continue de croître dans les industries de l'aérospatiale, de l'automobile et des dispositifs médicaux Sa pertinence est évidente dans la fabrication de petits composants complexes, tels que les aubes de turbine, les cavités de moule d'injection et les instruments chirurgicaux Les technologies pour l'automatisation, le contrôle intelligent et les processus de fabrication adaptatifs continuent de progresser, améliorant la productivité et la rentabilité dans l'EDM filaire, ce qui en fait un choix privilégié pour la fabrication de grande valeur.
Avec Wire EDM, la capacité de finition est conservée, permettant des finitions de surface aussi lisses que 0,3 microns, par exemple, ce qui nécessite des détails extrêmes. L'utilisation de fils conducteurs fins permet un haut degré de contrôle, permettant des précisions de coupe de ±0,001 mm, ce qui est crucial dans des domaines tels que l'électronique et l'ingénierie de précision. Cette capacité maintient Wire EDM comme l'une des principales techniques de fabrication contemporaines, capable de relever les défis présents et futurs.
Présentation du processus EDM filaire
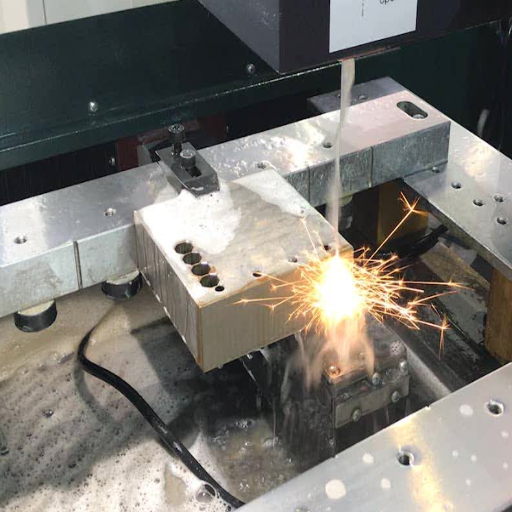
L'EDM filaire est un procédé de découpe sans contact, dans lequel un fil mince chargé électriquement effectue des coupes sur les matériaux avec une extrême précision Dans ce procédé, le fil est positionné près de la pièce à usiner, permettant la décharge d'étincelles électriques qui génèrent de la chaleur et font fondre ou vaporiser le matériau Un flux continu de fluide diélectrique est utilisé pour éliminer les débris et maintenir la stabilité du procédé Cette technique est principalement utilisée lors de la conception de formes complexes avec une grande précision sur des matériaux complexes ou délicats.
Étapes du processus d'électroérosion par fil
Processus complet de fabrication d'EDM filaire
- Préparation de la pièce à usiner : La pièce est d'abord fixée sur la table de travail de la machine Les alignements doivent être appropriés et doivent être bien serrés pour garantir que la coupe est effectuée avec une précision et une stabilité complètes. Bien que n’importe quel matériau de choix puisse être utilisé, il doit être conducteur pour le processus de décharge électrique.
- Configuration du fil : Un fil mince conducteur de l'électricité, généralement en laiton ou recouvert de zinc ou de cuivre, selon l'application, est fourni à travers la machine Les diamètres de fil sont presque toujours compris entre 0,001 et 0,012 pouces, variant selon la précision requise et la géométrie de la pièce.
- Programmer le chemin : Le système CNC est programmé avec le chemin exact de la coupe tel que défini par la conception géométrique et les spécifications de la pièce, De même que les mouvements du fil et de la pièce le long du chemin programmé sont automatisés et très précis, permettant la création des formes les plus complexes.
- La coupe commence : Le système de décharge électrique fil-fil fonctionne à une distance rapprochée de la pièce à usiner La chaleur intense se forme en raison de la décharge électrique qui fait fondre ou vaporise le matériau au niveau microscopique Aucun contact physique n'existe entre le fil et la pièce pendant tout le processus, minimisant les contraintes ou dommages mécaniques.
- Application de fluide diélectrique : La zone de coupe est rincée avec de l'eau à haute pression, souvent de l'eau désionisée Elle refroidit la pièce et stabilise les décharges électriques tout en éliminant les débris dans la zone de coupe Elle empêche également les arcs électriques indésirables.
- Surveillance et contrôle de précision : Une gamme de capteurs, ainsi qu'un système de contrôle moderne, suivent les paramètres du processus tels que la tension, le courant et la tension du fil tout au long de la procédure. Des opérations hautement contrôlées permettent des tolérances aussi serrées que ±0,0001 pouces, un niveau de tolérance adapté à la fabrication aérospatiale et médicale, ainsi qu'à d'autres industries nécessitant une extrême précision.
- Inspection finale et finition : Une fois la découpe terminée, la pièce est délicatement retirée et vérifiée pour s'assurer que ses dimensions sont conformes aux spécifications requises Modern Wire EDM peut produire une finition de surface d'environ 8 à 16 micropouces, éliminant ainsi le besoin d'opérations de finition secondaires. Certaines très peu d'applications peuvent cependant nécessiter un polissage ou un traitement thermique supplémentaire.
L'élaboration précise de cette séquence permet à Wire EDM d'offrir une haute précision, une grande polyvalence et une efficacité maximisée pour des conceptions complexes dans des matériaux difficiles tels que les aciers trempés, le titane ou les carbures. Les progrès de la technologie Wire EDM continuent d’améliorer encore sa capacité, la gardant au courant des exigences toujours croissantes des industries de fabrication de précision.
Choisir le bon fil EDM
Choisir un fil EDM approprié est essentiel si vous voulez atteindre la précision, l'efficacité et la rentabilité dans votre processus EDM de fil De tels articles de base sont le matériau, le diamètre de fil et le revêtement Les fils de laiton sont utilisés dans la majorité des applications en raison de leur polyvalence ; cependant, les fils revêtus, tels que les fils zingués ou diffusés, ont tendance à fournir de meilleures performances dans certains domaines Le diamètre du fil varie approximativement entre 0,001 pouces et 0,013 pouces Les fils plus fins permettent une meilleure précision de coupe pour les conceptions complexes, tandis que les fils plus grands ou plus épais donnent des vitesses de coupe plus rapides Les fils enduits sont meilleurs pour le rinçage et la conductivité ; par conséquent, ils conviennent tout à haut-rapide et à la surface de test de précision, compte tenu des besoins.
Facteurs influençant l’efficacité de l’électroérosion par fil
L'efficacité du processus d'usinage par décharge électrique par fil (WEDM) dépend de l'effet synergique de variables telles que les paramètres de la machine, le type de fil et les conditions de travail. Certaines de ces variables sont les suivantes
Matériau et revêtement du fil
Les matériaux de fil de qualité supérieure, tels que les fils en laiton, enduits ou composites, peuvent améliorer la vitesse et la précision de la coupe. Les câbles recouverts de zinc, par exemple, offrent une meilleure conductivité et un meilleur rinçage, ce qui se traduit par une coupe plus rapide et une finition plus fine.
Conditions de coupe
L'épaisseur, la dureté et le type de matériau offrent les variations les plus significatives de l'efficacité. Une coupe plus rapide est accordée aux matériaux plus mous, tandis que les matériaux plus durs ou plus épais nécessitent un équilibre entre une puissance et une précision accrues pour éviter les erreurs ou une usure excessive du fil.
Réglage de machines
Les réglages de l'étincelle, la pression de rinçage et le contrôle de la tension devraient idéalement être optimisés à tout moment pour une précision et une vitesse maximales dans le processus d'usinage Une application incorrecte provoquerait des ruptures de fil ou réduirait la précision.
Bouffées vasomotrices et élimination des débris
Un rinçage efficace des débris de la zone de coupe permet une génération et une accumulation maximales d'étincelles, ce qui améliore le processus de coupe. Un rinçage à haute pression peut permettre un travail continu et performant, tandis qu'une filtration de choix doit être acceptable.
Température et Stabilité
La prise en compte d'arguments environnementaux tels que les changements de température peut affecter la stabilité et la précision des machines Si l'environnement reste contrôlé, il faut réduire la dilatation thermique et limiter le nombre de répétitions de qualité.
Si ceux-ci sont bien gérés, une précision plus élevée, des temps de cycle réduits et une efficacité globale prévaudront dans le travail Wire EDM. En fonction du matériau, de la complexité de conception et de la qualité de sortie souhaitée, chaque travail doit avoir des paramètres et des paramètres personnalisés.
Développements technologiques EDM
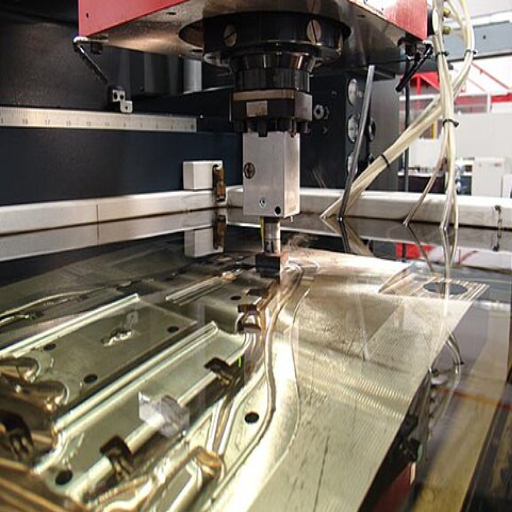
Les progrès récents sont principalement centrés sur l'automatisation pour augmenter l'efficacité et la précision Aujourd'hui, les systèmes automatisés sont équipés de capteurs intelligents, d'une surveillance en temps réel, de commandes adaptatives et de processus d'usinage optimisés pour minimiser l'intervention humaine. Ces améliorations entraînent une minimisation des tolérances, des erreurs et, finalement, des opérations infructueuses, évoluant ainsi vers un système EDM plus fiable et plus rentable.
Avancées dans la technologie Wire EDM
Le processus Wire EDM évolue continuellement pour améliorer la précision, l'efficacité et la compatibilité des matériaux Le développement de machines plus récentes avec des diamètres de fil plus fins permet l'usinage de composants complexes et précis Les systèmes de contrôle dynamique de la tension des fils et l'automatisation du filetage établissent de nouvelles normes de stabilité opérationnelle tout en réduisant également les temps d'arrêt des machines Wire EDM disposent désormais d'un logiciel d'usinage multi-axes capable de gérer des géométries complexes et d'obtenir des finitions de surface supérieures Les innovations englobent également l'optimisation des fluides diélectriques et des alimentations respectueuses de l'environnement, deux méthodes qui réduisent à la fois l'impact environnemental et le coût de fonctionnement, faisant ainsi de Wire EDM un outil accepté mais en pleine croissance dans des industries telles que l'aérospatiale, comme l'aérospatiale.
Tendances futures de l'usinage par décharge électrique
L'avenir de la technologie EDM
Pour l'avenir, je considère les tendances futures de l'usinage par décharge électrique comme davantage vers une plus grande automatisation, précision et durabilité L'IA et l'apprentissage automatique garantiraient des systèmes EDM plus innovants avec auto-correction, minimisant ainsi les erreurs et maximisant l'efficacité. De plus, les innovations en science des matériaux et en technologie des électrodes rendront l'ensemble du processus plus rapide et moins coûteux. D’un autre côté, la durabilité sera de plus en plus prise en compte, avec des systèmes économes en énergie et des fluides diélectriques respectueux de l’environnement qui s’y retrouvent. Ensemble, tous ces aspects axés sur le développement étendront l’EDM bien au-delà de ses frontières actuelles, en l’adaptant aux industries modernes en constante évolution.
Comparaison de l'EDM filaire avec d'autres méthodes de coupe
L'une des caractéristiques uniques qui distinguent le Wire EDM est sa capacité à couper des formes complexes et petites avec précision dans des matériaux durs, sans contact entre l'outil et la pièce. Le fraisage représente des méthodes de coupe traditionnelles, dans lesquelles le contact avec la surface peut développer des contraintes mécaniques.
| Méthode de découpe | Avantages | Meilleures Applications | Limites |
|---|---|---|---|
| ÉDM filaire | Extrêmement précis, coupe les matériaux durs, pas de contrainte mécanique, géométries complexes | Matériaux durs, formes complexes, tolérances serrées, matériaux conducteurs | Vitesse de coupe plus lente, limitée aux matériaux conducteurs, coûts plus élevés |
| Découpe Laser | Coupe plus rapide, bonne pour les matériaux minces, production en grand volume | Tôle, matériaux minces, production en série | Moins précis que Wire EDM, zones affectées par la chaleur |
| Découpe au jet d'eau | Matières polyvalentes, aucun effet de chaleur, bonne précision | Matériaux sensibles à la chaleur, sections épaisses, matériaux divers | Plus lent que le laser, moins précis que Wire EDM pour les détails fins |
| Fraisage Traditionnel | Enlèvement rapide de matière, polyvalent, rentable | Usinage général, pièces plus grandes, production en grand volume | Contrainte mécanique, usure de l'outil, complexité limitée |
Comparé à la découpe laser, Wire EDM est plus précis et peut créer une géométrie complexe avec des tolérances plus serrées Cependant, la découpe laser est légèrement plus rapide et convient mieux pour des matériaux plus fins et des demandes de production en grand volume.
La découpe au jet d'eau fonctionne mieux pour les EDM en fil en raison de la précision et de la finition de surface, en particulier lorsqu'on considère un travail détaillé. À l’inverse, le jet d’eau est plus polyvalent, car il peut couper une plus grande variété de matériaux sans compromettre leur intégrité structurelle, y compris certains matériaux thermiques sensibles.
Il existe certains négatifs pour toutes les méthodes, c'est pourquoi le Wire EDM reste la méthode de choix dans les cas où la précision, les formes complexes, les matériaux durs ou les matériaux conducteurs doivent être pris en compte.
Conclusion
La découpe EDM par fil représente un sommet de la technologie de fabrication de précision, offrant une précision et une polyvalence inégalées pour les composants complexes à haute tolérance Bien qu'il ne s'agisse peut-être pas de la méthode de découpe la plus rapide disponible, sa capacité à usiner des matériaux durs avec une précision exceptionnelle, à créer des géométries complexes sans contrainte mécanique et à obtenir des finitions de surface supérieures la rend indispensable dans les industries où la qualité et la précision sont primordiales.
La technologie continue d'évoluer avec les progrès de l'automatisation, de l'intégration de l'IA et des pratiques durables, garantissant sa pertinence dans les futurs paysages de fabrication Des aubes de turbine aérospatiales aux implants médicaux, des pièces de précision automobiles aux composants électroniques, Wire EDM a fait ses preuves dans diverses applications.
Pour les fabricants qui envisagent Wire EDM, la clé réside dans la compréhension du moment où ses capacités uniques s'alignent sur les exigences du projet. Même si les coûts d’investissement et d’exploitation initiaux peuvent être plus élevés que les méthodes conventionnelles, la précision, la qualité et le besoin réduit d’opérations secondaires justifient souvent l’investissement pour des applications critiques.
Alors que les demandes de fabrication continuent de progresser vers plus de précision, de complexité et de défis matériels, Wire EDM est prêt à répondre à ces besoins changeants, consolidant ainsi sa position d'outil essentiel dans la boîte à outils de fabrication avancée.
Sources de référence
Foire aux questions (FAQ)
Quels sont les avantages et les inconvénients de la découpe EDM filaire ?
En ce qui concerne la découpe EDM de fil, elle offre précision et polyvalence pour des conceptions complexes La découpe EDM de fil a ses avantages, notamment une grande précision, la capacité de couper des formes complexes et un gaspillage de matériau minimal. D'un autre côté, ses inconvénients peuvent inclure des coûts plus élevés par rapport aux méthodes de découpe traditionnelles et un temps plus long pour terminer un travail, en particulier à mesure que l'épaisseur du matériau augmente.
Comment fonctionne le processus fil-EDM ?
Dans le procédé fil-EDM, un fil métallique mince est utilisé comme électrode pour couper la pièce à usiner De minuscules décharges électriques entre le fil et le métal conducteur en cours de coupe génèrent des températures élevées qui font fondre et vaporisent le métal, facilitant la formation de coupes précises le long du chemin du fil.
Quelles sont les applications typiques de l'EDM filaire ?
Le Wire-EDM est principalement utilisé dans les secteurs où une grande précision est nécessaire, notamment l'aérospatiale, l'automobile et la fabrication de moules. Il convient à la fabrication de géométries complexes, de caractéristiques sophistiquées et de détails fins, ce qui peut poser des défis aux machines conventionnelles.
Comment l’EDM filaire se comparerait-il au style habituel de l’EDM ?
L'EDM filaire diffère de l'EDM principalement en termes de méthodes de coupe Alors que l'EDM filaire utilise un brin continu de fil métallique, l'autre style d'EDM utilise une électrode solide L'EDM filaire est donc mieux adapté pour couper des sections minces et atteindre des tolérances serrées, alors que l'EDM classique est plus adapté pour l'enlèvement en vrac.
Pourquoi l'épaisseur du fil est-elle importante dans l'EDM du
Dans l'EDM filaire, l'épaisseur du fil-électrode est vitale car elle affecte la vitesse de coupe, la précision du fonctionnement et la qualité de la coupe. Par conséquent, un fil plus fin, par exemple un fil métallique de 0,004 « , permet une coupe plus complexe avec des fils épais utilisés pour une élimination plus rapide du matériau dans des applications moins exigeantes.
Quels sont les inconvénients de l'EDM filaire ?
L'EDM filaire présente plusieurs inconvénients, notamment une vitesse de coupe plus lente par rapport à d'autres méthodes, telles que la découpe laser, et le besoin de machines spécialisées La découpe filaire peut même être plus coûteuse que le coût du fil-électrode et l'entretien des machines EDM.
Les machines EDM à fil peuvent-elles effectuer des EDM de perçage de
Oui, certaines machines EDM à fil sont capables d'effectuer des EDM de perçage de trous Les trous produits sont incroyablement précis, en particulier dans les matériaux durs Cela le rend plus polyvalent que l'EDM à fil dans les opérations de coupe, car il peut désormais également effectuer des opérations de perçage dans le cadre de la fabrication EDM.
Comment le filetage automatique des fils aide-t-il à rationaliser l’EDM des fils
Le filetage automatique des fils permet de rationaliser l'EDM des fils en réduisant les temps d'arrêt causés par le chargement manuel des fils Cela garantit un fonctionnement continu, car la coupe ne manquera jamais de fil, un avantage pour les environnements de production avec des volumes relativement élevés.



