














Aggiornato a giugno 2026
Come misurare la rugosità superficiale è, in pratica, un flusso di lavoro disciplinato: si attraversa uno stilo o un sensore ottico su una superficie lavorata, si separa la trama fine dall'ondulazione e si forma con un filtro di taglio e si riporta un singolo parametro, quasi sempre Ra, la rugosità media aritmetica, in micrometri (μm) o micropollici (μin). Sembra semplice e il numero sul misuratore sembra definitivo Di solito non lo è. Due letture della stessa superficie possono non essere d'accordo con un ampio margine se la lunghezza di taglio, la direzione dello stilo o il parametro sono impostati in modo errato e una parte può superare la sua tolleranza Ra ma comunque perdere, afferrare o usurarsi. La misurazione affidabile della rugosità superficiale dipende tanto dal sistema di misurazione e dalle impostazioni quanto dallo strumento Questa guida attraversa i parametri di rugosità, gli strumenti di misurazione, l'effettiva procedura passo dopo passo e l'unica fase di filtraggio. la maggior parte delle misurazioni sbaglia, in modo che comprendere e controllare la rugosità superficiale diventi ripetibile piuttosto che un'ipotesi, se la parte è una superficie liscia o una delle superfici ruvide vicino a un taglio della sega.
Specifiche rapide
| Parametro più comune | Ra (rugosità media aritmetica), in µm o µin |
| Strumenti principali | Profilometro a contatto dello stilo; ottico senza contatto (confocale, interferometria, variazione di messa a fuoco) |
| Standard governativi | serie ISO 21920 (2021, sostituisce ISO 4287/4288/1302); ASME B46.1-2019 |
| Tipico stilo punta | Raggio di 2 µm, forza di 0,75 mN (secondo ISO 3274) |
| Intervallo di taglio (λc) | 0,0 8 mm previsti, selezionati tra i Ra previsti |
| Ancoraggio conversione | 125 µin ≈ 3,2 µm; 63 µin ≈ 1,6 µm; 32 µin ≈ 0,8 µm |
Che cosa è effettivamente la rugosità superficiale (rugosità vs ondulazione vs forma)
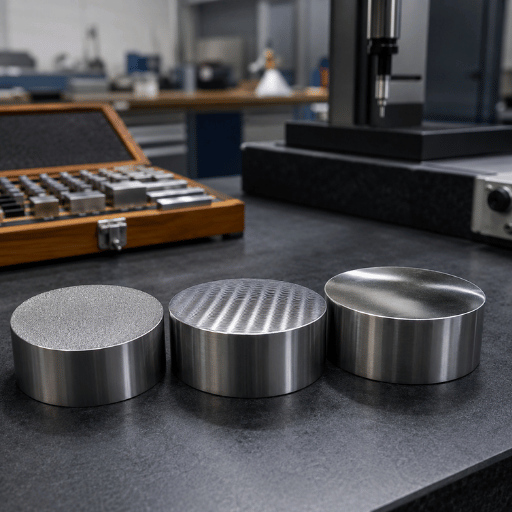
La rugosità superficiale si riferisce ai picchi e agli avvallamenti fini lasciati su una superficie dal processo di produzione, quantificati come la deviazione verticale media del profilo reale da una linea media su una lunghezza di campionamento definita La misurazione della rugosità superficiale cattura quanto la superficie reale si allontana dalla sua geometria ideale a lunghezze d'onda corte, comprendendo la rugosità superficiale inizia con vederla come la deviazione di una superficie reale dalla sua forma ideale, non come un singolo grado di qualità.
È solo uno dei tre componenti di texture superficiale. La geometria completa di qualsiasi superficie lavorata è una pila di tre bande di lunghezze d'onda: forma (la forma complessiva, la lunghezza d'onda più lunga), ondulazione (ondulazione a media lunghezza d'onda dovuta a vibrazioni della macchina o a una mola sbilanciata), e rugosità (lo strumento a lunghezza d'onda più corta o i segni di processo) Ogni misurazione della rugosità isola quella banda più corta e scarta il resto.
Quella separazione è l'intero gioco Ogni profilometro cattura un profilo di superficie combinato, quindi un filtro elimina le lunghe lunghezze d'onda in modo che rimanga solo il profilo di rugosità, l'altezza del profilo dalla linea media è ciò che lo strumento trasforma in un numero per caratterizzare la superficie Queste caratteristiche superficiali e caratteristiche superficiali (le piccole irregolarità superficiali, o irregolarità sulla superficie, lasciate dallo strumento) sono esattamente ciò che quantifica una misurazione della rugosità Come la guida metrologica dell'Università di Southampton lo mette, la rugosità e l'onda si trovano raramente in isolamento “le superfici più superficiali sono una combinazione di tutte e tre e sono solite valutarle separatamente Non c'è lunghezza d'onda fissa dove l'ondulazione diventa rugosità; il confine è fissato dal limite scelto, motivo per cui due ingegneri possono misurare la stessa superficie e segnalare numeri diversi Per ASME B46.1-2019, lay, la direzione dominante del modello di superficie, è un quarto descrittore che controlla il modo in cui si orienta lo strumento.
In pratica questo divario morde Un macchinista in officina può rifiutare un albero di terra perché il suo Ra 0,4 µm che legge “fails”, quando il misuratore stava piegando erroneamente l'ondulazione da un mandrino usurato che si inserisce nel numero, la rugosità era all'interno delle specifiche per tutto il tempo, e l'errore costoso è stato il taglio, non la parte. Quella modalità di guasto è comune proprio perché ogni filtro a lunghezza d'onda ISO (un taglio di 0,8 mm cattura contenuti diversi da uno di 2,5 mm) cambia il risultato, quindi separare correttamente le bande è importante prima di fidarsi di qualsiasi lettura della rugosità superficiale.
Parametri di rugosità superficiale: Ra, Rz, Rq e cosa nasconde Ra
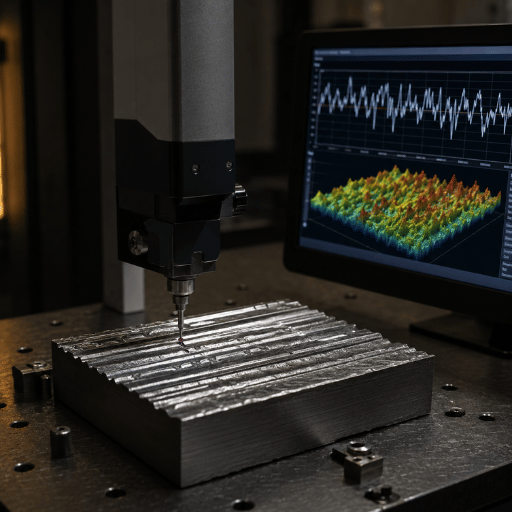
Ra è la rugosità media aritmetica, la media delle deviazioni assolute del profilo di rugosità dalla linea media sulla lunghezza di valutazione, e Rz è l'altezza massima media, la media delle cinque maggiori distanze picco-valle attraverso le lunghezze di campionamento Ra è stabile e facile da controllare, quindi domina i disegni; Rz è più sensibile ai graffi e alle sbavature isolate e al picco più alto nella traccia Ra è una media di ampiezza solo, che è il fermo: come tutti i parametri di ampiezza misura l'altezza verticale, ma butta via il forma di forma del profilo Due parti a diversi livelli di rugosità possono ancora aver bisogno dello stesso parametro, e due parti allo stesso Ra possono avere una rugosità molto diversa di una superficie in funzione L'abbinamento del parametro al lavoro è ciò che trasforma un numero grezzo in qualità di superficie reale, l'elevata rugosità non è automaticamente negativa e un numero basso non è automaticamente buono.
Due superfici possono condividere un Ra identico e comportarsi in modi opposti Un foro del cilindro con honed plateau (valle profonde che trattengono l'olio, picchi di cuscinetti piatti) e una superficie tornita affilata e di picco possono entrambi leggere Ra 0,4 µm, eppure uno sigilla e lubrifica e l'altro strappa un sigillo a parte La differenza vive in asimmetria (Rsk): inclinazione negativa significa a valle (buono per cuscinetti e ritenzione di olio), inclinazione positiva significa a picco (buono per l'adesione, cattivo per le guarnizioni) Se la funzione dipende da tenuta, cuscinetto o fatica, specificare Rsk o Rz accanto a Ra, Ra da solo non può distinguerli.
| Parametro | Ciò che cattura | Meglio usato per |
|---|---|---|
| Ra | Deviazione media aritmetica dalla linea media | Controllo generale; la maggior parte dei disegni e monitoraggio dei processi |
| Rz | Media di 5 altezze massime da picco a valle | Facce di tenuta, parti critiche per fatica, rilevamento dei graffi |
| Rq (RMS) | Deviazione radice-media-quadrato (pesi picchi più) | Superfici ottiche, analisi statistica |
| Rt | Altezza totale, singolo peggior picco-valle sulla lunghezza di valutazione | Spessore del rivestimento, percorsi di perdita, screening dei difetti |
| Rsk | Asimmetria dominata dal picco o dalla valle | Cuscinetti, guarnizioni, lubrificazione, adesione della vernice |
Definizioni dei parametri secondo ISO 21920-2 / ASME B46.1-2019.
Cosa ti dice Ra, e cosa no?
Ra ti dice l'altezza media della trama, punto fermo. È riproducibile, insensibile a un singolo picco dispari e utile per catturare la deriva graduale del processo durante un ciclo di produzione, un inserto usurato o una mola carica spinge Ra verso l'alto costantemente mentre si opacizza.
Cosa Ra non ti dice: se il profilo è picco o ricco di valle (skewness), quanto è alta la caratteristica singola peggiore (Rt/Rz), come è distanziata la texture (RSm), o in quale direzione corre (lay) Un perno di cuscinetto e una faccia di guarnizione possono portare lo stesso callout Ra 0,4 µm e hanno bisogno di superfici reali completamente diverse Tratta Ra come un primo filtro, quindi aggiungi un parametro di forma o valore estremo quando la funzione lo richiede.
Come leggere un callout di finitura superficiale (125, 32, 0,8 Ra)
Un callout di finitura superficiale come “0.8” o “Ra 0.8” indica una rugosità media aritmetica massima di 0.8 µm; un vecchio callout imperiale di “32” significa 32 µin, che è la stessa finitura Se un disegno mostra solo un numero nudo con il simbolo tick, si applica il default ISO: Ra, misurato con cinque lunghezze di campionamento e un cutoff di 0.8 mm.
Quel valore è il titolo, ma un pieno ISO1302 /Il simbolo ISO 21920-1 può anche contenere la lunghezza di campionamento, il parametro (Ra vs Rz), un limite superiore e inferiore, il metodo di produzione, la direzione di posa e un margine di lavorazione.
| Ra (μm) | Ra (μin) | Grado ISO (N) | Processo tipico |
|---|---|---|---|
| 0.1 | 4 | N3 | Lappatura, fine levigatura |
| 0.2 | 8 | N4 | Levigatura, rettifica di precisione |
| 0.4 | 16 | N5 | Macinazione, tornitura fine |
| 0.8 | 32 | N6 | Rettifica, tornitura di precisione (faccia di tenuta) |
| 1.6 | 63 | N7 | Tornitura, fresatura, elettroerosione a filo |
| 3.2 | 125 | N8 | Rivolta/fresatura lavorata |
| 6.3 | 250 | N9 | Lavorazione ruvida, pulizia della fusione |
Conversione: 1 µin = 0,0254 µm La colonna del processo è tipica, non garantita, vedere la parentesi del processo di seguito.
Contatto vs Non Contatto: Strumenti che misurano la rugosità
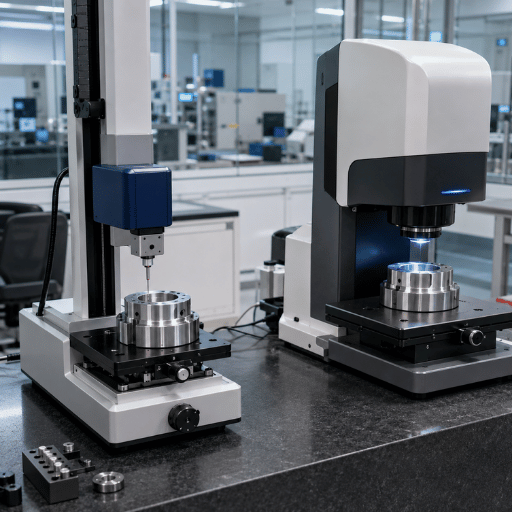
Utilizzare un profilometro stilo a contatto per Ra/Rz tracciabile sulla maggior parte delle parti metalliche e uno strumento ottico senza contatto quando la superficie è troppo morbida, troppo piccola, troppo riflettente o quando è necessaria un'immagine areale (3D) anziché una singola linea Meccanicamente, uno stilo trascina una punta fine di diamante sulla superficie e converte il suo movimento verticale in un profilo; uno strumento ottico legge la superficie con luce riflessa invece di toccarla Entrambi sono validi strumenti di misura, lo strumento di misura giusto dipende dalla parte, dal parametro e dal budget Qui, una misura di contatto utilizza una sonda (lo stilo) trascinata sulla superficie; una misura del profilo ottico legge la superficie con luce riflessa I rugosimetri portatili danno un numero di shop-floor veloce, mentre un profilometro da laboratorio fornisce una misura accurata riconducibile a uno standard Ognuno di questi metodi ha lo stesso punto: misurare la rugosità, misurare la rugosità superficiale in modo coerente e riportare parametri di texture superficiale comparabili.
| Strumento | Principio | Profilo/Areale | Miglior utilizzo |
|---|---|---|---|
| Calibro dello stilo sbandato | Stilo + skid datum (contatto) | Profilo (Ra) | Negozio-pavimento vai/non andare su Ra |
| Profilometro a stilo senza slittamento | Stilo su datum di rettilineità di precisione | Profilo (Ra, Rz, Rsk) | Misurazione tracciabile da laboratorio |
| Microscopio confocale | Messa a fuoco ottica attraverso la profondità (senza contatto) | Areale (Sa, Sq) | Parti piccole o delicate |
| Interferometria a luce bianca | Interferenza di sfasamento (senza contatto) | Areale | Superfici ottiche/molto lisce |
| Variazione focus | Pilaggio ottico della messa a fuoco | Areale | Superfici ripide, ruvide, strutturate |
| Blocco comparatore | Campione tattile/visivo vs noto | Nessuno (soggettivo) | Stima veloce, nessuno strumento |
- Rintracciabili secondo gli standard nazionali (esemplari di riferimento NIST/NPL)
- Ra/Rz/Rsk diretto, non influenzato dal colore della superficie o dalla riflettività
- Limite: la punta può graffiare superfici morbide; una sola linea; più lento
- Limite: il raggio della punta (25 µm) smussa le valli più strette
- Nessun danno da contatto; mappa areale completa (3D); veloce su un'area
- Risoluzione verticale sub-nanometrica su parti lisce
- Limite: lotte su superfici ripide, trasparenti, o molto lucide
- Limite: l'area Sa non è numericamente uguale al profilo Ra
Quali sono i metodi di misurazione della rugosità superficiale?
Ci sono tre famiglie pratiche. Profilazione contatti trascina uno stilo sulla superficie ed è l'impostazione predefinita tracciabile per Ra e Rz. Ottica senza contatto metodi, microscopia confocale, interferometria a luce bianca e variazione della messa a fuoco, utilizzano la luce per misurare la superficie e produrre mappe areali senza toccarla.
Comparazione i metodi utilizzano un comparatore di rugosità tattile/visiva per una stima rapida quando non è presente alcuno strumento; le tecniche di topografia ottica sottostanti sono ben documentate in brevetti come Stati Uniti 4.340.306 sull'interferometria a sfasamento. La microscopia a forza atomica si trova oltre questi per il lavoro di ricerca sui nanometri.
Come misurare la rugosità superficiale passo dopo passo
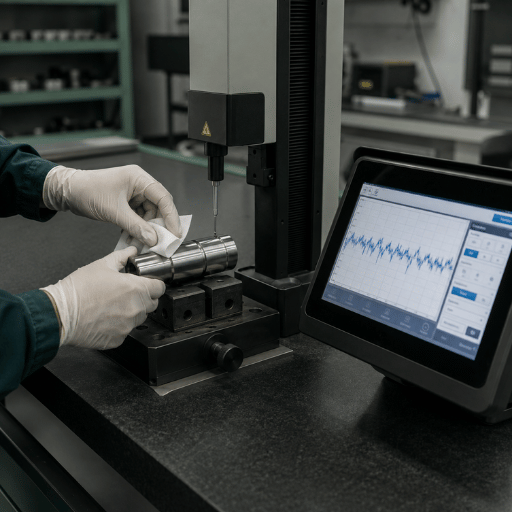
Una lettura valida della rugosità è una procedura in sei fasi, non una singola pressione di un pulsante Salta la calibrazione o l'orientamento della posa e il numero è decorativo Questo è il metodo standard per misurare la rugosità superficiale con un tester per stilo portatile o da banco, lo stilo si muove sulla superficie a velocità costante e la rugosità del profilo che registra viene convertita in Ra.
Fatto in questo ordine, la rugosità può essere misurata due volte allo stesso modo; fatto fuori ordine, la rugosità media va alla deriva con l'operatore.
- ✔1. pulire la superficie. Elimina olio, trucioli e polvere, una singola particella si legge come un picco e gonfia Rz.
- ✔2. Calibrare rispetto ad un campione di riferimento. Verificare il calibro su uno standard di rugosità tracciabile (ad esempio a NIST SRM 2073a-tipo di esemplare) prima del turno.
- ✔3. impostare il parametro. Corrispondere al disegno, Ra, Rz o Rsk Misurare Ra quando la stampa chiama Rz è un errore silenzioso.
- ✔4. scegliere il cutoff (λc). Sceglilo dal Ra previsto (vedi il selettore sotto) (questa lunghezza imposta il campionamento e la valutazione.
- ✔5. Oriente perpendicolare alla laica. Attraversare i segni attraverso i segni, non lungo di essi Misurare lungo la posa può leggere 2 lo strumento 3× più liscio del valore reale.
- ✔6. Traversare, quindi effettuare diverse letture. Esegui l'intera lunghezza di valutazione (cinque lunghezze di campionamento) e fai la media di diverse posizioni; le superfici non sono uniformi.
Uno stilo standard utilizza un raggio della punta di 2 µm con una forza di circa 0,75 mN (secondo ISO 3274; predefiniti della classe Mitutoyo Surftest); per superfici più grossolane viene utilizzata una punta da 5 µm /4 mN. UN intercalare il calibro appoggia un pattino sui picchi superficiali e filtra meccanicamente l'ondulazione, conveniente in officina, ma può sottostimare su parti ondulate o curve. UN intercalare gauge viaggia su un dato di precisione interno ed è richiesto per Rz, Rsk e lavori tracciabili. Anche la velocità di traslazione è importante: troppo veloce e lo stilo arrotonda valli taglienti.
“È del tutto possibile misurare una singola rugosità con due metodi diversi, e ottenere risultati diversi Seguendo i metodi ISO non sempre si daranno le risposte migliori, o le più appropriate Quando si citano informazioni di rugosità, è sempre meglio fornire informazioni quanto più complete possibile riguardo al metodo di misurazione, agli strumenti utilizzati, e ai parametri applicati.”
Università di Southampton, Misurazione della rugosità: una guida (Ingegneria)
Il passo della lunghezza limite La maggior parte delle misurazioni si sbaglia
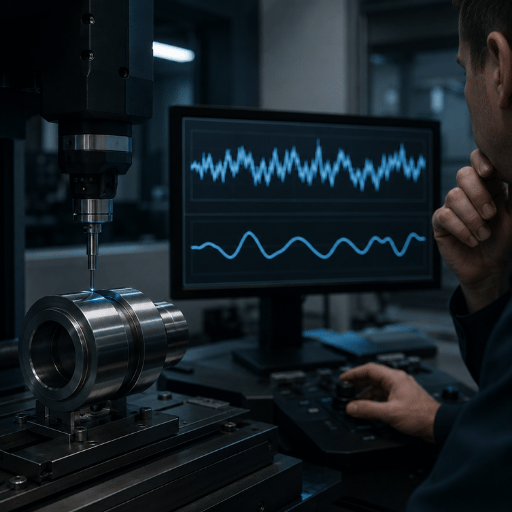
La lunghezza di taglio (λc) è la lunghezza d'onda del filtro che separa la rugosità dall'ondulazione, e la si seleziona dal Ra previsto, non dalla dimensione del pezzo Sbaglia e una misura più lunga peggiora le cose, non migliora: un taglio troppo grande piega l'ondulazione nella lettura Ra, e un taglio troppo piccolo filtra la rugosità reale Questa singola impostazione è il motivo per cui un pezzo può sedersi all'interno della sua tolleranza Ra su un calibro e guastarsi su un altro Questa scala standard proviene da ISO 4288 (portata in ISO 21920-3) per profili non periodici, il tipo prodotto dalla maggior parte delle lavorazioni.
| Ra previsto (μm) | Taglio λc (mm) | Lunghezza di campionamento (mm) | Lunghezza di valutazione (mm) |
|---|---|---|---|
| > Da 0,006 a 0,02 | 0.08 | 0.08 | 0.4 |
| > Da 0,02 a 0,1 | 0.25 | 0.25 | 1.25 |
| > Da 0,1 a 2 | 0.8 | 0.8 | 4 |
| > 2-10 | 2.5 | 2.5 | 12.5 |
| >da 10 a 80 | 8 | 8 | 40 |
Predefinito quando non viene specificato nulla: Ra, 5 lunghezze di campionamento, limite di 0,8 mm, larghezza di banda 300:1 Fonte: tabella di selezione ISO 4288.
Esempio di lavoro: una parte ruotata ad un'alimentazione di 0,1 mm/giro con un raggio del naso di 0,8 mm ha un pavimento teorico Ra di circa f²/(31,2·r) = 0,1²/(31,2 × 0,8) ≈ 0,4 µm. Il Real Ra aumenta a causa del bordo accumulato, delle vibrazioni e dell'usura dell'utensile, ma 0,4 µm si fermano nella banda di “ da 0,1 a 2 µm”, quindi lo misureresti con un limite di 0,8 mm su una lunghezza di valutazione di 4 mm. Cambia il velocità di alimentazione e raggio del naso e il Ra realizzabile, e quindi il taglio corretto, si muove con esso.
Non lo è La precisione deriva dal taglio corretto, non da una traversata più lunga I macchinisti sui forum di metrologia rintracciano ripetutamente “mystery” Ra disaccordi fino a un taglio troppo grande per la superficie, ha tirato l'ondulazione nella lettura Imposta prima λc dal Ra previsto; la lunghezza di valutazione segue quindi come cinque volte il limite.
Rugosità superficiale tipica per processo (macinazione, tornitura, elettroerosione, fresatura)
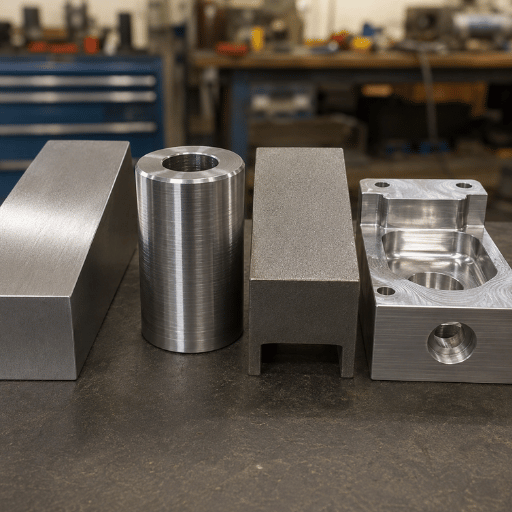
Prima di fidarti di qualsiasi Ra misurato, controllalo con la sanità mentale rispetto a ciò che il processo può realisticamente produrre. Questa tabella delle parentesi fornisce il tipico Ra ottenibile per i processi comuni, utile sia per scegliere un percorso di finitura sia per catturare una misurazione fisicamente impossibile (un foro tornito non legge Ra 0,05 µm). Queste sono gamme tipiche dai dati del metodo di produzione in ASME B46.1 e ai dati di lavorazione convalidati incrociati; il pavimento dipende da attrezzature, materiale e rigidità.
| Processo | Ra tipico (μm) | Note |
|---|---|---|
| Lappatura | 0.012–0.1 | Finiture a specchio, blocchi di calibro |
| Ondeggiando | 0.025–0.4 | Alesaggi, finiture plateau per sigillatura |
| Rettifica di precisione | 0.1–1.6 | 0.1.0.8 tipico; facce portanti della guarnizione |
| EDM (lavello) | 0.4–3.2 | Impostata dall'energia della scintilla |
| Tornitura CNC | 0.4–6.3 | Guidato dal raggio di alimentazione e dal naso |
| Fresatrici | 0.8–6.3 | 3,2 µm di base lavorata |
| Foratura | 1.6–6.3 | Pareti trivellate |
| Segatura | 1.6–25 | Stock cutoff, pre-lavorazione |
Il materiale cambia il pavimento: una lega duttile che si accumula sul bordo finisce più ruvida dello stesso taglio ghisa, mentre i gradi gommosi sono morbidi alluminio o acciaio inossidabile spesso è necessario un passaggio finale per colpire un Ra basso. Quando una singola operazione girata o a terra non riesce a raggiungere il callout, il percorso realistico è la precisione attrezzatura per la macinazione o affinare piuttosto che girare sempre più fine.
Cosa sta cambiando nella metrologia di superficie (ISO 21920 e Areal Sa/Sq)
Se i tuoi disegni citano ancora ISO 4287, ISO 4288 o ISO 1302, ora fanno riferimento agli standard ritirati e questo è un compito di conformità che dovresti programmare, non una tendenza del mercato da tenere d'occhio Nel dicembre 2021 il serie ISO 21920 formalmente sostituito ISO 4287, ISO 4288, ISO 1302 e parti di ISO 13565 per la struttura della superficie del profilo.
I parametri familiari (Ra, Rz, Rsk) sopravvivono, ma le regole dei simboli, le convenzioni predefinite e alcune definizioni sono cambiate Azione pratica: controlla i tuoi modelli di disegno e i rapporti di ispezione per le vecchie citazioni standard e aggiorna i callout man mano che le parti vengono riviste, un rapporto di ispezione che cita uno standard ritirato è una scoperta in attesa di avvenire in un audit. Nei settori regolamentati come quello automobilistico, dove una superficie di tenuta o di controllo trasporta un callout EN ISO funzionale, la valutazione della qualità della superficie rispetto allo standard attuale fa parte del sign-off e le proprietà superficiali come l'asimmetria appaiono sempre più sulla stampa insieme a Ra.
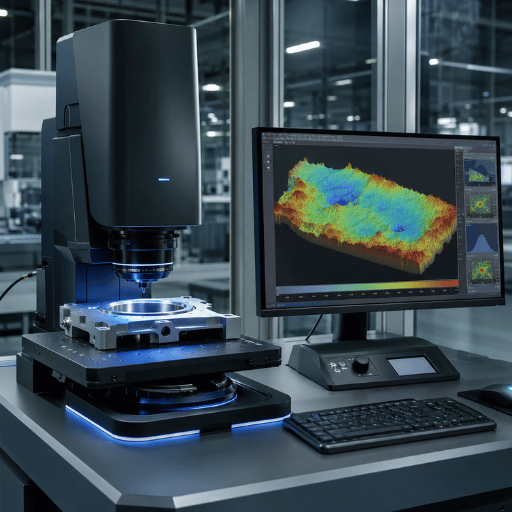
Un secondo spostamento passa dal profilo 2D all'area Il profilo Ra campiona una singola linea; i parametri dell'area, Sa e Sq secondo ISO 25178, mappano l'intera superficie e descrivono le texture (altipiani con olo, sigilli testurizzati al laser, superfici additive) che una singola traccia può mancare Nuovi quadri di calibrazione come ISO 25178-600/-700 e lo standard dello strumento di interferometria 2025 stanno spingendo la misurazione ottica senza contatto e persino in linea verso una produzione di valore più elevato L'area non sostituisce Ra su una parte lavorata di routine, è lo strumento da raggiungere quando la funzione dipende dalla forma della trama, non solo dalla sua altezza media. (Il mercato delle apparecchiature di misurazione sta crescendo a velocità all'incirca a metà di una cifra, ma il vero motore qui è il cambiamento degli standard e il passaggio a specifiche funzionali e consapevoli della forma)
Domande Frequenti
Come viene calcolata la rugosità superficiale (Ra)?
Visualizza risposta
Come viene calcolato Rz e in cosa differisce da Ra?
Visualizza risposta
Quali sono le unità di Ra?
Visualizza risposta
Come misuro una finitura da 0,8 µm (Ra 32)?
Visualizza risposta
Posso misurare la rugosità superficiale senza un profilometro?
Visualizza risposta
In che modo la rugosità superficiale influisce sulle prestazioni delle parti?
Visualizza risposta
Perché abbiamo scritto questo
Come costruttore di macchine per tornitura, fresatura e rettifica CNC, ANTISHICNC vede le stesse dispute superficie-finitura atterrare in officina ogni settimana: un callout Ra che passa su un calibro e si guasta su un altro, quasi sempre ricondotto alla lunghezza di taglio o all'orientamento di posa Questa guida tira gli standard (ISO 21920, ISO 4288, ASME B46.1) e la procedura pratica in un unico posto in modo che una spec di finitura venga misurata due volte allo stesso modo Recensito dal team tecnico ANTISHICNC.
Articoli Correlati
- Feed e velocità, come la velocità di alimentazione e il raggio del naso impostano il Ra ottenibile
- Lavorazione dell'acciaio inossidabile, strategie di finitura per un basso Ra
- Attrezzatura di rettifica di precisione, che raggiunge finiture inferiori al micron
- Torni Live Tooling, tornitura e fresatura mono-setup
Riferimenti e fonti
- SRM 2073a Rugosità Campione di calibrazioneIstituto nazionale di standard e tecnologia (NIST)
- Guida alle buone pratiche n. 37: misurazione della struttura superficiale utilizzando uno strumento a stiloLaboratorio Fisico Nazionale (NPL)
- ASME B46.1-2019: Struttura superficiale (rugosità, ondulazione, lay)ASME/ANSI
- ISO 1302:2002 GPS, Indicazione della struttura superficialeOrganizzazione internazionale per la standardizzazione
- Misurazione della rugosità: una guidaUniversità di Southampton, Ingegneria
- Comprensione della qualità della superficie: oltre la rugosità media (Ra)ASEE
- ISO 25178-603:2025, Strumenti di interferometria a spostamento di fase arealeISO



