














Lavorare l'acciaio inossidabile trasforma i lavori facili in lavori con utensili rotti più velocemente di quasi tutti gli altri metalli da officina Lavorare l'acciaio inossidabile è il lavoro di taglio, tornitura, fresatura, foratura e spillatura di leghe inossidabili la cui tendenza a indurire e intrappolare il calore li rende molto più difficili da tagliare rispetto all'acciaio al carbonio Questo motivo è semplice da dire e difficile da battere: l'acciaio inossidabile si indurisce sotto il taglio, trattiene il calore sul bordo e si attacca all'utensile Ottieni il grado, la velocità, l'utensile e il liquido refrigerante che lavorano insieme e tagliano in modo pulito Sbaglia uno di loro e cucini un bordo in pochi minuti Questa guida attraversa il perché e il come, con i numeri iniziali puoi portare alla macchina Prima di impostare i parametri di taglio per prodotti in acciaio inossidabile di Baling Steel, confermare il grado effettivo, le condizioni di consegna e le dimensioni delle scorte dalla documentazione dell'ordine e del mulino.
Specifiche rapide: lavorazione dell'acciaio inossidabile
| Grado comune più semplice | 303 (libera lavorazione) / 416 martensitico |
| Grado comune più difficile | 316 e duplex (2205) |
| Velocità di avviamento, 304 (carburo) | ~150000000 SFM tornitura ·100250 SFM fresatura |
| Strumento di scelta | Carburo rivestito di TiAlN/PVD affilato, rastrello positivo |
| Regola numero uno | Continua ad alimentare (non lasciare mai strofinare l'utensile) |
| Conducibilità termica, 304 | ~16 W/m·K (circa un terzo dell'acciaio al carbonio) |
Perché l'acciaio inossidabile è così difficile da lavorare
Tre tratti fisici rendono l'acciaio inossidabile duro da tagliare: si indurisce sotto il bordo, intrappola il calore al taglio perché la sua conduttività termica corre per circa un terzo dell'acciaio al carbonio e i suoi trucioli gommosi si saldano all'utensile come bordo costruito. Ogni tattica successiva in questa guida risale a uno di questi tre.
Si indurisce velocemente. Gradi austenitici come 304 e 316 si allungano in superficie circa il doppio della velocità dell'inossidabile ferritico o martensitico Se il tagliente sfrega invece di tagliare, un passaggio leggero, una sosta, uno strumento che è diventato opaco, la pelle della parte diventa dura come il vetro e il passaggio successivo deve arrivare sotto quello strato indurito o semplicemente lo lucida più forte Uno studio dell'Università del Kentucky sull'integrità della superficie AISI 304 ha legato la durezza superficiale che aumenta direttamente a questo incrudimento e ha anche notato che l'inossidabile austenitico ha un'alta tendenza a farlo aderire al materiale dell'utensile da taglio.
Tiene il calore nel taglio. 304 conduce il calore a circa 16 W/m·K, circa un terzo dei ~45 W/m·K dell'acciaio al carbonio semplice. Il calore che un chip di acciaio al carbonio porterebbe via rimane invece all'avanguardia, quindi l'utensile diventa più caldo alla stessa velocità. Questo singolo fatto è il motivo per cui la strategia del liquido di raffreddamento è più importante nell'acciaio inossidabile che nell'acciaio dolce.
Tutto l'inossidabile deve la sua resistenza alla corrosione al cromo, almeno circa 10.% aggiungere 5 gradi di corrosione aggiungere nichel e (in 316) molibdeno, che è esattamente ciò che riduce la loro lavorabilità Questi gradi non sono particolarmente duri; 304 si trova intorno a 180 Brinell durezza Sono difficili a causa di come si comportano sotto il taglio, non a causa della durezza di massa.
È gommoso e appiccicoso. La stessa duttilità a basse emissioni di carbonio che rende 304 facile da formare fa sì che i suoi trucioli vogliano saldarsi al bordo come bordo costruito (BUE). BUE rovina la finitura superficiale, quindi si stacca e porta con sé un pezzo di carburo. La scarsa finitura superficiale dell'inossidabile è quasi sempre un problema all'avanguardia, non una velocità di avanzamento troppo elevata. L'usura dell'intaglio alla profondità di taglio è l'altra classica modalità di guasto.
Quindi il lavoro non è “cut più difficile.” È “mantenere il bordo affilato, tenerlo alimentato e togliere il calore.” Tienili tre e l'acciaio inossidabile si comporta bene.
Gradi di acciaio inossidabile classificati in base alla lavorabilità
Non tutti i tagli inossidabili sono uguali Scegliendo il grado è la prima leva che hai, ed è quella più economica Una barra in acciaio inossidabile 303 a lavorazione libera e una barra in acciaio inossidabile 316 resistente possono differire di quasi due a uno per quanto velocemente li tagli e quanto dura il bordo Chiamiamo questa classifica il Scala di lavorabilità inossidabilei gradi ordinati in base alla libertà con cui tagliano, con il compromesso che ciascuno ti costa in termini di resistenza alla corrosione o resistenza.
| Grado (UNS) | Tipo/famiglia | Macchinabilità | Trade-off che accetti |
|---|---|---|---|
| 416 (S41600) | Martensitico, libero-lavorante | ~85901TP10 | Inox più facile in generale; minore resistenza alla corrosione |
| 303 (S30300) | Austenitico, a libera lavorazione | ~72781TP10 | Zolfo/selenio aggiunto; minore resistenza alla corrosione, scarsa saldabilità |
| 430F (S43020) | Ferritico, libero-lavorazione | ~655% | Magnetico; moderata resistenza alla corrosione |
| 17-4 PH (S17400) | Indurimento delle precipitazioni | ~43T ricotto 451TP10 | Macchina in Condizione A (ricotta); molto più dura dopo l'invecchiamento |
| 304 (S30400) | Austenitico | ~4045% | Cavallo da lavoro predefinito; buona corrosione, discreta lavorabilità |
| 304L (S30403) | Austenitico, a basso tenore di carbonio | ~40% | Saldato ma più gommoso; leggermente peggio di 304 |
| 440°C (S44004) | Martensitico, induribile | ~35% ricotto | Elevata durezza dopo il trattamento termico; ricotto solo a macchina |
| 316 (S31600) | Austenitico | ~3601TP10 | Aggiunge 2 % molybdenum per cloruro/marine; grado comune più duro |
| 316L (S31603) | Austenitico, a basso tenore di carbonio | ~36% | La maggior parte del lavoro marino/medico; il più basso dei gradi comuni |
| 2205 (S32205) | Duplex | ~28% | Circa 20% sotto 316; ha bisogno di una configurazione rigida e di un bloccaggio stabile |
Valutazioni di lavorabilità sintetizzate da dati di lavorazione incrociati (tabella di riferimento del medico della lavorazione e SSINA).
Una fonte elenca 303 a 72% e un'altra a 75%; 304 si presenta come sia 40% che 43%. Che non è sciatto 72%. Che il numero dipende dalla linea di base Il sistema AISI classico dell'industria imposta l'acciaio al carbonio B1112 a taglio libero a 100%, mentre molte tabelle inossidabili impostano 416 inossidabile a 100%. Leggi le valutazioni come una classifica, non come un obiettivo Quell'ordine (416, 303, 430F, poi 304, 17-4 PH, 316, duplex) è ciò che regge stabilmente attraverso le fonti Un confronto del 2024 tra macchinabilità austenitica e duplex in il giornale dei materiali (JOM) segue la stessa classifica.
304 o 316 è più facile da lavorare?
304 l'acciaio inossidabile è più facile Entrambi sono austenitici, ma l'acciaio inossidabile 316 aggiunge 2 molibdeno inossidabile 3%, che aumenta la resistenza e la trascina la macchina di trascinamento di circa 1 tenacità 15% rispetto a 304. In pratica ciò significa che 316 vuole una velocità di taglio leggermente inferiore, un bordo più nitido e una maggiore attenzione al liquido di raffreddamento e al controllo del chip.
Se una parte vivrà in acqua dolce o al chiuso, 304 è di solito sufficiente e taglia più velocemente Risparmia 316 per l'esposizione al cloruro, lavoro marino o medico in cui la sua resistenza alla corrosione guadagna la sua tenuta, e budget il tempo di ciclo extra e usura dell'utensile che vengono con esso.
Velocità e mangimi per acciaio inossidabile
Velocità e feed sono dove la maggior parte dei lavori inossidabili sono vinti o persi La trappola sta eseguendo numeri di carbonio-acciaio: inossidabile vuole una velocità di taglio inferiore ma un'alimentazione ferma e costante Tagliare troppo lentamente sul feed e si strofina, che indurisce la superficie e uccide il bordo La tabella sottostante dà punti di partenza in metallo duro; trattarli come un luogo per iniziare, quindi sintonizzarsi dai chip e dal suono.
| Grado | Tornitura (SFM) | Fresatura (SFM) | Note |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Libera lavorazione; molto indulgente |
| 304/304L | 150–300 | 100–250 | Iniziare ~200 girare; sollevare una volta che le patatine diventano blu-marroni |
| 316/316L | 120–250 | 80–200 | Inferiore a 304; bordo tagliente essenziale |
| 17-4 PH (ricotto) | 150–250 | 100–200 | Di nuovo più lento una volta indurito dall'età |
| 416 | 300–450 | 150–350 | Velocità più vicine a quelle dell'acciaio legato |
Intervalli di avviamento incrociati; il carburo rivestito premium con refrigerante ad alta pressione su una macchina rigida può funzionare più in alto.
Per il carico del chip, un intervallo comune di carburo va da circa 0,0005 "per dente su un mulino terminale da 1/8" fino a ~ 0,006" su un mulino terminale da 1 ". Questa classica formula di negozio lo lega insieme:
Velocità del mandrino: RPM = (3,82 × SFM) (considerando) diametro dell'utensile. A 200 SFM su un utensile da 0,5 ", RPM = (3,82 × 200) (considerando) 0,5 ≈ 1.528 giri/min.
Alimentazione: IPM = RPM × chip load × flutes Con uno strumento a 4 scanalature a 0,002 "per dente, alimentazione = 1.528 × 0,002 × 4 ≈ 12.2 IPM. Inizia da lì e striscia su, non strisciare giù, o strofinerai Per la ripartizione completa della formula, vedere la nostra guida a feed e velocità.
Scelta di strumenti e inserti di taglio
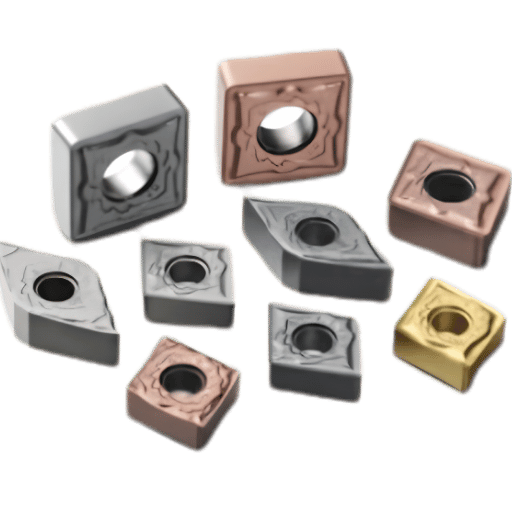
Il tuo strumento migliore per l'inossidabile è il carburo affilato e rivestito con un rastrello positivo, un rompitrucioli per arricciare il chip gommoso e abbastanza spazio per i trucioli. Ecco come i pezzi si incastrano.
Due dettagli guadagnano la loro tenuta Un rivestimento TiAlN, un rivestimento in PVD che fa crescere una pelle di allumina resistente al calore mentre si riscalda, ti compra velocità un bordo nudo non può sopravvivere e una buona preparazione del bordo (un leggero hone) mantiene un bordo affilato da scheggiatura sul primo colpo interrotto Per girare, un raggio del naso leggermente più grande diffonde il carico e migliorare la finitura, mentre l'angolo di spoglia dovrebbe rimanere positivo in modo che il bordo si tagli piuttosto che spingere Gli inserti Cermet possono dare una finitura eccellente su passaggi di finitura leggeri in 303 o 304, anche se sono troppo fragili per la sgrossatura interrotta.
| Decisione | Per inossidabile, scegliere | Perché |
|---|---|---|
| Substrato | Carburo a grana fine (HSS solo per lavori leggeri/manuali) | Tiene caldo un bordo; L'HSS rinuncia a ~3565 SFM |
| Rivestimento | TiAlN PVD (o CVD a strato sottile) | Barriera termica; TiAlN costruisce una pelle di allumina mentre si riscalda |
| Geometria | Ranghinatore positivo, bordo affilato/affinato, spezzatrucioli | Cesoie invece di sfregamento; taglia BUE e forza di taglio |
| Inserto tornitura | CNMG/DNMG, grado di classe M, spezzacappi medio | Abbastanza duro per tagli interrotti; controlla le patatine filanti |
| Flauti di fine mulino | 4 per la finitura/sgrossatura, 5 fessura 7 per la finitura/HEM | Conteggio basso = stanza del chip; conteggio alto = finitura + feed |
Un vero esempio mostra la trappola per flauti Un macchinista ha provato un mulino a 7 flauti per la fessura 304 e lo ha bruciato quasi immediatamente Il problema non era la velocità, era che uno strumento a 7 flauti non lascia da nessuna parte per il chip di andare in un taglio pesante. Scegliere l'utensile da taglio giusto per l'operazione, scendendo a 4 scanalature e alzando l'alimentazione, l'ha riparata I produttori di utensili continuano a spingere in avanti questo: brevetti come US8596935B2 coprono inserti con canali di raffreddamento interni e controllo del chip incorporato, una risposta diretta al problema del calore e chip inossidabile crea.
“Dimensionare i feed e le velocità in modo che un tagliente duri circa quindici minuti tra i cambi di indice Spingere il bordo più forte di quello che raramente paga una volta conteggiato l'indicizzazione del tempo perso e gli scarti da un angolo usurato.”
Rivista di ingegneria degli utensili da taglio,“Turning Stainless Made Painless”
Controllo del liquido refrigerante e del calore: il budget termico a 3 leve
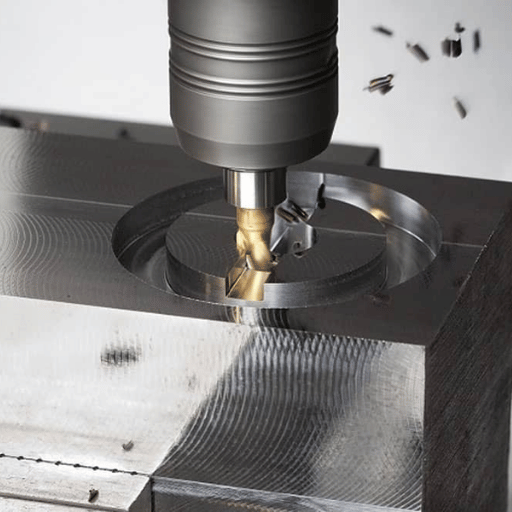
Poiché l'acciaio inossidabile mantiene il calore sul bordo, il raffreddamento non è un ripensamento, è una delle tre leve che si bilanciano in ogni lavoro. Consideralo come un bilancio termico: il calore entra dalla velocità di taglio, esce attraverso il liquido di raffreddamento e il rivestimento dell'utensile decide quanto di ciò che resta può sopravvivere. Muovi una leva e devi regolarne un'altra.
- Leva 1, velocità di taglio (riscaldamento). L'SFM più alto produce più calore Questa è la leva per fare marcia indietro prima quando l'utensile funziona a caldo.
- Leva 2, erogazione del liquido refrigerante (riscaldamento). Dove e come il liquido refrigerante atterra decide quanto calore lascia con il chip invece di immergersi nella parte e nell'utensile.
- Leva 3, rivestimento e geometria dell'utensile (termo tollerato). Un bordo TiAlN sopravvive al calore che un bordo nudo non può, e un bordo positivo affilato produce meno calore per cominciare.
L'erogazione del liquido refrigerante ha una svolta che la maggior parte dei principianti non vede. L'alluvione è eccellente per la tornitura e la perforazione, dove il taglio è continuo e il flusso rimane sul bordo. Ma nella fresatura interrotta, l'alluvione può causa fallimento: il bordo va caldo-freddo-caldo-freddo ad ogni rotazione, e quello shock termico spacca il carburo Molti negozi eseguono la fresatura ad alta velocità in acciaio inossidabile secco o con un getto d'aria proprio per questo Dove il calore è il limite, un 2026 Revisione ASME del raffreddamento criogenico segnala una durata dell'utensile notevolmente più lunga rispetto all'alluvione convenzionale Scegliere il metodo di raffreddamento per l'operazione:
| Metodo | Migliore per | Attento per |
|---|---|---|
| Inondazione | Tornitura, foratura, tagli continui | Shock termico alla fresatura interrotta |
| Alta pressione (1.000+ psi) | Rottura del chip in tornitura, fori profondi | Ha bisogno di capacità e budget della macchina |
| MQL (nebbia quasi secca) | Fresatura, costo del liquido di raffreddamento inferiore | Troppo poco raffreddamento per tornitura pesante |
| Criogenico (LN2/CO2) | Gradi duri, durata dell'utensile più lunga | Costo anticipato e impianti idraulici |
| HSM secco | Percorsi utensili per fresatura ad alta velocità | Ha bisogno di un'adeguata evacuazione dei chip |
Come evitare l'indurimento del lavoro: il principio di non dimora
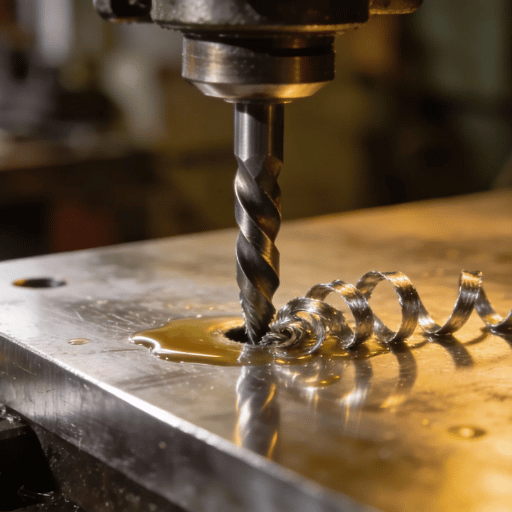
Se c'è un'abitudine che separa le parti inossidabili pulite da quelle rottamate, è questa: non lasciare mai che l'utensile guidi senza tagliare Lo chiamiamo Principio No-Dwell Il momento in cui un bordo smette di rimuovere il metallo ("metal corner") quando dimora in un angolo, passa la molla di pochi millesimi, o diventa opaco e strofina la superficie con fatica uno strato più duro del materiale sfuso stesso.
Uno studio dell'Università del Kentucky su integrità superficiale nella lavorazione AISI 304 lega il picco di durezza superficiale direttamente all'incrudimento.
Quando fai un taglio, prendine uno vero Su un passaggio finale in 304, mantieni la profondità di taglio sopra circa 0,010 “quindi il bordo rimane sotto qualsiasi pelle precedentemente indurita piuttosto che pattinare sopra Questa stessa logica uccide le ”sneak up on size con luce passa l'abitudine di”: ogni passaggio leggero indurisce un po' di più la superficie, quindi il taglio finale combatte uno strato più duro del primo Impegnati a nutrirti e rimani nel taglio.
Questa lista di controllo segue direttamente il principio:
- ✔ Mantenere un carico di chip costante, nutrire saldamente, mai piumare il taglio.
- ✔ Cambiare il bordo prima che si opacizzi; un bordo usurato sfrega, e lo sfregamento indurisce.
- ✔ Variare leggermente la profondità di taglio per allargare la tacca usura da una linea.
- ✔ Utilizzare un rastrello positivo e un'attrezzatura affilata in modo che il bordo si tagli anziché spingere.
Tornitura, fresatura, foratura e maschiatura inossidabile
Questi principi rimangono gli stessi in tutte le operazioni, ma le tattiche cambiano. Ecco cosa cambia quando ci si sposta da un a all'altro tornio tornitura metallo e un mulino.
Voltando
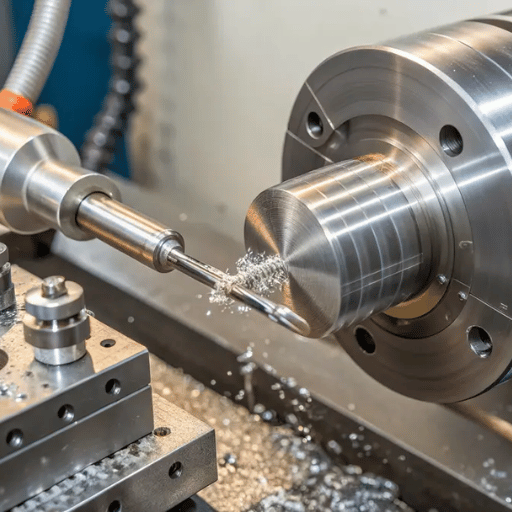
La tornitura è l'operazione inossidabile più amichevole perché il taglio è continuo e il liquido refrigerante rimane sul bordo Utilizzare una configurazione rigida, un inserto resistente di classe M con un rompitruciolo medio e una velocità superficiale costante in modo che l'SFM tenga mentre il diametro si restringe Inonda liberamente qui, qui è dove aiuta di più Moderno Tornio CNC con il refrigerante ad alta pressione si romperà il chip filante che altrimenti si annida attorno alla parte.
Fresatura
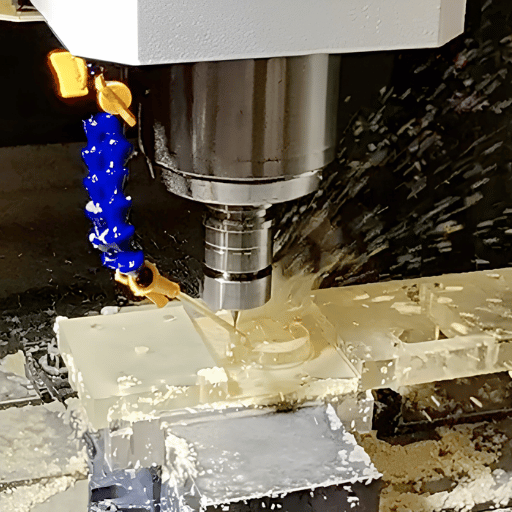
La fresatura è il taglio interrotto, quindi regola di evacuazione dello shock termico e del truciolo Utilizzare la fresatura in salita, mantenere l'innesto radiale abbastanza leggero da evitare il rimontaggio dei trucioli e considerare di correre a secco o ad aria per percorsi utensile ad alta velocità su un fresatrice per metalli. Un centro di lavoro verticale (VMC) solido e rigido conta più qui del numero di giri del mandrino di picco, la flessione provoca una deflessione dell'utensile che consente al bordo di sfregare e indurire la superficie. Per le piccole parti di precisione eseguite in volume, la lavorazione svizzera (un tornio con paletta scorrevole) supporta il lavoro proprio al taglio e mantiene la richiesta di rigidità inossidabile.
Foratura e maschiatura
La perforazione inossidabile è dove l'incrudimento morde più forte, perché un inizio lento lascia sfregare il trapano Usa un trapano affilato al cobalto o un carburo rivestito, alimentazione completamente consigliata dal primo contatto e applica la perforazione a becchetto solo quanto basta per eliminare i trucioli, non così spesso che il trapano si ferma e sfrega La maschiatura è l'operazione più fragile: il grippaggio (la saldatura a freddo del rubinetto al filo) è il solito killer, quindi usa i rubinetti del modulo dove il materiale lo consente, o i rubinetti a spirale con molto lubrificante e ripristina la velocità. Rompere un rubinetto in una parte finita è l'errore più costoso del negozio.
Qual è il modo più semplice per tagliare l'acciaio inossidabile?
Per un taglio una tantum, il percorso più semplice è un grado di lavorazione libera (303 o 416), uno strumento di carburo affilato, un'alimentazione solida e un liquido di raffreddamento a piena su un taglio continuo come la tornitura Per lamiera, una sega a freddo o battiti a getto d'acqua che cercano di macinare materiale sottile che chiacchiera.
Di gran lunga il singolo più grande pulsante “easy,” però, è la selezione del grado: scegliere 303 su 316 per una parte non corrosiva può quasi raddoppiare la velocità e il tempo di taglio prima che il bordo si arrenda Abbina il grado alla reale necessità di corrosione e la maggior parte della difficoltà scompare prima di toccare la macchina.
Massimizzare la durata degli strumenti e il costo per parte
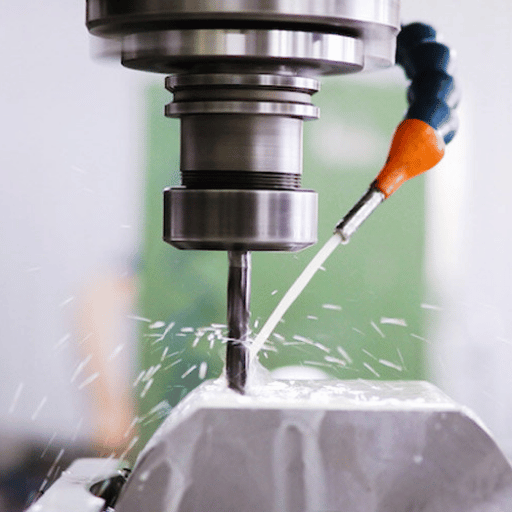
Nella produzione, l'obiettivo non è il taglio più veloce, è il costo più basso per parte finita Quel bilanciamento è il motivo per cui la regola pratica dei 15 minuti è così durevole: dimensionare il taglio in modo che un bordo duri circa quindici minuti di taglio tra i cambi di indice Corri più velocemente e potresti raderti il tempo di ciclo, ma se la vita scende da quindici minuti a cinque, indicizzi tre volte più spesso, e il tempo perso più il rischio di un graffio usurato all'angolo di solito cancella il guadagno Lo strumento si è evoluto per spingere quel limite di brevetti come inserti in metallo duro con raffreddamento interno mira esattamente al calore che termina un bordo.
| Modalità Wear | Probabile causa | Fix |
|---|---|---|
| Bordo incorporato | Velocità troppo bassa, bordo non nitido | Sollevare SFM, bordo più nitido/positivo, migliore liquido refrigerante |
| Indossatura della tacca sulla linea DOC | Strato incrudito ad una profondità | Profondità di taglio varia; grado più duro |
| Chipping bordo | Shock termico (alluvione su taglio interrotto) | Esplosione d'aria/HSM secco; grado più duro |
| Fianco rapido/usura abrasiva | Velocità troppo alta per il grado | Indietro SFM (Leva 1) |
Errori comuni durante la lavorazione dell'acciaio inossidabile (e come evitarli)
Questi vengono fuori ancora e ancora dai macchinisti che lavorano inossidabile ogni giorno.
- Alimentazioni in acciaio al carbonio in esecuzione. Un mangime troppo leggero sfrega e si indurisce. Stainless vuole un chip solido, non delicato.
- Inondazione di un taglio di fresatura interrotto. Il ciclo caldo-freddo spacca il carburo Aria blast o HSM secco il taglio invece.
- Ignorare la rigidità è un'altra: una parte flettente A o un utensile lungo consente al bordo di deviare e sfregare, il percorso più veloce verso una superficie indurita Accorciare l'utensile, supportare la parte Studi accademici di lavorazione su incrudimento superficiale in 304 confermare che lo sfregamento, non il taglio, è ciò che indurisce la pelle.
- Raggiungere 316 per impostazione predefinita fa anche perdere denaro: specificalo solo quando la corrosione ne ha bisogno; altrimenti 304 o 303 taglia più velocemente ed economicamente per la stessa parte.
Cosa sta cambiando nella lavorazione inossidabile (prospettive 2026)
Di gran lunga il cambiamento più grande nelle officine in questo momento non è una nuova qualità, è il modo in cui il taglio viene raffreddato ed è guidato dai costi e dalla pressione di smaltimento tanto quanto dalle prestazioni. L'acquisto, il filtraggio e lo smaltimento dei fluidi di taglio sono una vera voce di fondo e stanno spingendo i negozi a chiedersi se l'alluvione sia ancora l'impostazione predefinita per l'acciaio inossidabile.
Due direzioni stanno guadagnando terreno La lubrificazione a quantità minima (MQL) scambia il serbatoio di inondazione con una nebbia fine, tagliando bruscamente il volume del refrigerante pur continuando a trasportare calore dal bordo di fresatura E il raffreddamento criogenico, azoto liquido o CO2 al taglio, si sta spostando dal laboratorio verso la produzione: una revisione ASME del 2026 di raffreddamento criogenico nella lavorazione sostenibile riporta che prolunga in modo significativo la vita dell'utensile e migliora la qualità della superficie rispetto al fluido da taglio convenzionale, e il lavoro del 2025 Lubrificanti MDPI combinazioni criogeniche e MQL studiate per materiali difficili da tagliare.
Cosa significa questo per un acquirente: se esegui lavori inossidabili ripetuti, la mossa pratica nel prossimo anno non è aggiornare l'intero negozio, ma pilotare MQL o refrigerante ad alta pressione su un lavoro fisso 304 o 316, misurare la durata dei bordi e la finitura e lasciare che sia il numero di costo per parte a decidere Che la tecnologia è pronta; la domanda è se il tuo mix di parti lo paga ancora Per un confronto con i fornitori dopo che questi requisiti di processo sono stati definiti, valutare Servizi di lavorazione CNC da Zhenling contro il grado inossidabile specificato, le tolleranze di imbutitura, l'ambito di finitura ed i requisiti di ispezione.
Domande Frequenti
Q: È difficile lavorare l'acciaio inossidabile?
Visualizza risposta
Q: Qual è il metallo più duro da lavorare?
Visualizza risposta
Q: Qual è il miglior acciaio inossidabile per la lavorazione?
Visualizza risposta
Q: Avete bisogno di refrigerante per lavorare l'acciaio inossidabile?
Visualizza risposta
D: Perché i miei utensili da taglio si consumano così velocemente in acciaio inossidabile?
Visualizza risposta
Q: Potete lavorare l'acciaio inossidabile su un tornio manuale?
Visualizza risposta
Riferimenti e fonti
- Analisi dell'integrità superficiale nella lavorazione dell'acciaio inossidabile AISI 304Università del Kentucky (Conoscenza)
- Raffreddamento criogenico nella lavorazione sostenibile: una recensioneGiornale di tribologia ASME (2026)
- Progressi nella lavorazione criogenica sostenibile di materiali difficili da tagliareLubrificanti MDPI (2025)
- Macchinabilità comparativa dell'acciaio inossidabile austenitico e duplexJOM (2024)
- Tornitura inossidabile Made PainlessIngegneria degli utensili da taglio
- ASTM A276/A276M, Specificazione standard per le barre e le forme dell'acciaio inossidabileASTM Internazionale
Perché abbiamo scritto questa guida
Come costruttore di torni CNC, fresatrici e attrezzature di tornitura, ANTISHICNC vede lo stesso problema inossidabile dal lato macchina: bassa conduttività termica e incrudimento puniscono qualsiasi configurazione che lascia sfregare l'utensile, motivo per cui sottolineiamo la rigidità e un'alimentazione costante sopra l'inseguimento del picco RPM.
Le velocità, i gradi e la guida del liquido di raffreddamento qui sono sintetizzati dai riferimenti di lavorazione pubblicati e dalla ricerca di raffreddamento sottoposta a revisione paritaria, inquadrati per i negozi che scelgono come tagliare 303, 304 e 316. Recensito dal team tecnico ANTISHICNC.
Articoli Correlati
- Feed e velocità: RPM, velocità di alimentazione e formule SFMi calcoli dietro i numeri in questa guida
- Strumenti essenziali per il taglio del tornio per principiantiscelta degli inserti e della geometria dell'utensile
- Comprendere le basi di torni e mulini
- Elenco codici G e M per la programmazione CNC
- Vantaggi delle letture digitali per i torni
Allestire un negozio per tagliare l'inossidabile senza combatterlo?
ANTISHICNC costruisce torni rigidi CNC e universali, VMC e fresatrici adatte al lavoro inossidabile Parlate con i nostri ingegneri della macchina e del mandrino giusti per il vostro mix di grado.



