














ステンレス鋼を機械加工すると、簡単な仕事が他のほとんどすべての作業場金属よりも早く壊れた工具の仕事に変わります ステンレス鋼を機械加工することは、ステンレス鋼合金の切断、旋削、フライス加工、穴あけ、タップ加工の仕事であり、その傾向により、炭素鋼よりもはるかに切断が難しくなります その理由は言うのは簡単で打ちにくい: カットの下でステンレス鋼の加工硬化を行い、端で熱を保持し、ツールに固執する グレード、速度、ツール、およびクーラントを一緒に動作させ、ステンレス鋼をきれいに切断する それらの1 つを間違えて、数分でエッジを調理する このガイドでは、機械に取り付けることができる開始番号を使用して、理由と方法を説明します 切断パラメータを設定する前に baling Steel のステンレス鋼製品, 、順序および製粉所の文書からの実際の等級、配達状態および在庫の次元を確認して下さい。.
速いスペック: 機械化ステンレス鋼
| 最も簡単な共通グレード | 303 (フリーマシニング) / 416 マルテンサイト |
| 最も難しい一般的なグレード | 316とデュプレックス(2205) |
| 開始速度、304 (炭化物) | ~150~300 SFM旋削加工・100~250 SFMフライス加工 |
| 選べるツール | シャープTiAlN/PVDコーティングカーバイド、ポジティブレーキ |
| ナンバーワンルール | 餌を与え続けてください - 決して工具をこすらせないでください (加工硬化) |
| 熱伝導率、304 | ~16 W/m・K (炭素鋼の約 3 分の 1) |
ステンレス鋼の加工が難しい理由
ステンレス鋼は 3 つの物理的特性により切断が困難になります。エッジの下で加工硬化すること、熱伝導率が炭素鋼の約 3 分の 1 を占めるため切断時に熱を閉じ込めること、そしてゴム状のチップが内蔵エッジとしてツールに溶接されることです。このガイドの後半のすべての戦術は、これら 3 つの戦術のいずれかに遡ります。.
それはすぐに機能します. 表面で304 および316 のようなオーステナイトの等級はferriticかmartensiticステンレス鋼のおよそ2 倍の速さのひずみ堅くします。 、切削刃が切断する代わりに摩擦するなら軽いパス、ドウェル、鈍くなった用具は部分の皮ガラス堅くなり、次のパスはその堅くされた層の下で達しなければまたはそれちょうど磨くより堅く得ます。 AISI 304 の表面の完全性についてのケンタッキー大学の研究は表面硬度の上昇をこの仕事堅くに直接結びつけました、またオーステナイトのステンレス鋼に高い傾向があることに注目しました 切削工具材料に付着します.
カット内に熱を保持します。. 304 は、普通炭素鋼の約 45 W/m・K の約 3 分の 1 に相当する約 16 W/m・K で熱を伝導します。炭素鋼チップが運び去る熱は代わりに最先端に留まるため、工具は同じ速度でより高温になります。その 1 つの事実が、軟鋼よりもステンレス鋼の方が冷却剤戦略が重要である理由です。.
すべてのステンレス鋼はクロム、少なくとも約10.5% ⁄に対する耐食性を負い、オーステナイトの等級はニッケルと (316 で) モリブデンを追加し、それは正確に彼らの機械加工性を低下させるものですこれらの等級は特に硬くない; 304 は180 ブリネル硬度の周りに座っていますバルク硬度のためではなく、カット下でどのように動作するかのために難しいです。.
グミでベタベタしてる. 304 を形成しやすい同じ低炭素延性により、チップはビルトアップ エッジ (BUE) としてエッジに溶接したくなります。BUE は表面仕上げを台無しにし、その後剥がれて炭化物の塊を持ち出します。ステンレス鋼の表面仕上げが不十分であることは、ほとんどの場合、ビルトアップ エッジの問題であり、送り速度が高すぎるわけではありません。切込み深度ラインでのノッチ摩耗は、もう 1 つの古典的な故障モードです。.
したがって、仕事は「より激しくカットする」ことではありません。 「エッジを鋭く保ち、栄養を与え、熱を取り出す」ことです。これら 3 つを保持すると、ステンレス鋼が動作します。.
ステンレス鋼のグレードを機械加工性でランク付けします
すべてのステンレスが 同じように切れるわけではありません グレードを選ぶのは最初のレバーで、最も安いものです 自由に加工できる303 ステンレス鋼バーと丈夫な316 ステンレス鋼バーは、切れる速度とエッジの持続時間が2対1 近く異なる場合があり、このランキングを と呼びます ステンレス加工性ラダーグレードはどのくらい自由にカットするかによって分類され、それぞれのトレードオフにより耐食性や強度が犠牲になります。.
| グレード (UNS) | タイプ/家族 | 切削加工性 | トレードオフを受け入れます |
|---|---|---|---|
| 416(s41600)です | マルテンサイト系、自由機械加工 | ~85~90% | 最も簡単なステンレス鋼の全体; より低い耐食性 |
| 303(エススリーオースリーオーティー) | オーステナイト系、自由機械加工 | ~72~78% | 硫黄/セレン付加される; より低い耐食性、悪いweldability |
| 430F (S43020) | フェライト系、フリーマシニング | ~65~75% | 磁気; 適度な耐食性 |
| 17-4 PH (S17400) | 析出硬化 | ~43 ~45% アニールされる | 状態Aの機械(annealed); 老化の後でずっと堅い |
| 304(エススリーオーフォーフォーティー) | オーステナイト系 | ~40~45% | デフォルトのワークホース; よい腐食、公平な機械加工性 |
| 304L (S30403) | オーステナイト系、低炭素系 | ~40% | 溶接に優しいが、gummier; 304 よりわずかに悪い |
| 440C (S44004) | マルテンサイト系、硬化性 | ~35% アニールされる | 熱処理後の高硬度; 機械のみ焼きなまし |
| 316(エススリーワンシックスオーティー) | オーステナイト系 | ~36~40% | 塩化物/海洋のための2 ~ 3%モリブデンを加えます; 最も堅い共通の等級 |
| 316L (S31603) | オーステナイト系、低炭素系 | ~36% | ほとんどの海洋/医療の仕事;一般的なグレードのうち最低 |
| 2205 (S32205) | デュプレックス | ~28% | 316 の下の20%について; 堅いセットアップおよび安定した締め金で止めることを必要とします |
相互参照された加工データ (Machining Doctor 参照テーブルおよび SSINA) から合成された加工性評価。.
1 つのソースは72%で303 をリストし、もう1 つは75%で; 304 は40%と43%の両方で表示されます それはずさんではありません ――数はベースラインによって異なります 業界の古典的なAISIシステムは、フリーカットB1112 炭素鋼を100%に設定しますが、多くのステンレステーブルは416 ステンレスを100%に設定します 評価を目標ではなくランキングとして読んでください その順序 (416、303、430F、その後304、17-4 PH、316、デュプレックス) は、ソース全体で安定して保持されているものにおけるオーステナイトおよびデュプレックスの機械加工性の2024 年の比較 ジャーナル オブ マテリアルズ (JOM) 同じ順位に従う.
304 または 316 の方が機械加工が簡単ですか?
304 ステンレス鋼はより容易です。 、両方オーステナイトですが、316 ステンレス鋼は2 ~ 3%モリブデンを追加し、これは強度と靭性を高め、機械加工性を304 に対しておよそ10 ~ 15%引きずります。 実際には、それは316 がわずかに低い切断速度、より鋭いエッジ、および冷却剤とチップ制御へのより厳しい注意を求めていることを意味します。.
部品が淡水または屋内に生息する場合、通常は 304 で十分で、より早く切断できます。 316 は、耐食性が維持され、余分なサイクル時間とそれに伴う工具の摩耗を予算化できる、塩化物への曝露、海洋、または医療作業に節約できます。.
ステンレス鋼の速度と送り
速度および供給はほとんどのステンレス鋼の仕事が勝つか、または失われるところです。 トラップは炭素鋼の数字を動かしています。ステンレス鋼は低い切断速度を望みますが、しっかりした、安定した供給です。供給を遅く切れば、表面を鍛え、端を殺します。以下の表は炭化物の開始点を与えます。; それらを開始場所として扱い、その後チップと音によって調整します。.
| グレード | ターニング (SFM) | フライス加工 (SFM) | 備考 |
|---|---|---|---|
| 303 | 250–400 | 150–300 | フリーマシニング;最も寛容です |
| 304 / 304L | 150–300 | 100–250 | 開始~200 回回すこと; 上げなさい一度破片が青茶色に動くこと |
| 316 / 316L | 120–250 | 80–200 | 304 より低い; 鋭い端の必須 |
| 17-4 PH (アニール) | 150–250 | 100–200 | 再びゆっくりと、再び熟成させます |
| 416 | 300–450 | 150–350 | 合金鋼の速度に近い |
相互参照の開始範囲;剛性機械の高圧冷却剤を使用した高級コーティングされた炭化物は、より高い速度で動作します。.
チップ負荷のために、共通の炭化物範囲は1/8 ″のエンドミルの歯ごとの約0.0005 ″から1 ″のエンドミルの~0.006 ″まで走ります この古典的な店の公式は一緒に結びます:
スピンドル速度: RPM = (3.82 × SFM) × ツール直径。 0.5 ″ ツールの 200 SFM で、RPM = (3.82 × 200) × 0.5 ‣ 1,528RPM.
送り: IPM = RPM × チップ荷重 × フルート。 4 フルート工具を歯あたり 0.002 ″ で使用すると、送り = 1,528 × 0.002 × 4 ‣ 12.2 IPM. 。 から始めて、クリープアップ、クリープダウンしない、またはこする。 formula の完全な内訳については、へのガイドを参照してください フィードと速度.
切削工具とインサートの選択
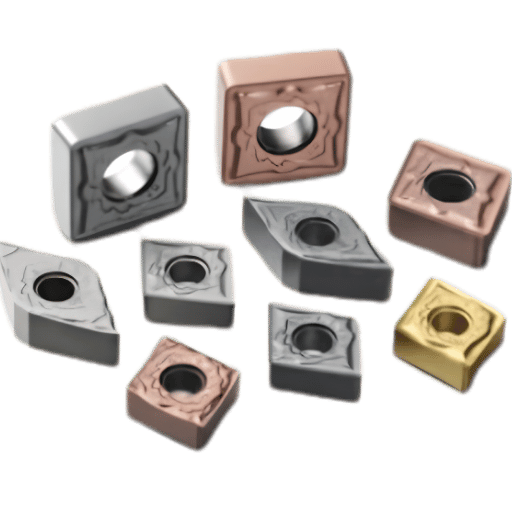
ステンレス用のあなたの最高のツールは、シャープで、正の熊手でコーティングされた炭化物、グミチップをカールさせるためのチップブレーカー、そして十分なチップスペースです。ピースがどのように組み合わされるかは次のとおりです。.
2 つのディテールが維持されます。 TiAlN コーティング、つまり、温まるにつれて耐熱性アルミナ スキンを成長させる PVD コーティングは、裸のエッジが生き残ることができないスピードを購入し、優れたエッジの準備 (軽い磨き) が最初の中断されたヒットで鋭いエッジが欠けないようにします。回転には、わずかに大きなノーズ半径が荷重を広げて仕上げを改善しますが、レーキ角は正のままでなければならないため、エッジが押すのではなく剪断されます。サーメットインサートは、中断された荒加工には脆すぎますが、303 または 304 の軽い仕上げパスで優れた仕上げを施すことができます。.
| 決定 | ステンレスの場合は、を選択してください | なぜ |
|---|---|---|
| 基板 | 細粒炭化物(軽作業/手作業専用HSS) | エッジをホットに保持します; HSS は約 35 ~ 65 SFM で諦めます |
| コーティング | TiAlN PVD (または薄層 CVD) | 熱障壁; TiAlN は加熱しながらアルミナ スキンを構築します |
| 幾何学 | 正の熊手、鋭い/研がれた端、破片 | 摩擦する代わりに鋏; BUEと切断力を切断します |
| 折り返しインサート | CNMG/DNMG、M級グレード、中型チップブレーカー | 中断されたカットに十分なタフ; 弦のチップを制御します |
| エンドミルフルート | スロッティング/ラフングの場合は 4、仕上げ/HEM の場合は 5 ~ 7 | 低カウント = チップルーム;高カウント = 仕上げ + フィード |
実際の例の 1 つは、フルート トラップを示しています。ある機械工が 7 フルートのエンド ミルをスロット 304 に試してみたところ、ほぼ即座に焼けてしまいました。問題は速度ではなく、7 フルートの工具ではチップが重いカットで入れる場所が残らないことでした。. 適切な切削工具の選択 操作のために、4 つのフルートに落ちてフィードを上げると、それを修正しました ツーリングメーカーはこれを前進させ続けます: 内部の冷却チャネルと内蔵チップ制御を備えたUS8596935B2 カバーインサートなどの特許は、ヒートアンドチップの問題に直接応答するステンレス鋼を作成します。.
“「フィードと速度のサイズを調整して、インデックス変更の間に刃先が約 15 分間持続するようにします。失われた時間のインデックス作成と摩耗したコーナーからのスクラップを数えると、それよりも強く刃先を押すと、ほとんど利益が得られません。」”
切削工具工学雑誌「Turning Stainless Made Painless」“
冷却剤と熱制御: 3 レバー熱の予算
ステンレスは熱をエッジに保つため、冷却は後付けではなく、すべての作業でバランスを取る 3 つのレバーのうちの 1 つです。 と考えてください 熱 予算:熱は切断速度から入り、冷却剤を通して出てきて、ツールのコーティングによって、残ったものがどれだけ生き残れるかが決まります。 1 つのレバーを動かして、別のレバーを調整する必要があります。.
- レバー1、切断速度(ヒートイン)。. SFMが高くなると熱が増します。これは、ツールが熱くなったときに最初に後退するレバーです。.
- レバー2、冷却剤の配達(熱出し). 冷却剤がどこにどのように着地するかによって、部品や工具に浸すのではなく、チップに残される熱量が決まります。.
- レバー 3、ツールのコーティングと形状 (耐熱性)。. TiAlN エッジは、裸のエッジでは耐熱できず、鋭い正のエッジは最初から熱を少なくします。.
クーラントデリバリーはほとんどの初心者が逃すねじれを持っています 洪水は、切断が連続的で、ストリームがエッジに留まる回転と掘削に優れています しかし、中断されたフライス加工では、洪水はできます 原因 故障: エッジは回転ごとに熱冷間、熱冷間、そしてその熱衝撃は炭化物を割る 多くの店は、まさにこの理由で、ステンレス鋼の乾燥またはエアブラストで高速フライス加工を実行しています 熱が限界である場所、a 2026 ASME による極低温冷却のレビュー 従来のフラッドよりも工具寿命が著しく長いことを報告します。 操作に冷却方法を選択します:
| 方法 | のためのベスト | 気をつけろ |
|---|---|---|
| 洪水 | 旋削、穴あけ、連続カット | 中断されたフライス加工に対する熱衝撃 |
| 高圧 (1,000+ psi) | 旋削加工でチップが破損し、深い穴が開きます | マシンの能力と予算が必要です |
| MQL(ほぼ乾燥した霧) | フライス加工、冷却剤のコストを削減します | 冷却が少なすぎて重回転 |
| 極低温 (LN2/CO2) | ハードグレード、最長工具寿命 | 事前コストと配管 |
| 乾燥 HSM | 高速フライス加工ツールパス | 適切なチップ排出が必要です |
加工硬化を避ける方法: 住居禁止の原則
きれいなステンレス部品と廃棄された部品を分ける習慣が 1 つあるとすれば、それは次のとおりです。切らずに工具を決して乗せないことです。私たちはそれを「ノードウェル原則」と呼んでいます。エッジが金属の除去を停止する瞬間 ――コーナーに滞留したり、数千分の 1 をバネで通過したり、鈍くなってこすったりする瞬間 ――表面はバルク材料自体よりも硬く層に固まります。.
ケンタッキー大学での研究 AISI 304 加工における表面完全性 その表面硬度のスパイクを加工硬化に直接結び付けます。.
カットするときは、本物のものを撮ります。 304 のフィニッシュパスでは、カットの深さを約 0.010 ″ ~ 0.015 ″ より上に保つため、エッジはスケートで滑るのではなく、以前に硬化したスキンの下に留まります。この同じロジックは、「ライトパスでサイズをこっそり上げる」習慣を殺します。各ライトパスは表面を少しだけ硬化させるため、最後のカットは最初のカットよりも厳しい層にフィードを当ててカットに留まります。.
このチェックリストは、原則からまっすぐに続きます:
- ✔ 安定したチップ荷重を維持し、しっかりと供給し、カットをフェザリングしないでください。.
- ✔ 鈍くなる前に端を変えて下さい; 磨耗した端は摩擦し、こすりによって固まります。.
- ✔ 切り込みの深さを少し変えて、1本のラインから切り込みの摩耗を広げます。.
- ✔ エッジが押すのではなく剪断されるように、ポジティブレーキで鋭い工具を使用します。.
旋削、フライス加工、穴あけ、タッピングのステンレス
これらの原則は操作全体にわたって同じままですが、戦術は変化します。 a の間を移動すると何が変わるかは次のとおりです 金属旋盤 と ミル.
旋回
切断が連続的で冷却剤がエッジに留まるため、回転は最もフレンドリーなステンレス操作です 剛性のセットアップ、中程度のチップブレーカーを備えた丈夫なMクラスインサート、一定の表面速度を使用するため、直径が縮小してもSFMが保持されます ここで自由にフラッド、これが最も役立ちます モダン CNC 旋盤 機械 高圧冷却剤を使用すると、部品の周囲にある糸状のチップが破損します。.
フライス加工
フライス加工は中断されたカットであるため、熱衝撃とチップの排出ルールとなります。クライムフライスを使用し、チップの再切断を避けるために半径方向の係合光を十分に保ち、高速ツールパスでドライまたはエアブラストを実行することを検討してください 金属フライス盤. ここでは、ピークスピンドル RPM よりも堅牢で剛性の高い立形マシニング センター (VMC) が重要です。フレックスにより工具のたわみが発生し、エッジがこすれて表面が硬化します。小さな精密部品を大量に稼働させるには、スイス マシニング (スライド式ヘッドストック旋盤) が切削時の作業をサポートし、剛性のステンレス鋼の要求を保持します。.
掘削とタッピング
掘削ステンレス鋼は、作業硬化が最も強く噛む場所です, 遅い開始はドリルをこさせるため. 、鋭いコバルトドリルやコーティングされた炭化物を使用, 最初の接触からの完全な推奨供給, そして、ペック掘削のみ十分にクリアチップを適用, ドリルが住んでこするほど頻繁ではないので、タッピングは最も壊れやすい操作です: かじり (ねじ山へのタップ冷間溶接) は通常のキラーですので、材料が許可するフォームタップを使用, または潤滑剤をたっぷりとスパイラルポイントタップ, そして、速度をバックダウン完成部品でタップを破るは、ショップで最も高価なミスです。.
ステンレス鋼をカットする最も簡単な方法は何ですか?
ワンオフカットのために、最も簡単な経路は、フリーマシニンググレード (303 または416) 、鋭い超硬工具、しっかりしたフィード、およびターニングのような連続的なカット上の洪水冷却剤シートの場合、冷たいこぎりまたはウォータージェットビートは、チャタリングする薄いストックを製粉しようとしています。.
圧倒的に単一の最も大きい “容易なボタン、” しかし、等級の選択: 非腐食性の部品のための316 上の303 を選ぶことはほぼ倍速することができますどの位端が諦める前に切れるかどの位等級を実際の腐食の必要性および機械に触れる前にほとんどの難易度が消えます一致して下さい。.
ツールの寿命とパーツあたりのコストを最大化します
生産では、目標は最速のカットではなく、完成した部品あたりの最低コストです。そのバランスが、15 分の経験則が非常に耐久性がある理由です: カットのサイズを調整して、インデックス変更の間にエッジが約15 分間切断されるようにする。より速く実行するとサイクルタイムを短縮できる可能性がありますが、エッジの寿命が15 分から5 に低下すると、インデックスの頻度は3 倍になり、失われた時間と磨耗したコーナースクラップのリスクにより、通常、ゲイン制限を押し上げるようツーリングが進化しました ¤ などの特許 内部冷却炭化物インサート エッジの端の熱を真正面から狙います。.
| ウェアモード | 考えられる原因 | 修正 |
|---|---|---|
| ビルトアップエッジ | 速度が低すぎる、エッジが鋭くない | SFM、より鋭く/正のエッジ、よりよい冷却剤を上げて下さい |
| DOCラインでのノッチ摩耗 | 1 つの深さで加工硬化層 | 切断のvaryの深さ; より堅い等級 |
| エッジチッピング | 熱衝撃(中断されたカットの洪水) | エア ブラスト/乾燥したHSM; より厳しい等級 |
| 急速な側面/研磨摩耗 | グレードに対してスピードが高すぎます | SFM をバックオフします (レバー 1) |
ステンレスを加工する際の一般的な間違い (およびそれを回避する方法)
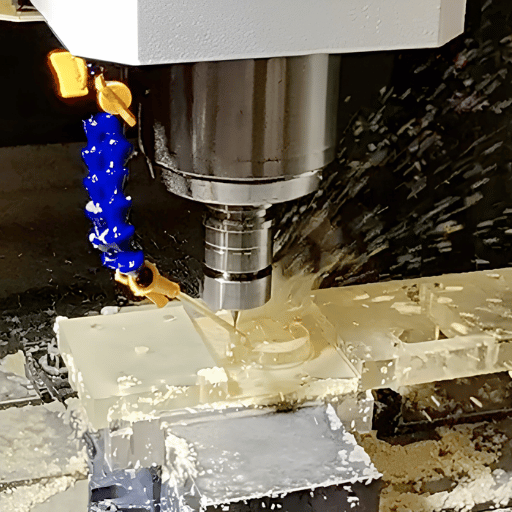
これらは毎日ステンレス鋼を加工する機械工から何度も出てきます。.
- 炭素鋼の供給を実行します. 飼料の摩擦や作業硬化に軽すぎます。ステンレス鋼は穏やかなチップではなく、しっかりとしたチップを求めています。.
- 中断されたフライスカットを浸水させます。. 熱い冷たい循環は炭化物を割ります。代わりに空気送風または乾燥HSMで切断します。.
- 剛性を無視することは別のものです: a 屈曲部分または長いツールは、エッジをそらしてこすり、硬化した表面への最速のルート ツールを短くし、部品をサポートします。に関する学術的な機械加工の研究 304の表面加工硬化 皮膚を硬化させるのは切断ではなくこすることであることを確認してください。.
- デフォルトで 316 に到達すると、お金も無駄になります。腐食が必要な場合にのみ仕様を設定します。そうでない場合は、304 または 303 が同じ部品でより速く、より安価に切断されます。.
ステンレス加工で何が変わっているのか (2026 年の見通し)
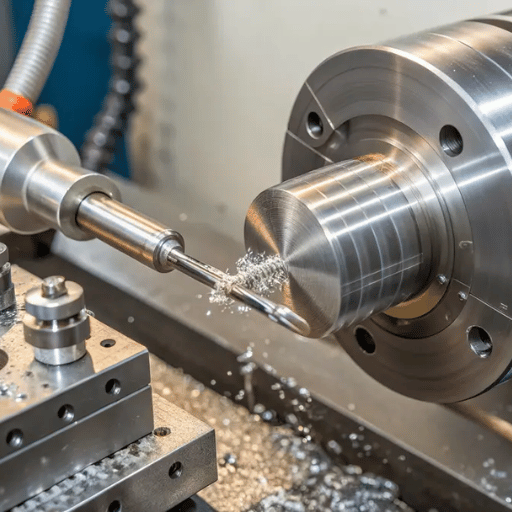
現在、製造現場の最大の変化は新しいグレードではなく、カットの冷却方法であり、パフォーマンスだけでなくコストと廃棄圧力によっても左右されます。切断流体の購入、フィルタリング、廃棄は実際のラインアイテムであり、ステンレス鋼のデフォルトは依然として洪水であるかどうかを店舗に尋ねるよう促しています。.
2 つの方向性が定着しつつあります。 Minimum-quantity lubrication (MQL) はフラッドタンクを細かいミストと交換し、フライスエッジから熱を運びながら冷却剤の量を急激に切断します。そして極低温冷却、カットでの液体窒素またはCO2 は、ラボから生産に向けて移動しています:2026 ASMEレビュー 持続可能な機械加工における極低温冷却 従来の切削液と比較して工具寿命を有意義に延長し、表面品質を向上させ、2025 年に機能すると報告しています MDPI潤滑剤 難削材の極低温とMQLの組み合わせを研究しました。.
これが購入者にとって何を意味するのか: ステンレスジョブを繰り返し実行する場合、翌年の実際的な動きは、ショップ全体を改修することではなく、1 つの安定した304 または316 ジョブでMQLまたは高圧クーラントを試験的に測定し、エッジ寿命と仕上げを測定し、部品あたりのコストを決定させることです その技術は準備ができています; 問題は、パートミックスがまだそのために支払うかどうかです これらのプロセス要件が定義された後のサプライヤー比較については、評価します ZhenlingからのCNC機械化サービス 指定されたステンレス鋼グレード、描画公差、仕上げ範囲、検査要件に対して。.
よくある質問frequently Asked Questions
Q: ステンレス鋼を機械で造ることは困難ですか?
回答を見る
Q: 機械で造る最も堅い金属は何ですか?
回答を見る
Q: 機械加工に最適なステンレス鋼は何ですか?
回答を見る
Q: ステンレス鋼を機械で造るのに冷却剤が必要ですか?
回答を見る
Q: なぜ私の切削工具はステンレス鋼で速く摩耗しますか?
回答を見る
Q: 手動旋盤でステンレス鋼を機械加工できますか?
回答を見る
参考文献と情報源
- AISI 304 ステンレス鋼の加工における表面完全性の分析ケンタッキー大学 (Uknowledge)
- 持続可能な機械加工における極低温冷却: レビューASME トライボロジー ジャーナル (2026)
- 難削材の持続可能な極低温加工の進歩MDPI 潤滑剤 (2025)
- オーステナイト系ステンレス鋼と二重ステンレス鋼の比較加工性ジョム(2024)
- 旋削 ステンレス 製 無痛切削工具エンジニアリング
- ASTM A276/A276M、ステンレス鋼棒および形の標準仕様ASTM インターナショナル
このガイドを書いた理由
CNC旋盤、フライス盤、旋盤装置のビルダーとして、ANTISHICNCは機械側から同じステンレス鋼の問題を認識しています。熱伝導率が低く、加工硬化により工具がこすれるセットアップが罰せられます。そのため、剛性と安定した送り力を重視しています。ピークRPMを追いかけます。.
ここでの速度、グレード、および冷却剤のガイダンスは、公開された機械加工の参考文献と査読済みの冷却研究から合成され、303、304、および 316 の切断方法を選択する店舗向けにフレーム化された ANTISHICNC 技術チームによってレビューされています。.
関連記事
- 送り速度と速度: RPM、送り速度、SFM 式このガイドの数字の背後にある数学
- 初心者向けの必須旋盤切断ツールインサートとツールのジオメトリの選択
- 旋盤と製粉の基本を理解する
- CNC プログラミング用の G および M コード リスト
- 旋盤のデジタル読み取りの利点
ステンレスと戦わずにカットするショップを設立しますか?
ANTISHICNCは、剛性のCNCとユニバーサル旋盤、VMC、およびステンレス鋼作業に適したフライス盤を構築します。あなたのグレードミックスに適した機械とスピンドルについて当社のエンジニアに相談してください。.



