














機械加工の表面仕上げは、切断プロセスが部品に残すテクスチャ、指の爪で感じることができるが通常は測定する機器が必要な山と谷の細かいパターンです。シール面がどのように圧力を保持するか、シャフトが回転シールに耐える方法、部品にどれくらいのコストがかかるかを決定します。 2 つの部品は印刷物に同じ寸法に衝突しても、一方が Ra 3.2 μm で回転し、もう一方が Ra 0.4 μm に接地されるため、同じ動作をすることはありません。このガイドは原因と制御の側面に関するものです。どのプロセスがどの仕上げを保持するか、機械で実際に変化する 5 つの入力、切断前に回転仕上げを予測する簡単な式、および障害を根元に戻す方法。.
速いスペック: 機械加工の表面仕上げ
| それが測定するもの | 機械加工によって残る微小な不規則性 ――粗さ、波状性、および横滑り |
| 最もよく使用されるパラメータ | Ra (算術平均粗さ)、μm または μin 単位 |
| 標準の「機械加工どおり」仕上げ | Ra 3.2 μm = 125 μin |
| ターニング/フライス加工範囲 | Ra 0.8~6.3μm(32~250μm) |
| 研削/ホーニング/ラッピング | Ra 0.1 ~ 0.8 μm から 0.05 μm 未満まで |
| 準拠基準 | ISO 21920 (2021)、ISO 1302、ASME B46.1、ASME Y14.36 |
| 最大のシングルレバー(ターニング) | 回転あたりのフィード数とツールの鼻半径 |
「加工面仕上げ」が実際に意味するもの
表面仕上げは、機械加工された表面の質感の広範な説明であり、3 つの個別のコンポーネント (粗さ、うねり、横木) に分類されます。それらを混合することが、描画コールアウトと完成品の意見が一致しない最も一般的な理由です。日常の機械加工では、この単語は通常、粗さを意味し、マイクロメートル単位の Ra 値として報告されます。刃先が表面に残す細かい山や谷。.
- ✔粗さ細かく間隔をあけた表面の凹凸、刃先から直接残された山や谷。 「表面仕上げ」と言う機械工の通常はこの意味であり、ラー氏が報告していることです。.
- ✔波状振動、たわみ、または歪んだセットアップからの粗くて波長の偏差。部品は滑らかな表面 (粗さが小さい) で波状の場合もあります。.
- ✔敷く機械加工の種類によって設定される主な表面パターンの方向 (回転面では円形、研削またはフライス加工された平面では直線)。.
“Surface texture” は、3 つすべての包括的な用語です; “surface roughness” は、それ自体が粗さの成分です。 the ASME B46.1 standard は、Ra を形式的には、サンプリング長にわたって測定されたプロファイルの平均線からの絶対高さ偏差の算術平均として定義しています。平易な言葉で言えば、表面が中心面から上下にどれだけ離れているかを平均すると、Ra が得られます。.
これら 3 つの要素が一緒になって表面の質感を構成し、あらゆる種類の表面仕上げはそれらの異なる組み合わせにすぎません。エンジニアは、この表面形状を粗さパラメータ Ra、Rz、Rt で説明し、それぞれを異なる方法で複雑なプロファイルを 1 つの数値に縮小します。機械加工された部品の一般的な表面仕上げは粗いものから鏡面明るいものまで多岐にわたりますが、すべて同じ金属表面仕上げを説明しています。つまり、実際の表面が完全な平面からどの程度離れているか、波状性と間隔をあけた表面の不規則性、表面の小さな不規則性、および切りくずが残した表面の不規則性の両方が含まれます。.
数字を読む: Ra、Rz、および一般的なコールアウト
Ra は安定していて測定が簡単なため、プリントを支配しますが、極端な部分を平均して取り除きます。 Rz は、いくつかのサンプリング長にわたる最大のピークから谷までの高さの平均を捕捉し、単一の深い傷に対してより敏感で、シールや疲労に重要な表面に役立ちます。 Rmax (または Rt) は、評価における単一の最大のピークから谷までの距離です。表面は Ra を通過しますが、時折深い工具跡が付いている場合でも Rz では破損する可能性があります。.
Ra は粗さの平均であり、正式には平均線からの表面高さの偏差の算術平均であるため、平均表面粗さとも呼ばれます。多くの小さな表面高さの偏差を 1 つの図に合計するため、粗さプロファイルが大きく異なる 2 つの表面は同じ Ra を共有できます。したがって、単一の粗さプロファイルの読み取り値では、完全な粗さパラメータ セットよりも小さいことが示されるため、重要な図面では Ra と Rz またはより厳密なパラメータをペアにします。標準表面粗さ値は固定スケールでクラスター化され、ほとんどのコールアウトは任意の数ではなく、これらの粗さレベルの 1 つを選択します。.
Ra 3.2 表面仕上げとは何ですか?
Ra 3.2 µm (125 µin に等しい) は標準的な “機械加工されたまま” の終わり、有能な回転または製粉のパスが作り出す質感は余分仕上げの仕事なしで作り出します。 かすかに目に見える用具印を運び、触って滑らかに感じ、一般的な機械加工された表面、土台の表面、非密封の特徴のためのデフォルトです。 Ra 3.2 より細かいものを指定することは余分パス、特別な工具細工、または二次プロセスに託すことを意味するので、Ra 3.2 は機能がよりよい要求しない限り費用中立のベースラインです。.
| Ra (μm) | Ra(μin) | ISO Nグレード | 感じる/典型的な使用法 |
|---|---|---|---|
| 6.3 | 250 | N9 な | 目に見えるマーク; 粗い機械加工、重要ではありません |
| 3.2 | 125 | N8 ます | 機械で造られる標準; 一般的な表面 |
| 1.6 | 63 | N7 を | 微細な仕上げパス; 軽いスライディングは合います |
| 0.8 | 32 | エヌシー | 軸受け座席、シーリング面(注意または粉砕が必要) |
| 0.4 | 16 | エヌファイブ | 地面;ダイナミックシールジャーナル |
| 0.2 | 8 | エヌフォー | 精密研削/ホーニング |
変換規則: 1 µm ‣ 40 µin.この表面粗さ変換により、どちらの単位でも任意の表面粗さチャートを読み取ることができます。 RMS、CLA、Rt 列を含む完全な Ra 表面仕上げチャートと、表面粗さ比較チャートについては、こちらをご覧ください 表面粗さの測定ガイド.
エンジニアリング図面の表面仕上げシンボル
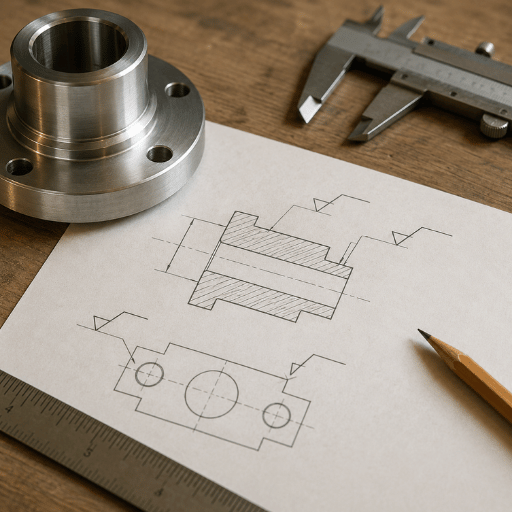
仕上げ要件は、文ではなく、シンボルとしてショップに到達します そのベースシンボルは、それが制御する表面に座っているチェックマークです 3 つのバリアントは意味を変えます:
- ✔プレーンチェックマーク、表面テクスチャ要件、許可されるあらゆるプロセス。.
- ✔横棒でチェックマーク、材料除去(加工)です 必須.
- ✔円でチェックマーク、材料の除去はです 禁止 (キャストしたまま/形成されたままの表面を残します)。.
これらの表面粗さ記号 (表面テクスチャ記号とも表記) は、表面仕上げパラメータ、値、カットオフとレイを 1 つのマークにパックします。 Ra 値はシンボルの左上に座ります; サンプリング (カットオフ) 長さとレイ方向記号を、下と右に追加できます。 レイ記号は、パターンをどの方法で実行するかを指示します: = パラレル 、, ⊥ 垂直 、, X 交差 、, M 多方向、, C 円形 、, R ラジアル。シールやスライド部品には、動きに対するスクラッチの方向によって漏れや摩耗が変化します。.
ISOとASMEは同じ考えを違って描きます。 の下 ASME Y14.36M 値は µin; に示されている ISO 1302 / ISO 21920 では、パラメータ文字 (たとえば「Ra 0.8」) で µm で示されている。コールアウトにパラメータのない裸の数値が表示されている場合は、それが Ra か Rz か、どの単位であるかを確認してください。 µin (Ra 0.8 µm) の「32」は、Rz と読み取られる「32」とは大きく異なる部分です。.
各加工プロセスがどのような仕上げに耐えられるか
フィードとスピードの微調整よりも重要な事実が 1 つあります: プロセスは床を設定します。. 粗加工パスをミラーにチューニングすることはできません、ポイントを過ぎると、より細かいRaへの唯一の方法は別の操作です。旋削、フライス加工、研削、EDMマシンのビルダーとして、最初にプロセスブラケットを設定し、次にその内部を最適化します。以下の表は、 プロセスツーRaウィンドウ ○ラボのベストケースではなく、各操作が実稼働環境でどのような影響を与えるかをまとめた現実的なデュアルユニットマップ。.
| プロセス | Ra (μm) | Ra(μin) | 代表的な役割 |
|---|---|---|---|
| 荒削り/フライス加工 | 3.2–12.5 | 125–500 | 在庫の除去、重要ではありません |
| 旋削/フライス加工を終了します | 0.8–3.2 | 32–125 | 標準的な機械加工された表面 |
| 掘削 | 1.6–6.3 | 63–250 | リーミング前の穴 |
| 並ぶ/退屈 | 0.8–3.2 | 32–125 | サイズ、丸い穴 |
| EDM(ワイヤー/シンカー) | 0.4–6.3 | 16–250 | 硬いまたは複雑な形状 |
| 表面/円筒研削 | 0.1–0.8 | 4–32 | ベアリングシート、シールジャーナル |
| ホーニング | 0.05–0.4 | 2–16 | ボア、油圧シリンダー |
| ラッピング | <0.012~0.1 | 0.5–4 | ゲージ、光学式、シーリングフラット |
各タイプの機械加工は独自の特徴を残します: 旋削部品は円形のレイを示し、フライス加工部品は線形の跡を示し、放電加工 (EDM) は均一なマットを残します。これらの機械加工された表面仕上げは、切断または浸食機構と、最終パス、粗い、半仕上げ、そして仕上げに先立つ機械加工ステップの積です。仕上げパスからの CNC 機械加工表面は、粗加工後に残った同じ CNC 機械加工表面よりもはるかに滑らかです。上の Process-to-Ra ウィンドウを加工面仕上げチャートとして読みます。目的の表面仕上げを加工面仕上げチャートとして読みます。加工面仕上げチャート: 到達できるプロセスに一致させ、そのウィンドウ内で最適化します。.
出典: プロセスバンドをエンジニアリングハンドブックおよび標準慣行と照合。粉砕は生産時に Ra 3 ~ 6 μin に達する可能性があるため、通常、約 Ra 0.8 μm 未満の場合に移動します 研削 装置 旋盤やミルで追われるのではなく.
“「私たちが目にするほとんどの『悪い仕上がり』チケットは、フィードとスピードの問題ではまったくありません。その部品は、回転操作で研削クラスの番号を保持するように求められました。最初に Ra のプロセスを選択します。; パラメーターはそのウィンドウ内でのみ微調整します。」‘
ANTISHICNC ターニング&研削エンジニアリングチーム
表面仕上げを制御する 5 つのレバー
適切なプロセスウィンドウに入ったら、5 つの入力で実際の Ra が決まります。 を呼びます 5レバー仕上げ制御モデル最初の 2 つは回転またはフライス加工された表面でほとんどの作業を行うため、順番に引っ張ります。.
- 基準ごとのフィード支配的な幾何学的ドライバー。 lower feed, finer finish (with a limit, see the next section).
- ツール鼻半径半径が大きくなると送りマークが広がり、理論上の粗さは減少しますが、切断力は増加します。.
- 切断の速度組み込みのエッジゾーンから抜け出すのに十分な高さでなければなりません (トラブルシューティングを参照)。.
- エッジ/ツールの状態鋭く、正しくコーティングされ、磨耗していないエッジ;フィードと仕上げが必要な場合は、ワイパーインサートを挿入します。.
- 剛性&クーラント硬いセットアップと清潔な潤滑により波打ちが解消され、最初の 3 つのレバーが引き裂かれることはありません。.
レバー 1 と 2 は単純な形状でリンクされており、スピンドルが回転する前に回転仕上げを予測できます。.
理論上の旋回時の山から谷までの粗さは次のとおりです Rt ‣ f² × (8 × r), 、ここで f は rev あたりの送り、 r は工具の鼻半径である。 worked example: f = 0.2 mm/rev, r = 0.8 mm → Rt ∞ (0.2 × 0.2) × (8 × 0.8) = 0.04 × 6.4 = 0.00625 mm = 6.25μm. ここで、飼料を 0.1 mm/rev に半分にします: Rt ‣ 0.01 × 6.4 = 1.56 μm、おおよそ a 四半期 高さのうち、送り量は二乗されているためです。切断する前に独自の f と r を差し込みます。これは、仕上げが回転によって到達可能かどうか、または部品を研削する必要があるかどうかを示します。.
同じ形状がワイパー インサートを説明しています。ワイパーはノーズ半径のすぐ先にある小さな平面を研削するため、より高い送りで残った跡は滑らかに拭き取られ、送り量を 2 倍にして仕上げを維持できます。そのトレードオフは本物であり、文書化されています。有効半径が大きいインサートを回転させると、「最高の表面品質が得られます」が、「切断力が増加します」 Google 特許 EP1631410A1, 、従って彼らは堅いセットアップを必要とする 速度および供給が全体像に合うところのために、私達を見なさい フィードと速度ガイド.
表面仕上げを改善する方法: 作業シーケンス
表面仕上げは運や単に機械を減速させるだけでは改善されません。 定義された一連のレバーに応答します ¤ エッジの状態、送り出しと鼻の半径、仕上げ戦略、切断速度、剛性 ¤ そして、それらを調整する順序によって、どのくらいの速さで数値に到達するかが決まります。以下のシーケンスは、部品が荒れたときにオペレーターに手渡されるシーケンスで、習慣ではなく効果によってランク付けされます。.
機械加工で表面仕上げを改善するにはどうすればよいですか?
レバーを一度にすべて変更するのではなく、効果の順に作業します 旋削またはフライス加工された部品の最速ゲインは、刃先と送り鼻半径の関係、次に仕上げパス、次に速度と冷却剤の数値を追いかけるオペレーターに渡すシーケンスを以下に示します。.
- エッジが鋭く未摩耗であることを確認し、センターの高さの上またはすぐ下に設定します。センターの上のインサートはカットの代わりにこすります。.
- 専用のフィニッシュパスには、少なくとも 1 つのノーズ半径のストックを残してください。これを下回ることは決してありません。.
- フィードを下げるか、より大きなノーズ半径/ワイパー インサートを取り付けます (フィード二乗ルールを使用して動きのサイズを調整します)。.
- ばね(深さゼロ)パスを通して、たわみによる残り物を取り除きます。.
- 切断速度を上げて、蓄積されたエッジバンドを排除します。冷却剤を追加または改善します。.
- ターゲットが約 Ra 0.8 μm 未満の場合、チューニングを停止し、研削またはホーニングに移動します。.
目標は無駄なパスなしで望ましい表面の仕上げを満たす滑らかな表面です; 部品より粗さのより細かいレベルを追うことは費用を加えるだけでよいです。 controlled大学製粉の実験は表面粗さのトラックを直接供給することを確認します()クレムソン大学、6061 アルミニウムに関する研究)、したがって、フィードはサイズを最初にするためのレバーです 直感に反する注意事項の1 つ: フィードを飢えさせることは必ずしも助けにはなりません 実務家は、実際の仕上げフィード (約0.15 mm / rev) を下回ると仕上げができると報告しています 悪化, 、エッジがきれいにせん断するのではなく、こすって塗り始めるためです。.
仕上げが間違っている理由: 6 つの一般的な原因と修正
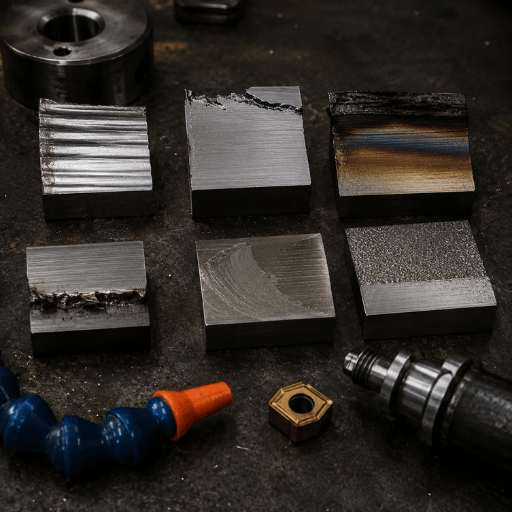
ほとんどのフィニッシュ フォールトは、推測する代わりにサーフェスを読み取ると、その原因を発表します。 破れたエッジ、規則的な波、明るく引きずられた塗抹標本 ――各パターンは 1 つの支配的な変数に戻って指しています。 を使用します 6-Symptom 終了障害デコーダ 以下: 症状に部分に見えるものを一致させ、通常の原因を見つけてから、他のものに触れる前にその単一の変数を変更します。.
| 部分上の症状 | 考えられる原因 | 修正 |
|---|---|---|
| レギュラーウェーブ/ドラミングマーク | チャタリング ――振動。多くの場合、切断の中断または不安定な切断によるものです | セットアップを厳しくし、オーバーハングを短くし、速度/深さを変更して共振を回避します |
| 破れ、ぼろぼろ、鈍い表面 | グミ素材に低速/中速でエッジを内蔵 | BUEバンド、より鋭い/コーティングされたエッジ、より良い冷却剤から速度を上げます |
| 明るい汚れの抗力、きれいなカットなし | 中心の高さより上のツール ――カットではなくこすります | エッジを中央またはわずかに下にリセットします |
| 粗い周期的な隆起 | 鼻の半径に対して高すぎるフィード | フィードを下げるか、ノーズ半径を増加させます (フィード二乗ルール) |
| ランダムな傷/採点 | チップを切断し、切り粉が表面を引きずり回されました | チップ排出、冷却剤フラッシュ、チップブレーカーの形状を改善します |
| ランで悪くなるフィニッシュ | プログレッシブツールウェア | 故障時ではなく、工具寿命スケジュール上のインデックス/交換エッジ |
広く信じられているのは、切断速度が低いほど常に細かい仕上げが得られるということです。管理された研究では、そうでないとされています。切断速度が低い場合は、エッジが組み込まれた形状になります 粗いです 表面、そしてラー 滝 そのバンドから速度が上昇するにつれて。回転に関する大学の研究では、低速での関係が「蓄積されたエッジの形成により正」であることが確認されています()切断パラメータに関するSUSTの研究; AA7075 で裏付けられました サイエンスダイレクト)。 仕上げが破れて速度オーバーライドの速度が遅くなるように手を伸ばすと、さらに悪化する可能性があります。.
機能へのマッチング仕上げ: 締め付けはどれくらいですか?
多くの図面において、最も高価なラインは、締め付けすぎる仕上げコールアウトです。 Tighter Ra は無料ではありません: Ra 3.2 から Ra 0.8 µm に移行することは、追加の仕上げパス、特別な工具、より厳格な検査を強制するため、機械加工コストにおよそ 2 ~ 4 x を追加するものとして一般的に引用されています。 のパラメータとシンボルのルールを使用して、より細かい機能を必要とせずに仕上げを指定します ISO 21920 したがって、この呼びかけはすべての店にとって同じことを意味します。.
| 役 | センシブルマックスラー | なぜ |
|---|---|---|
| 一般/非接触面 | Ra 3.2~6.3μm | 機械加工されたままでも大丈夫です;よりきつくするとお金の無駄になります |
| 静的シール/ガスケット面 | Ra 1.6~3.2μm | ガスケットは適合します;超低Ra以上のものを敷設します |
| プレス/スライドフィット | Ra 0.8~1.6μm | 摩擦と保持された干渉を制御します |
| ダイナミックシールジャーナル/ベアリングシート | Ra 0.2~0.8μm | シール寿命; 通常は地面です |
| 光学式/ゲージ/ラップ付きフラット | Ra <0.1μm | 機能はそれを要求します; ラッピング/ホーニングのみ |
異なるパートの役割には異なる表面粗さが必要であり、異なるレベルの表面粗さには非常に異なるコストがかかります。場合によっては、より粗い仕上げが正しい呼び方です。マットまたはサテン仕上げ(磨かれた仕上げではなく、意図的なサテン仕上げ)は、機能ではなく外観または取り扱いマークを隠すために指定される場合があります。これらの仕上げのバリエーションは、まさに 1 つのコンポーネントが 1 つのブランケット グレードではなく複数のコールアウトを運ぶ理由です。.
実用的なルール: 必要な関数の名前を指定できない場合は、Ra 1.6 µm 以下に指定しないでください。各機能に適切な表面仕上げを指定し、最もきついコールアウトを最後にスケジュールする最終表面仕上げとして扱い、材料ではなく精密加工時間が過密数字で購入されることを覚えておいてください。仕上げと機能の一致に関する決定は、初品検査で議論するよりも、図面上で行う方が安価です。外注部品については、についての問い合わせ zhenlingからの精密cncの機械化 これらの機能固有の仕上げコールアウトとその検査基準を図面に添付する必要があるため、引用と最初の記事のレビューでは同じ要件が使用されます。.
指定した仕上げを確認します
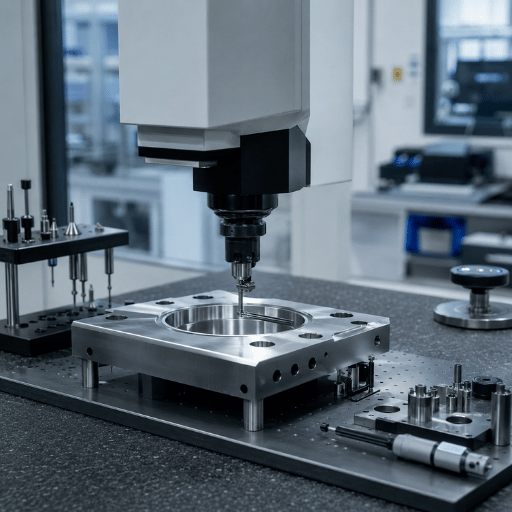
2 つの小切手がほとんどのショップをカバーします。 A 表面コンパレータ (既知の Ra グレードに機械加工された一連の参照クーポン) を使用すると、オペレーターは視覚と爪で仕上げを数秒で判断できます。床で行く/行かない場合は問題ありません。 A スタイラス プロフィロメーター 表面を横切って細かい先端をドラッグし、定義されたカットオフの長さに対してトレーサブルなra / Rzを報告します、これは検査記録とタイトなコールアウトに必要なものです 粗さ測定は表面を数字に変えます: 機器は測定された表面から表面粗さの測定を取り、表面粗さ測定が再現可能であるように表面プロファイルをトレースします 部品表面とその粗さ仕様を右の機器に一致させ、機能に一致するようにカットオフを選択します、なぜなら間違ったカットオフは通過する部品が故障していると報告する可能性があるため、完全な方法、機器、およびRa-versus-Rzの詳細については、上の専用ガイドを参照してください 表面粗さの測定方法.
機械加工の表面仕上げ要件がどこに向かっているのか
今、2 つのシフトが行動する価値があります まず、統治基準が変わりつつあります: ISO 21920-2:2021 は ISO 4287/4288 に取って代わります, 、長年のプロファイルパラメータ規格、およびパート1 はISO 1302 のシンボルを吸収している()表面計測ガイド)。購入者にとっての実際的な影響: 2026 年の図面と 2015 年の図面の「Ra 0.8」は、サンプリングと評価のさまざまな定義を参照している可能性があり、見積もりまたは検査する前に、コールアウトがどの規格に基づいて構築されているかを確認します。.
第二に、仕上げの下のプロセスの経済性は動いています。ハードターニングは、スラッジを粉砕する代わりにリサイクル可能なチップを製造し、サイクルタイムを短縮できるため、Ra 0.2 ~ 0.4 μm に達する硬化 (>45 HRC) 部品の粉砕の代替としてますます使用されています (>45 HRC)生産加工). that doesn't retire grinding, grinding, honing and lapping still own everything below Ra 0.1 µm, but it changes which machine earn the work for the mid-fine band. (つまり、研削、研削、ホーニング、ラッピングを引退させるわけではない) 、サブミクロン仕上げの機能を指定または購入している場合、決定は自動的に「研削」されなくなります。 (中程度の) Raにプロセスを合わせます そして 硬度、そしてハードターニング工具の改善に合わせて再検討してください。.
よくある質問frequently Asked Questions
Q: 機械加工における標準的な表面仕上げは何ですか?
回答を見る
Q: 表面の粗さと表面の仕上げの違いは何ですか?
回答を見る
Q: 陽極酸化または電気めっきは私の機械で造られた表面の粗さを変えますか?
回答を見る
Q: Ra 1.6 または Ra 0.8 を指定すると、常にコストがかからないのはなぜですか?
回答を見る
Q: どの機械加工工程が最も滑らかな仕上がりになりますか?
回答を見る
Q: 1 つの部分にいくつかの表面仕上げを組み合わせることができますか?
回答を見る
はい、そしてそれは通常の慣行です。単一のコンポーネントには、多くの場合、いくつかのコールアウトが実行されます。グランド Ra 0.4 μm ベアリング ジャーナル、Ra 1.6 μm シーリング面、および他のあらゆる場所で機械加工されたままの Ra 3.2 μm です。各機能は、必要な機能を完成させます。これにより、部品全体を最もタイトな数値で仕上げることよりもコストが抑えられます。 1 つのシーケンス ルールが重要です。通常、よりタイトな表面は最後に仕上げられるため、後の操作による熱とクランプが原因で、すでにサイズが決まっている表面が台無しになることはありません。.
各表面のシンボル、値、レイを個別に呼び出し、「熱処理後の仕上げ」または「メッキ後の仕上げ」のメモにフラグを立てます。そのため、ショップは操作順序を計画し、後のプロセスでジャーナルを粉砕しないと、再び歪むだけです。.
参考文献と情報源
この分析について
この加工面仕上げガイドは、工作機械ビルダーのプロセスファーストのビューを反映しています。ANTISHICNC は、旋盤、フライス盤、表面研削盤、工具およびカッター研削盤などを製造しています EDM装置 上記のprocess-to-raウィンドウで仕上げバンドを保持するもの。 capability rangesとfeed-squared exampleは、標準の実践と機械加工の参考資料から抽出され、その後、それらのプロセスが実際の機器でどのように動作するかによってフレーム化されています。 ANTISHICNC技術チームによってレビューされました。.



