














Lucht- en ruimtevaart-CNC is computergestuurde subtractieve productie van vluchtkritische onderdelen, turbinebladen, structurele schotten, landingsgestelfittingen, gesneden uit titanium, aluminium-nikkelsuperlegeringen tot toleranties die vaak binnen ± 0,0005 in (12,7 µm) worden gehouden AS9100 kwaliteitscontrole Wat het onderscheidt van gewoon frezen is niet de machine alleen; het is de combinatie van moeilijke materialen, micron toleranties, volledige traceerbaarheid, en de machine capaciteit die nodig is om alle drie tegelijk te raken Deze gids loopt door de onderdelen, de materialen die worden gebruikt in de lucht-en ruimtevaart CNC-bewerking, tolerantie kwaliteiten en processen, plus de machine specificaties de meeste gidsen overslaan Machining in de lucht-en ruimtevaartindustrie is anders dan machining in elke andere sector, dus het behandelt ook de toepassingen van CNC-bewerking, de uitdagingen in de lucht-en ruimtevaart CNC-bewerking, en de trends in de ruimtevaart CNC-bewerking die het bekijken waard zijn.
Snelle specificaties: CNC-bewerking in de lucht- en ruimtevaart
| Typische tolerantieband | ±0,0002-0,0005 inch (5-12,7 µm) op kritische kenmerken |
| Oppervlakteafwerking | 2-8 µm Ra (tot minder dan 0,4 µm op afdichtingsvlakken) |
| Kernmaterialen | Al 7075/6061/2024, Ti-6Al-4V, Inconel 718/625, 15-5/17-4 PH |
| Dominante processen | 3 - en 5-assig frezen (VMC), CNC draaien, slijpen, EDM |
| Kwaliteitskader | AS9100D + NADCAP speciale processen + AS9102 Eerste artikel |
| Buy-to-fly (complex Ti) | 8:1 tot 25:1 tot 92-9% van de knuppel worden chips |
Wat is lucht- en ruimtevaart-CNC-bewerking?
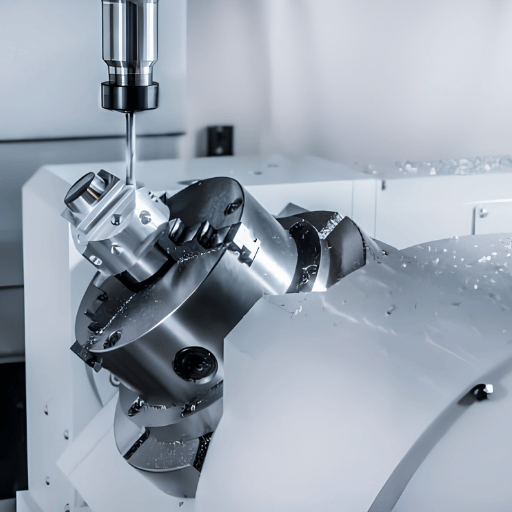
Lucht- en ruimtevaart CNC CNC omvat computer numerieke besturing werktuigmachines 't: draaibanken, slijpmachines en EDM 'Machine' 'machinaal bewerken' van een knuppel, 'n ruimtevaartuig componenten of gieten 'Een CNC volgt een geprogrammeerd pad om materiaal te verwijderen met herhaalbare nauwkeurigheid op micronniveau, en hetzelfde productieproces maakt eenvoudige beugels en complexe onderdelen gelijk.
Omdat de meeste lucht- en ruimtevaartonderdelen levensonderhoudend zijn, wordt het werk bepaald door lucht- en ruimtevaartspecifieke kwaliteitsnormen in plaats van door algemene winkelpraktijken. Dit is de reden waarom CNC-bewerking de methode is geworden die in de lucht- en ruimtevaart wordt gebruikt in lucht- en ruimtevaarttoepassingen, aangezien de bewerking micron kan bereiken herhaalbaarheid deel na deel.
Lucht- en ruimtevaartfabrikanten gebruiken CNC-bewerkingstechnologie omdat het een consistente micronnauwkeurigheid met zich meebrengt die zelden met de hand haalbaar is, in tegenstelling tot de afgelopen twintig jaar, waar deze bevestigingsstijl de basis is geworden van de CNC-productie in de lucht- en ruimtevaart. Bij de bewerking in de lucht- en ruimtevaart is consistentie batch na batch de essentiële vereiste, en dit is precies wat computerbesturingen bieden.
CNC-bewerking domineert tegenwoordig de toeleveringsketen van de lucht- en ruimtevaart voor vliegtuigen en ruimtevaartvoertuigen, omdat het twee dingen doet waar het ruimtevoertuig niet zonder kan: het maakt onderdelen met nauwe toleranties en produceert identieke onderdelen in een wereldwijd wagenpark. Elk onderdeel, hoe complex of eenvoudig ook, de vleugelkaststructuur van een vliegtuig en een intern cockpitcommunicatiepaneel, zijn allemaal van hetzelfde proces. Veel voorkomende toepassingen van CNC-bewerking in de lucht- en ruimtevaart omvatten structurele onderdelen zoals vleugelribben en motoronderdelen zoals turbinebladen.
Wat is het verschil tussen aerospace machining en standaard CNC machining?
De fysica van normale CNC-bewerking is vergelijkbaar met die van CNC-bewerking in de lucht- en ruimtevaart, maar aan de kenmerken van het bewerkingsproces in de lucht- en ruimtevaart worden vier vereisten toegevoegd: strengere toleranties (in het bereik van 0,0002-0,0005 in vergelijking met 0,005 in algemene bewerking), uitdagende materialen (titanium, Inconel, PH roestvrij in plaats van zacht staal en 6061), volledige traceerbaarheid van materiaal van molencertificaat tot afgewerkt onderdeel, en een kwaliteitssysteem dat is gecontroleerd voor certificering.
Een component die normaal gesproken na een korte kalibermeting in een gewone winkel zou worden verzonden, vereist nu een First Article Inspection-rapport, traceerbaarheid van warmtepartijen en formele procesvalidatie voordat deze kan worden geïnstalleerd. Onderzoek naar precisiewerktuigmachines bevestigt dat deze microntoleranties afhankelijk zijn van de stijfheid van de machine en de thermische controle, en niet van de frees alleen, zoals hierin weergegeven precisie vijf-assige bewerkingsstudie.
Lucht- en ruimtevaartcomponenten gemaakt door CNC-bewerking
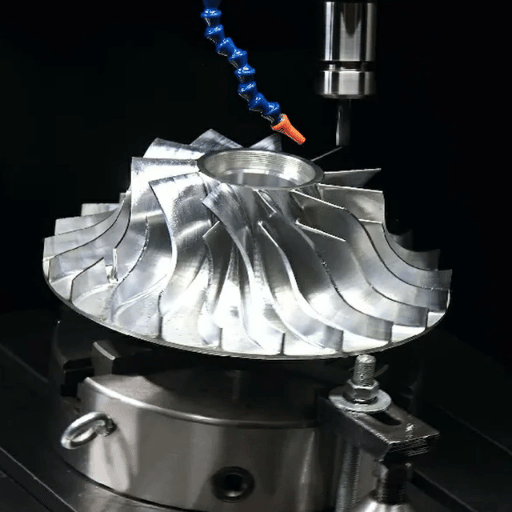
Wij CNC frezen elk type lucht - en ruimtevaartonderdeel voor het hele vlak; meestal worden de bewerkingsroute en de specifieke machine bepaald door de onderdelenfamilie Dit kan een breed scala aan bewerkte onderdelen omvatten, van complexe turbinebladen (die op motoren draaien) tot eenvoudigere structurele cascoonderdelen zoals vleugelribben tot meer gedetailleerde fittingen in lucht - en ruimtevaartassemblages Deze tabel toont de gemeenschappelijke families en de route die de meeste bewerkingsbewerkingen gebruiken.
| Componentengroep | Voorbeelden | Typisch proces /machine |
|---|---|---|
| Motor & aandrijflijn | Turbinebladen, blisks, waaiers, brandstofsproeiers, omhulsels | 5-assig frezen + EDM (superlegeringen) |
| Structureel | Schotten, vleugelribben, rondhouten, frames | 3 - en 5-assig frezen (VMC), hoge materiaalverwijdering |
| Landingsgestel | Assen, zuigers, koppelschakels, gaffelsamenstellen | Multi-as draaien + frezen (Ti, PH roestvrij) |
| Brandstof & hydraulisch | Verdeelstukken, kleppen, doseerdelen, koppelingen | Draaien + EDM (interne kanalen) |
| Avionica & interieur | Behuizingen, sensorsteunen, beugels, stoelspoorsteunen | 3-assig frezen, Zwitsers draaien (kleine onderdelen) |
In feite ontstaan er patronen die suggereren welke onderdelen de neiging hebben om naar welke machines toe te werken. Structurele onderdelen (inclusief cascoconstructies en Inconel-turbineonderdelen) hebben zware, stijve machines nodig - een stijve vijfassige molen. Onderdelen van het pin- en hulstype, bevestigingsmiddelen, bussen en pinnen moeten vaak op draaicentra of Zwitserse machines worden gebruikt. Zelfs als een winkel slechts drieassige molens heeft, kunnen ze veel vliegtuigonderdelen produceren - zolang er geen contouren bij betrokken zijn. Motoronderdelen - die in de turbofan (of turbostraal) zelf - evenals omliggende cascoonderdelen, zijn de meest uitdagende om vaak meerdere (en multi-process bewerkingsbewerkingen) uit te voeren, zoals frezen, draaien en misschien ED.
De bewerkingsprocessen achter CNC-lucht- en ruimtevaartbewerking worden veel gebruikt in de lucht- en ruimtevaart en in de toeleveringsketen van de lucht- en ruimtevaart en defensie, en meerassig CNC-frezen is vooral geschikt voor onderdelen met voorgevormde geometrieën. Lucht- en ruimtevaartbedrijven vertrouwen op CNC-bewerking van lucht- en ruimtevaartonderdelen omdat het werk volledig traceerbaar moet blijven; CNC-bewerking wordt gebruikt in de lucht- en ruimtevaart CNC-bewerkingsworkflows van begin tot eind, en CNC-bewerking staat centraal overal waar kritische motoronderdelen en nauwkeurig bewerkte CNC-onderdelen betrokken zijn. 5-assige CNC-bewerkingsmachines kunnen niet bereiken, daarom worden de bewerkingsmachines voor de lucht- en ruimtevaart alleen op dit werkgebied beoordeeld. precisie vijf-assige studie.
Materialen in de lucht- en ruimtevaart CNC-bewerking: legeringen en bewerkbaarheid
Lucht - en ruimtevaartmaterialen De materialen voor lucht - en ruimtevaartstructuren & 2.000 zijn geselecteerd op sterkte-tot-vermoeidheidsweerstand en temperatuurbestendigheid, dezelfde eigenschappen die het moeilijk maken om ze te bewerken. In de lucht - en ruimtevaartindustrie is de factor die het meest van invloed is op de manier waarop een materiaalmachines warmte aan de snijkant geleiden, en titanium en Inconel zijn de moeilijkst te bewerken van de gebruikelijke lucht - en ruimtevaartmaterialen Ti-6Al-4V geleiden warmte op slechts 6,7 W/m·K, dus de warmte blijft aan de snijkant en vertrekt met de chip. De wortel reden waarom deze zo langzaam snijdt.
Als je elke lucht- en ruimtevaartlegering langs twee assen zou plotten: thermische geleidbaarheid (vermogen om warmte weg te voeren van de snijkant) en weerstand tegen snijden, zouden de algemene kenmerken van hun bewerkingsgedrag verdwijnen.“ Aan de ene kant geeft aluminium (zoals 7075-T6) geeft gemakkelijk warmte op (130 W/mK), zodat de chip de warmte wegdraagt, en je kunt enkele duizenden oppervlaktemeters per minuut draaien. Met titanium (Ti-6Al-4V) geef je slechts 6,7 W/mK aan de chips, een snelheid van 1/20, dus de warmte blijft aan de rand van de nikkelklasse hangen 18 en de oppervlakte van de laag.
| Materiaal | Thermische geleidbaarheid | Relatief bewerkingsgemak | Typisch gebruik |
|---|---|---|---|
| Aluminium 7075-T6 /6061 /2024 | ~130 W/m·K | Gemakkelijk (hoge SFM) | Ribben, beugels, behuizingen, rompframes |
| 17-4 / 15-5 PH roestvrij | ~17-23 W/m·K | Matig | Onderdelen van landingsgestellen, assen, flenzen |
| Titanium Ti-6Al-4V | ~6,7 W/m·K | Hard (warmte aan de rand) | Airframe, motoronderdelen, landingsgestel |
| Inconel 718/625 | ~11 W/m·K + verharding | Heel hard | Turbinebladen, uitlaat, hitteschilden |
Hoogwaardige polymeren (PEEK, ULTEM) en koolstof-f-composieten ronden de materialen voor werk af. Ongeveer de helft van een Boeing 77-casco bestaat uit composiet-lucht- en ruimtevaartpolymeren. De helft van een Boeing 77-casco bestaat uit composiet- en composietmetalen domineert nog steeds het dragende CNC-werk, en CNC-bewerking helpt een leverancier dezelfde legering van prototype naar productie te dragen. Voor de metalen die de klanten van deze klant het vaakst snijden, zijn onze diepere handleidingen aan bewerking van aluminium 6061 en 7075 en bewerking van roestvrij staal met een snelheid van 15-5 en 17-4 PH dek snelheden, feeds en gereedschap in detail af.
Toleranties, AS9100 en kwaliteitsnormen
Strakke tolerantie is kenmerkend voor lucht- en ruimtevaarttechniek, maar de toleranties zijn niet even krap, met gespecificeerde gebieden die nauwkeurig op de tekeningen moeten worden weergegeven. Maar er zit geen waarde in overtolerantie: er zullen extra kosten zijn die de klant niet noodzakelijkerwijs nodig heeft, en ondertolerantie zou bijvoorbeeld een veiligheidsprobleem zijn.
| Featureklasse | Typische tolerantie |
|---|---|
| Structurele componenten | ±0,001 inch (25 µm) |
| Motorcomponenten | ±0,0002-0,0005 inch (5-12 µm) |
| Brandstof/hydraulisch | ±0,0001-0,0003 inch (2,5-7 µm) |
| Oppervlakteafwerking | 2-8 µm Ra |
Wat is de strengste tolerantie die haalbaar is bij CNC-bewerking in de lucht- en ruimtevaart?
Een algemeen goed onderhouden werktuigmachine die routinematige lucht- en ruimtevaartbewerkingen uitvoert voor gefreesde en gedraaide onderdelen moet op betrouwbare wijze toleranties leveren in de buurt van 0,0002-0,0005 inch (5-13 micrometer). Het bereiken van deze toleranties, en net zo belangrijk het onderdeel na onderdeel herhalen ervan, is de meest definitieve demonstratie van uw capaciteiten als leverancier van bewerkingen op de lucht- en ruimtevaartmarkt.
Op bijzonder nauwsluitende kenmerken zoals lagertappen, afdichtingszittingen en brandstofmeetgaten kunnen toleranties van 0,0001 inch (2,5 µm) of fijner vereist zijn en in dergelijke gevallen omvatten de afwerkingsprocessen gewoonlijk slijpen of EDM als aanvulling op de freesbewerkingen. Naarmate de vereiste toleranties strakker worden, zal de beperkende factor niet langer de snijgereedschappen zijn en een omgevings- en temperatuurregeling worden van zowel de machine als het werkstuk. Slechts een temperatuurverschil van 1°C zal ervoor zorgen dat een aluminiumcomponent van 300 mm uitzet of krimpt met zo'n 7 micrometer. Daarom vindt het merendeel van de precisie-inspectie plaats in een klimaat gecontroleerd op 20° C 6.
Kwaliteitscontroleprocedures wegen net zo zwaar als het daadwerkelijk snijden van onderdelen In de lucht- en ruimtevaartindustrie is, AS9100 definieert de kwaliteitsmanagementstandaard voor alle lucht- en ruimtevaartorganisaties; deze omvat alles ISO9001 doet, en voegt specifieke clausules toe met betrekking tot Risico, configuratie, en Traceerbaarheid voor de lucht - en ruimtevaartindustrie Daarnaast zullen bedrijven die speciale processen leveren, zoals warmtebehandelingen, coatings, lassen, en niet-destructief onderzoek, een specifieke AS9100-goedkeuring nodig hebben voor deze processen evenals NADCAP (National Aerospace and Defense Contractors Accreditation Program) accreditatie Eerste artikel Inspectie zal bevestigen of de eerste van de bestelde onderdelen afmetingen hebben die correct zijn in overeenstemming met de tekening voordat de productie van de batch kan beginnen volgens AS9102.
“NADCAP accreditatie levert objectief bewijs dat het speciale proces van een leverancier strak gecontroleerd, herhaalbaar is, en voldoet aan de lucht - en ruimtevaartvereisten.”
Instituut voor prestatiebeoordeling (Nadcap)
Denk na over de inspecteerbaarheid wanneer u onderdelen ontwerpt, een moeilijk te bewerken functie is ook moeilijk te inspecteren Overweeg om toegankelijke referentiepunten van uw kant te hebben waartoe uw CMM-machine gemakkelijk toegang heeft, houd rekening met GD&T-specificaties (zorg ervoor dat deze alleen van toepassing zijn op functies waar deze relevant zijn) en zorg ervoor dat u uw oppervlakteafwerking verifieert door deze goed te meten in plaats van een aanname te doen - zie onze gids op hoe oppervlakteruwheid (Ra) te meten in plaats van te oordelen naar het oog.
CNC Processen en Machines: 3, 4 - en 5-Axis, Frezen en Draaien
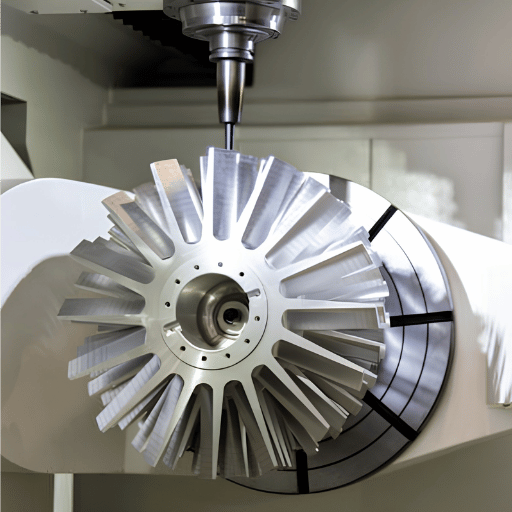
Het grootste deel van de bewerkingswerkzaamheden in de lucht- en ruimtevaart wordt uitgevoerd op bewerkingscentra met meerdere assen of draaicentra. CNC-frezen en CNC-draaien zijn de twee belangrijkste gebruikte processen, maar voor het bewerken met de hardste onderdelen en kenmerken is ook slijpen en/of EDM nodig (Electrical Discharge Machining). Zoals hun namen suggereren, maakt 5-assig meerassig frezen het machinaal bewerken in meerdere vlakken van een werkstuk tegelijk mogelijk om contouronderdelen te creëren, terwijl draaien ideaal is voor ronde onderdelen. Als een machinewerkplaats diensten aanbiedt binnen de lucht- en ruimtevaart, zou deze ook zowel een bewerkingscentrum voor prismatische of contouronderdelen als een draaicocentrum hebben voor ronde onderdelen.
| Deelgeometrie | Beste pasvorm | Waarom |
|---|---|---|
| Prismatisch, enkelzijdig | 3-assige VMC | Laagste kosten; hoge materiaalverwijdering op platen en behuizingen |
| Multi-face, prismatisch | 4-assig / 3+2 | Indexeert gezichten in één opstelling, snijdt herinrichtingsfout |
| Voorgevormde oppervlakken, ondersnijdingen | 5-assige VMC | Bereikt messen, waaiers en zakken vanuit elke hoek in één opstelling |
| Rond/cilindrisch | CNC draaien / Zwitsers | Schachten, pennen, fittingen; live tooling voegt freesfuncties toe |
3-assige versus 4-assige versus 5-assige CNC: welke lucht- en ruimtevaartonderdelen hebben nodig?
Gebruik de eenvoudigste machine die het onderdeel toelaat. 3-assig frezen is ideaal voor platte en prismatische onderdelen. Voor veel beugels, platen en behuizingen is nooit meer nodig. Een 4e as (3+2 positionering) vergroot de mogelijkheden van een VMC door u in staat te stellen meerdere vlakken in één opstelling te bewerken, waardoor de stapelfout die ontstaat bij het opnieuw monteren wordt geëlimineerd. Vijfassige bewerking garandeert de kosten ervan voor complexe, meerzijdige contouronderdelen zoals turbinebladen, waaiers en voor topologie geoptimaliseerde constructies waar een drieassige machine eenvoudigweg niet kan komen.
Dit is de tegendraadse waarheid die de meeste marketingmachines achterwege laten: 5-assig is niet altijd nodig, en het voegt eenvoudigweg kosten zonder waarde toe aan eenvoudige prismatische onderdelen. Zelfs een sterk verticaal bewerkingscentrum met voorbereiding op de 4e as kan veel typisch ruimtevaartwerk ondersteunen voordat je zelfs maar volledige gelijktijdige 5-assige mogelijkheden nodig hebt. Voor ronde onderdelen, a CNC draaibank gekoppeld aan de VMC zullen flats en dwarsgaten in dezelfde chuck machinaal bewerken, met toevoeging van live tooling Bij elk type bewerkingswerk waarbij een onderdeel complexe 3D-oppervlakken heeft 'dit is het gebied waar de 5-assige machine zich onderscheidt en wordt gebruikt om ingewikkelde componenten te produceren, zoals smeedstukken, voltooide bladen en waaiers 'dan is 5-assig vereist en geen enkele hoeveelheid gereedschap zal helpen om machines met een lagere as te bereiken wat een 5-assige bedoeld is te doen.
Machinevereisten: wat een VMC nodig heeft voor lucht- en ruimtevaartwerk
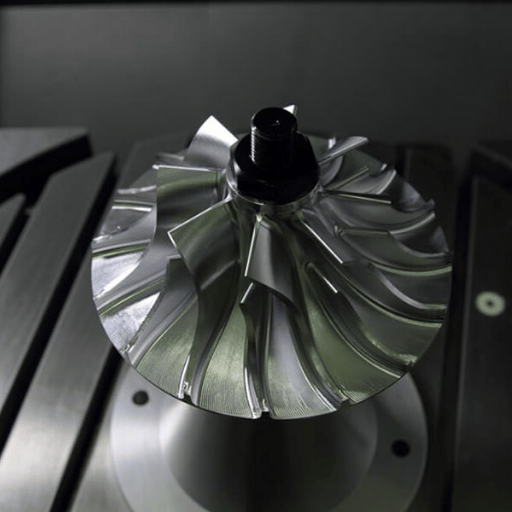
Op dit punt eindigt de inhoud van de meeste gidsen. De primaire zorg voor de lucht- en ruimtevaartingenieurs en kopers die we tegenkomen als machinebouwers - in plaats van als jobshop - is niet ’wie,“, wat moet de machine doen? De CNC-bewerkingsmogelijkheden in de lucht- en ruimtevaart overtreffen ruimschoots de vereisten voor een conventionele machinewerkplaats, CNC-bewerking in de lucht- en ruimtevaart vereist capaciteiten die een conventionele winkel mist, en lucht- en ruimtevaartontwerpers leunen erop; het productieproces in de lucht- en ruimtevaartwereld wordt ook gebruikt bij CNC-gereedschappen, waarbij CNC-bewerking wordt gebruikt naast het snijden en CNC-bewerking ook een onderdeel is van het bouwen van de armaturen. en we identificeren er vijf die de toleranties bepalen die de geschiktheid van een verticaal bewerkingscentrum voor de lucht- en ruimtevaartproductie bepalen.
- De Spindel zou de Legering moeten aanpassen Voor het bewerken van lucht - en ruimtevaartonderdelen die van aluminium zijn gemaakt, zal de spindel van de VMC een hoog toerental (12.000-24.000+) nodig hebben om spaanderontruiming en dunne wandafwerkingen mogelijk te maken; terwijl Inconel en titanium een spindel met een laag toerental en een hoog koppel nodig hebben om gereedschappen effectief door warmtevangende legeringen te duwen Een enkele spindel dient zelden beide uiteinden van het spectrum met succes Selecteer de spindel op basis van het overheersende lucht - en ruimtevaartmateriaal dat u gebruikt.
- Stijve structuur, krachtige demping. Stoere legeringen met strakkere toleranties vereisen machines die voldoende stijfheid en demping hebben om doorbuiging en geklets te minimaliseren. De toevoeging van een boxway-constructie, een stevige, gedempte kolom en andere kenmerken zullen bijvoorbeeld geklets op zware, krachtige sneden voorkomen.
- Adequate Axis Reis- en werkomvang Grootte Zorg ervoor dat de werkomvang of “work-kubus” groot genoeg is om plaats te bieden aan het grootste onderdeel dat u waarschijnlijk zult gebruiken, samen met de noodzakelijke gereedschapsspeling en -bevestiging. Het bewerken van grote structurele vliegtuigonderdelen en het vervolgens opraken van de Z-asslag halverwege het programma zou een ramp zijn.
- Thermische controle en stabiliteit Het vasthouden van micron-strakke toleranties gaat niet alleen over de hardheid van uw gereedschap en de snelheid van uw spil Thermische groei kan een fatale fout zijn die de nauwkeurigheid van een werktuigmachine met strakke tolerantie teniet zal doen Zoek naar modellen met thermische groeicompensatie van de spil en kolom, plus koelvloeistof via de spil om de temperatuur te beheersen.
- 4e/5e-as en automatiseringsgereedheid Als u onderdelen met contouren bewerkt en deze zonder 4e as hebt uitgevoerd, is positionering op minimaal 3+2 vereist. Verlicht de lucht- en ruimtevaartproductie vereist geavanceerde automatisering voor in-process sonderen, gereedschapsbeheer en palletwisselaars of staafvoeders.
Laat elk potentieel ruimtevaartbewerkingscentrum door deze inspectie gaan om te bepalen of het kan presteren. Als uw beoogde machine bijvoorbeeld een spillimiet van 8.000 tpm heeft, probeer er dan geen aluminium mee te bewerken. Je zou niet investeren in een slecht geconstrueerd frame met weinig stijfheid om harde legeringen te bewerken, dus pas diezelfde mate van due diligence toe bij het selecteren van een VMC die je in een lucht- en ruimtevaartomgeving aan het werk wilt zetten. Ontdek het volledige CNC freesmachine assortiment en u kunt de belangrijkste spindel-, werk-envelop- en stijfheidsparameters vergelijken met behulp van de bovenstaande specificaties als leidraad. Peer-reviewed werk koppelt deze micronresultaten veel meer aan de stijfheid en thermische stabiliteit van de spindel dan aan het snijgereedschap precisie verspanen studie documents.
Een koper met wie we werkten was een VMC aan het specificeren voor titanium hulpstukken voor landingsgestellen. Op papier zagen twee machines er identiek uit, maar de ene bereikte een top van 8.000 tpm achter een spil van 15 kW, terwijl de andere een koppel van 30 kW vasthield bij 2.000 tpm. Als je door de poort loopt, kan alleen de machine met hoog koppel een frees door Ti6-4V duwen zonder te blijven hangen of te klapperen. 'De machine met hoog toerental zou ideaal zijn geweest voor aluminium en hier een probleem. Wat besloot was het spilkoppel bij laag toerental, niet het tpm-getal op de kop.
Belangrijkste uitdagingen bij de CNC-bewerking in de lucht- en ruimtevaart
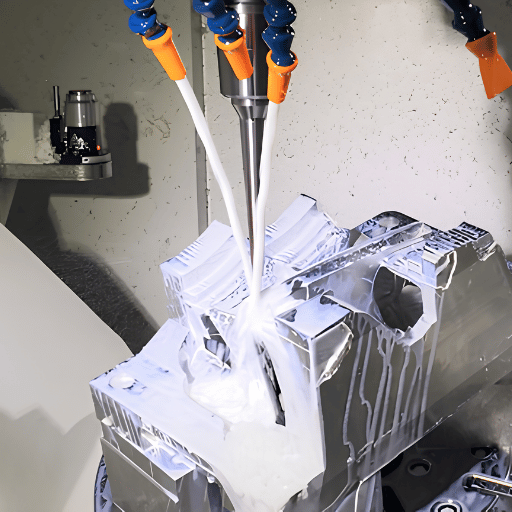
De meeste problemen bij lucht- en ruimtevaartwerk komen niet voort uit het programmeren van geometrie, maar uit het bestrijden van het materiaal en de eigen natuurlijke flexibiliteit van het onderdeel. Je kunt vrijwel zeker zien dat deze vier probleemgebieden zich herhalen in elk serieus lucht- en ruimtevaartprogramma. Vooral het hitte- en chattergedrag van titanium wordt in kaart gebracht in onderzoek naar defensiebewerking, zoals NAVO STO AVT-139.
- Warmte aan de snijkant Een lage thermische geleidbaarheid in titanium resulteert in warmteopbouw in het gereedschap Deze warmte moet worden afgevoerd met hogedrukkoelvloeistof, bereikt met scherpe carbidesnijders, en toevoersnelheden hoog genoeg om de spanen van de snijzone te laten bewegen.
- Werkverharding Inconel en titanium zijn beruchte werkhardende legeringen Als uw gereedschap blijft staan, zelfs in geringe mate, zal het tegen het werk wrijven en het materiaal onmiddellijk verharden op het gereedschapspad. Gereedschapslijtage en breuk treden snel op als de voeding aanzienlijk genoeg wordt verminderd om dit mogelijk te maken, houd uw gereedschap aan het snijden.
- Dunwandige afbuiging en gebabbel Lucht- en ruimtevaartonderdelen hebben gewoonlijk dunne wanden met diepe interne zakken die kunnen afbuigen en rinkelen onder snijbelastingen, wat resulteert in gebabbel.
- Gereedschapslijtage en cyclustijd Alle zeer sterke lucht- en ruimtevaartlegeringen verbruiken snel gereedschap. Het monitoren van de levensduur van het gereedschap en het coaten van de carbide-inzetstukken kan de dimensionale integriteit van de onderdelen gedurende een hele run behouden.
Een handige winkel vuistregel voor het bewerken van dunne wanden: de ondersteuning van de wandbreedteverhouding moet minimaal 8:1 zijn (gerapporteerd in het julinummer van Moderne Machine Shop). Machine van twee kanten, in afwisselende diepten van gesneden, en laat een klein materiaalkussen tot de laatste passeert zodat de muur over de diepte van gesneden wordt gebalanceerd Snelheden en voeders, die zorgvuldig moeten worden afgestemd op de legering, en niet de mogelijkheden van uw machine, worden uiteengezet in onze feeds en snelheden gids.
Bij één klus bleef een titanium ribwand van 2 mm klapperen en de afwerking zag eruit als een recordgroef. Het laten vallen naar een getrapte snedediepte van 6 mm, het afwisselen van de zijkanten van de muur en het overschakelen naar een klim-freespas zorgde ervoor dat deze bezweek; de muur hield zijn profiel vast zodra het gereedschap stopte met het afbuigen van het niet-ondersteunde gedeelte. De fixkostencyclustijd, maar het slopen van een bijna afgewerkt titanium onderdeel kost veel meer.
Kostenfactoren en het kiezen van een Aerospace Machining Partner
Het bewerken van lucht- en ruimtevaartonderdelen is duur, maar waarschijnlijk niet om de reden die de meeste kopers denken. Uw bewerkingsservicekosten voor het gebruik van de machine per uur, relatief kleine kosten.
In de lucht- en ruimtevaart is de verhouding tussen koop en vlieg, de ruwgewicht van het gekochte materiaal versus het gewicht van het onderdeel dat vliegt, over het algemeen ongeveer 10:1, en in titanium voor structurele componenten kan deze 12:1-25:1 zijn. Anders gezegd, de hoeveelheid materiaal die op chips wordt bewerkt, kan maar liefst 92-96% van de gekochte voorraad vertegenwoordigen. Gezien de aanzienlijke premie die op titaniumvoorraad wordt geplaatst ten opzichte van die van zachtere materialen, worden de kosten van een lucht- en ruimtevaartcomponent meestal gedomineerd door de hoeveelheid materiaal die wordt aangeschaft voor bewerking, in plaats van de machinetijd. Dit perspectief herstructureert onmiddellijk hoe de kosten moeten worden waargenomen. Als uw doel kosten worden verlaagd tot kostenverlaging (hybuy-to-to-bride-bouweigst het grootste gebruik van hybride-net.
- Materiaal -Watervoorraad titanium en Inconel Hoog Buy-To-Fly Afval.
- Tolerantie en inspectie -in-het-recht-Banden Creëer Langzame Bezuinigingen Hoge niveaus van CMM en metrologie inspectie vereist.
- Volume - High-mix Low-volume - Low runs of parts betekent afschrijving is slecht over set-up en programmeerkosten.
- Certificering Overhead 1.0. naleving van lucht- en ruimtevaartnormen, inclusief eerste artikelen. Echte arbeid is vereist naast alleen papierwerk.
Voordat u uw lucht- en ruimtevaartonderdelen uitbesteedt, moet u altijd informeren naar hun referenties en prestaties uit het verleden. U moet het bewijs zien van de AS9100D-certificering, eventuele toepasselijke NADCAP-goedkeuringen (voor speciale processen), een ITAR-registratie (voor Amerikaanse militaire lucht- en ruimtevaartprogramma's), ervaring met het bewerken van uw specifieke legering en, het meest kritisch, een aangetoonde geschiedenis van succesvolle voltooiing van het Eerste Artikel (FAI) op vergelijkbare componenten. Het selecteren van een CNC-winkel zonder bewezen FAI-geschiedenis voor uw eerste artikel is een gok als het gaat om vluchthardware; echte CNC-bewerking levert onderdeel-tot-onderdeel consistentie Componentbewerking voor de ruimtevaart en defensie ondersteunt meedogenloos: de motoronderdelen zoals turbinebladen en de onderdelen van leverancierssystemen zijn alleen de ruimtevaartconstructies.
Een winkel die een structurele titanium beugel citeert waarvan ooit werd aangenomen dat de machinetijd de prijs zou domineren. Toen ze de ruwe knuppel tegen het voltooide onderdeel wogen, kwam de buy-to-fly-verhouding rond de 8 uit:1. Ze betaalden voor acht kilogram titanium om er één te verzenden. We hebben de offerte rond de voorraadkosten en de verwijderingstijd opnieuw opgebouwd, en een bijna netto smeden heeft later de materiaalrekening met meer dan een derde verlaagd.
Trends Vormgeven van lucht- en ruimtevaart-CNC-bewerking in 2026
Dit jaar is de technische kracht van de ruimtevaarttechnologie niet één technologie die rechtstreeks wordt gedocumenteerd. De vraag naar ruimtevaart is het overwinnen van capaciteit voor de lucht- en ruimtevaart, evenals de bestellingen die in dat segment worden geplaatst, nemen beide toe, terwijl de arbeidsmarkt in de lucht- en ruimtevaart een ernstig gebrek aan geschoolde arbeidskrachten heeft ervaren, wat tot deze vraag heeft geleid nu winkels zich haasten richting automatisering Lucht- en ruimtevaartprogramma's hebben meer nodig dan wat momenteel kan worden verkregen met bestaande CNC-machines voor de lucht- en ruimtevaart, en dit is de reden waarom machinewerkplaatsen ervoor kiezen om aan boord te gaan met automatisering of te consolideren naar 5-assige mogelijkheden Winkels die adoptie zo lang hebben vermeden, zullen een voortdurend groeiend kostenverschil zien met automatisering Veel eenvoudigere machineonderdelen voor de lucht- en ruimtevaart die als regel worden gebruikt op basis voor CNC-machinebouwmachines die machinaal bewerken, zijn gebruikt US10828698B2.
Er zijn drie technologische verschuivingen die voortkomen uit deze vraag naar de ruimtevaartverwerkende sector Met verlichtingsbewerking kan een klein aantal machinisten meer spindels laten draaien terwijl ze leunen op adaptieve regeltechnologie om gereedschapsafval te voorkomen. Met geavanceerde digitale tweelingen kunnen warmte en vervorming worden gesimuleerd voordat er metaal wordt gesneden. Dit additieve hybride bewerkingsproces, waarbij machines een nauwe benadering maken voordat ze de essentiële randen fijn maken, helpt bij het berekenen van de kosteneffectiviteit die gepaard gaat met duur titanium door rechtstreeks de buy-to-fly-verhoudingen aan te pakken. De belangstelling van de lucht- en ruimtevaartindustrie voor additieve productie van onderdelen demonstreert deze verschuiving. Wanneer we kijken naar de aanschaf van machines vanuit het perspectief van de kopers in de ruimtevaart, elimineert het perspectief van wegen: zoekmachines, vooral naar het aanpassen van wegen, het zoeken naar het aanpassen van automatiseringskosten, het verbeteren van wegen, het verbeteren van de kosten, het zoeken naar het achteraf aanpassen van de kosten van de kosten van de kosten van automatisering, het achteraf.
Veelgestelde vragen
Vraag: Welke certificeringen zijn vereist voor lucht- en ruimtevaartbewerking?
Bekijk Antwoord
Vraag: Is CNC-bewerking in de lucht- en ruimtevaart duur en wat drijft de kosten?
Bekijk Antwoord
Vraag: Hoe lang duurt de CNC-bewerking in de lucht- en ruimtevaart?
Bekijk Antwoord
Vraag: Welke lucht- en ruimtevaartonderdelen zijn het moeilijkst te bewerken?
Bekijk Antwoord
Vraag: Kunt u titanium bewerken op een standaard VMC?
Bekijk Antwoord
Vraag: Wat is een CNC-machinist in de lucht- en ruimtevaart?
Bekijk Antwoord
Gerelateerde artikelen
Referenties en bronnen
- Titanium Ti-6Al-4V Materiaal Data SheetASM/MatWeb
- Buy-to-fly-verhoudingen in additieve/subtractieve productie in de lucht- en ruimtevaartPMC (Nationale Bibliotheek voor Geneeskunde)
- Levenscyclusanalyse van structurele hulpstukken van titanium (buy-to-fly 12-25:1)ScienceDirect
- Precisie vijfassige werktuigmachines voor complexe oppervlakkenPMC (Nationale Bibliotheek voor Geneeskunde)
- AS9100 Kwaliteitssystemen, Lucht- en RuimtevaartSAE International
- NADCAP Aerospace Quality CertificationsPerformance Review Institute
- 10 tips voor titanium (dunwandige verhouding 8:1)Moderne Machine Shop
Waarom we deze gids schreven
Wij bouwen de verticaal bewerkingscentrums en CNC draaibanken die lucht - en ruimtevaartwinkels draaien, dus deze gids is geschreven vanaf de machinezijde van de CNC-bewerking in de lucht - en ruimtevaart, wat spindel, stijfheid en thermische capaciteit titanium en Inconel werk eigenlijk vereisen De tolerantiebanden, de Ti-6Al-4V 6,7 W/m·K cijfer en de buy-to-fly verhoudingen hier worden aangehaald om openbaar materiaal en standaardbronnen, niet leveranciersclaims Beoordeeld door het technische team van ANTISHICNC.



