














Het bewerken van roestvrij staal maakt van eenvoudige klussen sneller klussen met gebroken gereedschap dan bijna elk ander metaal in de werkplaats Het bewerken van roestvrij staal is het werk van het snijden, draaien, frezen, boren en tappen van roestvrijstalen legeringen waarvan de neiging om te verharden en warmte op te vangen ze veel moeilijker te snijden maakt dan koolstofstaal. Die reden is eenvoudig te zeggen en moeilijk te verslaan: roestvrij werk hardt uit onder de snede, houdt warmte aan de rand vast en blijft aan het gereedschap. Haal het cijfer, de snelheid, het gereedschap en het koelmiddel samen en roestvrij snijdt schoon. Zorg dat een van hen verkeerd is en je kook binnen enkele minuten een randje. Deze gids loopt door het waarom en hoe, met startnummers die je naar de machine kunt brengen. Voordat u snijparameters instelt roestvrij staalproducten van Baling Steel, bevestig de werkelijke kwaliteit, leveringsconditie en voorraadafmetingen uit de bestel- en freesdocumentatie.
Snelle Specs: Bewerking van Roestvrij staal
| Gemakkelijkste gemeenschappelijke rang | 303 (vrijbewerking) / 416 martensitisch |
| Hardste gemeenschappelijke rang | 316 en duplex (2205) |
| Startsnelheid, 304 (carbide) | ~150-300 SFM draaien · 100-250 SFM malen |
| Gereedschap naar keuze | Scherp TiAlN/PVD-gecoat carbide, positieve hark |
| Nummer één regel | Blijf voeden, laat het gereedschap wrijven (harding) |
| Thermische geleidbaarheid, 304 | ~16 W/m·K (ongeveer een derde van koolstofstaal) |
Waarom roestvrij staal zo moeilijk te bewerken is
Drie fysieke eigenschappen maken roestvrij staal moeilijk te snijden: het werkt - verhardt onder de rand, het houdt warmte vast bij de snede omdat de thermische geleidbaarheid ongeveer een derde van koolstofstaal bedraagt, en de gomachtige spanen lassen als opgebouwde rand aan het gereedschap. Elke tactiek later in deze gids gaat terug tot een van die drie.
Het werkt-hardt snel. Austenitische kwaliteiten zoals 304 en 316 rekharden aan het oppervlak ongeveer twee keer zo snel als ferritisch of martensitisch roestvrij. Als de snijkant wrijft in plaats van te snijden, gaat er een lichtdoor, een verblijf, een gereedschap dat dof is geworden, wordt de huid van het onderdeel glashard en moet de volgende doorgang onder die geharde laag reiken, anders polijst het gewoon harder. Een onderzoek van de Universiteit van Kentucky naar de oppervlakte-integriteit van AISI 304 bracht de stijging van de oppervlaktehardheid rechtstreeks in verband met deze verharding, en merkte ook op dat austenitisch roestvrij materiaal een grote neiging heeft om dit te doen hecht aan het materiaal van het snijgereedschap.
Het houdt warmte vast in de snede. 304 geleidt warmte bij ongeveer 16 W/m·K, ongeveer een derde van die van gewoon koolstofstaal ~45 W/m·K. De warmte die een koolstofstalen chip zou wegvoeren blijft in plaats daarvan aan de snijkant, zodat het gereedschap heter wordt met dezelfde snelheid. Dat enige feit is waarom de koelmiddelstrategie er meer toe doet in roestvrij staal dan in zacht staal.
Al het roestvrij materiaal dankt zijn corrosieweerstand aan chroom, minstens ongeveer 10.5% 5 de austenitische kwaliteiten voegen nikkel en (in 316) molybdeen toe, wat precies is wat hun bewerkbaarheid verlaagt. Deze kwaliteiten zijn niet bijzonder hard; 304 ligt rond de 180 Brinell-hardheid. Ze zijn moeilijk vanwege hoe ze zich onder de snede gedragen, niet vanwege de bulkhardheid.
Het is gomachtig en plakkerig. Dezelfde koolstofarme ductiliteit die 304 gemakkelijk te vormen maakt, zorgt ervoor dat de chips als opgebouwde rand (BUE) aan de rand willen lassen. BUE verpest de oppervlakteafwerking, breekt dan af en neemt een stuk carbide mee. Slechte oppervlakteafwerking op roestvrij staal is bijna altijd een probleem met de bebouwde rand, geen te hoge voedingssnelheid. Notch-slijtage op de uitgesneden lijn is de andere klassieke faalmodus.
De klus is dus niet moeilijker.“ Het is ”houd houdt de rand scherp, houdt deze gevoed en haalt de warmte eruit.“ Houd die drie vast en roestvrij gedraagt zich.
Roestvrij staalkwaliteiten gerangschikt op bewerkbaarheid
Niet alle roestvrijstalen sneden hetzelfde. Het kiezen van de helling is de eerste hendel die je hebt, en het is de goedkoopste. Een vrij bewerkingsstang van roestvrij staal uit 303 en een stevige roestvrijstalen staaf uit 316 kunnen bijna twee tegen één verschillen in hoe snel je ze snijdt en hoe lang de rand duurt. Wij noemen deze rangschikking de Roestvrij bewerkbaarheid Ladderkwaliteiten gesorteerd op hoe vrij ze snijden, met de afweging die ze allemaal kosten in corrosieweerstand of sterkte.
| Grade (UNS) | Type/familie | Bewerkbaarheid | Afweging die u accepteert |
|---|---|---|---|
| 416 (S41600) | Martensitisch, vrijbewerking | ~85-90% | Gemakkelijkste roestvrij overall; lagere corrosieweerstand |
| 303 (S30300) | Austenitisch, vrijbewerking | ~72-78% | Zwavel/selenium toegevoegd; lagere corrosieweerstand, slechte lasbaarheid |
| 430F (S43020) | Ferritisch, vrijbewerking | ~65-75% | Magnetisch; matige corrosieweerstand |
| 17-4 PH (S17400) | Neerslag-harden | ~43-45% gegloeid | Machine in Conditie A (gegloeid); veel harder na veroudering |
| 304 (S30400) | Austenitisch | ~40-45% | Standaard werkpaard; goede corrosie, eerlijke bewerkbaarheid |
| 304L (S30403) | Austenitisch, koolstofarm | ~40% | Lasvriendelijk maar gummier; iets slechter dan 304 |
| 440C (S44004) | Martensitisch, hardbaar | ~35% gegloeid | Hoge hardheid na warmtebehandeling; alleen machine gegloeid |
| 316 (S31600) | Austenitisch | ~36-40% | Voegt 2-3% molybdeen voor chloride/marien; zwaarste gemeenschappelijke rang |
| 316L (S31603) | Austenitisch, koolstofarm | ~36% | Het meeste maritieme/medische werk; laagste van de gebruikelijke graden |
| 2205 (S32205) | Duplex | ~28% | Ongeveer 20% onder 316; heeft een stijve opstelling en stabiele klemming nodig |
Beoordelingen voor bewerkbaarheid gesynthetiseerd op basis van bewerkingsgegevens met kruisverwijzingen (Machining Doctor-referentietabel en SSINA).
Eén bron vermeldt 303 op 72% en een andere op 75%; 304 verschijnt als zowel 40% als 43%. is geen slordigheid 'dat nummer hangt af van de basislijn's klassieke AISI-systeem van de industrie stelt vrijmakend B1112 koolstofstaal op 100%, terwijl veel roestvrij tabellen 416 roestvrij op 100% stellen Lees de beoordelingen als een ranglijst, niet als een doel. Dat dubbele volgorde (416, 303, 4302, dan is 17, dubbelzijdig houden). het Journal of Materials (JOM) volgt dezelfde rangschikking.
Is 304 of 316 gemakkelijker te bewerken?
304 roestvrij staal is gemakkelijker Beide zijn austenitisch, maar 316 roestvrij staal voegt 2-3% molybdeen toe, wat de sterkte en taaiheid verhoogt en de bewerkbaarheid met ongeveer 10-15% naar beneden sleept ten opzichte van 304. In de praktijk betekent dit dat 316 een iets lagere snijsnelheid, een scherpere rand en strakkere aandacht voor koelvloeistof- en chipcontrole.
Als een onderdeel in zoet water of binnenshuis zal leven, is 304 meestal genoeg en snijdt sneller. Bespaar 316 voor blootstelling aan chloride, maritieme of medische werkzaamheden waarbij de corrosieweerstand zijn waarde verdient, en budget voor de extra cyclustijd en gereedschapslijtage die daarmee gepaard gaan.
Snelheden en voeders voor roestvrij staal
Snelheden en voedingen zijn waar de meeste roestvrij banen worden gewonnen of verloren De val draait koolstof-staal getallen: roestvrij wil een lagere snijsnelheid maar een stevige, stabiele voeding Snijd te langzaam op de voeding en je wrijft, die werk-hardt het oppervlak en doodt de rand De onderstaande tabel geeft carbide startpunten; behandel ze als een plek om te beginnen, dan afstemmen door de chips en het geluid.
| Grade | Draaien (SFM) | Frezen (SFM) | Notes |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Vrije bewerking; meest vergevingsgezind |
| 304 / 304L | 150–300 | 100–250 | Begin ~200 draaien; verhoog zodra de chips blauwbruin zijn |
| 316 / 316L | 120–250 | 80–200 | Lager dan 304; scherpe rand essentieel |
| 17-4 PH (gegloeid) | 150–250 | 100–200 | Weer langzamer eenmaal door de leeftijd gehard |
| 416 | 300–450 | 150–350 | Dichter bij snelheden van gelegeerd staal |
Kruisverwezen startbereiken; premium gecoat carbide met hogedrukkoelvloeistof op een stijve machine kan hoger lopen.
Voor spaanbelasting loopt een gemeenschappelijk carbidebereik van ongeveer 0,0005″ per tand op een 1/8″ eindmolen tot ~0,006″ op een 1″ eindmolen. Deze klassieke winkelformule verbindt het met elkaar:
Spindelsnelheid: RPM = (3,82 × SFM) ÷Teen gereedschapsdiameter van 200 SFM op een 0,5″ gereedschap, RPM = (3,82 × 200) ÷ 0,5 ≈ 1.528 TPM.
Voer: IPM = RPM × chipbelasting × fluiten Met een 4-fluitgereedschap op 0,002″ per tand, voer = 1,528 × 0,002 × 4 ≈ 12.2 IPM. Begin daar en kruip omhoog, kruip niet naar beneden, anders wrijf je. Voor de volledige formule-uitsplitsing, zie onze gids voor feeds en snelheden.
Het kiezen van Snijgereedschappen en inzetstukken
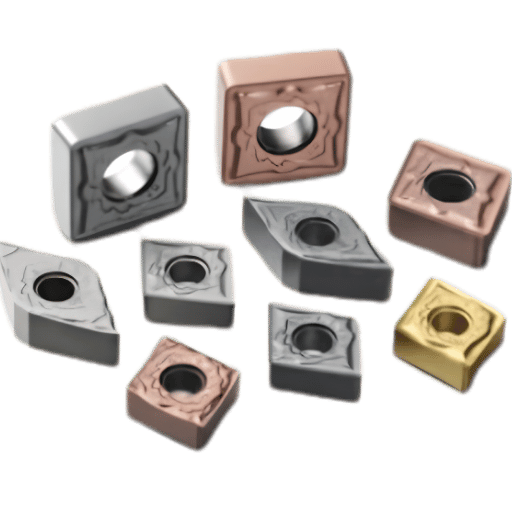
Je beste gereedschap voor roestvrij is scherp, gecoat carbide met een positieve hark, een chipbreaker om de gummy chip te krullen en voldoende chipruimte. Hier leest u hoe de stukken in elkaar passen.
Twee details verdienen hun steun. Een TiAlN-coating, een PVD-coating die een hittebestendige aluminiumoxidehuid laat groeien terwijl deze opwarmt, je snelheid koopt, een blote rand kan niet overleven, en een goede randvoorbereiding (een lichte tint) zorgt ervoor dat de eerste onderbroken treffer niet scherp kan worden afgebroken. Voor het draaien verspreidt een iets grotere neusradius de belasting en verbetert de afwerking, terwijl de hellingshoek positief moet blijven, zodat de rand afschuift in plaats van duwt. Cermet-inzetstukken kunnen een uitstekende afwerking geven bij lichte afwerkingspassages in 303 of 304, hoewel ze te broos zijn voor onderbroken voorbewerking.
| Besluit | Voor roestvrij, kies | Waarom |
|---|---|---|
| Substraat | Fijnkorrelig carbide (HSS alleen voor licht/handwerk) | Houdt een rand heet; HSS geeft op bij ~35-65 SFM |
| Coating | TiAlN PVD (of dunlaagse CVD) | Hittebarrière; TiAlN bouwt een aluminiumoxidehuid op terwijl deze opwarmt |
| Geometrie | Positieve hark, scherpe/geslepen rand, chipbreaker | Schaar in plaats van wrijven; snijdt BUE en snijkracht |
| Draaiinzetstuk | CNMG/DNMG, M-klasse kwaliteit, middelgrote spaanderbreker | Moeilijk genoeg voor onderbroken sneden; bestuurt vezelige chips |
| Eindemolenfluiten | 4 voor sleuven/ruggen, 5-7 voor afwerking/HEM | Laag aantal = chipruimte; hoog aantal = afwerking + feed |
Een echt voorbeeld toont de fluitval Een machinist probeerde een 7-fluit eindmolen om 304 te sleuven en verbrandde het vrijwel onmiddellijk Het probleem was niet de snelheid, het was dat een 7-fluit gereedschap nergens laat voor de chip om in een zware snede te gaan. Het juiste snijgereedschap kiezen voor de werking, het laten zakken naar 4 fluiten en het verhogen van de voeding, het vast te stellen Gereedschapmakers blijven dit vooruit te duwen: patenten zoals US8596935B2 cover inserts met interne koelkanalen en ingebouwde chip controle, een directe reactie op het hitte-en-chip probleem roestvrij creëert.
“Maat uw feeds en snelheden zo een cutting edge duurt ongeveer een kwartier tussen indexwijzigingen Duwen de rand harder dan dat zelden betaalt als je de verloren tijd indexeren en het schroot van een versleten hoek.”
Cutting Tool Engineering magazine, “Turning Roestvrij Gemaakt Pijnloze”
Koelvloeistof en warmtecontrole: het warmtebudget met 3 hefbomen
Omdat roestvrij staal warmte aan de rand houdt, is koeling geen bijzaak, het is een van de drie hefbomen die je bij elke klus in evenwicht houdt. Zie het als een warmtebudget: warmte komt binnen door snijsnelheid, komt naar buiten door koelvloeistof en de coating van het gereedschap bepaalt hoeveel van wat er nog over is, het kan overleven. Beweeg de ene hendel en je moet de andere aanpassen.
- Hefboom 1, Snijsnelheid (opwarmen). Hogere SFM maakt meer warmte Dit is de hendel om als eerste terug te trekken als het gereedschap heet wordt.
- Hefboom 2, Koelvloeistoflevering (uitwarmen). Waar en hoe het koelmiddel terechtkomt, bepaalt hoeveel warmte er met de chip overblijft in plaats van in het onderdeel en gereedschap te weken.
- Hefboom 3, Gereedschapscoating en geometrie (warmte verdragen). Een TiAlN-rand overleeft hitte die een kale rand niet kan, en een scherpe positieve rand maakt in het begin minder warmte.
Koelvloeistoflevering heeft een twist die de meeste beginners missen Overstroming is uitstekend geschikt voor draaien en boren, waarbij de snede continu is en de stroom aan de rand blijft. Maar bij onderbroken frezen kan overstroming cause falen: de rand gaat bij elke rotatie heet-koud-heet-koud, en dat thermische schok barst carbide Veel winkels draaien om precies deze reden hogesnelheidsfrezen in roestvrij droog of met een luchtstoot Waar warmte de limiet is, een 2026 ASME beoordeling van cryogene koeling rapporteert een aanzienlijk langere levensduur van het gereedschap dan conventionele overstromingen. Kies de koelmethode voor de operatie:
| Method | Best for | Kijk uit voor |
|---|---|---|
| Flood | Draaien, boren, continue sneden | Thermische schok bij onderbroken frezen |
| Hoge druk (1.000+ psi) | Spaan breken in draaien, diepe gaten | Heeft machinecapaciteit en budget nodig |
| MQL (bijna droge mist) | Frezen, lagere koelvloeistofkosten | Te weinig koeling voor zwaar draaien |
| Cryogeen (LN2/CO2) | Harde kwaliteiten, langste standtijd | Kosten vooraf en sanitair |
| Droge HSM | Hogesnelheidsfreesgereedschapspaden | Heeft een goede chip-evacuatie nodig |
Hoe werkverharding te vermijden: het principe van geen woning
Als er één gewoonte is die schone roestvrijstalen onderdelen scheidt van gesloopte onderdelen, dan is het deze: laat het gereedschap nooit rijden zonder te snijden. We noemen het het No-Dwell-principe. Het moment waarop een rand stopt met het verwijderen van metaal, stopt met het verwijderen van metaal wanneer het in een hoek woont, de veer passeert een paar duizendsten, of gaat saai en wrijft het oppervlak uit, hardt uit tot een laag die harder is dan het bulkmateriaal zelf.
Een studie van de Universiteit van Kentucky over oppervlakte-integriteit bij AISI 304-bewerking verbindt die oppervlaktehardheid rechtstreeks met werkverharding.
Als je toch een snee neemt, neem dan een echte. Houd bij een finishing pass in 304 de snijdiepte boven ongeveer 0,010″-0,015″, zodat de rand onder een eerder verharde huid blijft in plaats van er bovenop te schaatsen. Deze zelfde logica doodt de “ met lichte pass”: elke lichtpassage verhardt het oppervlak iets meer, dus de laatste snee vecht een hardere laag dan de eerste. Ga naar een voer en blijf in de snit.
Deze checklist volgt recht uit het principe
- ✔ Houd een constante chipbelasting, voer stevig, veren nooit de snede.
- ✔ Verander de rand voordat deze dof wordt; een versleten rand wrijft en wrijven wordt hard.
- ✔ Varieer de snedediepte enigszins om de kerfslijtage van één lijn te spreiden.
- ✔ Gebruik scherp gereedschap met positieve hellingshoek, zodat de rand afschuift in plaats van duwt.
Draaien, frezen, boren en tappen Roestvrij
Deze principes blijven hetzelfde bij alle operaties, maar de tactiek verandert. Dit is wat er verandert als je tussen a beweegt metalen draaibank en een molen.
Turning
Draaien is de vriendelijkste roestvrij bewerking omdat de snede continu is en koelvloeistof op de rand blijft Gebruik een stijve opstelling, een taaie M-klasse inzet met een medium chipbreaker, en constante oppervlakte snelheid zodat de SFM houdt als de diameter krimpt Overstrom hier vrij, dit is waar het het meest helpt Modern CNC draaibank machine bij hogedrukkoelvloeistof breekt de vezelige chip die anders rond het onderdeel nestelt.
Frezen
Frezen is de onderbroken snede, dus thermische schok en spaanafvoer regel Gebruik klim frezen, houd radiale aangrijping licht genoeg om te voorkomen dat chips opnieuw snijden, en overweeg droog of luchtstraal voor hoge snelheid gereedschapspaden op een metaal freesmachine. Een solide, stijf verticaal bewerkingscentrum (VMC) is hier belangrijker dan het toerental van de piekspindel, flex veroorzaakt doorbuiging van het gereedschap waardoor de rand kan wrijven en het oppervlak kan verharden. Voor kleine precisieonderdelen die in volume worden uitgevoerd, ondersteunt Zwitserse bewerking (een draaibank met schuifkop) het werk precies bij de snede en houdt de roestvrijstalen vraag naar stijfheid vast.
Boren en tappen
Het boren van roestvrij is waar het hardst wordt gehard, omdat een langzame start de boor laat wrijven Gebruik een scherpe kobaltboor of gecoat carbide, volledige aanbevolen voeding vanaf het eerste contact, en pas pikboren toe genoeg om spanen te verwijderen, niet zo vaak dat de boor stilstaat en wrijft. Tikken is de meest kwetsbare handeling: vreten (de kraan koud lassen aan de draad) is de gebruikelijke doodsoorzaak, dus gebruik vormkranen waar het materiaal dit toelaat, of spiraalpuntkranen met veel smeermiddel, en zet de snelheid terug. Een kraan in een afgewerkt onderdeel breken is de duurste fout in de winkel.
Wat is de eenvoudigste manier om roestvrij staal te snijden?
Voor een eenmalige snede is het gemakkelijkste pad een vrij bewerkingskwaliteit (303 of 416), een scherp hardmetalen gereedschap, een stevige voeding en overstromingskoelvloeistof op een continue snede zoals draaien. Voor platen, een koude zaag of waterstraal slaat proberen dunne bouillon te malen die klappert.
Veruit de grootste “easy-knop, toch, is de kwaliteitsselectie: als u 303 boven 316 kiest voor een niet-corrosief onderdeel, kan dit bijna verdubbelen hoe snel en hoe lang u snijdt voordat de rand het opgeeft. Sluit het cijfer aan bij de werkelijke corrosiebehoefte en het grootste deel van de moeilijkheidsgraad verdwijnt voordat u de machine ooit aanraakt.
Maximaliseren van de levensduur van het gereedschap en de kosten per onderdeel
In de productie is het doel niet de snelste snit, het zijn de laagste kosten per voltooid onderdeel. Dat evenwicht is de reden waarom de vuistregel van 15 minuten zo duurzaam is: maat de snit, zodat een rand ongeveer vijftien minuten snijdt tussen indexveranderingen. Ren sneller en je kunt de cyclustijd scheren, maar als de levensduur van de randen daalt van vijftien minuten naar vijf, indexeer je drie keer zo vaak, en de verloren tijd plus het risico op versleten hoekschroot wist meestal de winst. Gereedschap is geëvolueerd om die limiet te verleggen 'octrooien', zoals intern-koelende carbide inzetstukken richt vierkant op de hitte die een rand beëindigt.
| Slijtagemodus | Waarschijnlijk oorzaak | Fix |
|---|---|---|
| Opgebouwde rand | Snelheid te laag, rand niet scherp | Verhoog SFM, scherpere/positieve rand, betere koelvloeistof |
| Inkepingskleding bij DOC-lijn | Werkgeharde laag op één diepte | Varieer de snedediepte; zwaardere kwaliteit |
| Rand chippen | Thermische schok (overstroming bij onderbroken snede) | Luchtstoot/droge HSM; zwaardere rang |
| Snelle flank/schurende slijtage | Snelheid te hoog voor het cijfer | Back off SFM (Hefboom 1) |
Veel voorkomende fouten bij het bewerken van roestvrij staal (en hoe u ze kunt vermijden)
Deze komen steeds weer naar voren van machinisten die elke dag roestvrij werken.
- Het uitvoeren van koolstof-staalvoeders. Een te lichte voeding wrijft en verhardt. Roestvrij wil een stevige chip, geen zachte.
- Overstroming van een onderbroken frees. De heet-koude kringloop barst carbide Luchtstoot of droog HSM de snee in plaats daarvan.
- Het negeren van stijfheid is een andere: een A buigend deel of lang gereedschap laat de rand afbuigen en wrijven, de snelste route naar een verhard oppervlak Verkort het gereedschap, steun het onderdeel Academische bewerkingsstudies op oppervlakte-verharding in 304 bevestig dat wrijven, niet snijden, de huid verhardt.
- Standaard 316 halen verspilt ook geld: Spec het alleen als corrosie het nodig heeft; anders snijdt 304 of 303 sneller en goedkoper voor hetzelfde onderdeel.
Wat verandert er aan roestvrij verspanen (vooruitzichten 2026)
Veruit de grootste verschuiving op de werkvloer op dit moment is geen nieuwe kwaliteit, het is de manier waarop de snede wordt gekoeld en wordt zowel gedreven door kosten en verwijderingsdruk als door prestaties. De aankoop, filtering en verwijdering van snijvloeistoffen zijn een echt regelitem, en ze dringen er bij winkels op aan zich af te vragen of overstromingen nog steeds de standaard zijn voor roestvrij staal.
Twee richtingen winnen terrein Minimum-quantity smering (MQL) ruilt de flood tank voor een fijne nevel, waardoor het koelvloeistofvolume scherp wordt afgesneden terwijl er nog steeds warmte van een freesrand wordt afgevoerd En cryogene koeling, vloeibare stikstof of CO2 bij de snede, beweegt zich van het laboratorium naar productie: een ASME-recensie uit 2026 van cryogene koeling in duurzame bewerking rapporteert dat het de levensduur van het gereedschap op zinvolle wijze verlengt en de oppervlaktekwaliteit verbetert ten opzichte van conventionele snijvloeistof, en dat er in 2025 in wordt gewerkt MDPI-smeermiddelen bestudeerde cryogene en MQL-combinaties voor moeilijk te snijden materialen.
Wat dit betekent voor een koper: als u herhaalde roestvrijstalen klussen uitvoert, is de praktische stap in het volgende jaar niet om de hele winkel achteraf aan te passen, maar om MQL of hogedrukkoelvloeistof te testen op één vaste 304- of 316-klus, de levensduur van de rand te meten en afwerking, en laat de kosten per onderdeel bepalen. Die technologie is klaar; de vraag is of uw onderdelenmix er al voor betaalt. Voor een leveranciersvergelijking nadat deze procesvereisten zijn gedefinieerd, evalueer CNC-bewerkingsdiensten van Zhenling tegen de gespecificeerde roestvrij rang, trektoleranties, afwerkingsbereik en inspectievereisten.
Veelgestelde vragen
Q: Is het moeilijk om roestvrij staal te bewerken?
Bekijk Antwoord
Q: Wat is het hardste metaal om te bewerken?
Bekijk Antwoord
Q: Wat is het beste roestvrij staal voor het machinaal bewerken?
Bekijk Antwoord
Q: Hebt u koelmiddel nodig om roestvrij staal te bewerken?
Bekijk Antwoord
Vraag: Waarom verslijten mijn snijgereedschappen zo snel in roestvrij staal?
Bekijk Antwoord
Q: Kunt u roestvrij staal op een handmatige draaibank bewerken?
Bekijk Antwoord
Referenties en bronnen
- Analyse van oppervlakte-integriteit bij de bewerking van AISI 304 roestvrij staalUniversiteit van Kentucky (UKnowledge)
- Cryogene koeling bij duurzame bewerking: een recensieASME Journal of Tribologie (2026)
- Vooruitgang op het gebied van duurzame cryogene bewerking van moeilijk te snijden materialenMDPI-smeermiddelen (2025)
- Vergelijkende bewerkbaarheid van austenitisch en duplex roestvrij staalJOM (2024)
- Draaien Roestvrij Gemaakt PijnloosCutting Tool Engineering
- ASTM A276/A276M, Standaardspecificatie voor Roestvrij staalstaven en VormenASTM International
Waarom we deze gids schreven
Als bouwer van CNC draaibanken, freesmachines, en draaiapparatuur, ziet ANTISHICNC hetzelfde roestvrij probleem van de machinezijde: lage thermische geleidbaarheid en werkverharding straffen elke opstelling die het gereedschap laat wrijven, daarom we stress stijfheid en een stabiele voeding over het najagen van piek RPM.
De snelheden, kwaliteiten en koelvloeistofbegeleiding hier zijn gesynthetiseerd uit gepubliceerde bewerkingsreferenties en peer-reviewed koelonderzoek, ingekaderd voor winkels die kiezen hoe ze 303, 304 en 316 kunnen snijden. Beoordeeld door het technische team van ANTISHICNC.
Gerelateerde artikelen
- Feeds en snelheden: RPM-, feedrate- en SFM-formulesde wiskunde achter de cijfers in deze gids
- Essentiële draaibank snijgereedschappen voor beginnerskiezen van inzetstukken en gereedschapsgeometrie
- De basisprincipes van draaibanken en molens begrijpen
- G- en M-codelijst voor CNC-programmering
- Voordelen van digitale uitlezingen voor draaibanken
Een winkel opzetten om roestvrij te snijden zonder het te bestrijden?
ANTISHICNC bouwt stijve CNC en universele draaibanken, VMC's, en freesmachines geschikt voor roestvrij werk Praat met onze ingenieurs over de juiste machine en spindel voor uw rangmix.



