














Bewerkingsoppervlakteafwerking is de textuur die een snijproces aan een onderdeel achterlaat, het fijne patroon van pieken en dalen dat je met een vingernagel kunt voelen, maar meestal een instrument nodig hebt om te meten. Het beslist hoe een afdichtvlak de druk vasthoudt, hoe een as een roterende afdichting overleeft en hoeveel een onderdeel kost om te maken. Twee delen kunnen dezelfde afmeting op de afdruk raken en zich nog steeds niets hetzelfde gedragen omdat de ene bij Ra 3,2 µm is gedraaid en de andere aarde bij Ra 0,4 µm. Deze gids gaat over de oorzaak-en-controlekant: welk proces geldt voor welke afwerking, de vijf ingangen die u daadwerkelijk bij de machine verandert, de eenvoudige formule die een gedraaide afwerking voorspelt voordat u snijdt, en hoe u een wortel een fout terugleest naar de wortel terugleest naar de breuk leest.
Snelle specificaties: Bewerking van oppervlakteafwerking
| Wat het meet | Micro-onregelmatigheden achtergelaten door machinale bewerking van ruwheid en lay-out, plus wav |
| Meest gebruikte parameter | Ra (rekenkundig gemiddelde ruwheid), in µm of µin |
| Standaard “as-machined” afwerking | Ra 3,2 µm = 125 µin |
| Draaien/freesbereik | Ra 0,8-6,3 µm (32-250 µin) |
| Slijpen /honen /lappen | Ra 0,1-0,8 µm tot minder dan 0,05 µm |
| Besturende normen | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Grootste enkele hendel (draaien) | Voer per omwenteling versus straal van de neus van het gereedschap |
Wat betekent “Verwerkingsoppervlakteafwerking” eigenlijk
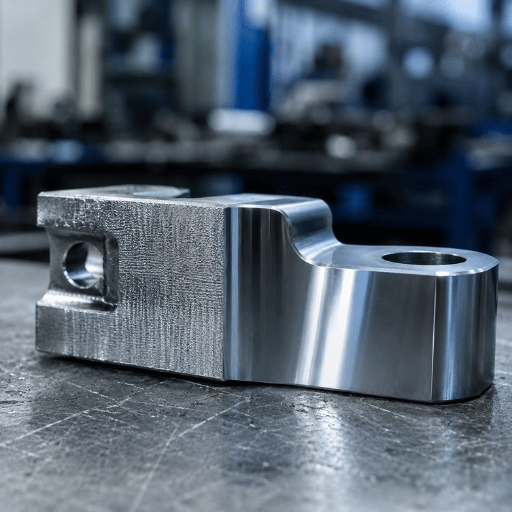
Oppervlakteafwerking is een brede beschrijving van de textuur van een machinaal bewerkt oppervlak, en het breekt in drie afzonderlijke componenten: ruwheid, golving en lay. Het mengen ervan is de meest voorkomende reden waarom een tekenoproep en een voltooid onderdeel het daar niet mee eens zijn. Bij de dagelijkse bewerking betekent het woord meestal ruwheid, gerapporteerd als een Ra-waarde in micrometers: de fijne pieken en dalen die de snijkant achterlaat op het oppervlak.
- ✔Ruwheidde fijn uit elkaar geplaatste onregelmatigheden in het oppervlak, de pieken en dalen die direct door de snijkant zijn achtergelaten. Dit is wat machinisten gewoonlijk bedoelen als ze zeggen: “surface finish,”, en dat is wat Ra rapporteert.
- ✔Golvinggrovere, langere golflengte afwijkingen van trillingen, afbuiging, of een kromgetrokken opstelling Een onderdeel kan een glad oppervlak (lage ruwheid) maar toch golvend zijn.
- ✔Layde richting van het overheersende oppervlaktepatroon, bepaald door het type bewerking (cirkelvormig op een gedraaid vlak, lineair op een grond of gefreesd vlak).
“Oppervlaktetextuur” is de overkoepelende term voor alle drie; “oppervlakte ruwheid” is op zichzelf de ruwheidscomponent De ASME B46.1 standaard definieert Ra formeel als het rekenkundig gemiddelde van de absolute hoogteafwijkingen van het gemeten profiel ten opzichte van zijn gemiddelde lijn, genomen over een bemonsteringslengte In duidelijke bewoordingen: gemiddeld hoe ver het oppervlak afdwaalt van een middenvlak, op en neer, en je krijgt Ra.
Deze drie elementen vormen samen de textuur van een oppervlak, en elk type oppervlakteafwerking is slechts een andere mix ervan Ingenieurs beschrijven deze oppervlaktegeometrie met ruwheidsparameters, Ra, Rz en Rt, elk op een andere manier om een complex profiel tot één enkel getal te reduceren. Gemeenschappelijke oppervlakteafwerkingen op een machinaal bewerkt onderdeel variëren van grof tot spiegelhelder, maar ze beschrijven allemaal dezelfde metalen oppervlakteafwerking: hoe ver het echte oppervlak afwijkt van een perfect vlak, inclusief zowel de golving als de onregelmatigheden in het op afstand gelegen oppervlak, de kleine onregelmatigheden in het oppervlak en de onregelmatigheden op een oppervlak achtergelaten door spanen.
De cijfers lezen: Ra, Rz en gewone oproepen
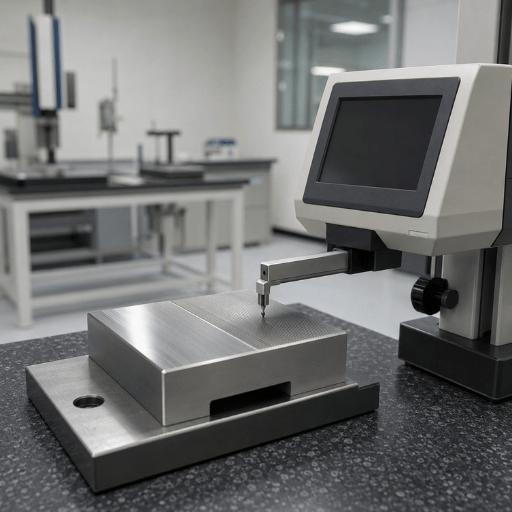
Ra domineert afdrukken omdat het stabiel en gemakkelijk te meten is, maar het middelt de extremen weg. Rz legt het gemiddelde vast van de grootste piek-tot-vallei-hoogten over verschillende bemonsteringslengtes en is gevoeliger voor een enkele diepe kras, nuttig voor afdichting en vermoeiingskritische oppervlakken. Rmax (of Rt) is de grootste piek-tot-vallei-afstand in de evaluatie. Oppervlakken kunnen Ra doorgeven en toch falen op Rz als ze af en toe diepe gereedschapsmarkeringen dragen.
Ra is het ruwheidsgemiddelde, formeel het rekenkundig gemiddelde van de afwijkingen van de oppervlaktehoogten van de gemiddelde lijn, daarom wordt het ook wel de gemiddelde oppervlakteruwheid genoemd. Omdat het veel kleine afwijkingen van de oppervlaktehoogte in één figuur optelt, kunnen twee oppervlakken met zeer verschillende ruwheidsprofielen dezelfde Ra delen. Elke afzonderlijke ruwheidsprofielmeting vertelt u daarom minder dan de volledige ruwheidsparameterset, dus kritische tekeningen koppelen Ra met Rz of een strakkere parameter. Standaard oppervlakteruwheidswaarden clusteren op een vaste schaal, en de meeste callouts kiezen een van deze ruwheidsniveaus in plaats van een willekeurig getal.
Wat is Ra 3.2 oppervlakteafwerking?
Ra 3,2 µm (gelijk aan 125 µin) is de standaard “-bewerking, de textuur die een competente draai- of freesgang produceert zonder extra afwerkingswerk. Het draagt vaag zichtbare gereedschapssporen, voelt soepel aan en is de standaard voor algemeen bewerkte oppervlakken, montagevlakken en niet-afdichtingskenmerken. Het specificeren van iets fijners dan Ra 3.2 betekent dat u zich inzet voor extra passages, speciaal gereedschap of een secundair proces. Ra 3.2 is dus de kostenneutrale basislijn, tenzij de functie beter vereist.
| Ra (µm) | Ra (µin) | ISO N-klasse | Voel je / typisch gebruik |
|---|---|---|---|
| 6.3 | 250 | N9 | Zichtbare markeringen; ruwe bewerking, niet-kritisch |
| 3.2 | 125 | N8 | Standaard machinaal; algemene oppervlakken |
| 1.6 | 63 | N7 | Fijne finish pass; lichte glijden past |
| 0.8 | 32 | N6 | Lagerzittingen, afdichtingsvlakken (behoeft verzorging of slijpen) |
| 0.4 | 16 | N5 | Grondoppervlakken; dynamische afdichtingstijdschriften |
| 0.2 | 8 | N4 | Precisieslijpen/honen |
Conversieconventie: 1 µm ≈ 40 µin Met deze conversie van oppervlakteruwheid kunt u elke oppervlakteruwheidsgrafiek in beide eenheden lezen Voor een volledige Ra-oppervlakteafwerkingsgrafiek met RMS-, CLA- en Rt-kolommen, plus een vergelijkingsgrafiek voor oppervlakteruwheid, zie onze gids voor het meten van oppervlakteruwheid.
Oppervlakteafwerkingssymbolen op een technische tekening
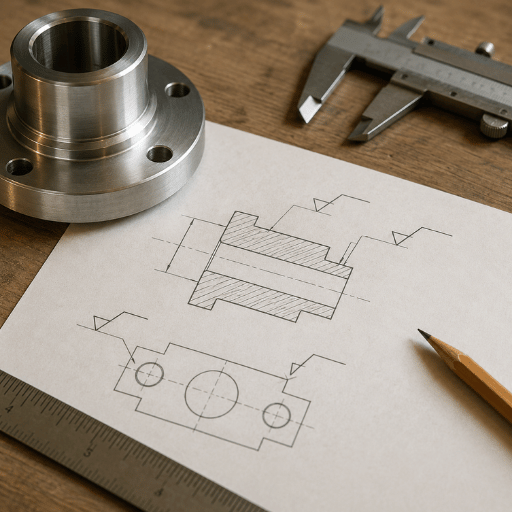
Een afwerkingseis bereikt de winkel als symbool, niet als zin. Het basissymbool is een vinkje dat op het oppervlak staat dat het bestuurt. Drie varianten veranderen de betekenis:
- ✔Gewoon vinkje, vereiste oppervlaktetextuur, elk proces toegestaan.
- ✔Vinkje met een horizontale balk, materiaalverwijdering (bewerking) is vereist.
- ✔Vinkje met een cirkel, materiaalverwijdering is verboden (laat het gegoten/zoals-gevormde oppervlak achter).
Deze oppervlakteruwheidssymbolen (ook geschreven als oppervlaktetextuursymbolen) verpakken de parameters, waarde, afsnijding en lay van de oppervlakteafwerking in één markering Ra-waarden bevinden zich linksboven in het symbool; een bemonsteringslengte (afsnijdingslengte) en een lay-direction-symbool kunnen onder en rechts worden toegevoegd. Legsymbolen vertellen u welke kant het patroon op moet lopen: = parallel, ⊥ loodrecht, X gekruist, M multidirectioneel, C circulair, R radiaal Leg zaken voor afdichtingen en glijdende delen, waarbij de krasrichting ten opzichte van beweging lekkage en slijtage verandert.
ISO en ASME trekken hetzelfde idee anders Onder ASME Y14.36M de waarde wordt weergegeven in µin; onder ISO 1302 / ISO 21920 wordt deze weergegeven in µm met de parameterletter (bijvoorbeeld “Ra 0,8”) Als een callout een kaal getal zonder parameter toont, bevestig dan of het Ra of Rz is en welke eenheden, een “32” in µin (Ra 0,8 µm) is een heel ander deel dan “32” gelezen als Rz.
Welke afwerking elk bewerkingsproces kan inhouden
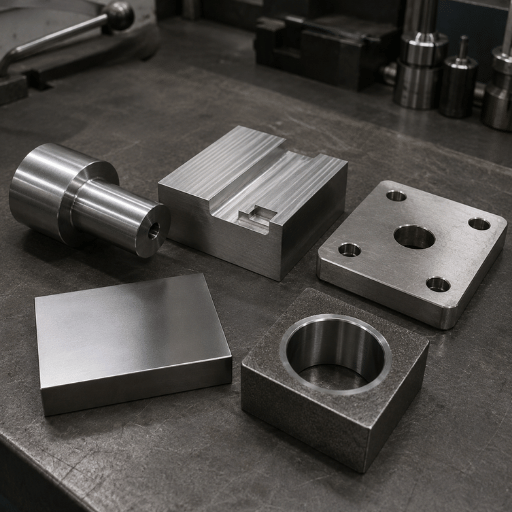
Eén feit is belangrijker dan welke feeds-and-speeds-aanpassing dan ook: het proces zet de vloer. Je kunt een voorbewerkingspas niet in een spiegel tunen, voorbij een punt, de enige manier om een fijnere Ra te krijgen is een andere bewerking Als bouwer van draai-, frees-, slijp- en EDM-machines stellen we eerst de procesbeugel in en optimaliseren we vervolgens erin. De onderstaande tabel is de Process-to-Ra-venster 1. Een realistische kaart met twee eenheden van wat elke operatie in productie heeft, en geen best case voor het laboratorium.
| Process | Ra (µm) | Ra (µin) | Typische rol |
|---|---|---|---|
| Ruw draaien/frezen | 3.2–12.5 | 125–500 | Voorraadverwijdering, niet-kritisch |
| Eindig het draaien/frezen | 0.8–3.2 | 32–125 | Standaard bewerkte oppervlakken |
| Boren | 1.6–6.3 | 63–250 | Gaten voor het ruimen |
| Ruimen/saai | 0.8–3.2 | 32–125 | Afmeting, ronde gaten |
| EDM (draad /zinklood) | 0.4–6.3 | 16–250 | Harde of complexe vormen |
| Oppervlakte/cilindrisch slijpen | 0.1–0.8 | 4–32 | Lagerstoelen, zegelvellen |
| Honing | 0.05–0.4 | 2–16 | Boringen, hydraulische cilinders |
| Lappen | <0,012-0,1 | 0.5–4 | Meters, optische, afdichtingsflats |
Elk type bewerking laat zijn eigen signatuur achter: een gedraaid onderdeel toont cirkelvormige lay, een gefreesd onderdeel vertoont lineaire markeringen en elektrische ontladingsbewerking (EDM) laat een uniforme matte Deze machinaal bewerkte oppervlakteafwerkingen zijn het product van het snij - of eroderingsmechanisme plus de bewerkingsstappen die voorafgaan aan de laatste passage, ruw, halfafwerking, dan afwerking Een CNC-bewerkt oppervlak van een afwerkingsgang is veel gladder dan hetzelfde CNC-bewerkingsoppervlak dat overblijft na het voorbewerken Lees het proces-naar-ra venster erboven als een afwerkingsschema voor het bewerkingsoppervlak: pas de gewenste oppervlakteafwerking aan op het proces dat het kan bereiken en optimaliseer vervolgens in dat venster.
Bronnen: procesbanden worden vergeleken met technische handboeken en standaardpraktijken. Slijpen kan in productie Ra 3-6 µin bereiken, daarom wordt alles onder ongeveer Ra 0,8 µm gewoonlijk verplaatst naar slijpapparatuur in plaats van achtervolgd te worden op een draaibank of molen.
“De meeste ‘slechte afwerking’-tickets die we zien zijn helemaal geen feeds-and-speeds-probleem, het onderdeel werd gevraagd om een slijpklasse-nummer vast te houden tijdens een draaibewerking Kies eerst het proces voor de Ra; de parameters worden alleen nauwkeurig afgestemd in dat venster.”
ANTISHICNC draaien & slijpen engineering team
De 5 hefbomen die het oppervlak regelen, zijn voltooid
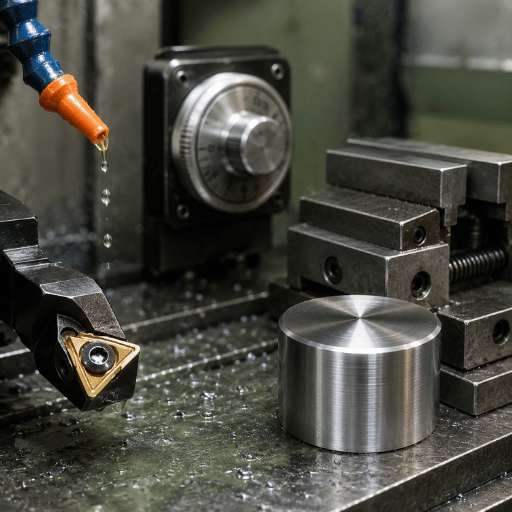
Zodra u zich in het juiste procesvenster bevindt, bepalen vijf ingangen de daadwerkelijke Ra. We noemen dit de 5-Hefboom Afwerking Controlemodeltrek ze op volgorde, want de eerste twee doen het meeste werk op een gedraaid of gefreesd oppervlak.
- Voer per omwde dominante geometrische driver Lagere feed, fijnere afwerking (met een limiet, zie de volgende sectie).
- Radius van de gereedschapsneuseen grotere straal verspreidt de voedingssporen en verlaagt de theoretische ruwheid, maar verhoogt de snijkracht.
- Snijsnelheidmoet hoog genoeg zijn om uit de bebouwde randzone te komen (zie probleemoplossing).
- Rand/gereedschapstoestandeen scherpe, correct gecoate, ongedragen rand; een wisserinzetstuk als u voer en afwerking wilt.
- Stijfheid & koelvloeistofeen stijve opstelling en schone smering doden de golving en het scheuren van de eerste drie hendels kan dat niet.
Hefboom 1 en 2 zijn met elkaar verbonden door eenvoudige geometrie, en je kunt een gedraaide afwerking voorspellen voordat de spil ooit draait.
Theoretische piek-tot-vallei-ruwheid bij het draaien is Rt ≈ f² ÷ (8 × r), waarbij f voeding per omwenteling is en r de straal van de neus van het gereedschap Werkvoorbeeld: f = 0,2 mm/omw, r = 0,8 mm → Rt ≈ (0,2 × 0,2) ÷ (8 × 0,8) = 0,04 ÷ 6,4 = 0,00625 mm = 6,25 µm. Nu halveer je het voer tot 0,1 mm/omw: Rt ≈ 0,01 ÷ 6,4 = 1,56 µm, ruwweg a quarter van de hoogte, want voer is vierkant Steek je eigen f en r in voordat je snijdt: het vertelt je of de afwerking überhaupt bereikbaar is door te draaien, of dat het onderdeel moet worden vermalen.
Diezelfde geometrie verklaart het wisserinzetstuk Een wisser slijpt een klein vlak vlak net voorbij de neusradius, zodat de sporen die bij een hogere voeding achterblijven glad worden afgeveegd, waardoor je de voeding kunt verdubbelen en de afwerking kunt behouden Die afweging is reëel en gedocumenteerd: draaiende inzetstukken met een grotere effectieve straal produceren de beste oppervlaktekwaliteit“ maar verhogen de snijkracht,” per Google-octrooien EP1631410A1, dus ze hebben een rigide opstelling nodig Voor waar snelheden en feeds passen in het grotere geheel, zie onze feeds en snelheden gids.
Hoe oppervlakteafwerking te verbeteren: een werkreeks
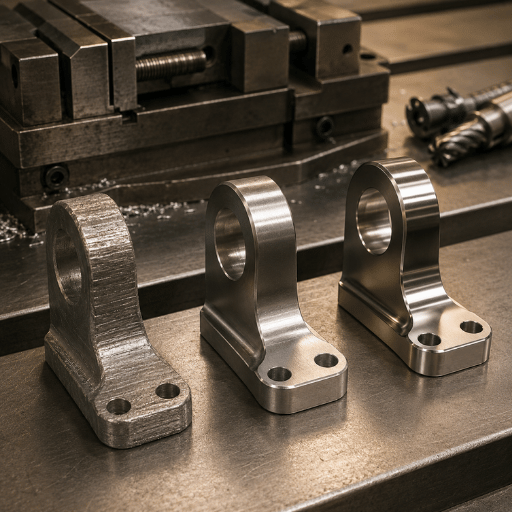
Oppervlakteafwerking wordt niet verbeterd door geluk of door simpelweg de machine te vertragen Het reageert op een gedefinieerde set hendels 'randconditie', 'feed and nose', 'afwerkingsstrategie', 'cutting speed' en 'rigidity' 'de volgorde waarin je ze aanpast hoe snel je het nummer bereikt De onderstaande reeks is degene die we operators overhandigen als een onderdeel ruw terugkomt, gerangschikt op effect in plaats van op gewoonte.
Hoe krijg je een betere oppervlakteafwerking bij het bewerken?
Bewerk de hendels in volgorde van effect in plaats van alles in één keer te veranderen. De snelste winst op een gedraaid of gefreesd onderdeel komt van de snijkant en de relatie tussen voeding en neus en straal, dan de afwerkingspassage, dan snelheid en koelvloeistof. Hieronder vindt u de volgorde die we overhandigen aan operators die een nummer achtervolgen.
- Bevestig dat de rand scherp en ongedragen is en op of net onder de middenhoogte is geplaatst. Een inzetstuk boven het midden wrijft in plaats van snijwonden.
- Laat ten minste één neusradius van voorraad voor een speciale afwerkingspas, nooit minder.
- Verlaag de voeding of pas op een grotere neusradius/wisserinzetstuk (gebruik de voerkwadraatregel om de beweging te vergroten).
- Neem een veerpas (nuldiepte) om door afbuiging aangedreven restjes te verwijderen.
- Verhoog de snijsnelheid om uit de buurt van de opgebouwde band te komen; koelvloeistof toevoegen of verbeteren.
- Als het doel lager is dan ~Ra 0,8 µm, stop dan met afstemmen en ga over op malen of honen.
Het doel is een glad oppervlak dat voldoet aan de gewenste oppervlakteafwerking zonder verspilde passages; het najagen van een fijner ruwheidsniveau dan het onderdeel hoeft alleen maar kosten te maken Gecontroleerde universitaire freesexperimenten bevestigen dat oppervlakteruwheidssporen rechtstreeks worden ingevoerd (Clemson University studie over 6061 aluminium), dus feed is de hendel om eerst te size Eén contra-intuïtieve waarschuwing: het uithongeren van de feed helpt niet altijd Beoefenaars melden dat het dalen onder een echte finishing feed (ongeveer 0,15 mm/omw) een finish kan maken erger, omdat de rand begint te wrijven en uit te smeren in plaats van schoon te scheren.
Waarom Finish verkeerd gaat: 6 veelvoorkomende oorzaken en oplossingen
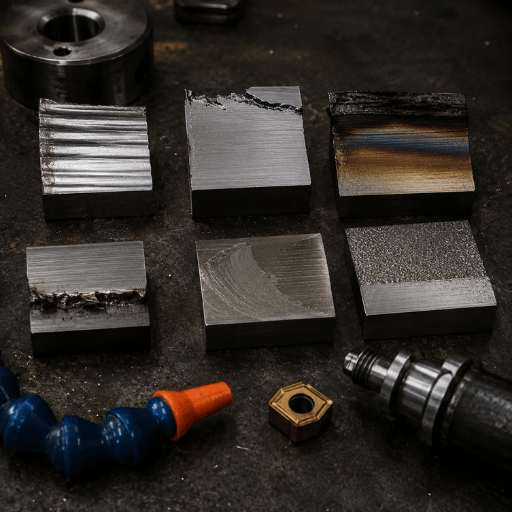
De meeste finishfouten kondigen hun oorzaak aan als je het oppervlak leest in plaats van te raden Een gescheurde, een regelmatige golf, een helder gesleept uitstrijkje. Elk patroon wijst terug naar één dominante. Gebruik de. 6-Symptoom Voltooi Fout Decoder hieronder: breng wat u ziet op het onderdeel in overeenstemming met een symptoom, zoek de gebruikelijke oorzaak en verander vervolgens die enkele variabele voordat u iets anders aanraakt.
| Symptoom van de kant | Waarschijnlijk oorzaak | Fix |
|---|---|---|
| Regelmatige golvende/drummarkeringen | Chatter 'trillen, vaak van onderbroken of onstabiel snijden | Verstevigen opstelling, verkorten overhang, verander snelheid/diepte om de resonantie te ontwijken |
| Gescheurd, haveloos, dof oppervlak | Opgebouwde rand bij lage/middensnelheid op gomachtig materiaal | Verhoog de snelheid uit de BUE-band, scherpere/gecoate rand, betere koelvloeistof |
| Heldere besmeurde weerstand, geen schone snit | Gereedschap boven de middenhoogte wrijft, snijdt niet | Reset de rand naar het midden of iets lager |
| Grove periodieke richels | Voer te hoog voor de neusradius | Verlaag het voer of vergroot de neusradius (regel voor het voer in het kwadraat) |
| Willekeurige krassen/scores | Chips terugsnijden, zwerm over het oppervlak gesleept | Verbeter de spaanafvoer, koelvloeistofspoeling, spaandergeometrie |
| Eindig wordt erger tijdens een run | Progressieve gereedschapsslijtage | Index/vervang de rand van een gereedschapsschema, niet van een storing |
Een alom gekoesterde overtuiging is dat een lagere snijsnelheid altijd een fijnere afwerking geeft Gecontroleerde studies zeggen anders: bij lage snijsnelheid een opgebouwde randvorm en ruwen het oppervlak, en Ra valt naarmate de snelheid uit die band stijgt Universitair onderzoek naar draaien bevestigt dat de relatie “positief is vanwege de vorming van opgebouwde edge” bij lage snelheid (SUST-onderzoek naar snijparameters; bevestigd voor AA7075 in ScienceDirect). Als een finish gescheurd is en je reikt naar de snelheidsoverschrijding om te vertragen, maak je het misschien nog erger.
Matching van afwerking met functie: hoe strak is strak genoeg?
Op veel tekeningen is de duurste lijn een te strakke finish-oproep. Strakkere Ra is niet gratis: van Ra 3,2 naar Ra gaan 0,8 µm wordt vaak aangehaald als een toevoeging van ongeveer 2,4 × aan de bewerkingskosten, omdat het extra afwerkingspassen, speciaal gereedschap en strengere inspectie dwingt. Geef de afwerking op die de functie nodig heeft, niet fijner, met behulp van de parameter- en symboolregels in ISO21920 de callout betekent dus voor elke winkel hetzelfde.
| Deelrol | Verstandig max Ra | Waarom |
|---|---|---|
| Algemeen /contactloos oppervlak | Ra 3,2-6,3 µm | Bewerkt is prima; strakker verspilt geld |
| Statische afdichting/pakking gezicht | Ra 1,6-3,2 µm | Pakking voldoet; lay is belangrijker dan ultra-lage Ra |
| Druk op/schuifpasvorm | Ra 0,8-1,6 µm | Regelt wrijving en vastgehouden interferentie |
| Dynamische afdichting journal/lagerstoel | Ra 0,2-0,8 µm | Seal leven; meestal gemalen |
| Optisch /maat / plat gerond | Ra <0,1 µm | Functie vereist het; alleen lappen/honen |
Verschillende roldelen hebben verschillende oppervlakteruwheid nodig, en verschillende niveaus van oppervlakteruwheid brengen zeer verschillende kosten met zich mee. Soms is een ruwere afwerking de juiste roep: een matte of satijnen afwerking (een opzettelijke satijnen afwerking, geen gepolijste) kan worden gespecificeerd voor uiterlijk of om hanteringsmarkeringen te verbergen in plaats van voor functie. Deze afwerkingsvariaties zijn precies de reden waarom één onderdeel meerdere oproepen bevat in plaats van één dekenklasse.
Een praktische regel: als u de functie die deze nodig heeft niet kunt benoemen, specificeer dan niet onder Ra 1,6 µm. Geef voor elke functie de juiste oppervlakteafwerking op, behandel de strakste call-out als de laatste oppervlakteafwerking die als laatste moet worden gepland, en onthoud dat precisiebewerkingstijd, en niet materiaal, is wat een te strakke nummeraankoop is. Beslissingen over match-finish-to-function zijn goedkoper om op de tekening te nemen dan om ruzie te maken bij inspectie van het eerste artikel. Voor uitbestede onderdelen, een vraag over precisie CNC-bewerking van Zhenling moet deze functiespecifieke afwerkingsoproepen en hun inspectiebasis aan de tekening toevoegen, dus citaat en beoordeling van het eerste artikel gebruiken dezelfde vereisten.
Het verifiëren van de door u opgegeven afwerking
Twee cheques bestrijken de meeste winkels. A oppervlaktevergelijker (een set referentiecoupons die zijn bewerkt volgens bekende Ra-kwaliteiten) laat een operator een afwerking beoordelen op zicht en vingernagel in seconden, prima voor go/no-go op de vloer. A stylus profilometer sleept een fijne punt over het oppervlak en rapporteert een traceerbare Ra/Rz tegen een gedefinieerde afsnijlengte, wat je nodig hebt voor inspectieregistraties en strakke callouts Ruwheidsmeting verandert het oppervlak in een getal: het instrument neemt de meting van oppervlakteruwheid vanaf een gemeten oppervlak, traceert het oppervlakteprofiel zodat de oppervlakteruwheidsmeting herhaalbaar is. Match het onderdeeloppervlak en de ruwheidsspecificaties met het juiste instrument en kies de afsnijding zodat deze bij het kenmerk past, omdat de verkeerde afsnijding kan melden dat een passerend onderdeel faalt Voor de volledige methode, instrumenten en Ra-versus-Rz-details, zie onze speciale handleiding over hoe oppervlakteruwheid te meten.
Waar de vereisten voor het bewerken van oppervlakteafwerking naartoe gaan
Twee ploegen zijn het waard om nu op te treden Ten eerste verandert de heersende norm: ISO 21920-2:2021 vervangt ISO 4287/4288, de al lang bestaande profielparameternormen, en Deel 1 absorbeert de symboliek van ISO 1302 (Gids voor oppervlaktemetrologie). Het praktische gevolg ervan voor kopers: een “Ra 0.8” op een tekening uit 2026 en een tekening uit 2015 kunnen verwijzen naar verschillende definities van bemonstering en evaluatie, bevestigen op welke standaard een oproep is gebaseerd voordat u deze citeert of inspecteert.
Ten tweede, de proceseconomie onder de afwerking is in beweging Hard draaien wordt steeds vaker gebruikt als alternatief voor het malen voor geharde (>45 HRC) onderdelen om Ra 0,2-0,4 µm te bereiken, omdat het recycleerbare chips maakt in plaats van slib te malen en cyclustijd kan verkorten (>45 HRC)Productie Machining). Dat zorgt er niet voor dat het slijpen, slijpen, honen en lepwerk alles onder ongeveer Ra 0,1 µm nog steeds bezit, maar het verandert welke machine het werk voor de middenfijne band verdient. Als u de mogelijkheid voor submicronafwerkingen specificeert of koopt, wordt de beslissing niet langer automatisch genomen.“ Match het proces met de Ra en de hardheid, en herzie het als harddraaiend gereedschap verbetert.
Veelgestelde vragen
Q: Wat is de standaardoppervlakteafwerking in het machinaal bewerken?
Bekijk Antwoord
Vraag: Wat is het verschil tussen oppervlakteruwheid en oppervlakteafwerking?
Bekijk Antwoord
Vraag: Verandert anodiseren of galvaniseren mijn machinaal bewerkte oppervlakteruwheid?
Bekijk Antwoord
Vraag: Waarom kost het specificeren van Ra 1.6 of Ra 0.8 niet altijd meer?
Bekijk Antwoord
Q: Welk bewerkingsproces geeft de meest vloeiende afwerking?
Bekijk Antwoord
Q: Kunt u verschillende oppervlakte eindigt op één deel combineren?
Bekijk Antwoord
Ja, en het is de normale praktijk Een enkel onderdeel draagt vaak meerdere oproepen: een geslepen Ra 0,4 µm lager journaal, Ra 1,6 µm afdichtingsvlakken, en as-machined Ra 3,2 µm overal elders Elke functie krijgt de afwerking zijn functiebehoeften, die de kosten omlaag houdt versus het hele onderdeel afwerken tot het kleinste aantal Eén sequencing regel is van belang: strakkere oppervlakken worden meestal als laatste afgewerkt, dus warmte en klemmen van latere bewerkingen bederven geen oppervlak dat al op maat is gebracht.
Roep het symbool, de waarde en de lay-out van elk oppervlak afzonderlijk op, en markeer elke “finish na hittebehandeling of ”finish na plating“-notitie, zodat de winkel de volgorde van de werking plant en een journal niet maalt. Een later proces zou alleen maar opnieuw vervormen.
Referenties en bronnen
- Effect van het machinaal bewerken van de toevoer op de ruwheid van het oppervlak bij het snijden van 6061 aluminiumClemson University
- Impact van de afstand van de gereedschapspadhoogte op de neusstraal van het snijgereedschap en de oppervlakteafwerkingNIH PMC
- Bestudeer het effect van snijparameters (snelheid, voeding, diepte) op oppervlakteruwheidSudan Universiteit voor Wetenschap en Technologie
- ISO 21920-2:2021, Geometrische productspecificaties, Oppervlaktetextuur: ProfielISO
- ASME B46.1 / Y14.36, Oppervlaktetextuur- en oppervlaktetextuursymbolenASME
- EP1631410A1, Snijgereedschap met een ruitenwisserneushoekGoogle Patents
Over deze analyse
Deze afwerkingsgeleider voor het bewerkingsoppervlak weerspiegelt het proces-eerste aanzicht van een bouwer van werktuigmachines: ANTISHICNC vervaardigt de draaidraaibanken, freesmachines, oppervlaktemolens, gereedschaps - & freesmolens en EDM-apparatuur die de afwerkingsbanden in het bovenstaande proces-naar-Ra-venster vasthouden De mogelijkhedenbereiken en het feed-kwadraatvoorbeeld zijn ontleend aan standaardpraktijk en bewerkingsreferenties, en vervolgens ingekaderd door hoe die processen zich gedragen op echte apparatuur. Beoordeeld door het technische team van ANTISHICNC.
Gerelateerde artikelen
- Hoe oppervlakte ruwheid, Ra, Rz, instrumenten en grenslengte te meten
- Voeders en snelheden, waarbij snijparameters worden ingesteld die de afwerking en levensduur van het gereedschap beschermen
- Bewerking van Roestvrij staal, temmen werk verharding en opgebouwde rand
- Bewerking Aluminium, afwerking, BUE en neus-straal strategie
- Bewerking Messing, vrij snijgedrag en oppervlaktekwaliteit



