














Elektrische ontladingsbewerking begrijpen met draadsnijden voor moderne productie
Een van de werkelijk revolutionaire methoden die precisie-industrieën in hun arsenaal hebben, is Electric Discharge Machining met draadsnijden Om het simpel te zeggen, draad EDM is een elektrisch vonkerosieproces dat wordt gebruikt om uitstekende, ingewikkelde en nauwkeurige sneden te produceren in metalen die moeilijk te bewerken zijn met behulp van een andere methode Dit is iets dat iedereen wiens industrieën behoren tot de lucht- en ruimtevaart-, automobiel- of medische productie moet begrijpen om concurrerend te blijven Deze blog heeft tot doel de basisprincipes van het proces uit te leggen, de primaire voordelen van draadsnijden EDM te benadrukken en de belangrijke rol ervan in moderne technische toepassingen te benadrukken, met name bij het verleggen van grenzen. Omarm de nieuwe golf van technische toepassingen die uitlopers zijn van deze bewerkingsmethode en onheilspellend nieuwe normen in de productie stellen!
Wire Cut EDM begrijpen
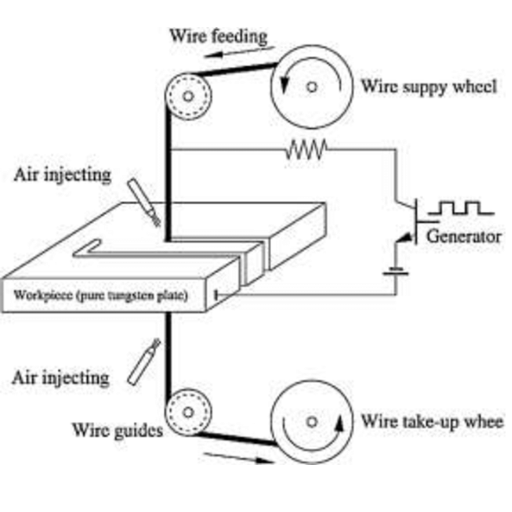
Draadgesneden elektrische ontladingsbewerking (EDM) is een exact snij - en contactloos proces dat wordt gebruikt om geleidende materialen met hoge nauwkeurigheid te snijden Een fijne draad, meestal gemaakt van messing of gecoat met een ander materiaal, wordt gebruikt als elektrode om elektriciteit af te voeren Deze ontladingen produceren een gecontroleerde vonk om het materiaal te eroderen, waardoor zeer ingewikkelde vormen en fijne details kunnen ontstaan Draadgesneden EDM is geschikt voor het bewerken van complexe of kwetsbare materialen en wordt gebruikt bij de vervaardiging van componenten voor de lucht - en ruimtevaart, automobiel - en medische industrie Bovendien legt dit proces geen enkele spanning of vervorming op het materiaal zodat het een fijn doel dient voor het vervaardigen van een exacte component.
Definitie van Wire Cut EDM
Wire Cut EDM, ook bekend als Wire Electrical Discharge Machining, is een contactloos productieproces dat voornamelijk wordt gebruikt voor het nauwkeurig snijden en vormen van elektrisch geleidende materialen. De operatie omvat een dunne draad onder spanning, meestal messing, molybdeen of koper, die fungeert als een elektrode om hoogfrequente elektrische ontladingen uit te zenden. Deze ontladingen passeren tussen de draad en het werkstuk, verwijderen materiaal en maken tegelijkertijd uitstekend en gedetailleerd snijden mogelijk zonder de toepassing van enige mechanische kracht.
Belangrijkste prestatiespecificaties:
- Tolerantie: ±0,001 mm uitmuntendheid
- Oppervlakteafwerking: Zo glad als 0,1 µm Ra
- Materiaalcompatibiliteit: Gehard staal, carbide, titanium
- Toepassingen: Lucht- en ruimtevaart, automobielsector, medische sector, elektronica
Wire Cut EDM kan uitstekende toleranties van ±0,001 mm produceren en oppervlakteafwerkingen maken tot wel 0,1 µm Ra. De nieuwste machines zijn voorzien van servobedieningen voor snelheid, waardoor snelle snijsnelheden en automatisch inrijgen mogelijk zijn, waardoor complexe vormen nauwkeurig kunnen worden gesneden. Deze kenmerken vinden toepassingen in de productie van componenten voor de lucht- en ruimtevaart-, automobiel-, medische en elektronica-industrie, waar uiterst nauwkeurige details vereist zijn. Omdat Wire Cut EDM ook efficiënt materialen met een zeer hoge hardheid doorsnijdt, zoals gehard staal, carbide en titanium, wordt het het kernproces bij het produceren van matrijzen, mallen, tandwielen en complexe prototypes.
Hoe de Elektrische Ontlading van de Draad Werkt
Het werkingsprincipe van Wire Electrical Discharge Machining is het toepassen van thermische energie met behulp van elektrische ontladingen Een dunne draadelektrode, geladen met elektriciteit, werd in een bepaalde richting geplaatst Het materiaal dat wordt gesneden wordt de tweede elektrode Een vonk wordt opgewekt door de nabijheid in de microscopische ruimte tussen de draadelektrode en het werkstuk, geregeld om een warmte te produceren in de orde van 10.000 °C, die het materiaal verdampt of smelt op de plek waar de ontlading plaatsvindt.
Diëlektrische mediumfuncties:
- Koelt het werkstuk af om thermische schokken te voorkomen
- Zuivert puin uit de snijzone
- Behoudt een nauwkeurige maatspleet voor lozingen
Dit gebeurt in het diëlektrische medium, typisch samengesteld uit gedeïoniseerd water, dat verschillende cruciale doeleinden dient Het koelt het werkstuk af, waardoor het geen thermische schokken ondergaat; het zuivert het puin; en het behoudt de precieze maatspleet voor de ontladingen Moderne draad EDM-technologie kan toleranties zo strak houden als ±0,0001 inch (±0,0025 mm) en oppervlakteafwerkingen bereiken zo glad als 0,2 µm Ra, waardoor onderdelen worden geproduceerd die een zeer hoge precisie vereisen.
Geavanceerde mogelijkheden: Draad EDM kan effectief elk elektrisch geleidend materiaal snijden, ongeacht de hardheid, zoals gereedschapsstaal, wolfraamcarbide en titaniumlegeringen. Hierna volgen recente ontwikkelingen in automatisering en meerassige draadgeleidingssystemen die het proces schaalbaar en efficiënt hebben gemaakt, waardoor fabrikanten complexe geometrieën kunnen produceren, zoals ingewikkelde holtes, fijne sleuven en microkenmerken. Met een nominale snijsnelheid van 500 mm²/min in sommige machines vindt Wire EDM nu toepassingen in industrieën waar uiterste nauwkeurigheid in het bewerkingsproces vereist is, samen met minimale materiaalverspilling.
Componenten van een EDM Machine
Een EDM-machine heeft verschillende scharnierende componenten, die allemaal essentieel zijn om ervoor te zorgen dat het zeer nauwkeurig en productief is in zijn werk Dit zijn enkele van de belangrijkste componenten in een EDM-machine, samen met hun functies
Power Supply Unit
De voeding is instrumenteel bij het opwekken van de ontlading van elektriciteit, waardoor het materiaal uiteindelijk wordt geëlimineerd, Het moet in staat zijn om pulsen van elektriciteit te leveren die goed gedefinieerd zijn zodat de energie van ontlading altijd constant is Tegenwoordig zijn EDM-machines uitgerust met de geavanceerde soorten voedingsvoorzieningen, om de slijtage van de elektrode te verminderen en de bewerkingssnelheid te verhogen, bijvoorbeeld, de pulsfrequentie kan van 50 kHz tot 100 kHz zijn wanneer de afwerking grof is en 200 kHz tot 500 kHz voor de fijnste afwerking, afhankelijk van het materiaal dat wordt bewerkt.
Werkstuk en Worktable
Het te bewerken materiaal wordt aangeduid als het werkstuk, dat op de werktafel is bevestigd, De werktafel is typisch gemaakt van een zwaar materiaal, zoals staal of aluminiumlegering, en is ontworpen om stijf te zijn, waardoor buigen of trillingen worden voorkomen die de precisie van het proces kunnen verstoren Veel high-end EDM machines hebben automatische klemopstellingen voor snelle positionering en uitlijning van het werkstuk.
Elektrode Tool
De elektrode draagt de elektrische energie over die nodig is voor de erosie van het werkstuk. Er kan een breed scala aan elektrodematerialen worden gebruikt, waaronder grafiet, koper en wolfraam, afhankelijk van de toepassing. Meestal worden grafietelektroden gebruikt voor snelle bewerking, terwijl koperen elektroden worden gebruikt voor het creëren van fijne details en oppervlakteafwerkingen.
Diëlektrisch vloeistofsysteem
Diëlektrische vloeistoffen, zoals gedeïoniseerd water of gespecialiseerde oliën, zorgen voor koeling, spoelen vuil en isoleren stroomstromen De wasmiddel- en filtratiebehandeling zorgen ervoor dat de vloeistoffen tijdens bedrijf hun toestand behouden. Op basis van de toepassing kunnen de stroomsnelheden aanzienlijk variëren, van 10 liter per minuut tot ongeveer 100 liter per minuut.
Servo Control System
Het servosysteem regelt de opening tussen elektrode en werkstuk om de werking van de vonk te optimaliseren. Actieve monitoring van de omstandigheden van de spleet in realtime, waarbij deze doorgaans onder de 0,02 mm blijft, biedt bewerkingscontrole met een nauwkeurigheidsniveau dat ongeëvenaard is in de industrie.
Draadaandrijving en geleidingsmechanisme (voor Draad EDM)
Draad EDM maakt gebruik van een draadaandrijfsysteem om een dunne, elektrisch geleidende draad af te wikkelen en te geleiden, meestal gemaakt van messing of gecoat staal, met een diameter variërend van 0,05 mm tot 0,33 mm. Het meerassige draadgeleidingssysteem maakt het snijden van hoekige en voorgevormde oppervlakken met nauwkeurigheid op micronniveau mogelijk.
CNC-besturingseenheid
EDM-machines zijn tegenwoordig sterk afhankelijk van CNC-systemen voor hun snijbewerkingen, waardoor ongelooflijke precisie wordt gegarandeerd De CNC-besturingseenheid neemt ingewikkelde onderdeelgeometrieën over van CAD/CAM-software en implementeert even uitdagende snijpaden met zeer nauwe toleranties (zo strak als ongeveer 0,001 mm). Ze geven ook realtime feedback over bewerkingsparameters en diagnostiek.
Koelsysteem
Oververhitting is schadelijk voor de prestaties van de machine en bijgevolg voor de levensduur ervan. In EDM is een koelsysteem aanwezig om de vorming van warmte in de voeding, servomotoren, enz. te voorkomen, waardoor een zeer efficiënte temperatuurregeling wordt gegarandeerd voor continu gebruik tijdens lange bewerkingscycli.
De goed geïntegreerde componenten maken EDM-machines essentieel in specifieke toepassingen in de lucht- en ruimtevaart-, automobiel- en medische apparaatindustrie, die extreem hoge precisie en fijne details vereisen. Met de vooruitgang van de technologie bieden EDM-transporteurs nu volledige automatisering, hoge energie-efficiëntie en verbeterde flexibiliteit voor het vervaardigen van geavanceerde materialen en ontwerpen met ingewikkelde details.
Wire Cutting Process
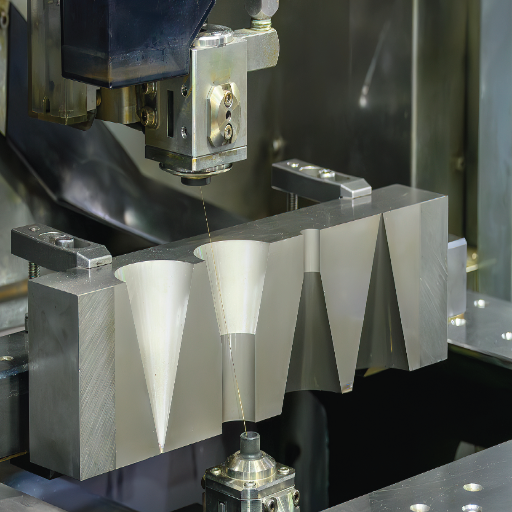
De draadsnijmachine is één EDM-categorie die gebruik maakt van een dunne elektrisch geladen draad in tegenstelling tot het proces van direct contact. Plasmavonken worden elektrisch geladen tussen de draad en het werkstuk; die vonken eroderen het materiaal om de vereiste vorm te vormen. Dit type verwerking wordt voornamelijk gebruikt voor het snijden van ingewikkelde figuren met zeer nauwe toleranties. Daarom zijn dergelijke materialen doorgaans geleidend, waaronder staal, aluminium en titanium. Normaal gesproken wordt deze methode gebruikt in industrieën die precisie vereisen, zoals de lucht- en ruimtevaart, de automobielsector en de productie van medische apparatuur.
Stappen die betrokken zijn bij het snijden van draad
Procesvoordelen: Deze processen maken, in combinatie met moderne machines en automatisering, de productie mogelijk van hoogwaardige, complexe componenten in bulk voor gespecialiseerde toepassingen in de lucht- en ruimtevaart-, medische en automobielsector.
Soorten draad die in EDM worden gebruikt
Brass Wire
Bij elektro-ontladingsbewerking is de technische draad de meest voorkomende. Het bestaat voornamelijk uit koper en zink, waardoor een balans tussen sterkte en flexibiliteit wordt geboden die draadbreuk tijdens de variatie-artistieke procedure helpt verminderen. Messingsdraad is de draad voor het meest algemene gebruik bij EDM-werk.
Coated Wires
Gecoate draad, zoals met zink gecoate of diffuse draad, bestaat uit een kernmateriaal, meestal messing of koper, met een extra buitencoating Deze coating verbetert de snijsnelheid en nauwkeurigheid en verbetert tegelijkertijd de weerstand tegen slijtage. Deze werken worden vaak gekozen voor uiterst nauwkeurig werk waarbij oppervlakteafwerking en nauwe toleranties voorop staan.
Copper Wire
Zuiver koperdraad wordt niet veel gebruikt en is doorgaans gereserveerd voor specifieke toepassingen waarbij een hoge geleidbaarheid essentieel is. Het is het meest geschikt voor het snijden van materialen met een hoge hardheid of als zeer hoge precisie nodig is. Het slijt echter iets sneller dan messing en gecoate draad, en is dus niet goed geschikt voor langdurig gebruik.
Draadselectie: Elk draadtype voldoet aan een andere reeks eisen in de EDM-operatie, waardoor flexibiliteit en efficiëntie worden geboden voor verschillende industriële toepassingen.
Rol van messing draad in draad gesneden EDM
Een messing draad wordt gebruikt in Wire Cut EDM omdat het een ideale balans tussen treksterkte, elektrische geleidbaarheid, en kosten, messing draad is in wezen een koper-zink legering, biedt superieure elektrische geleidbaarheid voor het verstrekken van een exacte vonk die nodig is voor het snijden van materiaal De treksterkte is een belangrijke reden bijdragen aan de duurzaamheid en niet-herkenbare breken in toepassingen met hoge treksterkte en herhaald gebruik Een andere reden die opvalt voor de veelzijdigheid van messing draad is dat het goed kan presteren in het snijden van een breed scala van materialen, van zachte metalen tot taaie legeringen Omdat het kan houden van dimensionale consistentie en consistente prestaties onder alle omstandigheden, het heeft dus de voorkeur in industrieën die maximale precisie vereisen Kortom, het leent zich voor de zeer betrouwbare, EDM nauwkeurig.
Voordelen van Wire Cut EDM

Hoge Precisie
Draadgesneden EDM zorgt voor een zeer nauwkeurig snijden van ingewikkelde vormen en fijne details, waardoor het geschikt is voor complexe ontwerpen.
In staat om met elk materiaal te werken
Wire Cut EDM kan werken door metalen materialen van elk type, of het nu harde metalen of legeringen zijn, met consistente output.
Superior Surface Finish
Deze methode geeft ook een schone, gladde afwerking die weinig tot geen extra bewerking vereist.
Geen mechanische spanning
Juist vanwege het feit dat dit een contactloos proces is, worden er geen spanningen op het materiaal uitgeoefend; daarom blijft de structurele integriteit ervan behouden.
High Efficiency
Wire Cut EDM is een efficiënt proces, gekenmerkt door minimale materiaalverspilling en maximale benutting van de productietijd.
Precisie en nauwkeurigheid bij het bewerken
Hedendaagse productieprocessen voor het produceren van machines stellen strenge eisen aan toleranties en specificaties. Draadgesneden EDM en soortgelijke methoden zijn schijnbaar in staat het soort precisie te bieden dat tot in micrometers kan reiken. Draadgesneden EDM-machines hebben doorgaans een nauwkeurigheid in de orde van ±0,0001 inch, waardoor de productie van zeer ingewikkelde onderdelen voor de lucht- en ruimtevaart-, medische en elektronica-industrie mogelijk wordt.
Geavanceerde productie-integratie:
- CNC-integratie verhoogt bewerkingsprecisie
- Adaptieve controle bewaakt en compenseert gereedschapsslijtage
- State-of-the-art software simuleert bewerkingsprocessen
- Voorspellende optimalisatie van materiaalgedrag
Bovendien verhoogt CNC-integratie de bewerkingsprecisie De CNC-machine gaat fouten tegen door herhaalbaarheid bij het uitvoeren van frees, draai - en snijprocessen Adaptieve besturing bewaakt de slijtage van gereedschappen en compenseert deze, momenteel gebruikt Bedrijven simuleren bewerkingsprocessen met behulp van de modernste software om te voorspellen hoe het materiaal zich gedraagt en het ontwerp van onderdelen te optimaliseren vóór productie, waardoor de tijd van vallen en opstaan vrijwel geheel wordt geëlimineerd Deze nieuwe generatie CNC-kastgebaseerde integratie van geavanceerde hardware en software maakt het mogelijk eindproducten te maken met zeer nauwkeurige nauwkeurigheid en afwerking, die voldoen aan de extreem strenge kwaliteitseisen van hedendaagse technische toepassingen.
Oppervlakte Eindig Kwaliteit Bereikt
Oppervlakteafwerking bepaalt de fundamentele functionaliteit en prestaties van elk machineonderdeel Hoogwaardige afwerkingen resulteren in verminderde wrijving, verhoogde slijtvastheid en verbeterde visuele aantrekkingskracht voor de componenten. Het bereiken van een fijne afwerking vereist het nauwkeurig instellen van de parameters van het bewerkingsproces, inclusief snelheden, voedingen en gereedschapshoeken. Met recente ontwikkelingen op het gebied van CNC-bewerking zijn oppervlakteruwheidswaarden van slechts 0,2 µm Ra nu over het algemeen haalbaar en voldoen ze aan zelfs de strengste industriële criteria.
Materiaalimpact op oppervlakteafwerking:
- Zachtere materialen (aluminium): Bereik gemakkelijker een betere afwerking
- Hardere materialen (roestvrij staal): Een nauwkeurigere parametercontrole vereisen
- Verbeterde afwerking: Polijsten, slijpen, dunne coating voor ~0,05 µm Ra
Het materiaal speelt ook een cruciale rol in deze oppervlakteafwerking Zo kunnen zachtere materialen zoals aluminium gemakkelijker een betere afwerking bereiken in vergelijking met hardere materialen zoals roestvrij staal Door verdere oppervlakteverbetering door polijsten, slijpen of dunne coating zijn fijnere waarden van ongeveer 0,05 µm Ra haalbaar in gespecialiseerde toepassingen, zoals de lucht- en ruimtevaart en medische instrumenten. De convergentie van deze verbeteringen zorgt ervoor dat componenten voldoen aan de industriële eisen op het gebied van precisie en levensduur en deze zelfs overtreffen.
Kosteneffectiviteit van Wire EDM-oplossingen
Het gebruik van draad EDM blijkt een uiterst kosteneffectieve en nauwkeurige fabricagemethode voor toepassingen die van belang zijn in verschillende industrieën Deze technologie vereist geen dure gereedschappen en zorgt voor minimale materiaalverspilling; het blijft dus kosteneffectief voor projecten van kleine commerciële schaal en hoge complexiteit Industriewatchers zeggen dat draad EDM-bewerking ongeveer 50 procent minder tijd kost dan het conventionele freesproces bij het bewerken van ingewikkelde geometrieën Een geautomatiseerd systeem dat bewerkingsbewerkingen kan bestendigen en het toegenomen gebruik van een meerassig bewerkingsconcept kan vergemakkelijken, zou de productiviteit van de machine verder verhogen en de arbeidskosten aanzienlijk verlagen.
Standaard bewerkingsmethoden zijn bijzonder energie-intensief bij het bewerken van materialen zoals titanium, staallegeringen en superlegeringen Draad EDM daarentegen kan met absolute precisie in dergelijke materialen snijden zonder te verwijzen naar gereedschappen, waardoor veel wordt bespaard op overheadkosten In scenario's met batchproductie kunnen draad-EDM-systemen met geïntegreerde software en automatische draadtoevoer continu werken, waardoor de uitvaltijd en operationele kosten aanzienlijk worden verlaagd Bedrijven met hoogrenderende EDM-systemen hebben over een periode van vijf jaar ongeveer 30% lagere operationele kosten gerapporteerd, voornamelijk als gevolg van verminderde onderhoudsbehoeften en energie-efficiënte functies. Bij het overwegen van de totale eigendomskosten zorgt draad-EDM doorgaans ook voor een goede stroomlijn naar het verminderen van precisieproductie-industrieën, medische apparatuur-M-en.
Toepassingen van Wire Cut EDM
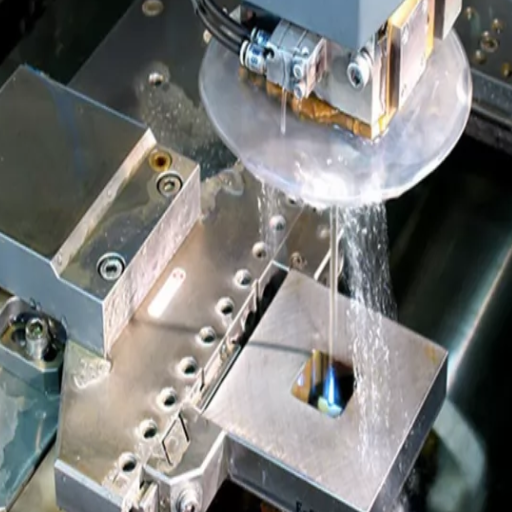
Industrieën die nauwkeurigheid en intern ontwerp vereisen, maken doorgaans gebruik van Wire Cut EDM. De primaire toepassingen zijn onder meer
🚀 Lucht- en ruimtevaart
Productie van complexe componenten met nauwe toleranties, zoals turbinebladen en onderdelen van het brandstofsysteem.
🏥 Medische hulpmiddelen
Het creëren van nauwkeurige onderdelen voor chirurgische instrumenten, implantaten en diagnostische apparatuur.
🔧 Gereedschap en matrijzen maken
Het produceren van mallen, matrijzen en ponsen met uitzonderlijke nauwkeurigheid en gladde afwerkingen.
🚗 Automobiel
Het maken van componenten zoals tandwielen, armaturen en prototypes voor geavanceerde voertuigsystemen.
💻 Elektronica
Het vervaardigen van gedetailleerde onderdelen voor halfgeleiders en andere elektronische apparaten.
Samenvatting van de aanvraag: De hierboven genoemde voorbeelden weerspiegelen de toepassingen en precisie van draadsnijdende EDM in verschillende sectoren waar veel vraag naar is.
Gebruik bij het maken van mallen
De betekenis van Wire Cut EDM in het moderne maken van mallen ligt in de ongeëvenaarde precisie en nauwkeurigheid, waardoor de productie van complexe en ingewikkelde matrijscomponenten mogelijk wordt gemaakt. Het is bij het maken van mallen dat dit proces vooral nodig is voor industrieën zoals de automobielsector, de ruimtevaart, de elektronica en consumptiegoederen. Voor degenen die precisie nodig hebben bij het snijden van gehard staal en exotische legeringen, garandeert deze methode de duurzaamheid en prestaties van mallen die bedoeld zijn voor productiecycli met grote volumes.
Technologische vooruitgang:
- Verbeterde snijsnelheden en strakkere toleranties
- Geavanceerde CNC-programmeermogelijkheden
- Toleranties zo laag als ±0,0001 inch
- Secundaire bewerkingen vaak overbodig
Aanzienlijke vooruitgang in de Wire Cut EDM-technologie heeft de efficiëntie van het maken van mallen verder verbeterd Hedendaagse machines bieden verbeterde snijsnelheden, strakkere toleranties en geavanceerde CNC-programmeermogelijkheden, waardoor ontwerpen kunnen worden gemaakt die gedetailleerd werk vereisen met toleranties zo laag als ±0,0001 inch. Bovendien kan de afwerkingskwaliteit die met deze machines wordt bereikt soms secundaire bewerkingen, zoals polijsten, overbodig maken. Studies hebben aangetoond dat Wire Cut EDM een reductie van 50% in de productietijden kan bereiken, terwijl ook de materiaalverspilling wordt verminderd, vergeleken met conventionele bewerkingsmethoden. Het is zeer geschikt voor mallen die ingewikkelde holtes, koelkanalen of contouren nodig hebben, dankzij het vermogen om complexe mallen te gebruiken zonder een efficiëntere ontwikkeling te bewerkstelligen.
Toepassingen in CNC-bewerking
CNC-bewerking wordt ook in verschillende industrieën gebruikt vanwege de precisie, snelheid en veelzijdigheid bij het werken met een breed scala aan materialen. Andere prominente toepassingen van CNC-bewerking zijn de lucht- en ruimtevaart, de automobielsector, medische apparaten en consumentenelektronica. In de lucht- en ruimtevaart is CNC-bewerking cruciaal bij het vervaardigen van lichtgewicht maar sterke onderdelen, zoals turbinebladen en structurele componenten van vliegtuigen, met tolerantieniveaus zo strak als ±0,0001 inch. Op autogebied wordt er sterk vertrouwd op CNC-bewerking voor het maken van hoogwaardige motoronderdelen, aangepaste tandwielen en prototypes.
Duurzaamheidsvoordelen:
- Meerassige machines hanteren complexe vormen met minder handmatige tussenkomst
- Tot 30% vermindering van materiaalverspilling
- Snelle prototyping mogelijkheden
- Verkorte productontwikkelingstijd
Bovendien hebben de vorderingen in CNC-bewerking de operationele duurzaamheid vergroot Multi-as CNC-machines zijn in staat complexere vormen te hanteren, wat minder handmatige interventie en een groter materiaalgebruik impliceert Volgens andere rapporten is waargenomen dat CNC-bewerking materiaalverspilling tot 30 procent vermindert in vergelijking met alternatieve productieopties. Dergelijke efficiëntie vertaalt zich snel in kostenbesparingen, wat de agenda van mondiale duurzaamheid ondersteunt CNC-bewerking stimuleert ontwerpinnovatie door snelle prototyping te faciliteren, waardoor de productontwikkelingstijd wordt verkort, vooral in de techniek van medische apparaten, waar precisie en snelle iteratie van groot belang zijn Gezien hun brede toepasbaarheid en evoluerende technische basis heeft CNC-bewerking industrieën zeker geholpen om te voldoen aan kwaliteitsnormen en deze soms zelfs te overschrijden, de productiviteit te verbeteren en de hulpbronnen te optimaliseren.
Industrieën die profiteren van draad-EDM
Wire EDM is onmisbaar geworden in een groot aantal industrieën vanwege de ongeëvenaarde precisie bij het uitvoeren van bewerkingen op complexe geometrieën. Hierbij een lijst met sleutelsectoren die veel baat hebben bij deze technologie:
✈️ Lucht- en ruimtevaartindustrie
Het lucht - en ruimtevaartveld is sterk afhankelijk van Wire EDM voor de productie van zeer kritische componenten, zoals turbinebladen, tandwielsystemen en structurele onderdelen Deze technologie garandeert het hoogste niveau van nauwkeurigheid en zorgt voor strakke toleranties, zonder welke de vliegveiligheid en prestaties catastrofaal kunnen worden beïnvloed De constante vraag naar lichtgewicht materialen, zoals titanium en composieten, heeft Wire EDM er verder toe gebracht een kritische niche te vestigen, omdat het deze moeilijk te snijden materialen kan bewerken zonder hun integriteit in gevaar te brengen.
🏥 Productie van medische hulpmiddelen
Draad EDM wordt gebruikt bij de productie van ingewikkelde en extreem kleine componenten die nodig zijn in medische apparaten, zoals chirurgische instrumenten, implantaten en diagnostische instrumenten. De nauwkeurigheid van Draad EDM zorgt ervoor dat elke afzonderlijke snede van het gereedschap thermisch wordt gemaakt zonder de eigenschappen ervan te beschadigen, waardoor biocompatibiliteit en betrouwbaarheid worden gegarandeerd. Het wordt bijvoorbeeld vaak gebruikt bij het creëren van microspecificaties, zoals die voor stents en botschroeven, die zeer nauwe toleranties van minder dan een millimeter vereisen.
🚗 Auto-industrie
De auto-industrie maakt gebruik van Wire EDM bij zowel het maken van prototypes als het vervaardigen van speciale componenten, zoals brandstofinjectoren, transmissiesystemen en ingewikkelde ontwerpmallen. Draad EDM maakt grote nauwkeurigheid en een uitstekende oppervlakteafwerking mogelijk, wat de productie van efficiëntere en innovatievere voertuigontwerpen verder bevordert, wat uiterst belangrijk is bij de overstap naar elektrische en hybride voertuigen.
🔧 Schimmel en matrijzen maken
Draad EDM vormt de ruggengraat van deze sector vanwege zijn capaciteit om complexe matrijzen te vervaardigen voor spuitgieten, extrusie, en stempelen toepassingen Er zijn verschillende producten in elektronica en consumptiegoederen die sterk afhankelijk zijn van Draad EDM voor mallen Het vermogen van Draad EDM om harde materialen zoals carbide te snijden heeft deze industrie getransformeerd.
💻 Elektronica- en halfgeleiderindustrie
De voortgang naar kleinere elektronische gadgets vereist componenten die met extreme precisie en ingewikkeldheid moeten worden vervaardigd, waardoor Wire EDM een zeer kritische technologie op dit gebied is. Het wordt veel gebruikt bij de fabricage van leadframes, connectoren en micro-elektronica, waardoor nauwkeurigheid op micronschaal wordt gegarandeerd, wat cruciaal is voor moderne apparaten.
⚡ Energiesector
Wire EDM is veelbelovend op het gebied van hernieuwbare energie, met name bij de vervaardiging van componenten voor windturbines en nauwkeurige energieopslagsystemen Op deze manier ontwerpt het onderdelen die nauwkeurig en duurzaam zijn en dienen als basis voor energie-efficiëntie en duurzaamheid.
Toekomstige vooruitzichten: De draad-EDM-technologie blijft verbeteren, en innovaties zoals geavanceerde automatisering en meerassige bewerking overbruggen de diversificatie ervan. Het vermogen van deze werktuigmachine om naar tevredenheid te werken in industrieën met strenge normen houdt hem relevant voor het efficiënt oplossen van moderne productiedilemma's.
EDM Machineonderhoud en best practices
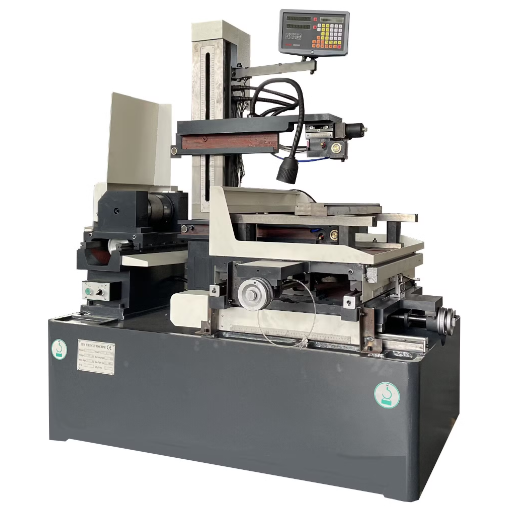
De efficiënte werking en zelfs de levensduur van EDM-machines zijn afhankelijk van goed onderhoud Basisstappen voor het onderhoud van de machines worden als volgt opgesomd
🧹 Reinig de machine regelmatig
Verwijder eventueel vuil, versleten deeltjes of afzettingsmaterialen die verstopping kunnen veroorzaken en de prestaties kunnen belemmeren. Enkele punten van zorg zijn de werktank en het filtersysteem.
🔧 Inspecteer en vervang versleten onderdelen
Controleer en vervang regelmatig onderdelen zoals draden, elektroden, filters en afdichtingen om onderbrekingen te voorkomen.
🛢️ Bewaak de olie- en koelvloeistofniveaus
Zorg ervoor dat de juiste verhouding diëlektrische vloeistof en koelvloeistof behouden blijft en dat deze vloeistoffen schoon zijn. Ze spelen een belangrijke rol in de werking van de machine, dus het is belangrijk dat ze de juiste zijn.
⚖️ Kalibreer de machine
Soms is het essentieel om de machine te controleren op uitlijning en kalibratie en om hem gereed te houden voor precisiewerk.
📋 Volg de richtlijnen van de fabrikant
Volg altijd de onderhoudsschema's en alle andere aanbevelingen in de handleiding van de machine. Het wordt ook aanbevolen om fabrikantspecifieke onderdelen en vloeistoffen te gebruiken.
Onderhoudsvoordelen: Door dit te doen, kunnen operators de stilstandtijd minimaliseren, dure reparatierekeningen vermijden en, belangrijker nog, hoge normen handhaven op het gebied van de bewerkingskwaliteit.
Routineonderhoud voor optimale prestaties
Routinematig onderhoud is cruciaal om een verbeterde levensduur en efficiëntie van uw machine te garanderen. Hieronder vindt u een verkorte handleiding over deze kwestie, verzameld uit geloofwaardige bronnen:
👁️ Dagelijkse inspectie
Controleer tijdens bedrijf op zichtbare slijtage, losse onderdelen of ongebruikelijke geluiden; er moet een grondige reiniging volgen om vuil te verwijderen dat de prestaties kan belemmeren.
🛢️ Smeer
Zorg ervoor dat alle bewegende delen van de machine worden gesmeerd volgens de instructies van de fabrikant Regelmatige smering vermindert wrijving, voorkomt oververhitting van onderdelen en verlengt de levensduur van componenten.
🔧 Filter- en vloeistofverandering
Wijzig filters en vloeistoffen volgens de instructies in de handleiding Reinig ook de filters om een goede luchtstroom en efficiëntie van de apparatuur te behouden.
📐 Uitlijning en kalibratie
Uitlijningen en kalibraties van de machine moeten regelmatig worden gecontroleerd; een verkeerde uitlijning van de apparatuur zal onnauwkeurigheden veroorzaken en leiden tot schade aan de machine en het materiaal.
⚡ Controle van het elektrische systeem
Inspecteer de draden, verbindingen en elektrische componenten op tekenen van slijtage, corrosie of oververhitting. Vroegtijdige detectie en fixatie van elektrische storingen kunnen grote storingen voorkomen.
🔄 Upgrade- en software-updates
Update de software om de machine op een optimaal niveau te laten presteren en om nieuwe functionaliteiten mogelijk te maken Houd de update releases van fabrikanten goed bij voor eventuele verbeteringen of bugfixes.
Onderhoudsresultaten: Het volgen van de bovenstaande onderhoudsprocedures zal helpen de consistentie van de productkwaliteit te behouden, de machines te bevrijden van defecten veroorzaakt door verrassing en de levensduur te verlengen Raadpleeg altijd de handleiding van de machine voor gedetailleerde instructies en richtlijnen van de fabrikant.
Veelvoorkomende problemen en oplossingen voor draad-EDM-machines
Uit mijn ervaring zijn probleemloze Wire EDM machines die nooit een draad breken, consequent een goede oppervlakteafwerking leveren, en nauwkeurige sneden uitvoeren Om draadbreuk te voorkomen controleer en pas ik regelmatig de spanning aan of vervang ik de draad als deze versleten is Wat de oppervlakteafwerking betreft, controleer ik of het spoelsysteem goed werkt en pas ik dan de stroom aan als dat nodig is, Qua nauwkeurigheid kalibreer ik de machine periodiek en controleer ik de uitlijning van de componenten ervan, Zorg voor de machine en controleer regelmatig specifieke parameters houdt deze hinder meestal weg.
Tips voor het verbeteren van de EDM-efficiëntie van draad
⚡ Optimaliseer snijparameters
Experimenteer met stroom, spanning en voedingssnelheden om de beste snelheid, nauwkeurigheid en oppervlakteafwerking te krijgen Stel uw parameters dienovereenkomstig in, afhankelijk van het materiaal en de dikte ervan.
🔧 Gebruik goede draden
Kies draden die geschikt zijn voor uw toepassing, zoals messing of gecoate draden, om de snij-efficiëntie te verbeteren en draadbreuk te verminderen Houd de juiste spanning op de draad en verander deze wanneer deze versleten is.
💧 Zorg voor goede spoelomstandigheden
Zorg ervoor dat het spoelsysteem goed werkt, met schone filters en een controle van de vloeistofstroom, aangezien het het spoelproces is dat vuil verwijdert en het werkstuk afkoelt, waardoor de afwerking en nauwkeurigheid worden bevorderd.
🔄 Plan preventief onderhoud
Kalibreer de machine regelmatig, lijn onderdelen uit, ruim op, inspecteer op slijtage, enz. Dit preventieve onderhoud zal ongeplande stilstand helpen verminderen en de consistentie in de systeemprestaties behouden.
🚀 Blijf op de hoogte van moderne technologieën
Pas waar mogelijk nieuwe software, adaptieve bediening en automatisering toe. EDM-machines die gebruik maken van AI of op machine learning gebaseerde optimalisatietechnieken zouden de snijkwaliteit aanzienlijk verbeteren.
📐 Verminder oversneden en afbouwfouten
Gebruik instellingen met laag vermogen en pas offsetcompensatie aan voor minder overcut Spoor taps toelopen, vooral voor dikke materialen, en snijpaden fijnafstellen voor nauwkeurigheid.
Efficiëntieresultaten: Deze tips kunnen, wanneer ze consistent worden toegepast, helpen het volledige potentieel van uw draad-EDM te ontsluiten, fouten te verminderen en uiteindelijk het hoogste productiviteitsniveau te bereiken.



