














Als het gaat om precisie en veelzijdigheid in geavanceerde productie, Wire EDM staat als een echte game-changer Een geavanceerde snijtechnologie, Wire EDM heeft een revolutie teweeggebracht in de fabricage van ingewikkelde en hoge tolerantie componenten, het aanbieden van een trifecta van nauwkeurigheid, snelheid, en kostenefficiëntie Toch, is Wire EDM geschikt voor uw specifieke toepassing? dit artikel is bedoeld om een diepgaande verkenning van de voordelen, nadelen, en meest voorkomende toepassingen van Wire EDM snijden. Of u nu in de branche op zoek bent naar het beste productieschema of gewoon geïnteresseerd bent in de nieuwste productiemethoden, deze one-stop-shopgids zal u ongetwijfeld helpen weloverwogen beslissingen te nemen.
Wire EDM begrijpen
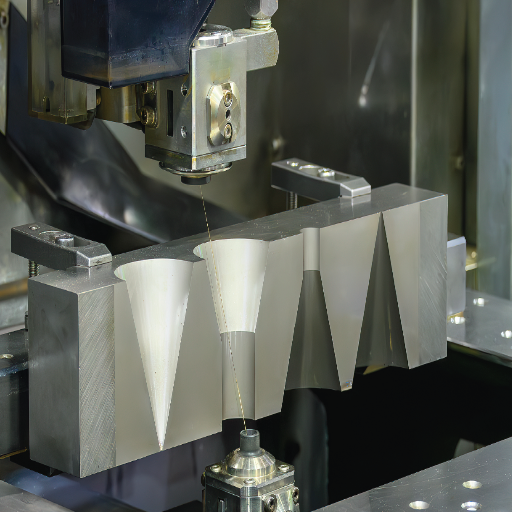
Draad EDM, of Wire Electrical Discharge Machining, is een dunne draad die elektrisch kan worden bestuurd en kan worden gebruikt bij bewerkingswerkzaamheden. Het proces maakt gebruik van impulsen van elektrische ontlading om materiaal weg te slijten, waardoor ingewikkelde vormen en prachtige details kunnen worden gesneden zonder een daadwerkelijke snede te maken. Het werkt het beste voor harde metalen en moeilijk te bewerken materialen in de lucht- en ruimtevaart-, medische en automobielproductie.
Wat is Wire EDM?
Wire EDM, of Wire Electrical Discharge Machining, is een state-of-the-art productieproces dat materialen snijdt met een uitstekende draad, die op een exacte beweging wordt gehouden Dit is een contactloze methode van trillingsmechanisme, waarbij elektrische ontladingen worden geregeld om geleidende materialen te eroderen, waardoor het geschikt is voor het bewerken van hardere metalen en ingewikkelde, gedetailleerde onderdelen Het vermogen van Wire EDM om complexe geometrieën te produceren met nauwe toleranties en een gladde oppervlakteafwerking heeft het dominant gemaakt in de lucht- en ruimtevaart-, automobiel- en medische industrie.
Hoe Wire EDM werkt
Draad EDM gebruikt een dunne, elektrisch geladen messing of koperdraad als elektrode, eerst wordt vastgesteld dat de draad in de buurt van het geleidende werkstuk wordt gepositioneerd, die verschijnt als het vooraanzicht van een vonkbrug Gecontroleerde elektrische ontladingen stromen in de opening, waardoor intense warmte wordt gegenereerd die smelt en verdampt het materiaal dat wordt verwerkt Deze erosie wordt uitgevoerd zonder fysiek contact, waardoor het werkstuk spanningsvrij blijft De draad wordt eindeloos gevoed vanuit een spoel, zodat deze tijdens gebruik nooit wordt gedragen, wat hoogwaardige snijbewerkingen mogelijk maakt.
Het systeem maakt gebruik van een diëlektricum dat een koelend effect op de vonk geeft, de geërodeerde deeltjes wegvoert en de vonkbrug stabiliseert Geautomatiseerde bedieningselementen begeleiden de beweging van de draad met grote precisie, waardoor ingewikkelde vormen, nauwe toleranties en goede afwerkingen mogelijk zijn. Draad EDM is een van de meest effectieve technieken voor het snijden van harde metalen, zoals gereedschapsstaal, titanium en carbide, en vindt dus toepassingen in geavanceerde productiegebieden.
Componenten van een Draad EDM Machine
De Wire EDM-machine is opgebouwd uit verschillende basiscomponenten die in tandem werken om het snijden met uiterste precisie en efficiëntie mogelijk te maken:
Draadmechanisme
Over het algemeen is de draad die in een Wire EDM-machine wordt gebruikt een zeer dunne messing of koperdraad met diameters variërend van 0,001 inch tot 0,013 inch. Tijdens de werking van Wire EDM beweegt de draad continu over de machine, waardoor een nieuw deel van de draad te allen tijde kan worden gebruikt voor het snijden. Dit helpt bij snijprecisie en weg van oververhitting van de draad. Sommige geavanceerde typen maken gecoate draden mogelijk voor hogere snijsnelheden of delicate afwerkingen.
Diëlektrisch vloeistofsysteem
Een diëlektrisch vloeistofsysteem wordt gebruikt om koeling en reiniging van de draad en het werkstuk tijdens EDM te bieden. Het maakt gebruik van gedeïoniseerd water voor het wegspoelen van vuil, het voorkomen van elektrische vonken en het balanceren van de vonkbrug tussen de draad en het werkstuk. De bedrijfsgeleiding van de diëlektrische vloeistof zorgt voor een nauwkeurig bewerkingsproces en consistente snijprestaties.
Voeding en Generator
Een voeding is een cruciale vereiste voor het genereren van elektrische pulsen in een EDM-proces Een moderne Wire EDM-machine beschikt over geavanceerde pulsgeneratoren die de vonkenergie en -frequentie nauwkeurig regelen. Dit is cruciaal om te voldoen aan nauwe maattoleranties variërend van respectievelijk 0,0001 tot 0,0005 inch, en om uitstekende oppervlakteafwerkingen te bereiken met een ruwheidsgemiddelde (Ra) van 0,1 µm of lager.
Worktable en Armatuursysteem
Werktabellen zijn doorgaans ontworpen als XY-tafels om het werkstuk veilig vast te houden. Inrichtingen of klemmen worden gebruikt voor het stabiliseren van het werkstuk voor nauwkeurige beweging tijdens het snijden. In geavanceerde systemen kunnen draaitafels echter worden gebruikt voor complexe meerassige handelingen, waardoor de capaciteit van de machine wordt vergroot.
CNC-controller
Een geavanceerd CNC-systeem bestuurt de klokdraden, posities en bewegingen Moderne CNC-controllers zijn voorzien van gebruiksvriendelijke interfaces, waardoor operators complexe ontwerpen met een uitzonderlijk nauwkeurigheidsniveau kunnen invoeren. Ze kunnen meerassige besturingselementen bedienen en geavanceerde programmeeropties bieden voor geprofileerde bewerking.
Filtratie Systeem
Zeer efficiënte filtratiesystemen zorgen voor volledige verwijdering van microscopisch kleine deeltjes en vuil uit de diëlektrische vloeistof Schone vloeistof is van vitaal belang voor het garanderen van goede snijprestaties en daarmee het verlengen van de levensduur van de plant Meertrapsfiltratiesystemen zijn efficiënter en vereisen weinig onderhoud in moderne machines.
Extra component: Warmteopwekking tijdens de bewerkingsfase kan de precisie en levensduur van de machine beïnvloeden Draad EDM-machines hebben koelsystemen voor het regelen van de temperatuur van componenten, wat van vitaal belang wordt geacht voor een soepele werking tijdens lange snijcycli.
Omdat deze componenten een specificatie van precisie op sectorniveau geven, wordt draad-EDM beschouwd als een must op gebieden als lucht- en ruimtevaart, medische apparatuur en het maken van matrijzen.
Voors en tegens van draad EDM snijden
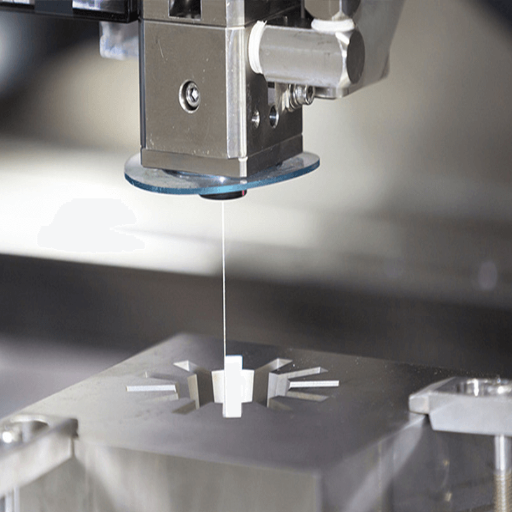
Voordelen
- Hoge precisie: Bereikt uitzonderlijke nauwkeurigheid, waardoor het geschikt is voor complexe en gedetailleerde componenten
- Snijdt harde materialen: Kan gemakkelijk door titanium, gehard staal, carbide en andere harde materialen snijden
- Geen mechanische spanning: Omdat het een contactloos proces is, oefent het geen mechanische spanning uit en veroorzaakt het geen vervorming of schade aan het werkstuk
- Veelzijdigheid: Gebruikt voor vormen die ingewikkeld en detailgericht zijn en een hoge tolerantie hebben
Nadelen
- Langzame Snijsnelheid: Dit proces is doorgaans langzamer dan andere snijmethoden; daarom kan het de arbeidssnelheid voor grote banen verlagen
- Hoge operationele kosten: De kosten stijgen als gevolg van machineonderhoud, draadgebruik en diëlektrisch vloeistofverbruik
- Beperkingen op materialen: Alleen geleidende materialen kunnen worden gesneden met behulp van Wire EDM
- Overwegingen bij oppervlakteafwerking: Afhankelijk van de toepassing en de benodigde oppervlakteafwerking kan aanvullende afwerking nodig zijn
Voordelen van Wire EDM Cutting
Hoge precisie en nauwkeurigheid: Wire EDM staat bekend om zijn uitzonderlijke precisie bij het snijden van ingewikkelde en complexe vormen. Afhankelijk van de industrie vereist het onderdeel gedetailleerde specificaties om strakke toleranties van ±0,0001 inch te bereiken, met toepassingen in de lucht- en ruimtevaart, de medische sector en de elektronica.
Minimale vervorming van materialen: Omdat het een contactloos proces is, creëert Wire EDM zeer weinig thermische energie. Dit gebrek aan warmteopwekking voorkomt materiaalvervorming of een verandering in de fysieke eigenschappen van het werkstuk, waardoor het proces zeer geschikt wordt voor het snijden van delicate of warmtegevoelige materialen.
Snijden van harde materialen: Draad-EDM is in staat om tot de hardste materialen te snijden, waaronder titanium, gereedschapsstaal, carbide en superlegeringen, en zou waarschijnlijk door andere bewerkingsmethoden als moeilijk worden beschouwd.
Complexe geometrieën en kleine kenmerken: Het proces vergemakkelijkt de vervaardiging van microonderdelen, scherpe hoeken en ingewikkelde contouren die essentieel zijn voor industrieën, zoals het maken van ingewikkelde mallen en matrijzen.
Theoretisch vrij van bramen of secundaire processen: Draad EDM biedt een schone afwerking zonder bramen, in tegenstelling tot mechanisch snijden, wat betekent dat secundaire processen van ontbramen worden geëlimineerd of verminderd.
Flexibele toepassing in alle sectoren: De technologie wordt in verschillende industrieën gebruikt vanwege de uitzonderlijke precisie en veelzijdigheid ervan, variërend van de auto-industrie, waar deze wordt gebruikt om tandwielen en motoronderdelen te vervaardigen, tot de gezondheidszorg, waar deze wordt gebruikt bij de productie van chirurgische instrumenten.
Kostenefficiënt voor prototypes en kleine batches: Hoewel het niet de snelste massaproductiemethode is die beschikbaar is, blinkt Wire EDM uit in het nauwkeurig maken van componenten voor prototypes of kleine productieruns waarbij nauwkeurigheid van het grootste belang is.
Draad-EDM, dat de hoogste beschikbare precisie, de mogelijkheid om harde en complexe materialen te snijden en de laagste secundaire bedrijfstijd biedt, is dus een snijmethode die aanzienlijke waarde toevoegt aan de moderne productiebehoeften.
Nadelen van Wire EDM Cutting
Het heeft ook enkele beperkingen waarmee rekening moet worden gehouden bij het beslissen over de geschiktheid ervan voor specifieke toepassingen:
- Langzamere snijsnelheid: Van de verschillende materialensnijmiddelen is draad-EDM langzamer, waardoor grootschalige producties of batchproducties met een hoog volume vanuit een efficiëntieperspectief veeleisend zijn. Afhankelijk van verschillende factoren, zoals materiaal- en draad-EDM-machineparameters, liggen de snijsnelheden bijvoorbeeld doorgaans in het bereik van 5-50 mm²/min, wat de verwerkingssnelheden beperkt.
- Materiaalgeleidingsvereiste: Draad-EDM is beperkt tot materialen die elektriciteit kunnen geleiden, zoals aluminium, staal of titanium. Niet-geleiders, zoals plastic en de meeste keramiek, vallen buiten het vermogen om te werken, waardoor andere snijmethoden voor verwerking nodig zijn.
- Dunne draadbegrenzing: De meest voorkomende maat voor draad is dun, met een diameter variërend van 0,05 mm tot 0,35 mm Deze parameter kan de dikte van het materiaal zelf beperken Het wordt een uitdaging om zeer dikke werkstukken of taaie secties te snijden - men moet efficiënt meerdere passages doorlopen, wat vervolgens de bewerkingstijd verlengt.
- Milieuoverwegingen: Draad-EDM-machines werken met gedeïoniseerd water of een diëlektrische vloeistof. Het op milieuveilige wijze afvoeren van deze vloeistoffen is duur en onderworpen aan strenge milieuregels.
- Problemen met oppervlakteafwerking in sommige situaties: Draad-EDM heeft over het algemeen gladde en nauwkeurige oppervlakken opgeleverd; Op zeer grote of ongewoon gevormde componenten kan een specifieke oppervlakteafwerking echter soms nabewerking vereisen, waardoor langzaam afbreuk wordt gedaan aan het belangrijkste verkoopargument: tijdsbesparing.
Het zijn deze nadelen die een fabrikant in staat stellen om te beslissen over de totale kosten van Wire EDM voor zijn projecten en deze te garanderen, vergeleken met andere snijmethoden.
Wire EDM vergelijken met conventionele EDM
Hoewel ze gemeenschappelijke principes delen, dienen Wire EDM en Conventional EDM verschillende doeleinden, met opmerkelijke verschillen, vooral wat betreft het gebruik, de precisie en de mogelijkheden ervan.
Belangrijkste verschillen tussen Wire EDM en conventionele EDM
Draad EDM (draadgesneden EDM): Werkt op geleidende materialen door er een dunne draadelektrode doorheen te leiden Het is van hoge precisie voor het creëren van uitzonderlijk complexe vormen met fijne details en ingewikkelde geometrieën, en kan toleranties bereiken zo strak als ±0,002 mm Deze fijne details maken het geschikt voor precisiecomponenten, zoals mallen, matrijzen en onderdelen die worden gebruikt in de lucht- en ruimtevaart en medische toepassingen, waar fijne details vereist zijn. Het is een contactloos proces; daarom kan het oppervlak nooit worden beschadigd en maakt het de verwerking van dunne of kwetsbare onderdelen mogelijk.
Conventionele EDM: Een gevormde elektrode wordt in het werkstuk gedompeld of verzonken om holtes te snijden of te vormen. Daarom is het passend om driedimensionale vormen, interne contouren en kenmerken te bouwen, zoals diepe holtes in geleidende materialen. Het is stevig en kan omgaan met dikke en omvangrijke werkstukken. Hoewel nauwkeurig, zijn de toleranties over het algemeen echter minder streng dan die van draad-EDM, doorgaans ongeveer ±0,01 mm.
Met enkele factoren die verschillen op het gebied van operationele efficiëntie en oppervlakteafwerking Verschillende parameteroverwegingen en materiaaloverwegingen kunnen ervoor zorgen dat draad EDM een oppervlakteafwerking kan bereiken die zo glad is als 0,1 µm Ra. Dit voordeel wordt uitgeoefend wanneer de toepassing fijne afwerkingen vereist. Conventionele EDM kan dit ook bereiken, maar over het algemeen alleen zonder extra bewerkingen - de oppervlakteafwerking ligt in het bereik van 0,3-0,5 µm Ra. Gezien de complexiteit van zijn processen is Wire EDM doorgaans langzamer in termen van snijsnelheid; het vermogen om het ontwerp van een ingenieur te snijden zonder slijtagemarkeringen van gereedschappen biedt echter een beslissend voordeel ten opzichte van zijn tegenhanger, Conventional EDM, in specifieke toepassingen.
Beide methoden hebben hun voordelen, maar de toepassingsvereisten en -omstandigheden van het werkmateriaal, evenals de gewenste tolerantie en onderdeelgeometrie, zullen de optie dicteren die het meest geschikt is voor een bepaald werk.
Toepassingen van Draad EDM
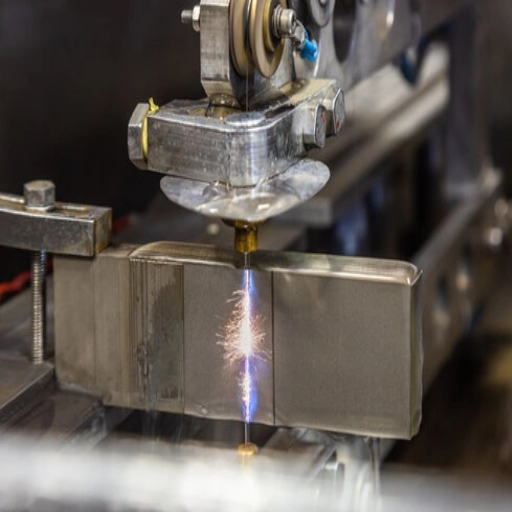
Wire EDM wordt het meest gebruikt in industrieën die nauwkeurige en ingewikkelde detaillering vereisen De primaire toepassingen zijn onder meer
Gereedschap en matrijzen maken
Perfect voor het produceren van mallen, matrijzen en ponsen met strenge tolerantievereisten
Lucht- en ruimtevaartindustrie
Wordt gebruikt om complexe componenten te vervaardigen uit moeilijk te bewerken materialen
Medisch veld
Voor precisie maken van chirurgische instrumenten en implantaten
Automotive Sector
Voor het maken van gespecialiseerde tandwielen en complexe onderdelen voor motoren en transmissies
Dergelijke toepassingen tonen de geschiktheid van Wire EDM aan onder veeleisende omstandigheden, wat de grootst mogelijke nauwkeurigheid en betrouwbaarheid biedt.
Industrieën die draad-EDM gebruiken
Wire EDM is een zeer veelzijdige technologie die zich richt op verschillende industrieën, die elk een nauwkeurig en efficiënt EDM-bewerkingsproces vereisen om ingewikkelde componenten te produceren.
Lucht- en ruimtevaartindustrie
De lucht - en ruimtevaartsector leunt sterk op Wire EDM-bewerking om lichtgewicht, zeer sterke componenten te vervaardigen voor hightech materialen, zoals legeringen op basis van titanium en nikkel, die bestand zijn tegen extreme temperaturen en drukken in straalmotoren en ruimtevaartuigen Recente projecties voor de groei in de lucht - en ruimtevaartverwerkende industrie stellen dat Wire EDM-bewerking een onmisbare bijdrage zal leveren, vooral voor het werken met zeer complexe geometrieën.
Medisch veld
Terwijl ultieme precisie wordt gezocht bij de vervaardiging van chirurgische gereedschappen, orthopedische implantaten of tandprothesen vanwege hun inherente imperatieve waarde, maakt Wire EDM de vervaardiging mogelijk van onderdelen die vaak microscopische toleranties vereisen voor hun afwerking. Moderne ontwerptechnieken zijn bijvoorbeeld bedoeld om chirurgische instrumenten met een nauwkeurigheid van minder dan een millimeter te vervaardigen, waardoor ze veilig kunnen worden gebruikt bij levensbedreigende operaties. Draad-EDM vindt steeds bredere toepassingen op medisch gebied vanwege de groeiende vraag naar minimaal invasieve medische technologie.
De automobielindustrie
Wire EDM zorgt voor een revolutie in de productie van cruciale auto-onderdelen, waaronder motoronderdelen, transmissietandwielen en brandstofinjectorsystemen Nu de auto-industrie overschakelt op elektrische voertuigen (EV's) en zeer efficiënte verbrandingsmotoren, is Wire EDM essentieel geworden voor het ontwerpen van uiterst nauwkeurige, lichtgewicht onderdelen die streven naar betere algehele prestaties. Je kunt zeggen dat productieprocessen, zoals Wire EDM, de industrie ondersteunen bij het voldoen aan de behoefte van de markt aan duurzame, lichtgewicht auto-onderdelen in deze zeer competitieve marktruimtes.
Elektronica-industrie
De elektronica-industrie vereist de vervaardiging van componenten met grote precisie en ingewikkeldheid, zoals connectoren, micro-mallen, en printplaten, vanwege de miniaturisatie van elektronische apparaten Draad EDM heeft de precisie die nodig is voor de hedendaagse elektronica haalbaar gemaakt zonder de delicate materialen die erin worden gebruikt te beschadigen Het gebruik van draad EDM zal naar verwachting toenemen naarmate de vraag naar kleine, efficiënte apparaten stijgt.
Gereedschap en matrijzenproductie
Omdat het lange tijd een van de belangrijkste gebruikers van draad-EDM is geweest, gebruikt de gereedschaps- en matrijsindustrie deze technologie om nauwkeurige mallen, matrijzen en ponsen voor massaproductie te produceren. Omdat draad-EDM zeer ingewikkelde vormen kan creëren en nauwe tolerantie kan uitoefenen, bevordert het de efficiëntie bij het maken van gereedschappen voor verschillende productieprocessen, variërend van plastic gieten tot metaalstempelen.
Deze industrieën benadrukten Wire EDM als een sleutelcomponent voor innovatie in verschillende sectoren, met het niveau van precisie en betrouwbaarheid dat vereist is door new-age technologieën.
Specifieke toepassingen van draad EDM
Wire EDM is de sleutel geworden tot precisie en ingewikkelde detailing operaties in verschillende industrieën Een paar van de algemeen bekende toepassingen zijn
Lucht- en ruimtevaartindustrie
De lucht - en ruimtevaartsector acht Wire EDM onmisbaar voor de fabricage van turbinebladen, brandstofinjectormondstukken en andere complexe motoronderdelen Een tolerantie van ±0,0001 inch maakt het binnengezicht van maximale prestaties en veiligheid in lucht - en ruimtevaarttoepassingen mogelijk Omdat Wire EDM meer geneigd is tot lichtere materialen zoals titanium en superlegeringen, wordt het belangrijk voor snijmaterialen die traditionele bewerkingsmethoden uitdagen.
Productie van medische apparaten
Draad-EDM is cruciaal bij de productie van complexe medische apparaten, waaronder chirurgische instrumenten, implantaten en stents. Draad-EDM kan roestvrij staal en nitinolmaterialen nauwkeurig bewerken, wat van cruciaal belang is in de biomedische technologie. De microbewerkingscapaciteit van Wire EDM maakt bijvoorbeeld de fabricage mogelijk van zeer complexe meerbladige collimatoren, die van vitaal belang zijn in geavanceerde radiotherapiesystemen.
Automotive Industry
Gebruikt in de productie van alles, van motorcomponenten tot transmissiecomponenten, wordt Wire EDM uitgebreid toegepast in de autoproductie. Het helpt bij de productie van onderdelen met hoge sterkte en minimale thermische schade, waardoor ze duurzaam zijn. Met de snelle adoptie van elektrische voertuigen (EV's) vereisen batterijbehuizingen en aandrijflijncomponenten complexe ontwerpen en nauwkeurige toleranties, waardoor Wire EDM een waardevol hulpmiddel is in de autotechnologie.
Gereedschap maken en matrijzen maken
Een van de oudste en belangrijkste toepassingen van Wire EDM in het maken van gereedschappen en matrijzen omvat het maken van matrijzen van hoge generatie, precisie snijgereedschappen en stempelmatrijzen. Deze matrijzen en matrijzen moeten zeer nauwkeurig reproduceerbaar zijn, omdat de industrieën die ervan afhankelijk zijn zich zullen bezighouden met productie in grote volumes. Deze industrieën zouden variëren van elektronica tot consumptiegoederen.
Silicon Wafer Cutting en elektronica
Draad-EDM's worden steeds vaker gebruikt in de elektronica-industrie om siliciumwafels in precieze vormen voor halfgeleidercomponenten te snijden Met de behoefte aan kleinere en compactere apparaten is het vermogen van Wire EDM om kwetsbare materialen nauwkeurig te snijden onmisbaar geworden bij de massaproductie van elektronica. Volgens gegevens uit de industrie is de mondiale halfgeleidermarkt, die naar verwachting in 2030 meer dan $1 biljoen zal bereiken, sterk afhankelijk van dergelijke productieontwikkelingen.
Wire EDM is een zeer veelzijdig en onmisbaar hulpmiddel, dat geavanceerde oplossingen biedt aan industrieën die nauwkeurige en betrouwbare prestaties vereisen Deze flexibiliteit heeft het mogelijk gemaakt om voorop te blijven lopen bij het bedienen van zowel traditionele productie- als opkomende technologieën, met voortdurende verbeteringen in automatisering en productiviteit.
Draad EDM in de productie van metalen onderdelen
Draad EDM is een revolutionair proces in de productie van ingewikkelde metalen onderdelen, die de hoogste niveaus van nauwkeurigheid, snelheid en veelzijdigheid bieden Dit proces is het beste geschikt voor het genereren van complexe geometrieën en extreme toleranties die anders onmogelijk zijn met traditionele procedures. Vooral bij het werken met harde materialen zoals titanium, wolfraam en gehard staal biedt EDM-draad fabrikanten de flexibiliteit om precieze vormen te snijden zonder het materiaal mechanisch te belasten.
Draad EDM is een relatief nieuwe technologie, en als zodanig, blijft het groeien in de lucht - en ruimtevaart, automobiel, en medische apparatenindustrie De relevantie ervan is duidelijk in de productie van kleine, ingewikkelde componenten, zoals turbinebladen, spuitgietholtes en chirurgische instrumenten Technologieën voor automatisering, intelligente besturing, en adaptieve productieprocessen blijven vooruitgaan, waardoor de productiviteit en kostenefficiëntie in Wire EDM worden verbeterd, waardoor het een voorkeurskeuze is voor hoogwaardige productie.
Bij Wire EDM blijft het afwerkingsvermogen behouden, waardoor oppervlakteafwerkingen zo glad mogelijk zijn als bijvoorbeeld 0,3 micron, wat extreme details vereist. Het gebruik van fijne geleidende draden maakt een hoge mate van controle mogelijk, waardoor snijnauwkeurigheden van ±0,001 mm mogelijk zijn, wat cruciaal is op gebieden als elektronica en precisietechniek. Dit vermogen houdt Wire EDM een van de belangrijkste hedendaagse productietechnieken, die in staat is om huidige en toekomstige uitdagingen aan te kunnen.
Overzicht van draad-EDM-processen
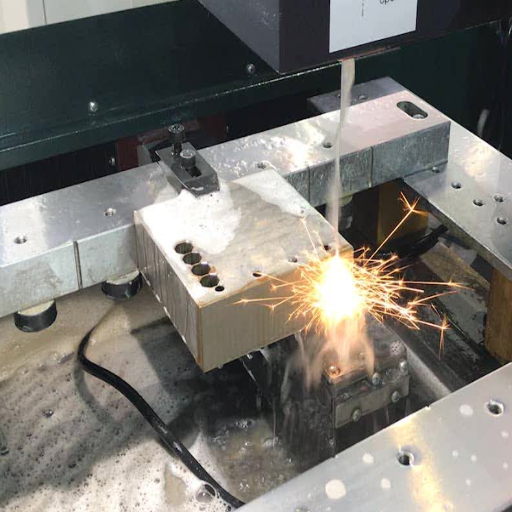
Draad EDM is een contactloos snijproces, waarbij een dunne elektrisch geladen draad met uiterste precisie snijwonden aan de materialen maakt, bij dit proces wordt de draad in de buurt van het werkstuk gepositioneerd, waardoor elektrische vonken kunnen worden afgevoerd die warmte genereren en het materiaal smelten of verdampen. Er wordt een continue stroom diëlektrische vloeistof gebruikt om vuil weg te spoelen en de processtabiliteit te behouden. Deze techniek wordt voornamelijk gebruikt bij het ontwerpen van ingewikkelde vormen met hoge nauwkeurigheid op complexe of delicate materialen.
Stappen in het Wire EDM-proces
Compleet draad EDM-productieproces
- Werkstukvoorbereiding: Het werkstuk wordt eerst op de werktafel van de machine bevestigd. De uitlijningen moeten correct zijn en goed worden vastgeklemd om ervoor te zorgen dat het snijden met volledige precisie en stabiliteit gebeurt. Hoewel elk materiaal naar keuze kan worden gebruikt, moet het geleidend zijn voor het elektrische ontladingsproces.
- Draadopstelling: Een dunne, elektrisch geleidende draad, typisch gemaakt van messing of bekleed met zink of koper, afhankelijk van de toepassing, wordt geleverd door de machine Draaddiameters liggen bijna altijd tussen 0.001 en 0.012 inch, variërend volgens de vereiste nauwkeurigheid en onderdeelgeometrie.
- Het pad programmeren: Het CNC-systeem is geprogrammeerd met het exacte pad van de snede zoals gedefinieerd door het geometrische ontwerp en de specificaties van het onderdeel. Samen met draad- en werkstukbewegingen langs het geprogrammeerde pad zijn ze geautomatiseerd en zeer nauwkeurig, waardoor de meest complexe vormen kunnen worden gecreëerd.
- Snijden begint: Het draad-elektrische ontladingssysteem werkt op korte afstand van het werkstuk De intense warmte wordt gevormd door de elektrische ontlading die het materiaal op microscopisch niveau smelt of verdampt Er bestaat tijdens het hele proces geen fysiek contact tussen de draad en het werkstuk, waardoor mechanische spanning of schade tot een minimum wordt beperkt.
- Diëlektrische vloeistoftoepassing: De snijzone wordt gespoeld met water onder hoge druk, vaak gedeïoniseerd water, het koelt het werkstuk af en stabiliseert de elektrische ontladingen terwijl vuil in de snijzone wordt verwijderd.Het voorkomt ook ongewenste elektrische vonken.
- Precisiebewaking en -controle: Een reeks sensoren, samen met een modern besturingssysteem, volgt procesparameters zoals spanning, stroom en draadspanning gedurende de hele procedure. Sterk gecontroleerde bewerkingen maken toleranties mogelijk tot wel ±0,0001 inch, een tolerantieniveau dat geschikt is voor lucht- en ruimtevaart- en medische productie, evenals voor andere industrieën die extreme nauwkeurigheid vereisen.
- Definitieve inspectie en afwerking: Nadat het snijden is voltooid, wordt het onderdeel voorzichtig verwijderd en gecontroleerd om er zeker van te zijn dat de afmetingen voldoen aan de vereiste specificaties. Modern Wire EDM kan een oppervlakteafwerking produceren van ongeveer 8 tot 16 microinch, waardoor secundaire afwerkingsbewerkingen overbodig worden. Sommige zeer weinige toepassingen vereisen echter mogelijk extra polijsten of warmtebehandeling.
De nauwkeurige uitwerking van deze reeks stelt Wire EDM in staat om hoge precisie, grote veelzijdigheid en maximale efficiëntie te bieden voor complexe ontwerpen in uitdagende materialen zoals gehard staal, titanium of carbiden. Vooruitgang in de Wire EDM-technologie blijft de capaciteit ervan verder vergroten, waardoor deze op de hoogte blijft van de steeds groeiende eisen van de precisieproductie-industrieën.
Het kiezen van de juiste EDM-draad
Het kiezen van een geschikte EDM-draad is essentieel als u precisie, efficiëntie en kosteneffectiviteit wilt bereiken in uw Wire EDM-proces. Dergelijke basisitems zijn het materiaal, de draaddiameter en de coating. Messingsdraden worden in de meeste toepassingen gebruikt vanwege hun veelzijdigheid; gecoate draden, zoals met zink gecoate of diffuse draden, hebben echter de neiging om op bepaalde gebieden betere prestaties te leveren. De draaddiameter varieert ongeveer tussen 0,001 inch en 0,013 inch. Dunnere draden zorgen voor een betere snijnauwkeurigheid voor ingewikkelde ontwerpen, terwijl grotere of dikkere draden hogere snijsnelheden opleveren. Gecoate draden zijn beter voor spoelen en geleidbaarheid; daarom zijn ze zeer geschikt voor snij- en hogesnelheidsspecificatieselectie, waarbij de complexiteit van het oppervlak nodig is.
Factoren die de EDM-efficiëntie van draad beïnvloeden
De procesefficiëntie van Wire Electrical Discharge Machining (WEDM) is afhankelijk van het synergetische effect van variabelen zoals machineparameters, draadtype en werkomstandigheden Enkele van deze variabelen zijn
Draadmateriaal en Coating
De draadmaterialen van superieure kwaliteit, zoals messing, gecoate of composietdraden, kunnen de snijsnelheid en nauwkeurigheid verbeteren. Met zink gecoate kabels bieden bijvoorbeeld een betere geleidbaarheid en spoeling, wat zich op zijn beurt vertaalt naar sneller snijden en fijner afwerken.
Snijomstandigheden
Dikte, hardheid en type materiaal bieden de belangrijkste variaties op de efficiëntie. Sneller snijden wordt geboden aan zachtere materialen, terwijl hardere of dikkere materialen een evenwicht vereisen tussen verhoogd vermogen en precisie om fouten of overmatige slijtage van de draad te voorkomen.
Machine Setting
De vonkinstellingen, de spoeldruk en de spanningsregeling moeten idealiter te allen tijde worden geoptimaliseerd voor maximale nauwkeurigheid en snelheid in het bewerkingsproces. Onjuiste toepassing zou draadbreuken veroorzaken of de nauwkeurigheid verminderen.
Blozen en puin verwijderen
Efficiënt spoelen van vuil uit de snijzone maakt maximale vonkgeneratie en - opbouw mogelijk, wat het snijproces verbetert Hogedrukspoelen kan continu hoogwaardig werk mogelijk maken, terwijl filtratie naar keuze acceptabel moet zijn.
Temperatuur en stabiliteit
Het in aanmerking nemen van milieuargumenten zoals temperatuurveranderingen kan de stabiliteit en nauwkeurigheid van machines beïnvloeden Als de omgeving onder controle blijft, moet men de thermische uitzetting verminderen en het aantal kwaliteitsherhalingen beperken.
Als deze goed worden beheerd, zullen hogere precisie, kortere cyclustijden en algehele efficiëntie de overhand hebben bij draad-EDM-werk. Gebaseerd op materiaal, ontwerpcomplexiteit en gewenste uitvoerkwaliteit, moet elk werk aangepaste instellingen en parameters hebben.
EDM Technology Developments
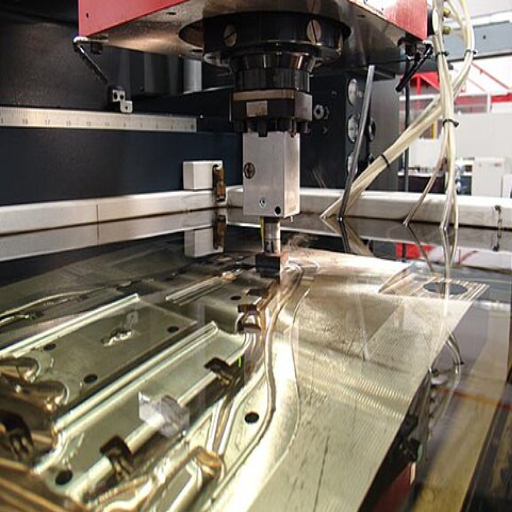
Recente vorderingen zijn voornamelijk gericht op automatisering om de efficiëntie en precisie te verhogen Tegenwoordig zijn geautomatiseerde systemen uitgerust met slimme sensoren, realtime monitoring, adaptieve controles en geoptimaliseerde bewerkingsprocessen om menselijk ingrijpen te minimaliseren Deze verbeteringen resulteren in het minimaliseren van toleranties, fouten en uiteindelijk onvruchtbare bewerkingen, waardoor ze evolueren naar betrouwbaardere en kosteneffectievere EDM.
Vooruitgang in draad-EDM-technologie
Het Wire EDM-proces evolueert voortdurend om de nauwkeurigheid, efficiëntie en materiaalcompatibiliteit te verbeteren Het ontwikkelen van nieuwere machines met fijnere draaddiameters maakt de bewerking van ingewikkelde en nauwkeurige componenten mogelijk Dynamische draadspanningscontrolesystemen en draadsnijautomatisering stellen nieuwe normen voor operationele stabiliteit en verminderen tegelijkertijd de stilstand van de machine. Draad EDM-machines zijn nu voorzien van meerassige bewerkingssoftware die complexe geometrieën aankan en superieure oppervlakteafwerkingen kan bereiken. Innovaties omvatten ook diëlektrische vloeistofoptimalisatie en milieubewuste voedingen, twee methoden die zowel de impact op het milieu als de bedrijfskosten verminderen, waardoor Wire EDM een geaccepteerd maar groeiend hulpmiddel wordt in industrieën zoals de lucht- en ruimtevaart, de medische en automobielindustrie.
Toekomstige trends in elektrische ontladingsbewerking
De toekomst van EDM-technologie
Vooruitkijkend beschouw ik toekomstige trends in Electrical Discharge Machining als meer in de richting van meer automatisering, precisie, en duurzaamheid AI en machine learning zouden zorgen voor meer innovatieve EDM-systemen met zelfcorrectie, waardoor fouten worden geminimaliseerd en de efficiëntie wordt gemaximaliseerd Bovendien zullen innovaties op het gebied van materiaalwetenschap en elektrode-technologie het hele proces sneller en goedkoper maken Aan de andere kant zal steeds meer worden nagedacht over duurzaamheid, waarbij energie-efficiënte systemen en milieuvriendelijke diëlektrische vloeistoffen hun weg naar binnen vinden, samen zullen al deze ontwikkelingsgerichte aspecten EDM tot ver buiten de huidige grenzen rekken, waardoor het wordt aangepast aan de steeds evoluerende moderne industrieën.
Draad EDM vergelijken met andere snijmethoden
Een van de unieke kenmerken die Wire EDM onderscheidt, is het vermogen om ingewikkelde, kleine vormen nauwkeurig te snijden in harde materialen, zonder contact tussen het gereedschap en het werkstuk. Uitfrezen vertegenwoordigt traditionele snijmethoden, waarbij contact met het oppervlak mechanische spanningen kan veroorzaken.
| Snijmethode | Voordelen | Beste Toepassingen | Beperkingen |
|---|---|---|---|
| Draad EDM | Extreem nauwkeurig, snijdt harde materialen, geen mechanische spanning, complexe geometrieën | Harde materialen, ingewikkelde vormen, nauwe toleranties, geleidende materialen | Langzamere snijsnelheid, beperkt tot geleidende materialen, hogere kosten |
| Lasersnijden | Sneller snijden, goed voor dunne materialen, productie in grote volumes | Plaatwerk, dunne materialen, massaproductie | Minder nauwkeurig dan Draad EDM, door hitte beïnvloede zones |
| Waterjet Cutting | Veelzijdige materialen, geen hitte-effecten, goede nauwkeurigheid | Warmtegevoelige materialen, dikke profielen, diverse materialen | Langzamer dan laser, minder nauwkeurig dan Wire EDM voor fijne details |
| Traditionele Frezen | Snelle materiaalverwijdering, veelzijdig, kosteneffectief | Algemene bewerking, grotere onderdelen, productie in grote volumes | Mechanische spanning, gereedschapsslijtage, beperkte complexiteit |
Vergeleken met lasersnijden is Wire EDM nauwkeuriger en kan complexe geometrie met strakkere toleranties creëren. Lasersnijden is echter iets sneller en is het meest geschikt voor dunnere materialen en productie-eisen met een hoog volume.
Waterstraalsnijden werkt beter voor draad-EDM's vanwege nauwkeurigheid en oppervlakteafwerking, vooral als u gedetailleerde werkzaamheden overweegt. Omgekeerd is waterjet veelzijdiger, omdat het een grotere verscheidenheid aan materialen kan snijden zonder hun structurele integriteit in gevaar te brengen, waaronder enkele gevoelige warmtematerialen.
Er zijn enkele negatieve kanten aan alle methoden, dus draad-EDM blijft de voorkeursmethode in gevallen waarin precisie, ingewikkelde vormen, harde materialen of geleidende materialen in overweging moeten worden genomen.
Conclusie
Draad EDM snijden vertegenwoordigt een toppunt van precisie productie technologie, biedt ongeëvenaarde nauwkeurigheid en veelzijdigheid voor complexe, hoge tolerantie componenten Hoewel het misschien niet de snelste snijmethode beschikbaar is, zijn vermogen om harde materialen met uitzonderlijke precisie te bewerken, ingewikkelde geometrieën te creëren zonder mechanische spanning, en superieure oppervlakteafwerkingen te bereiken maakt het onmisbaar in industrieën waar kwaliteit en precisie zijn van het grootste belang.
De technologie blijft evolueren met vooruitgang in automatisering, AI-integratie en duurzame praktijken, waardoor de relevantie ervan in toekomstige productielandschappen wordt gewaarborgd. Van lucht- en ruimtevaartturbinebladen tot medische implantaten, van precisieonderdelen voor auto's tot elektronische componenten, Wire EDM heeft zijn waarde bewezen in diverse toepassingen.
Voor fabrikanten die Wire EDM overwegen, ligt de sleutel in het begrijpen wanneer de unieke mogelijkheden ervan aansluiten bij de projectvereisten. Hoewel de initiële investerings- en operationele kosten hoger kunnen zijn dan conventionele methoden, rechtvaardigen de precisie, kwaliteit en verminderde behoefte aan secundaire operaties vaak de investering voor kritische toepassingen.
Terwijl de productie-eisen blijven streven naar grotere precisie-, complexiteit- en materiaaluitdagingen, staat Wire EDM klaar om aan deze veranderende behoeften te voldoen, waardoor zijn positie als essentieel hulpmiddel in de geavanceerde productietoolkit wordt versterkt.
Referentiebronnen
3. Ontwerp en productie van digitale topologieoptimalisatie op basis van de niveauinstelmethode
Veelgestelde vragen (FAQ's)
Wat zijn de voor - en nadelen van draad EDM snijden?
Als het gaat om draad EDM snijden, biedt het precisie en veelzijdigheid voor ingewikkelde ontwerpen Draad EDM snijden heeft zijn voordelen, waaronder hoge precisie, de mogelijkheid om complexe vormen te snijden, en minimale materiaalverspilling Anderzijds kunnen de nadelen hogere kosten in vergelijking met traditionele snijmethoden en een langere tijd om een klus te klaren, vooral als de materiaaldikte toeneemt.
Hoe werkt het draad-EDM-proces?
Bij het draad-EDM-proces wordt een dunne metaaldraad gebruikt als elektrode om het werkstuk te snijden Kleine elektrische ontladingen tussen de draad en het geleidende metaal dat wordt gesneden, genereren hoge temperaturen die het metaal smelten en verdampen, waardoor de vorming van nauwkeurige sneden langs het draadpad wordt vergemakkelijkt.
Wat zijn typische toepassingen van draad EDM?
Wire-EDM wordt voornamelijk gebruikt in sectoren waar hoge precisie nodig is, waaronder de lucht- en ruimtevaart, de automobielsector en het maken van mallen. Het is geschikt voor het vervaardigen van complexe geometrieën, geavanceerde kenmerken en fijne details, die uitdagingen kunnen opleveren voor conventionele machines.
Hoe zou draad-EDM zich verhouden tot de gebruikelijke stijl van EDM?
Draad EDM verschilt voornamelijk van EDM wat betreft snijmethoden Terwijl draad EDM een continue streng metaaldraad gebruikt, gebruikt de andere stijl van EDM een massieve elektrode Draad EDM is daarom het meest geschikt voor het snijden van dunne secties en het bereiken van nauwe toleranties, terwijl conventionele EDM geschikter is voor bulkverwijdering.
Waarom is de draaddikte belangrijk in draad-EDM?
Bij draad-EDM is de dikte van de draadelektrode van vitaal belang omdat deze de snijsnelheid, de nauwkeurigheid van de werking en de kwaliteit van de snede beïnvloedt. Daarom maakt een dunnere draad, bijvoorbeeld een metaaldraad 0,004″, ingewikkelder snijden mogelijk met dikke draden die worden gebruikt voor snellere verwijdering van het materiaal in minder veeleisende toepassingen.
Wat zijn de nadelen van draad EDM?
Draad EDM heeft verschillende nadelen, waaronder een lagere snijsnelheid in vergelijking met andere methoden, zoals lasersnijden, en de behoefte aan gespecialiseerde machines Draadsnijden kan zelfs duurder zijn dan de kosten van de draadelektrode en het onderhoud van de EDM-machines.
Kunnen draad EDM-machines gatenboren EDM uitvoeren?
Ja, sommige draad EDM machines zijn in staat om gat boren EDM De gaten geproduceerd zijn ongelooflijk nauwkeurig, vooral in harde materialen Dit maakt het veelzijdiger dan draad EDM in snijbewerkingen, omdat het nu ook boorbewerkingen kan uitvoeren als onderdeel van EDM productie.
Hoe helpt automatische draaddraadbekleding om draad-EDM te stroomlijnen?
Automatische draaddraadbekleding helpt draad EDM te stroomlijnen door de stilstand te verminderen die wordt veroorzaakt door handmatige draadbelasting. Dit zorgt voor een continue werking, omdat bij het snijden nooit geen draad aanwezig zal zijn, een voordeel voor productieomgevingen met relatief hoge volumes.



