














Usinagem de aço inoxidável transforma trabalhos fáceis em trabalhos de ferramentas quebradas mais rápido do que quase qualquer outro metal de oficina Usinagem de aço inoxidável é o trabalho de cortar, girar, fresar, perfurar e bater ligas inoxidáveis cuja tendência a trabalhar-endurecer e prender o calor torna-os muito mais difícil de cortar do que o aço carbono Essa razão é simples de dizer e difícil de bater: inoxidável work-hardens sob o corte, mantém o calor na borda, e adere à ferramenta Obter a classe, a velocidade, a ferramenta, eo refrigerante trabalhando juntos e os cortes inoxidáveis limpa Obter um deles errado e você cozinhar uma borda em minutos Este guia caminha através do porquê e do como, com números iniciais que você pode levar para a máquina Antes de definir parâmetros de corte para produtos de aço inoxidável da Baling Steel, confirme o grau real, a condição de entrega e as dimensões do estoque da documentação do pedido e da fábrica.
Especificações rápidas: usinagem de aço inoxidável
| Nota comum mais fácil | 303 (usinagem livre) /416 martensítico |
| Nota comum mais difícil | 316 e duplex (2205) |
| Velocidade inicial, 304 (carboneto) | ~1500 SFM · 100 torneamento 20 SFM fresamento |
| Ferramenta de escolha | Carboneto revestido com TiAlN/PVD afiado, ancinho positivo |
| Regra número um | Mantenha a alimentação, deixe a ferramenta esfregar (endurecer) |
| Condutividade térmica, 304 | ~16 W/m·K (cerca de um terço de aço carbono) |
Por que o aço inoxidável é tão difícil de usinar
Três características físicas tornam o aço inoxidável difícil de cortar: ele endurece sob a borda, retém o calor no corte porque sua condutividade térmica corre cerca de um terço do aço carbono, e seus chips gomosos soldam à ferramenta como uma borda construída Toda tática posterior neste guia remonta a um desses três.
Ele endurece o trabalho rapidamente. Os graus austeníticos como 304 e 316 tensionam-endurecem na superfície aproximadamente duas vezes mais rápido que o inoxidável ferrítico ou martensítico Se a aresta de corte esfrega em vez de cortar, uma passagem clara, uma permanência, uma ferramenta que ficou opaca, a pele da peça fica dura como vidro, e a próxima passagem tem que alcançar sob essa camada endurecida ou apenas a poliu com mais força Um estudo da Universidade de Kentucky sobre a integridade da superfície do AISI 304 amarrou o aumento da dureza da superfície diretamente a esse endurecimento por trabalho, e também observou que o inoxidável austenítico tem uma alta tendência a aderir ao material da ferramenta de corte.
Ele mantém o calor no corte. 304 conduz calor a cerca de 16 W/m·K, cerca de um terço dos ~45 W/m·K do aço carbono simples. O calor que um chip de aço carbono levaria permanece na aresta de corte, então a ferramenta fica mais quente na mesma velocidade. Esse único fato é por que a estratégia do refrigerante é mais importante no aço inoxidável do que no aço macio.
Todo o inoxidável deve sua resistência à corrosão ao cromo, pelo menos cerca de 10.% e os graus austeníticos adicionam níquel e (em 316) molibdênio, que é exatamente o que diminui sua usinabilidade Esses graus não são especialmente duros; 304 fica em torno de 180 dureza Brinell Eles são difíceis por causa de como eles se comportam sob o corte, não por causa da dureza do volume.
É pegajoso e pegajoso. A mesma ductilidade de baixo carbono que torna o 304 fácil de formar faz com que seus chips queiram soldar à borda como uma borda construída (BUE).O BUE estraga o acabamento da superfície, depois se rompe e leva um pedaço de carboneto com ele O mau acabamento da superfície em inoxidável é quase sempre um problema de borda construída, não uma taxa de alimentação muito alta O desgaste do entalhe na linha de profundidade de corte é o outro modo de falha clássico.
Então o trabalho não é “cut harder.” É “mantenha a borda afiada, mantenha-a alimentada e retire o calor.” Segure esses três e o inoxidável se comporta.
Classes de aço inoxidável classificadas por usinabilidade
Nem todos os cortes inoxidáveis iguais Escolher a classe é a primeira alavanca que você tem, e é a mais barata Uma barra de aço inoxidável 303 de usinagem livre e uma barra de aço inoxidável 316 resistente podem diferir em quase dois para um em quão rápido você cortá-los e quanto tempo dura a borda Chamamos esse ranking de Escada Maquinabilidade Inoxidávelas notas são classificadas pela liberdade com que cortam, com a compensação que cada uma custa em resistência ou resistência à corrosão.
| Grau (UNS) | Tipo/família | Maquinabilidade | Negociação que você aceita |
|---|---|---|---|
| 416 (S41600) | Martensítico, usinagem livre | ~85901TP10 | Inoxidável mais fácil em geral; menor resistência à corrosão |
| 303 (S30300) | Austenítico, usinagem livre | ~72781TP10 | Enxofre/selênio adicionado; menor resistência à corrosão, baixa soldabilidade |
| 430F (S43020) | Ferrítico, usinagem livre | ~65751TP10 | Magnético; resistência à corrosão moderada |
| 17-4 PH (S17400) | Endurecimento de precipitação | ~4341TP10 recozido | Máquina na Condição A (recozida); muito mais difícil após o envelhecimento |
| 304 (S30400) | Austenítico | ~40451TP10 | Cavalo de carga padrão; boa corrosão, usinabilidade justa |
| 304L (S30403) | Austenítico, de baixo carbono | ~40% | Solda-amigável, mas gomoso; ligeiramente pior que 304 |
| 440C (S44004) | Martensítico, endurecível | ~35% recozido | Alta dureza após tratamento térmico; máquina recozida apenas |
| 316 (S31600) | Austenítico | ~3601TP10 | Adiciona 2% molibdênio para cloreto/marinho; grau mais difícil |
| 316L (S31603) | Austenítico, de baixo carbono | ~36% | A maior parte do trabalho marítimo/médico; mais baixa das notas comuns |
| 2205 (S32205) | Duplex | ~28% | Sobre 201TP10 T abaixo de 316; precisa de uma configuração rígida e fixação estável |
Classificações de usinabilidade sintetizadas a partir de dados de usinagem com referências cruzadas (tabela de referência do Médico de Usinagem e SSINA).
Uma fonte lista 303 em 721TP10 T e outra em 75%; 3 aparece como 40% e 43%. Que não é desleixado (sloppiness) O número depende da linha de base O sistema AISI clássico da indústria define o aço carbono B1112 de corte livre em 100%, enquanto muitas tabelas inoxidáveis definem 416 inoxidável em 100%. Leia as classificações como uma classificação, não como uma meta Essa ordem (416, 303, 430 F, depois 304, 17-4 PH, 316, duplex) é o que se mantém estável entre as fontes Uma comparação de 2024 de maquinabilidade austenítica e duplex em o Jornal de Materiais (JOM) segue o mesmo ranking.
304 ou 316 é mais fácil de usinar?
O aço inoxidável 304 é mais fácil Ambos são austeníticos, mas o aço inoxidável 316 adiciona molibdênio 2%, o que aumenta a resistência e a tenacidade e arrasta a usinabilidade para baixo em aproximadamente 10 TP10T10T em relação a 304. na prática, isso significa que 316 quer uma velocidade de corte ligeiramente menor, uma borda mais nítida e atenção mais rigorosa ao controle de refrigerante e cavacos.
Se uma peça viver em água doce ou dentro de casa, 304 geralmente é suficiente e corta mais rápido Economize 316 para exposição a cloretos, trabalhos marítimos ou médicos onde sua resistência à corrosão ganha seu sustento e orceie o tempo extra de ciclo e o desgaste da ferramenta que o acompanha.
Velocidades e Alimentações para Aço Inoxidável
Velocidades e alimentações são onde a maioria dos trabalhos inoxidáveis são ganhos ou perdidos A armadilha está executando números de aço carbono: inoxidável quer uma velocidade de corte mais baixa, mas uma alimentação firme e constante Corte muito lento na alimentação e você esfrega, que trabalho-endurece a superfície e mata a borda A tabela abaixo dar pontos de partida de carboneto; tratá-los como um lugar para começar, em seguida, sintonizar pelos chips e o som.
| Grau | Girando (SFM) | Fresagem (SFM) | Notas |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Máquinas gratuitas; muito indulgente |
| 304/304L | 150–300 | 100–250 | Comece aproximadamente 200 voltas; aumente assim que as fichas correrem de marrom-azulado |
| 316/316L | 120–250 | 80–200 | Inferior a 304; borda afiada essencial |
| 17-4 PH (recozido) | 150–250 | 100–200 | Mais devagar novamente, uma vez endurecido pela idade |
| 416 | 300–450 | 150–350 | Mais próximo das velocidades do aço-liga |
Faixas iniciais com referências cruzadas; carboneto revestido premium com refrigerante de alta pressão em uma máquina rígida pode funcionar mais alto.
Para carga de cavacos, uma faixa comum de metal duro vai de cerca de 0,0005″ por dente em uma fresa de topo de 1/8″ até ~0,006″ em uma fresa de topo de 1″. Esta fórmula clássica de oficina une tudo:
Velocidade do fuso: RPM = (3,82 × SFM) Diâmetro da ferramenta de classe A 200 SFM em uma ferramenta de 0,5″, RPM = (3,82 × 200) 0,5 1.528 RPM.
Alimentação: IPM = RPM × carga de chip × flautas Com uma ferramenta de 4 flautas a 0,002″ por dente, alimentação = 1.528 × 0,002 × 4 × 12.2 IPM. Comece aí e rasteje para cima, não se arraste para baixo, ou você vai esfregar Para o detalhamento completo da fórmula, consulte nosso guia para feeds e velocidades.
Escolhendo ferramentas e inserções de corte
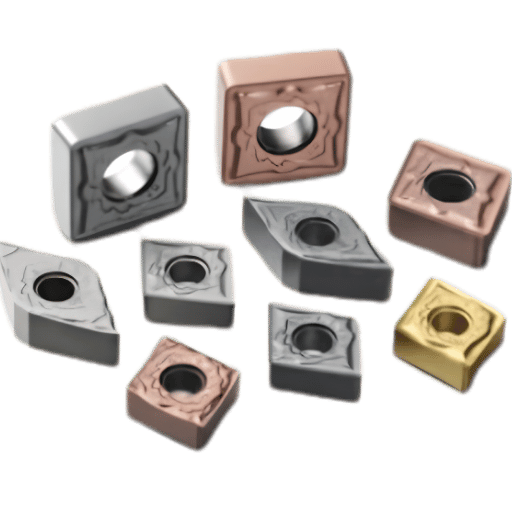
Sua melhor ferramenta para inoxidável é o carboneto afiado e revestido com um ancinho positivo, um disjuntor de cavacos para enrolar o chip gomoso e espaço de cavacos suficiente Aqui está como as peças se encaixam.
Dois detalhes ganham seu sustento Um revestimento TiAlN, um revestimento PVD que cresce uma pele de alumina resistente ao calor à medida que aquece, compra velocidade uma borda nua não pode sobreviver, e uma boa preparação da borda (um leve afiação) mantém uma borda afiada de lascar no primeiro golpe interrompido Para girar, um raio de nariz um pouco maior espalha a carga e melhora o acabamento, enquanto o ângulo de inclinação deve permanecer positivo para que a borda se quebre em vez de empurrar As inserções Cermet podem dar um excelente acabamento em passes de acabamento leves em 303 ou 304, embora sejam muito frágeis para desbaste interrompido.
| Decisão | Para inoxidável, escolha | Porquê |
|---|---|---|
| Substrato | Carboneto de grão fino (HSS apenas para trabalhos leves/manuais) | Mantém uma borda; HSS desiste em ~35 SFM quente |
| Revestimento | TiAlN PVD (ou CVD de camada fina) | Barreira térmica; TiAlN constrói uma pele de alumina à medida que aquece |
| Geometria | Ancinho positivo, borda afiada/afiada, quebra-chips | Tesouras em vez de esfregar; corta BUE e força de corte |
| Inserção giratória | CNMG/DNMG, grau M-class, quebra-chips médio | Resistente o suficiente para cortes interrompidos; controla chips fibrosos |
| Flautas finais | 4 para ranhura/desbaste, 57 para acabamento/HEM | Contagem baixa = sala de fichas; contagem alta = acabamento + alimentação |
Um exemplo real mostra a armadilha de flauta Um maquinista tentou um moinho de extremidade de 7 flautas para o slot 304 e queimou-o quase imediatamente O problema não era a velocidade, era que uma ferramenta de 7 flautas não sai de lugar nenhum para o chip ir em um corte pesado. Escolhendo a ferramenta de corte certa para a operação, caindo para 4 flautas e elevando a alimentação, fixou-a Os fabricantes de ferramentas continuam empurrando isso para a frente: patentes como US8596935B2 cobrem inserções com canais de resfriamento internos e controle de chip embutido, uma resposta direta ao problema de calor e chip inoxidável cria.
“Dimensione seus feeds e velocidades para que uma aresta de corte dure cerca de quinze minutos entre as mudanças de índice Empurrar a aresta com mais força do que isso raramente paga depois de contar a indexação do tempo perdido e a sucata de um canto desgastado.”
Revista Cutting Tool Engineering, “Turning Stainless Made Painless”
Controle de refrigerante e calor: o orçamento de calor de 3 alavancas
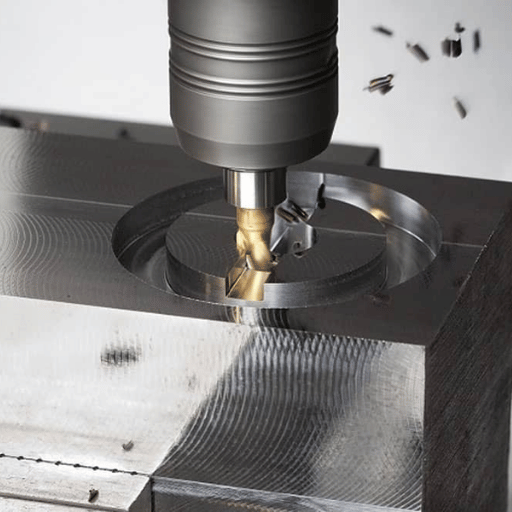
Como o inoxidável mantém o calor na borda, o resfriamento não é uma reflexão tardia, é uma das três alavancas que você equilibra em cada trabalho Pense nisso como um orçamento calor: o calor entra da velocidade de corte, sai pelo líquido refrigerante, e o revestimento da ferramenta decide quanto do que sobrou pode sobreviver Mova uma alavanca e você tem que ajustar outra.
- Alavanca 1, Velocidade de corte (aquecimento). SFM mais alto faz mais calor Esta é a alavanca para recuar primeiro quando a ferramenta funciona quente.
- Alavanca 2, entrega de refrigerante (aquecimento). Onde e como o refrigerante pousa decide quanto calor sai com o chip em vez de mergulhar na peça e na ferramenta.
- Alavanca 3, Revestimento e geometria da ferramenta (calor tolerado). Uma borda TiAlN sobrevive ao calor, uma borda nua não consegue, e uma borda positiva afiada produz menos calor para começar.
A entrega de refrigerante tem uma torção que a maioria dos iniciantes perde Inundação é excelente para torneamento e perfuração, onde o corte é contínuo e o fluxo permanece na borda Mas na fresagem interrompida, a inundação pode causa falha: a borda fica quente-frio-quente-frio a cada rotação, e esse choque térmico racha o carboneto Muitas lojas executam fresagem de alta velocidade em inoxidável seco ou com uma explosão de ar exatamente por esse motivo Onde o calor é o limite, um 2026 Revisão ASME do resfriamento criogênico relata uma vida útil da ferramenta marcadamente mais longa do que a inundação convencional Escolha o método de resfriamento para a operação:
| Método | Melhor para | Cuidado com |
|---|---|---|
| Inundação | Torneamento, perfuração, cortes contínuos | Choque térmico na fresagem interrompida |
| Alta pressão (mais de 1.000 psi) | Quebra de lascas em torneamento, buracos profundos | Precisa de capacidade e orçamento da máquina |
| MQL (névoa quase seca) | Fresagem, menor custo de refrigeração | Muito pouco resfriamento para torneamento pesado |
| Criogênico (LN2/CO2) | Graus duros, vida útil mais longa da ferramenta | Custo inicial e encanamento |
| Hsm seco | Caminhos de ferramentas de fresagem de alta velocidade | Precisa de evacuação adequada de chips |
Como evitar o endurecimento do trabalho: o princípio de não habitar
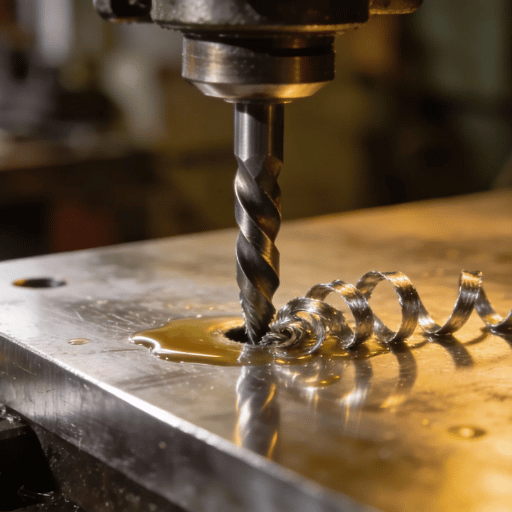
Se há um hábito que separa o inoxidável limpo dos sucateados, é o seguinte: nunca deixe a ferramenta andar sem cortar Chamamos isso de Princípio Não Habitar O momento em que uma borda remove o metal quando ele habita em uma mola-passa alguns milésimos, ou vai maçante e esfrega os duros de trabalho de superfície em uma camada mais dura do que o próprio material a granel.
Um estudo da Universidade de Kentucky sobre integridade da superfície na usinagem AISI 304 amarra que o pico de dureza de superfície diretamente ao trabalho-endurecimento.
Quando você fizer tomar um corte, pegue um verdadeiro Em um passe final em 304, mantenha a profundidade de corte acima de aproximadamente 0,010″.015″ assim a borda fica sob qualquer pele previamente endurecida em vez de patinar em cima dela Essa mesma lógica mata o “sneak up no tamanho com passes leves vício de”: cada passe de luz endurece um pouco mais a superfície, então o corte final luta contra uma camada mais dura do que a primeira Comprometa-se com uma alimentação e fique no corte.
Esta lista de verificação segue diretamente do princípio:
- ✔ Mantenha uma carga constante de cavacos, alimente-se firmemente, nunca embandeie o corte.
- ✔ Mude a borda antes que ela encha; uma borda desgastada esfrega e a fricção endurece.
- ✔ Variar ligeiramente a profundidade de corte para espalhar o desgaste do entalhe em uma linha.
- ✔ Use ferramentas afiadas e de freio positivo para que a borda se quebre em vez de empurrar.
Torneamento, Fresagem, Perfuração e Tapping Inoxidável
Esses princípios permanecem os mesmos em todas as operações, mas as táticas mudam. Aqui está o que muda quando você se move entre a torno torneamento metal e um moinho.
Virando
A rotação é a operação inoxidável mais amigável porque o corte é contínuo e o líquido refrigerante fica na borda Use uma configuração rígida, uma inserção resistente da classe M com um quebra-chips médio e velocidade de superfície constante para que o SFM se mantenha à medida que o diâmetro se inunda livremente aqui, é aqui que ajuda mais moderno Máquina torno CNC com refrigerante de alta pressão irá quebrar o chip fibroso que de outra forma se aninha ao redor da peça.
Fresagem
Fresagem é o corte interrompido, então regra de evacuação de choque térmico e cavacos Use fresagem de subida, mantenha o engate radial leve o suficiente para evitar recortar cavacos e considere correr seco ou jato de ar para caminhos de ferramentas de alta velocidade em um máquina fresagem metal. Um centro de usinagem vertical sólido e rígido (VMC) é mais importante aqui do que o pico de RPM do fuso, o flex causa deflexão da ferramenta que permite que a borda esfregue e endureça a superfície. Para peças de pequena precisão executadas em volume, a usinagem suíça (um torno deslizante) suporta o trabalho logo no corte e mantém a rigidez de demanda inoxidável.
Perfuração e rosqueamento
Perfurar inoxidável é onde o endurecimento do trabalho morde mais duramente, porque um começo lento deixa a broca esfregar Use uma broca de cobalto afiada ou carboneto revestido, alimentação recomendada completa do primeiro contato e aplique perfuração peck apenas o suficiente para limpar lascas, não tão frequentemente que a broca habita e esfrega Tapping é a operação mais frágil: galhar (a torneira soldadura a frio para a linha) é o assassino usual, então use torneiras de forma onde o material permitir, ou torneiras de ponto espiral com bastante lubrificante, e voltar a velocidade para baixo Quebrar uma torneira em uma peça acabada é o erro mais caro na loja.
Qual é a maneira mais fácil de cortar aço inoxidável?
Para um corte único, o caminho mais fácil é um grau de usinagem livre (303 ou 416), uma ferramenta de metal duro afiada, uma alimentação firme e refrigerante de inundação em um corte contínuo como girar Para folha, uma serra fria ou jato de água bate tentando moer estoque fino que bate.
De longe, o único maior botão “easy,”, porém, é a seleção de grau: escolher 303 sobre 316 para uma peça não corrosiva pode quase dobrar o quão rápido e quanto tempo você corta antes que a borda desista Combine o grau com a necessidade real de corrosão e a maior parte da dificuldade desaparece antes que você toque na máquina.
Maximizando a vida útil da ferramenta e o custo por peça
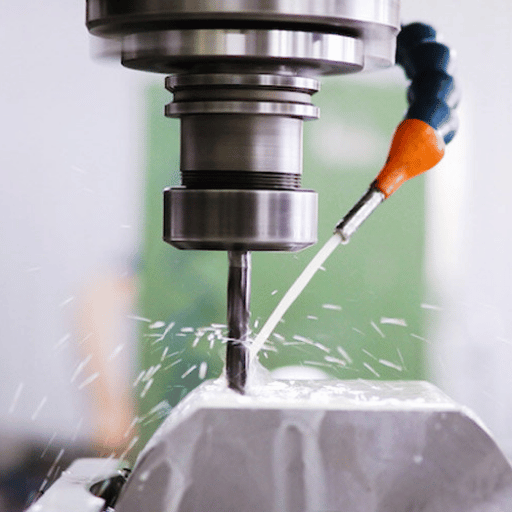
Na produção, a meta não é o corte mais rápido, é o menor custo por peça acabada Esse equilíbrio é o motivo pelo qual a regra de 15 minutos é tão durável: dimensione o corte para que uma aresta dure cerca de quinze minutos de corte entre as mudanças de índice Correr mais rápido e você pode raspar o tempo de ciclo, mas se a vida útil da aresta cair de quinze minutos para cinco, você indexar três vezes mais frequentemente, e o tempo perdido mais o risco de uma sucata de canto desgastada geralmente apaga o ganho A ferramenta evoluiu para empurrar esse limite de patentes como inserções de metal duro de resfriamento interno mire diretamente no calor que termina uma borda.
| Modo desgaste | Causa provável | Consertar |
|---|---|---|
| Borda construída | Velocidade muito baixa, borda não afiada | Eleve SFM, borda mais afiada/positiva, melhor líquido refrigerante |
| Desgaste de entalhe na linha DOC | Camada endurecida em uma profundidade | Variar profundidade de corte; grau mais resistente |
| Lascamento borda | Choque térmico (inundação em corte interrompido) | Explosão de ar/HSM seco; grau mais resistente |
| Flanco rápido/desgaste abrasivo | Velocidade muito alta para a nota | Recuar o SFM (Ataque 1) |
Erros comuns ao usinar inoxidável (e como evitá-los)
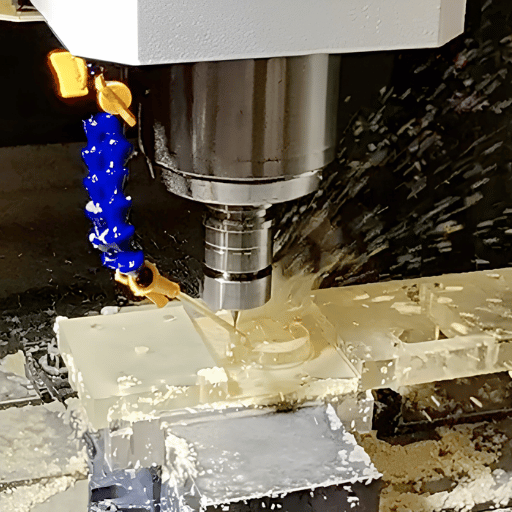
Eles surgem repetidamente por parte de maquinistas que trabalham em aço inoxidável todos os dias.
- Executar alimentações de aço carbono. Uma alimentação muito leve esfrega e endurece. Stainless quer um chip firme, não suave.
- Inundando um corte de fresagem interrompido. O ciclo quente-frio racha o carboneto Explosão de ar ou HSM seco o corte em vez disso.
- Ignorar a rigidez é outro: uma peça flexível A ou ferramenta longa deixa a borda desviar e esfregar, a rota mais rápida para uma superfície endurecida Encurtar a ferramenta, apoiar a peça Estudos acadêmicos de usinagem sobre endurecimento de superfície em 304 confirme que esfregar, não cortar, é o que endurece a pele.
- Alcançar 316 por padrão também desperdiça dinheiro: Especifique-o apenas quando a corrosão precisar; caso contrário, 304 ou 303 cortam mais rápido e mais barato para a mesma peça.
O que está mudando na usinagem inoxidável (2026 Outlook)
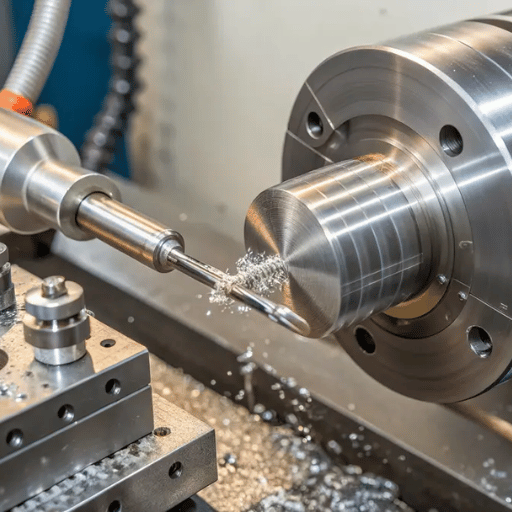
De longe, a maior mudança no chão de fábrica no momento não é uma nova classe, é como o corte é resfriado e é impulsionado tanto pelo custo quanto pela pressão de descarte quanto pelo desempenho. A compra, filtragem e descarte de fluidos de corte são um item de linha real e estão pressionando as lojas para perguntar se a inundação ainda é o padrão para o aço inoxidável.
Duas direções estão ganhando terreno A lubrificação de quantidade mínima (MQL) troca o tanque de inundação por uma névoa fina, cortando o volume do líquido refrigerante acentuadamente enquanto ainda transporta calor de uma borda de moagem E o resfriamento criogênico, nitrogênio líquido ou CO2 no corte, está se movendo do laboratório em direção à produção: uma revisão ASME de 2026 resfriamento criogênico em usinagem sustentável relata que prolonga significativamente a vida útil da ferramenta e melhora a qualidade da superfície em comparação com o fluido de corte convencional, e 2025 funcionam Lubrificantes MDPI estudou combinações criogênicas e MQL para materiais difíceis de cortar.
O que isso significa para um comprador: se você executar trabalhos de aço inoxidável repetidos, o movimento prático no próximo ano não é adaptar toda a loja, mas pilotar MQL ou refrigerante de alta pressão em um trabalho constante de 304 ou 316, medir a vida útil e o acabamento da borda e deixar o número de custo por peça decidir Essa tecnologia está pronta; a questão é se o seu mix de peças paga por isso ainda Para uma comparação de fornecedores após esses requisitos de processo serem definidos, avalie Serviços de usinagem CNC da Zhenling contra o grau inoxidável especificado, tolerâncias de desenho, escopo de acabamento e requisitos de inspeção.
Perguntas frequentes
Q: É difícil de máquina de aço inoxidável?
Ver Resposta
Q: Que é o metal o mais duro à máquina?
Ver Resposta
Q: Qual é o melhor aço inoxidável para usinagem?
Ver Resposta
Q: Você precisa de líquido refrigerante para usinar aço inoxidável?
Ver Resposta
P: Por que minhas ferramentas de corte se desgastam tão rapidamente em inoxidável?
Ver Resposta
Q: Pode você fazer à máquina o aço inoxidável em um torno manual?
Ver Resposta
Referências e fontes
- Análise da Integridade Superficial na Usinagem de Aço Inoxidável AISI 304Universidade de Kentucky (Conhecimento do Reino Unido)
- Resfriamento criogênico em usinagem sustentável: uma revisãoJornal de Tribologia ASME (2026)
- Progresso na usinagem criogênica sustentável de materiais difíceis de cortarLubrificantes MDPI (2025)
- Maquinabilidade Comparativa de Aço Inoxidável Austenítico e DuplexJOM (2024)
- Torneamento inoxidável feito indolorEngenharia de Ferramentas de Corte
- ASTM A276/A276 M, Especificação padrão para barras e formas de aço inoxidávelASTM Internacional
Por que escrevemos este guia
Como construtor de tornos CNC, fresadoras e equipamentos de torneamento, o ANTISHICNC vê o mesmo problema inoxidável do lado da máquina: baixa condutividade térmica e endurecimento punem qualquer configuração que deixe a ferramenta esfregar, e é por isso que enfatizamos a rigidez e uma alimentação constante. sobre a perseguição de RPM de pico.
As velocidades, graus e orientação do líquido refrigerante aqui são sintetizadas a partir de referências de usinagem publicadas e pesquisas de resfriamento revisadas por pares, enquadradas para lojas que escolhem como cortar 303, 304 e 316. revisadas pela equipe técnica ANTISHICNC.
Artigos Relacionados
- Feeds and Speeds: RPM, Taxa de Alimentação e Fórmulas SFMa matemática por trás dos números neste guia
- Ferramentas essenciais de corte de torno para iniciantesescolhendo inserções e geometria da ferramenta
- Compreendendo o básico de tornos e moinhos
- Lista de códigos G e M para programação CNC
- Benefícios das leituras digitais para tornos
Montando uma loja para cortar inoxidável sem lutar contra isso?
1TP3 T constrói CNC rígido e tornos universais, VMCs e fresadoras adequadas para o trabalho inoxidável Fale com nossos engenheiros sobre a máquina e o fuso certos para sua mistura de grau.



