














O acabamento da superfície de usinagem é a textura que um processo de corte deixa em uma peça, o padrão fino de picos e vales que você pode sentir com uma unha, mas geralmente precisa de um instrumento para medir Ele decide como uma face de vedação mantém a pressão, como um eixo sobrevive a uma vedação rotativa e quanto custa uma peça para fazer Duas partes podem atingir a mesma dimensão na impressão e ainda não se comportam de forma semelhante porque uma foi girada em Ra 3,2 µm e a outra moída para Ra 0,4 µm Este guia é sobre o lado de causa e controle: qual processo mantém qual acabamento, as cinco entradas que você realmente muda na máquina, a fórmula simples que prevê um acabamento virado antes de cortar e como ler uma falha de volta à sua raiz.
Especificações rápidas: Usinagem de acabamento superficial
| O que mede | Microirregularidades deixadas pela usinagem de rugosidade e disposição, além de ondulação |
| Parâmetro mais utilizado | Ra (rugosidade média aritmética), em µm ou µin |
| Acabamento de“ padrão maquinado | Ra 3,2 µm = 125 µin |
| Girando/faixa de fresagem | Ra 0 88,3 µm (32 µm). 50 µin |
| Moagem /brunimento/lapping | Ra 0,10,8 µm até menos de 0,05 µm |
| Normas governamentais | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Maior alavanca única (girando) | Alimentação por rev vs raio do nariz da ferramenta |
O que significa na verdade o acabamento superficial de usinagem“
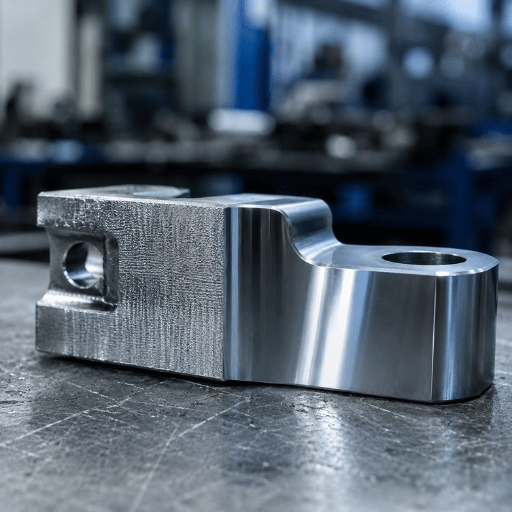
O acabamento superficial é a descrição ampla da textura de uma superfície usinada, e ele se divide em três componentes separados: rugosidade, ondulação e disposição. Misturá-los é o motivo mais comum pelo qual um desenho chama e uma peça acabada discordam. No dia a dia a usinagem a palavra geralmente significa rugosidade, relatada como um valor Ra em micrômetros: os picos e vales finos que a aresta de corte deixa para trás na superfície.
- ✔Rugosidadeas irregularidades superficiais finamente espaçadas, os picos e vales deixados diretamente pela aresta de corte Isso é o que os maquinistas costumam querer dizer quando dizem “acabamento superficial,” e é o que Ra relata.
- ✔Ondulaçãodesvios mais grosseiros e de comprimento de onda mais longo da vibração, deflexão ou uma configuração deformada Uma peça pode ser uma superfície lisa (baixa rugosidade), mas ondulada.
- ✔Legara direção do padrão de superfície predominante, definida pelo tipo de usinagem (circular em face torneada, linear sobre terra ou plana fresada).
“Surface texture” é o termo genérico para todos os três; “surface rugosity” é o componente de rugosidade por si só O ASME B46.1 o padrão define Ra formalmente como a média aritmética dos desvios absolutos de altura do perfil medido em relação à sua linha média, obtidos ao longo de um comprimento de amostragem. Em termos simples: média a distância que a superfície se afasta de um plano central, para cima e para baixo, e você obtém Ra.
Estes três elementos juntos compõem a textura de uma superfície, e cada tipo de acabamento superficial é apenas uma mistura diferente deles Engenheiros descrevem esta geometria de superfície com parâmetros de rugosidade, Ra, Rz e Rt, cada um uma maneira diferente de reduzir um perfil complexo a um único número Acabamentos de superfície comuns em uma peça usinada variam de grosseiro a espelhado-brilhante, mas todos eles descrevem o mesmo acabamento de superfície metálica: quão longe a superfície real se afasta de um plano perfeito, incluindo tanto a ondulação quanto as irregularidades de superfície espaçadas, as pequenas irregularidades na superfície e as irregularidades em uma superfície deixada por lascas.
Lendo os Números: Ra, Rz e Callouts Comuns
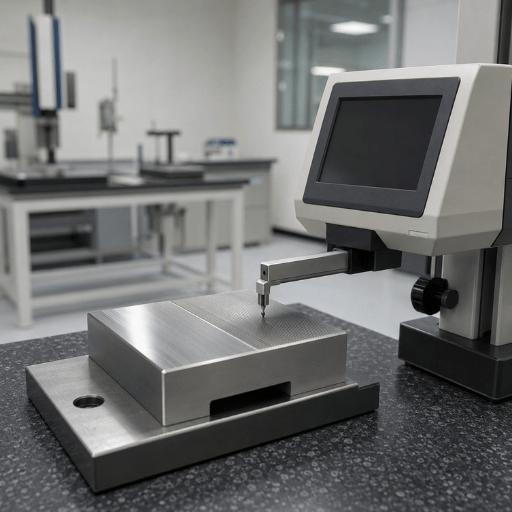
Ra domina as impressões porque é estável e fácil de medir, mas tem uma média de distância dos extremos Rz captura a média das maiores alturas pico a vale em vários comprimentos de amostragem e é mais sensível a um único arranhão profundo, útil para vedação e superfícies críticas à fadiga Rmax (ou Rt) é a maior distância pico a vale na avaliação As superfícies podem passar em Ra e ainda falhar em Rz quando carregam marcas ocasionais de ferramentas profundas.
Ra é a média da rugosidade, formalmente a média aritmética dos desvios das alturas superficiais em relação à linha média, por isso também é chamada de rugosidade superficial média Porque soma muitos pequenos desvios de altura superficial em uma figura, duas superfícies com perfis de rugosidade muito diferentes podem compartilhar o mesmo Ra. Qualquer leitura de perfil de rugosidade única, portanto, diz menos do que o conjunto completo de parâmetros de rugosidade, então os desenhos críticos emparelham Ra com Rz ou um parâmetro mais apertado Os valores de rugosidade superficial padrão agrupam-se em uma escala fixa, e a maioria das chamadas escolhe um desses níveis de rugosidade em vez de um número arbitrário.
O que é acabamento superficial Ra 3.2?
Ra 3,2 µm (igual a 125 µin) é o acabamento “as-machined” padrão, a textura que uma passagem de torneamento ou fresamento competente produz sem qualquer trabalho de acabamento extra Ele carrega marcas de ferramentas fracamente visíveis, parece suave ao toque e é o padrão para superfícies usinadas gerais, faces de montagem e recursos não vedantes Especificar qualquer coisa mais fina que Ra 3.2 significa comprometer-se com passagens extras, ferramentas especiais ou um processo secundário, então Ra 3.2 é a linha de base neutra em termos de custo, a menos que a função exija melhor.
| Ra (µm) | Ra (µin) | Grau ISO N | Sentir/uso típico |
|---|---|---|---|
| 6.3 | 250 | N9 | Marcas visíveis; usinagem em bruto, não crítica |
| 3.2 | 125 | N8 | Usinado padrão; superfícies gerais |
| 1.6 | 63 | N7 | Passe de acabamento fino; ajustes deslizantes leves |
| 0.8 | 32 | N6 | Assentos de rolamentos, faces de vedação (precisa de cuidado ou retificação) |
| 0.4 | 16 | N5 | Superfícies do solo; diários de vedação dinâmica |
| 0.2 | 8 | N4 | Moagem de precisão/brunimento |
Convenção de conversão: 1 µm µin.E.N.E.U.E.40 µin. Esta conversão de rugosidade superficial permite ler qualquer gráfico de rugosidade superficial em qualquer unidade Para um gráfico completo de acabamento superficial Ra com colunas RMS, CLA e Rt, além de um gráfico de comparação de rugosidade superficial, consulte nosso guia para medir a rugosidade da superfície.
Símbolos de acabamento superficial em um desenho de engenharia
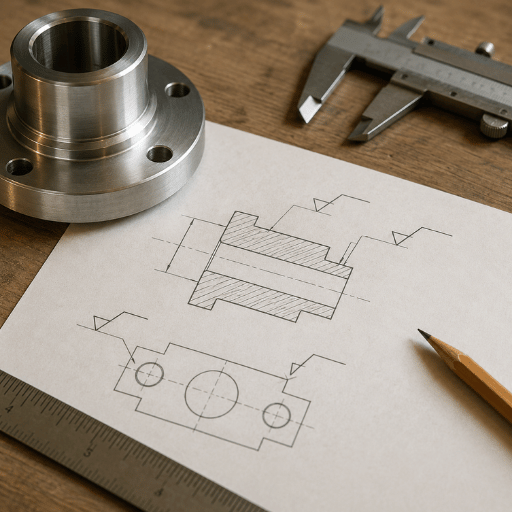
Um requisito de acabamento chega à loja como um símbolo, não uma frase Seu símbolo base é uma marca de seleção sentada na superfície que controla Três variantes mudam o significado:
- ✔Marca de verificação lisa, exigência de textura de superfície, qualquer processo permitido.
- ✔Marca de verificação com uma barra horizontal, remoção de material (usinagem) é requerido.
- ✔Marca de verificação com um círculo, a remoção de material é proibido (deixe a superfície fundida/formada).
Esses símbolos de rugosidade superficial (também escritos como símbolos de textura superficial) agrupam os parâmetros de acabamento superficial, valor, corte e disposição em uma marca. Os valores Ra ficam no canto superior esquerdo do símbolo; um comprimento de amostragem (corte) e um símbolo de direção de disposição podem ser adicionados abaixo e à direita. Os símbolos de disposição informam para que lado o padrão deve ser executado: = paralelo, ⊥ perpendicular, X atravessado, M multidirecional, C circular, R radial. Coloque matérias para vedações e peças deslizantes, onde a direção do arranhão em relação ao movimento altera o vazamento e o desgaste.
ISO e ASME desenham a mesma ideia de forma diferente. Sob ASME Y14,36M o valor é mostrado em µin; sob ISO 1302 / ISO 21920 é mostrado em µm com a letra do parâmetro (por exemplo “Ra 0.8”).Se uma chamada mostrar um número simples sem parâmetro, confirme se é Ra ou Rz e quais unidades, um “32” em µin (Ra 0.8 µm) é uma parte muito diferente de “32” lido como Rz.
O que termina Cada processo de usinagem pode conter
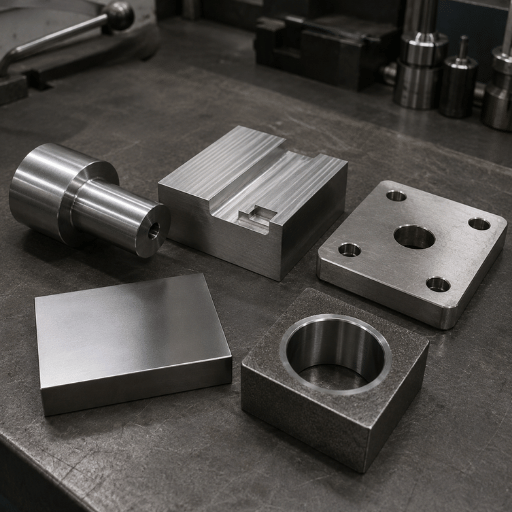
Um fato importa mais do que qualquer ajuste de feeds e velocidades: o processo define o piso. Você não pode ajustar um passe de desbaste em um espelho, passado um ponto, a única maneira de um Ra mais fino é uma operação diferente Como um construtor de máquinas de torneamento, fresamento, moagem e EDM, definimos o suporte de processo primeiro, depois otimizamos dentro dele A tabela abaixo é a Janela Processo-para-Ra 1 mapa realista e de unidade dupla do que cada operação contém em produção, e não um melhor caso de laboratório.
| Processo | Ra (µm) | Ra (µin) | Papel típico |
|---|---|---|---|
| Torneamento áspero/moagem | 3.2–12.5 | 125–500 | Remoção de estoque, não crítica |
| Termine o torneamento/fresamento | 0.8–3.2 | 32–125 | Superfícies usinadas padrão |
| Perfuração | 1.6–6.3 | 63–250 | Furos antes de fresar |
| Espumante/chato | 0.8–3.2 | 32–125 | Tamanho, furos redondos |
| EDM (fio/dissipador) | 0.4–6.3 | 16–250 | Formas duras ou complexas |
| Superfície/moagem cilíndrica | 0.1–0.8 | 4–32 | Assentos de rolamentos, diários de selos |
| Aprimoramento | 0.05–0.4 | 2–16 | Furos, cilindros hidráulicos |
| Batendo | <0,0120.1 | 0.5–4 | Medidores, ópticos, planos de vedação |
Cada tipo de usinagem deixa sua própria assinatura: uma peça torneada mostra assentamento circular, uma peça fresada mostra marcas lineares e a usinagem por descarga elétrica (EDM) deixa um fosco uniforme Esses acabamentos de superfície usinados são o produto do mecanismo de corte ou erosão mais as etapas de usinagem que precedem a passagem final, áspero, semi-acabamento e depois acabamento Uma superfície usinada CNC de uma passagem de acabamento é muito mais suave do que a mesma superfície de usinagem CNC deixada após o desbaste. Leia a janela Processo-Ra acima como um gráfico de acabamento da superfície de usinagem: combine o acabamento da superfície desejada com o processo que pode alcançá-la e otimize dentro dessa janela.
Fontes: processo de verificação cruzada de bandas de engenharia e prática de padrões. A moagem pode atingir Ra 3 Ra µin na produção, razão pela qual qualquer coisa abaixo de 0,8 µm geralmente passa para equipamento moagem em vez de ser perseguido em um torno ou moinho.
“A maioria dos tickets de ‘mau acabamento’ que vemos não são um problema de feeds e velocidades, a peça foi solicitada a segurar um número de classe de retificação em uma operação de torneamento Escolha o processo para o Ra primeiro; os parâmetros apenas afinam dentro dessa janela.”
Equipe de engenharia de torneamento e retificação de ANTISHICNC
As 5 alavancas que controlam o acabamento superficial
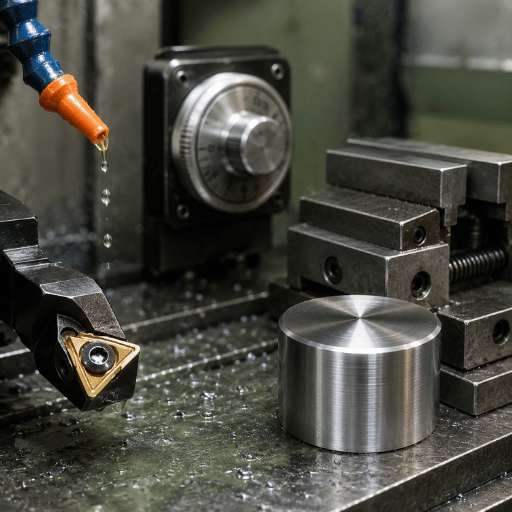
Quando você estiver na janela de processo certa, cinco entradas decidem o Ra real. Chamamos isso de Modelo de controle de acabamento de 5 alavancaspuxe-os em ordem, porque os dois primeiros fazem a maior parte do trabalho em uma superfície torneada ou fresada.
- Alimentação por revo driver geométrico dominante. Menor alimentação, acabamento mais fino (com um limite, veja a próxima seção).
- Raio do nariz da ferramentaum raio maior espalha as marcas de alimentação e reduz a rugosidade teórica, mas aumenta a força de corte.
- Velocidade cortedeve ser alto o suficiente para sair da zona construída (consulte solução de problemas).
- Borda/condição da ferramentauma borda afiada, corretamente revestida e não usada; uma inserção de limpador se você quiser alimentação e acabamento.
- Rigidez e refrigeranteuma configuração rígida e lubrificação limpa matam a ondulação e rasgar as três primeiras alavancas não pode.
As alavancas 1 e 2 estão ligadas por geometria simples e você pode prever um acabamento girado antes que o fuso gire.
A rugosidade teórica pico a vale no torneamento é Rt × f² ÷(8× r), onde f é alimentação por rev e r é o raio do nariz da ferramenta Exemplo trabalhado: f = 0,2 mm/rev, r = 0,8 mm → Rt → (0,2 × 0,2) dea (8 × 0,8) = 0,04 de a 6,4 = 0,00625 mm = 6,25 µm. Agora reduza pela metade a alimentação para 0,1 mm/rev: Rt 0,01 ÷ 6,4 = 1,56 µm, aproximadamente a trimestre da altura, porque a alimentação é quadrada Plugue em seu próprio f e r antes de cortar: ele diz se o acabamento é até alcançável girando, ou se a peça precisa de moagem.
Essa mesma geometria explica a inserção do limpador Um limpador moer um pequeno plano logo após o raio do nariz, de modo que as marcas deixadas em uma alimentação mais alta são limpas suavemente, deixando-o dobrar a alimentação e manter o acabamento Esse trade-off é real e documentado: girando insertos com um raio efetivo maior “produzir a melhor qualidade de superfície” mas “aumentar a força de corte,” por Patentes do Google EP1631410A1, então eles precisam de uma configuração rígida Para onde velocidades e feeds se encaixam no quadro geral, veja o nosso guia de feeds e velocidades.
Como melhorar o acabamento superficial: uma sequência de trabalho
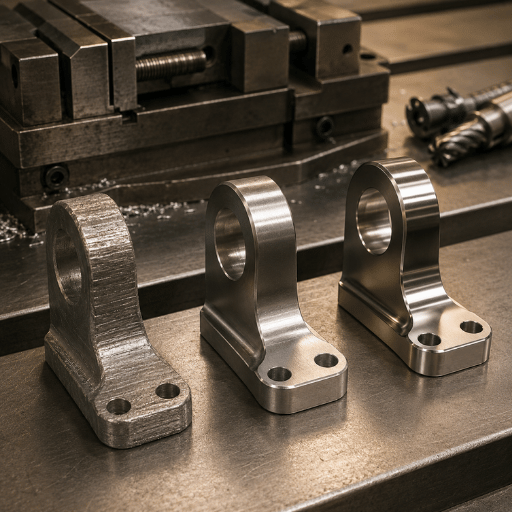
O acabamento superficial não é melhorado por sorte ou simplesmente desacelerando a máquina Ele responde a um conjunto definido de alavancas e condição de borda, alimentação e raio do nariz estratégia de acabamento, velocidade de corte, rigidez e a ordem em que você ajustá-los decide o quão rápido você atinge o número A sequência abaixo é aquela que entregamos aos operadores quando uma peça volta áspera, classificada por efeito e não por hábito.
Como obter melhor acabamento superficial na usinagem?
Trabalhe as alavancas em ordem de efeito, em vez de mudar tudo de uma vez Os ganhos mais rápidos em uma peça torneada ou fresada vêm da aresta de corte e da relação alimentação-nariz-raio, depois da passagem de acabamento, depois da velocidade e do líquido refrigerante Abaixo está a sequência que entregamos aos operadores que perseguem um número.
- Confirme se a borda está afiada e não usada e coloque-a ou logo abaixo da altura central. Uma inserção acima do centro esfrega em vez de cortar.
- Deixe pelo menos um raio de nariz de estoque para uma passagem de acabamento dedicada, nunca menos.
- Abaixe a alimentação ou ajuste um raio de nariz maior/inserção do limpador (use a regra de alimentação quadrada para dimensionar o movimento).
- Faça uma passagem de mola (profundidade zero) para remover sobras acionadas por deflexão.
- Aumente a velocidade de corte para se livrar da faixa de borda construída; adicione ou melhore o líquido refrigerante.
- Se o alvo estiver abaixo de ~Ra 0,8 µm, pare de ajustar e passe para moer ou afiar.
O objetivo é uma superfície lisa que atenda ao acabamento superficial desejado sem desperdícios de passagens; perseguir um nível de rugosidade mais fino do que a peça só adiciona custo Experimentos de fresamento universitário controlado confirmam a rugosidade da superfície que os trilhos alimentam diretamente (Clemson University estudo sobre alumínio 6061), então a alimentação é a alavanca para dimensionar primeiro Um cuidado contra-intuitivo: deixar a alimentação passar fome nem sempre ajuda Os praticantes relatam que cair abaixo de uma alimentação de acabamento real (cerca de 0,15 mm/rev) pode fazer um acabamento pior, porque a borda começa a esfregar e manchar em vez de cisalhar de forma limpa.
Por que terminar dá errado: 6 causas e correções comuns
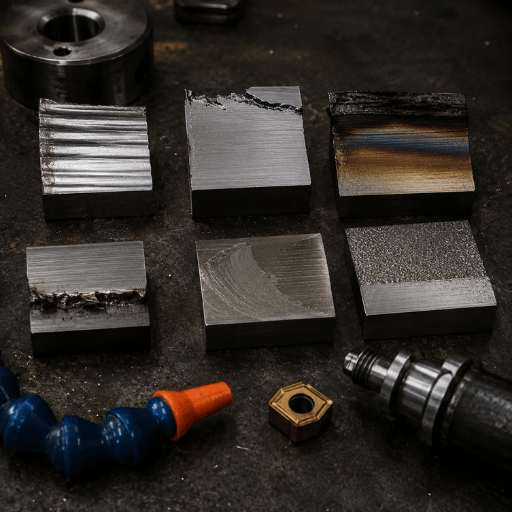
A maioria das falhas de acabamento anuncia sua causa se você ler a superfície em vez de adivinhar Uma borda rasgada, uma onda regular, uma mancha arrastada brilhante cada padrão aponta de volta para uma variável dominante Use o Decodificador de falhas de acabamento de 6 sintomas abaixo: combine o que você vê na parte com um sintoma, encontre a causa usual e, em seguida, altere essa única variável antes de tocar em qualquer outra coisa.
| Sintoma na parte | Causa provável | Consertar |
|---|---|---|
| Marcas onduladas/de percussão regulares | Chatter (Conversação), muitas vezes de corte interrompido ou instável | Configuração rígida, encurtar saliência, alterar velocidade/profundidade para evitar a ressonância |
| Superfície rasgada, esfarrapada e opaca | Borda construída em baixa/média velocidade em material gomoso | Eleve a velocidade fora da faixa de BUE, borda mais afiada/revestida, melhor líquido refrigerante |
| Arrasto manchado brilhante, sem corte limpo | Ferramenta acima da altura central esfrega, não corta | Redefina de borda para centro ou ligeiramente abaixo |
| Cumes periódicos grosseiros | Alimente-se muito alto para o raio do nariz | Menor alimentação ou aumento do raio do nariz (regra feed-quadrado) |
| Arranhões aleatórios /pontuação | Recortando lascas, limalhas arrastadas pela superfície | Melhore a evacuação da microplaqueta, descarga do líquido refrigerante, geometria do chipbreaker |
| Termine de piorar com uma corrida | Desgaste progressivo da ferramenta | Indexar/substituir borda em uma programação de vida útil da ferramenta, não em caso de falha |
Uma crença amplamente difundida é que a menor velocidade de corte sempre dá um acabamento mais fino Estudos controlados dizem o contrário: em baixa velocidade de corte uma forma de borda construída e roughens a superfície e Ra quedas à medida que a velocidade sobe para fora dessa banda A pesquisa universitária sobre torneamento confirma que a relação é “positiva devido à formação de” de borda construído em baixa velocidade (Estudo SUST sobre parâmetros de corte; corroborado para AA7075 em ScienceDirect).Se um acabamento é rasgado e você alcança para a substituição de velocidade para desacelerar, você pode estar piorando.
Combinar o acabamento com a função: quão apertado é apertado o suficiente?
Em muitos desenhos, a linha é uma chamada de acabamento estanque demais Ra mais apertado não é: ir de Ra 3.2 a Ra 0.8 µm é comumente citado como adicionar aproximadamente 2 × ao custo de usinagem porque força passes de acabamento extras, ferramentas especiais e inspeção mais rigorosa Especifique o acabamento que a função precisa, não mais fino usando as regras de parâmetros e símbolos em ISO 21920 portanto, a chamada significa a mesma coisa para todas as lojas.
| Papel parcial | Max Ra sensato | Porquê |
|---|---|---|
| Superfície geral/sem contato | Ra 3.26,3 µm | Como usinado está bem; mais apertado desperdiça dinheiro |
| Selo estático/face da junta | Ra 1.63,2 µm | A junta está em conformidade; coloque as coisas mais do que Ra ultrabaixo |
| Pressione/ajuste deslizante | Ra 0.8.1,6 µm | Controla o atrito e a interferência retida |
| Diário de vedação dinâmica/assento de rolamento | Ra 0,20,8 µm | Vida de selo; geralmente moído |
| Óptico /calibre/lavado plano | Ra <0,1 µm | A função exige isso; apenas lapidação/aconamento |
Diferentes funções de peça precisam de rugosidade de superfície diferente, e diferentes níveis de rugosidade de superfície carregam custos muito diferentes Às vezes, um acabamento mais áspero é a chamada certa: um acabamento fosco ou acetinado (um acabamento acetinado deliberado, não polido) pode ser especificado para aparência ou para ocultar marcas de manuseio em vez de para função Essas variações de acabamento são exatamente o motivo pelo qual um componente carrega várias chamadas em vez de um grau de manta.
Uma regra prática: se você não pode nomear a função que precisa dela, não especifique abaixo Ra 1,6 µm Especifique o acabamento superficial certo para cada recurso, trate o callout mais apertado como o acabamento superficial final para agendar por último e lembre-se de que o tempo de usinagem de precisão, não material, é o que um número apertado compra As decisões de combinar o acabamento com a função são mais baratas de tomar no desenho do que discutir na inspeção do primeiro artigo Para peças terceirizadas, uma consulta sobre usinagem CNC de precisão da Zhenling deve anexar essas chamadas de acabamento específicas do recurso e sua base de inspeção ao desenho, portanto, a cotação e a revisão do primeiro artigo usam os mesmos requisitos.
Verificando o acabamento especificado
Dois cheques cobrem a maioria das lojas. A comparador superfície (um conjunto de cupons de referência usinados para graus Ra conhecidos) permite que um operador julgue um acabamento pela visão e unha em segundos, multa por go/no-go no chão. A perfilômetro stylus arrasta uma ponta fina pela superfície e relata um Ra/Rz rastreável contra um comprimento de corte definido, que é o que você precisa para registros de inspeção e callouts apertados A medição de rugosidade transforma a superfície em um número: o instrumento faz a medição da rugosidade da superfície a partir de uma superfície medida, traçando o perfil da superfície para que a medição da rugosidade da superfície seja repetível Combine a superfície da peça e suas especificações de rugosidade com o instrumento certo, e escolha o corte para combinar com o recurso, porque o corte errado pode relatar uma parte passageira como falhando Para o método completo, instrumentos e detalhe Ra-versus-Rz, consulte nosso guia dedicado sobre como medir a rugosidade da superfície.
Para onde os requisitos de acabamento superficial de usinagem estão indo
Vale a pena agir agora em dois turnos. Primeiro, o padrão aplicável está mudando: A ISO 21920-2:2021 substitui a ISO 4287/4288, os padrões de parâmetros de perfil de longa data e a Parte 1 absorvem a simbologia da ISO 1302 (Guia de Metrologia de Superfície). Sua consequência prática para os compradores: um “Ra 0.8” em um desenho de 2026 e um desenho de 2015 podem fazer referência a diferentes definições de amostragem e avaliação, confirmar em qual padrão uma chamada é construída antes de citá-la ou inspecioná-la.
Segundo, a economia do processo sob o acabamento estão se movendo O torneamento duro é cada vez mais usado como uma alternativa à moagem para peças endurecidas (>45 HRC) para atingir Ra 0.2 chips.4 µm, porque torna reciclável em vez de lodo de moagem e pode cortar o tempo de ciclo (Produção Usinagem). Que não retire moagem, moagem, brunimento e lapidação ainda possuem tudo abaixo de aproximadamente Ra 0,1 µm, mas muda qual máquina ganha o trabalho para a banda mid-fine Se você está especificando ou comprando capacidade para acabamentos sub-micron, a decisão não é mais automaticamente “grind it.” Combine o processo com o Ra e a dureza e revisite-a à medida que as ferramentas de torneamento duro melhoram.
Perguntas frequentes
Q: Que é o revestimento de superfície padrão na usinagem?
Ver Resposta
Q: Qual é a diferença entre a rugosidade da superfície e o acabamento da superfície?
Ver Resposta
Q: A anodização ou galvanoplastia altera minha rugosidade superficial usinada?
Ver Resposta
P: Por que especificar Ra 1,6 ou Ra 0,8 sempre não custa mais?
Ver Resposta
Q: Qual processo de usinagem dá o acabamento mais suave?
Ver Resposta
Q: Pode você combinar vários acabamentos de superfície em uma parte?
Ver Resposta
Sim, e é prática normal Um único componente geralmente carrega vários callouts: um munhão de rolamento Ra 0,4 µm terra, faces de vedação Ra 1,6 µm e Ra 3,2 µm como usinado em todos os outros lugares Cada recurso obtém o acabamento que sua função precisa, o que mantém o custo para baixo versus terminar toda a peça para o número mais apertado Uma regra de sequenciamento importa: superfícies mais apertadas geralmente são terminadas por último, de modo que o calor e a fixação de operações posteriores não estragam uma superfície já dimensionada.
Chame o símbolo, valor e disposição de cada superfície separadamente, e sinalize qualquer “finish após tratamento térmico” ou “finish após plating” nota, para que a loja planeje a ordem de operação e não moa um diário um processo posterior só distorceria novamente.
Referências e fontes
- Efeito da alimentação de usinagem na rugosidade superficial no corte de alumínio 6061Universidade Clemson
- Impacto da distância do passo do caminho da ferramenta no raio do nariz da ferramenta de corte e no acabamento superficialNIH PMC
- Estude o efeito dos parâmetros de corte (velocidade, alimentação, profundidade) na rugosidade da superfícieUniversidade de Ciência e Tecnologia do Sudão
- ISO 21920-2:2021, Especificações geométricas do produto, Textura superficial: PerfilISO
- ASME B46.1/Y14.36, Símbolos de textura de superfície e textura de superfícieASME
- EP1631410A1, Ferramenta de corte com canto do nariz do limpadorPatentes do Google
Sobre Esta Análise
Este guia de acabamento de superfície de usinagem reflete a visão do processo primeiro de um construtor de máquinas-ferramenta: ANTISHICNC fabrica tornos de torneamento, fresadoras, retificadoras de superfície, retificadoras de ferramentas e cortadores e Equipamento EDM que seguram as bandas de acabamento na Janela Process-to-Ra acima As faixas de capacidade e o exemplo feed-quadrado são extraídos da prática de padrões e referências de usinagem, em seguida, enquadrados por como esses processos se comportam em equipamentos reais Revisado pela equipe técnica ANTISHICNC.
Artigos Relacionados
- Como medir a rugosidade superficial, Ra, Rz, instrumentos e comprimento de corte
- Feeds e Velocidades, definindo parâmetros de corte que protegem o acabamento e a vida útil da ferramenta
- Usinagem de aço inoxidável, endurecimento de trabalho domesticado e borda construída
- Usinagem Alumínio, acabamento, BUE e estratégia nariz-raio
- Usinagem Latão, comportamento de corte livre e qualidade da superfície



