














Шнуровая угловая шлифовальная машина получает питание непосредственно от источника электричества и, следовательно, предлагает больше мощности, чем беспроводная угловая шлифовальная машина. их нужно использовать в тяжелых условиях эксплуатации и устойчивом использовании, таких как строительство или металлообработка. наоборот, беспроводные шлифовальные машины предлагают гибкость и удобство; можно удобно работать в местах, где в любом случае нет доступа к электричеству. Между тем, беспроводные устройства могут быть ограничены во времени работы, в зависимости от емкости батареи, в то время как большинство батарей переняли современные технологии батарей для повышения производительности. Однако в долгосрочной перспективе наиболее значимым соображением будет выбор между тем или другим, в первую очередь определяемый непосредственными требованиями и рабочей средой.
Понимание машин для шлифования поверхности
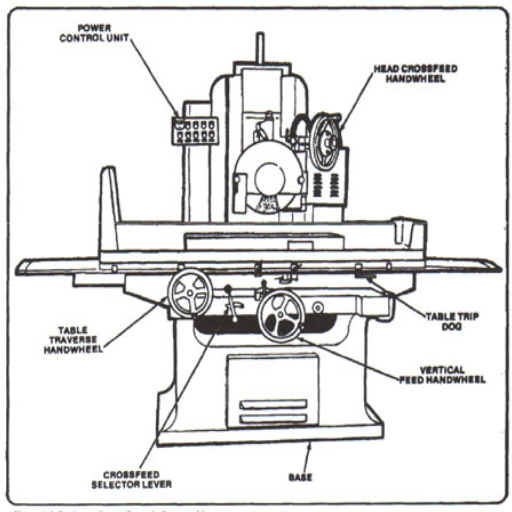
Что такое машина для шлифования поверхности?
Поверхностный шлифовальный станок считается прецизионным инструментом, который производит гладкую отделку на плоской поверхности. Он широко распространен в металлообработке, автомобилестроении и многих других промышленных применениях, где требуется максимальная точность и точность размеров. шлифовальные машины для поверхностей в первую очередь действуют путем удаления материала с поверхности заготовки посредством формообразующего действия абразивных шлифовальных кругов, вращающихся с высокой скоростью.
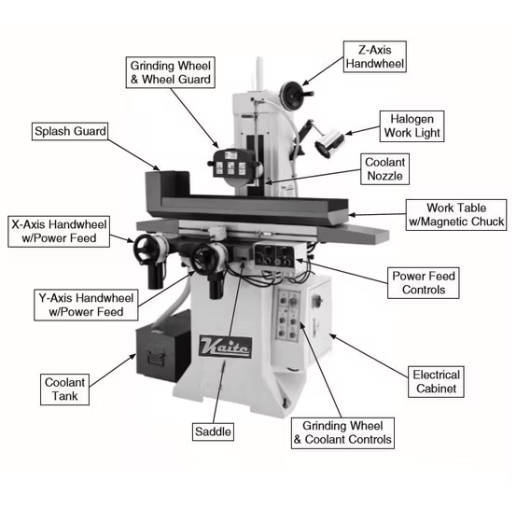
Основные компоненты шлифовальный станок для поверхностей состоят из шлифовального круга, рабочего стола, гидравлических систем управления движением и шпинделя. Заготовка зажимается или закрепляется на магнитном патроне, установленном на столе, который мобилизуется горизонтально или вертикально, в зависимости от типа машины. В рабочем процессе абразивные частицы, присутствующие на высокоскоростном вращающемся шлифовальном круге, срезают микроскопически тонкие слои на слоях материала заготовок с уровнем точности до ±0,0001 дюйма.
Обычно доступны три основных типа шлифовальных станков:
Горизонтальные Шпиндельные Поверхностные Шлифовальные
С этим типом шлифовальный круг устанавливается горизонтально, как правило, для тяжелых работ. Он создает гладкие поверхности на больших плоских компонентах.
Вертикальные Шпиндельные Поверхностные Шлифовальные
Этот тип вертикального шпинделя имеет шлифовальное колесо, ориентированное перпендикулярно земле. В основном он используется для изготовления более мелких и сложных деталей, требующих высокой степени точности.
Поверхностные шлифовальные машины с ЧПУ
Компьютерное числовое управление обеспечивает автоматизацию шлифовальных станков с ЧПУ, сочетая преимущества повторяемости с преимуществами более высокой производительности, что делает шлифовальные станки с ЧПУ идеальными для серийного производства и сложных операций шлифования.
Технология шлифования поверхности, в последние годы, видел инновации, предназначенные для повышения эффективности и повышения точности, В современных машинах последнее поколение датчиков сплавлено с адаптивными системами управления и высокоскоростных линейных двигателей, чтобы облегчить точное шлифование при исключении отходов материала.
Знание основных особенностей и назначения шлифовального станка позволяет создать общую основу, на которой операторы и производители могут работать над ужесточением стандартов качества и совершенствования производства в нескольких отраслях.
Компоненты шлифовальной машины
Поверхностная шлифовальная машина - это узкоспециализированное оборудование, основные части которого взаимодействуют для достижения точного удаления материала и однородности. Подробное описание основных компонентов вместе с их функциональными возможностями приведено ниже:
База
Основание служит фундаментом поверхностного измельчителя, придавая прочность и устойчивость всему агрегату. Здесь также находится система охлаждающей жидкости. Чтобы достичь более высокой точности во время работы, современные шлифовальные машины используют основания, изготовленные из вибродемпфирующих материалов.
Таблица
Стол - это плоская поверхность, на которой размещены заготовки, Это может быть либо поворотный стол, который вращает заготовку для кругового шлифования, либо возвратно-поступательный стол, который перемещает заготовку вперед и назад по прямой. автоматизация управления столом теперь стала обычным явлением, тем самым повышая эффективность работы и согласованность.
Шлифовальный Колесо
Шлифовальный круг - это абразивный инструмент, используемый для удаления материала. Обычно он состоит из абразивных зерен, которые скрепляются вместе материалами, которые варьируются от одного типа круга к другому, чтобы удовлетворить требования к твердости, отделке поверхности и другим физическим параметрам, имеющим отношение к поставленной задаче. Согласно последним сообщениям, алмазные абразивы становятся все более заметными при производстве шлифовальных кругов, обеспечивая непревзойденную долговечность для гравировки твердых материалов.
Шпиндель
Шпиндель несет и приводит в движение шлифовальный круг, работающий со скоростью, обеспечивающей резку. Шпиндели спроектированы с высокой степенью точности, обычно с использованием гидростатических или воздушных подшипников для минимизации теплового расширения и, таким образом, поддержания постоянной точности шлифования. В настоящее время принято считать, что разработки позволили добиться скорости шпинделя более 10 000 оборотов в минуту в высокопроизводительных шлифовальных машинах.
Столбец
Колонна поддерживает корпус шпинделя и обеспечивает вертикальное перемещение шлифовального круга относительно заготовки. с появлением компьютеризированных органов управления теперь предлагаются колонны в сборе со средствами ЧПУ для микрорегулировок.
Система управления
Современные шлифовальные машины для поверхностей сегодня полностью оснащены превосходными системами управления, где операторы могут манипулировать и наблюдать за онлайн-процессами шлифования с помощью сенсорного управления или программ с ЧПУ или обеспечивать интеграцию через IoT. Эти возможности позволяют регулировать и контролировать пути шлифования и инструкции, оптимизировать отходы материалов. Как указано в отчете за 2023 год, предполагается, что система шлифования поверхности с поддержкой Интернета вещей повысит эффективность работы на целых 20% за счет меньшего вмешательства рабочей силы.
Система охлаждения
Критическая система охлаждающей жидкости для того чтобы сохранить стабильность температуры во время работы и уменьшить силы трения, Кроме того, он удаляет все мелющие мусор, Современные высокотехнологичные системы охлаждающей жидкости используют методы подачи с фильтром высокого давления с учетом экологических проблем, Став на краю, зеленые охлаждающие жидкости нацелены на снижение воздействия процессов обработки окружающей среды.
Эти интегрированные компоненты делают шлифовальные машины обязательными для использования во многих отраслях промышленности, обеспечивая прецизионную обработку, в том числе на рынках высокопроизводительной резки, таких как аэрокосмическая промышленность, электроника и автомобилестроение.
Как работает шлифование поверхности
Поверхностное шлифование - это процесс механической обработки, в котором используется абразивный вращающийся круг для удаления материалов с поверхности заготовки. Целью процесса является получение гладкой, плоской и точной поверхности. Заготовка крепится к столу или магнитному патрону и перемещается под шлифовальными кругами с определенной скоростью подачи.
Поверхностные шлифовальные машины работают в двух основных режимах: траверс шлифования и врезного шлифования Траверс шлифования обозначает действие стола, перемещающегося вперед и назад под шлифовальным кругом для нанесения среднего разреза на поверхность. Однако погружной шлифования относится к кругу, подающему непосредственно в материал, находясь в неподвижном состоянии, что наиболее подходит для создания канавок или профилей.
В настоящее время шлифовальные станки с ЧПУ позволяют оператору тщательно манипулировать всеми аспектами, определяющими шлифовальное действие, т.е. угловое выравнивание, скорость и глубину резания. в последнее время обрабатывающая промышленность получает все большую выгоду от использования тонкого шлифования поверхности, чтобы надежно удерживать допуски в пределах ±0,001 дюйма (±0,025 мм).Нововведения в технологии шлифовальных кругов, такие как остеклованные круги и полимерные связующие круги, обеспечили лучшее, более эффективное и прецизионное шлифование.
Охлаждающая жидкость или смазка, минимизируя трение, предотвращает перегрев поверхности шлифования Недавние исследования, проанализированные в литературе, показывают, что использование синтетических или экологически чистых охлаждающих жидкостей привело к улучшению на 25% контроля теплового отклонения и точности размеров обработанных деталей.
Влияние на промышленность: глобальная рыночная стоимость машин для шлифования поверхности в 2022 году ограничилась ошеломляющим показателем в $1,8 миллиарда, прогнозируя среднегодовой темп роста в 4,2 в период с 2023 по 2030 год.
Этот процесс подвергается критической поверхностно-ориентированной отделке для таких деталей, как лопатки аэрокосмических турбин, полупроводниковые детали и медицинские имплантаты. Текущие рыночные данные подтверждают растущую популярность шлифовальных машин для обработки поверхности в удовлетворении растущего спроса на высокотехнологичное прецизионное производство.
Практика регулярного обслуживания машин
Ежедневный контрольный список проверок
Ежедневный контроль проводится строго для дальнейшего повышения производительности и долговечности машин для шлифования поверхности. Этот контрольный список содержит критические вопросы, связанные с эксплуатационной эффективностью и соблюдением требований безопасности:
Визуальный осмотр компонентов машин
Проверьте шлифовальные круги на предмет износа или повреждения, особенно если неравномерный износ привел к потере точности. Замените шлифовальные круги, если обнаружено какое-либо растрескивание или сколы, согласно рекомендациям OSHA; шлифовальный круг никогда не следует использовать, если есть видимые повреждения. проверьте винты и болты на прочную затяжку и убедитесь, что никакая деталь не ослаблена там, где она может дестабилизировать машину во время работы.
Проверьте систему смазки
Проверьте, что смазка или смазка принимается во всех точках смазки, как это требуется в инструкции производителя. Отсутствие подходящей смазки может фактически способствовать механическому износу и изменить точность шлифования. Например, исследования показывают, что неправильная смазка является причиной некоторых 40% отказов оборудования в системах шлифования по всему миру.
Оцените систему охлаждения
Проверьте, что уровни охлаждающей жидкости являются удовлетворительными, и подтвердите, что система фильтрации работает идеально. Плохое или недостаточное количество охлаждающей жидкости может вызвать термическое повреждение заготовки и снизить эффективность шлифования. Опросы показали, что 67% неэффективности механической обработки в 2023 году были вызваны плохой практикой охлаждающей жидкости.
Оперативное испытание
Запустите машину и испытайте на стабильность вибрации и производительность двигателя Причиной ненормальных вибраций обычно является проблема выравнивания в компонентах привода или дисбаланс в шлифовальном круге. следите за тем, как движутся системы подачи и перемещения: они должны быть гладкими и последовательными; нерегулярное движение может указывать на необходимость технического обслуживания.
Проверьте функции безопасности
Убедитесь, что все защитные и защитные устройства установлены и находятся в надлежащем состоянии. Из OSHA поступали сообщения о 15-процентном снижении травматизма, когда требовались строгие меры безопасности при использовании шлифовальных машин.
Результаты: Предприятия, которые принимают этот подробный контрольный список ежедневных проверок, могут сократить время простоя, снизить эксплуатационные расходы и гарантировать производительность механической обработки, и все это имеет первостепенное значение в высокоточных отраслях.
Еженедельные процедуры смазки
Для должной эффективности и продолжительности жизни шлифовальных машин поверхности, необходимо учитывать интенсивный еженедельный график смазки Правильная смазка предотвращает механический износ; она повышает точность и препятствует незапланированному поломке оборудования. до 50% отказов подшипников были обвинены в неправильной смазке ведущими производителями из SKF в смазочных растворах Следующая процедура описывает процессы смазки для изготовления облицовки:
Очистка смазочных поверхностей: Перед нанесением смазки освободите от пыли, грязи или жира открытые механические поверхности, чтобы обеспечить правильную смазку. Это становится еще более важным в условиях, усугубляемых загрязнением частицами.
Шаг 4
Техническое обслуживание ручных и автоматических систем смазки: Проверьте адекватность уровней резервуаров в оборудовании с автоматическими системами смазки и проверьте правильность работы системы. Заполните или измените резервуары, если необходимо. следует позаботиться о том, чтобы не переполнять резервуары, так как это приведет к утечке. Очистите или замените фильтры в системах циркуляции, если это необходимо для обеспечения устойчивого потока смазочных материалов.
Действуя на эти процедуры смазки на еженедельной основе, можно обеспечить возможности для бесперебойной работы и достижения более высокой точности обработки, что, в свою очередь, смягчает дорогостоящие случаи ремонта. Кроме того, промышленностью было изучено, что эффективность оборудования может быть увеличена до 10% за счет надлежащей практики смазки, тем самым напрямую влияя на выпуск продукции и эксплуатационную рентабельность.
Ежемесячная оценка шлифовального круга
Ежемесячные проверки шлифовальных кругов важны для сохранения уровня точности, обеспечения безопасности и предотвращения отказов, которые могут возникнуть преждевременно. Такая операция должна проходить все этапы проверок и обслуживания в деталях, чтобы определить условия износа, проверить эксплуатационные допуски и избежать возможных отказов. В процессе работы шлифовального круга на шлифовальные круги действуют тяжелые механические и термические напряжения, медленно разрушая их. Считается, что обслуживание, противоречащее правилам, или задержка оценок может снизить эффективность кругов на величину выше 15%, что отражает характер механической обработки и простоев производства.
В зависимости от ключевых шагов процедура ежемесячной оценки составляет
- Визуальный осмотр повреждений: Внимательно ищите любые трещины и сколы, а также отличия от стандартной формы. OSHA сослалось на несколько травм на рабочем месте из-за сломанных шлифовальных кругов во время использования, отсюда и этот шаг.
- Проверка точности размеров: Измерьте диаметр и ширину шлифовального круга с помощью очень точных приборов, чтобы убедиться, что значения лежат в пределах допуска, установленного производителем оборудования. Шлифовальные круги выше или ниже стандартных размеров могут нарушить точность обработки до уровня, при котором они могут вызвать чрезмерные вибрации, тем самым подрывая производительность инструмента.
- Проверка баланса: Проверьте балансировку круга либо на балансировочной стойке, либо с помощью электронных балансировочных инструментов. несбалансированные шлифовальные круги могут способствовать неравномерному износу и способствовать выходу машины из строя. Фактически, были исследования, подтверждающие, что проблемы балансировки способствовали сокращению срока службы машины до 20%.
- Одевание и целостность поверхности: Восстановите поверхность шлифовального круга, применив правящие инструменты, чтобы сделать поверхность острой и удалить заделанную грязь. Хорошая шлифовальная поверхность должна быть как можно более гладкой, чтобы минимизировать выделение тепла и обеспечить оптимальную отделку.
- Проверка совместимости с об/мин: Проверьте, соответствует ли рекомендуемая рабочая скорость круга спецификациям машины. записи промышленных аварий показывают, что работа с шлифовальным кругом, рассчитанным ниже максимального значения оборотов, является причиной номер один его разрыва в работе.
Преимущества: Проведение этих ежемесячных проверок обеспечивает не только надежную работу шлифовальных кругов, но и соответствие правилам безопасности, таким как ANSI B7.1. Кроме того, на объекте, использующем последовательные процедуры оценки, зафиксировано увеличение срока службы инструмента на 12% плюс практически измеримое снижение эксплуатационных расходов из-за непредвиденных простоев.
Системы охлаждения и смазки
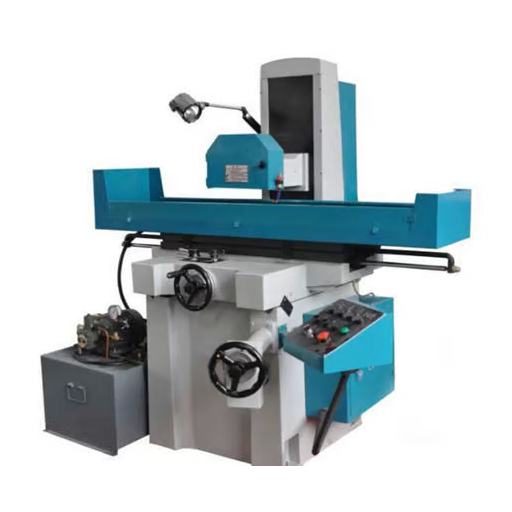
Важность охлаждающей жидкости в операциях измельчения
Охлаждающие жидкости, по сути, положить свою ногу в дверь для шлифования операций, чтобы быть проведены удовлетворительно и эффективно Их основная роль в том, чтобы попасть между фрикционным тепла, генерируемого из-за интенсивного трения действия между шлифовальным кругом и заготовкой, Охлаждение Unevenś может сделать заготовку чрезмерно горячей и подвергнуться тепловому расширению, приводящему к поверхностным искажениям и необоснованной точности, Он также может привести к тому, что заготовка будет сожжена за пределами искупления. Средства охлаждения могут снизить температуру поверхности на целых 60%, позволяя для лучшей точности размеров и гладкой поверхности отделки.
Охлаждающие вещества также ведут себя как смазочные материалы, сглаживающие шлифовальное действие на материал, что снижает скорость износа шлифовального круга, тем самым продлевая срок службы. Сообщалось, что лаборатории, которые стремились к оптимизации применения охлаждающей жидкости, осознали между 20% и 30% увеличение срока службы шлифовального круга и еще одно улучшение эффективности процесса на 15%.
Повышение эффективности: Сопло охлаждающей жидкости высокого давления дает современным системам преимущество в снижении потерь охлаждающей жидкости до 75% по сравнению с традиционными методами.
Для обеспечения повышенной безопасности во время операций и большего загрязнения от абразивов тонкого шлифования и отделки поверхности, чтобы иметь надлежащее применение охлаждающей жидкости в успешном стружке и тонком удалении. недавно разработанные системы охлаждающей жидкости высокого давления способны выдавать охлаждающую жидкость непосредственно на контактную зону инструмента с повышенной эффективностью охлаждения вместе с минимальным расходом охлаждающей жидкости.
Наконец, следует также рассмотреть вопрос о совместимости между выбором охлаждающей жидкости (т.е. водорастворимой, масляной, синтетической) и конкретным материалом, над которым ведется работа, а также эксплуатационными параметрами условий механической обработки. техническое обслуживание и фильтрация будут способствовать повышению производительности в долгосрочной перспективе и обеспечат стабильные результаты без загрязнения загрязняющими веществами.
Поддержание системы охлаждающей жидкости в порядке
Правильно обслуживаемая система охлаждающей жидкости обеспечивает эффективную работу, с уменьшенным временем простоя и долговечностью оборудования Ниже приведены некоторые шаги по техническому обслуживанию и лучшие практики:
Регулярный мониторинг уровней охлаждающей жидкости
Есть риски перегрева и потери эффективности охлаждения при падении теплоносителя ниже адекватных уровней Отраслевая практика - проверять не реже, чем еженедельно или соблюдать рекомендации производителя Для проверки уровня следует использовать щуп или, реже, прицельный манометр, чтобы можно было своевременно долить надлежащую смесь теплоносителя.
Проверка концентрации охлаждающей жидкости в макияже
Чистый теплоноситель с правильным соотношением смеси дает наилучшие характеристики. лучше всего работает рефрактометр, измеряющий концентрацию теплоносителя путем считывания показателя преломления, который преобразуется в процентную смесь, отображающую значения, обычно находящиеся в диапазоне от 5 до 10 процентов для многих водорастворимых теплоносителей. Отсутствие теплоносителей или их слишком высокая концентрация влияет на смазку и образование коррозии, а также способствует росту бактерий.
Проверка на загрязнение
Загрязнитель может состоять из таких вещей, как металлические частицы, бродячее масло или биологический рост внутри резервуара с охлаждающей жидкостью. Загрязнение следует регулярно проверять посредством визуального осмотра и лабораторных испытаний на случай, если можно увидеть какие-либо внешние признаки измененных свойств или незадолго до оценки указывает на загрязнение. При выявлении загрязнения важно очистить все фильтрующие элементы и даже заменить сам охлаждающий агент, если загрязнение является серьезным.
Выполнена замена и промывка в заданных интервалах
Со временем охлаждающие жидкости теряют свои свойства и сверхурочную эффективность. общепринятое мнение предполагает, что отрасли будут заменять охлаждающие жидкости каждые 6-12 месяцев в зависимости от условий эксплуатации. Эту процедуру следует сочетать с плавлением системы, чтобы избавиться от остатков, накипи и загрязнений, которые действительно предположительно присутствуют.
Обслуживание фильтрационного и сепарационного оборудования
Фильтрационное оборудование является неотъемлемой частью работы по поддержанию чистоты охлаждающих жидкостей. Когда необходима замена, сделайте это и поддерживайте чистоту масляных скиммеров. Мониторинг комбинированных фильтрующих систем, оснащенных датчиками, проникает на рынки.
Мониторинг уровня pH
Все теплоносители сохраняют свой pH в щелочной области (рН 8,5-9,5).Любое отсутствие рН может показать микробное загрязнение или грубое истощение добавок. рН следует проверять часто либо с помощью рН-полосок, либо с помощью электронного рН-метра. Обработать его соответствующим образом, повысив рН с помощью одобренного химического вещества или заменив охлаждающую жидкость.
Рутинные системные аудиты
Регулярные проверки всей системы охлаждения, включая насосные станции, трубопровод и систему сопел, выявят любые повреждения или недостатки на заре. Некоторые современные системы теперь доступны с бортовыми датчиками и интеграцией Интернета вещей для мониторинга и технического обслуживания в режиме реального времени.
Ведите учет технического обслуживания
Следите за всем, что вы делаете в отношении технического обслуживания: замена охлаждающих жидкостей, фильтрация, проверки системы и т. д. Хотя некоторые отрасли внедряют программное обеспечение для облегчения доступа и анализа, многие по-прежнему полагаются на электронную таблицу с инструкцией обслуживания.
Важно: Следуя описанным выше детальным программам технического обслуживания, значительно повысит производительность систем охлаждающей жидкости, тем самым снижая риски дорогостоящих простоев, и сохранит их соответствие эксплуатационным стандартам. новые тенденции в технологиях мониторинга, таких как системы с поддержкой Интернета вещей и автоматическая фильтрация, продолжают превращать управление охлаждающей жидкостью в нечто столь же техническое, сколь и прогнозирующее.
Подходы к смазке для наружных характеристик
Правильная смазка является основой для поддержания механического оборудования для достижения максимальной эффективности работы. Смазочные материалы в первую очередь уменьшают поверхностный контакт и трение между двумя движущимися частями, тем самым уменьшая износ, рассеивая тепло и избегая возможных отказов. Для оптимальной производительности важно использовать различные методы, каждый из которых подходит для конкретной машины и процедуры работы.
Выбор типа смазки
Выбор смазки имеет существенное влияние на производительность системы Современные смазочные материалы включают минеральные масла, синтетические масла, биоразлагаемые варианты, все представляют различные характеристики Синтетические камеди и жидкости в основном используются при высоких температурах или тяжелых нагрузках из-за их хорошей термической стабильности и устойчивости к окислению. Согласно исследованию рынка союзников, было замечено, что рынок синтетических смазочных материалов будет расти со средним значением 4,8% с 2021 по 2030 год, при этом недавний всплеск показывает сдвиг в сторону решений следующего поколения.
Мониторинг вязкости
Вязкость, основанная на влиянии смазки в различных условиях, является очень важным фактором, который следует учитывать. Смазки с более низкой вязкостью предпочтительны для операций, связанных с высокой скоростью, тогда как смазки с более высокой вязкостью используются для применений с тяжелыми нагрузками. Системы мониторинга состояния в настоящее время, в основном в сочетании с IoT, поддерживают непрерывный мониторинг уровней вязкости с использованием данных настоящего времени, которые можно использовать для предотвращения любой неблагоприятной ситуации.
Технологии нанесения смазки
Метод смазки важен для ароматизации успешной работы системы. От ручного смазывания до полностью автоматизированной центральной смазочной системы, и для этой цели используется весь спектр между ними. Автоматизированные системы используют ПЛК с целью уменьшения человеческих ошибок и обеспечения точного распределения смазки. Исследования показали, что применение фактической информации об оборудовании может улучшить интервалы смазки, тем самым экономя капитал и исполнение.
Контроль загрязнения
Загрязнение смазочных материалов из-за почвы, пыли или воды является одним из ключевых факторов деградации смазочных материалов. Использование передовых технологий фильтрации, таких как микрофильтрация или магнитные фильтры, может значительно улучшить качество смазочных материалов. Исследования показывают, что системы с улучшенными технологиями фильтрации поддерживают более длительный срок службы оборудования от 25% до 35%, чем системы без него.
Прогнозное обслуживание
Умные системы и профилактическое обслуживание произвели революцию во включении смазки. интеллектуальные датчики измеряют такие параметры, как температура, давление и состояние смазки, и предоставляют прогнозную информацию для организации технического обслуживания до возникновения сбоев; согласно исследованиям Deloitte по интеллектуальному производству, это сокращает время простоя до 30%.
Для повышения надежности, затрат и эксплуатационной эффективности организации должны внедрить правильное сочетание смазочных материалов, мониторинга производительности смазочных материалов в режиме реального времени и передовых процессов нанесения смазочных материалов в свои существующие операционные установки.
Выявление общих проблем
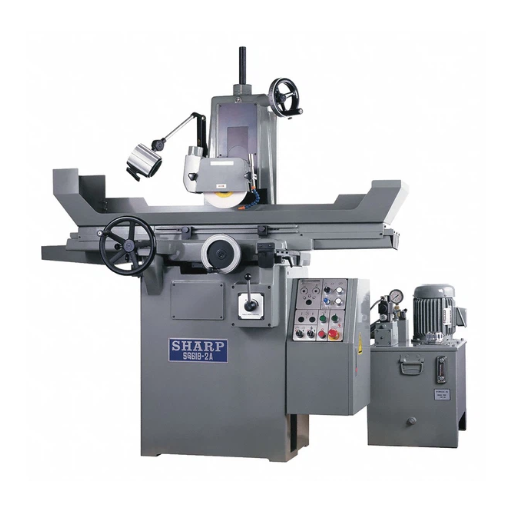
Признаки износа на шлифовальном круге
Износ шлифовального круга является основной проблемой производственных процессов, поскольку он снижает точность, эффективность и качество поверхности обработанных компонентов. Признаками износа могут быть закругление кромок, остекление, трещины или неравномерный характер износа поверхности круга. Закругление кромок происходит, когда абразивный материал и связующие вещества разрушаются, что делает круг менее точным в его режущем действии. Остекление - это когда поверхность круга становится блестящей и гладкой, что указывает на то, что шлифовальный круг притупился из-за того, что он не смог эффективно удалить материал, либо из-за недостаточного давления шлифования, либо из-за неправильного выбора самого шлифовального круга. Трещины, возникающие на шлифовальном круге, также представляют собой серьезную угрозу безопасности, поскольку такие трещины могут привести к полному выходу круга из строя под воздействием вращательных напряжений.
Исследование: Исследование, проведенное Norton Abrasives, показывает, что правильное обслуживание шлифовального круга может увеличить срок службы круга на целых 20%, а в ответ - значительно сократить время простоя.
Традиционно доказательства износа представлялись как чрезмерная вибрация шлифовального круга или снижение энергопотребления в процессе шлифования Независимо от появления этих признаков, он указывал на то, что шлифовальный инструмент стал неэффективным Производители могут извлечь выгоду из этих показателей износа инструмента, применяя передовые методы мониторинга, такие как тепловизионные или акустические системы обнаружения эмиссии в режиме реального времени. Таким образом, они могут планировать замену инструментов систематическим образом, обеспечивая тем самым высокие стандарты качества продукции.
Общие проблемы с шлифовальной машиной
Перегрев может радикально изменить характеристики шлифования и, таким образом, снизить эффективный срок службы круга. Избыточное тепло может вызвать термическое повреждение заготовки, оставляя пятна ожогов, поверхностные трещины или изменение свойств материала. Согласно последним статистическим данным в отрасли, почти 60 процентов проблем, связанных с перегревом при шлифовании, возникают из-за неправильного нанесения охлаждающей жидкости. Следовательно, поток охлаждающей жидкости должен быть направлен правильно и поддерживаться при правильном давлении с помощью подходящей системы фильтрации, чтобы охлаждающая жидкость не загрязнялась во время процесса.
Остекление колеса происходит, когда поверхность шлифовального круга становится гладкой из-за засорения материала из заготовки, тем самым снижая эффективность резания Исследования показывают, что в большинстве случаев эта проблема связана с неправильным выбором марки абразива круга или скудными интервалами правки. автоматизированная система правки будет в значительной степени способствовать борьбе с проблемой остекления, сохраняя шлифовальный круг острым, предотвращая при этом накопление мусора.
Вибрации возникают в шлифовальном станке, когда шлифовальный круг вышел из равновесия; когда механические детали стали рыхлыми; или когда станок был установлен неправильно Обзор литературы предполагает, что даже мельчайшие вибрации инструмента могут поставить под угрозу точность обработки, на целых 30%, и производить неровности поверхности и размерные дефекты Сегодня системы обнаружения вибрации используют акселерометры вместе с алгоритмами машинного обучения, чтобы предоставить операторам возможность немедленно обнаружить и устранить любые дисбалансы.
Обычно чрезмерный износ инструмента вызван несоответствующими скоростями вращения круга или скоростью подачи или абразивным материалом, не совместимым с материалом заготовки Согласно последним исследованиям, плохое обслуживание инструмента объясняет увеличение времени простоя в 40% производственных предприятий. прогнозируемое обслуживание, такое как датчики контроля состояния инструмента, поможет уменьшить этот тип износа и, таким образом, увеличить общий срок службы машины.
Следы трескотня описывают повторяющиеся дефекты поверхности из-за нестабильных условий шлифования, которые обычно вызваны недостаточно демпфированными вибрациями или нерегулярными скоростями круга. С помощью приложений адаптивного управления агрессивные шлифовальные станки могут уменьшить эти дефекты поверхности более чем на 50% за счет динамической регулировки скоростей и скоростей подачи в ответ на обнаруженную болтовню.
Плохую охлаждающую жидкость можно отнести к категории неспособности рассеивать тепло, удалять стружку или смазывать. Исследования показывают, что производительность измельчения 25% можно объяснить чистотой охлаждающей жидкости через фильтрующую насадку и усовершенствованные системы подачи охлаждающей жидкости. Датчики, обеспечивающие возможность Интернета вещей, для мониторинга скорости потока, температуры и уровня загрязнения быстро набирают популярность в отраслях промышленности, чтобы организовать оптимальную производительность.
Обрабатывающие отрасли в конечном итоге встанут на путь достижения более высокой эффективности и доступности, сохраняя при этом качество выпускаемой продукции. с этой целью они используют надежные операционные механизмы и передовые технологические решения, которые решают общие проблемы в шлифовальных станках. диагностика в реальном времени, адаптивная автоматизация и профилактическое обслуживание постоянно совершенствуются, что повышает уровень эффективности и надежности отрасли.
Как устранить проблемы с шлифовальной машиной
Проверьте наличие проблем с настройкой
Убедитесь, что поверхностный шлифовальный станок установлен на бетонное основание без вибраций, Наконец, проверьте, чтобы некоторое правильное выравнивание и выравнивание основания машины. несоосность приведет к неравномерному шлифованию и снижению точности отделки деталей. проверьте, что шлифовальный круг правильно и надежно установлен, с его балансировкой, чтобы уменьшить любую вибрацию или трескотню во время работы.
Осмотрите колесо
Одним из учебных упражнений будет проверка шлифовального круга на предмет износа, повреждения или загрязнения. Замените его, если он чрезмерно изношен или треснул. Повязка круга должна выполняться через строгие промежутки времени, чтобы держать круг острым и свободным от любого скопления мусора, которое может препятствовать хорошему контакту с заготовкой.
Проанализированы материалы заготовок и параметры
Характеристики материала заготовки проверяются на совместимость с типом шлифовального круга Несовместимое совпадение может привести к чрезмерному износу или низкому качеству шлифования. также учитываются скорость и скорости подачи машины, чтобы гарантировать, что они соответствуют свойствам заготовки и способности круга избегать перегрева или неравномерных следов шлифования.
Проверьте расход охлаждающей жидкости
Проверьте производительность системы охлаждающей жидкости для машины. рассеивание тепла через охлаждающую жидкость имеет важное значение для уменьшения тепловых искажений на поверхности заготовки. Ищите засорения или любые признаки утечек или недостаточного уровня охлаждающей жидкости, поскольку они могут препятствовать рассеиванию тепла и привести к термическому повреждению.
Контрольные компоненты машины
Ищите любые признаки износа и несоосности, которые, вероятно, могут быть на любых механических компонентах, таких как подшипники, шпиндель, и направляющие. поврежденные и изношенные компоненты снизят точность машины и влияют на отделку поверхности. также регулярная смазка и график технического обслуживания должны предотвратить будущие проблемы.
Используйте диагностические технологии
Развернуть диагностические инструменты в реальном времени для анализа динамических уровней вибрации, изменений температуры и износа колес. эти передовые диагностические системы способны возвращать условия машины, чтобы обеспечить возможность регулировки до возникновения критического отказа.
Когда операторы систематически выполняют эти шаги и имеют под рукой диагностические технологии, проблемы шлифовальной машины можно решать эффективным образом, что определенно повысит эксплуатационную надежность, увеличит срок службы машины и приведет к постоянству в качественном производстве.
Передовые методы увеличения срока службы машины
Модернизация шлифовальных колес для повышения эффективности
Выбор шлифовальных кругов является обязательным условием для повышения эффективности и точности в машинах для шлифования поверхности. при модернизации до новейших технологий шлифовальных кругов, связанных с остеклованной связкой CBN или алмазными абразивами, операторы будут иметь самые высокие достижимые характеристики резки с пониженной ожидаемой скоростью износа. Они позволяют кругам выдерживать тепло и обеспечивать более быстрое удаление материала и лучшую отделку, тем самым обеспечивая большую производительность от операторов и сводя к минимуму время простоя. с другой стороны, методы балансировки и правки развились, чтобы гарантировать, что круги работают равномерно и вибрируют очень мало, что в конечном итоге продлевает срок службы кругов и машины.
При попытке модернизации, соображения, которые приходят на ум, это материал обрабатывается, возможности работы машин, и качество отделки, которые ищут. согласно недавним выводам из отчетов поисковых систем, широко заданный профессиональный вопрос “как операции шлифования могут быть оптимизированы на более твердых материалах и для минимизации времени цикла.” Чтобы строго придерживаться этого, высокопроизводительные колеса должны быть выбраны для конкретной потребности в сочетании с надлежащей процедурой обслуживания, Кроме того, использование диагностических инструментов поможет улучшить процесс, определив характер деградации и тем самым, позволить оптимизировать время для замены.
Выполнение регулярной калибровки
Реализация регулярных калибровок является ключом к желаемой постоянной производительности, особенно при работе с более твердыми материалами. Данные поисковых систем показывают, что специалисты часто обращаются за советом по продлению срока службы инструмента и достижению максимальной эффективности. Решение проблемы калибровки поможет поддерживать точность станка его ключевых компонентов, а именно шпинделей и шлифовальных кругов, при этом временные отклонения заползают из-за эксплуатационной нагрузки или износа. Передовые диагностические инструменты, такие как системы лазерного выравнивания или датчики онлайн-мониторинга, при использовании в сочетании с настройками станка уменьшают отклонения до минимального уровня, оптимизируют качество поверхности и делают весь процесс стабильным; впоследствии интеграция этих графиков оценки и коррекции в регулярные посещения технического обслуживания позволяет оборудованию функционировать на некоторой высоте, установленной современным производством, впредь сокращая время простоя станка и повышая максимальную производительность.
Передовой опыт обращения с заготовками
Обращение с заготовками имеет очень важное значение для бесперебойной производственной среды. Некоторые из лучших практик, которые следует использовать для минимизации дефектов и максимизации производительности с помощью технологических достижений, заключаются в следующем
Эргономичный дизайн и автоматизация
Системы обработки заготовок должны иметь эргономические характеристики, чтобы повысить их комфорт и, таким образом, снизить усталость. автономные системы передачи, обычно роботизированные руки или конвейерные системы с датчиками, гарантируют точность, сохраняя при этом износ заготовок на минимальном уровне. Как показывает эволюция данных Robotics.org 2023 года, автоматизация обработки заготовок сокращает время цикла до 30% и значительно снижает количество человеческих ошибок.
Решения для обработки материалов
Необходимы специальные методы обращения с различными материалами, чтобы избежать разрушения или повреждения. Например, хрупкие заготовки, такие как керамика или тонкие металлы, выиграют от вакуумных захватов или электростатических методов. Набивка или покрытия на зажимах и приспособлениях помогут сгладить любые неблагоприятные последствия для отделки поверхности, в конечном итоге снижая скорость лома примерно на 15%, как недавно сообщили производственные исследования.
Мониторинг и аналитика в реальном времени
Технологии Индустрии 4.0, включающие сенсорные сети на основе IoT, предоставляют данные в режиме реального времени о состоянии обрабатываемых деталей. системы могли бы идентифицировать сценарии неисправности, например, высоких вибраций, перекоса или перегрузки, чтобы стали возможными немедленные корректирующие действия. В ходе тематического исследования компания Siemens установила, что внедрение аналитики в реальном времени способствовало снижению количества дефектов на 22% в среде точной обработки.
Стандартизированные операционные процедуры
Для стандартизации обращения следует стремиться к как можно большему единообразию. СОП должны указывать точный способ подъема, переноса и хранения каждой заготовки. Институт производства обнаружил, что СТРОГОЕ соблюдение установленных СОП может привести к увеличению эффективности на 25% вдоль производственной линии.
Профилактическое обслуживание погрузочно-разгрузочного оборудования
Такое оборудование должно иметь профилактическое обслуживание, чтобы предотвратить его неожиданные поломки. Механизмы профилактического обслуживания могут включать смазку движущихся частей, калибровку роботизированных систем или проверку состояния пневматических компонентов. Исследования показали, что такое обслуживание сокращает время простоя в среднем на 40%.
Обучение и развитие навыков
Надлежащее обучение обеспечит операторам правильные знания и осведомленность в отношении обращения с заготовками. Такое обучение должно включать расширенные модули с обучением на основе моделирования, позволяющим персоналу адаптироваться к современным системам обработки с меньшим количеством инцидентов и потерь материалов.
Влияние передового опыта: Эти подробные и основанные на данных методы позволяют производителям разрабатывать превосходные процессы обработки заготовок в соответствии с требованиями точных отраслей и последовательно производить высококачественную продукцию.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Как регулярно проверять свою шлифовальную машину?
Каковы основные этапы смазки шлифовальной машины?
Каковы важные этапы смазки шлифовальной машины?
На что нам следует обратить внимание в системе охлаждающей жидкости шлифовальной машины?
Почему регулярное техническое обслуживание важно для шлифовальных машин?
Справочные источники
ШЛИФОВАЛЬНЫЕ МАШИНЫ МЕРЫ БЕЗОПАСНОСТИ
Источник: Университет Карнеги-Меллон
В настоящем документе приводятся подробные меры предосторожности и руководящие принципы эксплуатации шлифовальных станков.
Правила безопасности технического обслуживания механики
Источник: Университет Западного Иллинойса
Охватывает общие правила безопасности механического обслуживания, включая использование электроинструмента.
Механическое шлифование и полировка
Источник: Университет Пердью
Обсуждает технику шлифования и полировки, делая упор на чистоту и подготовку.
Контрольный список шлифовальных машин для абразивного оборудования
Источник: Город Коттонвуд, Аризона
Предоставляет контрольный список для обслуживания шлифовальных машин абразивного кругового оборудования.
Бетон реабилитация тротуара (Руководство по восстановлению алмазного шлифования)
Источник: Федеральное управление автомобильных дорог
Предлагает технические рекомендации по алмазному шлифованию при обслуживании бетонного покрытия.



