














Обработка нержавеющей стали превращает легкие работы в сломанные работы инструмента быстрее, чем почти любой другой металла мастерской. Обработка нержавеющей стали - это работа резки, точения, фрезерования, сверления и постукивания нержавеющих сплавов, склонность которых к закалке и улавливанию тепла делает их гораздо труднее резать, чем углеродистая сталь. Эту причину легко сказать и трудно превзойти: нержавеющая сталь затвердевает под резом, удерживает тепло на краю и прилипает к инструменту. Получите марку, скорость, инструмент и охлаждающую жидкость работают вместе, и нержавеющая сталь режет чисто. Пойдите один из них неправильно, и вы приготовите край за считанные минуты. Это руководство проходит через почему и как, со стартовыми числами вы можете взять на машину. Прежде чем устанавливать параметры резки для изделия из нержавеющей стали от Baling Steel, подтвердить фактический сорт, условия поставки и размеры запасов из заказа и документации завода.
Быстрые характеристики: Обработка нержавеющей стали
| Самый простой общий сорт | 303 (свободная обработка) /416 мартенсит |
| Самый трудный общий сорт | 316 и дуплекс (2205) |
| Стартовая скорость, 304 (карбид) | ~150 (300) МЧМ, токарная обработка · 100 250 МЧМ |
| Инструмент выбора | Острый карбид TiAlN/PVD, положительные грабли |
| Правило номер один | Продолжайте подавать (никогда не дайте инструменту потереться) |
| Теплопроводность, 304 | ~16 Вт/м·К (около трети углеродистой стали) |
Почему нержавеющую сталь так трудно обрабатывать
Три физических признака делают нержавеющую сталь трудно резать: она затвердевает под краем, она улавливает тепло на срезе, потому что ее теплопроводность проходит около трети углеродистой стали, и ее липкая стружка приваривается к инструменту как встроенный край. Каждая тактика позже в этом руководстве восходит к одной из этих трех.
Он быстро затвердевает. Аустенитные марки, как 304 и 316 деформации-отвердевают на поверхности примерно в два раза быстрее, чем ферритный или мартенситный нержавеющей. если режущая кромка трутся вместо резки, светопропуск, задержка, инструмент, который стал тусклым, кожа детали становится стеклянной-твердой, и следующий проход должен достичь под этим затвердевшим слоем или он просто полирует его сильнее. исследование Университета Кентукки на AISI 304 целостности поверхности связало твердость поверхности поднимается непосредственно к этой работы-упрочнения, а также отметил аустенитный нержавеющая сталь имеет высокую склонность к прилипают к материалу режущего инструмента.
Он удерживает тепло в разрезе. 304 проводит тепло при примерно 16 Вт/м·К, что составляет примерно треть от ~45 Вт/м·К простой углеродистой стали. Тепло, которое вместо этого унесет чип из углеродистой стали, остается на режущей кромке, поэтому инструмент работает горячее с той же скоростью. Именно поэтому стратегия охлаждающей жидкости имеет большее значение в нержавеющей стали, чем в мягкой стали.
Вся нержавеющая обязана своей коррозионной стойкостью хрому, по крайней мере около 10.5% ♪ и аустенитные марки добавляют никель и (в 316) молибден, что как раз и снижает их обрабатываемость Эти марки не особенно тверды; 304 сидит около 180 твердость по Бринеллю Они затруднены из-за того, как они ведут себя под разрезом, а не из-за объемной твердости.
Это жевательно и липко. Та же низкоуглеродная пластичность, которая делает 304 легким для формирования, делает его стружку хочет привариться к краю как наращенный край (BUE).BUE разрушает отделку поверхности, затем отрывается и забирает с собой кусок карбида. плохая отделка поверхности на нержавеющей стали почти всегда является проблемой наращенного края, а не слишком высокой скоростью подачи. износ выемки на линии глубины резки является другим классическим режимом отказа.
Так что работа не “cut harder.” Это “держать край острым, держать его в подаче, и получить тепло out.” Держите эти три и нержавеющая ведет себя.
Классы нержавеющей стали ранжируются по обрабатываемости
Не все нержавеющие режет одинаково. выбор сорта - это первый рычаг, который у вас есть, и он самый дешевый. Свободно обрабатываемый стержень из нержавеющей стали 303 и прочный стержень из нержавеющей стали 316 могут отличаться почти два к одному тем, насколько быстро вы их режете и как долго длится край. Мы называем этот рейтинг Лестница обрабатываемости из нержавеющей сталисорта сортируются по тому, насколько свободно они режут, с компромиссом, который каждый из них стоит вам в отношении коррозионной стойкости или прочности.
| Оценка (UNS) | Тип/семейство | Обрабатываемость | Компромисс, который вы принимаете |
|---|---|---|---|
| 416 (S41600) | Мартенситный, свободно обрабатываемый | ~85 — 90% | Самый простой нержавеющий в целом; более низкая коррозионная стойкость |
| 303 (S30300) | Аустенитный, свободно обрабатываемый | ~72 — 78% | Добавлена сера/селен; более низкая коррозионная стойкость, плохая свариваемость |
| 430F (S43020) | Ферритный, свободно обрабатываемый | ~65 — 75% | Магнитный; умеренная коррозионная стойкость |
| 17-4 PH (S17400) | Осадко-твердеющий | ~43 — отжиг 45% | Машина в состоянии А (отжигается); намного сложнее после старения |
| 304 (S30400) | Аустенитный | ~40 — 45% | Рабочая лошадка по умолчанию; хорошая коррозия, хорошая обрабатываемость |
| 304L (S30403) | Аустенитный, низкоуглеродный | ~40% | Свариваемый, но более жевательный; немного хуже 304 |
| 440С (S44004) | Мартенситный, отверждаемый | ~35% отожжен | Высокая твердость после термообработки; только машинный отжиг |
| 316 (S31600) | Аустенитный | ~36 — — 40% | Добавляет 2 molybdenum m3% для хлорида/морские; самый жесткий общий сорт |
| 316L (S31603) | Аустенитный, низкоуглеродный | ~36% | Большая часть морской/медицинской работы; самые низкие из общих оценок |
| 2205 (S32205) | Дуплекс | ~28% | Около 20% ниже 316; нуждается в жесткой настройке и стабильном зажиме |
Рейтинги обрабатываемости, синтезированные на основе данных обработки с перекрестными ссылками (справочная таблица Machining Doctor и SSINA).
Один источник перечисляет 303 в 72% и другой в 75%; 304 отображается как 40% и 43%. Это не разгильдяйство — число зависит от базовой линии Классическая система AISI отрасли устанавливает свободно режущую углеродистую сталь B112 в 100%, в то время как многие таблицы из нержавеющей стали устанавливают 416 нержавеющей в 100%. Читайте оценки как рейтинг, а не цель. Этот порядок (416, 303, 430F, затем 304, 17-4 PH, 316, дуплекс) является тем, что устойчиво держится по всем источникам.A 2024 сравнение аустенитной и дуплексной обрабатываемости в журнал материалов (JOM) следует тому же рейтингу.
304 или 316 проще обрабатывать?
304 нержавеющая сталь проще Оба являются аустенитными, но 316 нержавеющая сталь добавляет 23% молибден, который повышает прочность и ударную вязкость и перетаскивает обрабатываемость вниз примерно на 1015% относительно 304. на практике это означает, что 316 хочет немного более низкую скорость резки, более острый край и более пристальное внимание к охлаждающей жидкости и управлению стружкой.
Если деталь будет жить в пресной воде или в помещении, 304 обычно достаточно и режет быстрее.Сэкономьте 316 для воздействия хлоридов, морской или медицинской работы, где его коррозионная стойкость приносит свои деньги, и бюджет дополнительного времени цикла и износа инструмента, которые приходят с ним.
Скорости и подача нержавеющей стали
Скорости и подачи являются где большинство нержавеющих рабочих мест выиграны или потеряны. ловушка работает номера углеродистой стали: нержавеющая хочет более низкую скорость резки но твердая, устойчивая подача. Вырезать слишком медленно на подаче и вы труться, что работает-затвердевает поверхность и убивает край. Таблица ниже дать твердосплавные начальные точки; обрабатывать их как место для начала, затем настраивать на чипы и звук.
| Оценка | Токарная (SFM) | Фрезерование (SFM) | Примечания |
|---|---|---|---|
| 303 | 250–400 | 150–300 | Свободная обработка; самый прощающий |
| 304 /304Л | 150–300 | 100–250 | Начните вращаться примерно на 200 градусов; поднимите, как только фишки станут сине-коричневыми |
| 316 /316Л | 120–250 | 80–200 | Менее 304; необходим острый край |
| 17-4 PH (отжиг) | 150–250 | 100–200 | Снова замедлите, снова затвердев |
| 416 | 300–450 | 150–350 | Скорость от легированной стали ближе к |
Перекрестные начальные диапазоны; Карбид с покрытием премиум-класса и охлаждающая жидкость под высоким давлением на жесткой машине могут работать выше.
Для загрузки стружки, общий диапазон твердосплавных материалов составляет от около 0.0005″ на зуб на концевой фрезе 1/8″ до ~0.006″ на концевой фрезе 1″.Эта классическая формула цеха связывает его вместе:
Скорость шпинделя: RPM = (3,82 × SFM) ÷ диаметр инструмента При 200 SFM на инструменте 0,5″, RPM = (3,82 × 200) ÷ 0,5 ≈ 1528 ОБ/МИН.
Подача: IPM = RPM × загрузка стружки × флейты. с инструментом 4-флейты при 0,002″ на зуб, подача = 1,528 × 0,002 × 4 ≈ 12.2 ИПМ. Начните с этого и ползите вверх, не ползите вниз, иначе вы потерете. полную разбивку формулы см. в нашем руководстве подачи и скорости.
Выбор режущих инструментов и вставок
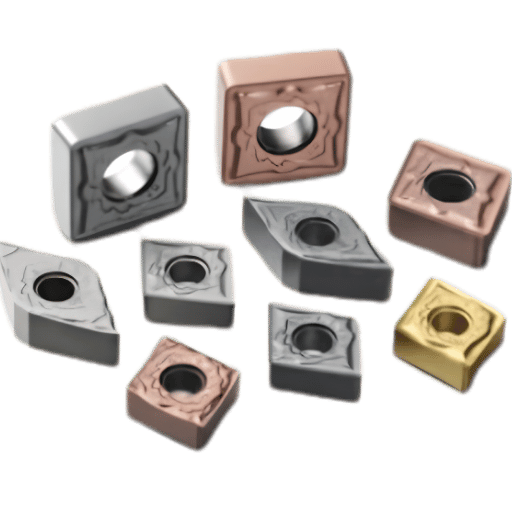
Ваш лучший инструмент для нержавеющей стали острый, покрытый карбидом с положительным грабли, стружколом для свернуть мармеладный чип, и достаточно места чипсов Вот как детали подходят друг к другу.
Две детали заслуживают их держать. покрытие TiAlN, PVD покрытие, которое выращивает жаропрочную кожу глинозема, когда он нагревается, покупает скорость голый край не может выжить, и хорошая подготовка края (легкий хон) держит острый край от скола на первом прерывистом попадании. Для поворота немного больший радиус носа распределяет нагрузку и улучшает отделку, в то время как передний угол должен оставаться положительным, чтобы кромка сдвигается, а не толкается. вставки кермета могут дать отличную отделку на легких завершающих проходах в 303 или 304, хотя они слишком хрупкие для прерывистого шероховатости.
| Решение | Для нержавеющей стали выберите | Почему |
|---|---|---|
| Субстрат | Мелкозернистый карбид (HSS только для легких/ручных работ) | Держит край горячим; HSS сдается при ~35 — 65 SFM |
| Покрытие | TiAlN PVD (или тонкослойный CVD) | Тепловой барьер; TiAlN создает кожу из оксида алюминия при нагревании |
| Геометрия | Положительные грабли, острый/отточенный край, чипбрейкер | Ножницы вместо трения; режет БУЭ и усилие резания |
| Токарная вставка | CNMG/DNMG, класс М, средний чипбрейк | Достаточно жесткий для прерывистых сокращений; управляет струнными чипами |
| Флейты концевой мельницы | 4 для прорези/черноты, 57 для отделки/HEM | Низкое количество = чип-зал; высокое количество = отделка + подача |
Один реальный пример показать ловушку флейты. машинист попробовал 7-флейта концевой фрезы в прорезь 304 и сжег его почти сразу. проблема была не в скорости, это было то, что 7-флейта инструмент не оставляет никуда для чипа идти в тяжелом разрезе. Выбор правильного режущего инструмента для операции, упав до 4 канавок и подняв подачу, зафиксировал его. производители инструментов продолжают продвигать это вперед: такие патенты, как US8596935B2, покрывают вставки с внутренними каналами охлаждения и встроенным управлением чипом, что является прямым ответом на проблему тепла и чипа, которую создает нержавеющая сталь.
“Размер ваших кормов и скоростей, чтобы режущая кромка длилась около пятнадцати минут между изменениями индекса. толкание кромки сильнее, чем это редко оплачивается, как только вы считаете индексирование потерянного времени и лом из изношенного угла.”
Режущий Инструмент Инженерный журнал, “Точение нержавеющей стали сделал безболезненное”
Контроль охлаждающей жидкости и тепла: трехрычажный тепловой бюджет
Поскольку нержавеющая сталь сохраняет тепло на краю, охлаждение - это не второстепенная мысль, это один из трех рычагов, которые вы балансируете на каждой работе. Думайте об этом как о тепловой бюджет: тепло поступает от скорости резания, выходит через охлаждающую жидкость, и покрытие инструмента решает, сколько из того, что ему осталось, может выжить. Подвиньте один рычаг, и вам придется отрегулировать другой.
- Рычаг 1, Скорость резани (нагрев в). Более высокий SFM выделяет больше тепла. Это рычаг, который отступает первым, когда инструмент нагревается.
- Рычаг 2, подача охлаждающей жидкости (отопление). Где и как приземляется охлаждающая жидкость, решает, сколько тепла уходит вместе с чипом, а не впитывается в деталь и инструмент.
- Рычаг 3, покрытие инструмента и геометрия (термодопустимая). Край TiAlN переживает тепло, а голый край не может, а острый положительный край изначально делает меньше тепла.
Доставка охлаждающей жидкости имеет поворот большинство новичков промахиваются Наводнение отлично подходит для поворота и сверления, где разрез непрерывный и поток остается на краю Но в прерывистом фрезеровании наводнение может причина отказ: край становится горячим-холодным-горячим-холодным каждый оборот, и этот тепловой удар трескается твердосплавно. Многие магазины запускают высокоскоростное фрезерование в сухом нержавеющем или с воздушным дутьем именно по этой причине. Где тепло - предел, 2026 Обзор ASME криогенного охлаждения сообщает о заметно более длительном сроке службы инструмента, чем при обычном наводнении. выберите метод охлаждения для операции:
| Метод | Лучший для | Остерегайтесь |
|---|---|---|
| Потоп | Токарная обработка, сверление, непрерывные резки | Термоудар при прерывистом фрезеровании |
| Высокое давление (1000+ фунтов на квадратный дюйм) | Обрыв стружки в токарной обработке, глубокие отверстия | Требуется машинная мощность и бюджет |
| MQL (почти сухой туман) | Фрезерование, снижение стоимости охлаждающей жидкости | Слишком мало охлаждения для тяжелых поворотов |
| Криогенный (LN2/CO2) | Твердые марки, самый длительный срок службы инструмента | Первоначальная стоимость и сантехника |
| Сухой HSM | Высокоскоростные фрезерные инструментальные дорожки | Требуется правильная эвакуация чипов |
Как избежать закалки: принцип отсутствия работы
Если есть одна привычка, которая отделяет чистые нержавеющие детали от утилизированных, то она такая: никогда не позволяйте инструменту ездить без резки, Мы называем это Принцип отсутствия скважины. момент край перестает удалять металл — когда он обитает в углу, пружина-проходит несколько тысячных или становится тусклым и трутся (поверхность затвердевает) в слой тверже, чем сам сыпучий материал.
Исследование Университета Кентукки целостность поверхности при механической обработке AISI 304 завязывает, что поверхностная твердость резко возрастает непосредственно на закалку.
Когда вы все-таки сделаете надрез, возьмите настоящий На финишном проходе в 304, держите глубину надреза выше примерно 0.010″い0.015″ так край остается под любой ранее затвердевшей кожи, а не катается поверх нее. эта же логика убивает “красться на размер с помощью света проходит” привычка: каждый свет паса закаляет поверхность немного больше, поэтому окончательный надрез борется с более жестким слоем, чем первый. Примите на себя обязательство кормить и оставайтесь в надрезе.
Этот контрольный список вытекает прямо из принципа
- ✔ Сохраняйте постоянную нагрузку на стружку, плотно питайтесь, никогда не перьевите срез.
- ✔ Измените край, прежде чем он затупится; изношенная кромка трется, а трение затвердевает.
- ✔ Немного измените глубину резки, чтобы растянуть выемку от одной линии.
- ✔ Используйте острые инструменты с положительным граблином, чтобы кромка сдвигалась, а не толкалась.
Токарная, фрезерная, сверлильная и постукивающая нержавеющая сталь
Эти принципы остаются неизменными во всех операциях, но тактика меняется. Вот что меняется, когда вы перемещаетесь между a токарный станок для токарной обработки металла и мельница.
Поворот
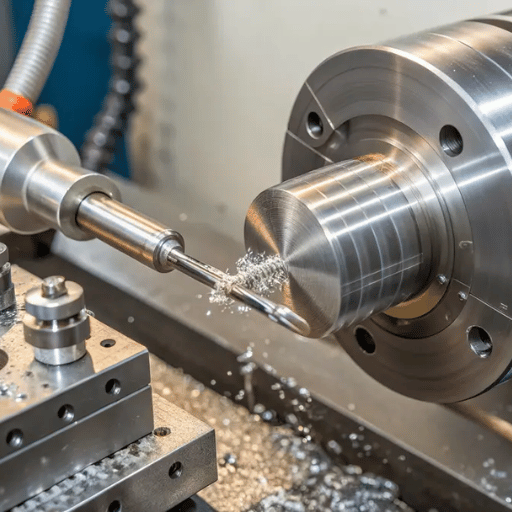
Токарная обработка - самая дружелюбная операция нержавеющей стали, потому что разрез непрерывный, а охлаждающая жидкость остается на краю. используйте жесткую установку, прочную вставку М-класса со средним стружколом и постоянную скорость поверхности, чтобы SFM удерживался, когда диаметр уменьшается. Наводнение здесь свободно, здесь оно помогает больше всего. Современный Токарный станок с ЧПУ охлаждающая жидкость под высоким давлением сломает стружку, которая в противном случае гнездится вокруг детали.
Фрезерование
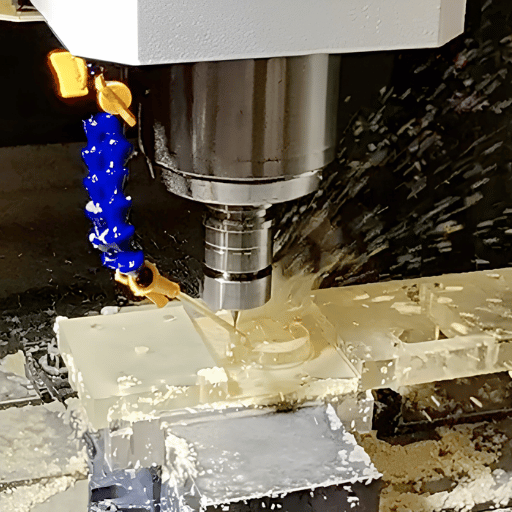
Фрезерование - это прерывистый разрез, поэтому правило термического удара и эвакуации стружки. Используйте фрезерование с набором высоты, сохраняйте достаточно легкое радиальное зацепление, чтобы избежать повторного разрезания стружки, и рассмотрите возможность использования сухого или воздушного дутья для высокоскоростных траекторий инструментов на a металлический фрезерный станок. Твердый, жесткий вертикальный обрабатывающий центр (VMC) имеет здесь большее значение, чем пиковая частота вращения шпинделя, изгиб вызывает отклонение инструмента, которое позволяет кромке растирать и упрочнять поверхность. Для небольших прецизионных деталей, работающих в объеме, швейцарская обработка (токарный станок со скользящей головкой) поддерживает работу прямо на разрезе и выдерживает потребность в нержавеющей стали.
Сверление и постукивание
Сверление нержавеющей стали - это где работа закалка кусает сильнее всего, потому что медленный старт позволяет сверлу труться. Используйте острый сверло кобальта или карбид с покрытием, полный рекомендуемый корм от первого контакта, и наносите сверление клюшки только достаточно, чтобы очистить стружку, не так часто, чтобы сверло задерживалось и трелось. постукивание - самая хрупкая операция: истирание (холодная сварка крана с резьбой) - обычный убийца, поэтому используйте краны, где позволяет материал, или краны со спиральной точкой с большим количеством смазки, и обратно скорость вниз. Разрыв крана в готовой детали - самая дорогая ошибка в магазине.
Как проще всего резать нержавеющую сталь?
Для разового отреза самый простой путь является свободно обрабатывать сорт (303 или 416), острый твердосплавный инструмент, твердая подача, и заливать охлаждающую жидкость на непрерывном отрубе как токарная обработка Для листа, холодная пила или гидроабразив биты пытаясь фрезеровать тонкий запас, который болтает.
Безусловно, самая большая “легкая кнопка, однако, это выбор класса: выбор 303 вместо 316 для некоррозионной части может почти удвоить, как быстро и как долго вы режете, прежде чем край сдастся. Соответствуйте классу реальной потребности в коррозии и большая часть сложности исчезает, прежде чем вы когда-либо коснетесь машины.
Максимизация срока службы инструмента и стоимости детали
В производстве цель не самый быстрый вырез, это самая низкая стоимость на готовую деталь. Этот баланс является причиной того, что 15-минутное правило большого пальца так долговечно: размер выреза так край длится около пятнадцати минут вырезать между индекс изменения.Бегите быстрее и вы можете брить время цикла, но если край жизнь падает с пятнадцати минут до пяти, вы индексируете в три раза чаще, и потерянное время плюс риск изношенного-уголка лом обычно стирает выигрыш. Инструментарий эволюционировал, чтобы подтолкнуть этот предел 1 патентов, таких как твердосплавные вставки внутреннего охлаждения цельтесь прямо в огонь, заканчивающий край.
| Режим ношения | Вероятная причина | Исправить |
|---|---|---|
| Встроенный край | Скорость слишком низкая, кромка не острая | Поднять SFM, более острый/положительный край, лучшую охлаждающую жидкость |
| Ношение Notch на линии DOC | Закаленный слой на одной глубине | Различная глубина резки; более жесткий сорт |
| Осколок края | Термический шок (наводнение на прерывистом срезе) | Воздух дуть/сухой HSM; более жесткий сорт |
| Быстрый боковой/абразивный износ | Скорость слишком высока для класса | Отключите SFM (рычаг 1) |
Распространенные ошибки при обработке нержавеющей стали (и как их избежать)
Они возникают снова и снова от машинистов, работающих из нержавеющей стали каждый день.
- Беговые подачи углеродистой стали. Слишком легкий корм трется и затвердевает. Нержавеющая сталь хочет твердую, а не нежную чип.
- Затопление прерванного фрезерования. Горячий холодный цикл трескает карбид Воздух дуть или сухой HSM разрез вместо.
- Игнорирование жесткости является другим: a Изгибающаяся часть или длинный инструмент позволяет кромке отклонить и растирать, самый быстрый путь к затвердевшей поверхности.Укоротить инструмент, поддерживать деталь. академические исследования механической обработки на поверхностная закалка в 304 году подтвердите, что трение, а не порезы - вот что закаляет кожу.
- Добираться по умолчанию до 316 тоже тратит деньги: Специфицировать только тогда, когда это нужно коррозии; в противном случае 304 или 303 режет быстрее и дешевле для той же детали.
Что меняется в обработке нержавеющей стали (Перспективы на 2026 год)
Безусловно, самая большая смена в цехах сейчас - это не новый сорт, это то, как охлаждается срез, и это обусловлено как стоимостью и давлением утилизации, так и производительностью. Покупка, фильтрация и утилизация смазочно-охлаждающей жидкости - это настоящая линейка, и они подталкивают магазины задаться вопросом, является ли наводнение по-прежнему стандартом для нержавеющей стали.
Два направления набирают силу. Смазка минимального количества (MQL) заменяет резервуар для затопления на мелкий туман, резко сокращая объем охлаждающей жидкости, сохраняя при этом тепло от фрезерной кромки. А криогенное охлаждение, жидкий азот или CO2 на срезе, движется от лаборатории к производству: обзор ASME 2026 года криогенное охлаждение при устойчивой механической обработке сообщает, что это существенно продлевает срок службы инструмента и улучшает качество поверхности по сравнению с обычной смазочно-охлаждающей жидкостью, а также работает в 2025 году Смазочные материалы MDPI изучены криогенные комбинации и комбинации MQL для труднообрабатываемых материалов.
Что это значит для покупателя: если вы выполняете повторные работы из нержавеющей стали, практический шаг в следующем году заключается не в модернизации всего цеха, а в пилотном MQL или охлаждающей жидкости высокого давления на одном устойчивом 304 или 316 задании, измерьте срок службы и отделку края, и пусть решает номер стоимости части. Эта технология готова; вопрос в том, оплачивает ли за это еще ваш состав деталей. Для сравнения поставщиков после определения этих требований к процессу оцените Услуги по обработке с ЧПУ от Zhenling по указанным маркам нержавеющей стали, допускам на чертеж, объему отделки и требованиям к проверке.
Часто задаваемые вопросы
Вопрос: Трудно ли обрабатывать нержавеющую сталь?
Посмотреть Ответ
Вопрос: Какой металл сложнее всего обрабатывать?
Посмотреть Ответ
Вопрос: Какая нержавеющая сталь лучше всего подходит для механической обработки?
Посмотреть Ответ
Вопрос: Вам нужна охлаждающая жидкость для обработки нержавеющей стали?
Посмотреть Ответ
Вопрос: Почему мои режущие инструменты так быстро изнашиваются в нержавеющей стали?
Посмотреть Ответ
Вопрос: Можете ли вы обрабатывать нержавеющую сталь на токарном станке с ручным управлением?
Посмотреть Ответ
Ссылки и источники
- Анализ целостности поверхности при обработке нержавеющей стали AISI 304Университет Кентукки (Великобритания)
- Криогенное охлаждение при устойчивой обработке: обзорЖурнал трибологии ASME (2026)
- Прогресс в области устойчивой криогенной обработки труднообрабатываемых материаловСмазочные материалы MDPI (2025)
- Сравнительная обрабатываемость аустенитной и дуплексной нержавеющей сталиДЖОМ (2024)
- Токарная нержавеющая сталь без нержавеющей сталиРежущий инструмент Инженерия
- ASTM A276/A276M, Стандартные спецификации для стержней и форм из нержавеющей сталиАСТМ Интернэшнл
Почему мы написали это руководство
Как производитель токарных станков с ЧПУ, фрезерных станков и токарного оборудования, ANTISHICNC видит ту же проблему нержавеющей стали со стороны станка: низкая теплопроводность и закалка наказывают любую установку, позволяющую инструменту растирать, поэтому мы подчеркиваем жесткость и устойчивую подачу. над погоней за пиковыми оборотами.
Скорости, марки и рекомендации по охлаждающей жидкости здесь синтезированы из опубликованных ссылок на механическую обработку и рецензируемых исследований по охлаждению, подготовленных для магазинов, выбирающих, как разрезать 303, 304 и 316. Рассмотрено технической командой ANTISHICNC.
Связанные статьи
- Подача и скорость: формулы оборотов в минуту, скорости подачи и SFMматематика цифр в этом руководстве
- Основные инструменты для резки токарных станков для начинающихвыбор вставок и геометрии инструмента
- Понимание основ токарных станков и мельниц
- Список кодов G и M для программирования с ЧПУ
- Преимущества цифровых считываний токарных станков
Открытие магазина для резки нержавеющей стали, не борясь с ней?
ANTISHICNC строит жесткий CNC и универсальные токарные, VMC, и фрезерные станки, подходящие для работы из нержавеющей стали.Поговорите с нашими инженерами о правильной машине и шпинделе для вашего класса смеси.
Исследуйте токарные станки с металлическим токарным станком →



