














Понимание технологии проводного EDM
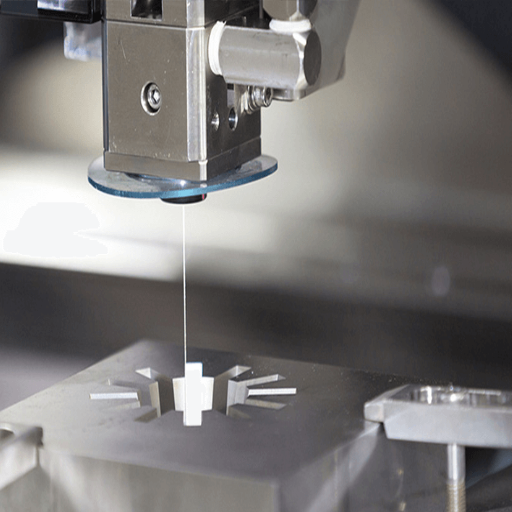
Это описание дает высокий уровень обзор проволоки EDM машины Эти машины используют EDM (электрическая разрядная обработка) процесс для резки и формирования материалов, Проволока обычно относительно тонкая, размером между 0,02 и 0,3 мм в диаметре, Он, как правило, латунь- или медь-покрытия, EDM обрабатывая операция включает в себя образование электрических искр между заготовкой и электродом. разряд размывает материал заготовки, С этим процессом можно сделать очень точные разрезы как в твердых и деликатных материалах, не вызывая деформаций. проволоки EDM машины известны своей способностью создавать сложные формы с чрезвычайно жесткими допусками, что делает их пригодными для аэрокосмической, медицинской, и инструментальной промышленности.
Определение проводной электроэрозионной обработки
Проволочный ЭДМ - это узкоспециализированный процесс механической обработки, который разрезает электропроводящие материалы с предельной точностью Тонкий провод, обычно изготовленный из латуни или меди, используется в качестве электрода для установления электрических разрядов между проводом и материалом. эта резка происходит в присутствии диэлектрической жидкости, такой как деионизированная вода, которая охлаждает и смывает мусор. по мере того, как происходит разряд между проводом и заготовкой, площадь поверхности нагревается до режимов плавления и испарения в локальных областях, что приводит к удалению материала без необходимости механических сил.
Известный своей исключительной точностью, провод EDM способен допускать до ±0,0001 дюйма (±0,0025 мм) и является подходящим выбором для отраслей, требующих сложной конструкции и сложной геометрии Сегодня он почти повсеместно применим в таких секторах, как аэрокосмическая, автомобильная и медицинская промышленность, которые требуют компонентов, требующих высокого уровня детализации и точности. проволочный EDM особенно искусен в резке материалов, которые трудно резать, таких как титан и вольфрам, а также вольфрамовые инструментальные стали и твердосплавные, тогда как традиционные методы резки часто сталкиваются с такими материалами.
Одной из функций электроэрозионной обработки проволоки, которая остается заветной, является отделка поверхности, которая обычно имеет тонкий диапазон R_a ниже 1,0 мкм, в зависимости от параметров и материала, тем самым сводя к минимуму операции отделки и обеспечивая долговечность и надежность компонентов. Проволочные электроэрозионные станки становятся быстрее и эффективнее при обработке заготовок, что позволяет анизотропно оптимизировать производственные установки в высокоточном производстве благодаря прогрессивному продвижению проволоки и оптимизации программного обеспечения.
Компоненты проволочной электроэрозионной машины
Проволочная электроэрозионная машина имеет важные компоненты, которые работают вместе для достижения превосходных характеристик обработки:
Проволочный Электрод
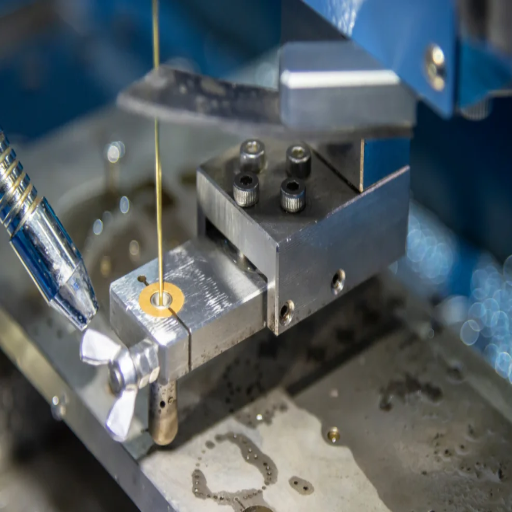
Электрод проволоки представляет собой тонкую прядь, обычно изготовленную из латуни, меди или материала с покрытием, и служит режущим инструментом. в современных машинах Wire EDM диаметр проволок составляет примерно от 0,1 мм до 0,3 мм, в зависимости от сложности и требуемого допуска. Провода с покрытием имеют слои, такие как латунно-цинковые или бронзово-диффузионные, для повышения скорости и точности резки за счет улучшенной проводимости и устойчивости к износу.
Заготовка
Материал подвергается механической обработке, пока он погружается в диэлектрическую жидкость во время процесса механической обработки. проволочная электроэрозионная обработка хорошо подходит для электропроводящих материалов, предлагая универсальность для применения в различных областях, включая металлы, такие как сталь, алюминий и титан, а также экзотические сплавы.
Диэлектрическая жидкостная система
Диэлектрическая жидкость, по существу деионизированная вода, является основным компонентом на протяжении всей операции обработки. Она охлаждает рабочую зону, аддитивно разваливает и стабилизирует образование искры. если с жидкостью обращаться правильно, это будет гарантировать стабильные условия обработки и высокую точность; таким образом, его проводимость должна постоянно поддерживаться в пределах 5-20 мкСм/см.
Контроллер ЧПУ
Блок ЧПУ (компьютерное числовое управление) приводит в движение проволоку и заготовку с предельной точностью. усовершенствованные контроллеры являются многоосными и способны изготавливать сложные трехмерные геометрии с допусками, равными ±0,002 мм, обеспечиваемыми современными градусами машины.
Блок питания
Источник питания генерирует управляемые электрические импульсы между проволочным электродом и заготовкой, напрямую влияя на скорость обработки, чистоту поверхности и точность. Поэтому в машинах нового поколения используются адаптивные системы управления питанием для повышения производительности при сохранении энергии.
Система Направляющих
В системе направления проволоки используются верхние и нижние направляющие, обычно изготовленные из алмаза или керамики, чтобы гарантировать, что проволока остается выровненной во время механической обработки. Эти направляющие существенно влияют на точность вырезов и имеют решающее значение для достижения стабильных результатов в сложных процессах механической обработки.
Система натяжения проводов
Для самого высокого качества резки и стабильности система натяжения обеспечивает постоянное натяжение проволоки от начала до завершения процесса обработки. Это еще больше предотвратит отклонение и разрыв проволоки даже во время высокоскоростных операций.
Система управления резанием и обратной связи
Современные машины оснащены датчиками и механизмами обратной связи для мониторинга таких параметров, как износ проволоки, искровой промежуток и прогресс обработки в режиме реального времени. Это обеспечивает согласованность процесса, сводя к минимуму вмешательство человека для достижения точных результатов.
Система фильтрации и переработки
Система фильтрации диэлектрической среды фильтрует обрабатывая мусор и загрязнения, одновременно увеличивая срок службы текучей среды и компонентов машины, Это дополняется эффективными системами рециркуляции, реализованными в многочисленных машинах Wire EDM, которые помогают сократить отходы и снизить эксплуатационные расходы.
Сервомеханизм
Сервомеханизм поддерживает правильное расстояние между заготовкой и проволочным электродом, производя согласованные искры с необходимой точностью Современная сервосистема осуществляет регулировку на лету на основе оценки параметров обработки в реальном времени.
Благодаря объединению всех вышеперечисленных компонентов, работающих рука об руку с высокими технологиями, индустрия Wire EDM выполняет строгие требования аэрокосмического, медицинского и автомобильного производства, предлагая беспрецедентную точность, идеальную отделку поверхности и возможность производства высокопроизводительных материалов. сложная геометрия.
Как работает проводная EDM
Проволочный EDM функционирует по принципу электроэрозионной обработки: превосходный провод, который электрически заряжен, служит для размывания материала из заготовки. этот провод, обычно изготовленный из латуни или покрытый медью, служит электродом, и между проводом и электродом обрабатывающего материала генерируется электрический разряд. Эти мощные небольшие разряды плавятся и испаряют материал в очень точном месте.
Процесс должен быть погружен в диэлектрическую жидкость, обычно деионизированную воду, которая охлаждает заготовку, смывает мусор и проводит электрический разряд. Проволока постоянно чистится через машину, чтобы сохранить ее свежесть и сохранить способность резать.
Поддерживая допуски, такие же плотные, как ±0.0001 дюйма, EDM проволоки используется для очень специализированных задач обработки, которые требуют максимальной точности. и, поскольку элементы управления ЧПУ позволяют современным машинам EDM проволоки разрезать очень сложные геометрии с легкостью, острые углы, замечательные детали, и переменные углы конусности не являются проблемой вообще. некоторые из самых передовых систем также интегрируют многоосную обработку или зондирование на машине для дальнейшего повышения производительности и точности.
Достижения, по-видимому, увеличивают скорость резания при сохранении энергоэффективности Например, конкретные модели в диапазоне высокоскоростных электроэрозионных станков Wire могут обеспечить скорость удаления материала 30 дюймов³/час, что эквивалентно повышению производительности для аэрокосмической и медицинской промышленности. Следовательно, электроэрозионная обработка проволоки необходима для создания литьевых форм, лопаток турбин и хирургических инструментов из-за ее точности и скорости.
Допуски при резке проволоки EDM

Резка проволоки EDM может достигать более жестких допусков, часто в пределах ±0,0001 дюйма. Эти точности обработки позволяют создавать непроницаемые, сложные и сложные детали в соответствии с желаемыми размерами. На толерантность к заготовке влияют различные факторы, включая характер материала, настройки параметров машины, а также учет проволоки и диэлектрической жидкости. Правильная калибровка машины и ее обслуживание, выполняемое одновременно, играют решающую роль в поддержании ожидаемых допусков.
Понимание толерантности в проводной электроэрозионной обработке
Несколько ключевых факторов влияют на допуски EDM проводов (электрическая разрядная обработка), Прежде всего, материал играет здесь важную роль, так как более твердые материалы могут дополнительно изнашивать провод, что, следовательно, влияет на точность, Во-вторых, настройки машины, такие как натяжение проводов, скорость подачи, и промывочное давление имеют прямое влияние на точность, Третий провод и диэлектрическая жидкость изношенный проволока и загрязненная жидкость приводят к несоответствия Калибровка, обслуживание, и тщательный мониторинг в этом отношении обеспечивают пиковую производительность Между тем, более продвинутые машины с автоматической резьбой и адаптивным управлением повысят толерантность возможности, даже вплоть до субмикронного уровня. Объединение этих улучшений, таким образом, позволяет Wire EDM строить детали, которые являются высокодетализированными и точными.
Точность и точность проволочного EDM
В последние годы в области электроэрозионной обработки проволоки были достигнуты значительные успехи, что позволило ей достичь беспрецедентного уровня точности и точности. Допуск ±1 микрон находится на вершине списка, рассматривая аэрокосмическую, медицинскую и электронную промышленность как примеры, где требуется такая точность. Это возможно благодаря усовершенствованиям, например, в высокочастотном управлении мощностью, которые позволяют плавно и стабильно продолжать операцию резки с небольшой деформацией материалов.
Интеграция программного обеспечения ИИ с системами мониторинга в реальном времени позволяет адаптивные настройки во время механической обработки, обеспечивая превосходную точность и точность. проволочные EDM-системы сегодня также включают в себя передовые диэлектрические системы охлаждения, которые помогают минимизировать тепловое расширение, тем самым сохраняя стабильность производительности даже во время длительных операций. Эти разработки помогают еще больше улучшить качество деталей, одновременно сокращая время выполнения заказов и отходы материалов.
Новые модели Wire EDM, производимые лидерами отрасли, увеличили скорость и эффективность резки на целых 30 процентов, сохраняя при этом точность для сложной геометрии и жестких допусков. Таким образом, это оборудование представляет собой один из современных высокоточных производственных процессов.
Факторы, влияющие на толерантность при отрубах электроэрозионной обработки
Для электроразрядной обработки (EDM) важно иметь точные и повторяемые размеры нескольких критических факторов при определении допусков.
Материальные свойства
Допуск в EDM почти полностью зависит от природы используемого материала заготовки Материалы с лучшей проводимостью, такие как медь или алюминий, позволяют более эффективно передавать энергию и, следовательно, более точную обработку Однако более твердые материалы, такие как карбид вольфрама, могут вызвать небольшие отклонения из-за сильного износа инструмента и низкой скорости резки.
Точность и стабильность машины
Точность машины EDM может быть главным и наиболее интуитивно понятным параметром. более высокосортные машины, построенные на жесткой раме и оснащенные механизмами гашения вибрации, будут сохранять более жесткие допуски, чем старые или более простые машины. Исследования показали, что допуски всего лишь ±0,001 мм могут быть обеспечены в высокопроизводительных машинах Wire EDM, особенно для изготовления замысловатых геометрических форм.
Качество и износ электродов
Качество и состояние электрода повлияет на процесс механической обработки Лучшие электроды, с повышенной проводимостью и уменьшенным износом, дают более стабильные результаты Эти улучшения могут быть достигнуты, например, с помощью покрытых электродов или графитовых электродов для минимизации износа во время длительных операций.
Параметры процесса
В первую очередь, параметры процесса, такие как энергия разряда, время импульса, и напряжение зазора влияют на допуски, Применяя меньшую энергию разряда и придерживаясь принципов наилучшей промывки, можно получить более мелкие детали Исследования показали, что путем точной настройки условий, отклонение размеров может быть уменьшено к 20%, помещая регулировку параметров в место большой важности, когда необходимы жесткие допуски.
Тепловой эффект и рассеивание тепла
Во время обработки термические напряжения вызывают микродеформации в заготовке, особенно когда требуется высокая точность. использование эффективных систем охлаждения, наряду с лучшей техникой промывки, помогает противодействовать тепловым искажениям и поддерживать точность размеров.
Натяжение проволоки и качество проволоки (Wire EDM)
Натяжение проволоки удерживает ключ к стабильности, которая, в свою очередь, характеризуется меньшим отклонением в процессе резки. Качество проволоки, наряду с диаметром, также может влиять на окончательный допуск; как правило, предварительно напряженные проволоки высокого качества с одинаковым диаметром будут давать лучшую поверхность отделки.
При условии контроля и надлежащего контроля эти факторы позволяют производителям последовательно достигать высокой точности и уменьшать отклонения до такой степени, которая позволяет процессу EDM удовлетворять строгие потребности современных отраслей, таких как производство аэрокосмической и медицинской техники.
Применение проволочной EDM

Проволочный EDM связан с отраслями промышленности, которые требуют предельной точности и мельчайших деталей Типичные области применения включают производство форм и штампов, изготовление деталей аэрокосмической отрасли, и изготовление медицинских инструментов. проволочный EDM также используется для резки твердых металлов, таких как вольфрам и титан, а также достижение сложных отделок, которые относительно трудно достичь с обычными методами обработки. процедура в первую очередь ценится за точность, которую она обеспечивает, способность работать с деликатными деталями и гладкую отделку, которую она производит.
Отрасли, использующие проводную EDM
Инженерные характеристики, отрасли и электроэрозионная обработка проволоки работают рука об руку благодаря высочайшему уровню точности, который она предлагает, и способности создавать сложные геометрии.
Аэрокосмическая промышленность
Проволочная электроразрядная обработка широко используется в аэрокосмической промышленности для производства компонентов, таких как компоненты турбины и детали двигателя, а также конструктивных элементов в суперсплавах, которые требуют высокой точности в поверхностной генерации. для обрабатывающих отраслей, которые используют аэрокосмическую промышленность, ожидается, что спрос на услуги по механической обработке, такие как Wire EDM, будет испытывать больший рост, поскольку прогнозируется, что глобальный прогноз авиационного производства будет расти со среднегодовым значением 4,1% до 2030 года.
Медицинская промышленность
Проволочная ЭДМ является важнейшим шагом в производстве высокоточных медицинских инструментов и имплантируемых устройств, включая ортопедические имплантаты, хирургические инструменты и стенты. Она режет такие материалы, как нержавеющая сталь или титан, с минимальным термическим напряжением, тем самым сохраняя структурную целостность этих материалов. С увеличением количества минимально инвазивных хирургических процедур и достижений в области медицинских технологий Wire EDM становится все более популярным в этом секторе.
Автомобильная промышленность
Проволочный EDM широко используется в автомобильной промышленности для изготовления деталей прототипов, литьевых форм, и сложных компонентов, в том числе для двигателей и трансмиссий, В связи с все более сдвигающейся производственной линии электромобилей, производители Wire EDM производят легкие и высокоэффективные компоненты для оптимизации систем силовых агрегатов, С автомобильным сектором, растущим за счет расширения рынка электромобилей и, по оценкам, 17.02% роста CAGR с 2023 по 2030, это подчеркивает растущее значение GE.
Электроника Промышленность
Производство или дальнейшее изготовление микроэлектронных и полупроводниковых компонентов, штырей разъемов, замысловатых форм выходит за рамки этого процесса, таким образом, Wire EDM позиционируется на переднем крае Всплеск мирового спроса на бытовую электронику, вкупе с достижениями в технологии 5G, еще больше увеличил спрос на прецизионную обработку.
Инструментальная и штамповочная промышленность
Проволочный EDM использовался в качестве стандартного процесса в инструментальной и штамповой промышленности для производства штампов, форм и пуансонов с высокой точностью. Способность, которую он предоставляет для обработки твердых материалов и форм высокой сложности, - это то, что позволяет производителям инструментов производить продукцию в соответствии со строгими стандартами качества и допусками, требуемыми современной промышленностью.
Благодаря своей адаптируемости и точности Wire EDM постоянно поддерживает развитие критически важных отраслей, обеспечивая производство высокопроизводительных компонентов, отвечающих строгим требованиям.
Конкретные применения проволочной электроэрозионной обработки
Проволочный EDM имеет многочисленные и разнообразные применения благодаря своей чрезвычайной точности и способности обрабатывать сложную геометрию Ниже перечислены некоторые иллюстративные случаи его применения и влияния:
- Аэрокосмическая промышленность: Проволочный EDM используется в аэрокосмических приложениях для изготовления компонентов, таких как лопатки турбины, детали двигателя и компоненты планера. Подобные детали должны быть изготовлены с очень жесткими допусками и обычно изготавливаются из жаропрочного сплава, что затрудняет их традиционную обработку. Проволочный EDM-функций с точностью и надежностью в этих приложениях, где даже малейший компромисс может иметь серьезные последствия.
- Производство медицинского оборудования: Проволочный EDM широко используется в медицинской промышленности для изготовления имплантатов, хирургических инструментов, и ортопедических инструментов со сложной формой. части минимально инвазивных хирургических устройств требуют края, которые одновременно гладкие и острые, которые Wire EDM может обеспечить без особых усилий, Его способность обрабатывать биосовместимые материалы, такие как титан и нержавеющая сталь, дополнительно поддерживает его в этой роли. согласно отраслевым отчетам, мировой рынок производства медицинского оборудования стал все больше полагаться на передовые технологии обработки, такие как Wire EDM, чтобы соответствовать строгим нормам.
- Автомобильная промышленность: Автомобильная промышленность использует проволочный EDM для производства форм и штампов, которые производят компоненты, такие как шестерни, блоки двигателей и системы трансмиссии. механическая обработка закаленных материалов является основной причиной того, что проволочный EDM производит прочные и высококачественные детали. проволочный EDM широко используется на этапах прототипирования и испытаний, что обеспечивает сокращение времени выполнения заказа и общих производственных затрат.
- Электронные компоненты: Проволочный EDM используется при изготовлении микроэлектронных компонентов, включая разъемы, компоненты датчиков, и полупроводниковые формы Обеспечение высокого уровня отделки требует точности, которую Wire EDM гарантирует для правильного функционирования мельчайших компонентов, Например, его способность обрабатывать детали тоньше 0,004 дюйма делает этот метод незаменимым в электронной промышленности.
- Изготовление инструментов и штампов: Проволочный EDM используется в изготовлении инструментов и штампов для изготовления пуансонов, штампов и многоступенчатых штамповочных инструментов с точной точностью. Такое применение напрямую поддерживает отрасли, включая потребительские товары, упаковку и тяжелое оборудование, позволяя осуществлять процессы массового производства с максимальной последовательностью и качеством.
Применяя самые современные достижения в области технологии проволочного электроэрозионного станка, упомянутые здесь отрасли могут добиться более эффективных процессов, более длительного срока службы и максимальной точности в своих соответствующих операциях, что указывает на незаменимость этого метода обработки в современной промышленной практике.
Тематические исследования приложений Wire EDM
Проволочный EDM неизменно обеспечивает высочайшее качество при производстве деликатных автомобильных деталей инструментов, включая компоненты трансмиссии для топливных форсунок и инструменты для форм для панелей кузова. Например, сообщается, что ведущие производители автомобилей использовали проволочный EDM для поддержания допусков на уровне ±0,0001 дюйма, гарантируя, что компоненты с высоким напряжением достигают оптимальной производительности. Это также позволяет работать с материалами, которые трудно обрабатывать, такими как титан и закаленные стали, которые повышают долговечность и долговечность автомобильных деталей, что в конечном итоге приводит к повышению безопасности и надежности автомобиля.
История успеха аэрокосмического сектора
В аэрокосмическом секторе Wire EDM оказался существенным в изготовлении сложных компонентов, таких как лопатки турбины, компоненты двигателя и прототип инструмента. процесс вмещает высокопроизводительные сплавы, такие как никель и карбид, которые должны выдерживать экстремальные температуры и давления, испытываемые во время полета. приняв передовую технологию проволочного EDM в своем процессе, одна аэрокосмическая компания сообщила о сокращении отходов на 30%, увеличении скорости производства на 20% и значительной экономии времени и денег.
Превосходство производства медицинских устройств
Проволочный ЭДМ незаменим в изготовлении сложных хирургических инструментов, имплантатов и протезов, необходимых в медицинской области, где точность имеет первостепенное значение. Он может производить устройства с гладкими, свободными от заусенцев краями, гарантируя, что медицинские инструменты демонстрируют высокую биосовместимость и низкий риск загрязнения. Недавние результаты показывают, что производители титановых имплантатов, принявшие проволочный ЭДМ, имели 25% повышение точности и эффективности производства по сравнению с методами литья и механической обработки.
Производство электроники и полупроводников
Проволочный EDM также играет значительную роль в производстве компонентов для бытовой электроники и полупроводников Тонкие проводящие пути и микрокомпоненты являются источником жизненной силы высокопроизводительных устройств, которые забавляют современные методы Полупроводниковая компания добилась увеличения на 15% показателей выхода микропроизводства за счет интеграции проволочного EDM, сохраняя при этом замечательную точность вплоть до уровня микрометра. это достижение отвечает требованиям для меньших и более эффективных электронных устройств.
Эти тематические исследования демонстрируют универсальность и точность электроэрозионной обработки проволоки в различных отраслях, подчеркивая ее способность повышать производительность при минимизации отходов, что делает ее хорошо подходящей для удовлетворения требовательных требований современного производства.
Преимущества использования проводной EDM
Высокая точность
Проволочный EDM обеспечивает исключительную точность, что делает его привлекательным для сложных конструкций и жестких механических допусков.
Материальная универсальность
Он может резать любой материал, включая прочные металлы, не влияя на качество резания.
Нет износа инструмента
Будучи формой механической обработки, в которой для резки металлов используются электрические разряды, износ инструмента отсутствует, что гарантирует стабильность результатов.
Хорошая отделка поверхности
Этот процесс обеспечивает хорошую отделку, уменьшая количество необходимых отделок или полировки.
Комплексная геометрия
Проволочный EDM способен создавать сложные и деликатные формы, которые в противном случае было бы трудно создать с помощью традиционных методов обработки.
Меньше отходов
Материальные отходы сводятся к минимуму за счет метода точной резки, что приводит к значительной экономии затрат и становится экологически чистым.
Преимущества технологии Wire EDM
Проволочная электрическая разрядная обработка (EDM) отличается, потому что ее многочисленные преимущества делают ее высоко востребованным в разных дисциплинах, Когда точные формы нужно разрезать на высокоточные детали, аэрокосмическая, медицинская, и автомобильная промышленность полагаются на эту технику, Процесс жестко контролируется, чтобы гарантировать жесткие допуски и отличную точность. проволочная EDM полезна при работе со сложными и чрезвычайно хрупкими материалами (такими как титан, вольфрам, и карбид), которые не могут быть обработаны с использованием традиционных методов из-за их ограничений, С другой стороны, это одинаково важно для изготовления пресс-форм при производстве штампов и прототипов работы, чтобы можно было улучшить отделку поверхности, и сократить время выполнения. И принимая во внимание эти напряжения, напряжения на заготовке, вызванные механическими испытаниями, комбинируются; процесс в конечном итоге приводит к очень свободному от напряжений способу выполнения задачи.
Экономические преимущества услуг проводной электроэрозионной обработки
Процесс Wire EDM предлагает значительные экономические выгоды для производителей в различных отраслях. Для начала, Wire EDM предлагает отличную точность, которая сводит к минимуму лом и отходы, тем самым снижая все затраты, связанные с использованием и утилизацией сырья. во-вторых, это позволяет продлить сложные геометрии с минимальными требованиями к настройке, что приводит к сокращению времени производства, снижению затрат на рабочую силу и большей экономии в случае сложных проектов. Проволока Оборудование ЭДМ всегда было намного дороже по сравнению с другим оборудованием Тем не менее, это, при всех его качествах, лучше поддерживается по своей природе, сохраняя гарантии и расходы на техническое обслуживание на минимальном уровне, а также. Он также экономит на оснастке и вторичных затрат на отделку, позволяя производителю сократить расходы, сохраняя при этом качество и точность. сочетая все эти факторы, Wire EDM становится гораздо более стратегическим выбором, когда дело доходит до стоимости производства мелкоточных компонентов.
Сравнение с традиционными методами обработки
| Аспект | Провод EDM | Традиционная обработка |
|---|---|---|
| Точность | допуск ±0,0001 дюйма | ±0,005 дюйма типично |
| Материал Твердость | Не подвержен твердости | Ограничено материалом инструмента |
| Сложные геометрии | Отлично подходит для замысловатых форм | Ограничено доступом к инструменту |
| Инструмент Износ | Никакого физического износа инструмента | Значительный износ инструмента |
| Поверхностная отделка | Ra < 1,0 мкм достижимо | Требует вторичной отделки |
| Скорость резки | Медленнее для удаления запасов | Быстрее для удаления сыпучего материала |
| Требования настройки | Минимальное время настройки | Комплексная настройка инструмента |
Среди преимуществ, которыми Wire EDM пользуется по сравнению с обычными методами обработки, - возможность создавать сложные формы и достигать жестких допусков. в отличие от традиционных методов обработки, которые основаны на физическом контакте с режущими инструментами, Wire EDM использует электрически заряженную проволоку для резки проводящих материалов с минимальными механическими нагрузками или искажениями заготовки. Это делает его пригодным для изготовления сложных и деликатных деталей, которые было бы трудно или невозможно изготовить обычными методами.
Кроме того, проволочный EDM достигает лучших отделок поверхности и устраняет необходимость в утомительных вторичных операциях, которые обычно требуются при обычной обработке. в то время как традиционные методы обработки могут бороться с более твердыми материалами, проволочный EDM не представляет никаких трудностей, так как твердость не влияет на характер электрического разряда проволочного EDM. Единственный недостаток, конечно, в скорости резки, где проволочный EDM не может конкурировать со многими традиционными методами, что делает его более подходящим для точной работы, а не быстрого удаления запасов. В целом, провод EDM находит свою нишу, когда высокая точность, меньшие потери и сложность конструкции имеют первостепенное значение, тем самым предлагая преимущества, которые либо дополняют, либо даже превосходят преимущества традиционной обработки во многих приложениях.
Будущее технологии Wire EDM

Продвижение в технологии Wire EDM сосредоточено на повышении эффективности, точности и универсальности. в будущем новые разработки могут привести к улучшению скорости резания, программным усовершенствованиям для оптимизации обработки и повышению автоматизации для повышения эффективности на производственном этаже. Кроме того, технологии также становятся более экологичными за счет экономии энергии и сокращения отходов. Эти технологические достижения помогут сохранить Wire EDM на переднем крае как жизненно важный инструмент для отраслей, которые требуют высочайшего уровня точности в своих производственных процессах.
Инновации в Wire EDM
Технология Wire EDM испытала значительный всплеск внедрения, включив в нее новейшие, более совершенные решения для решения проблем отрасли, связанных с точностью, скоростью и устойчивостью. в настоящее время, например, Wire EDM имеют адаптивные системы управления, которые контролируют параметры резки и вносят коррективы в реальном времени, тем самым достигая более высокой точности и скорости резки до 25% по сравнению со старыми версиями. Высокопроизводительные типы диэлектрических жидкостей с улучшенными тепловыми свойствами все чаще используются для минимизации тепловых искажений и максимизации срока службы компонентов.
Аспект автоматизации, с другой стороны, представляет собой еще один революционный подход, предлагающий непрерывную работу и сокращение времени простоя. отраслевые исследования показывают, что автоматизированные системы Wire EDM повышают эффективность производства более чем на 30%, тем самым резко снижая общие производственные затраты. также были введены "зеленые" модернизации, включая энергоэффективные источники питания и системы с замкнутым контуром для переработки сточных вод, среди других подобных особенностей, чтобы минимизировать воздействие на окружающую среду. Эти изобретения гораздо более приветствуются в таких отраслях, как аэрокосмическая промышленность, производство медицинских устройств и автомобилестроение, где процессы механической обработки требуют максимальной точности и эффективности.
Потенциальные разработки в сфере услуг проводной электроэрозионной обработки
- Интеграция искусственного интеллекта и машинного обучения: Развитие искусственного интеллекта и машинного обучения приведет к более интеллектуальным и адаптивным процессам обработки, тем самым уменьшая ошибки и повышая точность.
- Усовершенствованные электродные материалы: Могут быть дальнейшие усовершенствования в технологиях электродных материалов, что приведет к более высокой скорости резания и снижению износа электродов, тем самым еще больше повышая эффективность.
- Интеграция Интернета вещей: Другие области интересов включают интеграцию Интернета вещей для мониторинга в реальном времени и профилактического обслуживания, что значительно сокращает время простоя.
- Усовершенствованная автоматизация: Расширение возможностей автоматизации для непрерывной работы и снижение вмешательства человека.
- Устойчивые технологии: Внедрение экологически чистых технологий для энергосбережения и сокращения отходов.
Такие разработки согласуются с нашим стремлением оставаться в авангарде инноваций, последовательно обеспечивая превосходные результаты для наших клиентов.
Влияние электроэрозионной обработки проволоки на производственные процессы
Проволочный EDM открыл область точного и широко распространенного производства в наше время. Он позволяет создавать сложные и сложные конструкции, которых не могут достичь традиционные методы обработки. аэрокосмическая, автомобильная и медицинская промышленность получают большую выгоду от способности Wire EDM резать твердые материалы, такие как титан и карбид, с чрезвычайной точностью.
Очень решающее преимущество проволочной EDM заключается в ее способности обрабатывать прочные материалы без ущерба для отделки поверхности. Таким образом, исключаются вторичные операции, что сокращает время производства и общие производственные затраты. С другой стороны, поскольку для резки используются электрические разряды, а не механическая сила, деликатные детали можно обрабатывать без каких-либо искажений. Точная режущая способность проволочной EDM обеспечивает минимальные потери материала, что делает ее экологически безопасным решением для производства.
С развитием Wire EDM, включая включение высокопроизводительных электродов, автоматизации и их использования, были достигнуты огромные улучшения в скорости и эффективности. В сочетании с мониторингом в реальном времени, это гарантирует, что производители производят детали с постоянным качеством, минимизируя время простоя машины. По большому счету, процесс Wire EDM является основой производительности и инноваций во многих отраслях.
Вывод: Электроэрозионная обработка проволоки как будущее точного производства
Обработка проволоки электрическим разрядом представляет собой вершину технологии точного производства, предлагая непревзойденную точность, универсальность и эффективность. поскольку отрасли продолжают требовать более высокой точности и более сложной геометрии, Wire EDM готова решить эти проблемы благодаря своим исключительным допускам, универсальности материалов и инновационным возможностям. Будущее производства является точным, эффективным и устойчивым. Wire EDM лидирует.
Ключевые выводы
- EDM проволоки достигает допусков до ±0,0001 дюйма (±0,0025 мм)
- Необходим для аэрокосмической, медицинской, автомобильной и электронной промышленности
- Способен обрабатывать твердые материалы, такие как титан и карбид вольфрама
- Обеспечивает превосходную поверхность со значениями Ra ниже 1,0 мкм
- Минимальные отходы материалов и отсутствие износа инструмента
- Постоянный технологический прогресс с интеграцией и автоматизацией искусственного интеллекта
- Экономически эффективен для сложных высокоточных компонентов
- Экологически устойчивое производственное решение
Справочные источники
Расчет допустимой диаметральной неточности циклоидальных приводных отверстий в циклоидальном приводе
Часто задаваемые вопросы (FAQ)
Как работает процесс электроэрозионной обработки и что это такое?
В процессе EDM проволоки используется тонкая проволока в непрерывном движении, электрически заряженная, действующая как электрод, который разрезает в заготовке своеобразные формы и компоненты. Проволока действует как режущий инструмент, генерируя электрический разряд с заготовкой, которая плавит материал для достижения точных разрезов. Это полезно для обработки сложных форм и достижения жестких допусков.
Каковы различные применения и преимущества использования проводной электроэрозионной обработки?
Проволочный EDM имеет применение в различных отраслях промышленности, которые требуют чрезвычайной точности, включая производство аэрокосмической, автомобильной и медицинской техники. Преимущества включают резку материалов с чрезвычайно жесткими допусками, всего 0,0001 дюйма, резку более твердых материалов и создание плазменно-гладкой отделки материалов, которые в противном случае потребовали бы дополнительной операции полировки.
Как соотносятся допуски и точность электроэрозионной обработки проволоки с допусками и точностью, полученными другими методами механической обработки?
Проволочный EDM обычно используется для поддержания более жестких допусков и более высокой степени точности, чем в любом традиционном методе обработки. хотя обработка с ЧПУ может обеспечить достаточную точность, именно во время метода проволочного EDM уровни допуска и точности поддерживаются на уровне, близком к 0,0001 дюйма, что отлично подходит для деталей, требующих точности герметичности.
Какие элементы составляют проволочное электроэрозионное оборудование?
Проволочный EDM-машина включает в себя источник питания, механизм привода проволоки, электродную проволоку, держатель заготовки и систему промывки. источник питания управляет электрическим разрядом между проволокой и заготовкой, в то время как механизм привода проволоки отвечает за непрерывное продвижение проволоки во время операции резки.
На резку проволоки EDM влияют переменные затраты, связанные со сложностью детали, разрезаемым материалом, временем, необходимым для операций электроэрозионной обработки проволоки, и другими факторами. Заряд может быть выше, чем для обычных методов обработки, из-за точности и технологии; однако цена может быть оправдана, учитывая отличные результаты и снижение потребности во вторичных операциях.
Как вы сравниваете электроэрозионную обработку проводов с электроэрозионной обработкой грузи
EDM проволоки и EDM грузила - это оба типа электроэрозионной обработки; однако они различаются по своим применениям, а также по способу резки. В то время как EDM проволоки разрезает сложные формы с помощью тонкой проволоки, EDM грузила разрезает полости или контуры, используя фасонный электрод, который впитывается в заготовку. EDM проволоки чаще всего используется для резки плоских деталей, а EDM грузила используется для изготовления форм и штампов.
Каких поставщиков следует учитывать для услуг проводной электроэрозионной обработки?
Принимая решение о поставщике услуг электроэрозионной обработки, вы хотели бы включить следующие соображения: продолжительность времени, в течение которого они успешно участвовали в электроэрозионной обработке проводов, возможности их электроэрозионных станков и могут ли они достичь допусков, необходимых вам для вашего проекта. Вы также хотели бы спросить о прошлых проектах, которые они завершили, сроках выполнения и рекомендациях клиентов.
Какие материалы подходят для обработки проволочной ЭДМ?
Проволочный EDM может резать широкий спектр материалов, включая такие металлы, как сталь, алюминий и титан, а также твердые материалы, которые сложно обрабатывать обычными методами. Возможность резки проволочного EDM сделала его применимым в различных отраслях промышленности для различных целей.



