














Lavorazione a scarica elettrica (EDM) è servito come propellente per la produzione moderna, fornendo una soluzione per la creazione di parti intricate e robuste che un tempo si credeva fossero irraggiungibili Questa tecnica di lavorazione non tradizionale utilizza scariche elettriche per erodere metalli e materiali difficili da lavorare, rendendolo un metodo di lavorazione essenziale nell'industria aerospaziale, automobilistica e medica Come ogni processo, tuttavia, l'EDM ha i suoi pro e contro Discuteremo i vantaggi e gli svantaggi del processo EDM, fornendoti una comprensione tanto necessaria di come funziona e quando si applica ai tuoi progetti Qualsiasi ingegnere, appassionato di produzione o tecnologo troverà questa discussione di grande valore quando cerca di comprendere le capacità e i limiti dell'EDM.
Introduzione alla lavorazione a scarica elettrica

L'EDM, o Electrical Discharge Machining, è un processo di produzione che utilizza scariche elettriche per modellare i materiali, questo si ottiene inviando scintille dall'elettrodo (utensile) al pezzo, rimuovendo accuratamente il materiale dalla superficie L'EDM trova applicazioni più ampie nella creazione di forme complesse, disegni intricati e parti finemente dettagliate in materiali duri, come le leghe metalliche Poiché si tratta di un metodo senza contatto, ci sono progetti che richiedono un'elevata precisione che le tecniche di lavorazione convenzionali non possono realizzare.
Che cosa è una macchina EDM?
Un EDM, o macchina per la lavorazione a scarica elettrica, è un'apparecchiatura altamente specializzata utilizzata per manipolare e modellare materiali duri, tipicamente metalli, attraverso lo scarico di elettricità o scintille Queste macchine utilizzano tipicamente un fluido dielettrico e un processo di erosione a scintilla per rimuovere materiale dalla superficie di un pezzo, ottenendo risultati precisi e altamente dettagliati Le macchine per elettroerosione sono sostanzialmente divise in due tipi: elettroerosione a platina e elettroerosione a filo.
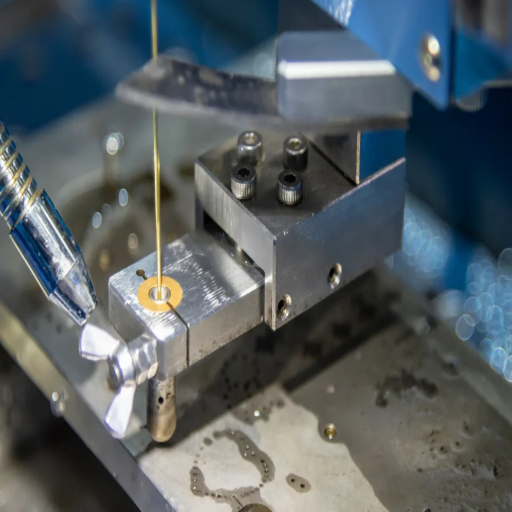
Una macchina per elettroerosione a platina impiega un elettrodo progettato su misura, spesso in grafite o rame, per erodere il materiale del pezzo formando il profilo negativo dell'elettrodo nella parte L'elettrodo a filo, tuttavia, utilizza un filo sottile (solitamente ottone) come elettrodo per tagliare profili o contorni con estrema precisione. È meglio utilizzato nella produzione di parti complesse, piccole e fragili.
Fate un esempio del fatto che con le recenti tendenze, l'automazione e l'integrazione del software CAD/CAM hanno aggiunto una nuova dimensione alla lavorazione EDM, permettendole di ottenere un'elevata ripetibilità e tempi di produzione più brevi E considerate come l'EDM a filo può tagliare con tolleranze strette come +/- 0,0001 pollici, a seconda dell'applicazione finale richiesta, e con uno spessore massimo di 300 mm, ampliando così le sue possibilità di applicazione.
Pertanto, la lavorazione senza contatto e la lavorazione di qualsiasi materiale conduttivo, indipendentemente dalla durezza, sono alcune delle caratteristiche principali delle macchine EDM, garantendo che rimangano strumenti cruciali per la produzione ad alta precisione.
Come Funziona il Processo EDM
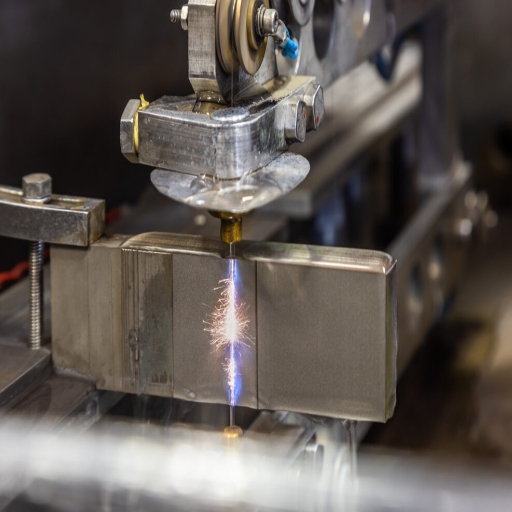
La lavorazione a scarica elettrica (EDM) utilizza una sequenza di scariche elettriche controllate per rimuovere materiale da un pezzo Il pezzo e l'elettrodo dell'utensile sono immersi in un fluido dielettrico e tra di loro vengono applicati impulsi ad alta tensione Il fluido dielettrico agisce come un isolante finché la tensione non si accumula abbastanza da ionizzare il fluido e creare una scintilla elettrica tra l'utensile e il pezzo Questa scintilla genera calore intenso a 12,000°C che fonde e vaporizza porzioni minute del materiale in lavorazione, mentre il fluido dielettrico contemporaneamente lava via i detriti.
L'EDM a filo, un tipo di EDM, utilizza un elettrodo a filo sottile a cui viene data un'alta tensione e ha la forma di un filo. L'EDM a filo trova impiego in tagli complessi e processi che richiedono tolleranze strette e geometrie complesse. Secondo gli studi, l'EDM attuale può tagliare circa 500 mm²/min mantenendo le tolleranze fino a circa ±0,0025 mm. Tali macchine EDM avanzate sono inoltre dotate di funzionalità automatizzate, inclusi controlli CNC e sistemi di monitoraggio in tempo reale, che migliorano la precisione e la produttività.
Per un processo EDM con affondamento a stampo, gli elettrodi sono generalmente realizzati in grafite, rame o tungsteno. Questi materiali sono selezionati per una buona conduttività e resistenza all'usura, fornendo una resistenza uniforme alla scintilla e all'erosione. I miglioramenti dell'EDM verso il raggiungimento di una migliore polimerizzazione hanno ridotto l'usura degli elettrodi a meno dello 0,01% del materiale rimosso per alcuni sistemi, aumentando così l'efficienza e riducendo i costi di produzione nella produzione di precisione per i settori aerospaziale, automobilistico e dei dispositivi medici.
Tipi di EDM: Wire EDM vs. Sinker EDM
I due principali tipi di EDM (Wire) e EDM (Sinker EDM) per i quali vengono utilizzati sono specifici per le applicazioni EDM (Sinker EDM).
Elemento elettroerosione a filo
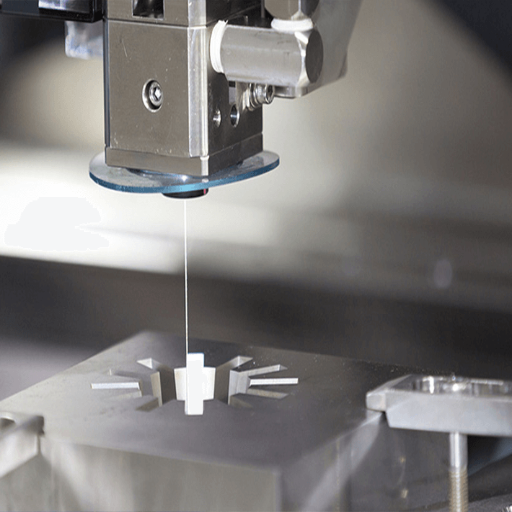
L'EDM a filo utilizza un filo eccellente come elettrodo attraverso il quale viene fatta passare la corrente elettrica per tagliare il materiale conduttivo con grande precisione. La progettazione di forme complesse, dettagli fini e il raggiungimento della vicinanza alla tolleranza sono tutti tipicamente associati a settori che dispongono parti complesse, come l'aerospaziale e l'elettronica. L'EDM a filo è particolarmente efficace sui materiali duri ed è adatto per applicazioni orientate alle attività come la produzione di stampi e la lavorazione di stampi.
Elettroerosione sinker
L'EDM sinker, noto anche come EDM convenzionale, utilizza processi erosivi per modellare i materiali, formando così cavità di varia complessità con l'ausilio di un elettrodo Questa è la differenza principale rispetto all'EDM Wire, dove l'elettrodo sagomato, insieme al pezzo, è immerso in un fluido dielettrico È molto adatto per realizzare forme tridimensionali precise su materiali duri, come stampi a iniezione e pale di turbine, che richiedono elevata precisione e finitura superficiale.
Sono infatti entrambi esatti e vengono scelti in base ai materiali utilizzati, alla complessità del contorno e all'uso finale.
Vantaggi della lavorazione EDM
Precisione
Ha un'elevata precisione, che lo rende adatto per creare articoli con geometria complessa che richiedono tolleranze strette.
Funziona con materiali molto duri
Ha la capacità di lavorare materiali difficili da tagliare con altri mezzi, come acciai duri, titanio e carburo.
Nessuna sollecitazione meccanica
Poiché l'EDM utilizza scariche elettriche per rimuovere il materiale, non è possibile creare alcun contatto fisico o stress meccanico sui pezzi.
Qualità della finitura superficiale
EDM leviga la superficie, creando una finitura fine che elimina la necessità di ulteriore lucidatura o finitura.
Versatilità
L'EDM è altamente versatile e trova applicazione in quasi tutti i settori, dall'aerospaziale alla produzione medica.
Precisione e precisione nella lavorazione
I moderni processi di lavorazione richiedono precisione e accuratezza per produrre parti e componenti di alta qualità che soddisfano specifiche rigorose, a causa di diversi motivi, la procedura EDM è adatta in queste aree: è un metodo di taglio senza contatto e funziona anche con materiali difficili da lavorare L'EDM può raggiungere tolleranze strette fino a ±0,0001 pollici e adattarsi bene in aree come dispositivi aerospaziali e medici, dove gli standard sono rigorosi.
La ripetibilità consente al processo EDM di produrre ripetutamente geometrie complesse e dettagli intricati, mentre i suoi sistemi computerizzati mappano i percorsi delle macchine e migliorano la precisione con un intervento minimo dell'operatore La precisione EDM è aumentata negli ultimi anni attraverso il controllo adattivo, il miglioramento del monitoraggio dello spinterometro e altri miglioramenti, consentendo ai produttori di ridurre significativamente il numero di difetti Diversi lavori di ricerca hanno dimostrato che, in termini di precisione dimensionale, l'EDM supera i processi convenzionali, in particolare nelle applicazioni che richiedono caratteristiche complesse o tolleranze accettabili. Queste capacità rendono l'EDM estremamente importante nell'attuale configurazione di produzione per soddisfare sia le esigenze di precisione che di precisione.
Capacità di lavorare geometrie complesse
La lavorazione a scarica elettrica (EDM) soddisfa la necessità di produrre parti con geometrie e caratteristiche troppo complesse e complesse da gestire per le tecniche di lavorazione convenzionali Utilizzando scariche elettriche controllate per erodere il materiale, l'EDM può realizzare forme con grande precisione che includono angoli interni affilati, cavità fini e contorni intricati Tale capacità trova applicazione nella produzione aerospaziale, automobilistica e di dispositivi medici, dove le parti richiedono un design estremamente dettagliato e non convenzionale Un'altra grande forza dell'EDM è la sua capacità di lavorare materiali duri, come acciaio temprato e carburo di tungsteno, aumentandone così la versatilità Poiché le sollecitazioni indotte nel materiale dai metodi di lavorazione convenzionali sono assenti nell'EDM, il processo rimane abbastanza intrusivo Fattori estrinseci, come lo stress, raramente causano deformazione; quindi, è adatto per lavorare strutture delicate o a pareti sottili Questa capacità di lavorare geometrie intricate rende l'EDM un attore vitale nella moderna ingegneria di precisione.
Minima sollecitazione meccanica sui pezzi
Una caratteristica importante della lavorazione a scarica elettrica (EDM) che lo rende caro agli utenti è la sua capacità di ridurre al minimo le sollecitazioni meccaniche sui pezzi durante la lavorazione. Le modalità di taglio di base implicano il contatto diretto con il materiale da tagliare, mentre l'EDM utilizza scariche elettriche per la rimozione del materiale; quindi, non si verifica alcun contatto fisico tra gli elettrodi e il pezzo. Pertanto, il processo di produzione diventa senza contatto, il che significa che ci sono pochissime possibilità di deformazione o danneggiamento del pezzo; quindi, l'EDM viene utilizzato per componenti delicati, sottili o altamente precisi.
I recenti progressi tecnologici hanno migliorato le caratteristiche di lavorazione senza stress dell'EDM I sistemi avanzati di controllo degli impulsi mantengono un controllo preciso sulle moderne macchine EDM, assicurando che l'energia rilasciata rimanga entro limiti strettamente tollerabili I risultati hanno dimostrato che minimizzare lo stress residuo attraverso l'ottimizzazione dell'energia di scarico e delle velocità di raffreddamento favorisce la stabilità dimensionale, anche in strutture delicate Inoltre, questo processo elimina essenzialmente lo sviluppo delle sollecitazioni che derivano dalla lavorazione meccanica, in quanto è adatto a materiali che tendono a raffreddarsi, come quelli utilizzati nella tecnologia ceramica o leghe fragili soggette a fessurazioni sotto carichi meccanici Questo può aiutare i produttori a produrre risultati precisi senza compromettere l'integrità strutturale.
Questa forma altamente vantaggiosa di lavorazione a bassa sollecitazione è molto ricercata nell'industria aerospaziale, così come nella produzione di dispositivi medici e nella microelettronica, dove le parti delicate richiedono estrema precisione e accuratezza Con quasi nessun impatto meccanico, non solo la qualità del prodotto sarà migliorata, ma anche la durata delle parti complesse sarà migliorata semplicemente perché questo processo impedisce lo sviluppo di microfessure o altri danni indotti dallo stress.
Svantaggi del processo EDM
Tasso di rimozione del materiale lento
Una velocità di rimozione del materiale lenta nell'EDM è relativamente lenta rispetto ai metodi di lavorazione convenzionali e pertanto non è adatta per la produzione su larga scala.
Alto consumo energetico
Il processo richiede una notevole quantità di energia elettrica, aumentando così i costi operativi.
Compatibilità limitata dei materiali
L'EDM è praticabile solo su materiali elettricamente conduttivi e ha determinati tipi di pezzi nella sua applicazione.
Indossare utensili
Due elettrodi impiegati nell'EDM iniziano a consumarsi con l'uso e sono necessarie sostituzioni per mantenere la precisione.
Preoccupazione per la finitura superficiale
Sebbene molto preciso, l'EDM può talvolta lasciare una finitura superficiale più ruvida o aree interessate dal calore che potrebbero richiedere ulteriore post-elaborazione.
Elevati costi operativi dei sistemi EDM
Diversi fattori contribuiscono agli elevati costi operativi dei sistemi EDM In primo luogo, l'acquisto di una macchina EDM è un investimento significativo, che in genere va da $50.000 a oltre $200.000, a seconda delle capacità e della precisione della macchina Venendo agli elettrodi, che devono essere realizzati con materiali come grafite o rame, questi sono anche molto costosi e finiti nella vita perché si consumano durante la lavorazione.
I consumi ad alta energia si sommano alle spese I sistemi EDM richiedono una notevole quantità di energia elettrica durante la lavorazione, aumentando così le spese generali, soprattutto quando il lavoro comporta un'elevata precisione, ai costi continui si aggiungono la manutenzione e la sostituzione periodica dei sistemi di raffreddamento, nonché il fluido dielettrico per l'EDM. I fluidi dielettrici stessi possono costare migliaia di dollari all'anno, a seconda del volume di consumo.
Altri costi coinvolti includono la manodopera, poiché l'impostazione, il funzionamento e la manutenzione della lavorazione EDM richiedono operatori e tecnici altamente qualificati Gli studi rivelano che i costi di manodopera e manutenzione possono costituire una maggioranza significativa del costo totale di possesso di un sistema EDM Quindi, mentre l'EDM offre un'eccellente tolleranza e lavorazione meccanica per parti complesse, questi costi operativi lo mantengono maggiormente nel regno delle applicazioni che richiedono una natura altamente specializzata, come la produzione aerospaziale e di dispositivi medici.
Limitazioni nei materiali lavorabili
Mentre la lavorazione a scarica elettrica è effettivamente in grado di fornire un grado di precisione quasi senza pari, l'unica limitazione alla lavorazione EDM è, stranamente, l'ambito puro dei materiali lavorabili L'EDM è più adatto per l'uso su materiali elettricamente conduttori; i materiali non conduttivi, come plastica, ceramica e alcuni compositi, non possono essere lavorati con questo metodo Inoltre, i materiali con bassi punti di fusione sono generalmente considerati inadatti perché potrebbero deformarsi o danneggiarsi a causa del calore generato durante la lavorazione Sebbene l'EDM si comporti bene con titanio, tungsteno e acciai per utensili, le industrie interessate dovrebbero considerare attentamente la capacità-compatibilità dei materiali per poter sfruttare a fondo l'apparato.
Tassi di rimozione del materiale lenti
Essendo uno dei processi più precisi, la lavorazione a scarica elettrica richiede tempi di rimozione del materiale più lunghi Tale limitazione sorge perché una scarica elettrica viene prodotta in modo controllato, con conseguente lenta erosione del materiale dal pezzo Rispetto ai metodi di lavorazione che utilizzano utensili da taglio, l'EDM è relativamente lento per pezzi molto grandi Questa natura dell'EDM rallenta il tempo di produzione e limita la sua applicazione nella produzione su larga scala Di conseguenza, le industrie utilizzano l'EDM di volta in volta per operazioni di precisione relativamente elevata o delicate in cui la velocità è secondaria alla precisione.
Applicazioni dell'EDM in vari settori
Aerospaziale
L'EDM viene utilizzato per produrre pale di turbine e componenti di sistemi di alimentazione che richiedono forme e tolleranze complesse.
Medico
La produzione di strumenti chirurgici e impianti è lasciata all'EDM a causa della necessità di ponderare il tempo e di ottenere una finitura liscia.
Automobilistico
Il processo di realizzazione di stampi e matrici per parti come componenti del motore e sistemi di trasmissione è facilitato dall'EDM.
Produzione di utensili e stampi
L'EDM viene utilizzato ovunque siano necessari stampi, matrici e strumenti di alta precisione, anche nei settori dell'elettronica e della plastica.
Elettronica
Aiuta nella produzione di parti complesse e dettagliate, come connettori e microcomponenti, che richiedono specifiche precise.
A causa della versatilità dell'EDM, è essenziale in qualsiasi settore che richieda dettagli e precisione complessi.
Uso dell'EDM nella produzione di dispositivi medici
L'EDM è fondamentale nella produzione di dispositivi medici, dove precisione, precisione e ripetibilità sono fondamentali. Questa tecnica di lavorazione avanzata viene utilizzata nella produzione di componenti medici critici, inclusi strumenti chirurgici, impianti ortopedici e stent cardiovascolari. Ad esempio, l'EDM consente di realizzare parti con geometrie complesse entro tolleranze di ±0,0001 pollici, il che è fondamentale per le caratteristiche complesse necessarie sugli apparecchi medici.
L'altra applicazione significativa è la produzione di componenti di dimensioni micro per strumenti chirurgici minimamente invasivi EDM può lavorare piccoli fori precisi e strutture delicate, dotando questi strumenti medici di funzionalità e affidabilità Inoltre, poiché riduce al minimo i danni termici al pezzo, la tecnica preserva l'integrità dei materiali, che è particolarmente importante quando si tratta di leghe sensibili di grado medico, come titanio e acciaio inossidabile.
L'avvento dell'EDM a filo e dell'EDM a tuffo negli ultimi anni ha portato a ulteriori miglioramenti nelle applicazioni di EDM medicale, ad esempio, l'EDM a filo viene utilizzato per produrre profili sottili e spigoli vivi necessari per i dispositivi impiantabili La proiezione della domanda globale di dispositivi medici che coinvolgono componenti di produzione di EDM indica forti tendenze di crescita, alimentate dall'aumento della domanda sanitaria e dai progressi tecnologici, quindi, questo rende l'EDM una tecnologia fondamentale per far avanzare le moderne soluzioni sanitarie.
EDM nelle industrie aerospaziali e automobilistiche
L'EDM trova la sua applicazione nell'industria aerospaziale e automobilistica a causa della necessità di estrema precisione, durata e design complessi La produzione di parti complicate come pale di turbine, ugelli iniettori di carburante e componenti di trasmissione, che richiedono tutti elevati gradi di precisione e affidabilità, è facilitata dall'EDM. Queste rigorose esigenze sono state contrastate dall'uso della tecnologia EDM per ottenere una migliore finitura superficiale e dalla lavorazione di materiali duri, come titanio e superleghe, che sono costantemente utilizzati nell'industria aerospaziale e automobilistica.
Allo stesso tempo, ulteriori miglioramenti nella lavorazione EDM a 5 assi hanno consentito l'intaglio di geometrie complesse, riducendo così i materiali di scarto e accorciando i cicli di produzione, ad esempio, le pale delle turbine aeronautiche prodotte tramite EDM migliorano le prestazioni del motore attraverso tolleranze strette e perfezione aerodinamica. Allo stesso modo, nel settore automobilistico, EDM è attivamente impegnata nella creazione di stampi elaborati per componenti leggeri, supportando iniziative verso veicoli elettrici e ibridi. Con il livello di precisione e flessibilità, EDM mantiene ancora la sua posizione di attore dominante nella guida dell'innovazione in questi campi tecnologici avanzati.
Altri settori che beneficiano della tecnologia EDM
Oltre all'aerospaziale e all'automotive, l'EDM è ampiamente utilizzato nei settori sanitario, elettronico ed energetico.
| Industria | Applicazioni | Vantaggi chiave | Impatto di mercato |
|---|---|---|---|
| Industria Sanitaria | Strumenti chirurgici, impianti, dispositivi ortopedici | Precisione a livello di micron, materiali biocompatibili | Previsione del mercato dei dispositivi medici per raggiungere $715B entro il 2030 |
| Elettronica e semiconduttori | MEMS, connettori, componenti ad alta frequenza | Produzione di microcomponenti con elevata precisione | L'industria dei semiconduttori ha superato $600B nel 2022 |
| Settore Energia | Componenti della turbina, fori di raffreddamento e tecnologia rinnovabile | Miglioramento dell'efficienza e del miglioramento della dissipazione del calore | Si prevede che la capacità di energia rinnovabile raggiungerà i 4800 GW entro il 2030 |
Industria Sanitaria
Le dimensioni contano più spesso nel settore sanitario quando si tratta di creare componenti complessi e minuscoli per dispositivi medici, può produrre strumenti chirurgici complessi per operare su impianti, come quelli utilizzati nelle procedure ortopediche e cardiovascolari Ad esempio, la tecnologia è altamente abile nel produrre impianti in titanio con precisione a livello di micron in termini di accettazione e durata Si prevede che il mercato globale dei dispositivi medici raggiungerà oltre $715 miliardi entro il 2030, dove l'EDM faciliterà i progetti necessari per versioni avanzate e pazienti.
Industria elettronica e semiconduttori
Essere in grado di produrre micro-componenti con elevata precisione ha reso l'EDM indispensabile per l'industria elettronica e dei semiconduttori, viene utilizzato principalmente per la produzione di stampi per MEMS, connettori e componenti ad alta frequenza nell'elettronica di consumo L'industria dei semiconduttori da sola ha superato la soglia di $600 miliardi nel 2022, sottolineando la crescente domanda di componenti finemente lavorati per promuovere innovazioni nelle reti 5G, AI e IoT.
Settore Energia
L'industria energetica ha beneficiato attraverso l'EDM, soprattutto nella lavorazione di componenti di turbine e motori Questi componenti sono spesso realizzati con precisione per migliorare l'efficienza della generazione di elettricità, turbine eoliche e persino tecnologia rinnovabile Le aziende idro e gas-turbine utilizzano l'EDM per formare e praticare fori di raffreddamento nelle pale delle turbine, migliorando così la dissipazione del calore e le prestazioni Con la capacità globale di energia rinnovabile che dovrebbe raggiungere i 4800 GW entro il 2030, la domanda di componenti ingegnerizzati con EDM in questo settore continua a crescere costantemente.
L'evoluzione coerente della tecnologia EDM, combinata con la sua versatilità in vari settori, è al centro della produzione moderna Una maggiore accuratezza ed efficienza rappresentano la testimonianza dei motivi principali per cui l'EDM rimane oggi un celebre progresso tecnologico.
Pesatura dei Pro e dei Contro della Lavorazione EDM
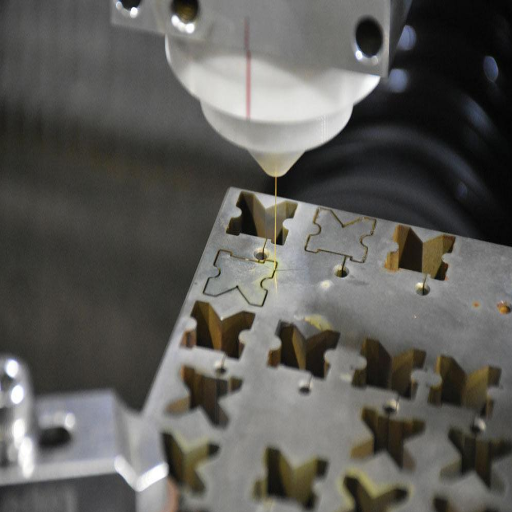
Nella valutazione dei pro e dei contro dell'EDM, i suoi vantaggi più importanti sono considerati l'accuratezza e la flessibilità nella lavorazione di geometrie complesse, l'esigenza di progettare parti complesse con tolleranze strette rende questo metodo ancora più prezioso nelle industrie ad alta precisione Un'altra capacità significativa dell'EDM è che può lavorare materiali duri che non sono suscettibili di lavorazione con tecniche più usuali D'altra parte, i lenti regimi di lavorazione se confrontati con i metodi di lavorazione convenzionali e i costi elevati sono alcuni inconvenienti della lavorazione EDM Tuttavia, questi inconvenienti sono talvolta compensati dai vantaggi nelle applicazioni che richiedono estrema precisione.
Pensieri finali su vantaggi e svantaggi
La lavorazione a scarica elettrica (EDM) rimane una tecnica cruciale per le industrie che richiedono la lavorazione più precisa su materiali duri La precisione è uno di questi vantaggi di vendita, oltre alla lavorazione di geometrie complicate e materiali duri che i mezzi convenzionali potrebbero non essere in grado di elaborare. Tuttavia, consideriamo anche gli aspetti svantaggiosi. L'EDM richiede generalmente un tempo più lungo nella produzione, poiché è intrinsecamente così. In altri casi, il costo operativo è troppo elevato da sostenere, quindi è ritenuto inadatto a progetti specifici. Nonostante questi rari svantaggi, trova preferenza per applicazioni che non compromettono la precisione e la qualità del lavoro, dal campo aerospaziale, medico e automobilistico, tra gli altri. Pertanto, non appena i requisiti di processo richiedono lavorazioni pesanti, i significativi vantaggi dell'EDM prendono il sopravvento sul suo lato minore.
Futuro della lavorazione a scarica elettrica
Credo che possiamo guardare avanti verso un futuro luminoso per la lavorazione a scarica elettrica (EDM), mentre la metrologia avanza verso modalità di funzionamento e versatilità più precise ed efficienti, l'integrazione di nuove tecnologie, tra cui AI e automazione, accanto a processi sostenibili, rende l'EDM di gran lunga più efficiente Questi nuovi processi mantengono la capacità di utilizzare l'EDM dove sono necessari componenti intricati e di alta precisione, mantenendo così la sua fattibilità all'interno del panorama produttivo in continua evoluzione.
Scegliere il giusto processo di lavorazione per le tue esigenze
A seconda di fattori quali il materiale, la geometria del pezzo, i requisiti di precisione, il volume di produzione e il costo, verrà selezionato un processo di lavorazione adatto Nel caso dei componenti più intricati e complessi, l'EDM è il più appropriato, poiché gestisce materiali difficili da lavorare, come acciaio temprato e superleghe L'applicazione finale della produzione dei componenti è la velocità e l'efficienza in termini di costi; la fresatura e la tornitura CNC possono fabbricare parti più semplici in grandi quantità, con un'ampia varietà di applicazioni La produzione additiva, come la stampa 3D, è popolare per la prototipazione veloce e le progettazioni personalizzate; tuttavia, non trova molta applicazione quando si ha a che fare con requisiti ad alta resistenza o ad alte prestazioni Per prendere la decisione migliore, valutare le specifiche dei vostri progetti rispetto alle capacità di lavorazione e, in caso di dubbio, consultare un esperto o un produttore Questo processo decisionale mirato garantirà efficienza e garantirà i risultati desiderati.
Conclusione
La lavorazione EDM rappresenta una tecnologia fondamentale nella moderna produzione di precisione, offrendo capacità senza pari per la creazione di componenti intricati che superano i confini della lavorazione convenzionale, mentre il processo presenta limitazioni intrinseche, come tassi di rimozione del materiale più lenti e costi operativi più elevati, i suoi vantaggi in termini di precisione, versatilità dei materiali e lavorazione senza stress lo rendono indispensabile per le industrie ad alta tecnologia.
Mentre la tecnologia continua ad evolversi con l'integrazione dell'IA, l'automazione e le pratiche sostenibili, l'EDM manterrà senza dubbio il suo ruolo fondamentale nella produzione aerospaziale, medica, automobilistica ed elettronica La chiave del successo sta nel capire quando sfruttare le capacità uniche dell'EDM e quando i processi di lavorazione alternativi potrebbero essere più adatti alle vostre specifiche esigenze di produzione.
Per i produttori e gli ingegneri che cercano i più alti livelli di precisione e qualità nei loro componenti, l'EDM rimane uno strumento inestimabile nel moderno arsenale di produzione, fornendo risultati che sarebbero impossibili da ottenere con mezzi convenzionali.
Fonti di riferimento
Una revisione dell’estrazione di dati educativi nel sistema di istruzione superiore
Domande frequenti (FAQ)
Quali sono alcuni vantaggi della lavorazione EDM?
I processi di lavorazione EDM offrono diversi vantaggi quando utilizzati Macchine materiali duri con altissima precisione Il processo di erosione del materiale impiegando scintille elettriche controllate, consentendo così la lavorazione di disegni intricati e geometrie complesse che potrebbero altrimenti essere difficili tramite metodi di lavorazione tradizionali Può raggiungere livelli di tolleranza stretti, che sono altamente desiderabili in settori come la produzione aerospaziale o di dispositivi medici.
Quali sono alcuni degli svantaggi della lavorazione EDM?
Nonostante questa immensa applicabilità dell'EDM, alcuni svantaggi possono essere elencati a suo favore Uno dei principali svantaggi è che i processi di taglio tendono ad essere più lenti rispetto ai metodi CNC convenzionali Il processo richiede molto tempo quando si lavora su parti più grandi Si possono sostenere costi operativi più elevati a causa della necessità di utilizzare un fluido dielettrico, principalmente acqua deionizzata Inoltre, con le macchine EDM automatizzate, potrebbe essere necessario un investimento iniziale più elevato, che può rappresentare una sfida per alcuni produttori.
Come vengono impostate le scariche elettriche nel processo EDM?
Il processo EDM è essenzialmente la creazione di scariche elettriche che si verificano tra due elettrodi separati da un fluido dielettrico Queste scariche vengono attivate nel momento in cui una tensione viene applicata in un campo elettrico, creando così scintille elettriche controllate che erodono parti del materiale del pezzo dalla sua superficie Questo meccanismo unico consente all'EDM di lavorare in modo efficiente parti che sono quasi impossibili da lavorare per vie di lavorazione convenzionali.
Qual è la differenza tra elettroerosione a filo e elettroerosione tradizionale?
L'EDM a filo, noto anche come erosione del filo o taglio del filo, prevede il punteggio di un filo sottile e caricato elettricamente come mezzo di taglio. I metodi EDM in stile Ram o tradizionali utilizzano elettrodi complementari per formare una parte migliore. L'EDM a filo è più adatto per applicazioni complesse e per coloro che richiedono elevata precisione, mentre l'EDM in stile ram è più adatto per la produzione di cavità e forme.
Che tipo di materiali possono essere lavorati dall'EDM?
L'EDM funziona meglio con materiali duri, come acciai per utensili, carburi e alcune leghe difficili da lavorare utilizzando metodi di lavorazione convenzionali. Questo processo è sempre più interessante per la produzione di parti esatte e mantiene livelli molto elevati di precisione nel processo di applicazione.
Si possono praticare fori utilizzando la macchina EDM?
Sì, l'EDM è in grado di praticare fori e ci sono applicazioni specifiche in cui questo processo viene definito EDM per la perforazione di fori La perforazione di fori consente la creazione precisa di fori di piccolo diametro in materiali duri Questa capacità di praticare fori profondi con una formazione minima di bave rende l'EDM la scelta preferita nei settori che richiedono modelli di fori complessi e componenti precisi.
Cosa fa il fluido dielettrico nel processo EDM?
Il dielettrico, principalmente acqua deionizzata, ha uno dei ruoli più critici nel processo EDM Innanzitutto isola i due elettrodi l'uno dall'altro quando vengono applicate la tensione e la corrente, inoltre spurga lo spinterometro, che aiuta a raffreddare la tavola della macchina, l'elettrodo e il pezzo in lavorazione, mantenendo la stabilità della temperatura Rimuove i detriti che si formano durante il processo di lavorazione.
Quali sono le applicazioni del settore manifatturiero dell'EDM?
Nel settore manifatturiero, l'EDM è ampiamente utilizzato in varie applicazioni Trova applicazioni adatte per aziende che richiedono componenti di alta precisione, come quelli nei settori aerospaziale, automobilistico e dei dispositivi medici È particolarmente efficace nella lavorazione di componenti complessi, nella costruzione di stampi e nella produzione di parti difficili da lavorare utilizzando metodi di lavorazione convenzionali La versatilità e l'accuratezza dell'EDM lo rendono ideale per applicazioni di produzione avanzate.



