














EDM, услуги по резке проволоки в авангарде точного производства, предлагают высочайший уровень точности и эффективности при изготовлении сложных деталей и компонентов. Однако остается вопрос: как работает этот инновационный процесс и что делает его столь востребованным в отраслях от аэрокосмической промышленности до медицинских устройств? Статья углубляется в интригующий мир резка проволоки EDM, объясняя науку, лежащую в основе этого, и подробно рассказывая о том, как электрическая энергия используется для точного разрезания материалов. Независимо от того, являетесь ли вы опытным инженером, любопытным производителем или просто человеком, интересующимся технологиями, применение и преимущества резки проволоки EDM будут очень проницательны для вас.
Введение в электроразрядную обработку
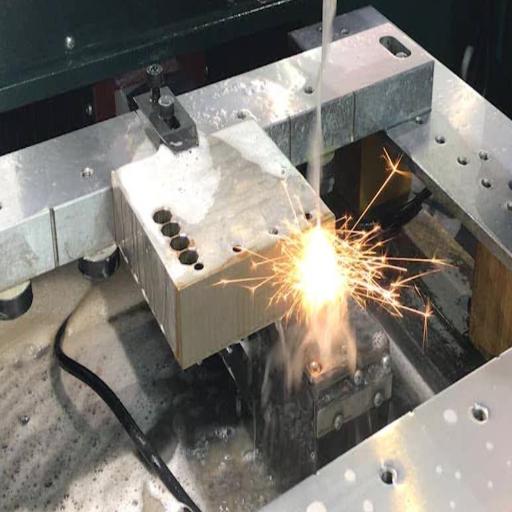
Электрическая разрядная обработка (ЭДМ) - производственный процесс, который использует электрическую энергию для снятия материала с заготовки. Процесс включает в себя серию контролируемых электрических разрядов (искр), возникающих между заряженным проволочным электродом и обрабатываемым материалом. Это бесконтактный метод резки; следовательно, он используется для твердых металлов или материалов, которые невозможно обработать обычными машинами. EDM находит применение в высокоточных отраслях промышленности, таких как аэрокосмическая, автомобильная и формовочная промышленность, благодаря своей способности резать сложные формы и мелкие детали.
Что такое электроразрядная обработка?
Электрическая разрядная обработка (ЭОД) - это еще один нетрадиционный метод обработки, который использует тепловую энергию для удаления материала из заготовки. Это достигается за счет создания контролируемых электрических разрядов между электродом и заготовкой во время обработки, которая обычно погружается в диэлектрическую жидкость. Интенсивное тепло, исходящее от искры, заставляет материал заготовки плавиться и испаряться локально, тем самым влияя на точное удаление без прямого механического контакта.
Особенно важно для использования в механической обработке прочных материалов, таких как инструментальные стали, карбид вольфрама, и суперсплавы, которые сопротивляются обычным методам механической обработки, Процесс оказался превосходным, делая сложные геометрии и допуски, которые во многих случаях достигали ±0,005 мм. отделка EDM также может быть невероятно гладкой, с значениями шероховатости достигают всего 0,1 мкм Ra в зависимости от применения.
Последние разработки в области EDM повысили его эффективность и расширили спектр применения Например, современные машины EDM для проволоки используют тощую проволоку диаметром до 0,02 мм для выполнения отличных разрезов. Кроме того, улучшения автоматизации и интеграция машинного обучения привели к существенному сокращению времени обработки, при этом некоторые системы способны сократить время обработки до 30%. В отраслях, начиная от аэрокосмической и автомобильной промышленности и заканчивая производством медицинских устройств, специализированные компоненты, такие как лопасти турбины, литьевые формы и хирургические инструменты, производятся с большой зависимостью от EDM.
Благодаря точности и гибкости обращения с материалами, которые обычные машины не делают должным образом, EDM находится где-то на самом конце набора навыков в современной производственной вселенной.
История и эволюция EDM
ЭДМ был изобретен в 1940-х годах, рассматриваемый некоторыми как начало эры электротехнической промышленности, Именно в досовременные времена ЭДМ советские ученые Лазаренко и Лазаренко, как известно, разработали способ эрозии металла с помощью электроискровой эрозии В то время процесс был медленным и мог быть использован только в ограниченных сценариях, связанных с изготовлением инструментов и пресс-форм. Многое изменилось за эти годы, и технологические достижения позволили ЭДМ стать практически используемым методом производства сегодня.
В 1970-х годах, с появлением ЧПУ, все изменилось, взяв EDM в новую область автоматизации, что позволило реализовать сложные геометрии с такой точностью, что никакая другая технология не могла сравниться Наряду с этим, разработка новейших типов диэлектрических жидкостей, электроэрозионных электроэрозионных станций с проволочной резкой и высокотехнологичных источников питания позволила производителям обрабатывать более твердые материалы с лучшими скоростями. электроэрозионная электростанция продолжает развиваться, используя возможности за счет интеграции таких технологий, как искусственный интеллект и машинное обучение, которые максимизируют производительность и удовлетворяют растущие потребности высокоточных отраслей.
Основные принципы электроразрядной обработки
Одним из подходов к обработке материалов является электрическая разрядная обработка (ЭДМ), при которой для удаления материала из заготовки управляется ряд электрических разрядов, Для эрозии проводящих материалов используется электрически заряженный электрод и диэлектрическая жидкость. Первый этап операции включает создание искрового промежутка между электродом инструмента и заготовкой. При подаче напряжения диэлектрическая жидкость ионизируется, и устанавливается дуга проволока-инструмента. Через эту дугу генерируется тепло, иногда достигающее температуры до 8000-12000°F (4427-6648°C), что приводит к плавлению и испарению материала в микроскопических количествах.
EDM, таким образом, выделяется, обрабатывая твердые материалы с максимальной точностью, такие как стальные сплавы, карбид вольфрама и даже титан. Он может выдерживать жесткие допуски, близкие к ±0,0001 дюйма (±2,5 микрона), и в идеале может выполнять сложную геометрию, что делает его наиболее подходящим методом для аэрокосмической, автомобильной промышленности и производства медицинского оборудования.
Достижение сегодня в EDM выходит даже за рамки этого. программируемые EDM машины используют адаптивные алгоритмы и методы машинного обучения для корректировки параметров в режиме реального времени, оптимизируя производительность и минимизируя износ инструмента. данные даже предполагают, что EDM с проволочной резкой может производить отделку поверхности всего 0,1 мкм Ra, тем самым уменьшая операции вторичной отделки и повышая общую эффективность работы.
Диэлектрические типы масла или деионизированной воды, используемые в EDM, обеспечивают функции охлаждения заготовки, смыва мусора и поддержания постоянного и постоянного электрического состояния. передовые диэлектрические системы с более быстрыми промывками теперь имеют более высокие скорости удаления материала и меньшие термические повреждения заготовки.
Таким образом, с этими принципами и передовыми технологиями, EDM является будущим высокоточного производства и движущей силой инноваций в производстве сложных компонентов.
Процесс резки проволоки EDM
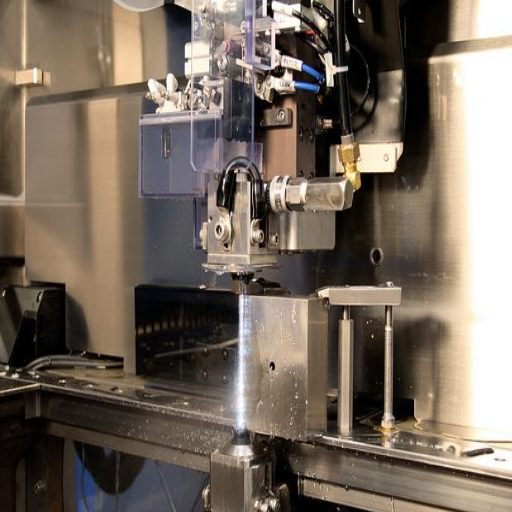
В процессе резки проволоки EDM используется натяжная проволока, заряженная электричеством, для резки и придания формы материалам с чрезвычайной точностью. эта проволока действует как электрод и электрически не касается материала. Вместо этого серия электрических разрядов, генерируемых между проволокой и заготовкой, приводит к контролируемой эрозии материала. Эта техника также используется для изготовления сложных конструкций и работы с твердыми материалами, которые трудно обрабатывать обычными методами. Его точность высока, и он создает низкую механическую нагрузку на разрезаемый материал, таким образом, подходит для хрупких и сложных компонентов.
Обзор работ по резке проволоки
Резка проволоки, также известная как обработка проволоки электрическим разрядом, нашла широкое применение в различных отраслях благодаря своей точности и универсальности. Аэрокосмическая промышленность, автомобилестроение, производство медицинских изделий и электроника могут использовать ее для изготовления сложных компонентов. Он особенно преуспевает в выполнении задач прецизионных штампов, форм и микромасштабных деталей, требующих точной обработки.
Некоторые материалы сложны и экзотичны, требуя механической обработки методами проволоки, включая титан, карбид вольфрама, и инструментальные стали.Данные говорят, что резка проволоки обеспечивает допуски, такие же плотные, как ±0.001 мм. допуск такого рода имеет первостепенное значение для отраслей, требующих высокой точности. они также более производительны, со скоростью резания до 500 мм² в минуту, что стало возможным благодаря современной электроэрозионной обработке проволоки благодаря использованию передовой системы управления и адаптивной технологии.
Поскольку проволоки в этом методе не вступают в контакт с материалом, большая часть термических и механических напряжений безвредно воздействует на заготовку, и, следовательно, практически нет шансов на искажение или повреждение рабочего шва во время механической обработки. Таким образом, при формировании геометрически деликатных компонентов это считается важным методом удаления материала. Появление автоматизации и многоосной резки проволоки еще больше повысило эффективность и возможности решений электроэрозионной обработки проволоки, что сделало их очень востребованными в сложных производственных сценариях.
Ключевые компоненты машины EDM
Машина EDM представляет собой комбинацию различных компонентов, которые работают вместе для достижения механической обработки с точностью и эффективностью. компоненты и их функции подробно описаны следующим образом
Блок питания
Источник питания является сердцем любой машины EDM. Он производит управляемые электрические разряды между электродом инструмента и заготовкой. EDM-машины последнего поколения используют современные генераторы, оснащенные адаптивной системой управления, что позволяет EDM оптимально контролировать частоты импульсов и уровни энергии для повышения точности резки и отделки поверхности.
Электрод заготовки и инструмента
Заготовка - это материал, который подвергается механической обработке, тогда как электрод инструмента, обычно изготовленный из графита, меди или вольфрама, действует как проводник для электрического разряда. Некоторые сложные машины могут допускать диаметр электрода всего 0,02 мм для детального применения.
Диэлектрическая жидкостная система
Диэлектрические жидкости, такие как деионизированная вода и масло, имеют первостепенное значение в процессе EDM. Они действуют как изоляторы до тех пор, пока не произойдет разряд, а затем помогают в промывке мусора из зоны механической обработки. теперь, при наличии систем мониторинга в реальном времени, оптимальная проводимость жидкости и вязкость могут поддерживаться для повышения эффективности.
Автоматический подаватель проволоки (для проводной электроэрозионной обработки)
В качестве режущего электрода в проволочных электроэрозионных станках используется непрерывная проволока от катушки, обычно изготовленная из латуни или латуни с оцинкованным покрытием. Автоматические устройства подачи проволоки поддерживают постоянное натяжение проволоки и скорость подачи; Современные системы подачи проволоки поддерживают проволоки диаметром от 0,05 до 0,30 мм, чтобы соответствовать различным требованиям точности.
Стол машины и устройство для удержания
Стол станка обеспечивает твердую основу для операции обработки Очень высокая точность устройств удержания, таких как пороки или магнитные зажимы, обеспечивает прочное удержание заготовки, позволяя ее точное позиционирование Современные EDM машины используют управляемые ЧПУ поворотные столы для многоосной обработки.
Сервосистема управления
Сервосистема управления обеспечивает правильное позиционирование электрода и заготовки Эта система обеспечивает динамическую регулировку обработки между электродом и заготовкой, изменяя состояние зазора для достижения оптимальных скоростей разряда и тем самым обеспечивая превосходную согласованность при резке.
Система охлаждения
Выделение тепла во время электроэрозионной обработки окажет неблагоприятное воздействие на производительность и срок службы инструмента. Чтобы обеспечить стабильную работу и защитить компоненты, включена система охлаждения, оснащенная теплообменниками и включающая мониторинг температуры в реальном времени.
Контроллер ЧПУ
Контроллер ЧПУ является мозгом EDM машины, которая выполняет операции обработки, которые были запрограммированы заранее, Благодаря усовершенствованиям, сделанным до сих пор, эти контроллеры сделали механическую обработку сложной геометрии простой и автоматизированной, с простым в использовании интерфейсом, возможностями 3D-моделирования, и системами обнаружения ошибок.
Машины EDM широко используются, используя новейшие технологии для удовлетворения сложных промышленных потребностей аэрокосмической, медицинской, инструментальной и штамповой промышленности.
Как работает электроразрядная обработка при резке проволоки
Рабочий принцип электрическая разрядная обработка с проволочной резкой использует очень тонкий, электрически заряженный провод (обычно латунь или молибден) в качестве режущего инструмента. Этот провод никогда не допускается физически касаться материала; вместо этого между проводом и заготовкой генерируются управляемые электрические искры. Эти электрические искры создают чрезвычайно высокие температуры, плавя и испаряя крошечные пятна на поверхности материала. Процесс происходит в диэлектрической жидкости, которая предотвращает нежелательную электрическую дугу и одновременно охлаждает материал, смывая мусор. EDM проволоки используется в приложениях, которые требуют очень сложных форм, острых углов и очень детальной работы над сложными или деликатными материалами, образуя, таким образом, основу каждой отрасли, включающей деликатную и сложную механическую обработку.
Материалы и режущие инструменты в EDM
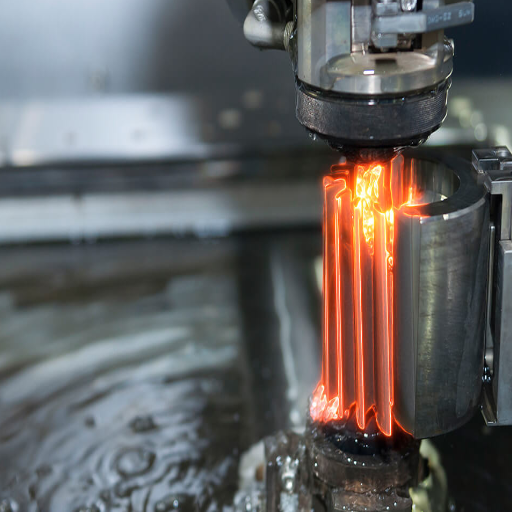
ЭДМ подходит для электропроводящих обрабатывающих материалов, таких как сталь, титан, алюминий, вольфрам, и медные сплавы. эти материалы часто используются в промышленности, как аэрокосмическая, автомобильная, и инструментальное производство из-за их прочности, долговечности, и устойчивости к износу, режущие инструменты в ЭДМ обычно изготавливаются из проводящих материалов, таких как латунь, медь, или вольфрам, с проволокой ЭДМ обычно с использованием тонкой латунной проволоки или покрытой проволоки. эти инструменты выбираются из-за их способности поддерживать точность, выдерживая электрические разряды, необходимые для процесса.
Обычные материалы, используемые при резке проволоки EDM
Существует увлекательное разнообразие материалов, доступных для резки проволоки EDM, подходящих для конкретных целей. Некоторые из этих материалов включают в себя
| Материал проволоки | Состав | Ключевые свойства | Первичные приложения |
|---|---|---|---|
| Латунные Провода | Медь и цинковая смесь | Отличная проводимость, доступная цена | Общие цели обработки, допуски на резку |
| Покрытые Провода | Цинковое или латунное покрытие | Улучшенная стабильность разряда, снижение износа | Высокоточные резки, сложные конструкции деталей |
| Медные Провода | Чистая медь | Отличная электропроводность | Микрообработка, высочайшие требования к точности |
| Молибденовые Провода | Чистый молибден | Высокая прочность на разрыв, термическое сопротивление | Аэрокосмическая промышленность, медицинское применение |
| Вольфрам Провода | Чистый вольфрам | Температурная стабильность | Специализированные высокотемпературные применения |
| Специальные Сплавные Провода | Индивидуальные составы сплавов | Повышенная адаптивность | Возникающие промышленные требования |
Материал проволоки, используемый в EDM резки проволоки зависит от различных факторов, включая характер материала, который должен быть обработан, требуемый уровень допуска, и качество поверхности отделки материала. передовые материалы проволоки и покрытия сохраняют исследования для более высокой скорости, более высокой точности, и более высокой эффективности в EDM резки проволоки всегда живой.
Типы режущих инструментов при электроразрядной обработке
В EDM для каждого применения используется специализированный режущий инструмент, чтобы обеспечить высочайшую точность и эффективность процесса. Два основных типа режущих инструментов, используемых в EDM, - это те, которые используются в проволочной EDM, в частности проволочные электроды, и те, которые используются для потолочной EDM, которые включают в себя формованные или твердые электроды.
- Проволочные электроды: В основном используется в проволоке EDM, проволочные электроды изготавливаются из латуни, меди или покрытых проволок. проволочные электроды обеспечивают режущее действие в мельчайших деталях и тонких, замысловатых форм для заготовки. использование покрытых и композитных проволок дает дополнительные преимущества в скорости резки и качестве отделки поверхности, особенно на труднообрабатываемых материалах.
- Формированные электроды: Формированные электроды - это твердые инструменты, используемые в электроэрозионной обработке с потоком, которые напрямую передают в материал индивидуальную форму. Обычно изготовленные из графита, меди или медных сплавов, эти электроды тщательно формируются в соответствии с требуемым отпечатком. Они наиболее подходят для глубоких полостей, форм или сложных трехмерных форм.
Типы инструментов служат целям механической обработки, их материал подбирается по электропроводности, износостойкости, другим факторам, в зависимости от сложности работы, Сейчас технологические достижения в EDM продолжают улучшать изделие и усиливать разнообразие этих режущих инструментов.
Методы удаления материалов в EDM
В ЭДМ удаление материала вызвано серией электрических разрядов, управляемых между электродом инструмента и заготовкой, оба из которых помещены в диэлектрическую жидкость. когда напряжение подается на два электрода, диэлектрик разрушается, превращаясь в плазменное состояние, которое генерирует тепло, следовательно, плавя и испаряя крошечные части материала заготовки в точках контакта.
Одним из основных типов EDM является тонущий EDM, также называемый потопляющим или таранным EDM. Здесь используется фасонный электрод для создания детальных полостей или сложной геометрии в заготовке. Другой тип EDM - это проволочный EDM, в котором электрод инструмента представляет собой тонкую подвижную проволоку с высокой проводимостью. Этот процесс позволяет резать и контурировать с отличными допусками на более твердые металлы.
На скорости удаления материала влияют тип обработанного материала, свойства материала электродов, используемых по обе стороны разряда, и параметры, установленные на EDM, такие как энергия разряда и длительность импульса. правильное понимание этих параметров приведет к эффективности и точности обработки при одновременном уменьшении зон термического влияния.
Преимущества электроразрядной обработки
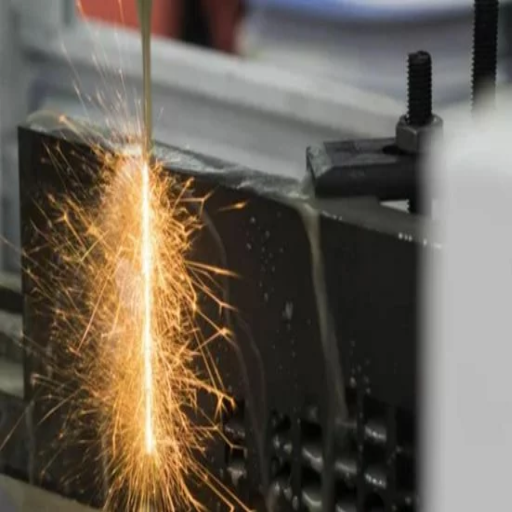
- Точность и точность: Эта технология дает возможность электроэрозионной обработки очень крошечных и детализированных деталей, что делает ее подходящей для применений, где гарантированы жесткие допуски.
- Универсальность материалов: Он касается твердых материалов, таких как титан, вольфрам и закаленная сталь, которые иначе невозможно обработать обычными методами.
- Нет механического напряжения: Будучи бесконтактным методом, механические напряжения и искажения заготовки устраняются, что в противном случае могло бы произойти.
- Сложные формы: С помощью EDM можно получить сложную геометрию и мелкие детали, чего может быть очень сложно или практически невозможно достичь с помощью традиционных методов обработки.
- Плавная поверхность Отделка: Наилучшая отделка поверхности может быть достигнута с помощью EDM при условии, что работа будет осуществляться при правильных настройках, тем самым сокращая время, необходимое для процессов вторичной отделки.
- Минимальные зоны теплового воздействия: Этот процесс сводит к минимуму тепловые искажения, помогая сохранить структурные свойства обрабатываемого материала.
Точность и точность процесса обработки
Точность и точность являются ключевыми качествами, которые влияют на достижимость высококачественных продуктов посредством механической обработки. с появлением новых технологий обрабатывающее оборудование может работать с жесткими допусками ±0,0001 дюйма (±2,54 микрона), растягиваясь до еще больших пределов в критически важных отраслях, таких как аэрокосмическая, медицинская и электронная промышленность. Даже самые сложные компоненты могут быть обработаны с точностью с использованием современных систем с ЧПУ, обеспечивая согласованность между производственными партиями.
Кроме того, такие технологии, как EDM, улучшают традиционные методы, обеспечивая максимальную точность сложных форм и мелких деталей. Передовое программное обеспечение, такое как CAD/CAM, используется для моделирования и детального программирования, минимизации ошибок, оптимизации путей использования инструментов, сокращения потерь материала и повышения повторяемости и надежности производства.
Еще одним важным аспектом в поддержании точности является мониторинг факторов окружающей среды, таких как температура, вибрация и старение машины. Высококлассные обрабатывающие центры оснащены регуляторами температуры, механизмами компенсации вибрации и автоматическими петлями обратной связи для отклонения параметров неточных размеров, а процессоры специально разработаны для оптимальной производительности. Все эти улучшения в совокупности обеспечивают большую концентрацию на основной цели современной механической обработки: растущем спросе на совершенство сложности производства.
Универсальность EDM в различных приложениях
Процесс электроразрядной обработки (EDM) демонстрирует большую универсальность в различных отраслях; в большинстве случаев это именно тот тип универсальности, который необходим для изготовления сложных компонентов, выходящих за рамки традиционной обработки. Одним из основных применений EDM является в аэрокосмическом секторе, где EDM используется при изготовлении лопаток турбин и охлаждающих отверстий с высокими допусками и сложной геометрией. Эти компоненты имеют решающее значение для оптимизации производительности двигателя и топливной эффективности. Еще одна область, где EDM находит хорошее применение, - это производство хирургических инструментов, имплантатов и ортопедических устройств из биосовместимых материалов, таких как титан и нержавеющая сталь.
Автомобильное применение, с другой стороны, включает изготовление форм, штампов и компонентов для высокопроизводительных двигателей с использованием EDM, с целью достижения отделки поверхности и точности размеров. Производители инструментов и штампов также используют EDM для создания сложных полостей и электродов со сверхтонкими деталями, которые необходимы для литья под давлением и штамповки.
Последние разработки расширили диапазон применения для EDM. Существует микро-EDM для сверхточной обработки на микроскопических уровнях. согласно текущим отчетам отрасли, EDM, как утверждается, имеет точность ±0,0001 дюйма и эффективен на большинстве труднообрабатываемых материалов, включая карбид вольфрама и Hastelloy. эта гибкость также делает технологию незаменимой для прототипирования, производства в малых объемах и деталей высокой сложности, которые не выдерживают прямого механического контакта во время механической обработки.
С увеличением доступности новых технологий EDM, включая адаптивное управление и интеграцию искусственного интеллекта, процесс становится быстрее и надежнее. Такие разработки сокращают время производства, обеспечивая при этом очень высокий уровень точности, необходимый отраслям, компоненты которых требуют абсолютного качества и надежности.
Экономическая эффективность и результативность EDM
В целом, электроэрозионная обработка считается наиболее экономичным методом изготовления компонентов со сложной геометрией и высокими допусками. EDM может снизить производственные затраты за счет минимизации последующей обработки или очень интенсивной обработки твердых материалов. Последние данные показывают, что производственные затраты могут быть снижены примерно на 30%, когда фирмы используют EDM, в отличие от использования традиционных методов обработки для машинных материалов, таких как карбид вольфрама или титан.
Современные машины EDM с адаптивным управлением и передовым программированием на базе искусственного интеллекта предлагают значительные улучшения в эффективности работы. Проектирование системы для оптимизации износа электродов и максимизации скорости резания, как говорят, повысит производительность примерно к 20%. Согласно исследованиям, проведенным ведущими производителями, некоторые системы EDM в настоящее время имеют автоматизированные многоосные возможности, тем самым сводя к минимуму время простоя и одновременно максимизируя пропускную способность на производственных линиях. Эти достижения в области EDM сделали его важным в аэрокосмической, автомобильной и медицинской промышленности, где точность и экономическая эффективность идут рука об руку.
Приложения и использование EDM
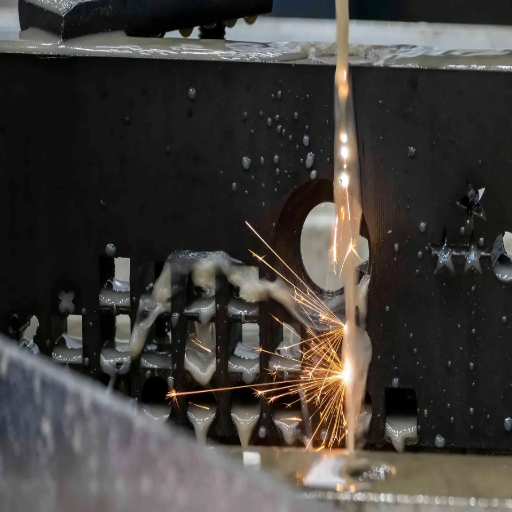
Электроэрозионная обработка характеризуется точной механической обработкой и, таким образом, используется при создании форм, штампов форм и компонентов для аэрокосмической, автомобильной и медицинской промышленности. Это ценно при обработке материалов, таких как сверхтвердые материалы, такие как титан и карбид вольфрама, что позволяет точно формировать образцы без придания механических напряжений. Мелкодырочное сверление и механическая обработка сложных и высокодопускных деталей, которые не находятся в пределах досягаемости традиционных методов механической обработки, являются областями, где EDM находит свое наибольшее применение. Они полностью компенсируют прошлые этапы в передовых производственных процессах.
Отрасли, получающие выгоду от резки проволоки EDM
Аэрокосмическая промышленность
технология резки проволоки EDM предлагает аэрокосмической промышленности многочисленные преимущества благодаря своей точности и способности разрезать твердые материалы, что делает ее необходимой для изготовления сложных деталей с жесткими допусками, таких как лопатки турбины и топливные форсунки, гарантируя их безопасность и надежность работы. в экстремальных условиях.
Автомобильная промышленность
Автомобильная промышленность использует процессы резки проволоки EDM для производства сложных деталей, таких как компоненты трансмиссий и формы для новых конструкций, обеспечивая оптимальную производительность и надежность в автомобильном применении.
Медицинские технологии
Медицинские технологии выигрывают от резки проволоки EDM для изготовления хирургических инструментов, имплантатов и микромедицинских устройств, которые требуют отличных допусков и точности для критически важных медицинских целей.
Производство электроники
Электронная промышленность использует резку проволоки EDM для производства тонкофункциональных деталей и компонентов, требующих точных допусков для усовершенствованных схем и электронных устройств.
Инструментальное производство
Отрасли производства инструментов получают выгоду от резки проволоки EDM для создания высококачественных инструментов и прецизионных компонентов, требующих исключительной точности и качества отделки поверхности.
Тематические исследования приложений для резки проволоки EDM
- Аэрокосмический сектор: В аэрокосмическом секторе резка проволоки EDM используется для изготовления лопаток турбин с чрезвычайной точностью, что отвечает очень высоким требованиям к характеристикам авиационных двигателей и космических технологий.
- Медицинская промышленность: В проекте медицинской промышленности использовалась резка проволоки EDM для производства хирургических инструментов очень сложной формы, обеспечивающих максимальную точность и надежность критически важных медицинских процедур.
- Электронная промышленность: В электронике этот метод применяется для изготовления микрокомпонентов со строгими допусками, которые имеют решающее значение для усовершенствованных схем и прецизионных электронных устройств.
Каждый из этих примеров показывает, что резка проволоки с помощью электроэрозионной обработки является вершиной точности в различных отраслях, требующих сложного производства.
Будущие тенденции в области электроразрядной обработки
Для будущего EDM было бы очень многообещающе рассмотреть некоторые далеко идущие разработки. существенной тенденцией является интеграция автоматизации и робототехники для повышения производительности и снижения затрат на рабочую силу. благодаря автоматизации системы EDM можно настроить для решения сложных производственных задач с минимальным вмешательством человека, тем самым повышая эффективность.
Разработка материалов для использования при производстве электроэрозионных проводов и электродов, которые предназначены не только для более быстрой резки, но и для более точной и долговечной резки, является еще одним важным достижением. Существует большой интерес к инновациям в области диэлектрических жидкостей, особенно в области экологически чистых вариантов, из-за растущих экологических норм и необходимости устойчивого производства.
С внедрением искусственного интеллекта и машинного обучения параметры обработки будут автоматически оптимизированы в режиме реального времени, тем самым ускоряя установку обработки и сокращая отходы сырья. Они также предотвратят падение оборудования, прогнозируя, когда следует проводить техническое обслуживание, тем самым сохраняя согласованность работы.
С другой стороны, микрона и нанообработка становятся все более важными для таких отраслей, как аэрокосмическая, медицинская и электронная, из-за их чрезвычайно высоких требований к точности. Рассмотрите возможность работы с твердыми материалами и сложной геометрией; EDM - одна из немногих технологий, готовых направить высокоточное производство в будущее.
Заключение
резка проволоки EDM представляет собой вершину технологии точного производства, предлагая беспрецедентную точность, универсальность и эффективность в различных отраслях промышленности. От лопаток аэрокосмической турбины до медицинских хирургических инструментов, этот революционный процесс продолжает раздвигать границы возможного в современном производстве. По мере развития технологий с интеграцией искусственного интеллекта, автоматизацией и новыми материалами, резка проволоки EDM останется на переднем крае высокоточного производства, стимулируя инновации и совершенство в производстве компонентов.
Справочные источники
О производстве полостей для форм с использованием твердого CAM
Обзор влияния параметров процесса на разработку электроэрозионной обработки и проволочных электродов
Часто задаваемые вопросы (FAQ)
Как работает электроразрядная обработка?
В операции электроэрозионной обработки используется электрическая искрообразование между электродом (обычно проволокой) и проводящей заготовкой для размывания материала. Режущую проволоку перемещают по пути, подлежащему разрезанию, испаряя материал искрами. Эти методы хорошо подходят для создания замысловатых форм и работы с жесткими допусками на твердые материалы, которые невозможно легко обработать традиционными методами.
Преимущества проволочной электроэрозионной обработки?
Проволочный EDM обладает очень специализированными возможностями для обработки сложных геометрий с очень высокой точностью, которые часто невозможны при использовании обычных методов обработки. Он эффективно удаляет нежелательный материал из твердых сплавов, достигая тонкой отделки поверхности. Более того, он позволяет обрабатывать сложные геометрии без необходимости использования инструментов.
Что используется для обработки EDM?
ЭДМ будет работать на электропроводящих материалов, таких как медь, латунь, и других сплавов, Он подходит для твердых материалов, которые трудно обрабатывать, так как он нарушает режущие инструменты традиционной природы, Как правило, ЭДМ также используются для формирования непроводящих материалов с помощью проводящих покрытий.
Каковы функции диэлектрической жидкости в процессе электроэрозионной обработки?
Во время обработки EDM диэлектрическая жидкость используется для охлаждения как электрода, так и заготовки. Это позволяет промывать мусор, образованный электрическими разрядами, тем самым повышая эффективность обработки и улучшая отделку. Обычно используемыми диэлектрическими жидкостями являются деионизированная вода и масло.
Как и почему можно сравнить EDM с традиционными методами обработки?
Многие преимущества высвобождаются, когда EDM используется в отличие от обычных методов обработки, и особенно при обработке точных и сложных поковок. в то время как традиционные методы часто используют физические режущие инструменты, которые изнашиваются, EDM, который удаляет материал через электрический разряд без прямого контакта, эффективно устраняет большую часть износа инструментов, позволяя дальнейшее улучшение допуска.
Что такое проводная электроэрозионная обработка?
Проволочный EDM, тип электроэрозионной обработки, использует тонкий проволочный электрод для резки замысловатых конструкций на проводящие металлы. При движении проволоки по запрограммированной траектории она непрерывно подается через заготовку, где искры разрушают материал вдоль желаемой формы. Этот метод широко применяется благодаря его высокой точности и точно детализированному выходу.
Какие виды типичного применения EDM имеет в аэрокосмической отрасли?
Благодаря своим высокоточным возможностям, EDM имеет широкий спектр применения в аэрокосмической промышленности. такого рода применения изготавливают, производят и комплектуют все из очень сложных материалов, которые требуют турбинных лопаток, форм и штампов с чрезвычайно жесткими допусками и отделкой поверхности. Это процесс формирования твердых материалов, используемых в аэрокосмической отрасли.
Как EDM обеспечивает высокоточную обработку?
EDM обеспечивает высокоточную обработку путем управления процессом электрического разряда с помощью технологии ЧПУ. Это позволяет точно контролировать скорость обработки и образование искр с помощью электрических разрядов, что способствует точным допускам размеров и отделке поверхности. Кроме того, EDM способен выполнять сложные пути посредством программирования с ЧПУ, что значительно повышает его прецизионные возможности.
Каковы компоненты машины EDM?
ЕДМ-машина обычно состоит из источника питания, системы управления ЧПУ, резервуара с диэлектрической жидкостью и установки электродов. Машина дополнительно включает в себя механизмы для перемещения проволочного электрода и поддержания его правильного совмещения с заготовкой во время операции обработки, гарантируя тем самым стабильное качество вывода в конечном продукте.
Можно ли использовать EDM для удаления материалов в различных отраслях промышленности?
Да, EDM может быть использован в различных отраслях промышленности для удаления материала, Помимо аэрокосмической, он широко используется в автомобилестроении, медицине, и электронике для изготовления высокотолерантных компонентов, Его способность резать сложные формы и твердые материалы делает его полезным обрабатывая процесс во многих других отраслях промышленности.



