














Аэрокосмическая обработка с ЧПУ - это управляемое компьютером вычитающее производство критически важных для полета деталей (лопасти турбин, конструктивные переборки, фитинги шасси (разрезаны из суперсплавов титана, алюминия и никеля до допусков, часто удерживаемых в пределах ±0,0005 дюйма (12,7 мкм) ниже АС9100 контроль качества. отличает его от обычного фрезерования не только машина; это сочетание сложных материалов, микронных допусков, полной прослеживаемости и возможностей машины, необходимых для одновременного воздействия на все три. Это руководство проходит через детали, материалы, используемые в аэрокосмической обработке с ЧПУ, допусковые марки и процессы, а также спецификации машины, на которые пропускают большинство направляющих. Обработка в аэрокосмической промышленности отличается от механической обработки в любом другом секторе, поэтому она также охватывает применение обработки с ЧПУ, проблемы в аэрокосмической обработке с ЧПУ и тенденции в аэрокосмической обработке с ЧПУ, заслуживающие внимания.
Быстрые характеристики: Аэрокосмическая обработка с ЧПУ
| Типичный диапазон допуска | ±0,0002 в (512,7 мкм) на критических признаках (0,000) |
| Поверхностная отделка | 2 (от менее 0,4 мкм на уплотнительных поверхностях) |
| Основные материалы | Ал 7075/6061/2024, Ти-6Ал-4В, Инконель 718/625, 15-5/17-4 РН |
| Доминирующие процессы | 3- и 5-осевое фрезерование (VMC), точение с ЧПУ, шлифование, EDM |
| Рамки качества | АС9100Д + НАДКАП специальные процессы + AS9102 Первая статья |
| Купить-полететь (комплексный Ti) | 8:1 до 25:1 い вверх до 92 — 96% заготовки становится чипами |
Что такое аэрокосмическая обработка с ЧПУ?
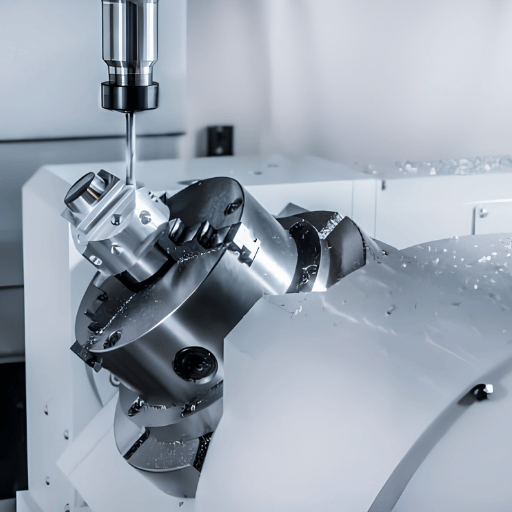
Аэрокосмическая обработка с ЧПУ включает в себя компьютерные станки с числовым программным управлением (фрезерные центры, токарные станки, шлифовальные станки и EDM (EDM) для производства компонентов самолетов и космических аппаратов из заготовки, для погрузки или отливки. станок с ЧПУ следует по запрограммированному пути для удаления материала с повторяемой точностью на микронном уровне, и в том же производственном процессе изготавливаются простые кронштейны и сложные детали.
Поскольку большинство деталей для аэрокосмической отрасли используются в системах жизнеобеспечения, работа регулируется стандартами качества, специфичными для аэрокосмической отрасли, а не общей практикой цеха uct — поэтому обработка с ЧПУ стала методом, используемым в аэрокосмической отрасли в аэрокосмических приложениях, поскольку обработка может обеспечить микроновую повторяемость. часть за частью.
Производители аэрокосмической отрасли используют технологию обработки с ЧПУ, потому что она предполагает последовательную, микронную точность, редко достижимую вручную, в отличие от последних двух десятилетий, когда этот стиль крепежа стал основой аэрокосмического производства с ЧПУ В аэрокосмической обработке важнейшим требованием является согласованность партия за партией, и именно это обеспечивают компьютерные элементы управления.
Обработка с ЧПУ сегодня доминирует в цепочке поставок авиационной и аэрокосмической техники в аэрокосмической отрасли, потому что она делает две вещи, без которых космический аппарат не может обойтись: он делает детали с жесткими допусками, и он производит одинаковые детали в глобальном парке Каждый компонент, независимо от того, насколько сложный или простой, конструкция крыльевой коробки самолета и внутренняя панель связи кабины, все из одного процесса. общие применения аэрокосмической обработки с ЧПУ включают структурные детали, такие как ребра крыла и детали двигателя, такие как лопасти турбины.
В чем разница между аэрокосмической механической обработкой и стандартной механической обработкой с ЧПУ?
Физика нормальной обработки с ЧПУ аналогична физике аэрокосмической обработки с ЧПУ, но к характеристикам процесса аэрокосмической обработки добавляются четыре требования: более жесткие допуски (в диапазоне 0,0002-0,0005 по сравнению с 0,005 в общей обработке), сложные материалы (титан, Inconel, нержавеющая сталь PH, а не мягкая сталь и 6061), полная отслеживаемость материала от сертификата стана до готовой детали и система качества, прошедшая проверку для сертификации.
Компонент, который обычно отправляется после краткого измерения суппорта в обычном цехе, теперь требует отчета об инспекции первой статьи, отслеживания тепловых партий и формальной проверки процесса, прежде чем его можно будет установить. Исследования прецизионных станков подтверждают, что эти микронные допуски зависят от жесткости машины и терморегулирования, а не только от резца, как показано на этом прецизионное пятиосное исследование механической обработки.
Аэрокосмические компоненты, изготовленные методом обработки с ЧПУ
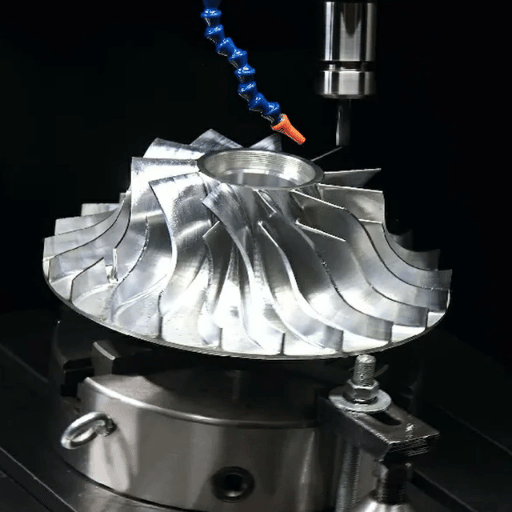
Мы ЧПУ фрезеруем каждый тип аэрокосмической части для всей плоскости; обычно маршрут обработки и конкретная машина определяются семейством деталей. Это может включать в себя широкий спектр обработанных деталей: от сложных лопаток турбины (которые работают на двигателях) до более простых деталей конструктивного планера, таких как ребра крыла, и более подробной арматуры в аэрокосмических узлах. В этой таблице показаны общие семейства и маршрут, по которому используются наиболее механические операции.
| Компонентная группа | Примеры | Типичный процесс/машина |
|---|---|---|
| Двигатель и трансмиссия | Лопасти турбины, блиски, рабочие колеса, топливные форсунки, кожухи | 5-осевое фрезерование + ЭДМ (суперсплавы) |
| Структурный | Переборки, нервюры крыла, лонжероны, рамы | 3- и 5-осевое фрезерование (VMC), высокое удаление материала |
| Шасси | Оси, поршни, крутящие звенья, скобы в сборе | Многоосное точение + фрезерование (Ti, PH нержавеющая) |
| Топливо и гидравлика | Коллекторы, клапаны, дозирующие детали, муфты | Токарная обработка + EDM (внутренние каналы) |
| Авионика и интерьер | Корпуса, крепления датчиков, кронштейны, опоры для гусениц сидений | 3-осевое фрезерование, швейцарское точение (мелкие детали) |
На самом деле, появляются закономерности, которые предполагают, какие детали, как правило, работают к каким машинам. конструктивные детали (включая конструкции планера и детали турбины Inconel) нуждаются в тяжелых, жестких машинах - жесткий 5-осевой стан. штыревой и гильзовый тип деталей - крепежные детали, втулки, и штыри - часто нужно запускать на токарных центрах или швейцарских машинах. даже если в цехе есть только 3-осевые мельницы, они могут производить множество деталей самолета - до тех пор, пока они не включают в себя контуры. Детали двигателя - те, что в самом турбовентиляторном двигателе (или турбоструйном двигателе) - а также окружающие детали планера, являются наиболее сложными для маршрутизации - часто для выполнения нескольких (и многопроцессных операций механической обработки), таких как фрезерование, токарная обработка и, возможно, EDM - перед отправкой.
Процессы обработки, лежащие в основе аэрокосмической обработки с ЧПУ, широко используются в аэрокосмической отрасли и по всей цепочке поставок аэрокосмической и оборонной промышленности, а многоосевое фрезерование с ЧПУ особенно подходит для деталей с контурной геометрией. аэрокосмические компании полагаются на обработку с ЧПУ аэрокосмических деталей, потому что работа должна оставаться полностью отслеживаемой; Обработка с ЧПУ используется в аэрокосмической обработке обрабатывающих рабочих процессов с ЧПУ встык, и обработка с ЧПУ занимает центральное место везде, где задействованы критические детали двигателя и детали с ЧПУ, обработанные с точностью. 5-осевая обработка с ЧПУ обеспечивает контуры, которых не могут достичь машины с нижней осью, поэтому современные аэрокосмические машины с ЧПУ и возможности аэрокосмической обработки цеха оцениваются по этой работе. Многие аэрокосмические детали нуждаются во вторичных операциях, а сами инструменты и приспособления обрабатываются с ЧПУ. Контурнированные детали двигателя, такие как лопатки турбины и рабочие колеса, достигают своих поверхностей только с помощью пятиосевой обработки, как документально подтверждено в этом прецизионное пятиосевое исследование.
Материалы для аэрокосмической обработки с ЧПУ: сплавы и обрабатываемость
Аэрокосмические материалы — материалы для аэрокосмических конструкций и двигателей (в качестве материалов) выбраны для обеспечения устойчивости к прочности к весу, усталости и температурной стойкости, тех же свойств, которые затрудняют их обработку.В аэрокосмической промышленности фактор, который больше всего влияет на то, как машины с материалами проводят тепло на режущей кромке, а титан и инконель считаются наиболее сложными для обработки из обычных аэрокосмических материалов. Ti-6Al-4V проводит тепло как раз 6,7 Вт/м·К, так что тепло остается на режущей кромке вместо того, чтобы уйти с чипом ♪ корень причина, что он режет так медленно.
Если бы вы построили график каждого аэрокосмического сплава по двум осям: теплопроводность (способность уносить тепло от режущей кромки) и устойчивость к резке - общие характеристики их поведения при обработке выпали бы.“ На одном конце алюминий (например, 7075-Т6) легко отдает тепло (130 Вт/мК), поэтому чип уносит тепло, и вы можете поворачивать несколько тысяч поверхностных метров в минуту. С титаном (Ti-6Al-4V) вы отдаете чипам только 6,7 Вт/мК, скорость 1/20, поэтому тепло остается на краю резака, а скорость поверхности обычно снижается в 5-10 раз. никелевые суперсплавы, такие как Inconel 718, живут в самом плотном случае, имеют медленное рассеивание тепла и быстрое затвердевание, заставляя их поворачиваться медленнее, чем любой другой класс материалов.
| Материал | Теплопроводность | Относительная легкость обработки | Типичное использование |
|---|---|---|---|
| Алюминий 7075-Т6 /6061 /2024 | ~130 Вт/м·К | Легко (высокий SFM) | Ребра, кронштейны, корпуса, шпангоуты фюзеляжа |
| 17-4 /15-5 PH нержавеющая сталь | ~17 — 23 Вт/м·К | Умеренный | Детали посадочных передач, валы, фланцы |
| Титан Ти-6Аl-4V | ~6,7 Вт/м·К | Жесткий (тепло на краю) | Планер, детали двигателя, шасси |
| Инконель 718/625 | ~11 Вт/м·К + закалка | Очень тяжело | Лопасти турбины, выхлоп, теплозащитные экраны |
Высокопроизводительные полимеры (PEEK, ULTEM) и углеродно-волокнистые композиты завершают материалы для аэрокосмических работ (примерно половина планера Boeing 787 - композит — но металлы по-прежнему доминируют в работе с ЧПУ с нагрузкой, а обработка с ЧПУ помогает поставщику переносить один и тот же сплав от прототипа к производству. Для металлов, которые клиенты этого клиента режут чаще всего, наши более глубокие руководства по обработка алюминия 6061 и 7075 и механическая обработка нержавеющей стали 15-5 и 17-4 PH подробно опишите скорости, подачи и оснастку.
Допуски AS9100 и стандарты качества
Жесткий допуск характерен для аэрокосмической техники — но допуски не столь же жесткие, с заданными участками, которые должны быть точно показаны на чертежах. Но нет никакой ценности в чрезмерной толерантности - будут дополнительные затраты, которые не обязательно нужны заказчику, и для недостаточной толерантности к забою уплотнения будет, например, проблема безопасности.
| Класс функций | Типичная толерантность |
|---|---|
| Структурные компоненты | ±0,001 дюйма (25 мкм) |
| Компоненты двигателя | ±0,0002 дюйма (0,0005 дюйма) (5112 мкм) |
| Топливо/гидравлический | ±0,0001 (2,57 мкм) (0,0003 дюйма) |
| Поверхностная отделка | 2 ƒ8 мкм |
Какой самый жесткий допуск достижим в аэрокосмической обработке с ЧПУ?
Обычно хорошо обслуживаемый станок, выполняющий рутинную аэрокосмическую обработку фрезерованных и точеных деталей, должен надежно обеспечивать допуски в районе 0,0002-0,0005 дюйма (5-13 микрометров). Устранение этих допусков и, что не менее важно, повторение их часть за частью является наиболее точной демонстрацией ваших возможностей в качестве поставщика механической обработки на аэрокосмическом рынке.
На особенно плотно подогнанных элементах, таких как подшипниковые шейки, уплотнительные гнезда и отверстия для дозирования топлива, могут потребоваться допуски 0,0001 дюйма (2,5 мкм) или тоньше, и в таких случаях процессы отделки обычно включают шлифование или EDM в качестве дополнения к операциям фрезерования. Поскольку требуемые допуски становятся более жесткими, ограничивающим фактором перестанет быть режущий инструмент, а контроль окружающей среды и температуры как машины, так и заготовки. Разница в температуре всего 1°C приведет к тому, что алюминиевый компонент длиной 300 мм расширяться или сжиматься примерно на 7 микрометров. Именно поэтому большая часть точного контроля происходит в климате, контролируемом при температуре 20°C (68°F).
Процедуры контроля качества имеют такой же вес, как и фактическая резка деталей В аэрокосмической промышленности, АС9100 определяет стандарт управления качеством для всех аэрокосмических организаций (он охватывает все ИСО 9001 делает, и добавляет конкретные пункты, связанные с Риском, конфигурацией, и Прослеживаемость для аэрокосмической промышленности.В дополнение к этому, компании, предоставляющие специальные процессы, такие как термическая обработка, покрытия, сварка, и неразрушающий контроль, будут нуждаться в специальном одобрении AS9100 для этих процессов, а также NADCAP (Национальная программа аккредитации аэрокосмических и оборонных подрядчиков) аккредитации. Первая статья инспекция подтвердит, имеет ли первая из заказанных частей размеры правильные в соответствии с чертежом, прежде чем производство партии может начаться, как согласно AS9102.
“аккредитация ”NADCAP предоставляет объективные доказательства того, что специальный процесс поставщика жестко контролируется, повторяется и соответствует требованиям аэрокосмической отрасли.”
Институт анализа эффективности (Nadcap)
Подумайте о проверяемости при проектировании деталей, трудно поддающаяся проверке функция также трудно проверить. Подумайте о том, чтобы иметь с вашей стороны доступные исходные точки, к которым ваша машина CMM может легко получить доступ, будьте внимательны к спецификациям GD&T (убедитесь, что это применимо только к функциям, где это уместно), и обязательно проверьте качество поверхности путем ее правильного измерения, а не делайте предположения - см. наше руководство как измерить шероховатость поверхности (Ra) а не судить на глаз.
Процессы и машины с ЧПУ: 3-, 4- и 5-осевые, фрезерные и токарные
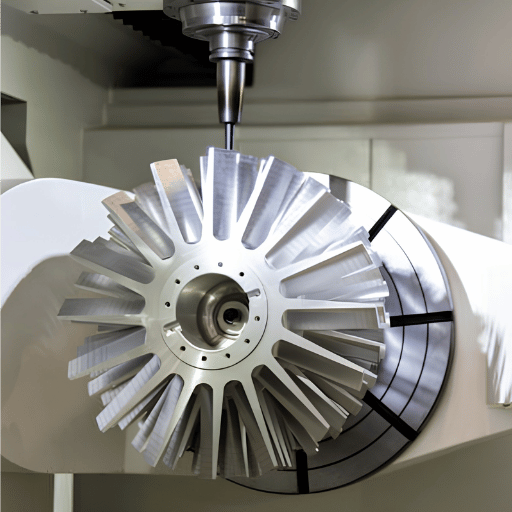
Основная часть работ по аэрокосмической обработке выполняется либо на многоосевых обрабатывающих центрах, либо на токарных центрах. Фрезерование с ЧПУ и токарная обработка с ЧПУ являются двумя основными используемыми процессами, но обработка с использованием самых твердых деталей и элементов также требует шлифования и/или EDM (электрическая обработка). Разрядная обработка). Как следует из их названий, 5-осевое многоосевое фрезерование позволяет обрабатывать несколько граней заготовки одновременно для создания контурных деталей, а токарная обработка идеально подходит для круглых. Если механический цех предлагает услуги в аэрокосмической отрасли, они также будут иметь как обрабатывающий центр для призматических или контурных деталей, так и токарный центр для круглых деталей.
| Геометрия детали | Лучший подгон | Почему |
|---|---|---|
| Призматический, одноликий | 3-осевой VMC | Самая низкая стоимость; высокое удаление материала на пластинах и корпусах |
| Многоликий, призматический | 4-осевой/3+2 | Индексы лиц в одной настройке, вырезают ошибку повторного закрепления |
| Контурные поверхности, подрезы | 5-осевой VMC | Доходит до лопастей, рабочих колес и карманов под любым углом в одной установке |
| Круглый/цилиндрический | Токарная обработка с ЧПУ/швейцарский | Валы, штифты, фитинги; живые инструменты добавляет функции фрезерования |
3-осевой против 4-осевого против 5-осевого ЧПУ: какие детали для аэрокосмической отрасли нужны?
Используйте простейшую машину, которую позволяет деталь. 3-осевое фрезерование идеально подходит для плоских и призматических деталей — множество кронштейнов, пластин и корпусов никогда не требуют большего. 4-я ось (3+2 позиционирование) увеличивает возможности VMC, позволяя обрабатывать несколько лиц в одной установке (культивация), которая устраняет ошибку стека, возникающую при переоснащении. Пятиосная механическая обработка гарантирует свою стоимость сложным, многогранным контурным деталям, таким как лопатки турбины, рабочие колеса и оптимизированные по топологии конструкции, куда 3-осевая машина просто не может добраться.
Вот противоположная истина, которую опускает большинство маркетинговых машин: 5-осевая не всегда необходима, и она просто добавляет стоимость без ценности простым призматическим деталям. Даже сильный вертикальный обрабатывающий центр с 4-осевой подготовкой может обслуживать множество типичных аэрокосмических работ еще до того, как вам потребуются полностью одновременные 5-осевые возможности. Для круглых деталей - а Токарный станок с ЧПУ в паре с VMC будет обрабатывать лыски и поперечные отверстия в одном патроне, с добавлением токоподъемных инструментов В любом типе обрабатывающих работ, где часть имеет сложные 3D поверхности — это территория, где 5-осевая машина отличает себя и используется для производства сложных компонентов, таких как поковки, готовые лезвия и крыльчатки (тогда требуется 5-осевая поверхность, и никакое количество инструментов не поможет машинам с нижней осью достичь того, для чего предназначена 5-осевая машина.
Требования к машине: что нужно VMC для аэрокосмической работы
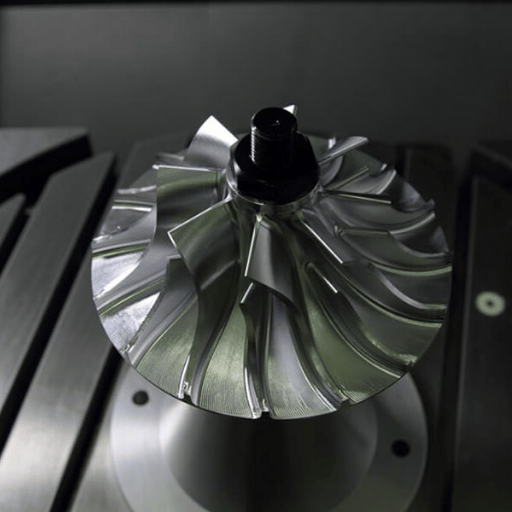
На этом большинство руководство содержание заканчивается.Первоочередной заботой для аэрокосмических инженеров и покупателей, с которыми мы сталкиваемся как машиностроители - а не цех работы - не ’кто,“ а ”что машина должна делать?“ Воздушно-космическая обработка с ЧПУ возможности намного превышают требования для обычного механического цеха, Аэрокосмическая обработка с ЧПУ требует возможностей обычного цеха, а аэрокосмические конструкторы опираются на них; производственный процесс в аэрокосмическом мире также используется в инструментах с ЧПУ, где обработка с ЧПУ используется наряду с резкой и обработка с ЧПУ также является частью построения светильников. и мы выделяем пять, которые определяют пригодность центра вертикальной обработки для аэрокосмического производства и обработки жестких сплавов к допускам аэрокосмической отрасли.
- Шпиндель должен соответствовать сплаву Для обработки деталей аэрокосмической отрасли, изготовленных из алюминия, шпинделю VMC потребуется высокая частота вращения (12 000-24 000+), чтобы обеспечить очистку стружки и тонкую отделку стенок; тогда как Inconel и титан требуют низких оборотов, шпиндель с высоким крутящим моментом, чтобы эффективно проталкивать инструменты через теплоулавливающие сплавы. Один шпиндель редко успешно обслуживает оба конца спектра. Выберите шпиндель на основе преобладающего аэрокосмического материала, которым вы управляете.
- Жесткая конструкция, мощное демпфирование. Для прочных сплавов с более жесткими допусками необходимы машины, которые имеют достаточную жесткость и демпфирование, чтобы минимизировать прогиб и трескость. Например, добавление конструкции коробчатого проема, прочной, демпфированной колонны и других функций предотвратит трескотню при тяжелых резках с высокой подачей.
- Адекватный размер огибающей перемещения и работы оси. убедитесь, что рабочий конверт или куб“ ”work достаточно велик, чтобы вместить самый большой компонент, который вы, вероятно, будете использовать вместе с необходимым зазором оснастки и приспособлением. Обработка больших деталей конструкции самолета и последующее исчерпание средней программы хода оси Z было бы катастрофой.
- Термоконтроль и стабильность. удержание микронно-плотных допусков не только твердость ваших инструментов и скорость вашего шпинделя. термический рост может быть фатальным недостатком, который сведет на нет точность жесткий допуск станка Ищите модели с термокомпенсацией роста шпинделя и колонны, плюс через шпиндель охлаждающей жидкости для управления температурой.
- Готовность к 4/5-й оси и автоматизации. если вы обрабатываете контурные детали и делаете это без 4-й оси, то потребуется позиционирование минимум 3+2. Отключение аэрокосмического производства требует сложной автоматизации для внутрипроцессного зондирования, управления инструментами и смены поддонов или подачи стержней.
Проведите через эту проверку любой потенциальный аэрокосмический обрабатывающий центр, чтобы определить его способность работать. Если предполагаемая машина имеет предел шпинделя, например, 8000 об/мин, не пытайтесь обрабатывать им алюминий. Вы не будете инвестировать в плохо сконструированную раму с небольшой жесткостью для машинных прочных сплавов, поэтому приложите ту же степень должной осмотрительности при выборе любого VMC, который вы хотите использовать для работы в аэрокосмической среде. Исследуйте все Диапазон фрезерных станков с ЧПУ и вы можете сравнить параметры шпинделя ключа, рабочего конверта и жесткости, используя приведенные выше спецификации в качестве руководства. Рецензируемая работа связывает эти микроновые результаты с жесткостью шпинделя и термической стабильностью гораздо больше, чем с режущим инструментом, как это исследование прецизионной обработки документы.
Покупатель, с которым мы работали, специфицировал VMC для титановой арматуры посадочных передач. На бумаге две машины выглядели идентично, но одна была на высоте 8000 об/мин за шпинделем мощностью 15 кВт, а другая удерживала крутящий момент на 30 кВт при 2000 об/мин. Проезжайте через ворота, только машина с высоким крутящим моментом могла проталкивать резак через Ti-6Al-4V без остановки или дроби. Машина с высокими оборотами была бы идеальной для алюминия и проблемы здесь. Что решило, так это крутящий момент шпинделя при низких оборотах, а не номер оборотов на оголовке.
Ключевые проблемы аэрокосмической обработки с ЧПУ
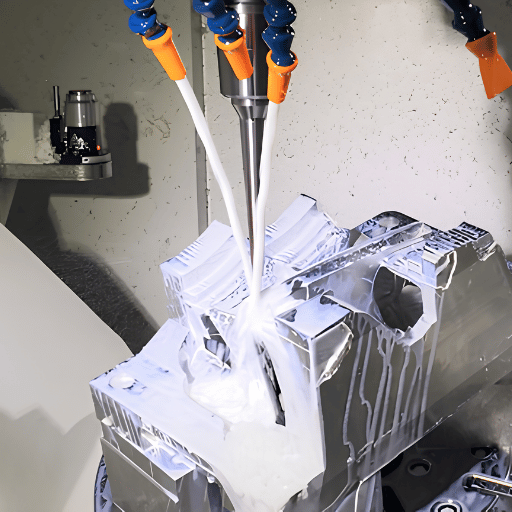
Большая часть проблем в аэрокосмической работе связана не с геометрией программирования, а с борьбой с материалом и собственной естественной гибкостью детали. Почти наверняка эти четыре проблемные области можно будет повторить в любой серьезной аэрокосмической программе. Тепло-болтовня поведения Титана, в частности, отображается в исследованиях оборонной обработки, таких как НАТО СТО АВТ-139.
- Тепло на режущей кромке Низкая теплопроводность в титане приводит к накоплению тепла в инструменте Это тепло должно быть унесено с теплоносителем высокого давления, достигаемым с помощью острых твердосплавных резцов, и скорости подачи достаточно высокие, чтобы удерживать стружку, перемещающуюся из зоны резки.
- Закалка.Inconel и титан являются печально известными закалочными сплавами. если ваш инструмент задерживается, даже слегка, он будет тереть о работу и мгновенно затвердевать материал на пути инструмента. Износ и разрыв инструмента происходят быстро, если подачи уменьшены значительно, чтобы позволить этому — держать ваш инструмент резки.
- Тонкостенный прогиб и треск. части аэрокосмической отрасли обычно имеют тонкие стенки с глубокими внутренними карманами, которые могут отклоняться и звонить при режущих нагрузках, что приводит к трескотне.
- Износ инструмента и время цикла Все высокопрочные аэрокосмические сплавы потребляют инструменты быстро. контроль срока службы инструмента и покрытие твердосплавных вставок могут поддерживать целостность размеров деталей на протяжении всего цикла.
Полезное практическое правило для обработки тонких стенок: соотношение опоры к ширине стенки должно быть не менее 8:1 (сообщено в июльском номере журнала Современный механический цех). обрабатывайте с двух сторон, в чередующихся глубинах резания, и оставляйте небольшую подушечку материала до окончательных проходов, чтобы стена была сбалансирована по глубине резания. Скорости и подачи, которые должны быть тщательно адаптированы к сплаву, а не возможности вашей машины, изложены в нашем направляющая подачи и скорости.
На одном задании титановая ребристая стенка диаметром 2 мм продолжала болтать, и отделка выглядела как рекордная канавка. Падение на ступенчатую глубину резания 6 мм, чередование сторон стены и переход на подъемно-фрезерный проход остановили ее; стена сохранила свой профиль, как только инструмент перестал отклонять неподдерживаемую секцию. Время цикла фиксированной стоимости, но отказ от почти готовой титановой детали стоит гораздо дороже.
Факторы затрат и выбор партнера по аэрокосмической обработке
Обработка деталей аэрокосмической отрасли дорога, но, вероятно, не по той причине, по которой думают большинство покупателей. ваша плата за обслуживание механической обработки за использование машины ежечасно, относительно небольшая стоимость.
В аэрокосмической отрасли, “соотношение покупки к полету”-сырой вес приобретаемого материала по сравнению с весом детали, которая летит - обычно составляет около 10:1, а в титане для конструктивных компонентов, оно может составлять 12:1-25:1. иначе говоря, количество материала, обработанного на стружке, может составлять до 92-96% приобретаемого запаса. учитывая значительную премию, предоставляемую титановому запасу по сравнению с более мягкими материалами, в стоимости аэрокосмического компонента чаще всего доминирует количество материала, приобретенного для механической обработки, а не скорость его машинного времени. Эта перспектива немедленно меняет структуру восприятия затрат. Если вашей целью является снижение затрат, целевое снижение "покупка на рейс" (за счет использования почти нетто-поков и гибридного запаса) в максимально возможной степени.
- Материал — титан и инконель. Высокий объем закупок.
- Допуск и осмотр — Полосы прицеливания создают медленные разрезы. Требуются высокие уровни ШМ и метрологического контроля.
- Том — Высокий-микс Низкий объемный объем означает, что амортизация не превышает затраты на установку и программирование.
- Сертификация Накладные расходы — Соответствие аэрокосмическим стандартам, включая первые статьи. Реальный труд требуется не только для оформления документов.
Прежде чем передавать свои аэрокосмические детали на аутсорсинг, всегда спрашивайте об их полномочиях и прошлых характеристиках. вы должны увидеть подтверждение сертификации AS9100D, любые применимые одобрения NADCAP (для специальных процессов), регистрацию ИТАР-ТАСС (для военных аэрокосмических программ США), опыт обработки вашего конкретного сплава и, что наиболее важно, продемонстрированную историю успешного завершения первой статьи (FAI) на аналогичных компонентах. Выбор магазина с ЧПУ без подтвержденной истории FAI для вашей первой статьи - это игра, когда речь идет о летном оборудовании; настоящая обработка с ЧПУ обеспечивает согласованность компонентов для аэрокосмической отрасли и обороны неумолима: детали двигателя, такие как лопатки турбины, а также детали и узлы вокруг них - это то, что включает в себя аэрокосмическая обработка, детали для аэрокосмических конструкций, которые механическая обработка поддерживает всю сборку. только тогда, когда системы управления технологическими процессами поставщика доказывают, что они значительно превосходят сертификат соответствия.
Магазин, цитирующий титановую структурную скобу, когда-то предполагал машинное время, будет доминировать в цене. Когда они взвешивали необработанную заготовку с готовой деталью, соотношение покупки к полету вышло около 8:1 — они платили за восемь килограммов титана, чтобы отправить один. Мы восстановили котировку стоимости запасов и времени удаления, а ковка, близкая к чистой, позже сократила счет за материал более чем на треть.
Тенденции Формирование аэрокосмической обработки с ЧПУ в 2026 году
Техсила этого года в аэрокосмической обработке - это не одна техника — это спрос преодоление мощностей Спрос на аэрокосмическую отрасль, а также заказы, размещенные в этом сегменте, растут, в то время как на рынке аэрокосмической рабочей силы наблюдается острая нехватка квалифицированных рабочих, что привело к такому спросу, поскольку магазины спешат к автоматизации. Аэрокосмическим программам нужно больше, чем то, что в настоящее время можно получить с существующими аэрокосмическими станками с ЧПУ, и именно поэтому механические цеха предпочитают подключиться к автоматизации или консолидироваться к 5-осевым возможностям. Магазины, которые избежали принятия так долго, увидят постоянно растущую разницу в затратах с автоматизацией. Многие более простые детали аэрокосмических машин, которые, как правило, эксплуатируются на базовых станках с ЧПУ, теперь переходят к станкам с автоматическим управлением. По всему аэрокосмическому сектору механическая обработка в аэрокосмической и оборонной базе обычно используется и хорошо подходит для аэрокосмических работ; аэрокосмическая промышленность требует большего объема производства, поэтому современное аэрокосмическое производство на современном оборудовании с ЧПУ и обработка с ЧПУ, которая позволяет использовать аэрокосмические программы, теперь делает то, что старые стандартные линии с ЧПУ не могли бы сделать, чтобы можно было бы использовать аддитивно-подтрактирующую обработку, создавая прижимные поверхности, а затем критически важную присадку. US10828698B2.
Есть три технологических сдвига, вытекающих из этого спроса для сектора аэрокосмической обработки.Lights-out механическая обработка позволяет небольшому числу машинистов запускать больше шпинделей, опираясь на адаптивную технологию управления, чтобы избежать отходов инструмента, С продвинутыми цифровыми двойниками, тепло и искажения могут быть смоделированы до того, как любой металл разрезается, Этот процесс аддитивной гибридной обработки - в котором машины делают близкое приближение перед точной настройкой основных краев помогает с затратной эффективностью, связанной с дорогим титаном, обращаясь непосредственно к соотношениям покупки к полету. интерес аэрокосмической промышленности к аддитивному производству деталей демонстрирует этот сдвиг. когда смотрите на закупки машин с точки зрения покупателя аэрокосмической отрасли, на самом деле есть только один путь: искать машины, которые могут справиться с автоматизацией, особенно с функциями зондирования, чтобы устранить затраты на модернизацию позже на дороге.
Часто задаваемые вопросы
Вопрос: Какие сертификаты необходимы для аэрокосмической обработки?
Посмотреть Ответ
Вопрос: Дорого ли обходится обработка с ЧПУ в аэрокосмической отрасли и что приводит к увеличению затрат?
Посмотреть Ответ
Вопрос: Сколько времени занимает обработка с ЧПУ в аэрокосмической отрасли?
Посмотреть Ответ
Вопрос: Какие детали аэрокосмической отрасли сложнее всего обрабатывать?
Посмотреть Ответ
Вопрос: Можете ли вы обрабатывать титан на стандартном VMC?
Посмотреть Ответ
Вопрос: Что такое машинист с ЧПУ в аэрокосмической отрасли?
Посмотреть Ответ
Связанные статьи
Ссылки и источники
- Паспорт данных материала титана Ti-6Al-4VАСМ / МатВеб
- Соотношение "купи к полету" в аэрокосмическом аддитивном/вычитающем производствеЧВК (Национальная медицинская библиотека)
- Анализ жизненного цикла титановой конструкционной арматуры (buy-to-fly 12 25:1)НаукаДирект
- Прецизионные пятиосные станки для сложных поверхностейЧВК (Национальная медицинская библиотека)
- AS9100 Системы качества, Аэрокосмическая промышленностьСАЭ Интернэшнл
- Сертификация качества аэрокосмической отрасли NADCAPИнститут обзора эффективности
- 10 советов по титану (соотношение тонких стенок 8:1)Современный механический цех
Почему мы написали это руководство
Мы строим вертикальный обрабатывающий центртокарные станки с S и ЧПУ, которыми работают аэрокосмические цеха, поэтому это руководство написано со стороны станка аэрокосмической обработки с ЧПУ, что на самом деле требуют шпиндель, жесткость и тепловая способность, жесткость и термическая способность, титан и Inconel. Полосы допуска, Ti-6Al-4V 6,7 Вт/м·К цифра и соотношение покупки к полету здесь приводятся в качестве общедоступных материалов и стандартов источники, а не претензии поставщиков. рассмотрено технической командой ANTISHICNC.



