














Обработка поверхности отделка текстуры процесс резки оставляет на части, тонкий рисунок пиков и впадин вы можете чувствовать ногтем но обычно нужен инструмент для измерения Он решает, как уплотнительная поверхность держит давление, как вал выживает вращающееся уплотнение, и сколько часть стоит сделать, Две части могут ударить один и тот же размер на отпечатке и все еще вести себя ничего одинаково, потому что один был повернут на Ra 3,2 мкм и другой земли до Ra 0,4 мкм. Это руководство о стороне причины и контроля: какой процесс держит, какой отделки, пять входных данных вы фактически изменить в машине, простая формула, которая предсказывает повернутый финиш перед вырезать, и как прочитать неисправность обратно к его корню.
Быстрые характеристики: обработка поверхности
| Что он измеряет | Микронеровности, оставленные механической обработкой — шероховатости и укладка |
| Наиболее используемый параметр | Ra (средняя арифметическая шероховатость), в мкм или мкин |
| Стандартная отделка “as-machined” | Ra 3,2 мкм = 125 мкин |
| Диапазон токарной обработки/фрезерования | Ra 0.8 (6,3 мкм) (32 — 250 мкин) |
| Шлифование/хонингование/притирка | Ra 0.1 (от 0,8 мкм до менее 0,05 мкм) |
| Руководящие стандарты | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Самый большой одиночный рычаг (поворот) | Подача на оборот в зависимости от радиуса носа инструмента |
Что на самом деле означает обработка поверхности
Отделка поверхности - это широкое описание текстуры обработанной поверхности, и она разбивается на три отдельных компонента い шероховатость, волнистость и укладка Смешивание их - самая распространенная причина, по которой вызывной чертеж и готовая деталь не согласны В повседневной обработке слово обычно означает шероховатость, сообщаемую как значение Ra в микрометрах: тонкие пики и впадины, которые режущая кромка оставляет на поверхности.
- ✔Шероховатостьмелко расположенные неровности поверхности, вершины и впадины, оставленные непосредственно режущей кромкой, Это то, что машинисты обычно имеют в виду, когда говорят “surface finishing,” и это то, что сообщает Ra.
- ✔Волнистостьболее грубые, более длинные волны отклонения от вибрации, прогиба или искривленной установки. Деталь может быть гладкой поверхностью (низкой шероховатостью), но волнистой.
- ✔Лейнаправление преобладающего рисунка поверхности, заданное типом обработки (круглое на точеной грани, линейное на грунте или фрезерованное полотно).
“Surface текстура” - это общий термин для всех трех; “ше шероховатость поверхности” - это компонент шероховатости сам по себе. АСМЕ Б46.1 стандарт определяет Ra формально как среднее арифметическое абсолютных отклонений высоты измеренного профиля от его средней линии, взятых по длине выборки. Проще говоря: усредните, насколько поверхность отклоняется от центральной плоскости вверх и вниз, и вы получите Ra.
Эти три элемента вместе составляют текстуру поверхности, и каждый тип отделки поверхности является просто различным их смешением Инженеры описывают эту геометрию поверхности с параметрами шероховатости, Ra, Rz и Rt, каждый из которых является различным способом уменьшить сложный профиль до одного числа. Общие поверхностные отделки на обработанной детали варьируются от грубой до зеркально-яркой, но все они описывают одну и ту же металлическую поверхность отделки: насколько далеко реальная поверхность отходит от идеальной плоскости, включая как волнистость, так и разнесенные неровности поверхности, небольшие неровности поверхности и неровности на поверхности, оставленные стружкой.
Чтение чисел: Ra, Rz и распространенные вызовы
Ра доминирует над отпечатками, потому что это стабильно и легко измерить, но он в среднем удаляет крайности. Rz фиксирует среднее значение наибольших высот от пика до долины на нескольких длинах выборки и более чувствителен к одной глубокой царапине, полезной для герметизации и критических к усталости поверхностей. Rmax (или Rt) - это единственное самое большое расстояние от пика до долины в оценке. Поверхности могут проходить на Ra и при этом выходить из строя на Rz, когда они несут случайные глубокие следы инструментов.
Ra - среднее значение шероховатости, формально среднее арифметическое отклонений высоты поверхности от средней линии, поэтому его еще называют средней шероховатостью поверхности. Поскольку оно суммирует множество небольших отклонений высоты поверхности в одну цифру, две поверхности с очень разными профилями шероховатости могут иметь один и тот же Ra. Таким образом, любое отдельное чтение профиля шероховатости говорит вам меньше, чем полный набор параметров шероховатости, поэтому критические рисунки объединяют Ra с Rz или более плотным параметром. Стандартные значения шероховатости поверхности группируются по фиксированной шкале, и большинство вызовов выбирают один из этих уровней шероховатости, а не произвольное число.
Что такое отделка поверхности Ra 3.2?
Ra 3,2 мкм (что соответствует 125 мкин) - это стандартная отделка “as-machined”, текстура, которую дает компетентный проход для точения или фрезерования без каких-либо дополнительных отделочных работ. Он несет слабо видимые следы инструментов, кажется гладким на ощупь и является стандартным для общих обработанных поверхностей, монтажных поверхностей и неуплотняющих элементов. Указание чего-либо более тонкого, чем Ra 3.2, означает обязательство выполнять дополнительные проходы, специальные инструменты или вторичный процесс, поэтому Ra 3.2 является нейтральной по стоимости базовой линией, если только функция не требует лучшего.
| Ра (мкм) | Ра (мкин) | ISO N-класс | Почувствуйте/типичное использование |
|---|---|---|---|
| 6.3 | 250 | Н9 | Видимые метки; грубая обработка, некритическая |
| 3.2 | 125 | Н8 | Стандартный в механической обработке; общие поверхности |
| 1.6 | 63 | Н7 | Проход с тонкой отделкой; легкая скользящая посадка |
| 0.8 | 32 | Н6 | Сиденья подшипников, уплотнительные поверхности (требуется уход или шлифовка) |
| 0.4 | 16 | Н5 | Грунтовые поверхности; динамические шейки уплотнений |
| 0.2 | 8 | Н4 | Точное шлифование/хонингование |
Соглашение о преобразовании: 1 мкм ≈ 40 мкин. Это преобразование шероховатости поверхности позволяет читать любую диаграмму шероховатости поверхности в любой единице. полную диаграмму отделки поверхности Ra с столбцами RMS, CLA и Rt, а также диаграмму сравнения шероховатости поверхности см. в нашей таблице руководство по измерению шероховатости поверхности.
Символы отделки поверхности на инженерном чертеже
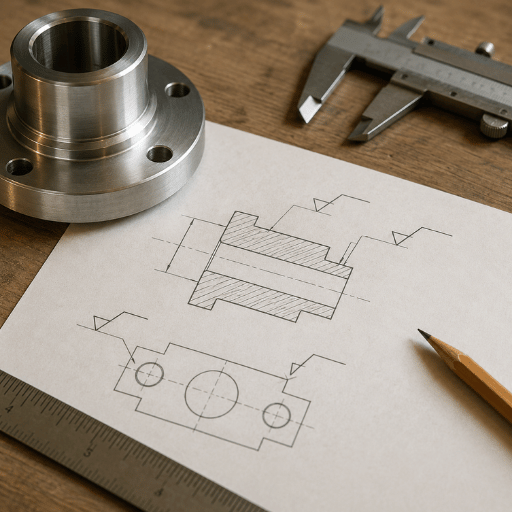
Требование к отделке доходит до магазина как символ, а не предложение. Его базовый символ - это галочка, стоящая на контролируемой им поверхности. Три варианта меняют значение:
- ✔Простая галочка, требования к текстуре поверхности, разрешен любой процесс.
- ✔Контрольная отметка с помощью горизонтальной планки, удаление материала (обработка) требуется.
- ✔Контрольная метка с кружком, удаление материала запрещенный (оставить отлитую/формованную поверхность).
Эти символы шероховатости поверхности (также записываемые как символы текстуры поверхности) упаковывают параметры отделки поверхности, значение, отсечку и прокладку в одну метку. Значения Ra расположены в левом верхнем углу символа; длина выборки (отсечка) и символ направления прокладки могут быть добавлены ниже и справа. Символы прокладки сообщают вам, в какую сторону должен проходить узор: = параллель, ⊥ перпендикулярно, X скрестила, M разнонаправленный, C циркуляр, R радиальный. Укладывайте материалы для уплотнений и скользящих частей, где направление царапин относительно движения меняет утечку и износ.
ИСО и ASME рисуют одну и ту же идею по-разному. под АСМЕ Y14.36М значение показано в мкин; под ISO 1302/ISO 21920 оно показано в мкм с буквой параметра (например “Ra 0.8”).Если вызов показывает голое число без параметра, подтвердите, является ли это Ra или Rz и какие единицы, “32” в мкин (Ra 0.8 мкм) - это очень отличная часть от “32”, считанная как Rz.
Какую отделку может выдержать каждый процесс обработки
Один факт имеет большее значение, чем любая настройка каналов и скоростей: процесс ставит слово. Нельзя настроить черновой проход в зеркало, мимо точки, единственный путь к более тонкому Ra - это другая операция. Как строитель токарных, фрезерных, шлифовальных и электроэрозионных станков, мы сначала устанавливаем технологическую скобку, а затем оптимизируем ее внутри. Таблица ниже Окно преобразования процесса в Ra — реалистичная, двухблочная карта того, что каждая операция имеет в производстве, а не лучший лабораторный случай.
| Процесс | Ра (мкм) | Ра (мкин) | Типичная роль |
|---|---|---|---|
| Грубая токарная обработка/фрезерование | 3.2–12.5 | 125–500 | Удаление запасов некритическое |
| Завершить точение/фрезерование | 0.8–3.2 | 32–125 | Стандартные обработанные поверхности |
| Бурение | 1.6–6.3 | 63–250 | Отверстия перед разверткой |
| Расширение/расточка | 0.8–3.2 | 32–125 | Размер, круглые отверстия |
| EDM (провод/грузило) | 0.4–6.3 | 16–250 | Твердые или сложные формы |
| Поверхность/цилиндрическое шлифование | 0.1–0.8 | 4–32 | Сиденья подшипников, шейки уплотнения |
| Хонингование | 0.05–0.4 | 2–16 | Отверстия, гидроцилиндры |
| Хлопает | <0,01 — 20 (<0,01) <0,01 201 (<0,01) 20 20 20 <0,11 <0,01 20 <0,01 201 <0,01 201 20 10 101 > 1 | 0.5–4 | Манометры оптические, уплотнительные лыски |
Каждый тип обработки оставляет свою собственную подпись: повернутая часть показывает круглую прокладку, фрезерованная часть показывает линейные метки, а электрическая разрядная обработка (EDM) оставляет однородный штейн. Эти обработанные поверхности отделки являются продуктом механизма резки или эрозии плюс этапы обработки, которые предшествуют окончательному проходу, шероховатый, получистовой, затем отделки. обработанная с ЧПУ поверхность от чистового прохода намного гладче, чем та же поверхность обработки с ЧПУ, оставшаяся после черновой обработки. Прочтите окно "Процесс-Ра" выше, как диаграмму чистовой обработки поверхности: соотнесите желаемую поверхность с процессом, который может достичь ее, а затем оптимизируйте внутри этого окна.
Источники: полосы процесса перекрестно сверены с инженерными справочниками и практикой стандартов. шлифование может достигать Ra 3 — 6 мкин в производстве, поэтому все, что ниже Ra 0,8 мкм, обычно перемещается в шлифовальное оборудование вместо того, чтобы гоняться на токарном станке или мельнице.
“Большинство билетов ‘плохого финиша’, которые мы видим, вообще не являются проблемой подачи и скорости, детали было предложено удерживать номер класса шлифования на операции токарной обработки. Сначала выберите процесс для Ra; параметры только точно настраиваются внутри этого окна.”
ANTISHICNC токарная и шлифовальная команда инженеров
Заканчиваются 5 рычагов, управляющих поверхностью
Как только вы попадете в нужное окно процесса, пять входов определят фактический Ra. Мы называем это Модель управления отделкой с 5 рычагамипотяните их по порядку, ведь первые двое выполняют большую часть работы на точеной или фрезерованной поверхности.
- Корм на обдоминирующий геометрический драйвер. нижняя подача, более тонкая отделка (с ограничением, см. следующий раздел).
- Радиус носа инструментабольший радиус распределяет следы подачи и снижает теоретическую шероховатость, но увеличивает силу резания.
- Скорость резаниядолжен быть достаточно высоким, чтобы выйти из зоны застроенной кромки (см.устранение неполадок).
- Край/состояние инструментаострый, правильно покрытый, неизношенный край; вставка стеклоочистителя, если вам нужна подача и отделка.
- Жесткость и охлаждающая жидкостьжесткая настройка и чистая смазка убивают волнистость и разорвать первые три рычага не получается.
Рычаг 1 и 2 связаны простой геометрией, и вы можете предсказать поворот перед поворотом шпинделя.
Теоретическая шероховатость от пика до долины при токарной обработке такова Рт ≈ ф² ÷ (8 × р), где f - подача на обр и r - радиус носа инструмента Рабочий пример: f = 0,2 мм/об, r = 0,8 мм → Rt ≈ (0,2 × 0,2) ÷ (8 × 0,8) = 0,04 ÷ 6,4 = 0,00625 мм = 6,25 мкм. Теперь сократите подачу вдвое до 0,1 мм/об: Rt ≈ 0,01 ÷ 6,4 = 1,56 мкм, примерно a квартал высоты, потому что корма квадрат Подключите свои собственные f и r перед тем, как вы разрезаете: он говорит вам, является ли финиш вообще достижимым путем поворота, или часть нуждается в шлифовании.
Та же самая геометрия объясняет вставку стеклоочистителя. стеклоочиститель шлифует небольшую плоскую плоскость сразу за радиусом носа, поэтому следы, оставшиеся при более высокой подаче, протираются гладко, что позволяет удвоить подачу и сохранить отделку. Этот компромисс реален и задокументирован: поворотные вставки с большим эффективным радиусом “ производят лучшее качество поверхности”, но “увеличить силу резания,” на Патенты Google EP1631410A1, так что им нужна жесткая настройка, Там, где скорости и подачи соответствуют более широкой картине, см. наш направляющая подачи и скорости.
Как улучшить отделку поверхности: рабочая последовательность
Отделка поверхности не улучшается удачей или простым замедлением машины вниз. она реагирует на определенный набор рычагов — состояние края, радиус подачи и носа, стратегия отделки, скорость резки и жесткость — и порядок, в котором вы их регулируете, решает, насколько быстро вы достигнете числа. Последовательность ниже - это тот, который мы вручаем операторам, когда деталь возвращается грубой, ранжированный по эффекту, а не по привычке.
Как добиться лучшей отделки поверхности при механической обработке?
Работайте рычагами в порядке эффекта, а не меняйте все сразу. самые быстрые выигрыши на повернутой или фрезерованной детали происходят от режущей кромки и соотношения подачи к носу-радиусу, затем финишный проход, затем скорость и охлаждающая жидкость. ниже последовательность, которую мы передаем операторам, преследующим число.
- Подтвердите, что край острый и не изношенный, установлен на высоте центра или чуть ниже нее. Вместо разрезов трутся вставка над центром.
- Оставьте хотя бы один радиус носа приклада для специального финишного паса, не меньше.
- Опустите подачу или установите больший радиус носа/вставку стеклоочистителя (используйте правило квадрата подачи для определения размера хода).
- Пройдите пружинный (нулевой глубины) проход, чтобы удалить остатки, вызванные отклонением.
- Повысьте скорость резки, чтобы выйти из встроенной ленты; добавьте или улучшите охлаждающую жидкость.
- Если целевой показатель ниже ~Ra 0,8 мкм, прекратите настройку и перейдите к шлифованию или хонингованию.
Цель - гладкая поверхность, которая соответствует желаемой поверхности без потерь проходов; погоня за более мелким уровнем шероховатости, чем требуется детали, только увеличивает стоимость. Контролируемые университетские эксперименты по фрезерованию подтверждают прямую подачу треков шероховатости поверхности (погоня за более тонким уровнем шероховатости, чем требуется детали)Исследование Клемсонского университета по алюминию 6061), так что подача - это рычаг для размера первым. Одно нелогичное предостережение: голодание корма не всегда помогает. Практикующие сообщают, что падение ниже настоящей финишной подачи (примерно 0,15 мм/об.) может привести к финишу хуже, потому что край начинает растирать и размазывать, а не чисто сдвигать.
Почему окончание идет не так: 6 общих причин и исправлений
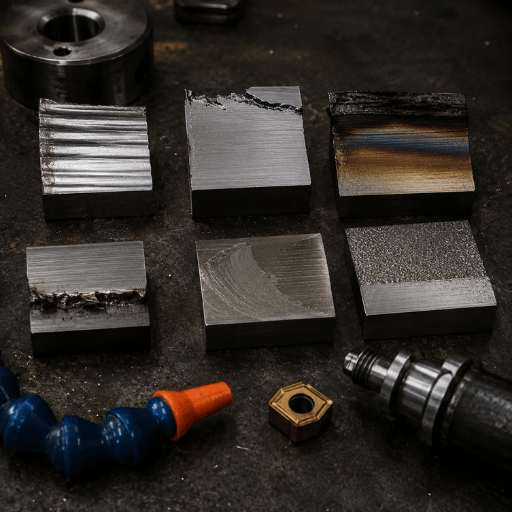
Большинство дефектов финиша объявляют свою причину, если вы читаете поверхность вместо того, чтобы угадать. рваный край, обычная волна, яркий волочимый мазок — каждый узор указывает обратно на одну доминирующую переменную. Используйте 6-симптомический декодер неисправностей завершения ниже: сопоставьте то, что вы видите на части, с симптомом, найдите обычную причину, затем измените эту единственную переменную, прежде чем прикасаться к чему-либо еще.
| Симптом со стороны | Вероятная причина | Исправить |
|---|---|---|
| Обычные волнистые/барабанные следы | Вибрация болтовни, часто от прерывистой или нестабильной резки | Жесткая настройка, укорочение свеса, изменение скорости/глубины, чтобы избежать резонанса |
| Разорванная, рваная, тусклая поверхность | Встроенный край на низкой/средней скорости на липком материале | Повысьте скорость выхода из ленты BUE, сделайте край более острым/покрытым, улучшите охлаждающую жидкость |
| Яркое размазанное сопротивление, без чистого разреза | Инструмент выше центра — он трется, а не разрезается | Сбросьте край в центр или немного ниже |
| Грубые периодические гребни | Кормите слишком высоко для радиуса носа | Снижение подачи или увеличение радиуса носа (правило квадрата подачи) |
| Случайные царапины/оценка | Резка стружки, стружка волочились по поверхности | Улучшите откачку стружки, промывку охлаждающей жидкости, геометрию стружколома |
| Заканчивайте ухудшаться на бегу | Прогрессивный износ инструмента | Индекс/замена края в графике срока службы инструмента, а не в случае сбоя |
Широко распространено мнение, что более низкая скорость резания всегда дает более тонкую отделку. В контролируемых исследованиях говорится обратное: при низкой скорости резания образуется скопившаяся кромка и шероховатости поверхность и Ра водопад по мере того, как скорость выходит из этого диапазона. Университетские исследования по повороту подтверждают, что соотношение “положительное из-за образования встроенной краевой” на низкой скорости (Исследование SUST по параметрам резки; подтверждено для AA7075 в НаукаДирект). Если финиш порван и вы тянетесь к перекруту скорости, чтобы замедлиться, вы можете ухудшить ситуацию.
Соответствие финиша функции: насколько туго достаточно?
На многих чертежах самая дорогая линия является слишком плотным финишным вызовом.Tighter Ra не бесплатно: переход от Ra 3.2 к Ra 0.8 мкм обычно упоминается как добавление примерно 24× к стоимости обработки, потому что это заставляет дополнительные чистовые проходы, специальные инструменты, и более строгий осмотр.Укажите отделку функция нужно, не тоньше, используя правила параметра и символа в ИСО 21920 таким образом, вызов означает одно и то же для каждого магазина.
| Роль части | Разумный макс Ра | Почему |
|---|---|---|
| Общая/бесконтактная поверхность | Ra 3.2 (6,3 мкм) Ra 3.2 (6,3 мкм) | С обработкой все в порядке; жестче тратит деньги |
| Статическое уплотнение/лицо прокладки | Ra 1.6 (3,2 мкм) 1.6 33,2 мкм | Прокладка соответствует; лежать имеет значение больше, чем сверхнизкий Ra |
| Нажмите/посадка скольжения | Ra 0.8 — 1,6 мкм, Ra 0.8 11,6 мкм | Контролирует трение и сохраняющиеся помехи |
| Сателлит динамического уплотнения/сиденье подшипника | Ra 0.2 — 0,8 мкм, Ra 0.2 (0,0200,08 мкм) | Печатать жизнь; обычно молотый |
| Оптический/калибр/притертый | Ра <0,1 мкм | Функция требует этого; только притирка/оттенение |
Разные роли детали нуждаются в разной шероховатости поверхности, и разные уровни шероховатости поверхности несут очень разные затраты Иногда более грубая отделка является правильным вызовом: матовая или атласная отделка (преднамеренная атласная отделка, а не полированная) может быть указана для внешнего вида или для скрытия следов обработки, а не для функции. Эти варианты отделки являются именно тем, почему один компонент несет несколько вызовов вместо одного класса одеяла.
Практическое правило: если вы не можете назвать функцию, которая в этом нуждается, не указывайте ниже Ra 1,6 мкм. Укажите правильную поверхность отделки для каждого объекта, обработайте самый плотный вызов как конечный отдел поверхности, чтобы запланировать последний, и помните, что точность времени обработки, а не материала, является то, что слишком тугой номер купить. Соответствие финиша-функции решения дешевле сделать на чертеже, чем спорить при проверке первой части. Для сторонних деталей - запрос о прецизионная обработка с ЧПУ от Zhenling следует приложить к чертежу эти требования к отделке, специфичные для конкретных объектов, и основу их проверки, поэтому при проверке котировок и первой части используются одни и те же требования.
Проверка указанной вами отделки
Две проверки охватывают большинство магазинов. А компаратор поверхности (набор эталонных купонов, обработанных на известных сортах Ra) позволяет оператору оценить финиш по виду и ногтю за считанные секунды, что хорошо за выход/невозврат на пол. А профилометр стилуса тащит тонкий кончик по поверхности и сообщает прослеживаемый Ra/Rz против определенной длины отсечки, что является тем, что вам нужно для записей проверки и плотных вызовов. Измерение шероховатости превращает поверхность в число: прибор принимает измерение шероховатости поверхности от измеренной поверхности, прослеживая профиль поверхности, чтобы измерение шероховатости поверхности было повторяемым. Сопоставьте поверхность детали и ее характеристики шероховатости с правильным инструментом и выберите отсечку, чтобы она соответствовала характеристике, потому что неправильная отсечка может сообщить о прохождении части как о неисправности. Полный метод, инструменты и детали Ra-versus-Rz см. в нашем специальном руководстве по как измерить шероховатость поверхности.
Куда направляются требования к обработке поверхности
Сейчас стоит действовать в две смены. во-первых, меняется руководящий стандарт: ISO 21920-2:2021 заменяет ISO 4287/4288, давние стандарты профильных параметров, а Часть 1 впитывает символику ISO 1302 (Руководство по метрологии поверхности). Его практическое последствие для покупателей: “Ra 0,8” на чертеже 2026 года и чертеже 2015 года может ссылаться на различные определения выборки и оценки, подтверждать, на каком стандарте построен вызов, прежде чем цитировать или проверять его.
Во-вторых, экономика процесса под финишем движется. жесткий точение все чаще используется в качестве альтернативы шлифованию для затвердевших (>45 HRC) частей, чтобы достичь Ra 0.2 —0,4 мкм, потому что он делает перерабатываемую стружку вместо шлифовального шлама и может сократить время цикла (>45 HRC)Производство Обработка). Это не отменяет шлифовку, шлифовку, хонингование и притирку, по-прежнему принадлежит все, что ниже примерно Ra 0,1 мкм, но меняет то, какая машина зарабатывает работу для средней тонкой полосы. Если вы указываете или покупаете возможность для субмикронной отделки, решение больше не является автоматическим “grind it.” Сопоставьте процесс с Ra и твердость и обратите внимание на нее по мере улучшения твердоточильного инструмента.
Часто задаваемые вопросы
Вопрос: Какова стандартная отделка поверхности при механической обработке?
Посмотреть Ответ
Вопрос: В чем разница между шероховатостью поверхности и отделкой поверхности?
Посмотреть Ответ
Вопрос: Изменяет ли анодирование или гальваническое покрытие шероховатость обработанной поверхности?
Посмотреть Ответ
В: Почему указание Ra 1.6 или Ra 0.8 всегда не стоит дороже?
Посмотреть Ответ
Вопрос: Какой процесс обработки обеспечивает наиболее гладкую обработку?
Посмотреть Ответ
Вопрос: Можете ли вы объединить несколько отделок поверхности на одной части?
Посмотреть Ответ
Да, и это обычная практика. один компонент часто несет несколько вызовов: заземляющий Ra 0,4 мкм подшипник шейки, Ra 1,6 мкм уплотнения лица, и как обработанный Ra 3,2 мкм везде, где бы то ни было. каждый признак получает финиш его функция потребности, который держит стоимость вниз по сравнению с завершением всей детали до самого плотного числа. имеет значение одно правило последовательности: более плотные поверхности обычно заканчиваются последними, поэтому нагрев и зажим от более поздних операций не портят поверхность, уже доведенную до размера.
Вызовите символ, значение и лежать каждой поверхности отдельно и отметьте любую “finish после термообработки” или “finish после нанесения покрытия”, поэтому магазин планирует порядок работы и не шлифует журнал, более поздний процесс только исказит снова.
Ссылки и источники
- Влияние механической обработки подачи на шероховатость поверхности при резке алюминия 6061Университет Клемсона
- Влияние расстояния шага траектории инструмента на радиус носа режущего инструмента и поверхностьНИЗ ЧВК
- Изучите влияние параметров резания (скорость, подача, глубина) на шероховатость поверхностиСуданский университет науки и технологий
- ISO 21920-2:2021, Геометрические характеристики продукта, Текстура поверхности: ПрофильИСО
- ASME B46.1/Y14.36, Символы текстуры поверхности и текстуры поверхностиАСМЕ
- EP1631410A1, Режущий инструмент, имеющий носовой угол стеклоочистителяПатенты Google
Об этом анализе
Эта направляющая для обработки поверхности отражает вид, представленный в процессе производства станка: ANTISHICNC производит токарные станки, фрезерные станки, шлифовальные станки, шлифовальные станки для обработки поверхности, шлифовальные станки для инструментов и фрезы и Оборудование ЭДМ которые удерживают финишные полосы в Окне Процесс-Ра выше. диапазоны возможностей и пример в квадрате подачи взяты из практики стандартов и ссылок на механическую обработку, а затем обрамлены тем, как эти процессы ведут себя на реальном оборудовании. рассмотрено технической командой ANTISHICNC.
Связанные статьи
- Как измерить шероховатость поверхности, Ra, Rz, инструменты и длину отсечки
- Подачи и скорости, установка параметров резки, которые защищают отделку и срок службы инструмента
- Обработка нержавеющей стали, закалка приручения и наращивание кромки
- Обработка алюминия, отделка, BUE и стратегия радиуса носа
- Обработка латуни, поведение свободного резания и качество поверхности



