














Usinagem de Descarga Elétrica (EDM) Tem servido como um propulsor para a fabricação moderna, fornecendo uma solução para a criação de peças intrincadas e resistentes que antes se acreditava serem inatingíveis Esta técnica de usinagem não tradicional utiliza descargas elétricas para corroer metais e materiais difíceis de usinar, tornando-se um método de processamento essencial nas indústrias aeroespacial, automotiva e médica Como qualquer processo, no entanto, o EDM tem seus prós e contras Vamos discutir as vantagens e desvantagens do processo EDM, fornecendo-lhe uma compreensão muito necessária de como ele funciona e quando se aplica aos seus projetos Qualquer engenheiro, entusiasta da fabricação ou tecnólogo achará essa discussão de grande valor ao procurar entender as capacidades e limitações do EDM.
Introdução à Usinagem de Descarga Elétrica

EDM, ou Usinagem de Descarga Elétrica, é um processo de fabricação que utiliza descargas elétricas para moldar materiais Isso é conseguido enviando faíscas do eletrodo (ferramenta) para a peça de trabalho, removendo o material da superfície com precisão EDM encontra aplicações mais amplas na criação de formas complexas, projetos intrincados e peças finamente detalhadas em materiais duros, como ligas metálicas Uma vez que é um método sem contato, existem projetos que exigem alta precisão que as técnicas convencionais de usinagem não podem realizar.
O que é uma Máquina EDM?
Uma EDM, ou máquina de usinagem de descarga elétrica, é uma peça altamente especializada de equipamento usada para manipular e moldar materiais duros, tipicamente metais, através da descarga de eletricidade ou faíscas Essas máquinas normalmente utilizam um fluido dielétrico e um processo de erosão por faísca para remover material da superfície de uma peça de trabalho, produzindo resultados precisos e altamente detalhados As máquinas EDM são amplamente divididas em dois tipos: EDM de chumbada e EDM de fio.
Uma máquina EDM chumbada emprega um eletrodo que é projetado sob medida, muitas vezes feito de grafite ou cobre, para corroer o material da peça de trabalho, formando o perfil negativo do eletrodo na peça O fio EDM, no entanto, usa um fio fino (geralmente latão) como eletrodo para cortar perfis ou contornos com extrema precisão É melhor usado na fabricação de peças complexas, pequenas e frágeis.
Faça um exemplo do fato de que com as tendências recentes, a automação e integração de software CAD/CAM adicionaram uma nova dimensão à usinagem EDM, permitindo obter alta repetibilidade e tempos de produção mais curtos E considere como o EDM de fio pode cortar com tolerâncias tão apertadas quanto +/- 0,0001 polegadas, dependendo da aplicação final necessária, e com uma espessura máxima de 300 mm, ampliando assim suas possibilidades de aplicação.
Portanto, o processamento e a usinagem sem contato de quaisquer materiais condutores, independentemente da dureza, são algumas das características proeminentes das máquinas EDM, garantindo que elas permaneçam ferramentas cruciais para a fabricação de alta precisão.
Como funciona o processo EDM
A Usinagem de Descarga Elétrica (EDM) usa uma sequência de descargas elétricas controladas para remover material de uma peça de trabalho A peça de trabalho e o eletrodo são submersos em um fluido dielétrico, e pulsos de alta tensão são aplicados entre eles O fluido dielétrico atua como um isolante até que a tensão se acumule o suficiente para ionizar o fluido e criar uma faísca elétrica entre a ferramenta e a peça de trabalho Esta faísca gera um intenso aquecimento a 12,000 °C que derrete e vaporiza porções minúsculas do material que está sendo trabalhado, enquanto o fluido dielétrico lava simultaneamente os detritos.
O EDM do fio, um tipo de EDM, utiliza um eléctrodo do fino-fio que seja dado uma alta tensão e seja dado forma como um fio O EDM do fio encontra usos no corte intrincado e nos processos que exigem tolerâncias apertadas e geometrias complexas De acordo com estudos, o EDM atual pode cortar aproximadamente 500 mm²/min mantendo tolerâncias para baixo a cerca de ±0.0025 mm. Tais máquinas avançadas do EDM são equipadas igualmente com características automatizadas, incluindo controles do CNC e sistemas de monitoração do tempo real, que aumentam a precisão e a produtividade.
Para um processo EDM de afundamento, os eletrodos são normalmente feitos de grafite, cobre ou tungstênio Esses materiais são selecionados por boa condutividade e resistência ao desgaste, proporcionando resistência uniforme a faíscas e erosão As melhorias de EDM para alcançar uma melhor cura reduziram o desgaste dos eletrodos para menos de 0,01 por cento do material removido para alguns sistemas, aumentando assim a eficiência e reduzindo os custos de produção na fabricação de precisão para as indústrias aeroespacial, automotiva e de dispositivos médicos.
Tipos de EDM: Wire EDM vs. Sinker EDM
Os dois principais tipos de EDM (Wire) e Sinker EDM (EDM) são específicos para as aplicações para as quais são utilizados.
Fio EDM
O EDM do fio usa um fio excelente como o eléctrodo através de que a corrente elétrica é passada para cortar o material condutor à grande precisão Projetando formas intrincadas, detalhes finos, e alcançando a proximidade à tolerância são todos associados tipicamente com indústrias que colocam para fora peças complexas, tais como o aeroespacial e a eletrônica O EDM do fio é particularmente eficaz em materiais duros e é bem-adequado para aplicações tarefas-orientadas tais como a tomada de dados e a usinagem do molde.
Sinker EDM
O EDM do sumidouro, igualmente conhecido como EDM convencional, utiliza processos erosivos para moldar materiais, formando desse modo cavidades da complexidade variável com a ajuda de um eléctrodo Esta é a diferença principal do EDM do fio, onde o eléctrodo dado forma, junto com a peça de trabalho, é submerso em um fluido dielétrico É muito bem apropriado para fazer formas tridimensionais precisas em materiais duros, tais como moldes da injeção e em pás da turbina, que exigem a precisão alta e o revestimento de superfície.
Na verdade, eles são exatos e escolhidos com base nos materiais utilizados, na complexidade do contorno e no uso final.
Vantagens da Usinagem EDM
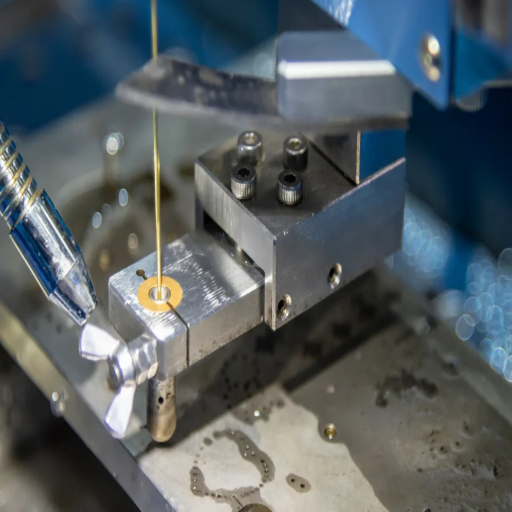
Precisão
Possui alta precisão, tornando-o adequado para a criação de itens com geometria complexa que exigem tolerâncias apertadas.
Trabalha com Materiais Muito Duros
Possui capacidade de usinar materiais difíceis de cortar por outros meios, como aços duros, titânio e metal duro.
Sem estresse mecânico
Como o EDM utiliza descargas elétricas para remover material, nenhum contato físico ou estresse mecânico pode ser criado nas peças de trabalho.
Qualidade de acabamento superficial
O EDM suaviza a superfície, criando um acabamento fino que elimina a necessidade de mais polimento ou acabamento.
Versatilidade
O EDM é altamente versátil e encontra aplicação em quase todos os setores, desde a indústria aeroespacial até a fabricação médica.
Precisão e Precisão em Usinagem
Os processos modernos de usinagem exigem precisão e exatidão para produzir peças e componentes de alta qualidade que atendem a especificações rigorosas Devido a várias razões, o procedimento EDM é adequado nessas áreas: é um método de corte sem contato e também funciona com materiais difíceis de serem usados. O EDM pode atingir tolerâncias tão apertadas quanto ±0,0001 polegadas e se encaixar bem em áreas como dispositivos aeroespaciais e médicos, onde os padrões são rigorosos.
A repetibilidade permite que o processo EDM produza geometrias complexas e detalhes intrincados repetidamente, enquanto seus sistemas computadorizados mapeiam caminhos de máquinas e aumentam a precisão com intervenção mínima do operador A precisão do EDM aumentou nos últimos anos por meio de controle adaptativo, monitoramento aprimorado de centelhas e outros aprimoramentos, permitindo que os fabricantes reduzam significativamente o número de defeitos. Vários trabalhos de pesquisa demonstraram que, em termos de precisão dimensional, o EDM supera os processos convencionais, particularmente em aplicações que exigem recursos complexos ou tolerâncias aceitáveis. Esses recursos tornam o EDM extremamente importante na configuração de fabricação atual para atender às demandas de precisão e exatidão.
Capacidade de usinar geometrias complexas
Usinagem de Descarga Elétrica (EDM) atende à necessidade de produzir peças com geometrias e características que são muito intrincadas e complexas para técnicas convencionais de usinagem para manusear Usando descargas elétricas controladas para erodir material, EDM pode fazer formas com grande precisão que incluem cantos internos afiados, cavidades finas e contornos intrincados Tal capacidade encontra aplicação na fabricação de dispositivos aeroespaciais, automotivos e médicos, onde as peças requerem design extremamente detalhado e não convencional Outra grande força do EDM é sua capacidade de processar materiais duros, como aço endurecido e carboneto de tungstênio, aumentando assim sua versatilidade Como as tensões induzidas no material pelos métodos convencionais de usinagem estão ausentes no EDM, o processo permanece bastante não intrusivo Fatores extrínsecos, como tensão, raramente causam deformação; portanto, é adequado para usinar estruturas delicadas ou de paredes finas Essa capacidade de usinar geometrias intrincadas torna o EDM um jogador vital na engenharia de precisão moderna.
Tensão mecânica mínima em peças de trabalho
Uma característica proeminente da Usinagem de Descarga Elétrica (EDM) que a torna querida para os usuários é sua capacidade de minimizar tensões mecânicas nas peças de trabalho durante a usinagem Os modos básicos de corte envolvem contato direto com o material que está sendo cortado, enquanto o EDM usa descargas elétricas para remoção de material; assim, nenhum contato físico ocorre entre os eletrodos e a peça de trabalho Como tal, o processo de fabricação torna-se sem contato, o que significa que há muito pouca chance de deformação ou dano à peça de trabalho; portanto, o EDM é usado para componentes delicados, finos ou altamente precisos.
Avanços tecnológicos recentes melhoraram as características de usinagem sem tensões do EDM Os sistemas avançados de controle de pulso mantêm um controle preciso sobre as modernas máquinas EDM, garantindo que a energia liberada permaneça dentro de limites estritamente toleráveis Os resultados mostraram que minimizar a tensão residual através da otimização da energia de descarga e das taxas de resfriamento promove estabilidade dimensional, mesmo em estruturas delicadas Além disso, esse processo elimina essencialmente o desenvolvimento de tensões que surgem da usinagem, pois é adequado para materiais que tendem a resfriar, como aqueles usados na tecnologia cerâmica ou ligas frágeis propensas a rachar sob cargas mecânicas Isso pode auxiliar os fabricantes na produção de resultados precisos sem comprometer a integridade estrutural.
Esta forma altamente vantajosa de usinagem de baixa tensão é muito procurada na indústria aeroespacial, bem como na fabricação de dispositivos médicos e microeletrônica, onde peças delicadas exigem extrema precisão e exatidão Com quase nenhum impacto mecânico, não só a qualidade do produto será melhorada, mas também a vida útil das peças complexas será melhorada simplesmente porque este processo impede o desenvolvimento de microfissuras ou outros danos induzidos por tensão.
Desvantagens do Processo EDM
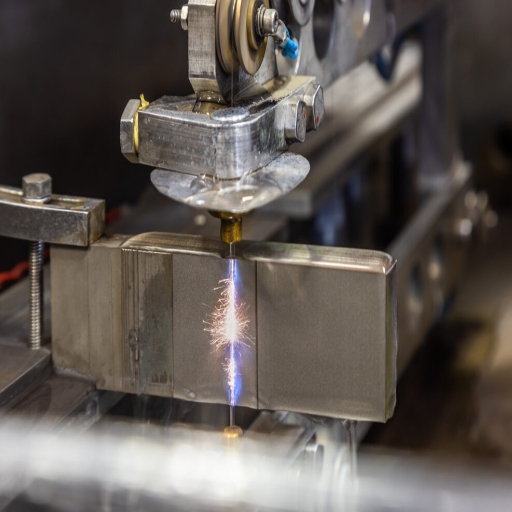
Taxa lenta de remoção de material
Uma taxa lenta de remoção de material em EDM é comparativamente lenta em comparação com os métodos convencionais de usinagem e, portanto, não é adequada para produção em larga escala.
Consumo de alta potência
O processo requer uma quantidade considerável de energia elétrica, aumentando assim os custos operacionais.
Compatibilidade Limitada com Materiais
O EDM só é viável em materiais eletricamente condutores e possui certos tipos de peças em sua aplicação.
Desgaste de ferramentas
Dois eletrodos empregados no EDM começam a se desgastar com o uso e são necessárias substituições para manter a precisão.
Preocupação com acabamento superficial
Embora muito preciso, o EDM às vezes pode deixar um acabamento superficial mais áspero ou áreas afetadas pelo calor que podem exigir pós-processamento adicional.
Altos Custos Operacionais de Sistemas EDM
Vários fatores contribuem para os elevados custos operacionais dos sistemas EDM, Em primeiro lugar, a compra de uma máquina EDM é um investimento significativo, tipicamente variando de $50.000 a mais de $200.000, dependendo das capacidades e precisão da máquina Chegando aos eletrodos, que devem ser feitos de materiais como grafite ou cobre, estes também são muito caros e finitos em vida porque se desgastam durante a usinagem.
O alto consumo de energia soma-se aos gastos, os sistemas de edm requerem uma quantidade significativa de eletricidade durante a usinagem, aumentando assim as despesas gerais, principalmente quando o trabalho envolve alta precisão, para somar aos custos contínuos estão a manutenção e substituição periódica dos sistemas de refrigeração, bem como o fluido dielétrico para edm, os próprios fluidos dielétricos podem custar milhares de dólares anualmente, dependendo do volume de consumo.
Outros custos envolvidos incluem mão de obra, pois a configuração, operação e manutenção da usinagem de EDM exigem operadores e técnicos altamente qualificados Estudos revelam que os custos de mão de obra e manutenção podem constituir uma maioria significativa do custo total de possuir um sistema de EDM Assim, enquanto o EDM oferece excelente tolerância e usinagem para peças intrincadas, esses custos operacionais o mantêm mais dentro do domínio de aplicações que exigem uma natureza altamente especializada, como a fabricação aeroespacial e de dispositivos médicos.
Limitações em Materiais Maquináveis
Enquanto a Usinagem por Descarga Elétrica é de fato capaz de fornecer um grau de precisão quase incomparável, a única limitação na usinagem EDM é, estranhamente, o escopo absoluto dos materiais usináveis O EDM é mais adequado para uso em materiais eletricamente condutores; materiais não condutores, como plásticos, cerâmicas e alguns compósitos, não podem ser processados por este método Além disso, materiais com baixos pontos de fusão são geralmente considerados inadequados porque podem deformar ou ficar danificados pelo calor gerado durante a usinagem Embora o EDM faça bem com titânio, tungstênio e aços para ferramentas, as indústrias relevantes teriam que considerar cuidadosamente a capacidade-compatibilidade dos materiais, a fim de explorar o aparelho completamente.
Taxas lentas de remoção de materiais
Sendo um dos processos mais precisos, a usinagem por descarga elétrica requer tempos de remoção de material mais longos Tal limitação surge porque uma descarga elétrica é produzida de forma controlada, resultando na erosão lenta do material da peça de trabalho Em comparação com os métodos de usinagem usando ferramentas de corte, o EDM é relativamente lento para peças de trabalho muito grandes Essa natureza do EDM retarda o tempo de produção e limita sua aplicação na fabricação em larga escala Conseqüentemente, as indústrias usam o EDM de tempos em tempos para precisão relativamente alta ou operações delicadas onde a velocidade é secundária à precisão.
Aplicações de EDM em diversas indústrias
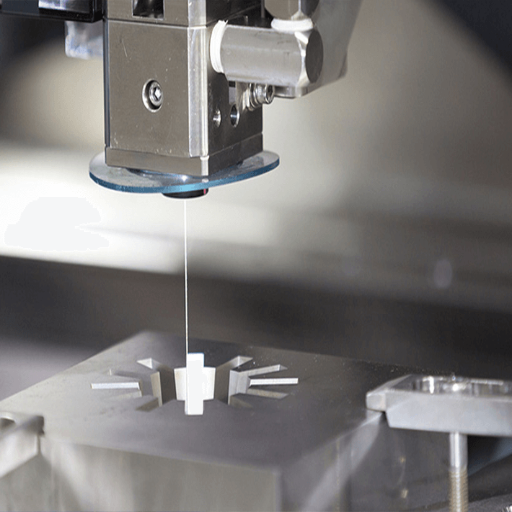
Aeroespacial
O EDM é usado para fabricar pás de turbinas e componentes de sistemas de combustível que exigem formas e tolerâncias complexas.
Médico
A produção de instrumentos cirúrgicos e implantes é deixada para EDM devido à necessidade de ponderação de tempo e para alcançar um acabamento suave.
Automóvel
O processo de fabricação de moldes e matrizes para peças como componentes de motores e sistemas de transmissão é facilitado pela EDM.
Ferramenta e Die Making
O EDM é usado onde quer que sejam necessários moldes, matrizes e ferramentas de alta precisão, inclusive nas indústrias eletrônica e de plásticos.
Eletrônica
Auxilia na fabricação de peças complexas e detalhadas, como conectores e microcomponentes, que exigem especificações precisas.
Devido à versatilidade do EDM, é essencial em qualquer indústria que exija detalhamento e precisão complexos.
Uso de EDM na fabricação de dispositivos médicos
O EDM é fundamental na fabricação de dispositivos médicos, onde a precisão, a precisão e a repetibilidade são fundamentais. Esta técnica avançada de usinagem é utilizada na fabricação de componentes médicos críticos, incluindo ferramentas cirúrgicas, implantes ortopédicos e stents cardiovasculares. Por exemplo, o EDM permite que peças sejam feitas com geometrias complexas com tolerâncias de ±0,0001 polegadas, o que é crucial para recursos complexos necessários em aparelhos médicos.
A outra aplicação significativa é a produção de componentes de micro-tamanho para instrumentos cirúrgicos minimamente invasivos EDM pode usinar furos pequenos e precisos e estruturas delicadas, dotando estas ferramentas médicas com funcionalidade e confiabilidade Além disso, uma vez que minimiza os danos térmicos à peça de trabalho, a técnica preserva a integridade dos materiais, o que é particularmente importante quando se trata de ligas sensíveis de grau médico, como titânio e aço inoxidável.
O advento do EDM de fio e do EDM de afundamento nos últimos anos levou a melhorias adicionais em aplicações médicas de EDM Por exemplo, o EDM de fio é usado para produzir perfis finos e arestas vivas necessárias para dispositivos implantáveis A projeção da demanda global por dispositivos médicos envolvendo componentes de fabricação de EDM indica fortes tendências de crescimento, alimentadas pelo aumento da demanda de saúde e avanços tecnológicos. Portanto, isso torna o EDM uma tecnologia fundamental para o avanço de soluções modernas de saúde.
EDM nas Indústrias Aeroespacial e Automotiva
A EDM encontra sua aplicação nas indústrias aeroespacial e automotiva devido à necessidade de extrema precisão, durabilidade e projetos complexos A fabricação de peças complicadas, como pás de turbinas, bicos injetores de combustível e componentes de transmissão, que exigem altos graus de precisão e confiabilidade, é facilitada pela EDM. Essas demandas rigorosas foram combatidas pelo uso da tecnologia EDM para obter um melhor acabamento superficial e pela usinagem de materiais duros, como titânio e superligas, que são consistentemente usados nas indústrias aeroespacial e automotiva.
Ao mesmo tempo, melhorias adicionais na usinagem EDM de 5 eixos permitiram a escultura de geometrias complexas, reduzindo assim os materiais residuais e encurtando os ciclos de produção Por exemplo, as pás de turbinas aeronáuticas fabricadas através de EDM melhoram o desempenho do motor através de tolerâncias apertadas e perfeição aerodinâmica Da mesma forma, no setor automotivo, a EDM está ativamente engajada na criação de moldes elaborados para componentes leves, apoiando iniciativas em direção a veículos elétricos e híbridos Com o nível de precisão e flexibilidade, a EDM ainda mantém sua posição como um player dominante na condução da inovação nesses campos de tecnologia avançada.
Outras indústrias que se beneficiam da tecnologia EDM
Além da indústria aeroespacial e automotiva, o EDM é amplamente utilizado nas indústrias de saúde, eletrônica e energia.
| Indústria | Aplicações | Benefícios Chave | Impacto Mercado |
|---|---|---|---|
| Indústria Saúde | Instrumentos cirúrgicos, implantes, aparelhos ortopédicos | Precisão em nível de mícron, materiais biocompatíveis | Previsão do mercado de dispositivos médicos para atingir $715B até 2030 |
| Eletrônica e Semicondutores | MEMS, conectores, componentes de alta frequência | Fabricação de microcomponentes com alta precisão | A indústria de semicondutores ultrapassou $600B em 2022 |
| Setor Energia | Componentes de turbina, furos de resfriamento e tecnologia renovável | Eficiência reforçada, melhoria da dissipação de calor | Capacidade de energia renovável projetada para atingir 4.800 GW até 2030 |
Indústria Saúde
O tamanho importa mais frequentemente no setor de saúde quando se trata de criar componentes complexos e minúsculos para dispositivos médicos Pode produzir instrumentos cirúrgicos complexos para operar em implantes, como os usados em procedimentos ortopédicos e cardiovasculares Por exemplo, a tecnologia é altamente adepta da fabricação de implantes de titânio com precisão de nível mícron em termos de aceitação e durabilidade O mercado global de dispositivos médicos está previsto para atingir mais de $715 bilhões até 2030, onde o EDM facilitará os projetos necessários para versões avançadas e de pacientes.
Indústria Eletrônica e de Semicondutores
Ser capaz de fabricar micro-componentes com alta precisão tornou o EDM indispensável para as indústrias de eletrônicos e semicondutores É usado principalmente para a produção de moldes para MEMS, conectores e componentes de alta frequência em eletrônicos de consumo A indústria de semicondutores sozinha ultrapassou o limite de $600 bilhões em 2022, ressaltando a crescente demanda por componentes finamente usinados para impulsionar inovações em redes 5 G, IA e IoT.
Setor Energia
A indústria de energia beneficiou através de EDM, especialmente na usinagem de componentes de turbinas e motores Esses componentes são frequentemente feitos com precisão para aumentar a eficiência da geração de eletricidade, turbinas eólicas e até mesmo tecnologia renovável As empresas de turbinas hidrelétricas e a gás utilizam EDM para formar e perfurar furos de resfriamento nas pás das turbinas, melhorando assim a dissipação de calor e o desempenho Com a capacidade global de energia renovável projetada para atingir 4800 GW até 2030, a demanda por componentes projetados por EDM neste setor continua a aumentar de forma constante.
A evolução consistente da tecnologia EDM, combinada com a sua versatilidade em várias indústrias, está no coração da fabricação moderna Maior precisão e eficiência são testemunho como razões-chave por que EDM continua a ser um avanço tecnológico célebre hoje.
Pesando os prós e contras da usinagem EDM
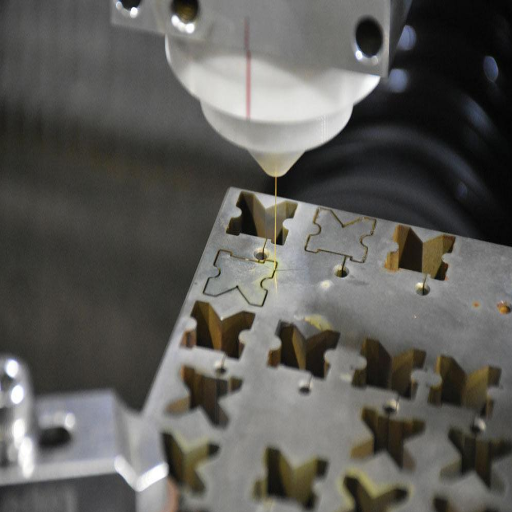
Na avaliação dos prós e contras da EDM, suas vantagens mais importantes são consideradas como precisão e flexibilidade no processamento de geometrias complexas A exigência de projetar peças complexas com tolerâncias apertadas torna este método ainda mais valioso em indústrias de alta precisão Outra capacidade significativa da EDM é que ela pode processar materiais duros que não são passíveis de usinagem por técnicas mais usuais Por outro lado, velocidades de usinagem lentas quando comparadas aos métodos convencionais de usinagem e altos custos são algumas desvantagens da usinagem EDM No entanto, essas desvantagens às vezes são compensadas pelas vantagens em aplicações que exigem extrema precisão.
Reflexões finais sobre vantagens e desvantagens
A Usinagem por Descarga Elétrica (EDM) continua sendo uma técnica crucial para indústrias que exigem a usinagem mais precisa em materiais duros A precisão é uma dessas vantagens de venda, além de usinar geometrias complicadas e materiais duros que os meios convencionais podem não ser capazes de processar No entanto, considere também os aspectos desvantajosos O EDM geralmente leva mais tempo na produção, pois é inerentemente assim Em outras instâncias, o custo operacional é muito alto para suportar, portanto, é considerado inadequado para projetos específicos Essas raras desvantagens não obstante, encontra preferência por aplicações que não comprometem a precisão e a qualidade do trabalho, dos campos aeroespacial, médico e automotivo, entre outros Portanto, assim que os requisitos do processo exigem usinagem pesada, as vantagens significativas do EDM assumem seu lado menor.
Futuro da Usinagem de Descarga Elétrica
Acredito que podemos esperar um futuro brilhante para a Usinagem de Descarga Elétrica (EDM) à medida que a metrologia avança em direção a modos mais precisos e eficientes de operação e versatilidade A integração de novas tecnologias, incluindo IA e automação, juntamente com processos sustentáveis, torna o EDM muito mais eficiente Esses novos processos mantêm a capacidade de o EDM ser usado onde componentes intrincados e de alta precisão são necessários, mantendo assim sua viabilidade dentro do cenário de fabricação em constante evolução.
Escolhendo o processo de usinagem certo para suas necessidades
Dependendo de fatores como o material, geometria da peça, requisitos de precisão, volume de produção e custo, será selecionado um processo de usinagem adequado No caso dos componentes mais intrincados e complexos, o EDM é o mais adequado, pois lida com materiais difíceis de usinar, como aço endurecido e superligas A aplicação final da produção de componentes é a velocidade e a eficiência de custos; A fresagem e torneamento CNC pode fabricar peças mais simples em grandes quantidades, com uma ampla variedade de aplicações A fabricação aditiva, como a impressão 3 D, é popular para prototipagem rápida e projetos personalizados; no entanto, não encontra muita aplicação ao lidar com requisitos de alta resistência ou alto desempenho Para tomar a melhor decisão, avalie as especificações de seus projetos em relação às capacidades de usinagem e, em caso de dúvida, consulte um especialista ou fabricante Essa tomada de decisão focada garantirá eficiência e garantirá os resultados desejados.
Conclusão
A usinagem EDM é uma tecnologia fundamental na fabricação de precisão moderna, oferecendo capacidades incomparáveis para a criação de componentes intrincados que ultrapassam os limites da usinagem convencional. Embora o processo tenha limitações inerentes, como taxas de remoção de materiais mais lentas e custos operacionais mais elevados, suas vantagens em precisão, versatilidade de materiais e usinagem sem estresse o tornam indispensável para indústrias de alta tecnologia.
À medida que a tecnologia continua a evoluir com integração de IA, automação e práticas sustentáveis, a EDM, sem dúvida, manterá seu papel crítico na fabricação aeroespacial, médica, automotiva e eletrônica A chave para o sucesso reside em entender quando aproveitar as capacidades exclusivas da EDM e quando processos alternativos de usinagem podem ser mais adequados às suas necessidades específicas de fabricação.
Para fabricantes e engenheiros que buscam os mais altos níveis de precisão e qualidade em seus componentes, o EDM continua sendo uma ferramenta inestimável no arsenal de fabricação moderno, entregando resultados que seriam impossíveis de alcançar através de meios convencionais.
Fontes de referência
Uma Revisão da Mineração de Dados Educacionais no Sistema de Ensino Superior
Linearização como solução para imperfeições de amplificadores de potência: uma revisão de métodos
Perguntas frequentes (FAQs)
Quais são algumas vantagens da usinagem EDM?
Os processos de usinagem EDM oferecem vários benefícios quando usados Ele máquinas materiais duros com precisão muito alta O processo de erosão do material através do emprego de faíscas elétricas controladas, permitindo assim a usinagem de projetos intrincados e geometrias complexas que de outra forma podem ser difíceis através de métodos tradicionais de usinagem Pode alcançar níveis de tolerância apertados, que são altamente desejáveis em áreas como aeroespacial ou fabricação de dispositivos médicos.
Quais são algumas das desvantagens da usinagem EDM?
Apesar desta imensa aplicabilidade do EDM, algumas desvantagens podem ser listadas a seu favor, uma das principais desvantagens é que os processos de corte tendem a ser mais lentos em relação aos métodos convencionais de CNC, o processo é demorado quando se trabalha em peças maiores custos operacionais mais elevados podem ser incorridos devido à exigência de utilização de um fluido dielétrico, principalmente água deionizada Além disso, com máquinas automatizadas de EDM, um investimento inicial mais elevado pode ser necessário, o que pode representar um desafio para alguns fabricantes.
Como são configuradas as descargas elétricas no processo EDM?
O processo EDM é essencialmente a criação de descargas elétricas que ocorrem entre dois eletrodos separados por um fluido dielétrico Essas descargas são acionadas no momento em que uma tensão é aplicada em um campo elétrico, criando assim faíscas elétricas controladas que corroem partes do material da peça de trabalho de sua superfície Este mecanismo único permite que o EDM usine eficientemente peças que são quase impossíveis de processar por rotas de usinagem convencionais.
Qual é a diferença entre o EDM de fio e o EDM tradicional?
O EDM do fio, igualmente conhecido como a erosão do fio ou o corte do fio, envolve marcar um fio fino, eletricamente carregado como os meios de corte Os métodos do tipo Ram ou do EDM tradicional usam os elétrodos complementares para formar uma parte melhor O EDM do fio é o mais apropriado para aplicações intrincadas e aquelas que exigem a precisão alta, visto que o EDM do tipo ram é mais apropriado para a cavidade e a forma que fazem.
Que tipo de materiais podem ser usinados por EDM?
O EDM funciona melhor com materiais duros, como aços para ferramentas, carbonetos e certas ligas que são difíceis de usinar usando métodos convencionais de usinagem Este processo é cada vez mais atraente para a produção de peças exatas e mantém níveis muito altos de precisão no processo de aplicação.
Os furos podem ser perfurados usando a máquina EDM?
Sim, o EDM é capaz de fazer furos, e existem aplicações específicas onde este processo é referido como EDM de perfuração de furos A perfuração de furos permite a criação precisa de furos de pequeno diâmetro em materiais duros Esta capacidade de perfurar furos profundos com formação mínima de rebarbas torna o EDM a escolha preferida em indústrias que exigem padrões complexos de furos e componentes precisos.
O que o fluido dielétrico faz no processo EDM?
O dielétrico, principalmente água deionizada, tem um dos papéis mais críticos no processo EDM Em primeiro lugar, isola os dois eletrodos um do outro quando a tensão e a corrente são aplicadas Também purga o centelhador, o que ajuda a resfriar a mesa da máquina, eletrodo e peça de trabalho, mantendo a estabilidade da temperatura Ele remove detritos que são formados durante o processo de usinagem.
Quais são as aplicações do setor manufatureiro da EDM?
No setor manufatureiro, o EDM é amplamente utilizado em várias aplicações Ele encontra aplicações adequadas para empresas que exigem componentes de alta precisão, como as das indústrias aeroespacial, automotiva e de dispositivos médicos É particularmente eficaz na usinagem de componentes complexos, construção de moldes e produção de peças difíceis de usinar usando métodos convencionais de usinagem A versatilidade e precisão do EDM o tornam ideal para aplicações avançadas de fabricação.



