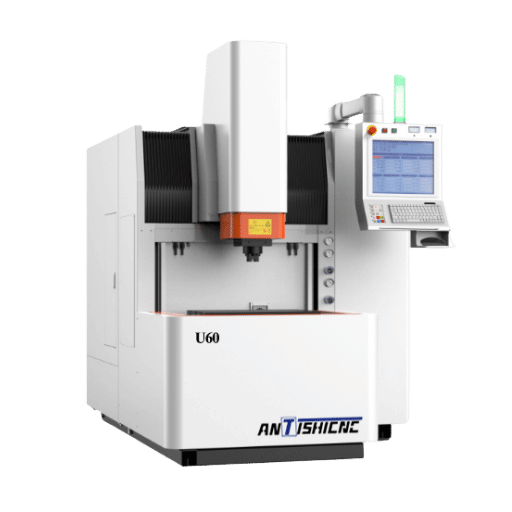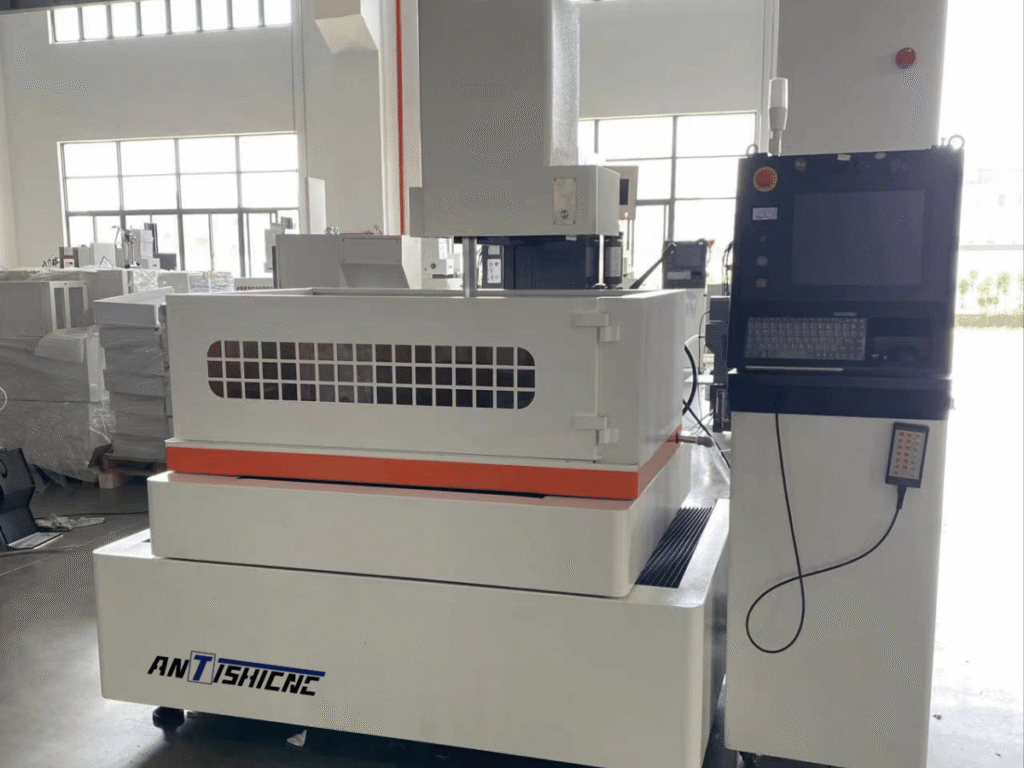
Tecnologias de Usinagem de Descarga Elétrica para Fabricação Avançada de Precisão Com nossos sistemas EDM, podemos alcançar tolerâncias sub-micron enquanto usinamos os materiais mais duros.
Corte aços titânio, tungstênio, carboneto e endurecidos, entre os materiais mais duros, sem estresse mecânico e sem desgaste da ferramenta.
Com nossas tecnologias de EDM e micro-usinagem de fio de precisão, alcançar tolerâncias de até ± 0,012 mm.
O procedimento sem contato do EDM permite alcançar geometrias impossivelmente complexas com absoluta precisão.
Nosso EDM de perfuração remove ferramentas quebradas, garantindo que a peça associada permaneça intacta.
A força mecânica zero do EDM evita qualquer deformação da peça de trabalho, bem como fissuras induzidas por tensão.
Micro-EDM nos permite criar recursos menores que o cabelo humano com alta repetibilidade.
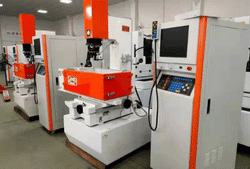
Utilizamos equipamentos EDM de última geração, que oferecem precisão e flexibilidade incomparáveis até mesmo para os problemas de usinagem mais complexos.
Controles CNC modernos, juntamente com integração da Indústria 4.0, supervisão de IoT e troca automática de eletrodos para operação não tripulada e produtividade ideal.
Oferecendo Wire EDM, Sinker EDM e Hole Drilling EDM em plataformas flexíveis De micro-furos de 0,065 mm a cavidades 3 D intrincadas.
Para componentes ópticos e instrumentos de precisão, obtenha acabamentos espelhados até 0,18 mícron Ra, sem a necessidade de operações secundárias.
Cada máquina fabricada passa por rigorosos procedimentos de teste e controle de qualidade de acordo com os requisitos da ISO 9001, garantindo padrões de qualidade aceitos pela indústria.
Explore as principais ferramentas EDM para venda, ferramentas EDM e máquinas para todos os seus requisitos de usinagem de descarga elétrica.
Tensão: 3-fase 380V
Consumo de energia: 1,5 kW
Espessura máxima de corte: 400 mm
Diâmetro do fio: 0.10.2 mm
Rugosidade da superfície: ≤Ra2,5 µm
Velocidade máxima de corte: ≥120 mm²/min
Tolerância Dimensional: ±0,004 mm
Comprimento máximo da peça: Até 47 polegadas
Material do eletrodo: Grafite ou cobre
Acabamento de superfície: Resultados altamente suaves e uniformes
Viagem do Eixo (X, Y, Z): 30", 38", 24"
Peso máximo da peça: até 4.000 libras
Precisão de posicionamento: ±0,0005 polegadas
Acabamento de superfície: Alta precisão, resultados suaves
Automação: Trocadores automáticos de eletrodos/ferramentas
A Usinagem de Descarga Elétrica (EDM) usa faíscas elétricas controladas entre um eletrodo e uma peça condutora para erodir o material com precisão Um fluido dielétrico ioniza sob tensão, criando faíscas de alta intensidade que geram calor extremo (até 12.000 °C), vaporizando e derretendo o material, que é então descarregado Isso permite a criação de formas intrincadas.
| Especificações Wire EDM | ||
|---|---|---|
| Parâmetro | Especificação | Capacidade |
| Diâmetro Fio | 0,004" - 0,012" (0,1mm - 0,3mm) | Corte ultrafino a resistente |
| Precisão Posição | ±0,0001" (±0,003mm) | Precisão excepcional |
| Capacidade Tolerância | ±0,00004" - ±0,0002" | Precisão sub-micron |
| Ângulo de conicidade máximo | Espessura do material 30° @ 8 | Cortes angulares complexos |
| Largura Kerf | 0.006" - 0.014" | Perda mínima de material |
| Obra Máxima | 27" x 40" x 15" de espessura | Capacidade de componentes grandes |
| Acabamento Superfície | 0,18 - 3,2 μm Ra | Espelho para acabamento texturizado |
| Velocidade Corte | Até 300mm2/min | Alta produtividade |
| Especificações do Sinker EDM | ||
| Parâmetro | Especificação | Aplicação |
| Precisão | ±0,004 mm (±0,00015") | Moldes de alta precisão |
| Materiais Eletrodos | Grafite, Cobre, Tungstênio | Várias aplicações |
| Corrente Máxima | 80 Amperes | Remoção rápida do material |
| Capacidade Orbital | Usinagem orbital 3D | Criação de cavidade complexa |
| Capacidade de carga da tabela | Até 2.000 kg | Suporte pesado da peça de trabalho |
| Viagem Z-Axis | Até 500 mm | Usinagem de cavidades profundas |
| Sistema Dielétrico | Óleo ou à base de água | Otimizado para material |
| Especificações EDM de perfuração de furos | ||
| Parâmetro | Especificação | Precisão |
| Diâmetro mínimo do furo | 0,065 mm (0,0025") | Capacidade micro-buraco |
| Razão Máxima de Aspecto | 150:1 (profundidade até diâmetro) | Perfuração de furos profundos |
| Tolerância Diâmetro | ±0,0025mm | Precisão excepcional |
| Tolerância à retidão | ±0,025 mm em profundidade de 150 mm | Geometria precisa do furo |
| Profundidade Máxima | 1000 mm (39,4") | Capacidade de buraco profundo |
| Velocidade de perfuração | 1 "profundo em ~ 1 minuto | Alta produtividade |
Veja por que o EDM é superior para aplicações de precisão
| Aspecto | Tecnologia EDM | Usinagem Tradicional | Vantagem |
|---|---|---|---|
| Limite de dureza material | Sem limite (qualquer material condutor) | Limitado pelo material da ferramenta (≤45 HRC) | EDM |
| Capacidade Tolerância | ±0,5 um alcançável | ±5-10 μm típico | EDM |
| Geometrias Complexas | Qualquer forma eletricamente condutora | Limitado por acesso à ferramenta | EDM |
| Desgaste de ferramentas | Sem contato mecânico | Degradação contínua da ferramenta | EDM |
| Acabamento Superfície | Acabamento de espelho possível | Requerimento adicional | EDM |
| Velocidade Corte | Mais lento para formas simples | Mais rápido para operações básicas | Tradicional |
| Complexidade de configuração | Requer conhecimento de programação | Mais simples para operações básicas | Tradicional |
| Custo Operacional | Maior consumo de energia | Menor energia, ferramentas mais altas | Depende |
Aqui está o que nossos clientes dizem sobre nossas máquinas EDM
EDM ou Medição Eletrônica de Distância é um método de levantamento que emprega ondas eletromagnéticas para obter medições precisas da distância entre dois pontos designados.
Os dispositivos de Medição Eletrônica de Distância (EDM) utilizam radiação eletromagnética, como lasers ou microondas, para medição de distância, particularmente útil em levantamentos para medição oportuna e precisa.
As máquinas Desktop Wire EDM são equipamentos pequenos e econômicos fabricados para o corte preciso de metal necessário para projetos e prototipagem complexos em pequena escala.
Como distinção, o EDM tradicional usa um eletrodo de forma personalizada que corrói o material, enquanto o Wire Cut EDM usa um fio em movimento contínuo para cortar formas intrincadas.
O fio EDM emprega um eletrodo de fio tensionado e fornecido continuamente para gerar descargas elétricas que corroem e cortam materiais condutores com precisão.
Peças de EDM de fio, como eletrodos de fio, guias de fio, contatos de alimentação de energia, filtros e fluidos dielétricos são consumíveis cruciais para garantir que as operações de EDM sejam realizadas de forma precisa e eficiente.
Semelhante ao EDM, a retificação por descarga elétrica (EDG) usa uma roda condutora rotativa como eletrodo que usa descargas elétricas controladas para refinar a superfície da peça de trabalho.
O Wire EDM atinge tolerâncias de até 0,0001 polegadas ou 2,5 mícrons Essas tolerâncias são bastante úteis para tarefas focadas na precisão.
Uma máquina CNC EDM é uma ferramenta de usinagem de descarga elétrica que é operada por computador, equipada com descargas elétricas que permitem o corte de precisão ou a modelagem de materiais condutores. Mais adequado para padrões detalhados e metais difíceis.
O equipamento Wire EDM compreende máquinas sofisticadas adaptadas para o corte preciso de materiais eletricamente condutores através de um eletrodo de fio fino, proporcionando precisão excepcional, eficiência de usinagem e capacidade de formar geometrias complexas.
Embora as máquinas EDM custem mais, sejam mais lentas, tenham limitações na condução de materiais e sejam mais caras, elas têm méritos como corte preciso de materiais duros, redução da tensão da peça e acabamentos superficiais excepcionais.
A programação de máquinas para EDM requer software CAM específico Exemplos são CAMWorks e Mastercam Esses programas extraem caminhos de ferramentas detalhados e código de máquina para usinagem eficiente e automatizada.
Eletrodos para EDM, como grafite, cobre ou tungstênio, juntamente com carretéis de arame, fluido dielétrico, guias de diamante, porta-ferramentas e geradores de pulso para descarregar eletricidade em intervalos precisos, também são usados como ferramentas EDM.
As tecnologias de corte Standard Wire EDM atingem faixas de profundidade de trezentos a quinhentos milímetros No entanto, sob configurações sob medida, essas tecnologias são capazes de atingir faixas de profundidade de mais de trinta e seis polegadas.
Não, o fio EDM não é reutilizável, pois sofre erosão e degradação na etapa de usinagem, levando a uma perda de precisão e eficácia.
Os fios EDM se encaixam como resultado de tenacidade a baixas fraturas, desalinhamento mecânico, tensionamento inadequado ou contatos de energia desgastados, que aplicam tensão e introduzem falhas durante o processo de usinagem.
Leia nossas últimas postagens no blog para descobrir os equipamentos EDM mais recentes.
O EDM mudou a forma como a fabricação de precisão já foi percebida. Sinker EDM é um método muito mais recente que pode oferecer maior precisão, maior versatilidade e eficiência para tornar complexo...
O alto remédio e a alta maleabilidade do processo EDM na fabricação de peças complexas o colocam como inexoravelmente revolucionário. Os dois principais tipos de EDM, EDM chumbada e EDM de fio,...
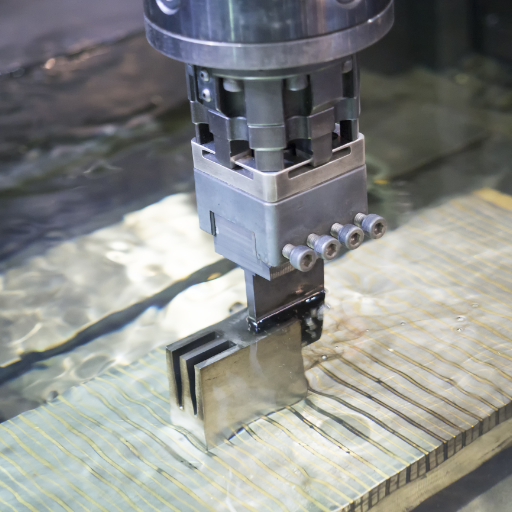
A seleção de um material de eletrodo é o aspecto mais crítico em relação à precisão e eficiência no EDM. A escolha certa do material ajuda muito na determinação de representações...
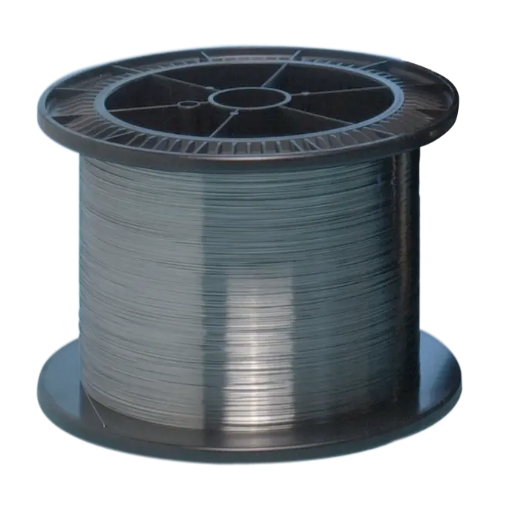
Em termos de usinagem de precisão, não há correspondência para a eficiência do processo EDM (Electrical Discharge Machining).Escolhendo um fio para o maquinário EDM, seja fio de molibdênio...
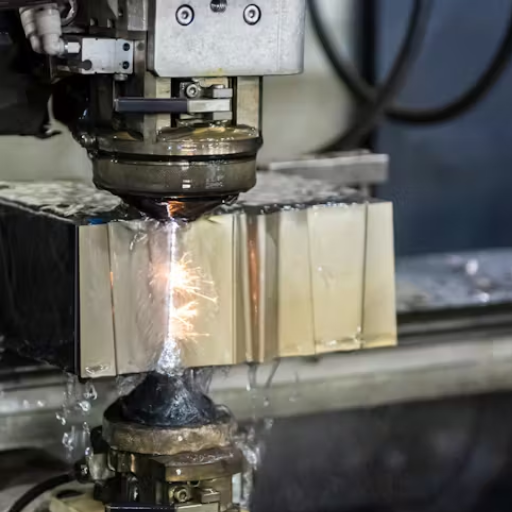
Máquinas de perfuração de usinagem de descarga elétrica estão mudando de indústria em maior escala para acomodar usinagem de precisão. As máquinas de perfuração EDM são famosas por perfurar furos muito finos e gravar muito...
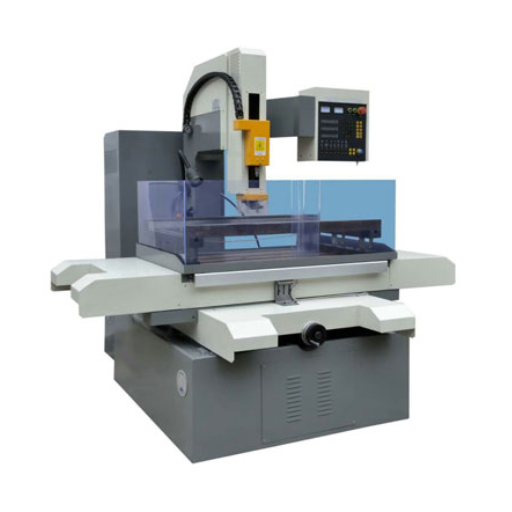
De maior importância nas indústrias de fabricação e modificação de precisão que exigem operações de perfuração complexas e minuciosas, as máquinas de perfuração de descarga elétrica usam tecnologia avançada para cortar o mais difícil...
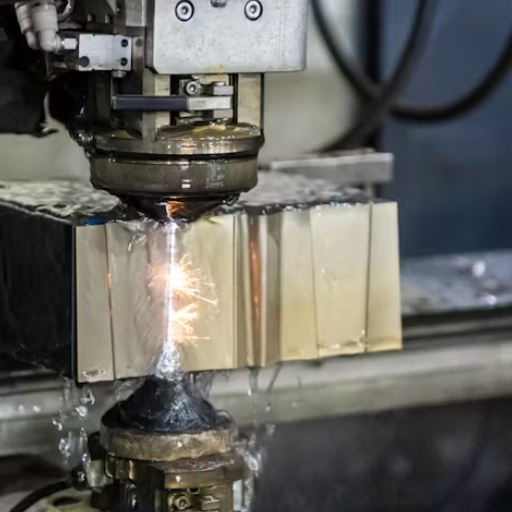
Adornada com a usinagem por broca EDM, a fabricação moderna atua fornecendo precisão em componentes complicados. A EDM funciona com um princípio interessante de moldar um material por ação de energia elétrica...
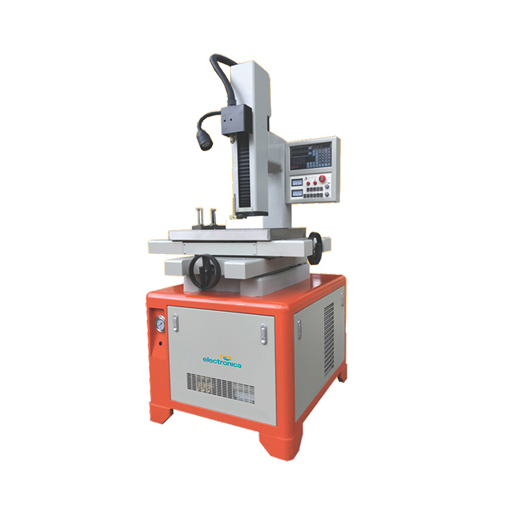
Na fabricação de precisão, uma máquina de perfuração de usinagem de descarga elétrica é uma espécie de ferramenta revolucionária; também chamada de perfuração EDM, tem a capacidade de fazer furos muito pequenos e...
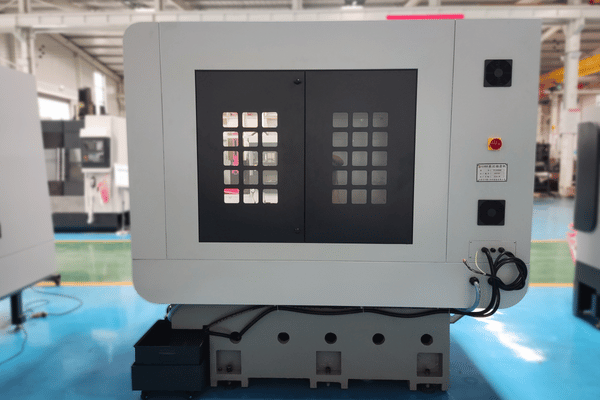
Receba uma estimativa imediata e precisa para uma máquina de corte EDM estruturada em torno de suas necessidades individuais de fabricação Descubra seleções confiáveis e de alto desempenho projetadas para impactar a precisão, agilizar a eficiência e maximizar a produtividade em seus processos.
A usinagem convencional geralmente exige a usinagem física e de contato direto de materiais como metais duros e projetos complexos, o que leva a um maior desgaste das ferramentas Em contraste, a usinagem por EDM, ou descarga elétrica, torna possível a usinagem sem contato, o que reduz drasticamente o desgaste da ferramenta.
No processo de usinagem por descarga elétrica, o fluido dielétrico é crítico, pois esfria, libera detritos e mantém faíscas No entanto, a seleção do fluido dielétrico impacta o acabamento superficial e a qualidade excessiva da peça. Nota-se que a água deionizada e certos fluidos à base de hidrocarbonetos servem a essas funções para uma variedade de aplicações em usinagem com bons resultados.
A produtividade nos processos EDM é baixa devido ao tempo de inatividade das máquinas No entanto, máquinas EDM automatizadas equipadas com controles CNC podem executar processos de usinagem complicados com grande, mas mínima entrada do operador, o que serve produção contínua e qualidade Isso é especialmente importante na fabricação de alto volume, onde o lucro é obtido.
A escolha do material do eletrodo no EDM é afetada pelo tipo de eletrodo, processo EDM, material da peça de trabalho e o acabamento necessário da superfície de trabalho Os clientes geralmente exigem cobre e grafite como eletrodos EDM, embora o grafite seja preferido devido à sua capacidade de produzir detalhes intrincados e sua resistência superior à abrasão A escolha do material correto do eletrodo é essencial para garantir uma taxa de usinagem satisfatória e fidelidade da peça.
Os aprimoramentos na tecnologia EDM aumentam a precisão, a velocidade e a eficiência operacional, afetando os processos fundamentais de fabricação Os sistemas avançados de geração de faíscas, descarga e sistemas CAD/CAM melhoram a qualidade das peças de trabalho e diminuem o tempo de ciclo Portanto, esses aprimoramentos permitem que os fabricantes de remediação lidem com questões mais complexas, ao mesmo tempo em que atendem aos requisitos dos negócios e indústrias contemporâneos.
WhatsApp nós