














Подразделение по производству зубчатых колес, считающееся областью механической обработки, где шестерни производятся путем резки, уделяет большое внимание точности и инновациям. Зубодолбежная и зубофрезерная являются двумя наиболее часто используемыми методами в этой конкретной области Несмотря на несколько схожую цель изготовления функционирующих шестерен, существуют значительные различия, начиная от самого подхода и заканчивая использованием и преимуществами, которые они приносят. разница становится существенной для производителя или инженера в выборе наилучшего варианта в данной ситуации. эта статья затем дает краткий обзор формирования шестерен и хоббинг, сравнивает их применения и преимущества, и, самое главное, выделяет факторы, которые влияют на выбор между ними. возможно, вы опытный инженер или очень любопытны о увлекательном мире производства шестерен. таким образом, эта статья должна помочь вам понять и изучить нюансы этих важнейших производственных процессов.
Введение в производство зубчатых колес
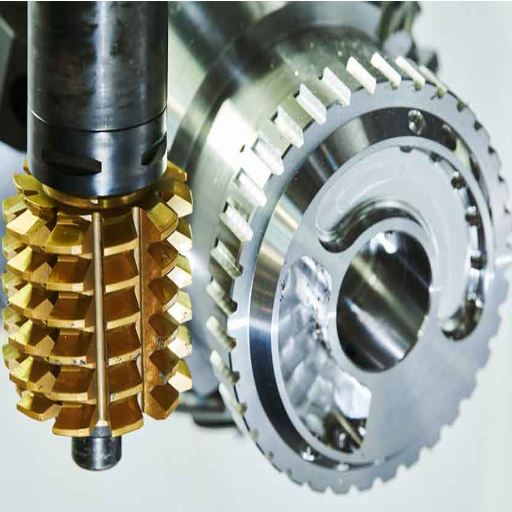
Производство зубчатых колес - это производственный процесс, который производит зубчатые колеса, которые необходимы в машинах для передачи движения и мощности. процесс включает в себя формование материалов, таких как металлы или пластмассы, в точные и прочные шестерни посредством резки, формования, литья или 3D-печати. Двумя наиболее распространенными методами резки зубчатых колес являются формование зубчатых колес и зубчатая червячная обработка. Оба имеют свои соответствующие преимущества в зависимости от типа шестерни, требуемого количества и требуемой точности. Подходящие производственные процессы должны быть выбраны так, чтобы максимизировать производительность и срок службы шестерен в их машинах.
Что такое производство шестерен?
Производство зубчатых колес - это процесс проектирования и производства зубчатых колес, которые передают движение и мощность на машины. в этом сложном процессе используются различные операции, такие как резка, формование и литье, а также постепенно включаются процессы более высокого уровня, включая 3D-печать. Однако достижения в области технологий и материаловедения сделали производство зубчатых колес более точным и эффективным.
Статистика глобального рынка
Мировой рынок производства зубчатых колес имел приблизительную оценку $261 млрд ожидается, что в 2022 году он будет расти со совокупными годовыми темпами роста (CAGR) 4.1% с 2023 по 2030 год.
Мировые тенденции указывают на то, что индустрия производства зубчатых колес будет продолжать расти, в первую очередь благодаря увеличению спроса в таких секторах, как автомобильная, аэрокосмическая и промышленная машиностроительная отрасли. к числу факторов, способствующих этому, относятся автоматизация процессов и появление проектов в области возобновляемых источников энергии, где зубчатые колеса играют значительную роль в ветряных турбинах.
В настоящее время станки с ЧПУ обычно используются производителями для производства зубчатых колес с большой точностью и постоянством, начиная от простейших конструкций цилиндрических зубчатых колес и заканчивая самыми сложными косозубыми и коническими зубчатыми колесами. Кроме того, разработка материалов, таких как использование высокопрочных сплавов и композитов, по-видимому, повышает производительность и срок службы зубчатых колес в сложных условиях эксплуатации. Отрасли, сочетающие традиционное производство с современными технологиями, имеют хорошие возможности для оснащения своего оборудования для строгих, сложных условий эффективным и экологически сознательным образом.
Важность шестерен в механических системах
Передача крутящего момента, изменение скорости и изменение направления движения - все это важнейшие функции, которые шестерни выполняют в жизни. Они находят применение практически во всех отраслях промышленности, включая автомобильную, аэрокосмическую, энергетическую и производственную отрасли. Плавные изменения скорости на различных оборотах двигателя, обеспечивающие комфортное ускорение и топливную экономичность автомобильных трансмиссий, становятся возможными благодаря передачам.
Недавние события показывают, что мировой рынок промышленных коробок передач имел приблизительную оценку $25,3 миллиарда в 2021 году и, как ожидается, значительно расширится в ближайшие годы, что коррелирует с растущим спросом на новые технологии и системы возобновляемой энергетики. Например, эффективность преобразования энергии ветра в электроэнергию зависит от коробки передач для увеличения скорости ротора. В нынешней конструкции используются системы шестерен, спроектированные с высокой точностью для снижения шума и вибрации, тем самым способствуя общей производительности системы.
Кроме того, интеграция систем смазки и достижения в области материалов продлили срок службы компонентов шестерен, тем самым сводя к минимуму время простоя и затраты на техническое обслуживание. оптимизация эффективности также изучается в современных инновациях, таких как 3D-печатные шестерни или инновационные системы мониторинга, тем самым гарантируя, что шестерни будут продолжать хорошо работать в быстрых переходах машиностроения и промышленного применения.
Обзор формирования и хоббинга шестерен
Формирование зубчатых колес и червячная обработка являются важнейшими процессами механической обработки, используемыми для эффективного и предельной точности производства зубчатых колес. В шейпировании зубчатого колеса используется режущий инструмент, известный как фреза-формирователь, который колеблется вверх и вниз для создания зубьев зубчатых колес. Лучше всего он работает для внутренних шестерен, кассетных шестерен или внешних шестерен, которые обладают очень сложной формой. Скорость резки и точность формирования зубчатых колес позволяют использовать его в небольших партиях или уникальных профилях зубчатых передач.
И наоборот, зубчатая варочная поверхность - это непрерывный процесс резки, который обеспечивает чистовую обработку поверхности, тем самым производя большой объем шестерен. Варочная панель будет представлять собой цилиндрическую фрезу с винтообразно расположенными режущими зубьями, которая вращается вместе с заготовкой для резки зубьев шестерни. Наиболее часто используемыми процессами являются шпоровая варочная обработка, червячная обработка и червячная варочная обработка. Сегодня червячные машины оснащены технологией ЧПУ для управления размерами и профилями шестерен с большой точностью.
Такие достижения в процессах зубчатых передач имеют повышенную скорость производства и сокращенные сроки производства Например, включение многоосевых станков с ЧПУ в червячную обработку может существенно увеличить скорость резания зубчатых колес, почти на 25% с высокотехнологичными допусками С другой стороны, современные покрытия, используемые на режущих инструментах, увеличили срок службы инструмента почти на 50%, тем самым снижая затраты на оснастку. следовательно, эти процессы в сочетании с внутрипроцессным контролем в реальном времени гарантируют стабильное качество и уменьшают дефекты при производстве зубчатых передач.
Как формование, так и червячная обработка имеют важнейшее применение в таких отраслях, как автомобилестроение, аэрокосмическая промышленность и тяжелое машиностроение, где необходимы высокоточные шестерни. С помощью современных технологий производители могут достичь уровня, при котором производство шестерен достигнет беспрецедентной эффективности, точности и долговечности.
Объяснение формирования шестерни и хобинга шестерни
Формирование зубчатых колес и зубчатая червячная обработка являются двумя важными процедурами отделки зубчатых колес. При формировании зубчатых колес резак возвратно-поступательной формы, несущий контур зубчатого колеса, применяется для удаления материала для обрезки необходимых зубьев. Этот метод в первую очередь используется для производства зубчатых колес внутреннего зацепления и зубчатых колес специального профиля.
Процесс зубофрезерования включает последовательное зацепление зубьев на заготовке зубчатого колеса вращающимся резаком, известным как варочная панель. Это очень быстрый процесс, который в основном используется для внешних шестерен, таких как цилиндрические или косозубые шестерни.
Оба процесса очень точны и универсальны, а выбор зависит от типа, размера и применения шестерен.
Что такое Gear Hobbing?
Процесс зубчатой варочной обработки - это операция механической обработки, которая включает в себя нарезание шестерен, шлицев и звездочек. Вращающийся многозубый резак, известный как варочная панель, медленно срезает материал, превращая заготовку шестерни в окончательный профиль зуба. Заготовка шестерни и варочная панель вращаются с определенными соотношениями скоростей, так что расстояние между зубами и форма зубов взаимосвязаны.
Благодаря своей быстрой работе и универсальности, это один из самых популярных методов изготовления зубчатых передач, Он может быть использован для производства цилиндрических передач, косозубых передач, червячных передач, и даже конических передач.Управляемые ЧПУ зубофрезерные машины, которые дополняют современную технологию производства, имеют повышенную точность для производства дальнейших сложных, высококачественных передач для требований в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, и робототехника.
Статистическая информация изучена показывает, что зубчатая варочная панель способна быть изготовлена с чрезвычайно высокой точностью, как правило, класса качества ISO 6 до 8, для типичных применений. Время цикла часто очень быстрое, часто заканчивая варочной панелью шестерни среднего размера менее чем за 10 минут, в зависимости от материала и сложности конструкции зуба. Еще одним улучшением является улучшение материалов и покрытий инструментов для варочной панели, таких как карбид и TiAlN, что увеличивает срок службы и производительность резца, тем самым значительно уменьшая износ инструмента и минимизируя затраты на инструмент.
Что такое Gear Shaping?
Зубодолбежное формообразование - универсальный процесс механической обработки для изготовления зубчатых колес, при котором заготовка подвергается постепенному удалению материала фрезой той же формы, что и изготавливаемое зубчатое колесо. формообразующий станок обеспечивает непрерывное вращение и нерегулярное возвратно-поступательное движение, что необходимо для точного шлифования зубьев зубчатого колеса. Этот процесс лучше всего подходит для внутренних зубчатых колес, косозубых шестерен и других профилей, которые могут создать некоторые трудности при альтернативных путях процесса.
Однако в наше время механическая обработка для формирования зубчатых колес претерпела значительные улучшения, чтобы обеспечить дальнейшее улучшение эффективности и точности во времени. Часто машины могут достичь лучших допусков, чем ISO класса качества от 6 до 7 в большинстве случаев. В периоды, которые стали короче из-за высокоскоростных резцов, скорости подачи оптимизированы для достижения наилучших результатов. В то же время формовочные машины с ЧПУ являются благом для отраслей, которые требуют сложной геометрии зубов и превосходной повторяемости, таких как автомобильная, аэрокосмическая и робототехническая промышленность.
Выбор материалов резака (фреза) HSS или твердосплавных, а также износостойких покрытий, таких как TiAlN или CrNf, дополнительно улучшает срок службы и производительность.Эти разработки дали производителям более существенные средства для производства бездефектных передач при разумных эксплуатационных затратах. Формирование шестерен остается жизненно важным процессом в экосистеме производства шестерен, дополняя такие процессы, как зубчатая валка, для создания ряда деталей для различных отраслей промышленности.
Сравнение процессов формирования зубчатых колес и хоббинга
Формование зубчатых колес и червячная обработка - это две специализированные концепции механической обработки, каждая из которых имеет свои преимущества и применение.
В процессе формирования зубчатой передачи изготавливаются внутренние шестерни, плечевые шестерни и кассетные шестерни. В нем используется режущий инструмент, который совершает возвратно-поступательное движение по вертикали, в то время как заготовка вращается синхронно. Процесс характеризуется гибкостью, что делает его подходящим для коротких производственных циклов или сложных конструкций. Современные машины для формования зубчатых колес очень точны благодаря достижениям в технологии ЧПУ и могут поддерживать допуск ±0,005 мм. Обратной стороной является то, что он медленнее, чем червяние, и менее эффективен в крупносерийных производствах.
Зубофрезерная обработка, однако, используется при изготовлении внешних шестерен и для высокоскоростного производства Это непрерывный процесс резки, в котором варочная панель вращается с заданной скоростью, вырезая зубья в заготовке шестерни, в то время как и варочная панель, и заготовка вращаются синхронно Это означает, что зубчатая флизелина более эффективна, с более коротким временем цикла, что делает его подходящим вариантом для крупномасштабного производства прямозубых шестерен, косозубых шестерен и звездочек Современные варочные панели обычно способны производить точность передач ISO класса 6 или выше, с производительностью, увеличенной за счет многозаходных варочных панелей и фрез из быстрорежущей стали или карбида.
Характеристика, которая отличает эти два метода обработки, - это их эксплуатационные затраты и скорость. хотя зубчатая червячная машина быстрее, оборудование и инструменты для нее обычно требуют более высоких капиталовложений. напротив, зубчатое формование находит применение в более специализированных задачах, в которых более высокие эксплуатационные затраты на червячную ткань не будут оправданы. Оба метода набирают силу с 2000 года благодаря таким достижениям, как инструменты с покрытием для повышения износостойкости и интеллектуальные системы управления для повышения эффективности.
Выбор между зубодолбежным формованием и червячным способом в первую очередь определяется типом шестерни, объемом производства, скоростью и требуемой точностью. Чтобы максимизировать универсальность и экономическую эффективность операций по производству шестерен, производители обычно используют оба процесса, где формование используется для специальных применений, а червячное дело используется для массового производства.
Ключевые различия в процессах
| Аспект | Формирование шестерни | Зубчатая Хоббинг |
|---|---|---|
| Режущее движение | Вертикальное возвратно-поступательное движение с синхронизированным вращением | Непрерывное вращательное движение |
| Лучшие приложения | Внутренние шестерни, сложные профили и плечевые шестерни | Наружные шестерни, объемное производство |
| Объем производства | Малые и средние партии | Масштабное серийное производство |
| Скорость | Замедление процесса | Более быстрая, непрерывная резка |
| Гибкость | Высокая гибкость для индивидуального дизайна | Ограничено стандартными внешними передачами |
| Инвестиционная стоимость | Более низкие первоначальные инвестиции | Более высокие затраты на оборудование и инструменты |
Разница между приложениями для изготовления зубчатых хобин и зубчатых передач
Приложения для хобинга шестерни
Зубчатая червячная машина подходит для крупномасштабного производства, когда желательна эффективная и последовательная производительность. Ее можно использовать для создания знакомых видов цилиндрических, винтовых и червячных передач. Это очень выгодно, когда диаметр или профиль шестерни находится в диапазоне от прямого до среднего.
Приложения для формирования зубчатых колес
С другой стороны, зубчатое формование подходит для шестерен, которые являются сложными или подгонянными, например, внутренние шестерни или с неправильным профилем, из-за природы его гибкости и точности. другие случаи, в которых формование превосходно, включают производство небольших партий и более специализированные ситуации, такие как шестерни, которые имеют плечевые или интерференционные ограничения.
Решение между этими методами охватывает все критерии производственных требований, геометрии шестерен и ожиданий объема.
Факторы, влияющие на выбор между формированием и хоббингом
Геометрия шестерни
В качестве процесса для внешних передач со стандартными профилями используется термин "червячная обработка", тогда как форма больше подходит для внутренних передач или передач с нестандартной или неправильной формой. Формирование также служит в тех случаях, когда шестерня имеет плечо или подвержена помехам, с которыми червячная обработка не может эффективно справиться.
Объем производства
Хоббинг быстрее и экономичнее в массовом производстве, с быстрой скоростью удаления материала, в то время как более низкие скорости, присущие формованию, больше подходят для небольших партий или специальных передач, требующих более точной детализации.
Материал и твердость
Хоббинг эффективен для различных материалов, особенно для мягких корпусов, но формование часто является предпочтительным методом для твердых материалов, учитывая его способность регулировать силы и расположение резания.
Требования точности
Для точности и высококачественной отделки поверхности, оба часто зависят от настройки станка и оснастки, доступной для каждого метода, Оба могут достичь хороших результатов в высококачественных условиях.
Соображения стоимости
Как правило, червячные машины дороже, но затраты оправданы для массового производства; между тем, формовочные машины, как правило, дешевле и более адаптируются к индивидуальным или конкретным требованиям.
Учитывая эти критерии, производитель может решить, какой вариант будет лучшим для производства шестерен. каждый метод имеет преимущества, которые сосредоточены на различных элементах конструкции, производства и затрат.
Плюсы и минусы формирования шестерен и хоббинга
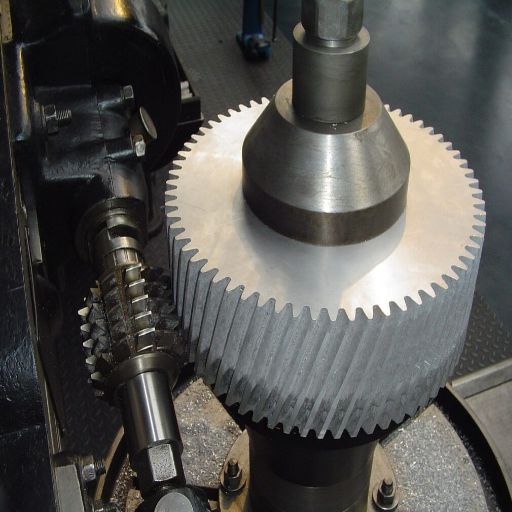
Зубофрезерная обработка - это очень быстрый процесс и хорошо подходит для массового производства, способный обеспечить отличную точность и высокую скорость при изготовлении любой стандартной конструкции зубчатой передачи. Хоббинговые машины, как правило, становятся довольно дорогостоящими; следовательно, они теряют свою привлекательность, когда производятся небольшие количества. Однако формирование зубчатой передачи обеспечивает большую гибкость и может считаться более экономически эффективным, что делает его идеальным выбором для выполнения заказных работ или производства меньших объемов. Формирование зубчатой передачи, конечно, не может соответствовать скорости хоббинга, но оно стоит каждой копейки из-за его приспособляемости к более сложным или специализированным конструкциям. В конечном итоге выбор будет зависеть от конкретных производственных требований и бюджетных соображений.
Преимущества зубчатой хоббинг
Зубофрезерная обработка широко рассматривается как один из наиболее эффективных и точных методов производства зубчатых колес. Одним из его основных преимуществ является скорость, поскольку червячные машины могут производить большое количество зубчатых колес за относительно короткую продолжительность. Таким образом, эта особенность позволяет использовать его для крупносерийного производства. Другая сторона усовершенствований в технологии червячной обработки означает повышение точности и отделки поверхности, при этом достижим уровень допуска, столь же строгий, как ±0,01 мм, что имеет решающее значение в таких отраслях, как автомобилестроение и аэрокосмическая промышленность.
Помимо универсальности, еще одним преимуществом является то, что червячные изделия могут использоваться для производства широкого спектра шестерен, включая цилиндрические шестерни, косозубые шестерни и червячные шестерни, среди прочего, все из которых охватывают значительный диапазон размеров. Внедрение технологии ЧПУ (компьютерное числовое управление) позволило еще больше повысить уровень автоматизации с помощью червячных станков, с уменьшенной зависимостью от труда и повышенной повторяемостью. Еще одна дополнительная особенность червячных станков с ЧПУ заключается в том, что конструкции шестерен можно менять гораздо быстрее, чем раньше, что является огромным плюсом для производителя.
Кроме того, червячные изделия предлагают значительную прибыльность в массовом производстве Действительно, хотя первоначальное приобретение является высоким, тем ниже становится себестоимость единицы продукции по мере увеличения объема производства, тем самым делая червячные изделия финансово жизнеспособным вариантом в массовом производстве зубчатых колес. В сочетании с превосходной надежностью и сокращением времени цикла, зубчатая червячная обработка является одним из ведущих технологий производства зубчатых колес сегодня.
Недостатки Gear Hobbing
Процесс зубчатой варочной панели окружен его своеобразными преимуществами и ограничениями. Одним из основных недостатков является то, что он не может эффективно производить внутренние шестерни. Хоббинг в первую очередь предназначен для внешнего производства шестерен, а для внутренних разновидностей часто прибегают к формованию или протяжке, тем самым увеличивая стоимость и время.
Другие ограничения зубчатой червячной машины связаны с точностью и отделкой поверхности на конкретных применениях.Hobbing машины, хотя и точные, не имеют шансов с чрезвычайно жестким допуском или зеркальной отделкой и должны пройти работу через другой процесс: шлифование. все это добавляет больше времени и затрат на выполнение; например, шестерни, которые требуют значения шероховатости поверхности менее 0,2 мкм, потребуют вторичного применения отделки после червячной обработки.
Твердость материала также является фактором, который следует учитывать при зубофрезеровании. Это чернение в лучшем состоянии при обработке материалов в их мягком или отожженном состоянии. для обработки закаленных материалов режущие инструменты изнашиваются ненормально, тем самым сокращая срок службы инструмента и увеличивая частоту технического обслуживания, что, в свою очередь, увеличивает стоимость. Статистические данные в последних отраслевых отчетах показывают, что смена инструмента составляет от 15% до 20% затрат на техническое обслуживание на установках, обрабатывающих материалы высокой твердости.
Что касается масштабируемости, время настройки для меньших объемов производства или конструкций бетонных шестерен может стать довольно длительным, несмотря на то, что они эффективны в массовом производстве; здесь вся оптимизация конкретной геометрии инструмента и настроек станка действительно может компенсировать фактическую экономическую эффективность метода.
В конечном счете, зубчатая червячная машина может быть ограничена в своей способности решать сложные профили зубчатых передач с нестандартными размерами и нетрадиционными конструкциями. Передовые машины и технологии могут решить вышеуказанную проблему; однако они влекут за собой крупные первоначальные инвестиции, тем самым ограничивая доступность для более мелких производителей.
Преимущества и недостатки зубчатой формы
Преимущества формирования шестерни
- Универсальность: Благодаря зубодолбежному движению можно создавать внутренние или внешние шестерни, а также шестерни с индивидуальными профилями, в первую очередь косозубые или шлицевые шестерни, предназначенные для широкого спектра применений.
- Точность: Способ обеспечивает гибкость достижения как точности, так и чистоты поверхности, что делает его пригодным для изготовления зубчатых колес с жесткими допусками.
- Относительно доступен для определенных количеств: Для небольших и средних серий производства, особенно когда требуются специальные или специализированные конструкции шестерен, это жизнеспособный процесс.
- Внутренние шестерни: Формирование зубчатых колес может эффективно производить внутренние шестерни, хотя это немного сложнее, чем другие процессы, такие как зубчатая фреза.
Недостатки Gear Shaping
- Более низкие темпы производства: Процесс формирования зубчатых колес происходит медленнее по сравнению с зубчатой червячной машиной, что приводит к увеличению времени цикла, особенно при крупносерийном производстве.
- Более дорогие инструменты: Фрезы, используемые для придания формы шестерням, можно считать относительно дорогими, что увеличивает общие производственные затраты для конкретных применений.
- Ограничения в больших передачах: Что касается выдающегося производства шестерен и шестерен очень сложной конструкции, то этот процесс считается менее подходящим, чем другие.
- Требование к настройке машины: Для этого процесса часто требуются специализированные машины и, следовательно, высококвалифицированный оператор, что значительно увеличивает первоначальные инвестиции.
Несмотря на это, формирование зубчатой передачи остается полезным процессом для конкретных нишевых и средних применений, где точность и универсальность имеют решающее значение.
Приложения для производства зубчатых колес
Производство зубчатых колес играет решающую роль в отраслях, где движение и передача мощности имеют первостепенное значение. Распространенными являются автомобильные системы, например, в городах, где шестерни используются в двигателе, трансмиссии и механизмах рулевого управления. Шестерни необходимы для промышленного оборудования, сборочных линий, робототехники и тяжелого оборудования. Затем другие отрасли, такие как аэрокосмическая и морская техника, требуют шестерен для своего движения и навигации. Точно-ориентированные приложения все чаще требуют шестерен, которые полностью долговечны.
Общие применения для хоббинга шестерен
Автомобильная промышленность
Зубчатая червячная машина особенно полезна для производства трансмиссионных передач, дифференциальных передач и рулевых механизмов. Согласно отраслевым отчетам, ожидается, что к 2027 году мировой рынок автомобильных шестерен превысит $45 миллиардов, что указывает на то, что производственные потребности в процессах зубофрезерной обработки обширны.
Промышленное оборудование
В секторе промышленного машиностроения зубчатая червячная машина используется для значительной части производственной техники, строительного оборудования и погрузочно-разгрузочного оборудования. Этот метод позволяет получить сверхмощные шестерни для кранов, конвейерных систем и других применений.
Аэрокосмические приложения
Использование шестерен, производимых в процессе червячных изделий, никогда не может быть подорвано в аэрокосмической отрасли, где шестерни должны соответствовать строгим стандартам безопасности и производительности. Например, системы турбинных шестерен и приводы производятся с приемлемыми допусками для надежной работы в суровых условиях.
Морская промышленность
Морской сектор использует процессы червячной обработки шестерен для производства шестерен и лебедок двигательной установки, способных выдерживать длительные операции в агрессивных средах.
Поскольку автоматизация и робототехника продолжают набирать обороты в нынешних промышленных установках, ожидается, что спрос на прецизионные шестерни увеличится, тем самым подчеркивая важность высокоточных методов червячных изделий.
Между тем, новые зубофрезерные станки, появившиеся недавно, снова изменили производственную установку на более высоком уровне, поскольку они позволяют производителям разрабатывать сложные геометрии зубчатых колес с большей воспроизводимостью и более короткими сроками выполнения заказов. При этом технология также улучшает качество продукции, одновременно снижая затраты, тем самым принося пользу многим отраслям промышленности.
Типичные применения для формирования зубчатых колес
Формирование зубчатых колес в основном используется для изготовления заготовок для автомобильных трансмиссий, аэрокосмических механизмов, промышленного оборудования и прецизионных инструментов. Я видел, что шейпинг очень помогает в создании внутренних, цилиндрических и косозубых шестерен, где требуется высокая точность и своеобразное геометрическое расположение. Это сделало его весьма универсальным для удовлетворения особенностей различных отраслей промышленности.
Отраслевая информация от экспертов по снаряжению
По мнению экспертов по зубодолбежному формованию, точность, адаптируемость и эффективность являются движущими силами развития производственного процесса. Наконец, ведущие публикации утверждают, что зубодолбежное формование остается предпочтительным методом производства зубчатых колес со сложной конфигурацией, особенно внутреннего и винтового типов. Современные инновации сосредоточены на улучшении срока службы режущего инструмента и интеграции технологии ЧПУ для повышения точности и увеличения времени производства. Кроме того, гибкость процесса в обработке небольших производственных циклов с экстремальными настройками закрепила за ним место в отраслях аэрокосмической и робототехники. Многие эксперты сходятся во мнении, что дальнейшее развитие материалов и автоматизации машин расширит возможности и актуальность процесса зубодолбежного формования во многих секторах.
Рекомендации по выбору: когда выбрать каждый процесс
Выбирайте зубчатую хоббинг, когда:
- Требуется крупносерийное производство
- Производство внешних передач (шпорцевых, косозубых, червячных передач)
- Необходимы стандартные профили передач
- Скорость и эффективность являются приоритетами
- Бюджет позволяет увеличить первоначальные инвестиции
- Планируются непрерывные производственные циклы
Выберите форму шестерни, когда:
- Внутренние шестерни необходимо изготовить
- Требуются сложные или индивидуальные профили передач
- Партии малого и среднего производства
- Существуют плечевые шестерни или условия помех
- Необходима гибкость при изменении конструкции
- Предпочтительны более низкие первоначальные инвестиции
Будущие тенденции в производстве зубчатых колес
Новые технологии и инновации:
- Расширенная интеграция с ЧПУ: Продолжение разработки многоосевых систем с ЧПУ как для формования, так и для процессов червячной обработки
- Улучшения материала инструмента: Усовершенствованные твердосплавные и керамические режущие инструменты с современными покрытиями
- Автоматизация и робототехника: Повышение автоматизации процессов погрузки, разгрузки и контроля качества
- Мониторинг в режиме реального времени: Внедрение датчиков и технологии Интернета вещей для мониторинга процессов
- Устойчивое производство: Сосредоточьтесь на энергоэффективных машинах и экологически чистых смазочно-охлаждающих жидкостях
- Гибридное производство: Сочетание традиционной обработки с аддитивными технологиями производства
Анализ затрат и экономические соображения
| Коэффициент стоимости | Формирование шестерни | Зубчатая Хоббинг |
|---|---|---|
| Первоначальные инвестиции в машины | Нижний ($50,000 北 $200,000) | Выше ($100,000 北 $500,000+) |
| Стоимость инструментов | От умеренной до высокой за штуку | Меньше за штуку, больше объем |
| Требования к труду | Необходим более высокий уровень квалификации | Более автоматизированное, менее ручное вмешательство |
| Скорость производства | Замедление времени цикла | Более быстрая, непрерывная резка |
| Время настройки | Длиннее для сложных геометрий | Короче для стандартных передач |
| Техническое обслуживание | Умеренный | Регулярно, но предсказуемо |
Стандарты контроля качества и точности
Как процессы формования зубчатых колес, так и процессы червячной обработки позволяют достичь высоких стандартов точности, но их возможности варьируются в зависимости от конкретных условий:
Точность хобинга шестерни:
- Типичная точность: качество ISO от 6 до 8
- Достижимый допуск: ±0,01 мм при оптимальных условиях
- Отделка поверхности: Ra 0.8 до 3.2 мкм типичный
- Время цикла: 5-15 минут для передач среднего размера
Точность формирования шестерни:
- Типичная точность: качество ISO от 6 до 7
- Допуск достижим: ±0,005 мм при контроле ЧПУ
- Отделка поверхности: Ra 0,4 до 1,6 мкм типичный
- Время цикла: 10-30 минут, в зависимости от сложности
Заключение
Выбор между зубодолбежным формованием и зубофрезерной червячной работой в конечном итоге зависит от комплексной оценки производственных требований, характеристик шестерен, ожиданий объема и бюджетных ограничений. Оба процесса установили свое значение в современном производстве, при этом червячная обработка превосходит производство стандартных внешних шестерен в больших объемах, а шейпинг доминирует в специализированных приложениях, требующих внутренних шестерен или сложных профилей.
Поскольку технология производства продолжает развиваться, оба процесса извлекают выгоду из достижений в области управления ЧПУ, материалов режущего инструмента и систем автоматизации. интеграция мониторинга в реальном времени и профилактического обслуживания еще больше повышает их надежность и эффективность.
Для производителей понимание этих фундаментальных различий и возможностей позволяет принимать обоснованные решения, которые оптимизируют как эффективность производства, так и экономическую эффективность Будущее производства зубчатых колес заключается не в выборе одного процесса над другим, а в стратегическом использовании уникальных сильных сторон как формирования, так и хоббинга для решения разнообразных производственных задач во все более сложном промышленном ландшафте.
Справочные источники
Проектирование и расширение коробки передач для многоцелевого фрезерного станка
Исследование геометрических характеристик полуканальной цилиндрической зубчатой сетки дуговых зубов
Часто задаваемые вопросы (FAQ)
В чем разница между зубодолбежным механизмом и зубофрезерной плитой
Формование зубчатых колес и зубчатая червячная обработка - это операции механической обработки, используемые для производства зубчатых колес. Формообразование зубчатых колес является более точным процессом и лучше подходит для небольших производственных циклов, в то время как зубчатая червячная обработка является более продуктивным методом, принятым для крупномасштабного производства. Основные различия заключаются в используемых инструментах; Формирование зубчатых колес предполагает использование формирователя зубчатых колес с режущим инструментом, который совершает возвратно-поступательное движение, тогда как в зубчатой червячной обработке используется вращающаяся червячная поверхность для резки зубьев заготовки зубчатой передачи.
Как работает зубофрезерная работа?
В зубофрезеровании используется специальный тип фрезерного станка, известный как червячный станок, В ходе этого процесса заготовка зубчатого колеса подается во вращающуюся варочную панель, которая режет зубья из-за относительного движения между фрезой и самим зубчатым колесом. Этот метод получил известность благодаря своей эффективности и широко используется в производстве зубчатых передач с высокой точностью.
В чем преимущества зубчатой формы?
Формирование зубчатых колес - это универсальный и широко используемый процесс, который обеспечивает высокую степень точности, особенно для небольших размеров зубьев и обработки более сложных форм. Формирование зубчатых колес позволяет пользователям создавать точные зубчатые передачи в соответствии с точными спецификациями, что делает его предпочтительным методом для некоторых специализированных приложений.
Где используется зубофрезерная плита?
Он в основном используется для производства шестерен для автомобильной, аэрокосмической, и некоторые виды промышленного оборудования, Хотя подходит для среднего и высокого производства, он также хорошо подходит для эффективного изготовления серии шестерен, Он также может быть использован для резки шлицев и звездочек, обеспечивая некоторую дополнительную универсальность процессов изготовления шестерен.
Каковы преимущества и недостатки зубчатой формы по сравнению с зубчатой червякой?
Методы формирования зубчатых колес обычно предлагают значительно большую точность и больше подходят для небольших производственных циклов, тогда как зубчатая червячная машина более продуктивна для крупномасштабного производства. Часто выбор между формованием зубчатых колес и червячной обработкой зависит от точных характеристик изготавливаемой шестерни, которые могут включать такие аспекты, как форма зуба, материал и объем производства.
Можно ли использовать зубодолбежную форму и червячную машину вместе?
Действительно, как зубчатая форма, так и зубчатая червячная обработка могут быть использованы в общем процессе механической обработки шестерен Иногда производители могут захотеть придать зубчатым передачам форму с высоким уровнем точности, а затем зацепить для отделочных операций, чтобы улучшить производство. Этот подход использует лучшие атрибуты обоих методов для производства шестерен.
Каковы требования к машинам для зубодолбежной обработки и червячной обработки?
В зубодолбежной форме используется специализированная машина, называемая формирователем зубчатых колес, которая способна выполнять операции резания возвратно-поступательного движения. Напротив, в зубодробительной машине используется червячная машина, которая использует автоматическую варочную панель для резки зубьев. Обе машины уникально разработаны для эффективного обслуживания соответствующих процессов.
Какое влияние оказывают зубчатая форма и червячная обработка на общий производственный процесс?
Выбор формы шестерни или червяк является существенным фактором, влияющим на общий процесс производства, Формирование шестерни позволяет себе точную работу на небольших партиях, тогда как огромные количества могут быть произведены быстро путем червячных изделий, Понимая сильные стороны и ограничения двух методов, производители могут адаптировать свои операции для лучшей оптимизации и сокращения расходов.



