














Precisione, efficienza e innovazione sono i tre must-have nel mondo della produzione moderna Nell'armeria della lavorazione, innumerevoli tecniche di finitura trovano le loro applicazioni Tuttavia, è la rettificatrice senza centri che prende risalto grazie alla massima precisione e finitura richieste Si potrebbe approfondire ciò che rende questa macchina così speciale? come funziona senza capanne o centri nella tenuta di lavoro tradizionale? questo articolo ti guiderà attraverso le lavorazioni della rettifica senza centri e fornirà informazioni sul motivo per cui è uno dei principali contributori a settori come quello automobilistico, aerospaziale e della produzione di strumenti medici Il lettore deve essere istruito sulle lavorazioni di base e sui vantaggi della rettifica senza centri, comprese alcune delle sue moderne applicazioni di produzione, fornendo così conoscenze sulla realizzazione della produzione contemporanea.
Comprensione della macinazione senza centri
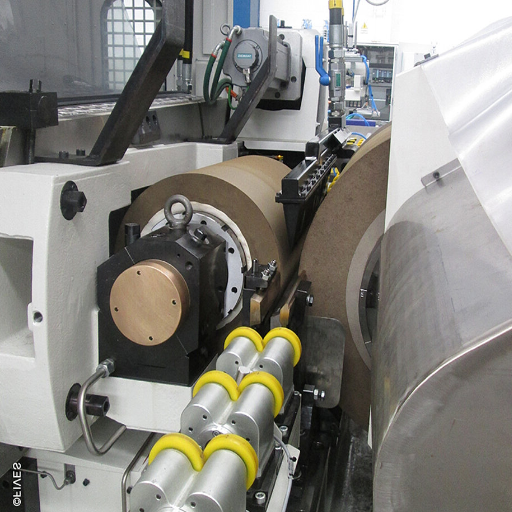
Definizione e Panoramica della Rettifica Centerless
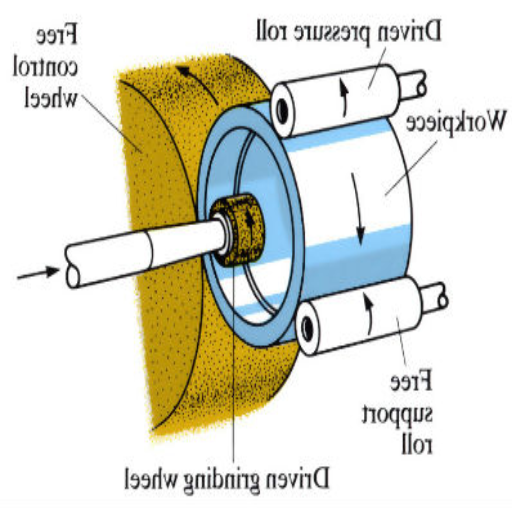
La rettifica senza centri è un trattamento di lavorazione, che rimuove il materiale dalla superficie esterna per conferire una finitura liscia con una tolleranza stretta Mentre, nella rettifica cilindrica, il pezzo viene tenuto tra i centri, in questo trattamento non vengono utilizzati centri, vengono invece utilizzate due ruote rotanti: la mola abrasiva e la mola di regolazione, insieme ad una lama di riposo che rimane ferma per sostenere il pezzo durante l'operazione. Per dirla semplicemente, si tratta di un'operazione in cui il pezzo viene alimentato continuamente attraverso la rettificatrice, rendendo così l'operazione di rettifica più efficiente e riducendo il tempo di transito.
Essendo capace di ampie variazioni, la rettifica senza centri occupa un posto importante come tecnica di produzione altamente progressiva È in produzione per parti sottili e di piccolo diametro e in cicli di produzione ad alto volume Come nella rettifica senza centri, vengono lavorati materiali che vanno da metalli come acciaio inossidabile e titanio a compositi avanzati La rettifica senza centri favorisce le industrie automobilistiche (albero a camme e perni di manovella), aerospaziali (turbine rod) e la tecnologia medica (strumenti chirurgici e impianti), grazie alla sua capacità di mantenere una lavorazione coerente di progetti molto intricati I progressi nelle rettificatrici e nel controllo del processo, insieme all'evoluzione dei relativi fronti tecnologici, hanno elevato un processo di rettifica a nuovi livelli di precisione con l'obiettivo di ridurre lo spreco di materiale e tempo. Pertanto, le industrie ad alte prestazioni trovano questo processo piuttosto attraente.
Componenti chiave di una rettificatrice senza centri
Un buon numero di componenti in una rettificatrice si uniscono per ottenere un'elevata precisione nelle operazioni di rettifica in vari domini I componenti principali includono
- Ruota Rettificatrice 1 La mola primaria è l'utensile della macchina, progettato per rimuovere il materiale dal pezzo in lavorazione A seconda del materiale da trattare, le mole sono realizzate con materiali abrasivi come ossido di alluminio o carburo di silicio per ottenere la migliore azione di taglio massimizzando la durata.
- Ruota Regolante (EN) Questa ruota ruota ruota il pezzo durante l'operazione di rettifica, controllandone la velocità e l'asse di rotazione, a differenza delle mole che generalmente funzionano ad alte velocità, questa ruota funziona a basse velocità è composta per lo più da abrasivi legati in gomma o in resina per garantire la stabilità.
- Lama di riposo di lavoro Situate tra le mole di rettifica e regolazione, e supportate da un sistema di appoggio del pezzo, le lame di appoggio del lavoro, a seconda dell'angolo di inclinazione del materiale, contribuiscono a mantenere la precisione, soprattutto quando si macinano pezzi sensibili o di piccolo diametro.
- Letto macchina Delle parti più critiche di una rettificatrice senza centri, il letto della macchina offre stabilità strutturale e assorbe le vibrazioni durante il funzionamento. Rendere il letto troppo fragile o non progettato influisce negativamente sulle prestazioni e sulla durata della macchina.
- Sistema di controllo idraulico o CNC (In) Nelle moderne rettificatrici senza centri, velocità di avanzamento, posizionamento delle ruote e altri parametri di processo sono tutti impostati con la massima precisione attraverso sistemi idraulici o controlli CNC, prevedendo un'automazione intelligente questi sistemi consentono la minimizzazione degli errori operativi e un aumento dell'efficienza.
- Il sistema di raffreddamento Come il sistema vitale di gestione del calore, previene la drastica espansione del pezzo, riduce l'usura dell'utensile e garantisce un funzionamento regolare di macinazione In sistemi sofisticati, i meccanismi di filtrazione sono integrati per mantenere il fluido refrigerante privo di contaminanti.
Grazie a questi componenti, queste macchine possono eseguire processi esatti, sacrificabili e variabili, rendendole uno strumento indispensabile in settori che vanno dall'automotive alla produzione aerospaziale e medicale.
Principi di base della macinazione senza centri
Il processo di rettifica senza centri, basato principalmente su principi fondamentali, non ha bisogno di un mandrino centrale o di un dispositivo per trattenere il pezzo Il pezzo poggia con la mola e la ruota di regolazione su una lama di riposo fissa del lavoro, che fa ruotare il pezzo in un movimento continuo per essere rettificato dalla mola Questo sistema produce un componente perfettamente rotondo nella forma e migliora la produttività con maggiore precisione.
Principalmente, la mola esegue l'azione di taglio, rimuovendo il materiale con elevata precisione Agisce dalla superficie abrasiva opposta al pezzo rotante per ottenere la dimensione richiesta e la finitura superficiale La mola di regolazione regola la velocità di rotazione e la velocità di avanzamento del pezzo Inclinandolo con un leggero angolo, il pezzo viene fatto avanzare attraverso la zona di rettifica con un movimento costante e lineare.
Per livelli di tolleranza ottimali è necessario mantenere il corretto allineamento e le distanze tra le ruote e la pala. Nelle macchine moderne, questi processi sono automatizzati con sistemi che effettuano misurazioni e regolazioni continue, fornendo così un elemento di uscita costante con meno interventi.
Come soluzione contemporanea, la rettifica senza centri incorpora sensori CNC e intelligenti per una maggiore efficienza Consentendo regolazioni fini, qualità costante ed elevata ripetibilità richieste dalle industrie con tolleranze così ultra strette, può anche lavorare su qualsiasi cosa, dal metallo alla ceramica ai compositi, soddisfacendo una moltitudine di esigenze di produzione in tutti i settori Con una produttività rapida e un lavoro di precisione in tandem, la rettifica senza centri rimane il metodo preferito per la produzione di componenti cilindrici con le tolleranze più accurate.
Tipi di macinazione senza centri
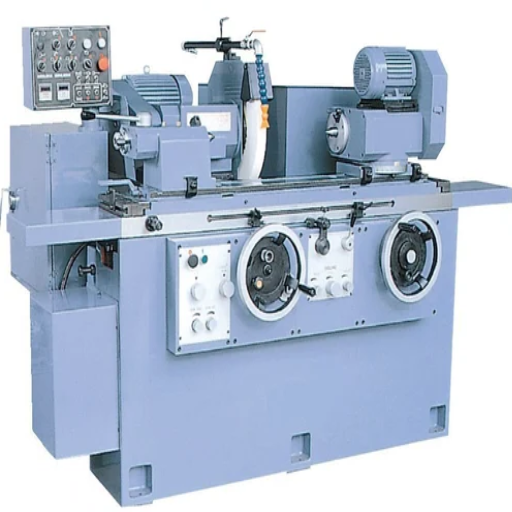
Vari processi di macinazione senza centri
La rettifica senza centri è categorizzata in tre tipi principali, ognuno dei quali presenta modifiche specifiche per la fabbrica adatte a scopi ed esigenze particolari La comprensione di questi processi consentirà sicuramente di studiare l'efficienza produttiva per ottenere risultati migliori.
- Rettifica a alimentazione passante: Questo è il metodo più comune di rettifica nella rettifica senza centri, ed è particolarmente adatto al tasso di produzione estremamente elevato di pezzi cilindrici Il pezzo viene alimentato assialmente senza interruzione tra la mola e la ruota di regolazione A causa della sua facilità e velocità di funzionamento, la rettifica ad alimentazione passante è eccellente per perni, alberi e barre Ha il vantaggio di mantenere le dimensioni in modo uniforme e con grande precisione; così, trova applicazione nell'industria automobilistica e aerospaziale.
- Rettifica in alimentazione: La rettifica in alimentazione è un processo di rettifica che richiede una buona capacità di controllo e i movimenti del pezzo vengono forniti dentro e fuori dalle direzioni radiali fino al completamento delle operazioni di rettifica. La rettifica in alimentazione viene applicata a pezzi che hanno geometrie irregolari su aree rastremate, scanalature o qualsiasi altra caratteristica che non può essere eseguita mediante rettifica ad alimentazione passante. Essere una rettifica in alimentazione offre precisione e flessibilità, pertanto è necessario durante la produzione di componenti come mozzi di ingranaggi e alberi a camme.
- Rettifica di fine alimentazione: La rettifica con alimentazione terminale è adatta per pezzi a spalla o con una posizione di arresto impostata Questo metodo comprende l'inserimento della parte ad un'estremità, la molatura a misura e il ritiro dalla stessa parte Questo metodo è particolarmente efficiente per la fabbricazione di piccoli tubi o manicotti che richiedono una precisione di dimensioni precise.
Ciascuno di questi processi nella rettifica senza centri è dotato di tecnologia avanzata per la finitura superfine, tempi di consegna ridotti e migliore efficienza complessiva Il metodo corretto abbinato ai requisiti di produzione può fornire alle aziende le massime prestazioni e standard elevati.
Confronto tra macinazione a avanzamento continuo e a ingresso
Rettifica ad alimentazione passante
Il fattore distintivo di questa operazione di rettifica è rispetto all'esecuzione di rettifica ad alta efficienza di pezzi cilindrici Questi pezzi vengono alimentati in un asse della mola per tutto il tempo Poiché l'alimentazione ininterrotta è possibile con l'impostazione, questo processo generalmente viene sostenuto per la produzione di parti cilindriche semplici in grande quantità Alcuni dei pro sono tempi di ciclo ridotti e modifiche minime o nulle di configurazione attraverso la rettifica di alimentazione Questa tecnica è molto in uso durante la produzione di massa rapida in settori come quello automobilistico e aerospaziale Pertanto, non può accettare pezzi che possiedono forme complesse o profili irregolari.
Rettifica in alimentazione
Rispetto all'altra tecnica, la rettifica in-feed è più comunemente utilizzata per pezzi che richiedono dettagli complessi, come profili esterni, spalle o rastremature. Il pezzo è fisso rispetto alla mola pur essendo tagliato accuratamente, mentre il meccanismo di alimentazione assiale manca di tale precisione. In questo modo si ottengono geometrie complicate, insieme a finiture superficiali fini. Le industrie di apparecchiature mediche preferiscono la rettifica in-feed per realizzare parti come strumenti chirurgici di precisione. Essendo versatile e preciso, comporta configurazioni relativamente lunghe e non è conveniente per lavori ad alto volume.
Dati chiave e approfondimenti:
Negli ultimi tempi, i progressi nella rettifica senza centri hanno portato a miglioramenti in entrambi i metodi Nella rettifica a avanzamento passante, i moderni sistemi CNC consentono un migliore controllo sulle velocità di avanzamento, riducendo così al minimo lo spreco di materiale e i tempi di ciclo La rettifica a bordo sta avanzando ulteriormente con composizioni delle ruote e tecnologie di ravvivatura migliorate, con conseguente maggiore precisione e tempi di fermo ridotti su pezzi complessi Anche le tecnologie dei caricatori e i sistemi di monitoraggio avanzati aumentano la produttività in entrambi i metodi.
Riepilogo delle domande di processo:
Un'organizzazione deve valutare attentamente le proprie priorità di produzione nella scelta del metodo dell'applicazione Il through-feed può benissimo essere l'operazione prevista, in linea con gli obiettivi di risparmio sui costi, la considerazione della velocità e l'uniformità La rettifica in-feed è opportunamente impiegata nella lavorazione personalizzata, dove le variabili possono diventare critiche per garantire il mantenimento della qualità dei componenti, dato il design intricato, quindi garantire ogni approccio applicato da un produttore darebbe il miglior equilibrio tra l'efficienza in termini di costi della produzione e la produzione standard.
Applicazioni di vari metodi di macinazione
La scelta tra la rettifica ad alimentazione passante e quella ad alimentazione dipenderà principalmente dall'applicazione e dalle specifiche finali richieste. La rettifica ad alimentazione passante è più appropriata per la produzione pesante, solitamente di parti cilindriche come perni, alberi o rulli. Pertanto, questo processo viene utilizzato nell'industria automobilistica e aerospaziale principalmente per la velocità e l'uniformità dei processi, nonché nella lavorazione batch. Il modo in cui il sistema gestisce rapidamente le parti senza alcun requisito di montaggio fa risparmiare molto tempo nella produzione, intensificando così ulteriormente l'efficienza del processo.
Al contrario, la rettifica in alimentazione affronta meglio le applicazioni che richiedono precisione e flessibilità È comunemente impiegato in pezzi con forme complesse o spessori variabili, come camme, componenti di ingranaggi e stantuffi Per tolleranze strette e finiture superficiali eccezionali, le industrie di dispositivi medici e apparecchiature industriali personalizzate spesso si affidano alla rettifica in alimentazione Può lavorare su parti a geometria complessa con la massima precisione, rendendolo molto attraente per la produzione di precisione.
Identificare la necessità di un'ulteriore rettifica può essere ottenuto selezionando correttamente utensili o parametri Con l'avanzare della tecnologia di rettifica, l'automazione di questi processi di rettifica ha aperto la strada all'integrazione di sistemi di controllo intelligenti con feedback in tempo reale, garantendo così maggiore precisione e coerenza. Ciò, quindi, implica che la pressione sulla rettifica a avanzamento continuo e in alimentazione, ove necessario all'industria moderna, offre velocità, oltre a precisione e qualità per la produzione per soddisfare le numerose richieste contrastanti.
Vantaggi della macinazione senza centri
Vantaggi rispetto alle tecniche di macinazione tradizionali
La rettifica senza centri si è evoluta nella tecnologia maggiormente preferita in ambienti con elevate esigenze di produzione, offrendo ulteriori vantaggi rispetto ai metodi di rettifica tradizionali Non è necessario alcun foro centrale per la lavorazione delle parti, il che significa meno tempo di configurazione e, a sua volta, meno tempi di esecuzione della produzione Con un flusso di lavoro efficiente, il throughput viene mantenuto a un livello elevato, rendendolo una considerazione chiave nell'affrontare problemi di programma di produzione serrato.
La rettifica senza centri può essere applicata alla maggior parte dei tipi di materiali e a un'ampia gamma di dimensioni dei pezzi, aumentando così la versatilità. È un'operazione eccellente per le parti cilindriche in cui l'ultradimensionamento e l'uniformità sono richiesti da settori quali quello automobilistico, aerospaziale e medico. Il processo, a sua volta, aiuta a sviluppare eccellenti finiture superficiali, eliminando così la necessità di processi secondari, considerando fattori di costo e di tempo.
Secondo a nessuno in termini di ripetibilità, la rettifica senza centri merita sicuramente il titolo Controlli elastici intelligenti e sistemi di monitoraggio in tempo reale garantirebbero ai produttori di soddisfare il massimo livello di coerenza tra più componenti Eliminando la necessità di dispositivi di bloccaggio, anche il margine di errore viene ridotto e, con esso, la distorsione delle parti, migliorando così la qualità del prodotto Nessun altro metodo di macinazione resiste alla rettifica senza centri quando i fattori in esame sono precisione, velocità ed efficienza in termini di costi.
Efficienza e precisione nella produzione
È un dato di fatto, un'azienda considera la produzione come un'applicazione fondamentale della scienza e della tecnologia per la creazione di prodotti, e il termine produzione è intercambiabile con l'industria L'essenza della produzione è considerata un termine generale che comprende l'intero processo di trasformazione delle materie prime in prodotti per mercati e clienti, compreso lo sviluppo di idee e ispirazione, progettazione e ingegneria di produzione La produzione è stata spesso suddivisa in due tipi: produzione e assemblaggio, a seconda della natura o della trasformazione delle materie prime durante il processo di produzione Così, i nuovi materiali intermedi sono fabbricati nei processi di produzione Sul lato dell'assemblaggio, è per lo più l'unione di due o più parti in un nuovo prodotto I due processi sono sempre necessari nel processo di produzione.
Efficacia in termini di costi nella produzione concorrente
Nella produzione di massa, l’ideale è cercare un compromesso tra efficienza operativa e ottimizzazione delle risorse. Oggi i produttori preferiscono processi automatizzati più avanzati, assemblaggio in un contesto di tipo robotico, per mantenere bassi i costi della manodopera e garantire la coerenza dell’output. Ad esempio, i sensori intelligenti potrebbero essere utilizzati in produzione per monitorare le prestazioni delle apparecchiature in tempo reale e ridurre i casi di tempi di inattività e riparazioni costose. Dal punto di vista degli appalti, l’acquisto di materie prime sfuse può creare economie di scala, garantendo essenzialmente che i minori costi unitari aumentino il margine di profitto.
Nei principi di produzione snella, l'eliminazione dei rifiuti avviene rinunciando a qualsiasi attività che non apporti alcun valore; così, le risorse vengono utilizzate in modo ottimale I sistemi di gestione delle scorte adeguati controllano i costi mantenendo livelli ottimali di scorte riducendo al minimo i costi generali relativi allo stoccaggio In grado di risparmiare sui costi, questi sistemi promuovono ulteriormente la sostenibilità ecologica, una questione che diventa sempre più una preoccupazione per le aziende di oggi mentre si sforzano di soddisfare le richieste dei clienti.
L’utilizzo di tali soluzioni può aiutare un’azienda a sostenere prezzi competitivi, aumentare la redditività e soddisfare le crescenti richieste del mercato anche senza compromettere la qualità.
Componenti e loro funzionalità
Specifiche e scelte della mola
Nella selezione delle mole, è essenziale verificare le loro specifiche per ogni applicazione d'uso per rendere il processo di rettifica più efficace ed efficiente I fattori chiave includono il tipo abrasivo, la dimensione della grana, l'incollaggio, la durezza e la forma della ruota.
| Componente | Descrizione | Applicazioni |
|---|---|---|
| Ossido di alluminio | Adatto per la macinazione di metalli ferrosi | Acciaio, materiali a base di ferro |
| Carburo di silicio | Utilizzato per la macinazione di metalli non ferrosi e materiali più morbidi | Alluminio, ottone, plastica |
| Nitruro di boro cubico (CBN) | Impostazioni ad alta precisione per superleghe | Componenti aerospaziali, acciai induriti |
- Dimensione della grana: La dimensione della grana si riferisce alla grossolanità o finezza delle particelle abrasive, che determinano in gran parte la finitura superficiale e il tasso di rimozione del materiale. Le dimensioni della grana grossolana sono adatte per la rimozione di materiali pesanti, mentre le grana più fine forniscono una finitura più liscia.
- Materiale di incollaggio: La struttura della mola e le prestazioni abrasive sono influenzate dalla scelta del legame I tipi comuni di legami sono vetrificati, resina e metallo Il legame vetrificato agisce come lo strumento più preciso e duraturo; il legame resina agisce in qualche modo flessibile; nel frattempo, i legami metallici sono riservati alle operazioni di lavorazione più dure.
- Durezza: Il grado di durezza determina la resistenza della ruota all'usura e al carico Per i materiali duri vengono scelti gradi più morbidi per facilitare la perdita di grana ed evitare la smaltatura della ruota; d'altra parte, i gradi più duri vengono applicati su pezzi più morbidi per aumentare la durata della ruota.
- Forma e dimensioni della ruota: Le mole sono disponibili in varie forme, tra cui ruote diritte, ruote a tazza e ruote per stoviglie, per accogliere diversi supporti di utensili o processi di lavorazione Dimensionalmente, il diametro e lo spessore dovrebbero essere delle specifiche della macchina.
Allineando sapientemente queste specifiche con i requisiti di progettazione di un'applicazione, gli ingegneri possono entrare in un regno di miglioramento della produttività, riduzione dei tempi di inattività e ottimizzazione dei materiali, ponendo così gli elementi costitutivi per flussi di lavoro veramente accurati ed efficaci nei moderni processi di lavorazione.
Cosa fanno la lama di riposo da lavoro e la ruota di regolazione
I poggialavori, la mola e la mola di regolazione sono gli elementi essenziali di precisione ed efficienza nei processi di rettifica senza centri Tra la mola e la mola di regolazione si trova la lama di riposo del lavoro, che supporta il pezzo. Per quanto riguarda la stabilità che influenza la finitura superficiale e l'accuratezza dimensionale, alcuni fattori disgustosamente importanti sulla lama di riposo del lavoro sono il materiale, la geometria e l'allineamento.
La ruota di regolazione agisce come il meccanismo che controlla la rotazione e il movimento lineare del pezzo Mettendo a punto la velocità e l'angolo della ruota di regolazione, l'operatore seleziona la velocità di avanzamento in modo tale che il materiale venga rimosso ad una velocità uniforme durante la rettifica La cooperazione tra la lama di appoggio del lavoro e la ruota di regolazione garantisce il corretto contatto con la ruota abrasiva, riducendo al contempo le possibilità di segni di chiacchiere o superfici irregolari.
Lo sviluppo tecnologico dei materiali e le modifiche progettuali per le lame poggialavoro hanno portato miglioramenti significativi nella resistenza all'usura e quindi richiedono in occasioni molto minime attività di manutenzione Allo stesso modo, grazie ai materiali e ai rivestimenti moderni, le ruote di regolazione ora mantengono questa capacità di afferrare meglio e quindi godono di una vita lavorativa prolungata. Pertanto, i professionisti della produzione possono ottenere buoni risultati in termini di coerenza nella produzione di volumi elevati. Se i produttori trovano e si prendono cura dei migliori assemblaggi di queste parti, supporteranno volumi più elevati con una migliore qualità delle parti e una riduzione dei costi operativi.
Importanza di installazione e manutenzione della macchina
La corretta configurazione e manutenzione della macchina procedono specificando i processi di produzione con l'intenzione di ottenere prestazioni ed efficienza Quando la macchina è impostata correttamente, l'allineamento e la precisione delle uscite vengono mantenuti durante tutto il processo di produzione, con conseguente minore probabilità di difetti o sprechi Più manutenzione viene eseguita, maggiore è l'usura che può essere identificata prima che la suddetta usura causi un guasto grave o un periodo di inattività al minimo che è eccessivamente costoso di per sé. Le prove basate su casi mostrano che la manutenzione preventiva migliora l'affidabilità delle apparecchiature del 40%, indicando chiaramente i vantaggi operativi e di investimento che derivano da un'assistenza proattiva.
Poiché tali strumenti di automazione e analisi predittiva sono ampiamente utilizzati, l'efficienza è garantita nella configurazione e nella manutenzione Queste soluzioni sono in grado di monitorare lo stato di salute della macchina in tempo reale, consentire regolazioni accurate dei parametri critici e intervenire nelle fasi cruciali per interrompere gli errori Accanto a buoni usi di impostazione e manutenzione, ciò garantirà l'aggiornamento della qualità della produzione; l'attrezzatura viene utilizzata per la massima durata, a sua volta, riducendo i costi di capitale a lungo termine.
Applicazioni della macinazione senza centri nell'industria
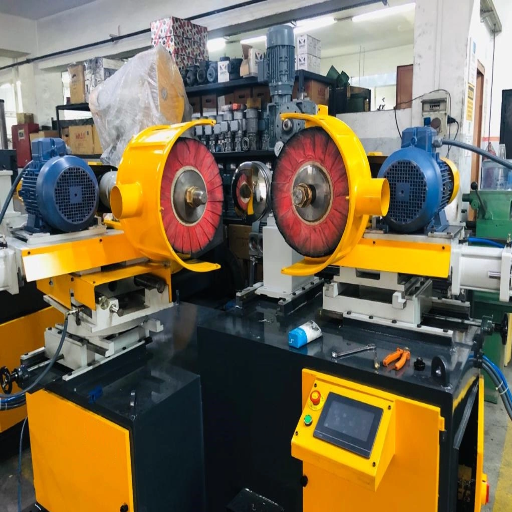
Industrie comuni che utilizzano la macinazione senza centri
In una vasta gamma di settori la rettifica senza centri è considerata cruciale a causa della precisione, della velocità e della versatilità Principalmente le industrie automobilistiche impiegano questo metodo per fabbricare componenti ad altissima tolleranza, inclusi cuscinetti, pistoni e componenti di trasmissione Il metodo di rettifica senza centri è pienamente adatto a produrre superfici quasi perfettamente rotonde in quantità elevate e a dare le specifiche e gli standard richiesti di prestazioni e resistenza alle parti automobilistiche lavorando su parti automobilistiche Abbastanza accurato per qualsiasi auto per essere sicura ed efficiente nei consumi.
La rettifica senza centri detiene una posizione importante nell'industria aerospaziale per quanto riguarda la produzione Alcuni dei componenti di aeromobili e veicoli spaziali come alberi di turbine, parti di carrello di atterraggio e altre parti cilindriche richiedono tolleranze incredibili dal processo di rettifica, richiedendo finiture praticamente lisce e precisioni dimensionali per soddisfare i severi requisiti di qualità aerospaziale La rettifica senza centri è diventata molto popolare anche nell'industria medica per la realizzazione di strumenti chirurgici, impianti e dispositivi ortodontici La precisione del processo e la capacità di fornire alle caratteristiche superfici prive di contaminazione sono fondamentali per garantire l'affidabilità e la sicurezza di strumenti e componenti medici.
Nei settori che vanno dall'energia e dall'elettronica alla costruzione e alla difesa, una maggiore scalabilità e precisione sono i principali vantaggi della rettifica senza centri Le applicazioni garantiscono che i componenti siano prodotti senza soluzione di continuità in termini sia di funzionalità che di affidabilità, sottolineando così la loro indispensabilità per la produzione contemporanea.
Parti tipiche fabbricate e prodotti realizzati
| Industria | Parti Tipiche | Requisiti chiave |
|---|---|---|
| Automobilistico | Parti del motore, alberi, cuscinetti, componenti del sistema di iniezione del carburante | Tolleranze precise, finiture superficiali, durata |
| Aerospaziale | Parti del carrello di atterraggio, alberi della turbina | Precisione assoluta, durata, standard di sicurezza |
| Medico | Strumenti chirurgici, componenti protesici, impianti | Completa precisione, superfici prive di contaminazioni |
| Elettronica | Perni del connettore, miniatura parti di precisione | Alta precisione, piccole tolleranze |
La gamma di parti e prodotti che intraprendiamo nella rettifica senza centri è molto varia ed è molto importante in molti settori Nel settore automobilistico, ad esempio, produciamo componenti esatti come parti del motore, alberi, cuscinetti e componenti del sistema di iniezione del carburante. Queste parti richiedono tolleranze precise e finiture superficiali per funzionare efficacemente in condizioni impegnative. In una nota simile, lavoriamo anche su componenti aerospaziali, come parti del carrello di atterraggio e alberi di turbina, dove devono essere soddisfatti standard assoluti di precisione e durata, senza quasi alcun compromesso consentito a causa delle prerogative di sicurezza e prestazioni imposte dall’industria.
Applicando la propria esperienza al di fuori dei rispettivi settori, l'azienda produce strumenti e impianti medici, inclusi strumenti chirurgici e componenti protesici, Il settore sanitario richiede una precisione completa e superfici prive di contaminazione, e la rettifica senza centri integra efficacemente queste richieste Gestiamo anche prodotti per l'industria elettronica, inclusi pin di connettori e parti di precisione in miniatura, indispensabili nei moderni gadget elettronici Ogni parte creata dalla nostra azienda è una testimonianza dell'efficienza e della precisione che la rettifica senza centri può apportare alle complesse applicazioni di produzione.
Tendenze future nelle applicazioni di macinazione senza centri
Sono d'accordo che, a mio avviso, il futuro della rettifica senza centri sarà influenzato da diverse tendenze chiave che faranno avanzare e duplicheranno le sue potenziali applicazioni industriali, innanzitutto, le tecnologie avanzate di automazione e AI forniranno le rettificatrici senza centri Le informazioni potrebbero includere il monitoraggio in tempo reale delle metriche di precisione e dei protocolli di manutenzione predittiva L'intero processo di questi miglioramenti mira a massimizzare l'efficienza nella produzione garantendo al tempo stesso la qualità Riducono il fattore umano e aumentano l'affidabilità del processo, soddisfacendo così la domanda di parti di precisione top di gamma nei settori aerospaziale, medico ed elettronico.
C'è un'altra tendenza verso pratiche di produzione sostenibili In sostanza, si visualizzano i processi di macinazione senza centri con tecnologie più ecologiche in una ricerca globale per misure di accentazione della sostenibilità - vale a dire, le macchine ad alta efficienza energetica e i refrigeranti ecologici Questi sono grandi passi verso le industrie che cercano di evolversi con meno danni all'ambiente mentre corrono contro le norme normative e di CSR. Quindi, le innovazioni orientate alla sostenibilità si sono lentamente presentate come differenziatori competitivi per i produttori - il che va molto a sostenere la causa dell'investimento in loro.
Da ultimo, personalizzazione e versatilità continueranno ad essere gli aspetti significativi nell'applicazione della rettifica senza centri, poiché la produzione additiva richiede sempre più la produzione di componenti di forma strana e piccoli, i processi di rettifica dovranno essere più che mai adattati alle esigenze specifiche di applicazioni fuori dal comune Si stanno sviluppando moderni centri macchina per gestire materiali non ortodossi e geometrie di pezzi con una precisione mai raggiunta prima Direi che mantenere la rilevanza per queste esigenze emergenti dovrà cementare la rettifica senza centri tra i capisaldi della produzione di precisione fine per molto tempo a venire.
Fonti di riferimento
-
Grinding Centerless: principi di macinazione e come funziona Xometry
Spiega il principio della rettifica senza centri, concentrandosi sulla rimozione del materiale senza un punto centrale. -
Come Funziona (How It Works) (Grinding universale) senza centri (Centroless) (Grinding) (Grinding universale) (Grinding) (Grinding universale)
Descrive il processo di rettifica delle superfici senza la necessità di sostenere il pezzo. -
Senza centro (Centro) Overview (senza centro) ScienzaDirect
Fornisce una panoramica del processo di rettifica senza centri, compreso il ruolo delle mole. -
Tutto quello che devi sapere sulle rettificatrici senza centri Phillips Corp
Dettagli il processo di rettifica del diametro esterno e le sue applicazioni nella produzione. -
Macinazione senza centri (Centraless Grinding) OpenLearn
Evidenzia le differenze tra i processi di rettifica senza centri e quelli convenzionali.
Domande frequenti (FAQ)
Come funziona una rettificatrice senza centri?
Due mole rotanti (macinazione e regolazione) sono alla premessa di base del funzionamento di una smerigliatrice senza centri In assenza di qualsiasi mandrino o dispositivo, il meccanismo consente al pezzo di passare attraverso le mole per la rettifica Durante il funzionamento, la mola rimuove il materiale dal pezzo, mentre la mola di regolazione supporta il pezzo e ne controlla la velocità e la rotazione Tale disposizione libera quindi la rettifica cilindrica dal richiedere controlli molto stretti ed è più adatta alla produzione di massa La rettifica senza centri trova applicazioni nella fabbricazione di un numero di componenti che richiedono tolleranze molto strette.
Che tipi di processi di macinazione senza centri esistono?
La ristrutturazione basata sulla rettifica è composta da tre tipi separati: alimentazione passante, alimentazione terminale e alimentazione interna Nella rettifica ad alimentazione passante, il componente viene fatto passare continuamente attraverso le mole; quindi, viene applicato per lavori cilindrici lunghi La rettifica ad alimentazione terminale, invece, prevede l'alimentazione del pezzo nella smerigliatrice fino a un punto di arresto e viene solitamente utilizzata per pezzi corti o rastremati La rettifica ad alimentazione può funzionare su pezzi di forma complessa ma richiede più tempo di installazione La selezione di uno qualsiasi dei tipi di rettifica senza centri dipende dai requisiti di lavorazione e dalla geometria del pezzo.
Quali sono i vantaggi della rettifica senza centri?
Alcuni attributi positivi di una smerigliatrice senza centri sono che può gestire velocità di produzione molto elevate e non richiede alcuna forma di fissaggio del pezzo Questo accelera i processi di lavorazione, quindi abbassando i tempi di ciclo e aumentando l'efficienza Inoltre, con l'azione continua di una mola, la configurazione di rettifica senza centri può ottenere un'elevata precisione dei pezzi con finiture superficiali fini Tale design consente anche la rettifica di parti lunghe e sottili, che sono altrimenti difficili da maneggiare con qualsiasi metodo di rettifica convenzionale Questo, tra gli altri, forma un insieme di attributi per i quali la rettifica senza centri è preferita rispetto ad altri metodi in ambienti industriali.
Come vengono utilizzate insieme la mola e la ruota di regolazione?
Le due mole sono riunite e impostate per eseguire le operazioni di rettifica in modo efficace La mola ruotava ad alta velocità, rimuovendo materiale dal pezzo mentre svolgeva il suo compito La mola di regolazione, al contrario, controllava la velocità con cui il pezzo veniva immesso nella zona di rettifica Questa relazione manteneva il pezzo in una posizione costante, consentendo un controllo accurato del diametro La mola di regolazione poteva essere inclinata ad angolo o spostata dalla posizione, inducendo così una migliore azione di rettifica per varie operazioni di rettifica Quindi, l'azione combinata di queste ruote si traduce in una rettifica sincronizzata che accelera il processo.
Cosa classifica la funzione di una mola nel processo di rettifica senza centri?
La mola è vista come lo strumento più essenziale per la rimozione del materiale estetico nella rettifica cilindrica senza centri Durante il processo di rettifica, un'elevata velocità di rotazione viene impartita alla mola per creare attrito per la molatura dal pezzo lato materiale Il materiale e il design della mola influenzano ampiamente il processo di molatura in termini di velocità e qualità della finitura Solitamente, i materiali abrasivi vengono scelti per realizzare la mola in modo che si possano ottenere la finitura superficiale e la precisione desiderate. La ravvivatura delle mole è un altro requisito della mola per mantenere il suo potere schiacciante in modo da ottenere il risultato coerente durante tutta la lavorazione.
Qual è l'importanza della ruota di regolazione nella rettifica senza centri?
Nella rettifica senza centri, questa operazione di rettifica si adatta fortemente alla mola di regolazione nel controllare la velocità di avanzamento o la velocità di avanzamento e l'orientamento del pezzo Solitamente impostata con un leggero angolo obliquo, la mola di regolazione supporta il pezzo, dando stabilità mentre il pezzo ruota contro la mola. Ciò garantisce una rettifica efficace e il raggiungimento del diametro desiderato. Spostando la mola di regolazione verso l'interno o verso l'esterno e variando la velocità, l'operatore può impostare parametri specifici a seconda delle singole circostanze di produzione. Pertanto, la mola di regolazione offre alla rettificatrice senza centri tutta la precisione e l'utilità richieste per le sue funzioni.



