














La finitura superficiale di lavorazione è la trama che un processo di taglio lascia su una parte, il disegno fine di picchi e valli che puoi sentire con un'unghia ma di solito hai bisogno di uno strumento per misurare Decide come una faccia di tenuta mantiene la pressione, come un albero sopravvive a una tenuta rotante e quanto costa una parte per realizzare Due parti possono colpire la stessa dimensione sulla stampa e ancora non si comportano allo stesso modo perché una è stata girata a Ra 3,2 µm e l'altra macinata a Ra 0,4 µm Questa guida riguarda il lato causa-e-controllo: quale processo tiene quale finitura, i cinque ingressi che effettivamente cambi alla macchina, la semplice formula che prevede una finitura tornita prima di tagliare e come leggere un guasto alla sua radice.
Specifiche rapide: finitura superficiale di lavorazione
| Cosa misura | Microirroidità regolari e rugosità, oltre alla rugosità ondulata lasciata dalla lavorazione meccanica |
| Parametro più utilizzato | Ra (rugosità media aritmetica), in µm o µin |
| Finitura di“ standard”as-machined | Ra 3,2 µm = 125 µin |
| Gamma di tornitura/fresatura | 8,6,3 µm (32 µm) 2,5 µm µ Ra 0 |
| Macinazione /levigatura /lappatura | Ra 0,05 µm fino a meno di 0,05 µm |
| Standard governativi | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Più grande leva singola (gira) | Alimentazione per giro rispetto al raggio del naso dell'utensile |
Cosa significa effettivamente“Machining Surface Finish”
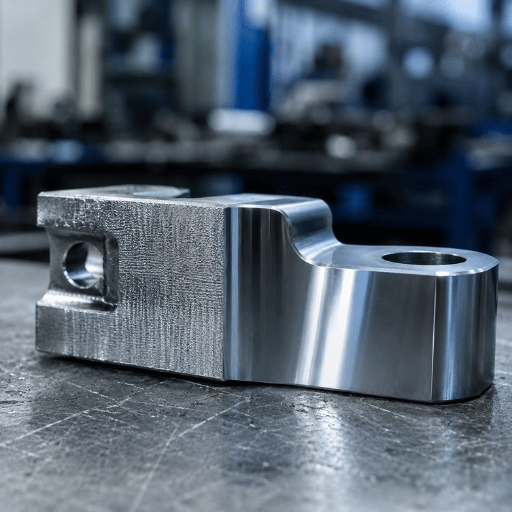
La finitura superficiale è un'ampia descrizione della struttura di una superficie lavorata e si rompe in tre componenti separati: rugosità, ondulazione e posa. Miscelarli è il motivo più comune per cui un callout da disegno e una parte finita non sono d'accordo. Nella lavorazione quotidiana la parola di solito significa rugosità, riportata come valore Ra in micrometri: i picchi e gli avvallamenti fini che il tagliente lascia sulla superficie.
- ✔Decifrazionele irregolarità superficiali finemente distanziate, i picchi e le valli lasciate direttamente dal tagliente Questo è ciò che i macchinisti di solito intendono quando dicono “finitura superficiale,” ed è ciò che riporta Ra.
- ✔Ondulazionedeviazioni più grossolane e con lunghezza d'onda maggiore da vibrazioni, deflessione o configurazione deformata Una parte può essere una superficie liscia (bassa rugosità) ma ondulata.
- ✔Laicola direzione del disegno di superficie predominante, impostata dal tipo di lavorazione (circolare su una faccia tornita, lineare su un terreno o fresato piatto).
“Surface texture” è il termine generico per tutti e tre; “surface rugosità” è la componente di rugosità a sé stante. IL ASME B46.1 lo standard definisce formalmente Ra come la media aritmetica delle deviazioni assolute dell'altezza del profilo misurato dalla sua linea media, prese su una lunghezza di campionamento. In termini semplici: media quanto la superficie si allontana da un piano centrale, su e giù, e ottieni Ra.
Questi tre elementi insieme costituiscono la trama di una superficie, e ogni tipo di finitura superficiale è solo un mix diverso di loro Gli ingegneri descrivono questa geometria superficiale con parametri di rugosità, Ra, Rz e Rt, ognuno un modo diverso per ridurre un profilo complesso a un unico numero Le finiture superficiali comuni su una parte lavorata vanno da grossolane a lucide a specchio, ma tutte descrivono la stessa finitura superficiale metallica: quanto la superficie reale si allontana da un piano perfetto, includendo sia l'ondulazione che le irregolarità superficiali distanziate, le piccole irregolarità nella superficie e le irregolarità su una superficie lasciata dai trucioli.
Lettura dei numeri: Ra, Rz e richiami comuni
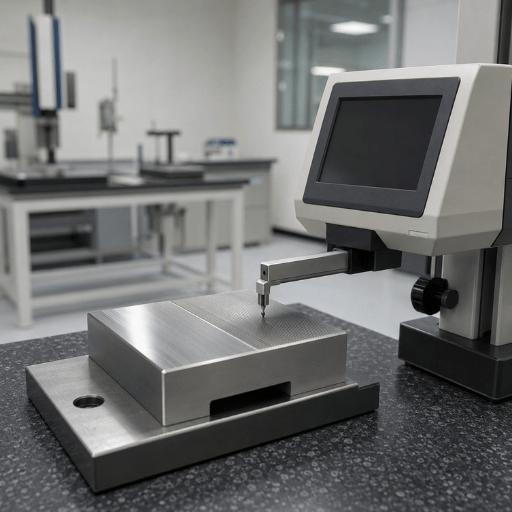
Ra domina le stampe perché è stabile e facile da misurare, ma allontana in media gli estremi. Rz cattura la media delle altezze picco-valle più grandi su diverse lunghezze di campionamento ed è più sensibile a un singolo graffio profondo, utile per sigillare e superfici critiche per la fatica. Rmax (o Rt) è la distanza picco-valle più grande nella valutazione. Le superfici possono passare su Ra e fallire comunque su Rz quando portano occasionali segni profondi di utensili.
Ra è la media della rugosità, formalmente la media aritmetica delle deviazioni delle altezze superficiali dalla linea media, motivo per cui è anche chiamata rugosità superficiale media. Poiché somma molte piccole deviazioni dell'altezza superficiale in un'unica figura, due superfici con profili di rugosità molto diversi possono condividere la stessa Ra. Qualsiasi lettura del profilo di rugosità singolo quindi ti dice meno del set di parametri di rugosità completi, quindi i disegni critici accoppiano Ra con Rz o un parametro più stretto I valori di rugosità superficiale standard si raggruppano su una scala fissa e la maggior parte dei callout sceglie uno di questi livelli di rugosità anziché un numero arbitrario.
Che cos'è la finitura superficiale Ra 3.2?
Ra 3,2 µm (pari a 125 µin) è la finitura standard “as-machined”, la trama prodotta da un passaggio di tornitura o fresatura competente senza alcun lavoro di finitura aggiuntivo Porta segni di utensili debolmente visibili, sembra liscia al tatto ed è l'impostazione predefinita per superfici lavorate in generale, facce di montaggio e caratteristiche non sigillanti Specificare qualsiasi cosa più fine di Ra 3.2 significa impegnarsi in passaggi aggiuntivi, utensili speciali o un processo secondario, quindi Ra 3.2 è la linea di base neutrale in termini di costi a meno che la funzione non richieda meglio.
| Ra (μm) | Ra (μin) | ISO N-grade | Sentire /uso tipico |
|---|---|---|---|
| 6.3 | 250 | N9 | Segni visibili; lavorazione ruvida, non critica |
| 3.2 | 125 | N8 | Standard lavorato; superfici generali |
| 1.6 | 63 | N7 | Passa fine di finitura; adatti scorrevoli leggeri |
| 0.8 | 32 | N6 | Sedili per cuscinetti, facce di tenuta (necessita di cura o rettifica) |
| 0.4 | 16 | N5 | Superfici di terra; perni di tenuta dinamici |
| 0.2 | 8 | N4 | Rettifica di precisione/levigatura |
Convenzione di conversione: 1 µm ≈ 40 µin Questa conversione della rugosità superficiale consente di leggere qualsiasi grafico della rugosità superficiale in entrambe le unità Per un grafico completo della finitura superficiale Ra con colonne RMS, CLA e Rt, oltre a un grafico di confronto della rugosità superficiale, vedere il nostro guida alla misurazione della rugosità superficiale.
Simboli di finitura superficiale su un disegno ingegneristico
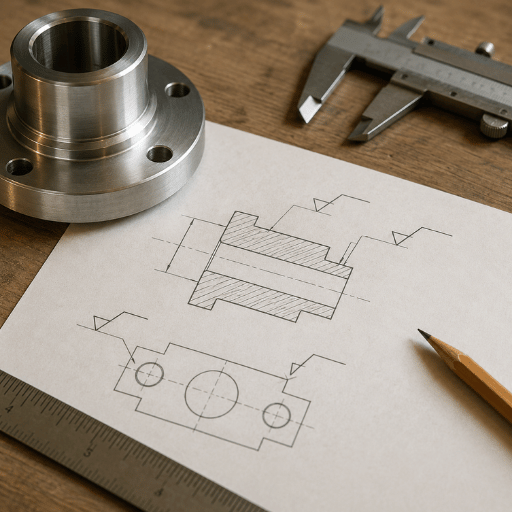
Un requisito di finitura raggiunge il negozio come simbolo, non come frase Il suo simbolo di base è un segno di spunta che si trova sulla superficie che controlla Tre varianti cambiano il significato:
- ✔Segno di controllo semplice, requisito di struttura superficiale, qualsiasi processo consentito.
- ✔Segno di spunta con una barra orizzontale, rimozione materiale (lavorazione) è richiesto.
- ✔Segno di spunta con un cerchio, la rimozione del materiale è proibito (lasciare la superficie come-fusa/come-formata).
Questi simboli di rugosità superficiale (scritti anche come simboli di struttura superficiale) racchiudono i parametri di finitura superficiale, valore, taglio e posa, in un unico segno. I valori Ra si trovano in alto a sinistra del simbolo; sotto e a destra è possibile aggiungere una lunghezza di campionamento (interruzione) e un simbolo di direzione di lay. I simboli Lay ti dicono in che modo dovrebbe funzionare il modello: = parallelo, ⊥ perpendicolare, X incrociato, M multidirezionale, C circolare, R radiale. Lay è importante per guarnizioni e parti scorrevoli, dove la direzione del graffio relativa al movimento cambia perdite e usura.
ISO e ASME disegnano la stessa idea in modo diverso Sotto ASME Y14.36M il valore è mostrato in µin; sotto ISO 1302 / ISO 21920 è mostrato in µm con la lettera del parametro (ad esempio “Ra 0.8”) Se un callout mostra un numero nudo senza parametro, confermare se è Ra o Rz e quali unità, una “32” in µin (Ra 0.8 µm) è una parte molto diversa da “32” letta come Rz.
Cosa Finire Ogni Processo di Lavorazione Può Tenere
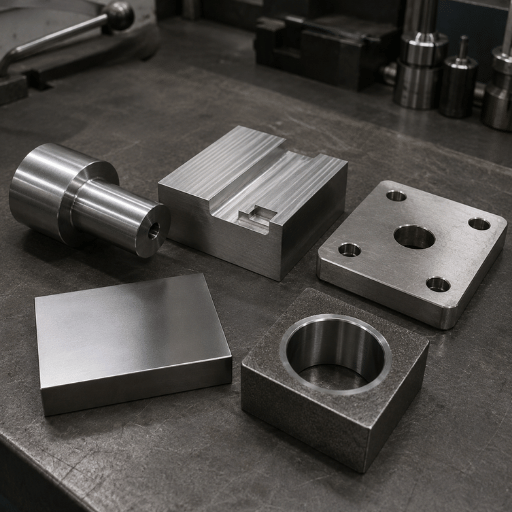
Un fatto conta più di qualsiasi modifica di feed e velocità: il processo pone la parola. Non è possibile sintonizzare un passaggio di sgrossatura in uno specchio, oltre un punto, l'unico modo per raggiungere un Ra più fine è un'operazione diversa Come costruttore di macchine per tornitura, fresatura, rettifica e elettroerosione, impostiamo prima la staffa di processo, quindi ottimizziamo al suo interno La tabella seguente è il Finestra Process-to-Ra 1, una mappa realistica e a doppia unità di ciò che ogni operazione contiene nella produzione, non un caso migliore in laboratorio.
| Processo | Ra (μm) | Ra (μin) | Ruolo tipico |
|---|---|---|---|
| Tornitura/fresatura grezza | 3.2–12.5 | 125–500 | Rimozione delle scorte, non critica |
| Finire la tornitura/fresatura | 0.8–3.2 | 32–125 | Superfici lavorate standard |
| Foratura | 1.6–6.3 | 63–250 | Fori prima dell'alesatura |
| Alesatura/noia | 0.8–3.2 | 32–125 | Buchi rotondi di dimensioni ridotte |
| EDM (filo/pentola) | 0.4–6.3 | 16–250 | Forme dure o complesse |
| Rettifica superficiale/cilindrica | 0.1–0.8 | 4–32 | Sedili per cuscinetti, perni di tenuta |
| Ondeggiando | 0.05–0.4 | 2–16 | Alesaggi, cilindri idraulici |
| Lappatura | <0,0120.1 | 0.5–4 | Calibri, ottici, piatti di tenuta |
Ogni tipo di lavorazione lascia la propria firma: una parte tornita mostra la posa circolare, una parte fresata mostra segni lineari e la lavorazione a scarica elettrica (EDM) lascia un mascherino uniforme Queste finiture superficiali lavorate sono il prodotto del meccanismo di taglio o erosione più le fasi di lavorazione che precedono il passaggio finale, ruvido, semifinitura, quindi finitura Una superficie lavorata a CNC da un passaggio di finitura è molto più liscia della stessa superficie di lavorazione a CNC rimasta dopo la sgrossatura Leggi la finestra Process-to-Ra sopra come grafico di finitura della superficie di lavorazione: abbina la finitura superficiale desiderata al processo che può raggiungerla, quindi ottimizza all'interno di quella finestra.
Fonti: processo incrociato rispetto ai manuali di ingegneria e alla pratica degli standard La macinazione può raggiungere Ra 3, bande 6 µin in produzione, motivo per cui qualsiasi cosa inferiore a circa Ra 0,8 µm di solito si sposta a attrezzatura per la macinazione piuttosto che essere inseguiti su un tornio o un mulino.
“La maggior parte dei biglietti con ‘cattivo finish’ che vediamo non sono affatto un problema di feed e velocità, alla parte è stato chiesto di tenere un numero di classe di macinazione durante un'operazione di tornitura Scegli prima il processo per il Ra; i parametri si sintonizzano solo all'interno di quella finestra.”
ANTISHICNC tornitura & gruppo di ingegneria di rettifica
Le 5 Leve Che Controllano La Finitura Di Superficie
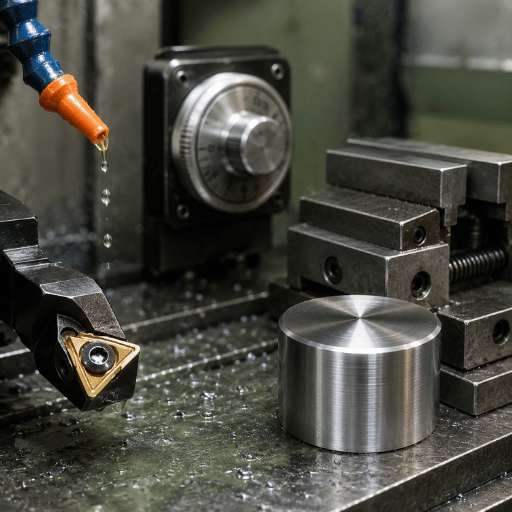
Una volta che sei nella finestra di processo giusta, cinque input decidono il Ra effettivo. Lo chiamiamo il Modello di controllo della finitura a 5 levetirateli in ordine, perché i primi due fanno la maggior parte del lavoro su una superficie tornita o fresata.
- Feed per revil driver geometrico dominante Mangime inferiore, finitura più fine (con un limite, vedere la sezione successiva).
- Raggio del naso dell'utensileun raggio maggiore diffonde i segni di avanzamento e riduce la rugosità teorica, ma aumenta la forza di taglio.
- Velocità di tagliodeve essere sufficientemente alto da uscire dalla zona edificata (vedere risoluzione dei problemi).
- Condizione bordo/utensileun bordo affilato, rivestito correttamente e non indossato; un inserto tergicristallo se desideri alimentazione e finitura.
- Rigidità e refrigeranteuna configurazione rigida e una lubrificazione pulita uccidono l'ondulazione e lo strappo delle prime tre leve non può.
Leva 1 e 2 sono collegati da una geometria semplice, e si può prevedere una finitura girata prima che il mandrino mai girare.
La rugosità teorica picco-valle nella tornitura è Rt ≈ f² (2017), dove f è l'alimentazione per giro e r è il raggio del naso dell'utensile Esempio lavorato: f = 0,2 mm/giro, r = 0,8 mm → Rt ≈ (0,2 × 0,2) ≈ (8 × 0,8) = 0,04 6,4 = 0,00625 mm = 6,25 µm. Dimezzare ora l'alimentazione a 0,1 mm/giro: Rt ≈ 0,01 ≈ 6,4 = 1,56 µm, all'incirca a trimestre dell'altezza, perché l'alimentazione è squadrata Collega le tue f e r prima di tagliare: ti dice se la finitura è raggiungibile anche girando, o se la parte necessita di rettifica.
Quella stessa geometria spiega l'inserto del tergicristallo Un tergicristallo macina un piccolo piatto appena oltre il raggio del naso, quindi i segni lasciati ad un'alimentazione più alta vengono asciugati lisci, permettendoti di raddoppiare l'alimentazione e mantenere la finitura Quel compromesso è reale e documentato: gli inserti girevoli con un raggio effettivo maggiore “producono la migliore qualità superficiale” ma “aumentano la forza di taglio,” per Brevetti Google EP1631410A1, quindi hanno bisogno di una configurazione rigida. Per dove velocità e feed si adattano al quadro più ampio, vedere il nostro feed e guida alle velocità.
Come migliorare la finitura superficiale: una sequenza di lavoro
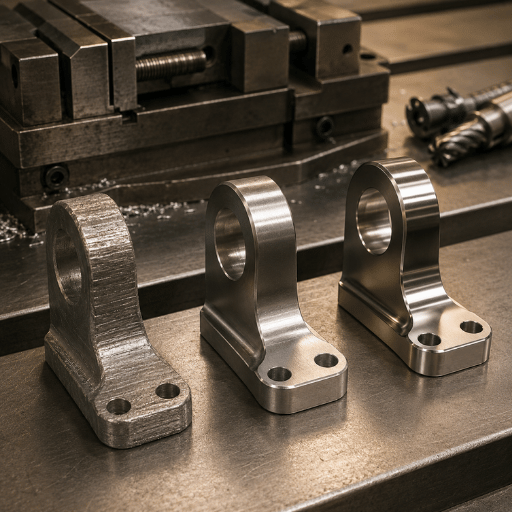
La finitura superficiale non viene migliorata dalla fortuna o semplicemente rallentando la macchina Risponde a un insieme definito di leve (raggio del bordo), condizione del bordo, strategia di avanzamento e finitura, velocità di taglio (tagli) rigidità (tagliando) e l'ordine in cui li regoli decide la velocità con cui raggiungi il numero La sequenza seguente è quella che consegniamo agli operatori quando un operatore ritorna ruvido, classificato in base all'effetto piuttosto che all'abitudine.
Come ottenere una migliore finitura superficiale nella lavorazione?
Lavorare le leve in ordine di effetto piuttosto che cambiare tutto in una volta I guadagni più veloci su una parte tornita o fresata provengono dal tagliente e dalla relazione alimentazione-naso-raggio, poi il passaggio di finitura, poi velocità e liquido di raffreddamento Di seguito è riportata la sequenza che consegniamo agli operatori che inseguono un numero.
- Conferma che il bordo sia affilato e mai indossato e posizionato sopra o appena sotto l'altezza centrale. Un inserto sopra il centro sfrega invece dei tagli.
- Lasciare almeno un raggio di punta di stock per un passaggio finale dedicato, mai meno.
- Abbassare l'alimentazione o montare un raggio anteriore/inserto tergicristallo più grande (utilizzare la regola del quadrato di alimentazione per dimensionare il movimento).
- Fai un passaggio a molla (profondità zero) per rimuovere gli avanzi guidati dalla deflessione.
- Aumentare la velocità di taglio per liberarsi dalla fascia all'avanguardia; aggiungere o migliorare il liquido di raffreddamento.
- Se il target è inferiore a ~Ra 0,8 µm, interrompere la sintonizzazione e passare alla rettifica o al levigatura.
L'obiettivo è una superficie liscia che soddisfi la finitura superficiale desiderata senza passaggi sprecati; inseguire un livello di rugosità più fine di quello necessario per la parte non fa altro che aumentare i costi. Esperimenti di fresatura universitari controllati confermano che le tracce di rugosità superficiale vengono alimentate direttamente (Studio della Clemson University sull'alluminio 6061), quindi l'alimentazione è la leva da dimensionare per prima Una cautela controintuitiva: affamare l'alimentazione non sempre aiuta I professionisti riferiscono che scendere al di sotto di un'alimentazione di finitura reale (circa 0,15 mm/giro) può effettuare una finitura peggio, perché il bordo inizia a sfregare e spalmare piuttosto che a tagliarsi in modo pulito.
Perché la fine va storta: 6 cause e correzioni comuni
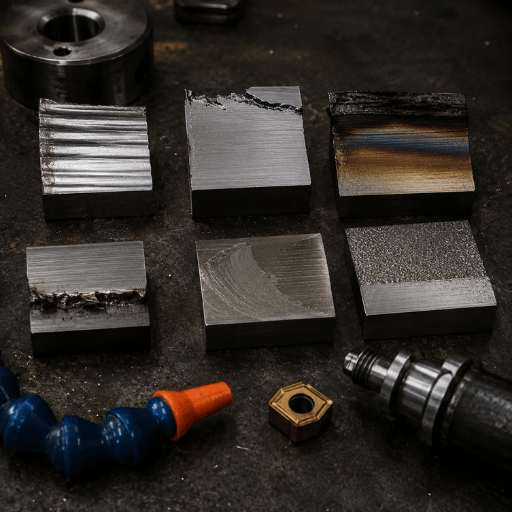
La maggior parte dei guasti di finitura causano se si legge la superficie invece di indovinare Un bordo strappato, un'onda regolare, un brillante trascinato striscio (spar) annunciano il loro modello punti indietro a una variabile dominante Usa il Decodificatore di guasto con finitura a 6 sintomi di seguito: abbina ciò che vedi da parte a un sintomo, trova la causa abituale, quindi modifica quella singola variabile prima di toccare qualsiasi altra cosa.
| Sintomo da parte | Probabile causa | Fix |
|---|---|---|
| Segni ondulati/batterici regolari | Chiacchiere (chatter) (chatter) (chatter)) (chatter)) (chatter)) (chatter)) (chatter) (rabondazioni), spesso da taglio interrotto o instabile (chatter) | Agitare la configurazione, accorciare lo sbalzo, cambiare velocità/profondità per schivare la risonanza |
| Superficie strappata, cenciosa, opaca | Bordo costruito a bassa/media velocità su materiale gommoso | Aumentare la velocità fuori dalla banda BUE, bordo più nitido/rivestito, migliore liquido di raffreddamento |
| Spina luminosa imbrattata, nessun taglio netto | Strumento sopra l'altezza centrale (sfrega) | Ripristina il bordo al centro o leggermente al di sotto |
| Creste periodiche grossolane | Alimentare troppo in alto per il raggio del naso | Abbassare l'alimentazione o aumentare il raggio del naso (regola del quadrato dell'alimentazione) |
| Graffi casuali/punteggio | Taglio di trucioli, swarf trascinato sulla superficie | Migliora l'evacuazione dei trucioli, lo scarico del liquido refrigerante, la geometria del rompitrucioli |
| Finisci di peggiorare durante una corsa | Usura progressiva degli utensili | Indice/sostituisci bordo su un programma di durata dell'utensile, non in caso di guasto |
Una convinzione ampiamente diffusa è che una velocità di taglio inferiore dia sempre una finitura più fine Studi controllati dicono il contrario: a bassa velocità di taglio si forma un bordo costruito e depolimerizza la superficie, e Ra cadute man mano che la velocità sale da quella banda. La ricerca universitaria sulla svolta conferma che la relazione è “positiva a causa della formazione di una re” del bordo accumulata a bassa velocità (Studio SUST sui parametri di taglio; confermato per AA7075 in ScienceDirect). Se un finale è strappato e si raggiunge il superamento della velocità per rallentare, è possibile che si stia peggiorando.
Abbinamento tra finitura e funzione: quanto è stretto abbastanza?
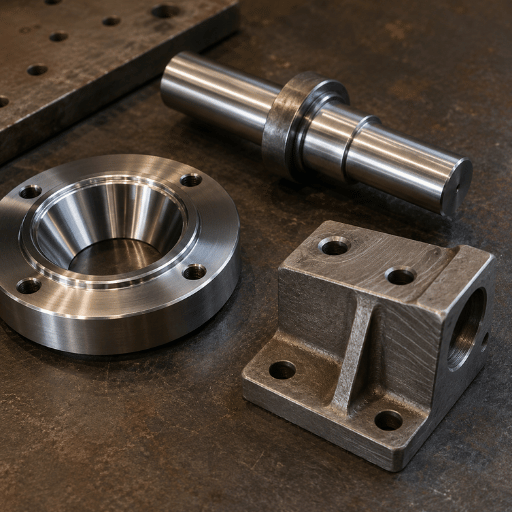
Su molti disegni, la linea più costosa è un callout di finitura troppo stretto. Ra più stretto non è gratuito: passando da Ra 3,2 a Ra 0,8 µm si dice comunemente che l'aggiunta di circa 24 µm al costo di lavorazione perché impone passaggi di finitura extra, utensili speciali e ispezione più rigorosa. Specificare la finitura di cui la funzione ha bisogno, non è più precisa, utilizzando le regole dei parametri e dei simboli ISO21920 quindi il callout significa la stessa cosa per ogni negozio.
| Ruolo parte | Sensibile max Ra | Perché |
|---|---|---|
| Generale /superficie senza contatto | 3,2,3 µm Ra 3 | Come lavorato va bene; più stretto spreca denaro |
| Tenuta statica/faccia della guarnizione | 1,6,3,2 µm Ra 1 | La guarnizione è conforme; laica le cose più di Ra ultra-basso |
| Premere/adattamento scorrevole | 0,8,1,6 µm Ra 0 | Controlla l'attrito e l'interferenza trattenuta |
| Caricatore di tenuta dinamico/sedile del cuscinetto | 0,20,8 µm Ra 0 | Vita da sigillo; solitamente macinato |
| Ottico / calibro /piatto lappato | Ra <0,1 µm | La funzione lo richiede; solo lappatura/fonatura |
Diversi ruoli di parti necessitano di rugosità superficiale diversa e diversi livelli di rugosità superficiale comportano costi molto diversi A volte una finitura più ruvida è la scelta giusta: una finitura opaca o satinata (una finitura satinata deliberata, non lucida) può essere specificata per l'aspetto o per nascondere i segni di manipolazione piuttosto che per la funzione Queste variazioni di finitura sono esattamente il motivo per cui un componente trasporta diversi callout invece di un grado di coperta.
Una regola pratica: se non puoi nominare la funzione che ne ha bisogno, non specificare di seguito Ra 1,6 µm Specificare la finitura superficiale giusta per ciascuna caratteristica, trattare il callout più stretto come finitura superficiale finale da programmare per ultima e ricordare che il tempo di lavorazione di precisione, non il materiale, è ciò che acquista un numero troppo stretto Le decisioni match-finish-to-function sono più economiche da prendere sul disegno che da discutere durante l'ispezione del primo articolo Per le parti esternalizzate, un'indagine su lavorazione CNC di precisione da Zhenling dovrebbe allegare al disegno i callout di finitura specifici della caratteristica e la loro base di ispezione, quindi la citazione e la revisione del primo articolo utilizzano gli stessi requisiti.
Verifica della Finitura Specificata
Due assegni coprono la maggior parte dei negozi A comparatore di superfici (una serie di tagliandi di riferimento lavorati secondo gradi Ra noti) consente all'operatore di giudicare una finitura a vista e un'unghia in pochi secondi, bene per andare/non andare sul pavimento. UN stilo profilometro trascina una punta fine sulla superficie e riporta un Ra/Rz tracciabile rispetto a una lunghezza di taglio definita, che è ciò di cui hai bisogno per i record di ispezione e le chiamate strette La misurazione della rugosità trasforma la superficie in un numero: lo strumento prende la misurazione della rugosità superficiale da una superficie misurata, tracciando il profilo superficiale in modo che la misurazione della rugosità superficiale sia ripetibile Abbina la superficie della parte e le sue specifiche di rugosità allo strumento giusto e scegli il limite per adattarlo alla caratteristica, perché il limite sbagliato può segnalare una parte passante come fallita Per il metodo completo, gli strumenti e il dettaglio Ra-versus-Rz, consulta la nostra guida dedicata su come misurare la rugosità superficiale.
Dove stanno andando i requisiti di finitura superficiale della lavorazione
Vale la pena agire su due turni ora Innanzitutto, lo standard di governo sta cambiando: La norma ISO 21920-2:2021 sostituisce la norma ISO 4287/4288, gli standard di lunga data dei parametri del profilo e la Parte 1 assorbono la simbologia della ISO 1302 (Guida metrologica di superficie). La sua conseguenza pratica per gli acquirenti: una 0,8“” su un disegno del 2026 e un disegno del 2015 possono fare riferimento a diverse definizioni di campionamento e valutazione, confermare su quale standard viene costruito un callout prima di citarlo o ispezionarlo.
In secondo luogo, l'economia del processo sotto la finitura si sta muovendo La tornitura dura è sempre più utilizzata come alternativa alla rettifica per parti temprate (>45 HRC) per raggiungere Ra 0.2, µm perché rende i trucioli riciclabili invece di macinare i fanghi può tagliare il tempo di ciclo (>45 HRC)Produzione Lavorazione). Ciò non significa che la rettifica, la rettifica, la levigatura e la lappatura possiedano ancora tutto ciò che è inferiore a circa Ra 0,1 µm, ma cambia quale macchina guadagna il lavoro per la fascia media fine. Se specifichi o acquisti capacità per finiture inferiori al micron, la decisione non è più automaticamente “grind it.” Abbina il processo al Ra e la durezza, e rivisitala man mano che migliorano gli utensili a tornitura dura.
Domande Frequenti
Q: Che cosa è la finitura superficiale standard nella lavorazione?
Visualizza risposta
D: Qual è la differenza tra rugosità superficiale e finitura superficiale?
Visualizza risposta
Q: L'anodizzazione o la galvanica cambia la mia rugosità superficiale lavorata?
Visualizza risposta
D: Perché specificare Ra 1.6 o Ra 0.8 non costa sempre di più?
Visualizza risposta
Q: Quale processo di lavorazione dà la finitura più liscia?
Visualizza risposta
Q: Potete combinare parecchie finiture superficiali su una parte?
Visualizza risposta
Sì, ed è una pratica normale Un singolo componente spesso trasporta diversi callout: un perno portante Ra 0,4 µm rettificato, facce di tenuta Ra 1,6 µm e Ra 3,2 µm lavorati ovunque. Ogni caratteristica ottiene la finitura di cui ha bisogno la sua funzione, il che mantiene bassi i costi rispetto alla finitura dell'intera parte al numero più stretto. Una regola di sequenziamento è importante: le superfici più strette sono solitamente finite per ultime, quindi il calore e il bloccaggio derivanti da operazioni successive non rovinano una superficie già portata a dimensione.
Richiama il simbolo, il valore e la posizione di ciascuna superficie separatamente e contrassegna qualsiasi “finish dopo la trattazione termica” o “finish dopo aver placcato la nota di”, quindi l'ordine operativo del piano del negozio e non macina un diario, un processo successivo non farebbe altro che distorcersi nuovamente.
Riferimenti e fonti
- Effetto dell'alimentazione di lavorazione sulla rugosità superficiale nel taglio dell'alluminio 6061Università Clemson
- Impatto della distanza del passo del percorso dell'utensile sul raggio del naso dell'utensile da taglio e sulla finitura superficialeNIH PMC
- Studiare l'effetto dei parametri di taglio (velocità, alimentazione, profondità) sulla rugosità superficialeUniversità sudanese di scienza e tecnologia
- ISO 21920-2:2021, Specifiche geometriche del prodotto, Struttura superficiale: profiloISO
- ASME B46.1 /Y14.36, Simboli di struttura superficiale e di struttura superficialeASME
- EP1631410A1, Utensile da taglio con angolo anteriore del tergicristalloBrevetti Google
Informazioni su questa analisi
Questa guida alla finitura superficiale di lavorazione riflette la vista di prima esecuzione del processo di un costruttore di macchine utensili: ANTISHICNC produce i torni di tornitura, le fresatrici, le smerigliatrici di superficie, le smerigliatrici per utensili e frese e Apparecchiature EDM che tengono le bande di finitura nella finestra Process-to-Ra sopra Gli intervalli di capacità e l'esempio del feed-squared sono tratti dalla pratica degli standard e dai riferimenti di lavorazione, quindi inquadrati da come tali processi si comportano su apparecchiature reali Recensito dal team tecnico ANTISHICNC.
Articoli Correlati
- Come misurare la rugosità superficiale, Ra, Rz, strumenti e lunghezza di taglio
- Alimentazioni e velocità, impostando parametri di taglio che proteggono la finitura e la durata dell'utensile
- Lavorazione dell'acciaio inossidabile, tempra del lavoro di domatura e bordo costruito
- Lavorazione Alluminio, finitura, BUE e strategia naso-raggio
- Lavorazione Ottone, comportamento di taglio libero e qualità della superficie



