














La lavorazione CNC aerospaziale è una produzione sottratta controllata da computer di parti critiche per il volo, pale di atterraggio di turbine, paratie strutturali, accessori per autocarri tagliati da superleghe di titanio, alluminio e nichel spesso mantenute entro ±0,0005 pollici (12,7 µm) sotto AS9100 controllo di qualità Ciò che lo distingue dalla fresatura ordinaria non è la macchina da sola; è la combinazione di materiali difficili, tolleranze micron, tracciabilità completa e capacità della macchina necessaria per colpire tutti e tre in una volta Questa guida attraversa le parti, i materiali utilizzati nella lavorazione CNC aerospaziale, i gradi e i processi di tolleranza, oltre alle specifiche della macchina saltate dalla maggior parte delle guide La lavorazione nell'industria aerospaziale è diversa dalla lavorazione meccanica in qualsiasi altro settore, quindi copre anche le applicazioni della lavorazione CNC, le sfide nella lavorazione CNC aerospaziale e le tendenze nella lavorazione CNC aerospaziale che vale la pena osservare.
Specifiche rapide: lavorazione CNC aerospaziale
| Banda di tolleranza tipica | ±0,0002.0.005 in (0,0002) su caratteristiche critiche |
| Finitura superficiale | 2 µm Ra (da sub-0.4 µm sulle facce della guarnizione) |
| Materiali principali | Al 7075/6061/2024, Ti-6Al-4V, Inconel 718/625, 15-5/17-4 PH |
| Processi dominanti | Fresatura a 3 e 5 assi (VMC), tornitura CNC, rettifica, EDM |
| Quadro qualità | AS9100D+ NADCAP processi speciali + AS9102 Primo Articolo |
| Buy-to-fly (Ti complesso) | 8: 8:1 a 25:1 fino a 929% della billetta diventa chip |
Che cos'è la lavorazione CNC aerospaziale?
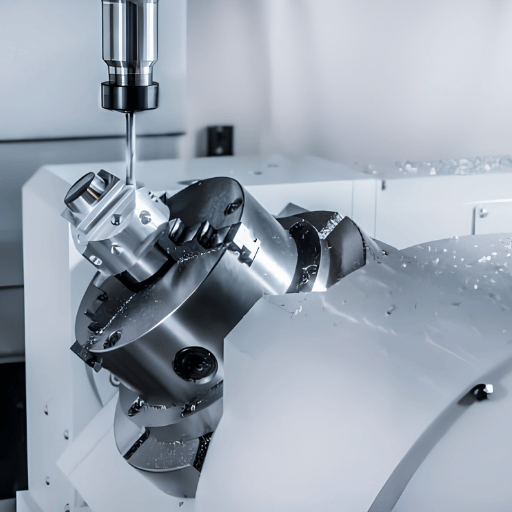
Aerospaziale CNC macchine utensili a controllo numerico coinvolge computer macinazione centri, torni, smerigliatrici e EDM 0 per produrre componenti di aeromobili e veicoli spaziali una billetta, forgiatura o fusione Una macchina CNC segue un percorso programmato per rimuovere con ripetibile, micron-livello di precisione, e lo stesso processo di produzione rende semplici staffe e parti complesse allo stesso modo.
Poiché la maggior parte dei sistemi aerospaziali di supporto vitale, il lavoro è regolato da standard di qualità specifici per l'aerospazio piuttosto che da pratiche generali di officina. La lavorazione CNC è diventata il metodo utilizzato nelle applicazioni aerospaziali, poiché la lavorazione può ottenere la ripetibilità dei micron parte dopo parte.
I produttori aerospaziali utilizzano la tecnologia di lavorazione CNC perché implica una precisione costante e micron raramente ottenibile manualmente, a differenza degli ultimi due decenni in cui questo stile di fissaggio è diventato il fondamento della produzione di CNC aerospaziale. Nella lavorazione aerospaziale, il requisito essenziale è la coerenza lotto dopo lotto, e questo è proprio ciò che forniscono i controlli del computer.
La lavorazione CNC oggi domina la catena di fornitura aerospaziale per aerei e veicoli aerospaziali perché fa due cose di cui il veicolo spaziale non può fare a meno: produce parti con tolleranze strette e produce parti identiche in una flotta globale. Ogni componente, non importa quanto complesso o semplice, la struttura della scatola alare di un aereo e un pannello di comunicazione interno della cabina di pilotaggio, provengono tutti dallo stesso processo. Le applicazioni comuni della lavorazione CNC aerospaziale includono parti strutturali come nervature delle ali e parti del motore come pale di turbine.
Qual è la differenza tra la lavorazione aerospaziale e la lavorazione CNC standard?
La fisica della normale lavorazione CNC è simile a quella della lavorazione CNC aerospaziale, ma alle caratteristiche del processo di lavorazione aerospaziale si aggiungono quattro requisiti: tolleranze più strette (nell'intervallo 0,0002-0,0005 rispetto a 0,005 nella lavorazione generale), materiali impegnativi (titanio, Inconel, acciaio inossidabile PH anziché acciaio dolce e 6061), tracciabilità completa del materiale dal certificato di macinazione alla parte finita e un sistema di qualità che è stato sottoposto a audit per la certificazione.
Un componente che normalmente verrebbe spedito dopo una breve misurazione della pinza in un negozio normale ora richiede un rapporto di ispezione del primo articolo, tracciabilità del lotto di calore e convalida formale del processo prima di poter essere installato. La ricerca sulle macchine utensili di precisione conferma che queste tolleranze micron dipendono dalla rigidità della macchina e dal controllo termico, non dalla sola fresa, come mostrato in questo studio di precisione di lavorazione a cinque assi.
Componenti aerospaziali realizzati mediante lavorazione CNC
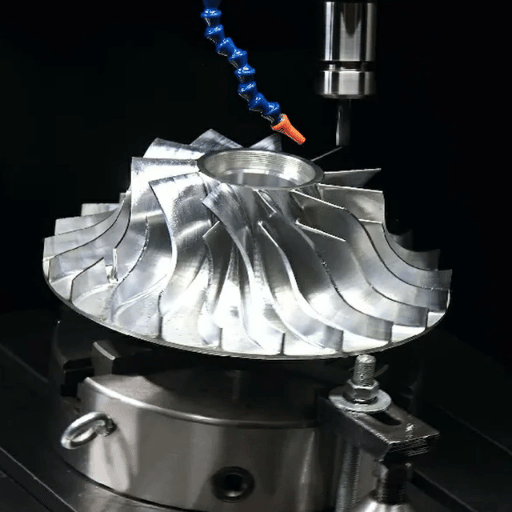
Noi CNC fresamo ogni tipo di parte aerospaziale per l'intero piano; di solito il percorso di lavorazione e la macchina specifica sono determinati dalla famiglia di pezzi Questo può includere una vasta gamma di parti lavorate da pale di turbine complesse (che funzionano su motori) a parti strutturali più semplici della cellula come le nervature delle ali a raccordi più dettagliati in assemblaggi aerospaziali Questa tabella mostra le famiglie comuni e il percorso utilizzato dalla maggior parte delle operazioni di lavorazione.
| Gruppo componenti | Esempi | Processo/macchina tipico |
|---|---|---|
| Motore e propulsore | Pale di turbine, blisk, giranti, ugelli del carburante, involucri | Fresatura a 5 assi + EDM (superleghe) |
| Strutturale | Paratie, nervature alari, longheroni, telai | Fresatura a 3 e 5 assi (VMC), elevata rimozione del materiale |
| Carrello di atterraggio | Assi, pistoni, collegamenti di coppia, assiemi a forcella | Tornitura multiasse + fresatura (Ti, PH inossidabile) |
| Carburante e idraulico | Collettori, valvole, parti dosatrici, giunti | Tornitura + EDM (canali interni) |
| Avionica e interni | Involucri, supporti per sensori, staffe, supporti per binari | fresatura a 3 assi, tornitura svizzera (piccole parti) |
Emergono infatti modelli che suggeriscono quali parti tendono a lavorare verso quali macchine Le parti strutturali (comprese le strutture della cellula e le parti della turbina Inconel) necessitano di macchine pesanti e rigide: un mulino rigido a 5 assi Parti del tipo a perno e manicotto-fissi, boccole e perni-spesso devono essere fatti funzionare su centri di tornitura o macchine svizzere Anche se un negozio ha solo mulini a 3 assi, possono produrre molte parti di aeromobili-purché non coinvolgano contorni Parti del motore-quelle nel turbofan (o turbo jet) stesso-così come le parti della cellula circostanti, sono le più impegnative da instradare-spesso per eseguire più (e operazioni di lavorazione multi-processo), come fresatura, tornitura e forse EDM-prima della spedizione.
I processi di lavorazione dietro la lavorazione aerospaziale CNC sono ampiamente utilizzati nel settore aerospaziale e in tutta la catena di fornitura aerospaziale e della difesa, e la fresatura CNC multiasse è particolarmente adatta a parti con geometrie sagomate Le aziende aerospaziali si affidano alla lavorazione CNC delle parti aerospaziali perché il lavoro deve rimanere completamente tracciabile; La lavorazione CNC viene utilizzata nei flussi di lavoro di lavorazione CNC end-to-end e la lavorazione CNC multiasse è centrale ovunque siano coinvolte parti critiche del motore e parti CNC lavorate con precisione. La lavorazione CNC a 5 assi garantisce i contorni che le macchine ad asse inferiore non possono raggiungere le parti aerospaziali, motivo per cui la moderna produzione aerospaziale CNC e le capacità di lavorazione aerospaziale di un'officina sono giudicate su questo lavoro Molte parti aerospaziali necessitano di operazioni secondarie, e le parti utensili e gli apparecchi stessi sono lavorazioni CNC. Le parti della turbina del motore sagomate e le giranti raggiungono le loro superfici solo con cinque lavorazioni in asse, come documentato in questo studio di precisione a cinque assi.
Materiali nella lavorazione CNC aerospaziale: leghe e lavorabilità
Materiali aerospaziali (Aerospace Materials) I materiali per strutture aerospaziali e motori (engineerospace) sono selezionati per resistenza-to-weight, resistenza alla fatica e alla temperatura, le stesse proprietà che li rendono difficili da lavorare In tutta l'industria aerospaziale il fattore che più influenza il modo in cui un materiale macchina è il modo in cui conduce il calore all'avanguardia, e il titanio e Inconel si classificano come i più difficili da lavorare dei comuni materiali aerospaziali Ti-6Al-4V conduce il calore a soli 6,7 W/m·K, quindi il calore rimane al tagliente invece di lasciare con il chip la radice perché taglia così lentamente.
Se si tracciasse ogni lega aerospaziale lungo due assi: conduttività termica (capacità di trasportare il calore lontano dal tagliente) e resistenza al taglio, le caratteristiche generali del loro comportamento di lavorazione verrebbero meno.“ Ad un'estremità, l'alluminio (come 7075-T6) rinuncia prontamente al calore (130 W/mK) in modo che il chip porti via il calore e tu sia in grado di girare diverse migliaia di metri superficiali al minuto. Con il titanio (Ti-6Al-4V), si cedono solo 6,7 W/mK ai trucioli, una velocità di 1/20, quindi il calore rimane messo sul bordo della taglierina e la velocità superficiale generalmente scende di un fattore da 5 a 10. Le superleghe di nichel come Inconel 718 vivono nella parte più grave del caso di”, caratterizzate da una lenta dissipazione del calore e un rapido indurimento, facendole girare più lentamente di qualsiasi altra classe di materiali.
| Materiale | Conducibilità termica | Facilità di lavorazione relativa | Uso tipico |
|---|---|---|---|
| Alluminio 7075-T6/6061/2024 | ~130 W/m·K | Facile (alto SFM) | Costole, staffe, alloggiamenti, telai di fusoliera |
| 17-4 /15-5 PH inossidabile | ~1723 W/m·K | Moderato | Parti, alberi, flange del carrello di atterraggio |
| Titanio Ti-6Al-4V | ~6,7 W/m·K | Duro (calore al bordo) | cellula, parti del motore, carrello di atterraggio |
| Inconel 718/625 | ~11 W/m·K + incrudimento | Molto duro | Pale della turbina, scarico, scudi termici |
I polimeri ad alte prestazioni (PEEK, ULT) e i compositi carbonio-fib completano i materiali per il lavoro aerospaziale (circa la metà di una cellula Boeing 77 è composta da metalli compositi 7 ma i metalli dominano ancora il lavoro CNC portante, e la lavorazione CNC aiuta un fornitore a trasportare la stessa lega dal prototipo alla produzione. Per i metalli che i clienti di questo cliente tagliano più spesso, le nostre guide più profonde su lavorazione dell'alluminio 6061 e 7075 e lavorazione inossidabile 15-5 e 17-4 PH coprire velocità, feed e attrezzature in dettaglio.
Tolleranze, AS9100 e standard di qualità
La tolleranza stretta è caratteristica dell'ingegneria aerospaziale, ma le tolleranze non sono altrettanto strette, con aree specifiche che devono essere mostrate con precisione sui disegni. Ma non c'è alcun valore nella tolleranza eccessiva: ci sarà un costo aggiuntivo di cui il cliente non ha necessariamente bisogno, e per sottotolleranza un fronte di tenuta sarebbe un problema di sicurezza, per esempio.
| Classe caratteristica | Tolleranza tipica |
|---|---|
| Componenti strutturali | ±0,001 pollici (25 µm) |
| Componenti motore | ±0,0002 µm (0,0005 (0,0002 µm) |
| Carburante/idraulico | ±0,00010,0003 in (2,57 µm) |
| Finitura superficiale | 28 µm Ra |
Qual è la tolleranza più stretta ottenibile nella lavorazione CNC aerospaziale?
Una macchina utensile comunemente ben mantenuta che esegue lavorazioni aerospaziali di routine per parti fresate e tornite dovrebbe fornire in modo affidabile tolleranze nella regione di 5-13 micrometri (0,0002-0,0005 pollici) Colpire queste tolleranze e, cosa altrettanto importante, ripeterle parte dopo parte, è la dimostrazione più definitiva della tua capacità di fornitore di lavorazioni meccaniche per il mercato aerospaziale.
Su caratteristiche particolarmente aderenti come perni di cuscinetti, sedi di tenuta e fori di dosaggio del carburante, possono essere richieste tolleranze di 0,0001 pollici (2,5 µm) o più fini e in tali casi i processi di finitura includono comunemente la rettifica o l'EDM come aggiunta alle operazioni di fresatura Man mano che le tolleranze richieste diventano più strette, il fattore limitante cesserà di essere gli utensili da taglio, e diventerà ambientale il controllo della temperatura sia della macchina che del pezzo 1° C differenza di temperatura farà sì che un componente di alluminio lungo 300 mm si espanda o si contragga di alcuni micrometri 7 Questo è il motivo per cui la maggior parte dell'ispezione di precisione avviene in un ambiente climatizzato a 20° C (68° F).
Le procedure di controllo qualità hanno lo stesso peso del taglio effettivo delle parti Nell'industria aerospaziale, AS9100 definisce lo standard di gestione della qualità per tutte le organizzazioni aerospaziali e copre tutto ISO9001 fa, e aggiunge clausole specifiche relative a Rischio, configurazione e Tracciabilità per l'industria aerospaziale Oltre a questo, le aziende che forniscono processi speciali, come trattamenti termici, rivestimenti, saldatura e test non distruttivi, avranno bisogno di un'approvazione AS9100 specifica per questi processi nonché dell'accreditamento NADCAP (National Aerospace and Defense Contractors Accreditation Program) Prima Ispezione Articolo confermerà se la prima delle parti ordinate ha dimensioni corrette in conformità con il disegno prima che la produzione del lotto possa iniziare come da AS9102.
“L'accreditamento ”NADCAP fornisce prove oggettive che il processo speciale di un fornitore è strettamente controllato, ripetibile e soddisfa i requisiti aerospaziali.”
Istituto di revisione delle prestazioni (Nadcap)
Pensa all'ispezionabilità quando stai progettando parti, una caratteristica difficile da lavorare è anche difficile da ispezionare Considera di avere punti di riferimento accessibili da parte tua a cui la tua macchina CMM può accedere facilmente, sii consapevole delle specifiche GD&T (assicurati che si applichi solo alle funzionalità laddove pertinente) e assicurati di verificare la finitura superficiale misurandola correttamente anziché formulare un'ipotesi: consulta la nostra guida su come misurare la rugosità superficiale (Ra) piuttosto che giudicare a occhio.
Processi e macchine CNC: 3, 4 e 5 assi, fresatura e tornitura
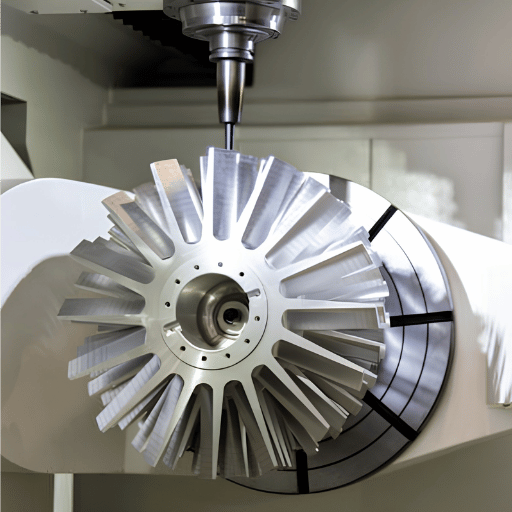
La maggior parte del lavoro di lavorazione aerospaziale viene eseguito su centri di lavoro multiasse o centri di tornitura. La fresatura CNC e la tornitura CNC sono i due processi principali utilizzati, ma la lavorazione con le parti e le caratteristiche più dure richiede anche la rettifica e/o l'EDM (Electrical Discharge Machining). Come suggeriscono i loro nomi, la fresatura multiasse a 5 assi consente la lavorazione contemporanea di più facce di un pezzo per creare parti sagomate, mentre la tornitura è ideale per quelle rotonde. Se un'officina meccanica offre servizi nel settore aerospaziale, avrebbe anche sia un centro di lavorazione per parti prismatiche o sagomate sia un centro di tornitura per quelle rotonde.
| Geometria delle parti | Migliore vestibilità | Perché |
|---|---|---|
| Prismatico, monofaccia | VMC a 3 assi | Costo più basso; rimozione di materiale elevato su piastre e alloggiamenti |
| Multifaccia, prismatica | 4 assi/3+2 | Indicizza i volti in un'unica configurazione, taglia l'errore di ri-fixturing |
| Superfici sagomate, sottosquadri | VMC a 5 assi | Raggiunge lame, giranti e tasche da qualsiasi angolazione in un'unica configurazione |
| Rotondo/cilindrico | Tornitura CNC/Svizzera | Alberi, perni, raccordi; utensili live aggiunge funzionalità di fresatura |
CNC a 3 assi vs 4 assi vs 5 assi: di quali parti aerospaziali hanno bisogno?
Utilizzare la parte della macchina più semplice consentita. La fresatura a 3 assi è ideale per parti piatte e prismatiche: numerose staffe, piastre e alloggiamenti non richiedono mai di più. Un 4° asse (posizionamento 3+2) aumenta le capacità di un VMC consentendo di lavorare più facce in un'unica configurazione, eliminando l'errore di impilamento creato durante la rifistura. Lavorazione a cinque assi garantisce il suo costo su parti sagomate complesse e multi-lato come pale di turbine, giranti e strutture ottimizzate per la topologia dove una macchina a 3 assi semplicemente non può raggiungere.
Ecco la verità contraria che la maggior parte delle macchine di marketing omette: il 5 assi non è sempre necessario e aggiunge semplicemente costi senza valore a semplici parti prismatiche. Anche un forte centro di lavoro verticale con preparazione al 4° asse può servire a una buona dose del tipico lavoro aerospaziale prima ancora di richiedere funzionalità complete simultanee a 5 assi. Per le parti rotonde, a Tornio CNC accoppiato con il VMC sarà macchina flats e cross-holes nello stesso mandrino, con l'aggiunta di utensili sotto tensione In qualsiasi tipo di lavoro di lavorazione in cui una parte ha superfici 3D complesse (questo è il territorio in cui la macchina 5-asse si distingue e viene utilizzato per produrre componenti intricati come forgiati, lame completate e giranti quindi 5-asse è richiesto e nessuna quantità di utensile aiuterà le macchine di asse inferiore raggiungere ciò che un asse 5 è destinato a fare.
Requisiti della macchina: ciò di cui un VMC ha bisogno per il lavoro aerospaziale
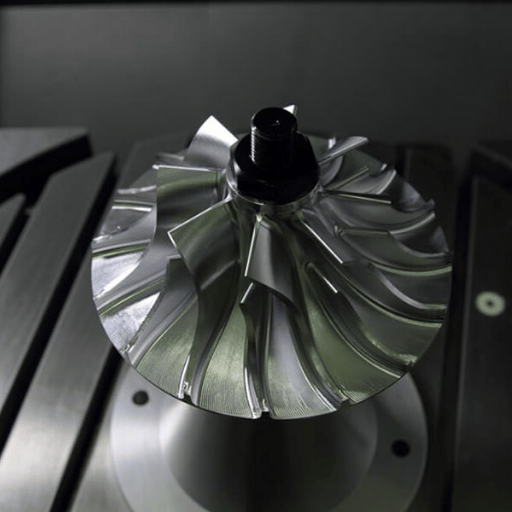
A questo punto finisce il contenuto della maggior parte delle guide La preoccupazione principale per gli ingegneri e gli acquirenti aerospaziali che incontriamo come costruttori di macchine, piuttosto che come officina di lavoro, non è ’chi,“ ma ”cosa deve fare la macchina?“ Le capacità di lavorazione CNC aerospaziale superano di gran lunga i requisiti per un'officina meccanica convenzionale, la lavorazione CNC aerospaziale richiede capacità che mancano a un'officina convenzionale e i progettisti aerospaziali si appoggiano ad esse; il processo di produzione nel mondo aerospaziale viene utilizzato anche nelle attrezzature CNC, dove la lavorazione CNC viene impiegata insieme al taglio e anche la lavorazione CNC fa parte della costruzione degli apparecchi. e ne identifichiamo cinque che determinano l'idoneità di un centro di lavorazione verticale per la produzione aerospaziale e la lavorazione di leghe resistenti alle tolleranze aerospaziali.
- Il mandrino dovrebbe corrispondere alla lega Per la lavorazione di parti aerospaziali realizzate in alluminio, il mandrino del VMC avrà bisogno di un numero di giri elevato (12.000-24.000+) per consentire la pulizia dei trucioli e finiture sottili delle pareti; mentre Inconel e titanio richiedono un numero di giri basso e un mandrino ad alta coppia per spingere efficacemente gli utensili attraverso le leghe termointrappolanti Un singolo mandrino raramente serve con successo entrambe le estremità dello spettro Selezionare il mandrino in base al materiale aerospaziale predominante che si esegue.
- Struttura rigida, potente smorzamento Le leghe resistenti con tolleranze più strette richiedono macchine che abbiano rigidità e smorzamento sufficienti per ridurre al minimo deflessioni e chiacchiere. Ad esempio, l'aggiunta di una struttura a scatola, una colonna robusta e smorzata e altre caratteristiche impediranno il chiacchiericcio su tagli pesanti e ad alta alimentazione.
- Dimensioni adeguate dell'involucro di viaggio e lavoro dell'asse Assicurarsi che l'involucro di lavoro o il cubo“ di ”work siano abbastanza grandi da ospitare il componente più grande che è probabile che eseguirai insieme al gioco e all'attrezzatura necessari. Lavorare parti strutturali di aerei di grandi dimensioni e successivamente esaurire il programma medio della corsa dell'asse Z sarebbe un disastro.
- Controllo termico e stabilità Mantenere tolleranze a tenuta di micron non riguarda solo la durezza dei tuoi utensili e la velocità del tuo mandrino La crescita termica può essere un difetto fatale che annullerà la precisione di una macchina utensile a tolleranza stretta Cerca modelli con compensazione della crescita termica del mandrino e della colonna, oltre al refrigerante a mandrino per gestire la temperatura.
- 4°/5° asse e prontezza di automazione Se stai lavorando parti sagomate e le hai eseguite senza un 4° asse, sarà richiesto un posizionamento minimo di 3+2. La produzione aerospaziale si illumina richiede un'automazione sofisticata per il sondaggio in lavorazione, la gestione degli utensili e i cambiapallet o le alimentazioni delle barre.
Eseguire qualsiasi potenziale centro di lavoro aerospaziale attraverso questa ispezione per determinare la sua capacità di eseguire Se la macchina prevista ha un limite del mandrino di 8.000 giri al minuto, ad esempio, quindi non provare a lavorare l'alluminio con esso Non si investirebbe in un telaio mal costruito con poca rigidità per lavorare leghe resistenti, quindi applicare lo stesso grado di due diligence nella selezione di qualsiasi VMC che stai cercando di mettere al lavoro in un ambiente aerospaziale Esplorare il completo Gamma di fresatrici CNC e puoi confrontare i parametri chiave del mandrino, dell'involucro di lavoro e della rigidità utilizzando le specifiche di cui sopra come guida. Il lavoro sottoposto a revisione paritaria lega questi risultati in micron alla rigidità del mandrino e alla stabilità termica molto più che all'utensile da taglio, in quanto questo studio di lavorazione di precisione documenti.
Un acquirente con cui abbiamo lavorato stava specificando un VMC per raccordi con carrello di atterraggio in titanio Sulla carta due macchine sembravano identiche, ma una superata a 8.000 giri al minuto dietro un mandrino da 15 kW mentre l'altra conteneva 30 kW di coppia abbassata a 2.000 giri al minuto. Corri attraverso il cancello, solo la macchina a coppia elevata poteva spingere una taglierina attraverso Ti-6Al-4V, bloccando o chiacchierando, la macchina ad alto numero di giri sarebbe stata l'ideale per l'alluminio e un problema qui. Ciò che ha deciso che si trattava di coppia del mandrino a basso numero di giri, non il numero di giri della linea principale.
Sfide chiave nella lavorazione CNC aerospaziale
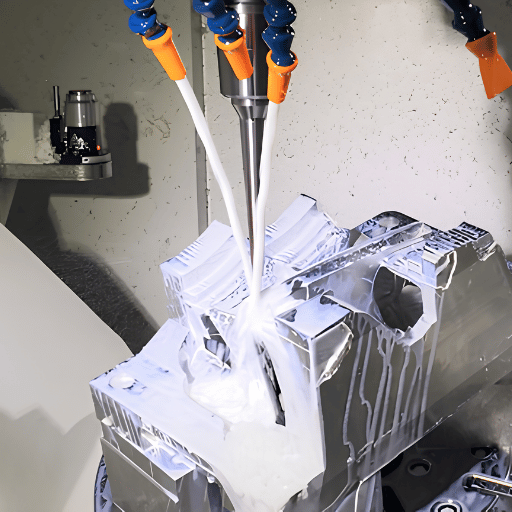
La maggior parte dei problemi nel lavoro aerospaziale non derivano dalla geometria di programmazione, ma dalla lotta contro il materiale e la naturale flessibilità della parte. Quasi certamente puoi trovare queste quattro aree problematiche ripetute in qualsiasi programma aerospaziale serio. Il comportamento del calore e delle chiacchiere del titanio, in particolare, è mappato nella ricerca sulle lavorazioni meccaniche di difesa come STO AVT-139 DELLA NATO.
- Calore all'avanguardia La bassa conduttività termica nel titanio provoca l'accumulo di calore nell'utensile Questo calore deve essere portato via con refrigerante ad alta pressione, ottenuto con taglierine affilate in carburo, e velocità di alimentazione sufficientemente elevate da mantenere i trucioli in movimento fuori dalla zona di taglio.
- Inconel e titanio incrudimento sono leghe incrudenti notoriamente se il vostro utensile dimora, anche leggermente, si strofinerà contro il lavoro e indurirà istantaneamente il materiale al percorso dell'utensile L'usura e la rottura dell'utensile si verificano rapidamente se le alimentazioni sono ridotte in modo significativo da consentire questo 'mantenere il taglio dell'utensile.
- Deflessione e chiacchiere a parete sottile Le parti aerospaziali hanno comunemente pareti sottili con profonde tasche interne che possono deviare e suonare sotto carichi di taglio, provocando chiacchiere.
- L'usura degli utensili e il tempo di ciclo Tutte le leghe aerospaziali ad alta resistenza consumano gli utensili rapidamente Il monitoraggio della durata degli utensili e il rivestimento degli inserti in metallo duro possono mantenere l'integrità dimensionale delle parti durante un'intera corsa.
Un'utile regola pratica per la lavorazione di pareti sottili: il supporto al rapporto larghezza-parete dovrebbe essere almeno 8:1 (riportato nel numero di luglio di Negozio di macchine moderne). Macchina da due lati, in profondità alternate di taglio, e lasciare un piccolo tampone di materiale fino ai passaggi finali in modo che la parete sia bilanciata attraverso la profondità di taglio. Velocità e alimentazioni, che devono essere attentamente adattate alla lega e non alle capacità della tua macchina, sono stabilite nel nostro feed e guida alle velocità.
In un lavoro una parete di nervature di titanio da 2 mm continuava a chiacchierare e la finitura si staccava come una scanalatura per i dischi. Abbandonando una profondità di taglio a gradini di 6 mm, alternando i lati della parete e passando a un passaggio di fresatura in salita, la posava; il muro manteneva il profilo una volta che l'utensile smetteva di deviare la sezione non supportata. Il tempo di ciclo del costo di fissaggio, ma la rottamazione di una parte in titanio quasi finita costa molto di più.
Fattori di costo e scelta di un partner di lavorazione aerospaziale
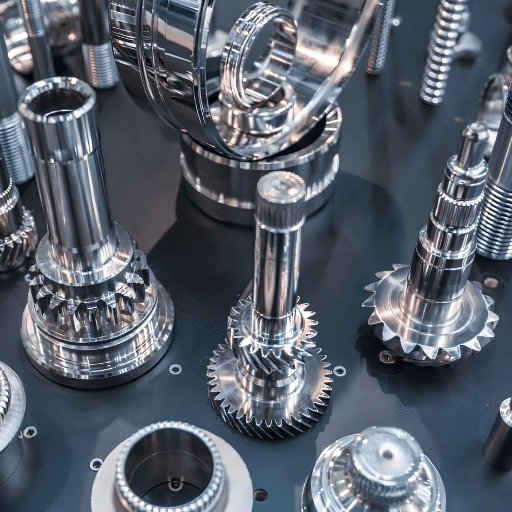
La lavorazione di parti aerospaziali è costosa, ma probabilmente non per il motivo che la maggior parte degli acquirenti pensa Il tuo servizio di lavorazione addebita ogni ora l'uso della macchina, un costo relativamente piccolo.
Nel settore aerospaziale, il rapporto “buy-to-fly”-peso grezzo del materiale acquistato rispetto al peso della parte che vola-è generalmente di circa 10:1, e nel titanio per i componenti strutturali, può essere 12:1-25:1 In altre parole, la quantità di materiale lavorato su chip può rappresentare fino a 92-96% di stock acquistato Dato il significativo premio attribuito alle scorte di titanio rispetto a quello dei materiali più morbidi, il costo di un componente aerospaziale è più spesso dominato dalla quantità di materiale acquisito per la lavorazione, piuttosto che dal suo tasso di tempo macchina Questa prospettiva ristruttura immediatamente come dovrebbero essere percepiti i costi Se il vostro obiettivo è la riduzione dei costi, obiettivo di abbassare il buy-to-fly (attraverso l'uso di forgiati near-net e stock ibrido) nella massima misura possibile.
- Materiale – Alti rifiuti di titanio e Inconel.
- Tolleranza e ispezione Le bande a tenuta stagna creano tagli lenti Sono necessari alti livelli di CMM e ispezione metrologica.
- Volume (volume) Alto-volume (High-vol-mix) Basso volume (low-vol) significa che l'ammortamento è scarso rispetto ai costi di installazione e programmazione.
- Certificazione Overhead (Certificazione sopraelevata) (Compliance) con gli standard aerospaziali inclusi i Primi Articoli (Primi Articoli) La vera manodopera richiedeva oltre le sole pratiche burocratiche.
Prima di esternalizzare le parti aerospaziali, informarsi sempre sulle loro credenziali e sulle prestazioni passate È necessario visualizzare la prova della certificazione AS9100D, eventuali approvazioni NADCAP applicabili (per processi speciali), una registrazione ITAR (per programmi aerospaziali militari statunitensi), esperienza Lavorare la lega specifica e, soprattutto, una storia dimostrata di completamento di successo del Primo Articolo (FAI) su componenti simili Selezionare un negozio CNC senza una comprovata storia FAI per il primo articolo è una scommessa quando si tratta di hardware di volo; la vera lavorazione CNC offre coerenza parte-parte La lavorazione dei componenti per l'aerospaziale e la difesa non perdona: le parti del motore come le pale delle turbine e le parti e gli assemblaggi che le circondano sono ciò che comporta la lavorazione aerospaziale, le parti per strutture aerospaziali che la lavorazione supporta in tutta la struttura solo quando i sistemi di controllo del processo di un fornitore si dimostrano ben oltre il loro certificato di conformità.
Un negozio che cita una staffa strutturale in titanio una volta assunto tempo macchina avrebbe dominato il prezzo Quando hanno pesato la billetta grezza contro la parte finita, il rapporto di acquisto-volo è venuto fuori vicino a 8:1 (si trattava di pagare otto chilogrammi di titanio per spedirne uno) Abbiamo ricostruito la citazione intorno costo di magazzino e tempo di rimozione, e una forgiatura quasi netto successivamente tagliare la fattura materiale di più di un terzo.
Tendenze che modellano la lavorazione CNC aerospaziale nel 2026
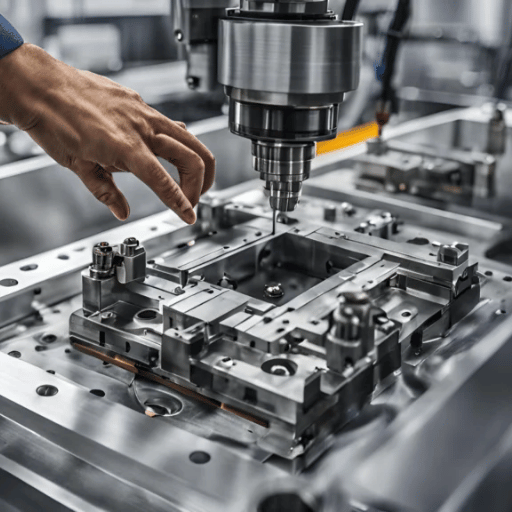
La forza della tecnologia di quest'anno nelle macchine aerospaziali è una tecnologia. La domanda di tecnologia di quest'anno supera la capacità aerospaziale, così come gli ordini effettuati in quel segmento, stanno entrambi aumentando, mentre il mercato del lavoro aerospaziale ha sperimentato una grave mancanza di lavoratori qualificati, che ha portato a questa domanda mentre i negozi si precipitano verso l'automazione. I programmi aerospaziali hanno bisogno di qualcosa di più di ciò che è attualmente ottenibile con le macchine CNC aerospaziali esistenti, ed è per questo che le officine meccaniche scelgono di salire a bordo con l'automazione o di consolidarsi con capacità a 5 assi. I negozi che hanno evitato l'adozione a lungo vedranno una differenza di costi in continua crescita con l'automazione. Molte parti di macchine aerospaziali più semplici che di regola vengono utilizzate su macchine CNC di base controllate dall'automazione. In tutto il settore aerospaziale, la lavorazione aerospaziale è comunemente utilizzata nella base aerospaziale e della difesa ed è particolarmente adatta per il lavoro aerospaziale; l'industria aerospaziale richiede più output, quindi la moderna produzione aerospaziale su moderne apparecchiature CNC e la CNC che consente programmi aerospaziali, ora fa ciò che le vecchie linee di lavorazione CNC standard non potrebbero. Lavorazione additiva ibrida (machining) vicino ad attacchi di finitura additiva, quindi documentatici, acquistare direttamente un approccio additivo e di finitura additiva US10828698B2.
Ci sono tre spostamenti tecnologici derivanti da questa domanda per il settore della lavorazione aerospaziale La lavorazione a luci spente consente a un piccolo numero di macchinisti di far funzionare più mandrini appoggiandosi alla tecnologia di controllo adattivo per evitare sprechi di utensili Con i gemelli digitali avanzati, il calore e la distorsione possono essere simulati prima che qualsiasi metallo venga tagliato Questo processo di lavorazione ibrida additiva, in cui le macchine effettuano una stretta approssimazione prima di regolare i bordi essenziali, aiuta con l'effetto costo associato al costoso titanio affrontando direttamente i rapporti di acquisto al volo L'interesse dell'industria aerospaziale per la produzione additiva di pezzi dimostra questo cambiamento Quando si guarda all'approvvigionamento di macchine dal punto di vista dell'acquirente aerospaziale, c'è davvero solo un modo per andare: cercare macchine in grado di gestire l'automazione, soprattutto con le caratteristiche di sondaggio, per eliminare i costi di retrofit più avanti lungo la strada.
Domande Frequenti
D: Quali certificazioni sono richieste per la lavorazione aerospaziale?
Visualizza risposta
D: La lavorazione CNC aerospaziale è costosa e ciò che comporta i costi?
Visualizza risposta
D: Quanto tempo richiede la lavorazione CNC aerospaziale?
Visualizza risposta
D: Quali parti aerospaziali sono le più difficili da lavorare?
Visualizza risposta
Q: Potete lavorare il titanio su un VMC standard?
Visualizza risposta
D: Cos'è un macchinista CNC aerospaziale?
Visualizza risposta
Articoli Correlati
Riferimenti e fonti
- Titanium Ti-6Al-4V Materiale Scheda tecnicaASM/MatWeb
- Rapporti buy-to-fly nella produzione aerospaziale additiva/sottrattivaPMC (Biblioteca Nazionale di Medicina)
- Analisi del ciclo di vita dei raccordi strutturali in titanio (buy-to-fly 1225:1)ScienceDirect
- Macchine utensili a cinque assi di precisione per superfici complessePMC (Biblioteca Nazionale di Medicina)
- AS9100 Sistemi di qualità, aerospazialeSAE Internazionale
- Certificazioni di Qualità Aerospaziale NADCAPIstituto di revisione delle prestazioni
- 10 punte per titanio (rapporto 8:1 a parete sottile)Negozio di macchine moderne
Perché abbiamo scritto questa guida
Costruiamo il centro di lavoro verticaletorni S e CNC che i negozi aerospaziali gestiscono, quindi questa guida è scritta dal lato macchina della lavorazione CNC aerospaziale, ciò che il lavoro in titanio e Inconel di mandrino, rigidità e capacità termica a tolleranza stretta richiedono effettivamente Le bande di tolleranza, la figura Ti-6Al-4V 6,7 W/m·K e i rapporti buy-to-fly qui sono citati a fonti pubbliche di materiali e standard, non alle affermazioni dei fornitori Recensito dal team tecnico ANTISHICNC.



