














Обновлено в июне 2026 г
На практике измерение шероховатости поверхности - это один дисциплинированный рабочий процесс: вы пересекаете стилус или оптический датчик по обработанной поверхности, отделяете мелкую текстуру от волнистости и формируете ее с помощью отсечного фильтра и почти всегда сообщаете об одном параметре Ра, арифметическая средняя шероховатость, в микрометрах (мкм) или микродюймах (мкин). Это звучит просто, и число на калибре выглядит окончательным. Обычно это не так. Два показания одной и той же поверхности могут не совпадать с большим отрывом, если длина среза, направление стилуса или параметр заданы неправильно, и часть может пройти свой допуск Ra, но при этом протекать, захватывать или изнашиваться. Надежное измерение шероховатости поверхности зависит как от системы измерения и настроек, так и от прибора. Это руководство проходит через параметры шероховатости, измерительные приборы, фактическую пошаговую процедуру и один этап фильтрации. большинство измерений становятся неправильными, так что понимание и контроль шероховатости поверхности становится повторяемым, а не догадкой, является ли деталь гладкой поверхностью или одной из шероховатых поверхностей рядом с пильным разрезом.
Быстрые характеристики
| Самый распространенный параметр | Ra (средняя арифметическая шероховатость), в мкм или мкин |
| Основные инструменты | Контактный стилус-профилометр; бесконтактный оптический (конфокальный, интерферометрический, вариация фокуса) |
| Руководящие стандарты | Серия ISO 21920 (2021 г., заменяет ISO 4287/4288/1302); АСМЕ Б46.1-2019 |
| Типичный кончик стилуса | радиус 2 мкм, сила 0,75 мН (согласно ISO 3274) |
| Диапазон отсечки (λc) | 0,08 — мм, выбранный из ожидаемого Ra |
| Якорь преобразования | 125 мкин ≈ 3,2 мкм; 63 мкин ≈ 1,6 мкм; 32 мкин ≈ 0,8 мкм |
Что такое шероховатость поверхности на самом деле (шероховатость против волнистости и формы)
Шероховатость поверхности относится к мелким пикам и впадинам, оставленным на поверхности в процессе производства, количественно определяемым как среднее вертикальное отклонение реального профиля от средней линии на определенной длине выборки. Измерение шероховатости поверхности показывает, насколько далеко реальная поверхность отклоняется от своей идеальной геометрии на коротких длинах волн, понимание шероховатости поверхности начинается с рассмотрения ее как отклонения реальной поверхности от ее идеальной формы, а не как единого качества.
Это лишь одна из трех составляющих текстура поверхности. Вся геометрия любой обработанной поверхности представляет собой стопку из трех диапазонов длин волн: форма (общая форма, самая длинная длина волны), волнистость (средневолновая волнистость из-за вибрации машины или несбалансированного шлифовального круга), и шероховатость (инструмент или метки процесса с самой короткой длиной волны). Каждое измерение шероховатости изолирует эту самую короткую полосу и отбрасывает остальную часть.
Это разделение - это вся игра. каждый профилометр захватывает один комбинированный профиль поверхности, затем фильтр вычеркивает длинные волны, поэтому остается только профиль шероховатости, высота профиля от средней линии - это то, что инструмент превращает в число, чтобы охарактеризовать поверхность. Эти характеристики поверхности и особенности поверхности (маленькие неровности поверхности или неровности на поверхности, оставленные инструментом) - это именно то, что количественно определяет измерение шероховатости. Как говорится в метрологическом справочнике Университета Саутгемптона, шероховатость и волнистость редко встречаются изолированно “большинство поверхностей представляют собой комбинацию всех трех и обычно оценивают их отдельно.” Нет фиксированной длины волны, где волнистость становится шероховатостью; граница устанавливается выбранным вами порогом, поэтому два инженера могут измерить одну и ту же поверхность и сообщить разные числа.Пер ASME B46.1-2019, lay, доминирующее направление рисунка поверхности, - это четвертый дескриптор, который контролирует, как вы ориентируете инструмент.
На практике этот зазор кусает. машинист в цехе может отклонить заземляющий вал, потому что его Ra 0,4 мкм показания “fails”, когда калибр был ошибочно складывать волнистость от изношенного подшипника шпинделя в число, шероховатость была внутри spec все время, и дорогой ошибкой была отсечка, а не часть. что режим отказа является обычным именно потому, что каждый фильтр длины волны ISO (отсечка 0,8 мм фиксирует другое содержимое, чем 2,5 мм один) меняет результат, поэтому правильное разделение полос имеет значение, прежде чем вы доверяете любому чтению шероховатости поверхности.
Параметры шероховатости поверхности: Ra, Rz, Rq и что скрывает Ra
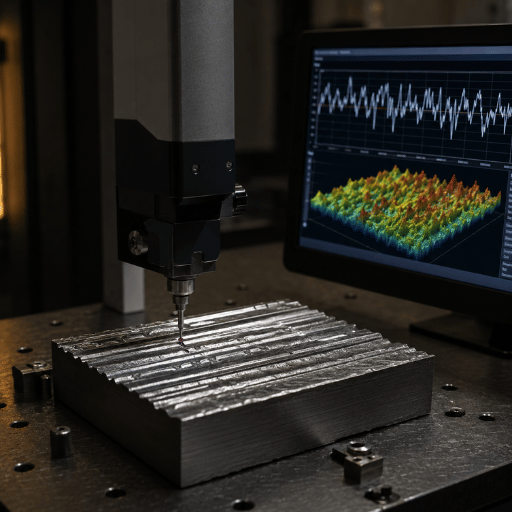
Ra - средняя арифметическая шероховатость, среднее значение абсолютных отклонений профиля шероховатости от средней линии по длине оценки, а Rz - средняя максимальная высота, среднее значение пяти крупнейших расстояний от пика до долины по длинам выборки. Ra стабилен и прост в контроле, поэтому доминирует над рисунками; Rz более чувствителен к изолированным царапинам и заусенцам и к самому высокому пику на трассе. Ra - только среднее значение амплитуды, которое является уловом: как и все параметры амплитуды, он измеряет высоту по вертикали, но отбрасывает форма из профиля. двум деталям на разных уровнях шероховатости все еще может потребоваться один и тот же параметр, и две части на одном и том же Ra могут иметь очень разную шероховатость поверхности в функции. сопоставление параметра с заданием - это то, что превращает необработанное число в реальное качество поверхности, высокая шероховатость автоматически не плохо, а низкое число не автоматически хорошо.
Две поверхности могут иметь одинаковый общий Ra и вести себя противоположным образом. Отверстие цилиндра, отточенное плато (глубокие впадины, удерживающие масло, плоские несущие вершины), и острая, пиковая повернутая поверхность могут читать Ra 0,4 мкм, однако одно уплотняет и смазывает, а другое разрывает уплотнение. Разница живет в асимметрия (Рск): отрицательный перекос означает впадину (хорошо для подшипника и удержания масла), положительный перекос означает пик-доминирование (хорошо для адгезии, плохо для уплотнений).Если функция зависит от уплотнения, подшипника или усталости, укажите Rsk или Rz рядом с Ra, один Ra не может их различить.
| Параметр | Что он захватывает | Лучше всего используется для |
|---|---|---|
| Ра | Среднее арифметическое отклонение от средней линии | Общий контроль; большинство чертежей и мониторинг процессов |
| Рз | Среднее значение 5 максимальных высот от вершины до долины | Герметизирующие поверхности, детали, критичные к усталости, обнаружение царапин |
| Rq (RMS) | Среднеквадратическое отклонение (больше пиков веса) | Оптические поверхности, статистический анализ |
| Рт | Общая высота, один худший выход с вершины на долину по всей длине оценки | Толщина покрытия, пути утечки, экранирование дефектов |
| Рск | Асимметрия с преобладанием пиковых и долинных высот | Подшипники, уплотнения, смазка, адгезия краски |
Определения параметров согласно ISO 21920-2/ ASME B46.1-2019.
Что вам говорит Ра, а что нет?
Ра сообщает вам среднюю высоту текстуры, точка. воспроизводим, нечувствителен к одному нечетному шипу и хорош для ловли постепенного технологического дрейфа в течение производственного цикла, изношенная вставка или нагруженный шлифовальный круг устойчиво толкает Ra вверх, когда он тускнеет.
Что Ra не говорит вам: пик профиля или богат долиной (асимметрия), насколько высок самый плохой одиночный признак (Rt/Rz), как текстура разнесена (RSm) или в каком направлении он проходит (lay).Подшипниковая шейка и прокладка могут нести один и тот же вызов Ra 0,4 мкм и нуждаются в совершенно разных реальных поверхностях. Обращайтесь с Ra как с первым фильтром, затем добавьте форму или параметр экстремального значения, когда этого потребует функция.
Как прочитать вызов после окончания поверхности (125, 32, 0,8 Ра)
Вызов отделки поверхности, такой как “0.8” или “Ra 0.8”, означает максимальную среднюю арифметическую шероховатость 0,8 мкм; более старый имперский вызов “32” означает 32 мкин, что является той же отделкой. Если на рисунке показано только чистое число с символом галочки, применяется стандартное значение ISO: Ra, измеренное с пятью длинами выборки и отсечкой 0,8 мм.
Это значение является заголовком, но полным ИСО 1302 / Символ ISO 21920-1 также может содержать длину выборки, параметр (Ra против Rz), верхний и нижний предел, метод производства, направление укладки и припуск на механическую обработку.
| Ра (мкм) | Ра (мкин) | Класс ISO (N) | Типичный процесс |
|---|---|---|---|
| 0.1 | 4 | Н3 | Хлопает, оттачивает |
| 0.2 | 8 | Н4 | Хонингование, прецизионное шлифование |
| 0.4 | 16 | Н5 | Шлифование, точение |
| 0.8 | 32 | Н6 | Шлифование, прецизионное точение (уплотнительные грани) |
| 1.6 | 63 | Н7 | Токарная, фрезерная, проволочная ЭДМ |
| 3.2 | 125 | Н8 | Базовая линия токарной обработки/фрезерования в процессе обработки |
| 6.3 | 250 | Н9 | Грубая обработка, очистка отливок |
Преобразование: 1 мкин = 0,0254 мкм. Технологическая колонка типична, не гарантирована, см. технологическую сетку ниже.
Контакт и бесконтакт: инструменты, измеряющие шероховатость
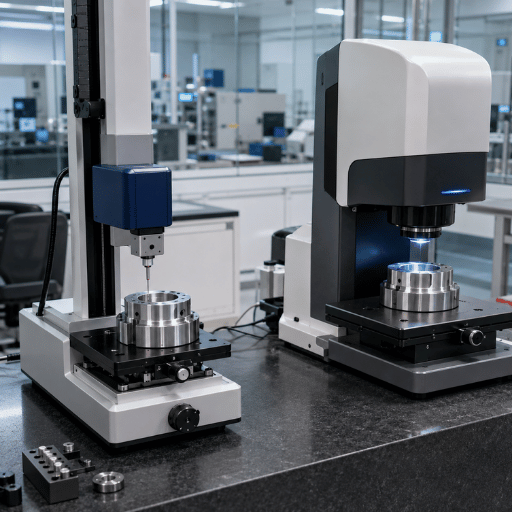
Используйте контактный стилус профилометр для прослеживаемых Ra/Rz на большинстве металлических деталей, и бесконтактный оптический инструмент, когда поверхность слишком мягкая, слишком маленькая, слишком отражающая, или когда вам нужно пространственное (3D) изображение, а не одна линия Механически стилус тащит тонкий алмазный наконечник по поверхности и преобразует его вертикальное движение в профиль; оптический прибор считывает поверхность отраженным светом вместо того, чтобы касаться ее. оба являются действительными измерительными приборами, правильный измерительный прибор зависит от детали, параметра и бюджета. Здесь при измерении контакта используется зонд (стилус), протаскаченный по поверхности; измерение оптического профиля считывает поверхность отраженным светом. портативные измерители шероховатости дают быстрый номер цеха, а лабораторный профилометр дает точное измерение, прослеживаемое до стандарта. Каждый из этих методов имеет одну и ту же точку: для измерения шероховатости, для последовательного измерения шероховатости поверхности и сообщения о сопоставимых параметрах текстуры поверхности.
| Инструмент | Принцип | Профиль/Ареал | Лучшее использование |
|---|---|---|---|
| Шифер занесенного стилуса | Стилус + система заноса (контакт) | Профиль (Ра) | Магазин-этаж го/нет гоу на Ра |
| Беззаносным стилусом профилометром | Стилус на основе точной прямолинейности | Профиль (Ра, Рз, Рск) | Прослеживаемые лабораторные измерения |
| Конфокальный микроскоп | Оптический фокус по глубине (бесконтактный) | Ареал (Са, Площадь) | Маленькие или деликатные части |
| Интерферометрия белого света | Фазосдвиговые помехи (бесконтактные) | Площадь | Очень гладкие/оптические поверхности |
| Вариация фокуса | Укладка оптического фокуса | Площадь | Крутые, шероховатые, текстурированные поверхности |
| Блок компараторов | Тактильный/визуальный по сравнению с известным образцом | Нет (субъективно) | Быстрая оценка, без инструмента |
- Отслеживается в соответствии с национальными стандартами (эталонные образцы NIST/NPL)
- Прямой Ra/Rz/Rsk, на который не влияет цвет поверхности или отражательная способность
- Ограничение: кончик может царапать мягкие поверхности; только одна линия; медленнее
- Предел: радиус кончика (25 мкм) притупляет самые узкие впадины
- Никаких контактных повреждений; полная карта территории (3D); быстро по территории
- Субнанометровое вертикальное разрешение на гладких деталях
- Ограничение: борьба на крутых, прозрачных или очень блестящих поверхностях
- Предел: площадь Sa численно не равна профилю Ra
Каковы методы измерения шероховатости поверхности?
Практических семей три. Профилирование контактов перетаскивает стилус по поверхности и является отслеживаемым по умолчанию для Ra и Rz. Бесконтактный оптический методы, конфокальная микроскопия, интерферометрия белого света и изменение фокуса, используют свет для измерения поверхности и создания карт площадей, не касаясь ее.
Сравнение в методах используется тактильный/визуальный компаратор шероховатости для быстрой оценки, когда прибора нет под рукой; лежащие в основе методы оптической топографии хорошо документированы в таких патентах, как США 4 340 306 на фазосдвигающей интерферометрии Атомно-силовая микроскопия находится за их пределами для нанометровых исследований.
Как шаг за шагом измерить шероховатость поверхности
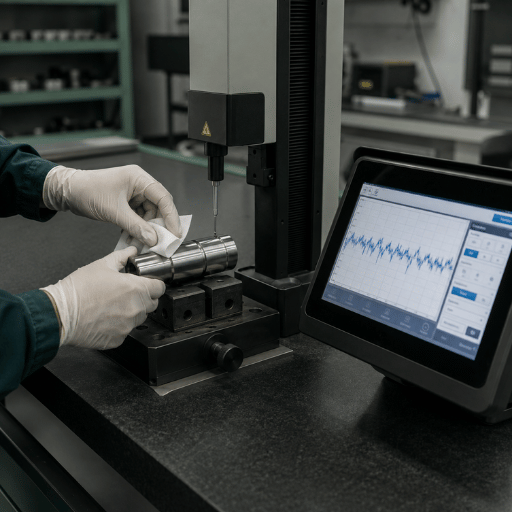
Допустимое показание шероховатости - это шестиэтапная процедура, а не нажатие одной кнопки. пропустите калибровку или ориентацию слоя, и номер станет декоративным. это стандартный метод измерения шероховатости поверхности с помощью портативного или настольного стилуса, стилус перемещается по поверхности с постоянной скоростью, а записываемая им шероховатость профиля преобразуется в Ra.
Выполненную в таком порядке шероховатость можно измерить одинаково дважды; Если сделать это не по порядку, среднее значение шероховатости смещается с оператором.
- ✔1. Очистите поверхность. Стереть масло, стружку и пыль, одна частица читается как пик и надувает Rz.
- ✔2. Калибровать по эталонному образцу. Проверьте манометр на отслеживаемом стандарте шероховатости (например, a НИСТ СРМ 2073а-тип образца) перед сменой.
- ✔3. Установите параметр. Соответствуйте рисунку, Ra, Rz или Rsk. Измерение Ra, когда печать вызывает Rz, является бесшумным сбоем.
- ✔4. Выберите пороговое значение (λc). Выберите его из ожидаемого Ra (см. селектор ниже) (это устанавливает длину выборки и оценки.
- ✔5. Ориент перпендикулярно пролету. Траверса по меткам инструмента, а не по ним Измерение по прокладке может гладить 2 — 3× более плавно, чем истинное значение.
- ✔6. Траверс, затем сделайте несколько чтений. Запустите полную длину оценки (пять длин выборки) и усредните несколько позиций; поверхности не однородны.
Стандартный стилус использует радиус кончика 2 мкм при силе примерно 0,75 мН (согласно стандарту ISO 3274; по умолчанию класса Mitutoyo Surftest); для более грубых поверхностей используется наконечник 5 мкм/4 мН. А занесло калибр опирается на полоз на поверхностные вершины и механически отфильтровывает волнистость, удобно в цехе, но может занижать данные о волнистых или изогнутых частях. А без заноса колея ездит на внутренней точной основе и требуется для Rz, Rsk, и отслеживаемой работы. скорость траверса также имеет значение: слишком быстро, и стилус округляет острые долины.
“Вполне возможно измерить одну шероховатость двумя разными методами и получить разные результаты. Следование методам ISO не всегда даст лучшие или наиболее подходящие ответы. При цитировании информации о шероховатости всегда лучше предоставить как можно более полную информацию о методе измерения, используемых инструментах и применяемых параметрах.”
Саутгемптонский университет, Измерение шероховатости: Руководство (Инженерное дело)
Шаг длины отсечки Большинство измерений становятся неправильными
Длина отсечки (λс) - длина волны фильтра, которая отделяет шероховатость от волнистости, и вы выбираете ее из ожидаемого Ra, а не из размера детали. Поймите неправильно, и более длительное измерение ухудшает ситуацию, а не улучшает: слишком большая отсечка складывает волнистость в показания Ra, а слишком маленькая отсечка отфильтровывает реальную шероховатость. именно поэтому деталь может сидеть внутри своего допуска Ra на одном калибре и выходить из строя на другом. Эта стандартная лестница взята из ISO 4288 (перенесена в ISO 21920-3) для непериодических профилей, которые производит большинство механических обработок.
| Ожидаемый Ra (мкм) | Отсечка λс (мм) | Длина выборки (мм) | Длина оценки (мм) |
|---|---|---|---|
| от >0,006 до 0,02 | 0.08 | 0.08 | 0.4 |
| > от 0,02 до 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1-2 | 0.8 | 0.8 | 4 |
| > 2 до 10 | 2.5 | 2.5 | 12.5 |
| > 10-80 | 8 | 8 | 40 |
По умолчанию, когда ничего не указано: Ra, 5 длин выборки, отсечка 0,8 мм, полоса пропускания 300:1 Источник: таблица выбора ISO 4288.
Обработанный пример: деталь, повернутая при подаче 0,1 мм/об с радиусом носа 0,8 мм, имеет теоретическое дно Ra примерно f²/(31,2·r) = 0,1²/(31,2×0,8) ≈ 0,4 мкм. Real Ra бежит выше из-за наращенной кромки, вибрации и износа инструмента, но 0,4 мкм попадает в полосу “0,1-2 мкм”, поэтому вы можете измерить его с помощью отсечки 0,8 мм на оценочной длине 4 мм. Изменить скорость подачи и радиус носа и вместе с ним движется достижимый Ra, а значит, и правильная отсечка.
Это не. Точность исходит из правильного отсечки, а не более длинного траверса. Машинисты на форумах метрологии неоднократно прослеживают разногласия “mystery” Ra до отсечки, которая была слишком велика для поверхности, она втягивала волнистость в показания. Сначала установите λc из ожидаемого Ra; длина оценки затем следует как пятикратное значение отсечки.
Типичная шероховатость поверхности по процессам (шлифовка, точение, электроэрозионная обработка, фрезерование)
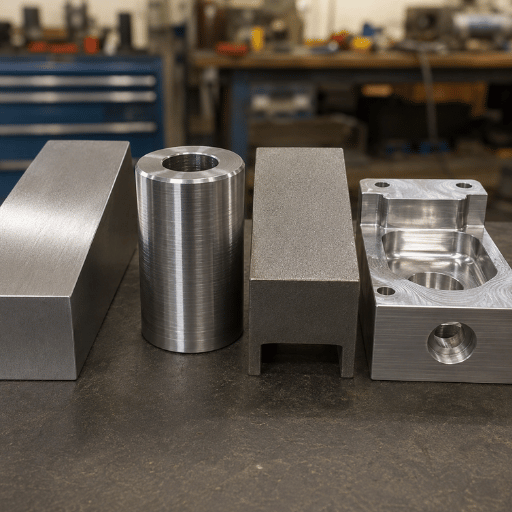
Прежде чем доверять какой-либо измеренной Ra, проверьте ее на предмет здравомыслия относительно того, что процесс может реально произвести.В этой таблице скобок дается типичный достижимый Ra для обычных процессов, полезный как для выбора маршрута отделки, так и для улавливания измерения, которое физически невозможно (повернутое отверстие не читает Ra 0,05 мкм).Это типичные диапазоны от данных о методе производства в ASME B46.1 и перекрестно проверенных данных обработки; пол зависит от оснастки, материала и жесткости.
| Процесс | Типичный Ra (мкм) | Примечания |
|---|---|---|
| Хлопает | 0.012–0.1 | Зеркальная отделка, калибровочные блоки |
| Хонингование | 0.025–0.4 | Боры, отделка плато для герметизации |
| Точное шлифование | 0.1–1.6 | 0.1 — типичный; поверхности уплотнения/подшипника |
| ЭДМ (матрица) | 0.4–3.2 | Устанавливается искровой энергией |
| Токарная обработка с ЧПУ | 0.4–6.3 | Приводят в движение по радиусу подачи и носа |
| Фрезерные станки | 0.8–6.3 | Исходный уровень 3,2 мкм в обработанном виде |
| Бурение | 1.6–6.3 | Стенки отверстия |
| Пиление | 1.6–25 | Отрезание запасов, предварительная обработка |
Материал меняет пол: пластичный сплав, который накапливается на краю, заканчивается более грубо, чем тот же разрез чугун, а мармеладные сорта мягкие алюминий или нержавеющая сталь часто нужен завершающий пас, чтобы попасть в низкий Ra. Когда одиночный поворот или наземная операция не могут достичь вызова, реалистичный маршрут - точность шлифовальное оборудование или оттачивание, а не когда-либо более тонкое точение.
Что меняется в метрологии поверхности (ISO 21920 и Areal Sa/Sq)
Если на ваших чертежах по-прежнему цитируются ISO 4287, ISO 4288 или ISO 1302, теперь они ссылаются на отозванные стандарты, и это задача по обеспечению соответствия, которую вам следует запланировать, а не тенденция рынка, за которой следует следить. В декабре 2021 года Серия ISO 21920 официально заменила ISO 4287, ISO 4288, ISO 1302 и части ISO 13565 для текстуры поверхности профиля.
Знакомые параметры (Ra, Rz, Rsk) сохранились, но правила символов, соглашения по умолчанию и некоторые определения изменились. Практическое действие: проверьте шаблоны чертежей и отчеты о проверке на предмет старых стандартных ссылок и обновите вызовы по мере пересмотра деталей, отчет об проверке, в котором цитируется отозванный стандарт, - это вывод, ожидающий своего появления в ходе аудита. В регулируемых отраслях, таких как автомобилестроение, где уплотняющая или контрольная поверхность имеет функциональный вызов EN ISO, оценка качества поверхности по текущему стандарту является частью вывода, а свойства поверхности, такие как асимметрия, все чаще появляются на отпечатке рядом с Ra.
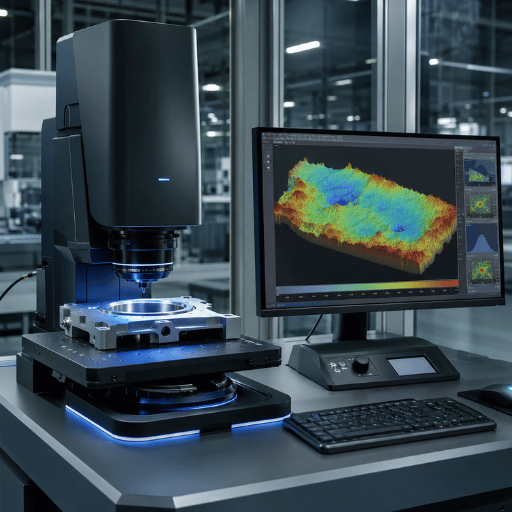
Второй сдвиг переходит от 2D профиля к площади Профиль Ra отбирает одну строку; параметры площади, Sa и Sq по ISO 25178, отображают всю поверхность и описывают текстуры (отточенные плато, уплотнения с лазерной текстурой, аддитивные поверхности), которые может пропустить одна дорожка Новые рамки калибровки, такие как ISO 25178-600/-700 и стандарт интерферометрических приборов 2025 года, подталкивают бесконтактные оптические и даже поточные измерения к более высокоценному производству Площадь не является заменой Ra на рутинной обработанной детали, это инструмент, которого нужно достичь, когда функция зависит от формы текстуры, а не только от ее средней высоты. (Рынок измерительного оборудования растет примерно со средней однозначной скоростью, но настоящим драйвером здесь является изменение стандартов и переход к функциональным, учитывающим форму характеристикам.)
Часто задаваемые вопросы
Как рассчитывается шероховатость поверхности (Ra)?
Посмотреть Ответ
Как рассчитывается Rz и чем он отличается от Ra?
Посмотреть Ответ
Что такое единицы Ра?
Посмотреть Ответ
Как измерить отделку толщиной 0,8 мкм (Ra 32)?
Посмотреть Ответ
Могу ли я измерить шероховатость поверхности без профилометра?
Посмотреть Ответ
Как шероховатость поверхности влияет на производительность детали?
Посмотреть Ответ
Почему мы это написали
Как строитель токарных, фрезерных и шлифовальных станков с ЧПУ, ANTISHICNC видит, что одни и те же споры о отделке поверхности приземляются на цех каждую неделю: вызов Ra, который проходит на одном калибре и выходит из строя на другом, почти всегда прослеживается до длины отсечки или ориентации прокладки. Это руководство тянет стандарты (ISO 21920, ISO 4288, ASME B46.1) и практическую процедуру в одно место, чтобы спецификация отделки измерялась одинаково дважды. Рассмотрено технической командой ANTISHICNC.
Связанные статьи
Ссылки и источники
- образец калибровки шероховатости SRM 2073aНациональный институт стандартов и технологий (NIST)
- Руководство по эффективной практике № 37: Измерение текстуры поверхности с помощью прибора StylusНациональная физическая лаборатория (НПЛ)
- ASME B46.1-2019: Текстура поверхности (шероховатость, волнистость, легкость)АСМЕ/АНСИ
- ISO 1302:2002 GPS, Индикация текстуры поверхностиМеждународная организация по стандартизации
- Измерение шероховатости: РуководствоСаутгемптонский университет, инженерный
- Понимание качества поверхности: за пределами средней шероховатости (Ra)АСИ
- ISO 25178-603:2025, Инструменты пространственной фазосдвигающей интерферометрииИСО



