














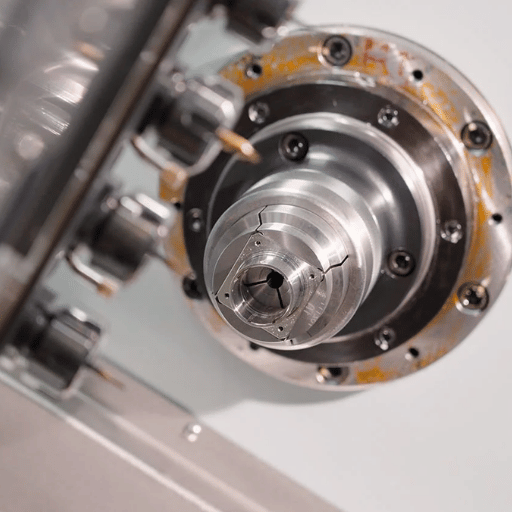
A токарный станок с живой оснасткой является токарным станком с ЧПУ, револьверная головка которого несет приводные вращающиеся инструменты, приводимые в движение управлением станка, поэтому одна машина может фрезеровать лыски, сверлить поперечные отверстия, и резьбы метчика, в то время как деталь остается зажатой в патроне Вместо того, чтобы перемещать повернутую деталь в отдельную фрезерный станок за свои внеосевые особенности токарный станок заканчивает его в одной установке. что одна идея, приводные инструменты в башне, является тем, что отделяет простой токарный станок от настоящего мельница-поворот, и именно поэтому “done-in-one” стал фразой магазин погони.
В этом руководстве объясняется, что такое живой инструмент на самом деле, как его работают ось C и ось Y, интерфейсы держателя, на которых вы будете котироваться, что вы можете сделать за один патрон и как решить, заработает ли эта возможность. цена.
Краткие характеристики: Краткий обзор токарного станка с живыми инструментами
| Что это такое | Токарный станок с ЧПУ с приводными (мощными) вращающимися инструментами в башне |
| Основные оси, обеспечивающие работу | Ось C (позиционирование и индексация шпинделя) + ось Y (нецентральные функции) |
| Интерфейсы держателя | VDI 69880, хвостовики 16 (80 мм) или базовое крепление BMT |
| Типичная скорость работы живого инструмента | ~3,000 (6000 об/мин на ведомой станции) (машинно-зависимая) |
| Мощность Live-инструмента | от ~3,7 кВт до 7,5 кВт; Разрешение по оси C около 0,001° |
| Типичное путешествие по оси Y | ±52 мм (машинно-зависимый); емкость бара до ~65 мм |
| Лучший для | Точеные детали с поперечными отверстиями, лысками, прорезями, шестигранными/шпиндельными формами |
Что такое токарный станок для инструментов Live?
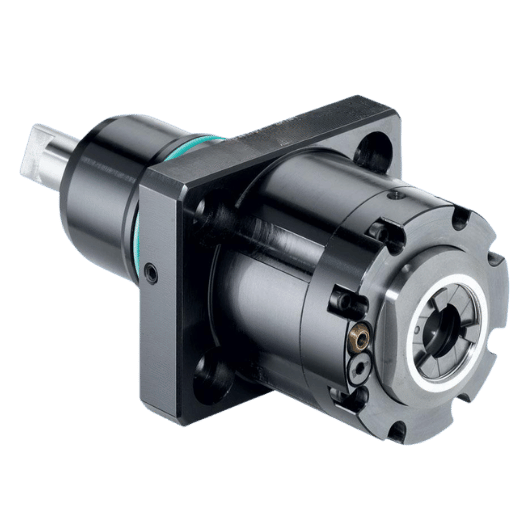
На стандартном токарном станке с ЧПУ револьверная головка удерживает неподвижные, или статические, инструменты, индексируемые токарные вставки, расточные стержни, сверла на центральной линии Шпиндель вращает заготовку; со статической оснасткой сами инструменты не вращаются Токарный станок с токарной установкой под напряжением добавляет привод питания внутри револьверной головки, поэтому выбранные станции вращают свой собственный инструмент Фрезы, сверла или краны теперь вращаются со своей собственной скоростью, в то время как главный шпиндель удерживает заготовку неподвижно или индексирует ее на угол.
Программы обучения описывают его последовательно: живой инструмент “ приводится в движение ЧПУ управления и башни” на токарных станках с ЧПУ для выполнения фрезерования, сверления, и постукивания. штата Массачусетс передовой-производственной структуры даже перечисляет ’настройте инструмент под напряжением на стане с ЧПУ/поворотном центре” как названная компетенция и треки получения диплома колледжа, такие как Программа "Техник автоматизации ЧПУ" Лейкшор-колледжа научите “CNC токарной обработке с помощью живой оснастки” в качестве собственной операции. Если вы хотите освежить основы токарной обработки под всем этим, Токарный праймер с ЧПУ Технологического института Эри является чистой отправной точкой.
Что вы получаете структурный, а не косметический: функции, которые раньше нуждались во второй машине и второй настройке получить разрезать там, где заготовка уже сидит Пропустить живой инструмент и каждый поперечное отверстие или плоский становится отдельной фрезерной установки, часто 10 15 мин дополнительной обработки на часть, плюс риск потери местоположения, потому что заготовка должна быть разжата и перекреплена. меньше передач обслуживания означает меньше шансов потерять местоположение между операциями.
Live Tooling против Live Center и Static Tooling
Вот единственная самая распространенная путаница в этом уголке лавки, назовите ее микширование Two-L. “Live tooling” и “live center” делятся словом и ничем другим. Данные поиска показывают это ясно: “live center” выполняет примерно 1300 ежемесячных поисков по сравнению с примерно 140 по инструментам “live,” и собственным Google People-Also-Ask объединяют их, как если бы они были связанными вопросами.
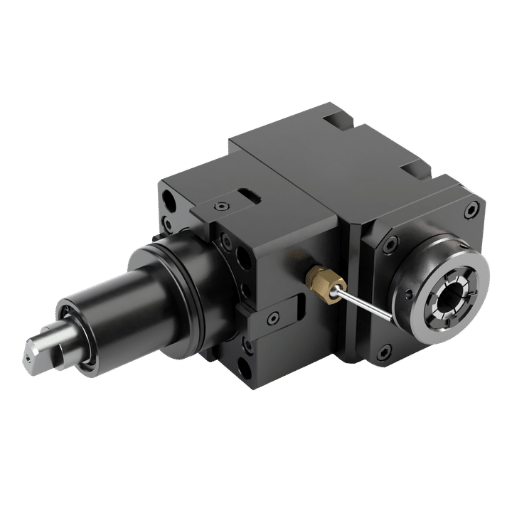
Напротив, а живой центр это пассивная острие, поддерживаемое подшипником, которое находится в задней бабке и удерживает свободный конец длинной части, скобы Токарная обработка с ЧПУ установки. ничего не режет, просто свободно крутится с работой, чтобы не горела. Живой инструментарий это приводной резак в башне, который режет. Статическая (фиксированная) оснастка револьверный инструмент, который режет, но не вращается Три разных задания, два из них названы до степени смешения.
| Пункт | Вращается и разрезается? | Монтируется где | Работа |
|---|---|---|---|
| Живой инструмент (управляемый инструмент) | Да, резак с электроприводом | Станция Башня | Мельница, сверло, отстукивание оси поворота |
| Статическая (фиксированная) оснастка | Режет, не вращаетс | Станция Башня | Поворот, отверстие, сверло по центру |
| Живой центр | Вращается свободно, не режется | Задний бачок | Поддерживают свободный конец длинной части |
Когда лист спецификации говорит “live инструмента, это означает приводные резцы, Когда он говорит ”live центр,“ это означает поддержку задней бабки, машина может иметь оба, ни, или один — никогда не предполагают, что линия цены для одного покрывает другой.
Как работают приводные инструменты: ось C, ось Y и подшпиндель
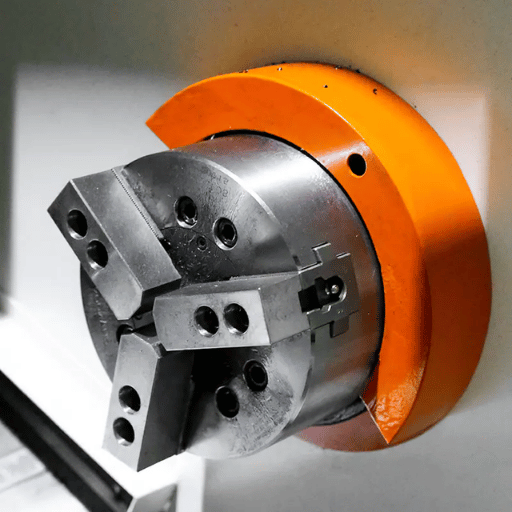
Приводные инструменты становятся полезными только тогда, когда машина может их нацелить, и это делают три части архитектуры. The Ось С индексирует или поворачивает главный шпиндель на точный угол; Ось Y смещает башню от центральной линии детали, чтобы достичь элементов, не попадающих в середину; и подшпиндель захватывает готовый конец, чтобы задняя часть детали работала в одном цикле.
На многоосном витке мельницы Ось С превращает главный шпиндель в управляемую поворотную ось. вместо того, чтобы просто вращаться, шпиндель может индексировать заготовку на точный угол (скажем, каждые 60° для шестигранника) или плавно интерполировать, пока приводной инструмент разрезает. Это индексация оси C - это то, как вы сверлите круг болта на лице или фрезеруете прорезь по диаметру. Между тем, Ось Y перемещает башню перпендикулярно центральной линии детали, что позволяет ведомому инструменту достигать смещенных от центра элементов, лыски, которой нет на оси, или отверстия, не направленного посередине. Наконец, подшпиндель (второй, противоположный шпиндель) захватывает готовый конец, чтобы можно было обрабатывать и заднюю часть детали, отправляя полную деталь за дверь за один цикл. На практике машинист, фрезерующий шпоночный паз на валу диаметром 25 мм, индексирует ось C, чтобы сначала зафиксировать угол, потому что пропуск этого шага рискует получить прорезь, которая отклоняется от места и царапает деталь, что является ошибкой, которая превращает двухминутную функцию в час доработки.
Краткое сообщение об инструментах, управляемых программированием
Работа с приводным инструментом отображается в программе в виде M-кодов с живым инструментом (включение/выключение в стиле шпинделя и скорость для револьверного привода) плюс позиционирование по оси C. Для фрезерования деталей с круглыми функциями элементы управления используют полярную интерполяцию (часто G12.1/G112), которая позволяет программировать в обычных терминах X/Y, пока машина отображает движение на C и X. Если вы новичок в кодовой части, наша ссылка на G-код ЧПУ и список M-кодов охватывает модальные группы, в которых живут эти циклы. в качестве конкретного примера, фрезерование 20 мм плоской на 30 мм бар: индекс оси C до 0°, привести ведомый конец фрезы на глубину, затем подается в Y через плоской, шпиндель никогда не вращается во время разреза, он только удерживает положение.
Держатели и интерфейсы живых инструментов: BMT против VDI
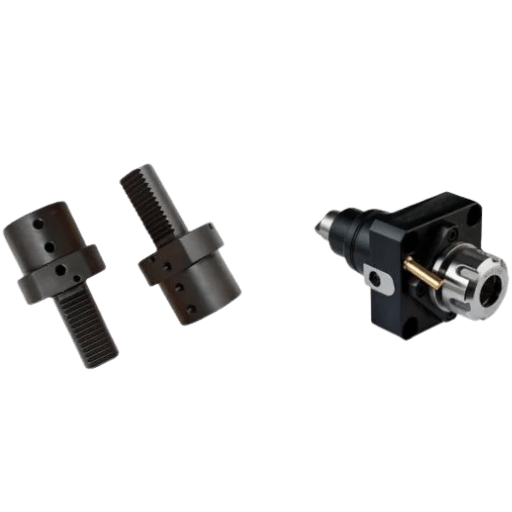
Когда вы покупаете или оснащаете токарный станок с живой оснасткой, первым реальным решением является интерфейс держателя, как приводные инструменты зажимаются в башне. доминируют две системы, и выбор заключается в жесткости и времени изменения, а не только в стоимости. Назовите это Разделение интерфейса BMT-vs-VDI.
ВДИ держатели используют цилиндрический хвостовик, который опускается в отверстие башни и фиксируется зубчатой рейкой; система стандартизирована как DIN 69880 с размерами хвостовиков от VDI 16 до VDI 80. Они быстро меняются и стоят дешевле. БМТ (базовое крепление башни) держатели болта к плоской, шпоночной поверхности на диске башни, что дает более жесткое, более повторяемое крепление для более тяжелых приводных вырезов. машинисты, которые бежали оба, прямо говорят о торговле: один ветеран, который провел десять лет на VDI отметил, что каждое сверло и живой инструмент нуждались в индивидуальном выравнивании, в то время как BMT “ обеспечивает гораздо лучший зазор, чем любая другая башня, за исключением.”
| Особенность | ВДИ (ДИН 69880) | БМТ (базовое крепление) |
|---|---|---|
| Монтаж | Цилиндрический хвостовик в отверстие башни | Прикреплен болтами к шпоночной поверхности башни |
| Жесткость | Хорошо подходит для легких порезов | Выше; предпочитается для фрезерования с тяжелым приводом |
| Изменение инструмента | Более быстрые замены, более низкая стоимость держателя | Медленнее (болты), но очень повторяемо |
| Система хвостовик/размер | ВДИ 16, 20, 25, 30, 40, 50, 60, 80 мм | BMT 45, 55, 65, 75 (специфичный для турели) |
Стандарт интерфейса: DIN 69880 (VDI).Сравнение жесткости поля: отчеты практиков-машинистов.
За пределами интерфейса следите за деталями держателя, которые определяют реальную возможность: радиальный инструмент по сравнению с осевым инструментом (в какую сторону резак указывает), доступны ли угловые головки для сложных функций, внутренний охлаждающий агент через инструмент и передаточное число приводной передачи, которое устанавливает максимальную скорость рабочего инструмента. Какой бы интерфейс вы ни выбрали, револьверная головка и ее ведомые инструменты являются частью токарной машины, на которую распространяется действие ИСО 23125 стандарт безопасности. Производители держателей, такие как Eppinger и Lyndex-Nikken, а также машиностроители, такие как Haas и Mazak, публикуют номинальные характеристики приводной головки по скорости, крутящему моменту и сквозному охлаждению, а также головку, рассчитанную на 6000 об/мин и около 3,7 кВт со сквозным охладителем, отличающуюся от базовой радиальной головки со скоростью 3000 об/мин.
Что вы можете сделать за одну настройку: 10 управляемых операций
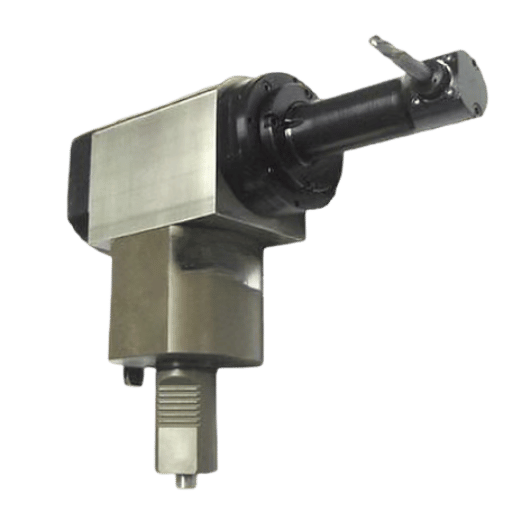
Live Tooling зарабатывает себе на жизнь за счет консолидации: Шесть операций, один патрон. Детали, которые в противном случае подпрыгивали бы между токарным станком и мельницей, получают свои точеные и неповоротные элементы в одном трюме. Ниже карта между операциями охватывает большую часть работы с приводным инструментом; в противном случае каждый ряд представлял бы собой отдельную фрезерную установку на валу диаметром 30 мм или корпусе клапана с большей управляемостью и риском образования заусенцев, когда поперечное сверло прорвется при 3000 об/мин.
| Операция | Приводной инструмент | Используемая ось | Примерная особенность |
|---|---|---|---|
| Мельничные квартиры | Торцевая мельница | C (+Y смещен от центра) | Гаечные лыски на валу |
| Кросс-дрель | Сверло (радиальное) | C | Сквозное отверстие через босса |
| Радиальный кран | Кран (радиальный) | C | Установочное отверстие |
| Слот/клавиатура | Торцевая мельница | С или Y | Шпоночный паз по диаметру |
| Полигона токарный | Приводной резак, синхронизированный | С + шпиндель | Шестигранник на повернутой заготовке |
| Роторная протяжка | Шатающаяся протяжка | С + З | Внутренняя форма гекса/Торкса |
| Гравировать | Гравировальный резак | С + У | Номер детали на лице |
| Нитчатая мельница | Нитчатая мельница | С + Х/З | Нить большого или специального шага |
| Шестигранник/квадрат | Торцевая мельница/протяжка | С (+У) | Форма привода на фитинге |
| Нецентральное отверстие | Сверло/расточный инструмент | Y | Отверстие параллельно оси, но за ее пределами |
Что такое ротационная протяжка на токарном станке?
Роторная протяжка (также называемая разветвлением) - это то, как токарный станок с токарной обработкой под напряжением разрезает внутренние некруглые формы, шестиугольник, квадрат, Торкс, а также шлицы или зубцы (следуют формы с непрерывными шлицами) ДИН 5480), без второй операции Держатель протяжки сидит под углом 1° к центральной линии детали и свободно вращается на подшипнике.
По мере заталкивани в предварительно просверленное отверстие деталь вращаетс синхронно и передн кромка инструмента “ка качаетс в разрезе и из него как кулачок, поэтому одновременно входит в зацепление только одна точка, По Роторная протяжка производственной обработки 101, техника нуждается примерно 80% меньше силы, чем форма пробивая и “ стал методом выбора на станках швейцарского типа, токарных станках с ЧПУ и обрабатывающих центрах, потому что он исключает вторичную операцию.” Типичные скорости пробега 1,50003,000 об/мин, и инструмент хочет быть на центре в пределах около 0.0008 дюйма. принцип покачивания сам по себе достаточно стар, чтобы иметь свой собственный “патент ”wobble Drive” (US2940324A), который описывает преобразование вращательного движения в смещение, возвратно-поступательное действие, на которое опирается протяжка.
“Нам нравится тот факт, что нам не нужно центрировать эти головки. На их настройку не требуется больше времени, чем на буры.”
Брайан Бакстер, швейцарский машинист, астромедицинские устройства (посредством производственной обработки)
В этом магазине переход на предварительно центрированную прот жку с головкой отрезания протяжки примерно на 78% い чистая иллюстрация того, почему приводной инструмент оценивается по удаленным установкам, а не только по сделанным надрезам.
Токарный станок, Мельница-Поворот, Токарный центр: Именование декодировано
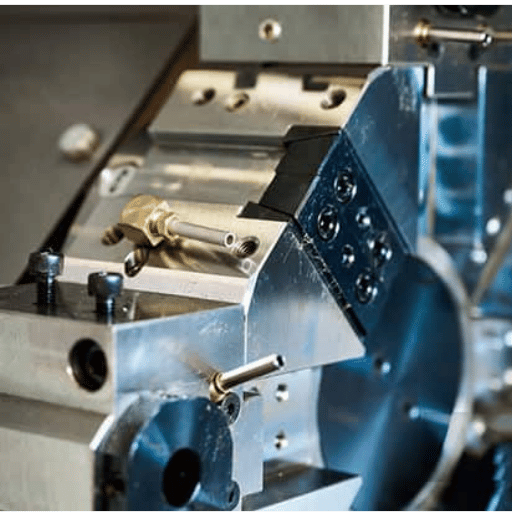
Названия машин в этом пространстве - движущаяся цель, и продавцы не всегда с этим согласны Вот лестница возможностей, которая ставит каждый класс по тому, что он на самом деле может делать, есть ли у него приводные инструменты и какие оси он несет.
| Класс машины | Приводные инструменты? | Типичные оси | Лучший для |
|---|---|---|---|
| Токарный станок (ручной) | Нет | X, Z (руководство) | Разовое, ремонт токарной |
| Токарно-револьверный станок | Нет | Х, З | Повторяю токарную обработку, много инструментов |
| револьверный токарный станок с ЧПУ | Нет (только поворот) | Х, З | Объем OD/ID токарная |
| Токарный центр с ЧПУ | Необязательно | Х, Z (±С) | Токарная, иногда легкая работа |
| Токарный центр Live-Tool | Да | Х, З, С | Точеные детали с перекрестными характеристиками |
| Мельничный виток (ось Y) | Да | X, Z, C, Y | Нецентральное фрезерование, сложные детали |
| Многозадачность (ось B) | Да (шпиндель мельницы) | X, Z, C, Y, B | 5-сторонний done-in-one |
| Токарно-шпиндельный станок | Да | Х, Z, С (×2) | Работа спереди + сзади, без переоснащения |
| Токарный станок швейцарского типа | Да | X, Z, C, Y (±B) | Маленькие, тонкие прецизионные детали |
| Токарно-револьверный станок (ВТЛ) | Необязательно | Х, Z (±С) | Тяжелые детали большого диаметра |
На практике, “live инструментальный токарный станок,” “mill-turn,” “turn-mill center,” и “live-tool turning center” - все они описывают одну и ту же основную идею при разном количестве осей; добавьте второй, противоположный шпиндель и он станет двухшпиндельным (двухшпиндельным) станком, в то время как специализированная версия для мелких деталей - швейцарский токарный станок. Вы можете сравнить более широкое семейство на нашем токарный станок для токарной обработки металла обзор и увидеть конкретную версию Токарный станок с ЧПУ страница.
Есть ли на швейцарских станках живая оснастка?
Да, большинство современных токарных станков швейцарского типа несут на себе живые инструменты, и многие добавляют Y- и B-оси приводные головки Швейцарские машины построены для небольших, тонких деталей, вырезанных возле направляющей втулки, а приводные инструменты позволяют им закончить шестигранные приводы, поперечные отверстия, и лыски в одном цикле Фактически, ротационная протяжка стала популярной на станках швейцарского типа в первую очередь, именно потому, что эти детали не могли позволить себе вторую установку.
Стоит ли это токарный станок для инструментов Live?
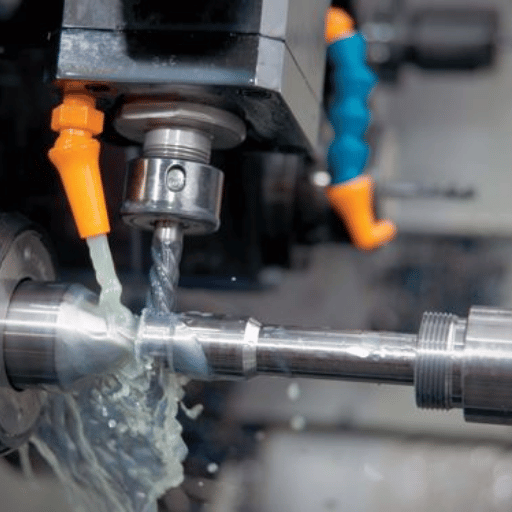
Приводной инструментальной добавляется стоимость, к машине, держатели, и программирование. независимо от того, окупается ли это, сводится к вашей части смеси. использовать Окно "Разрыв-евен" с одной установкой: работающая оснастка выигрывает, когда настройки и обработка ее удаления стоят больше, чем добавленная премия, по сравнению с работой токарного станка плюс отдельный VMC (вертикальный обрабатывающий центр).
- Одна установка вместо токарного станка + мельница, снижение настройки, меньшая управляемость, меньше приспособлений
- Расположение между точеными и фрезерованными элементами (лучшее истинное положение)
- Сокращение времени выполнения; детали могут выключать свет с помощью устройства подачи баров
- Удаляет целые вторичные операции (например, ротационное протягивание шестигранника)
- Более высокая стоимость машины + держателя; головки инструментов с живым механизмом стоят недешево
- Приводные станции менее жесткие, чем специальная мельница для тяжелых срезов
- Программирование на стане имеет более крутую кривую обучения
- Тратили деньги на простые детали, предназначенные только для OD/ID, которые никогда в этом не нуждаются
Вот безубыточность задней части конверта: предположим, что детали в настоящее время требуется одна дополнительная настройка фрезерования при 12 минутах обработки и времени очереди на штуку, и вы бежите 4000 штук в год. Это 800 часов времени без резки, которое может стереть токарный станок с живыми инструментами. Если ваша загруженная ставка составляет, скажем, $60/час, одна только удаленная обработка стоит примерно $48000 в год, что является числом, которое можно сопоставить с премией за живое оборудование и любой разницей во времени цикла. Переверните его, и правило по-прежнему сохраняется: если ваша работа представляет собой простые шахты и втулки без перекрестных функций, премиум-класс ничего вам не купит.
Подсчитайте перекрестные характеристики, а не детали. Магазин, в котором работают тысячи простых втулок, мало что получит; Магазин, в котором работает несколько сотен корпусов клапанов с поперечными отверстиями и лысками, часто оправдывает использование живых инструментов при одном высокосмешанном задании. Чтобы узнать, где находится цена машины, см. нашу разбивку Цена станка токарного станка с ЧПУ.
Как выбрать и указать токарный станок с инструментами Live
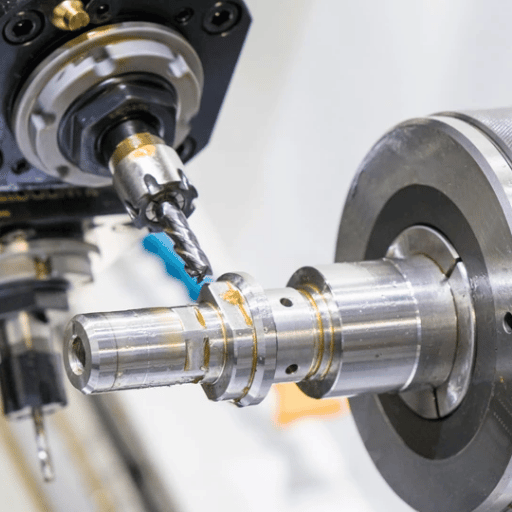
Когда вы садитесь, чтобы процитировать токарный станок с живой оснасткой, лист спецификации, а не брошюра, решает, что машина действительно может сделать. Проработать Спецификация 7-точечной управляемой станции ниже на самом деле сопоставимы две кавычки: он снижает количество ведомых станций, обороты и мощность работающего инструмента, интерфейс держателя, ход по оси Y и установлен ли подшпиндель.
- Ведомые станции: сколько позиций башни может занимать действующие инструменты (а не только общее количество станций)
- Скорость и мощность живого инструмента: max rpm (часто 000 (часто) 6 000 об/мин) и 3.7 (макс.7.5 кВт) на ведомой головке (устанавливает то, что можно фрезеровать/нарезать)
- Интерфейс держателя: VDI (DIN 69880) или BMT, а также размер
- Путешествие по оси Y: присутствует или нет, и сколько (не по центру)
- Подшпиндель: для циклов обратной и неполной обработки
- Емкость стержня, диаметр стержня и совместимость питателя для работы при выключенном свете
- Управление и CAM, поддерживает ли ваша CAM-пост циклы мельница-оборот этой машины
Как производитель станков, мы настраиваем эти цифры на семейство деталей, а не на заголовок листа спецификации. На наших собственных поворотных центрах с приводной башней клиенты спрашивают о большинстве случаев количество станций под напряжением, скорость под напряжением в головке, а также установлены ли ось Y и подшпиндель, потому что эти четыре решают, действительно ли деталь заканчивается одним патроном. Наличие башни, полной станций, означает мало, если только две приводятся в движение, а верхняя часть выходит ниже оборотов, необходимых вашему крану или небольшой концевой мельнице. Здесь магазины сжигаются: укажите неправильные обороты приводной головки и небольшой кран просто останавливаются в отверстии, а при чрезмерном расположении оси Y вы никогда не используете пустой бюджет на головке со скоростью 6000 об/мин, которая ничего не снимает с центра. Компромисс реален, потому что каждая ведомая станция и ось добавляют стоимость. Соответствуйте скорости приводного инструмента наименьшему резцу, затем подтвердите интерфейс держателя и стойку CAM перед подписанием. Для установки фактических номеров резки после приземления станка наш гид к станку подачи и скорости относится и к приводным инструментам, и материальные дела, будь ты механическая обработка алюминия или механическая обработка нержавеющей стали.
Один миф, который стоит оставить здесь: вам не всегда нужна ось Y, чтобы извлечь выгоду из живой оснастки. сочетание оси C с инструментами с радиальным приводом уже обрабатывает поперечное сверление, радиальный постукивание и слоты в центре, и множество магазинов работают с живыми инструментами на машинах, где оси Y вообще нет. Эта ось Y зарабатывает свою стоимость только тогда, когда функции расположены не по центру или когда вы хотите более чистый финиш, который дает линейная интерполяция. Покупка Y “ на случай, если это простое кросс-функционирование работы является обычным чрезмерным.
Перспективы отрасли: куда движется мельница
Импульс за живыми инструментами на самом деле не история “market будет расти”, это история о труде и настройке. Квалифицированных машинистов мало, и каждая деталь, которая заканчивается в одной установке, - это деталь, которой не нужен второй оператор, вторая машина и второй шанс отказаться от нее. В этом структурная причина, по которой мельница-поворот продолжает продвигаться из специализированных магазинов в обычные рабочие цеха, и она усиливается, поскольку CAM для поворота мельницы (например, обновления токарного станка и мельницы Mastercam 2026 года) снижает программный барьер, который раньше открывал возможности.
Данные о спросе подтверждают направление. Согласно Отчет AMT о заказах на производственные технологии в США, 2025 заказы на оборудование достигли $5.74 млрд, 22.5% выше 2024, и экономисты AMT связывают рост явно с “возросший спрос на автоматизацию,” в точности однонастроенный, беговой без присмотра возможности, которые приводные инструменты позволяют В контексте, более широкие многозадачные оценки рынка станков сидят в середине однозначного годового диапазона роста, но книга заказов является более острым сигналом. ожидания безопасности также держат темп: стандарт безопасности поворотных машин ИСО 23125 охватывает токарные станки с приводом и находится на стадии доработки, поэтому новые сборки разрабатываются на основе действующих правил охраны.
Для покупателя в 2026 году этот шаг прост: если ваш набор котировок имеет тенденцию к более высоким и меньшим объемам деталей с перекрестными функциями, спланируйте следующую покупку машины с учетом живых инструментов и дополнительного шпинделя прямо сейчас, а не покупайте простой поворотный центр и позднее подключите его к работе по более низкой цене.
Часто задаваемые вопросы
Вопрос: Что такое токарный станок?
Посмотреть Ответ
Вопрос: В чем разница между живыми инструментами и живым центром?
Посмотреть Ответ
Вопрос: Вам нужна ось Y для инструментов под напряжением?
Посмотреть Ответ
Вопрос: Есть ли на швейцарских машинах живые инструменты?
Посмотреть Ответ
Вопрос: Можете ли вы добавить инструменты для работы в существующем токарном станке?
Посмотреть Ответ
Вопрос: Сколько стоит токарный станок с живой оснасткой?
Посмотреть Ответ
Ссылки и источники
- Передовые производственные стандарты и навыкиДепартамент начального и среднего образования Массачусетса
- Программа для техников по автоматизации ЧПУ (20252026)Лейкшор Колледж
- Введение в токарную обработку с ЧПУТехнологический институт Эри
- US2940324A, Уоббл ДрайвПатенты Google
- ISO 23125, Станки, Безопасность, Токарные станкиМеждународная организация по стандартизации
- Заказы на производственные технологии США, декабрь 2025 гAMT, Ассоциация производственных технологий
- Роторное протягивание 101Производство Обработка
Почему мы написали это руководство
Мы строим токарные станки с ЧПУ и токарные центры с приводной башней, поэтому выбор спецификаций в этом руководстве, количество приводных станций, скорость живого инструмента, VDI против BMT, ось Y и подшпиндель - это те же самые варианты, через которые мы проходим клиентов перед живым токарным станком. Мы сохранили сторону конструктора каркаса и указали каждое число на стандарт, патент, отчет о заказе или собственный результат магазина. Отсмотрено технической командой ANTISHICNC.



