














- R8, цанговая система, наиболее связанная с точностью фрезерования, по направлению сообщается как имеющая самый широкий допуск на биение среди распространенных цанговых систем い клавиш и дышла стоят точности, чистая конусность не теряется.
- Спецификация DIN 6499-B/ISO 15488 формы B REGO-FIX охватывает ER8-ER50, каждый из которых сжимается примерно на 1 мм в каждом размере, а ER8-ER40 - обычные размеры магазинов.
- Цанги 5C работают от 1/16in до 1-1/8in, что подтверждено независимо в четырех отдельных каталогах станков, включая Haas Tooling.
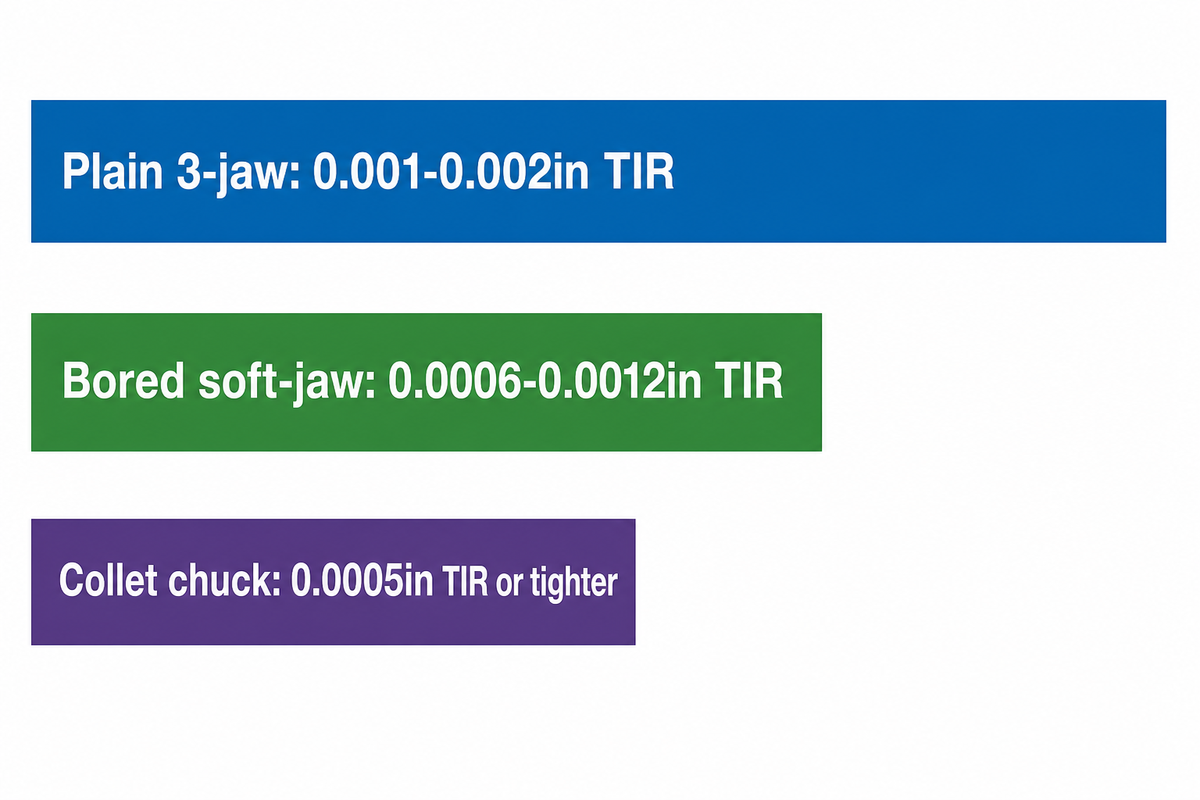
- Типичное биение составляет 0,0005 дюйма TIR или выше для цангового патрона по сравнению с 0,0006-0,0012 дюйма для патрона с 3 челюстями и мягкой челюстью с буром, хотя специально созданный прецизионный патрон может закрыть этот разрыв.
Типы цанг - это три системы, которые между собой охватывают почти каждый механический цех: ER, 5C и R8. Каждая из них зажимает инструмент или заготовку, сжимая коническую втулку с прорезями, но угол конусности, основной станок и то, что цанга на самом деле захватывает (хвостовик инструмента или приклад стержня), настолько различаются, что выбор неправильного из них требует от вас точности, срока службы инструмента или напрасного заказа на поставку. Antishi производит как токарные станки с ЧПУ, так и фрезерные станки, поэтому цанга, которую выбирает цех, напрямую связана с тем, на какой конус шпинделя и архитектура удержания работы уже работает его станок.
Что такое цанга и как она работает?
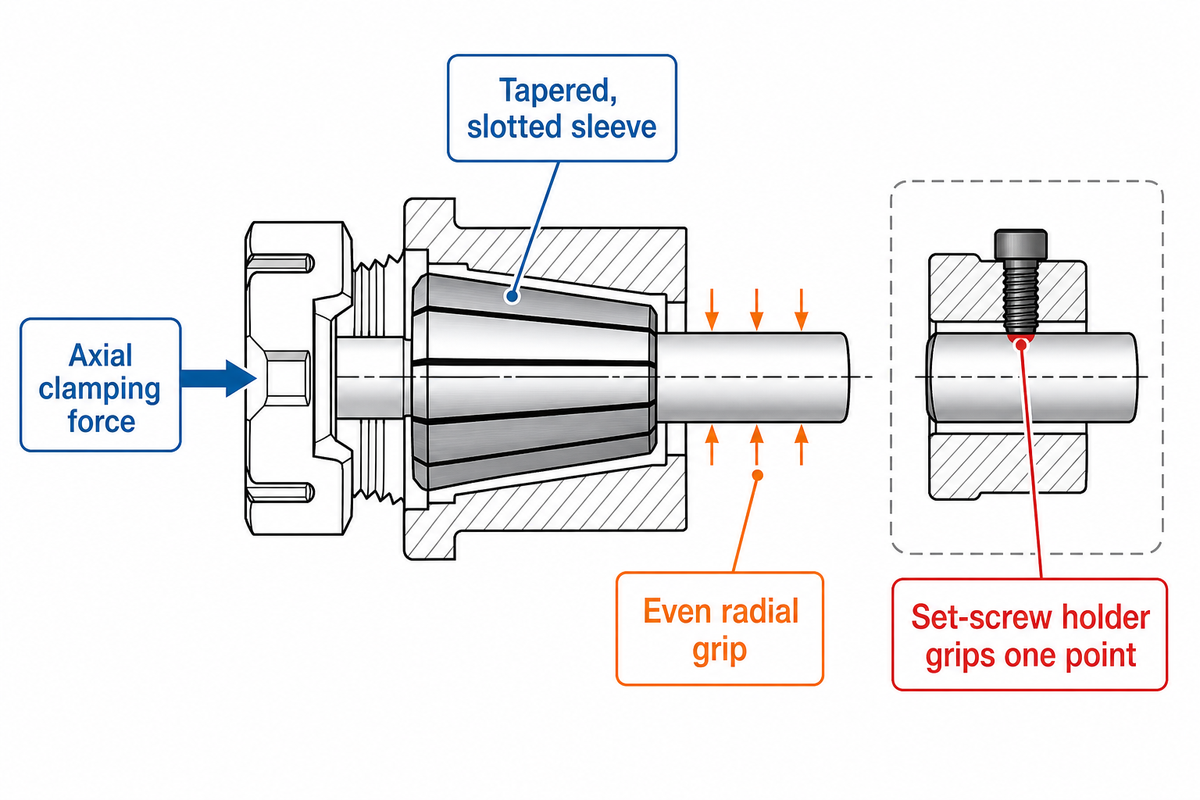
На практике цанга представляет собой коническую втулку с прорезями, которая зажимает хвостовик или заготовку инструмента, когда гайка или дышло забивает свой внешний конус в соответствующий карман. Когда цанга вдавливается (или втягивается) в карман, прорези позволяют отверстию сжиматься и оказывать равномерное зажимное давление по всей окружности (в отличие от держателя установочного винта), который захватывает в одной точке и оставляет инструмент свободным для ходьбы под режущей нагрузкой.
Вот почему цанги стали выбором по умолчанию везде, где важна концентричность: коническая посадка центрирует инструмент, когда он зажимает, поэтому точность и сцепление происходят в одном и том же движении, а не в виде двух отдельных регулировок. Это различие достаточно базовое, чтобы оно проявлялось на ранних этапах формального обучения, слишком — слишком — слишком — слишком — отдельно Программа машиниста ЧПУ колледжа Олоне перечисляет патроны, цанги и козырьки в качестве специального учебного модуля.
Практический результат - меньше ошибок штабелирования. держатели установочных винтов полагаются на наконечник винта, вгрызающийся в хвостовик в одной точке, который одновременно отмечает инструмент и оставляет его немного смещенным от центра. Цанга распределяет ту же самую силу зажима через несколько пазов одновременно, поэтому хвостовик сосредотачивается на конусности, а не отталкивается в одну сторону. Изображение концевая фреза толщиной 3/8 дюйма, упавшая в простой держатель установочного винта, по сравнению с пружинной цангой: версия установочного винта отмечает одну сторону хвостовика сразу, в то время как конус пружинной цанги с прорезями равномерно закрывается вокруг нее. Именно поэтому цанги изнашиваются постепенно, а не выходят из строя внезапно: пазы теряют натяжение пружины в течение тысяч циклов зажимов, задолго до того, как сама втулка треснет.
Краткий обзор типов цанг: матрица совместимости цанг с 9 рядами
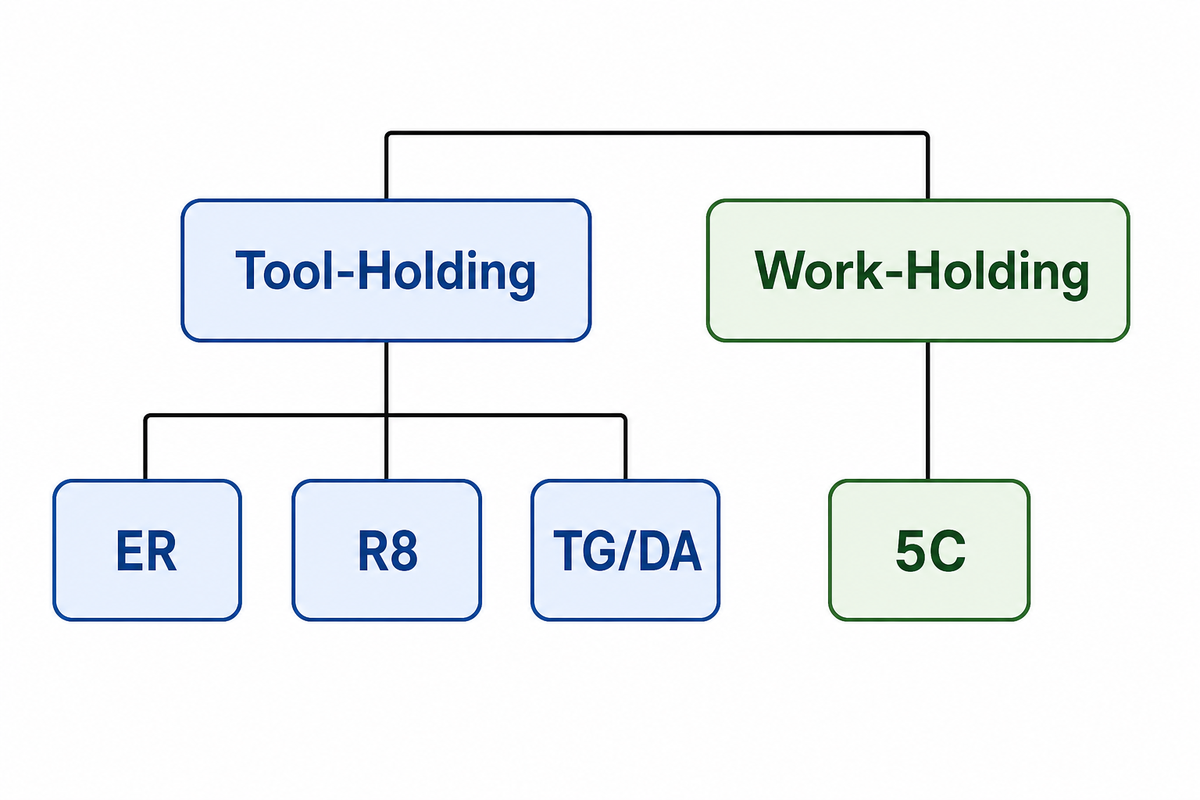
Матрица совместимости цанг ниже отвечает на два вопроса сводка Google AI типов “collet в настоящее время оставляет без ответа ” держите инструмент или заготовку, и какая машина вы запускаете 1 стол вместо последующего поиска.
| Тип цанги | Держит | Диапазон зажима | Типичная хост-машина | Лучший Для | Ограничения/Не подходит для |
|---|---|---|---|---|---|
| ЭР8 | Инструмент | 0,5-5 мм (~1 мм/размер) | Шпиндель мельницы/сверла, небольшая конусность | Микро сверление, гравировка | Не для голяшек более 5 мм |
| ЭР11 | Инструмент | 1-7 мм | Мельница/сверло шпиндель | Легкая работа фрезерования, ПХД сверления | Ограниченный крутящий момент для тяжелых разрезов |
| ЭР16 | Инструмент | 1-10 мм | Мельница/сверло шпиндель | Общее хобби/фрезерование в небольших цехах | Не для голяшек более 10 мм |
| ЭР20 | Инструмент | 1-13 мм | Мельница/сверло шпиндель | Среднеразмерные машины общего назначения | Не для голяшек свыше 13 мм |
| ЭР32 | Инструмент | 3-20 мм | Мельница/сверло шпиндель | Самый популярный выбор цеха | Орех большего размера может заполнить узкие карманы |
| ЭР40 | Инструмент | 6-26 мм | Шпиндель мельницы/сверла, конусность большего размера | Сверхмощный промышленный фрезерование | Оверкилл для небольших инструментов |
| 5С | Заготовка | 1/16in-1-1/8in (круглый/шестигранный/квадратный) | Токарный станок, цанговый патрон, измельчитель | Токарная обработка прутка, секонд-оп работа | Фиксированный диапазон на цангу, не выдавать сверх номинального размера |
| Р8 | Инструмент | Фиксировано по размеру, дробное/метрическое | Шпиндель ручной мельницы в стиле Бриджпорта (некоторые модификации с ЧПУ) | Ручное фрезерование, оснастка, удерживаемая дышлом | Сравнение отраслей показывает, что его биение шире, чем ER или 5C |
| ТГ/ДА | Инструмент | Узкая, одноместная посадка | Шпиндель мельницы, высокоскоростная отделка | Более высокая сила зажима, большая длина захвата | Требуется больше цанг, чтобы охватить диапазон размеров, чем ER |
Сначала прочтите колонку “Holds”: ER и R8 зажимают режущий инструмент внутри мельницы или шпинделя сверла, в то время как 5C зажимает саму заготовку на токарном станке или цанговом патроне (англ.collet), что само по себе различие исключает примерно половину таблицы для большинства работ. отраслевое сравнение за более широким биением R8 происходит от одного торгового источника, а не независимого лабораторного теста, поэтому рассматривайте его как направленный сигнал, а не как сертифицированное число; REGO-FIX собственное опубликованное спецификация для стандартного класса ER, напротив, является проверенным производителем 10 микрон TIR. Это разделение удержания инструмента и работы с работой является именно той структурой, которой обучали в формальном обучении ЧПУ, см., например, Учебная программа машиниста Нортвудского технического колледжа.
Цанги ER — Стандарт общего назначения
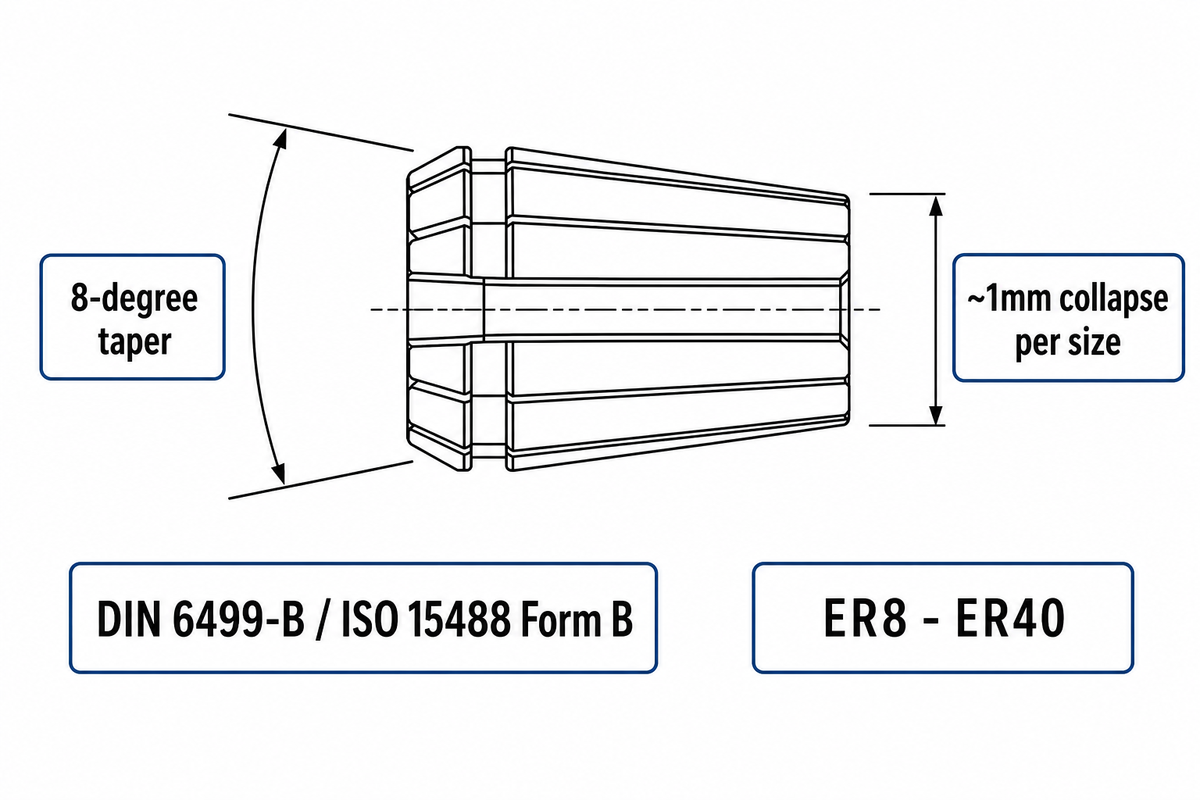
Цанги ER являются стандартом общего назначения среди многих типов цанг в цехе, поскольку один держатель меняется между размерами хвостовиков с диапазоном разрушения примерно 1 мм на цангу, охватывая от ER8 до ER50 под DIN 6499-B/ISO 15488. Форма B (ER8-ER40 - это обычные размеры цехов; таблица ниже охватывает этот диапазон). Варианты со сквозным охладителем, цанги с жестким постукиванием, компенсационные цанги с жестким выступом и даже ступенчатые цанги, построенные для ступенек с нечетным выступом, все построены на одной и той же базе системы цанг ER (мягкие, обрабатываемые заготовки). также хранят набор аварийных цанг (мягких, обрабатываемых заготовок) на руках для редкого размера хвостовика, выходящего за рамки стандартного набора. Один комплект ER32 может оснастить целый небольшой цех, где цанга фиксированного размера потребует гораздо большего запаса.
| Размер ЭР | Диапазон зажима | Биение (TIR), стандартный класс |
|---|---|---|
| ЭР11 | 1-7 мм | ~10 микрон (0,0004 дюйма) |
| ЭР16 | 1-10 мм | ~10 микрон (0,0004 дюйма) |
| ЭР20 | 1-13 мм | ~10 микрон (0,0004 дюйма) |
| ЭР32 | 3-20 мм | ~10 микрон (0,0004 дюйма) |
| ЭР40 | 6-26 мм | ~10 микрон (0,0004 дюйма) |
Вопрос: В чем разница между цангами ER и цангами TG?
Каждая цанга ER использует конусность в 8 градусов, что дает ей примерно 1 мм диапазона разрушения на размер, поэтому одна цанга покрывает небольшую полосу диаметров хвостовика. цанги TG (часто расширяемые в торговой литературе как “Tremendous Grip”) используют более крутой конус под одним углом, который сильнее захватывает каждую единицу силы затяжки, но подходит только к одному размеру хвостовика, поэтому цеху, в котором работает TG, требуется больше цанг, чтобы охватить тот же диапазон размеров, с которым будет обращаться набор ER.
Энди Мун, менеджер по продуктам фрезерования и держателей инструментов Guhring, прямо в комментариях к Cutting Tool Engineering: “Для высокопроизводительных приложений, особенно в фрезеровании, я обычно уводим людей от патрона для цанги ER” в сторону более жесткой системы допуска вместо этого, потому что та же самая гибкость сжатия, которая делает ER универсальным, также позволяет больше биения под большой нагрузкой. Цанги DA (Double-Angle) сидят между двумя (старая конструкция с двойной конусностью, которая в основном была заменена ER и TG в новых закупках инструментов. Опубликованные цифры МДП для всех трех статичны, измерения каталога; фактическая точность резки также зависит от навеса инструмента и того, как именно была зажжена гайка. Это та же самая оговорка, которую инструкторы дают студентам формальные программы обработки с ЧПУ: каталожные номера описывают цангу, а не готовую настройку.
Цанги 5С ♪ Рабочая-Удерживающая Стандартная для токарных станков и шлифовальных станков
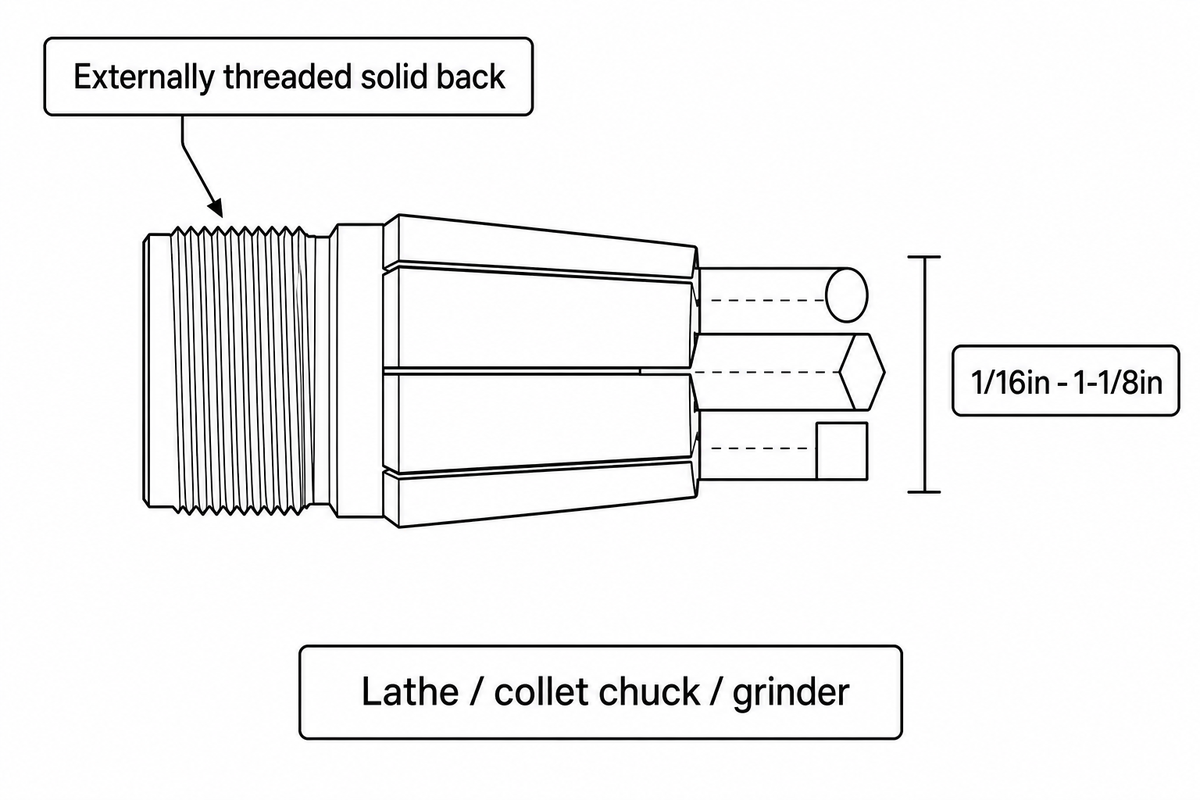
Цанги 5C - это стандарт удержания рабочих мест для токарных станков и шлифовальных станков, зажим круглого, шестиугольного или квадратного стержня от 1/16in до 1-1/8in как коммерчески производимые — диапазон каталогов, подтвержденный независимо четырьмя отдельными поставщиками станков, включая Haas Tooling, где система также имеет маркировку 385E (собственный набор цанг, укомплектованный любым отдельным магазином, обычно охватывает более узкий срез этого полного диапазона). В отличие от ER или R8, цанга 5C имеет внешнюю резьбу, сплошную заднюю часть, а не только внутренний конус, а сама цанга (не отдельный набор губок патрона) определяет точный стандартный диаметр, который она будет удерживать.
Поскольку собственный канал цанги делает центрирование, установка 5C обеспечивает более плотную, более повторяемую концентричность, чем патрон прокрутки для круглого или шестигранного запаса, который уже близок к номинальному размеру (это как раз то, почему работа второй операции над деталью, которая была впервые повернута в патрон 3-кулачка часто заканчивается в цанге 5C вместо этого. Компромисс - гибкость: губки патрона прокрутки регулируются в диапазоне диаметров, в то время как цанга 5C захватывает только один номинальный размер, поэтому магазин, работающий смешанных размеров запасов, нуждается в более широком цанге, установленном на руке. Одна оговорка, заслуживающая пометки: некоторые меньшие исторические варианты семейства цанг, такие как 3C, в значительной степени исчезли из текущих коммерческих каталогов в пользу 5C и 16C, которые стоит проверить перед стандартизацией оснастки вокруг чего-либо, кроме текущих основных размеров. Токарные основы работы, подобные этому, описаны непосредственно в Учебная программа машиниста Нортвудского технического колледжа.
Цанги R8 — — изготовлены для ручных фрезерных станков
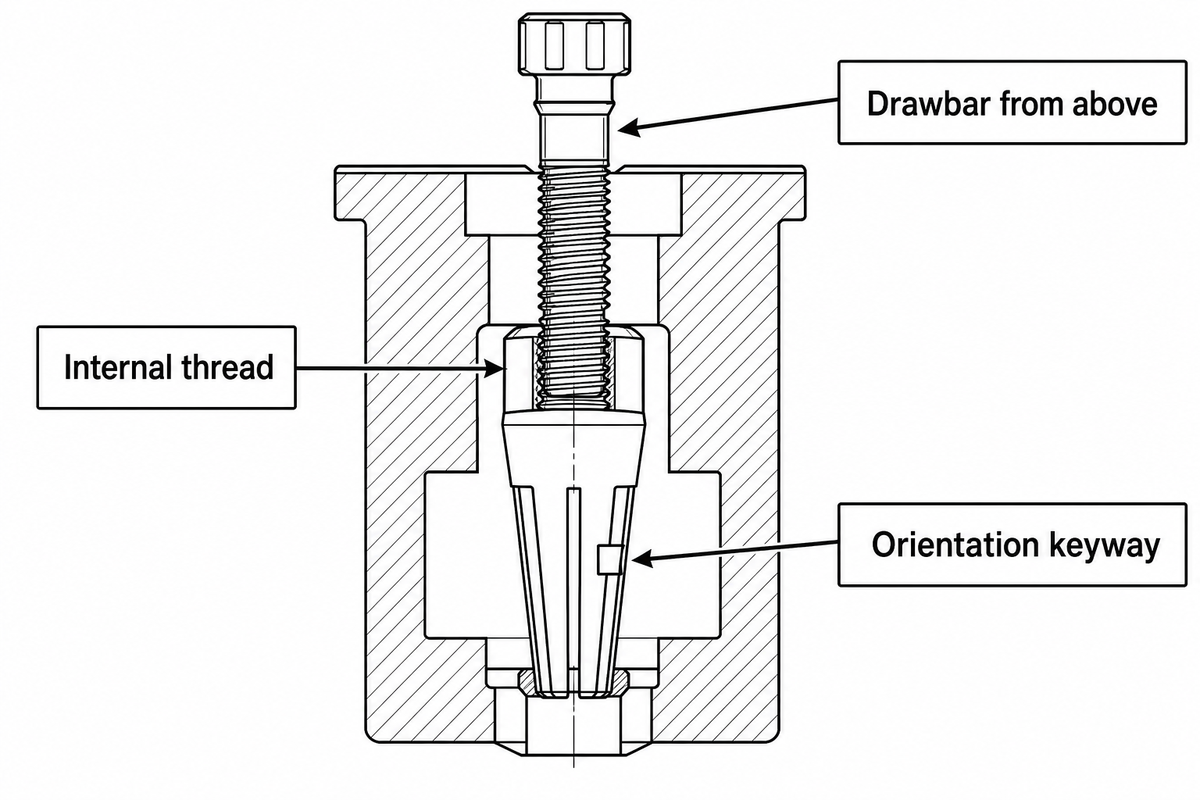
Цанги R8 изготавливаются в первую очередь для ручных фрезерных станков с использованием внутренней резьбы и ориентационного шпоночного паза, который фиксируется в отверстии шпинделя и удерживается дышлом, навинченным сверху. Собственный машиностроительный цех Калифорнийского университета в Беркли документирует это непосредственно на своей ручной вертикальной мельнице Bridgeport, машине мощностью 2 л.с., работающей со скоростью 60-4200 об/мин и конусностью шпинделя R8; порядок работы магазина Калифорнийского университета в Санта-Барбаре для аналогичного PM-25MV мельница (1 л.с, 50-2500 об/мин) подтверждает тот же метод удержания резьбы дышла. R8 не является, однако, исключительно ручной-машинной конструкции — некоторые модификации CNC модифицированных мельниц в стиле Бриджпорта сохранить исходный R8 конус шпинделя при добавлении G-кода управляемых осей, так что конус сам по себе переживает только ручной каркас, который распространен в случайных описаниях системы.
Ключевой путь, который дает R8 его особенность ориентации, также является его компромиссом точности: поскольку цанга должна индексировать против этой клавиши, а не садиться только на чистую конусность, отраслевые сравнения опубликованных цифр биения помещают R8 шире, чем ER или 5C для данной марки цанги. действительно противоречит здравому смыслу, учитывая, как часто R8 продается с точки зрения точности фрезерования. Линия продукции токарного станка и мельницы с ЧПУ Антиши работает с электронным шпинделем с регулируемой скоростью 50-4000 об/мин во всем своем диапазоне, достаточно широким, чтобы запустить цангу с удержанием работы 5C вблизи максимальной скорости для завершающих проходов малого диаметра или дроссельной заслонки вниз для более тяжелого удаления приклада. Точка заключается в том, что возможность шпинделя, а не только выбор цанги, устанавливает потолок того, что на самом деле может обеспечить данная установка.
Цанговый патрон против прокрутки: какой выигрывает на токарном станке?
Пружинный цанговый патрон — наиболее распространенный дизайн い, обычно выигрывает по точности и скорости за последовательный, предварительно обработанный приклад диаметром менее 3 дюймов, в то время как спиральный (челюстной) патрон выигрывает в гибкости для большего запаса или деталей с непоследовательным, изменяющимся диаметром от штука к штуке.
Торговое покрытие рабочего места цеха дает повторяемость простого патрона с тремя кулачками около 0,001-0,002 дюйма TIR, затягиваясь до 0,0006-0,0012 дюйма, когда губки просверлены мягко по отношению к детали, в то время как качественный патрона цанги постоянно удерживается около 0,0005 дюйма TIR или плотнее. & потому, что зажимы цангового патрона равномерно действуют по всей окружности, а не в трех отдельных точках контакта с челюстями, он также обрабатывает более высокие скорости шпинделя, не теряя прижимной силы, как патрон с кулачками может находиться под центробежной нагрузкой.
- Более плотная типичная TIR (0,0005in или лучше против 0,0006-0,0012in для патронов с 3 челюстями со скукой и мягкой челюстью)
- Зажим по всей окружности позволяет избежать следов губок на готовых поверхностях
- Замена цанги занимает секунды, а не несколько минут, чтобы заменить челюсти с прокручивающимся патроном
- Зажимная сила остается постоянной при высоких оборотах шпинделя
- Учебные материалы для магазинов фиксированной емкости, в том числе учебные материалы для магазинов фиксированной емкости на цангу — машина — Руководство по оборудованию Университета Флориды, обычно емкость цангового патрона составляет около 1,75 дюйма, и для этого требуется запас в пределах +/-0,002 дюйма от номинального размера
- Плохая посадка для горячекатаного, литого или кованого материала с непостоянным диаметром
- Специально созданный прецизионный патрон с тремя кулачками может соответствовать или бить цангу TIR い“всегда более точное” не является безопасным предположением
На а токарный станок с ЧПУ Антиши, этот компромисс реализуется таким же образом: запустите цанговый патрон для работы с холоднокатаным стержнем одинакового диаметра, где скорость и повторяемость имеют наибольшее значение, и держите спиральный патрон под рукой для отливок, поковок или любой работы, при которой диаметр заготовки варьируется. кусок в кусок.
Интеграция и требования к полезности: сопоставление цанг со шпинделем вашей машины
Конусность шпинделя вашей машины решает, какой держатель цанги может физически установить до того, как будут применены какие-либо сравнения размеров или точности, приведенные выше. Каждой системе цанг нужен держатель или корпус патрона, совпадающий по конусности, и смешивание конусностей — держатель ER, построенный для кармана BT40, упавшего в шпиндель CAT50, например 1 просто не будет сидеть. проверьте это первым на соответствие Матрице совместимости цанг выше избегает заказа неправильного держателя для машины, которая у вас уже есть.
| Конус шпинделя | Общие машины | Совместимый держатель цанги |
|---|---|---|
| БТ30 | Компактные станы с ЧПУ | Держатель ER16/ER20/ER25 |
| БТ40/КАТ40 | Среднеразмерные вертикальные обрабатывающие центры | Держатель ER25/ER32 |
| БТ50/КАТ50 | Сверхмощные обрабатывающие центры | Держатель ER32/ER40 |
| ХСК-А63 | Высокоскоростные обрабатывающие центры | Держатель ER32, интерфейс с полым хвостовиком |
| ХСК-Е40 | Скоростные шпиндели, световая оснастка | Держатель ER16/ER20, интерфейс с полым хвостовиком |
| Р8 | Ручные мельницы в стиле Бриджпорта (некоторые модификации с ЧПУ) | Цанга R8, прямого прилегания |
| Конус Морзе 2 (MT2) | Маленькие токарные станки, сверлильные прессы | Переходник цанги MT2 |
| Конус Морзе 3 (MT3) | Токарные станки среднего размера, сверлильные прессы | Переходник цанги MT3 |
| Регистр 5C (носовая часть веретена) | Токарные станки, цанговые приспособления второго действия | цанговый патрон 5С, прямой посадки |
Спецификация шпинделя станка сама устанавливает внешнюю границу, на какой из этих конусностей вообще имеет смысл — — — — — — — — — — — — — — — — — — — — — — — — — — — — (англ.) токарный станок для металла Антиши например, электронная регулируемая скорость Spec'd для 50-4000 об/мин может комфортно работать с цангой 5C, удерживающей работу, во всем этом диапазоне, в то время как машине с фиксированной скоростью, возможно, придется сверить свои верхние обороты с номинальной силой зажима данной цанговой системы. потолок перед его подключением. Перекрестные ссылки на матрицу совместимости цанг выше, как только вы узнаете конусность вашего шпинделя, и выбор системы сужается. Идентификация конусности шпинделя - это тема первой недели обучение машинистов именно по этой причине.
Как выбрать правильную систему цанг для вашего магазина
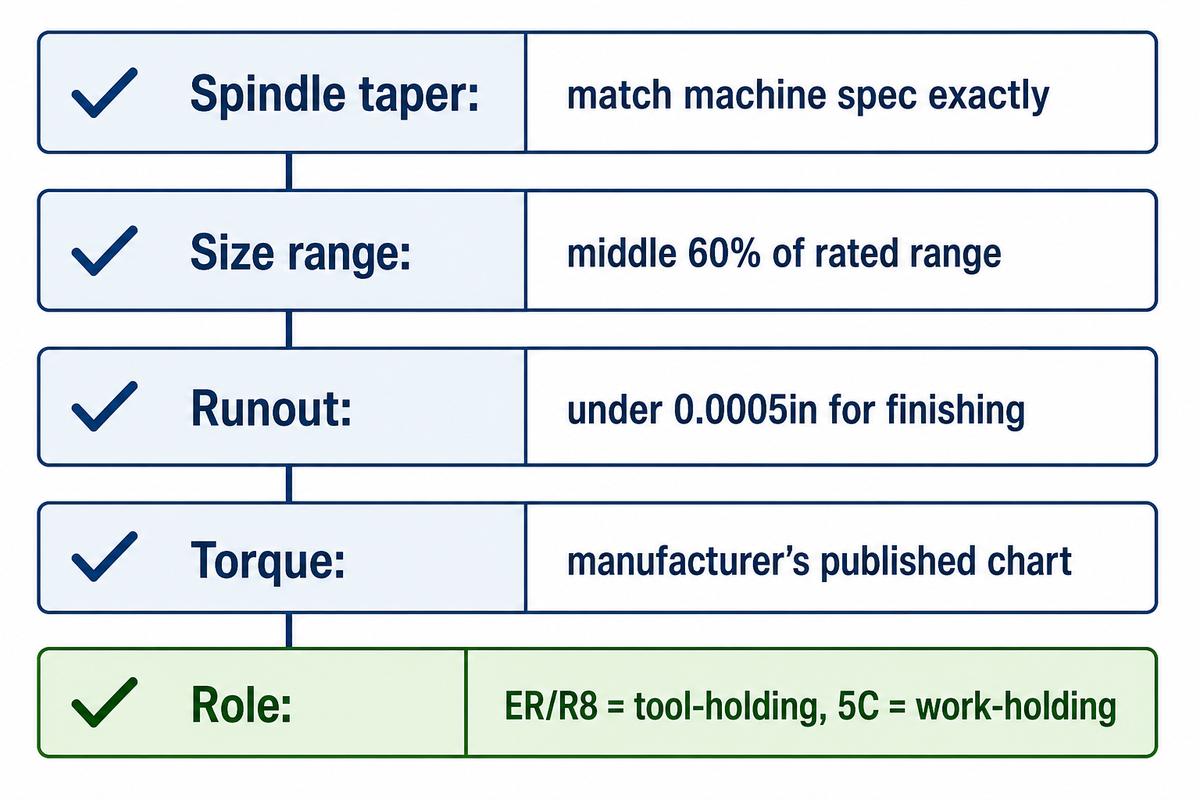
Выбор правильной системы цанги начинается с конусности шпинделя вашей машины, а не каталог цанги — работа в обратном направлении от того, что ваша машина может физически принять, затем сужается допуском и согласованностью запасов. укажете ли вы цанги с ЧПУ для обрабатывающего центра или инструмента для ручной мельницы, в первую очередь идет проверка совместимости с цангами той же машины. На вторичном рынке доминируют такие признанные поставщики, как Hardinge и Royal Products, как для инструментов ER, так и для 5C, поэтому наличие сменных цанг редко является решающим фактором; требования к посадке и точности составляют бюджет на обслуживание цанги с первого дня, слишком roting out weared цанги по графику стоит гораздо дешевле, чем сломленная деталь от цанги, которая уже потеряла сцепление. Та же самая логика, основанная на конусности шпинделя, заключается в том, как программы обучения машинистов научите выбору инструментов с первого дня.
Колея RFQ контрольный список — скопируйте их в запрос котировок: Колея RFQ контрольный список
| Параметр | Рекомендуемый диапазон | Почему это важно | Как проверить |
|---|---|---|---|
| Конусность шпинделя | Точно совпадайте со спецификациями машины (BT/CAT/HSK/R8/MT) | Неправильная конусность вообще не сядет | Проверьте табличку с именем машины или руководство |
| Необходим диапазон размеров хвостовика/акции | Средний 60% номинального диапазона цанги, а не крайности | Принуждение огромного хвостовика повреждает цангу | Измерьте цифровыми суппортами до +/-0,001in |
| Требуемое биение (TIR) | Под 0,0005in для отделки, 0,001in допустимо для черновой обработки | Определяет точность класса ER/5C по сравнению со стандартным классом | Проверка индикатора набора после сборки |
| Характеристика крутящего момента цанговой гайки | Опубликованная диаграмма производителя, размер-специфичный | Перекручивание деформирует цангу, недозахват теряет усилие зажима | Крутящий ключ, а не “by feel” |
| Роль инструмента/заготовки | ER/R8 = удержание инструмента; 5C = удержание работы | Покупка неправильной категории полностью тратит заказ | Подтвердите против матрицы совместимости, приведенной выше |
Когда НЕ использовать цангу (общие режимы сбоев)
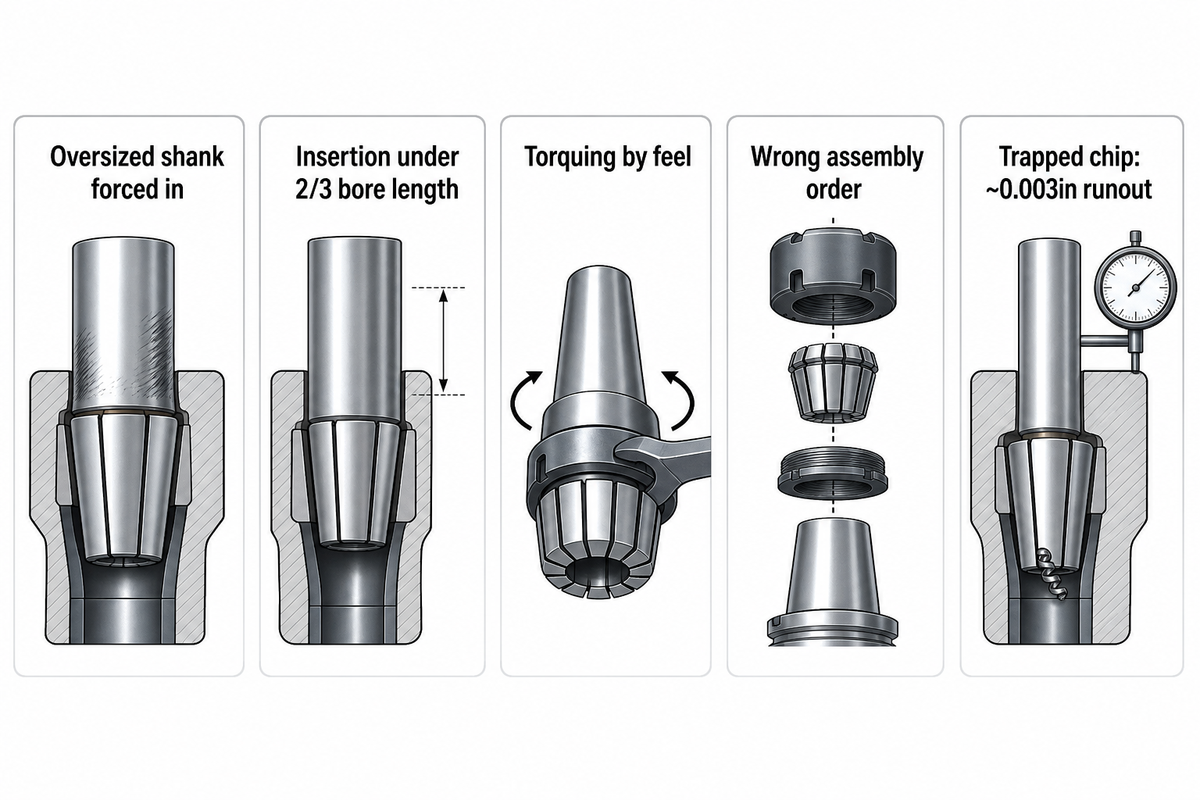
Цанга - неправильный выбор всякий раз, когда запас имеет слишком большой размер, неровный или непостоянный диаметр ♪ проталкивание хвостовика за пределы номинального диапазона цанги, вместо того, чтобы увеличивать его до следующего размера, является одной из наиболее распространенных и наиболее предотвратимых ошибок, которые совершают магазины. Собственное руководство REGO-FIX направлено на этот вопрос: никогда не зажимайте хвостовик увеличенного размера в цангу меньшего размера и всегда вставляйте инструмент как минимум на две трети длины захвата цанги.
Правильный размер и глубина вставки - это именно те основы формальная курсовая машинистка сверла рано, именно потому, что в цехах так легко ошибиться.
“Цанга, а не держатель инструмента, играет большую роль в обработке точных деталей.”
Помимо неправильного размера, большинство жалоб на биение и силу зажима, связанных с цангой, объясняются пятью конкретными ошибками: вставка инструмента менее двух третей длины канала ствола, затягивание “ fe feel” вместо опубликованной спецификации, сборка цанги и гайка в неправильном порядке, с помощью резервного винта, который блокирует цангу от полного оттягивания во время затяжки, а цанга с чипами или остатком охлаждающей жидкости, упакованная в ее пазы. Один только один захваченный чип может привести примерно 0,003 биения. Один реальный пример из резьбы форума практического машиниста делает ту же точку со стороны держателя: машинист сообщил, что дешевый держатель может иметь неконцентрическую резьбу гайки или поврежденный конус гайки, что приведет к снижению точности даже при использовании совершенно новой, правильно расположенной цанги. Проблемы с биением не всегда являются ошибкой цанги.
Часто задаваемые вопросы
Вопрос: В чем разница между цангами ER, 5C и R8?
Зажимные режущие инструменты ER и R8 в мельнице или шпинделе сверла, в то время как 5C зажимает саму заготовку, как правило, на токарном станке или шлифовальном станке, а не на режущем инструменте.
Вопрос: Как узнать, какой размер цанги вам нужен?
Измерьте точный диаметр хвостовика или заготовки с помощью цифровых суппортов, затем выберите цангу, где это измерение находится в середине 60% его номинального диапазона.
В: В чем разница между цангой и патроном?
Цанга - это одна коническая втулка размером один диаметр; Вместо патрона используются регулируемые губки, которые могут зажимать более широкий диапазон диаметров с некоторой точностью.
Вопрос: Каковы ключевые различия между цангами 5C и 16C?
16C - это версия 5C большей емкости, увеличивающая максимальный диаметр зажима от примерно 1-1/8 дюйма до примерно 1-5/8 дюйма, полезная для магазинов, которые регулярно переворачивают батончики большего размера.
Вопрос: Как узнать, когда заменить цангу?
Замените цангу, как только ее измеренное биение превысит примерно 0,001in, или как только вы заметите следы фреттинга ржавого цвета там, где она сидит в кармане шпинделя.
Вопрос: Могу ли я использовать цангу ER на шпинделе R8 или 5C?
Не напрямую — каждая система требует собственного держателя с конусностью, хотя цанговый патрон ER можно установить в машину с конусностью R8 или 5C через держатель адаптера.
Почему мы это пишем
Антиши строит токарные и фрезерные станки с ЧПУ, а не цанги — так что это руководство написано со стороны покупателя решения о владении работой, а не со стороны производителя цанг. Мы перед публикацией перепроверили каждое требование по измерению как минимум с двумя независимыми источниками, и где в торговой литературе предлагалось только одно, непроверенное число (точное ранжирование биения R8 среди цанговых систем, например одно), мы сказали об этом, а не представили это как установленный факт.
Ссылки и источники
- Вертикальная мельница Бриджпорта (ручная) Страница объекта Калифорнийский университет, Беркли, факультет машиностроения
- Стандартная рабочая процедура ручного фрезерования Калифорнийский университет, Санта-Барбара, Калифорнийский институт наносистем
- Архив обучения в механическом цехе – Университет Флориды, факультет машиностроения и аэрокосмической техники
- Программа обучения машинистов с ЧПУ Ын Колледж
- Что такое цанга? Объяснение типов, использования и дизайна Инженерное дело
- Советы по контролю биения при удержании инструментов и механической обработке Инженерное дело
- Когда использовать цанговый патрон Магазин современной машины
- Пять распространенных ошибок, которые магазины совершают с помощью ER-цанг Магазин современной машины
- US6280125B1 — цанга R-8 Патентное и торговое ведомство США (через патенты Google)



