














Обработка чугуна - одна из тех работ, которая пугает новых машинистов и расточает ветеранов Вот короткая версия: да, вы можете обрабатывать чугун, и серый чугун в частности режет легче, чем мягкая сталь Беда в том, что он делает это, сбрасывая абразивную черную пыль, которая носит инструменты и покрывает все в магазине. Получите оценку, класс инструмента и правильное решение "сухое против влажного", а остальное встанет на место.
Краткие характеристики: Краткий обзор обработки чугуна
| Самый простой сорт для резки | Серый утюг (ASTM A48) ♪ короткий, рассыпчатый чип |
| Материал инструмента по умолчанию | Карбид К-класса без покрытия или с покрытием из Al2O3 (ISO 513) |
| Охлаждающая жидкость по умолчанию | Сушить для серого железа + карбида; наводнение только для контроля пыли/чипа |
| Типичная скорость карбида (серая) | ~250 (450) FM |
| Основной режим отказа | Абразивный износ боков; сколы по краям на твердых пятнах |
| Ключевая опасность | Вдыхаемая железооксидная пыль (OSHA PEL 10 мг/м³) |
Это руководство объединяет то, что вам действительно нужно: карта обрабатываемости по классам, марки инструментов, которые выживают из чугуна, реальные начальные скорости и подачи с обработанным примером, поток решений для охлаждающей жидкости и специфичные для операции приемы для фрезерования, токарной обработки и сверления. Эти цифры взяты из спецификаций ASTM, руководства ASM, данных поставщиков и машинистов, которые каждый день запускают железо. Мы также строим базы машин из серого железа в нашем собственном магазине, поэтому несколько заметок здесь приходят прямо с нашего пола.
Графитовый парадокс: почему чугун обрабатывает так, как он
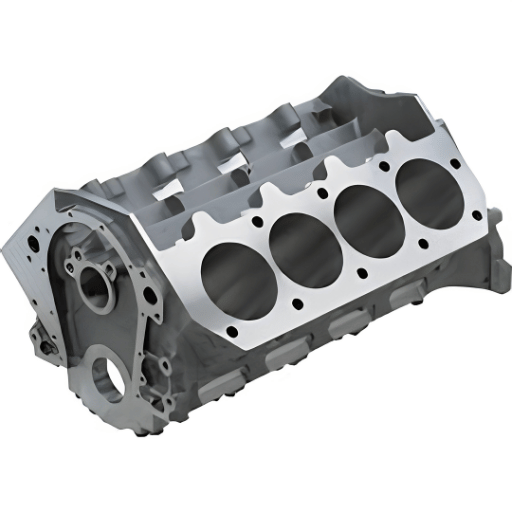
Чугун твердый, хрупкий и полный углерода, инстинктом, который должен сделать его кошмаром. На практике серое железо является одним из самых дружелюбных черных материалов на a токарный станок для токарной обработки металла. Мы называем это Графитовый парадокс, и все сводится к тому, где находится углерод.
В сером железе, с высоким содержанием углерода, примерно 2.5 — 4% い осаждается в виде чешуйчатого графита, рассеянного через матрицу феррита и перлита. по мере продвижения режущей кромки эти чешуйки действуют как встроенные плоскости разрушения: чип защелкивается на мелкие кусочки вместо того, чтобы скручиваться в длинную ленту, и графит размазывает тонкую твердую смазку по поверхности инструмента. Вот почему. Справочник по металлам ASM и ИСО 513 напильник чугун под группой “K” (короткочиповый), отдельно от стали.
Так чего же вам стоит парадокс? те же самые хлопья, которые разбивают стружку, превращают стружку в абразивный порошок. нет пленки охлаждающей жидкости на сухом срезе и нет длинной стружки, чтобы унести тепло, поэтому инструмент шлифует через мелкую пескоподобную песок песок песок проходит за пасом. силы резания остаются низкими, пока износ инструмента идет жестоко. как только вы принимаете эту торговлю, низкая сила, высокое истирание, каждое другое решение в этом руководстве имеет смысл.
“На наших собственных основаниях машин из серого железа первый черновой проход под литой обшивкой - это место, где край терпит худшее биение. Мы измеряем размер, который разрезает, чтобы очистить кожу за один раз, затем остальная часть разрезает, как масло. Люди ожидают, что железо будет жестким на шпинделе, оно нежно на шпинделе и грубо на вставке.”
Техническая команда ANTISHICNC (мы обрабатываем серо-железные основания для собственных токарных станков и мельниц)
Чугунные сорта и их обрабатываемость: декодер оценок
“Cast iron” - это семейство, а не материал, и члены семьи режут совсем по-другому. прежде чем выбрать инструмент или скорость, вам нужно знать, какое железо находится на столе. Здесь вопрос читателя просткакой чугун я режу, и насколько он будет тяжелым? Наш Чугунный Декодерматрица выбора из 9 классов отображает каждый класс по твердости, относительной обрабатываемости, графитовой форме и начальной точке оснастки.
Матрица выбора чугуна 9-го класса
| Класс/класс | Твердость (BHN) | Обрабатываемость | Графитовая форма | Инструмент первого выбора | Скорость твердосплавного материала (SFM, м/мин) |
|---|---|---|---|---|---|
| Серое железо — 20 А48 класса | 150–180 | Самый высокий (~200%) | Хлопьевидный графит | Карбид К-класса без покрытия | 350 (450 SFM) (107 м/мин) |
| Серое железо — 30 А48 Класс | 180–210 | Очень высоко | Хлопьевидный графит | Непокрытый/покрытый К-класс | 300 (91 м/мин) 400 SFM (91 м/мин) |
| Серое железо ♪ А48 Класс 40 | 200–235 | Высокий | Чешуйчатый графит (перлитный) | Карбид К-класса с покрытием | 250 (76 м/мин) 350 SFM (76 м/мин) |
| Ковкий — A536 65-45-12 | 150–200 | Хороший | Узловые (сфероиды) | Твердосплавный твердосплавный | 250 (400 SFM) (76 м/мин) |
| Ковкий 80-55-06 80 А536 | 180–250 | Умеренный | Узловой (перлитный) | Твердосплавный твердосплавный | 200 (330 SFM) (61 м/мин) |
| Ковкий — A536 100-70-03 | 240–300 | Нижний (сталевидный) | Узловой (перлитный) | Карбид с покрытием/отделка CBN | 150 (280 см/мин) |
| Уплотненное графитовое железо (CGI) | 190–240 | Жесткий (абразивный, горячий) | Червь/вермикулярный | Карбид с покрытием; керамика без ухода | 150 (350 см/мин) |
| Колебательное железо | 110–230 | Хороший, прекрасный финиш | Темперный углерод | Твердосплавный (отделка класса С2) | 250 (400 SFM) (76 м/мин) |
| Белый/охлажденный утюг | 400–600 | Только измельчение (~60%) | Карбиды (без свободного графита) | КБН или измельчение | КБН < 150 УФМ (46 м/мин) |
Твердость дана в Brinell (BHN) как типичные начальные цифры; обозначения оценок по ASTM A48 (серый) и ASTM A536 (пластичный).Проветривайте сертификат тепла для вашего литья. Независимая академическая работа поддерживает эти рейтинги, см. это Исследование Purdue по высокоскоростной обработке компьютерной графики.
Два практических чтения из декодера. Сначала номер класса ASTM для серого чугуна является его минимальный предел прочности при растяжении в ksi, Класс 40 означает минимум 40 ksi (276 МПа), а более высокие классы работают тверже и перлитно, поэтому они режут медленнее, Во-вторых, пластичный чугун марок, как 65-45-12, изложить набор свойств непосредственно (65 ksi/448 МПа растяжения, 45 ksi/310 МПа выхода, 12% удлинения); чем больше сталь-подобнее марка, тем больше она струится как сталь, а не крошится, как серый чугун. И держитесь от белого чугуна полностью на режущем инструменте, с его углерод заблокирован как карбиды и нет свободного графита, это работа по шлифованию выше 400 BHN.
Жесткие пятна - это тихий убийца. локализованная область быстрого охлаждения в отливке образует белое железо (эти карбиды выше 400 BHN), прячущееся внутри мягкого серого железа. ударите одного финишной кромкой, и он мгновенно сколет. плохо добываемые отливки несут больше их (машинисты, которые ежедневно используют железо, прямо говорят об этом: купите у уважаемого литейного завода или укажите лом.
Режущие инструменты для чугуна: карбид, керамика и CBN
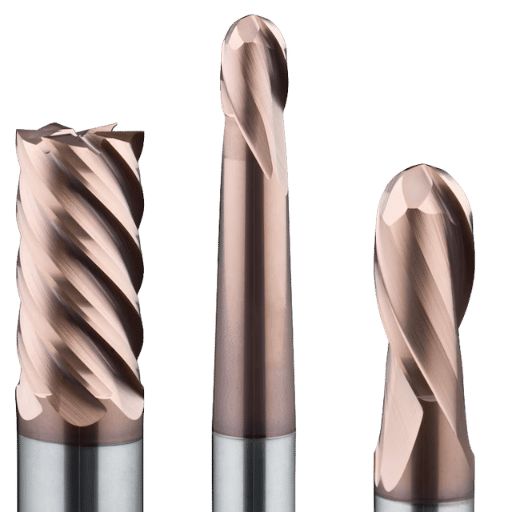
Поскольку истирание, а не нагрев или застроенная кромка, является врагом, инструмент для чугуна выбирается для твердости и стабильности кромок, а не для контроля стружки. Есть три семейства, которые стоит знать, и они соответствуют тому, насколько быстро и как сильно вы хотите бежать.
| Инструментальный материал | Скоростной диапазон (серый утюг) | Лучший для |
|---|---|---|
| ХСС | ~80 (120) SFM | Разовые функции, ручная работа; железо быстро съедает HSS |
| Прямой карбид (K-класса), без покрытия или с покрытием Al2O3 | ~250 (450) FM | Общее точение и фрезерование, прерывистые разрезы, нестабильные настройки |
| Кремний-нитрид/керамика SiAlON | ~1,000 SFM (4000) | Стабильная высокоскоростная черновая обработка/отделка серого железа с преобладанием тепла |
| КБН | ~1,00 (1500) Юаней 1500 юаней (см.) | Высокообъемная отделка (тормозные роторы, расточки двигателей); жесткий контроль размера |
Диапазоны скоростей - это типичные начальные диапазоны из опубликованных диаграмм инструментов; всегда подтверждайте у поставщика вставок конкретную марку и операцию.
Одна деталь сбивает людей вверх: класс химия. марка карбида железа должна быть “прямой ” (или простой слой Al2O3) без добавок марки стали используют для сопротивления теплу и наращенной кромке, потому что эти добавки снижают прочность на поперечный разрыв и делают кромку более склонной к сколам на прерывистом, песчаном срезе железа. Геометрия тоже имеет значение: чугун предпочитает слегка отрицательный передний угол для опоры кромки.Пару, которая с помощью подготовки правой кромки: отточить небольшой радиус (около 0,0020,003 в/0,050,08 мм) на карбиде и запустить Т-образную зону на керамике и CBN. Плоская вставка с отрицательной поверхностью земли выживает чугун гораздо лучше, чем формованный стружколом, который только ослабляет кромку на материале, который уже разбивает собственную стружку.
Для отделки серого железа, где размер имеет значение, вставка с отрицательным граблином с хонингованным краем и большим радиусом носа (например, 0,8 мм) снижает шероховатость поверхности в сторону Ra 1,6 мкм и распределяет абразивный износ по более длинному краю. Обратите внимание, что отрицательный грабли или изношенный край повышают режущую способность устройства, один USPTO подает на высокоэнергетическую резку (обратите внимание, что отрицательный грабли или изношенный край повышают режущую способность устройства)США 7 637 187 В2) ставит коэффициент примерно на 1,25× — так что соответственно бюджетная нагрузка шпинделя.
Скорость резки, подача и глубина резки чугуна
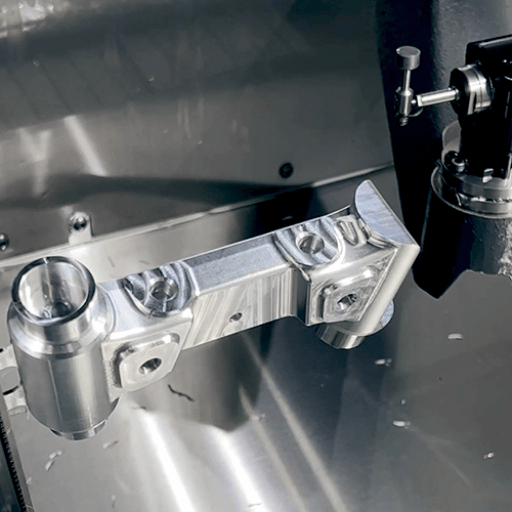
Цифры без метода - это просто мелочи, так что вот и то, и другое. начните консервативно, посмотрите, как изнашивается фланг, и карабкайтесь. тот читательский вопросс каких цифр начинаю?отвечает сорт за сорт в таблице, а затем мы преобразуем скорость в шпиндель RPM с обработанным примером. Два настройки приводят результат: скорость резки (SFM) контролирует износ, в то время как устойчивый скорость подачи держит чип, и тепло, под контролем. индексировать как к твердости заготовки в Бринелле (BHN), и помните, что большая часть этого делается как сухая обработка, если у вас нет причин для заливки.
| Оценка | Скорость (SFM) | Корм (в/об. или в/зубе) | Глубина среза |
|---|---|---|---|
| Серое железо (Класс 30 北40) | 250–450 | 0.010–0.015 | Ниже кожи; до ~0,150 дюйма |
| Ковкое железо (65-45-12) | 200–400 | 0.008–0.014 | Умеренный; смотреть более жесткую матрицу |
| CGI | 150–350 | 0.006–0.012 | Зажигалка; бегает горячо |
Грубая подача около 0.010 (0.015) в/об. сохраняет чипы управляемыми; только легкие отделочные резки производят мелкую пыль. Значения являются отправными точками, подтвердите с наш гид по лентам и скоростям, опубликовано таблицы скорости обработки университета, и ваши таблицы инструментов.
Обработанный пример: поворот серо-железной маховичной грани
Скорость шпинделя определяется стандартной формулой магазина ОБ/МИН = (УУЛ × 3,82) ÷ диаметр. Допустим, вы стоите лицом к 6-дюймовому (152 мм) серо-железному маховику (класс 40) с вставкой K-класса с покрытием и в качестве безопасного запуска выберите 350 SFM (107 м/мин). Затем RPM = (350 × 3,82) ÷ 6 = 1337 ÷ 6 ≈ 223 ОБ/МИН. Запустите, что при подаче 0,30 мм/об. и глубине 2,5 мм, проверьте край после нескольких частей, и если боковой износ нежный, шаг скорости вверх к 400 SFM (122 м/мин, ≈ 255 об/мин). если кромка чипа, отливка, вероятно, имеет твердые пятна, скорость падения и проверки, а не более жесткую подачу.
О сроке службы инструмента: машинисты, работающие на производственном утюге, сообщают примерно от 60 до 120 минут на край в стабильных условиях, при этом короткие цифры почти всегда связаны с вибрацией. Более толстая вставка в жестком держателе поглощает тепло и служит; длинная, пушистая расточная планка этого не делает.
Охлаждающая жидкость или сухая? Предварительная блок-схема сухого топлива
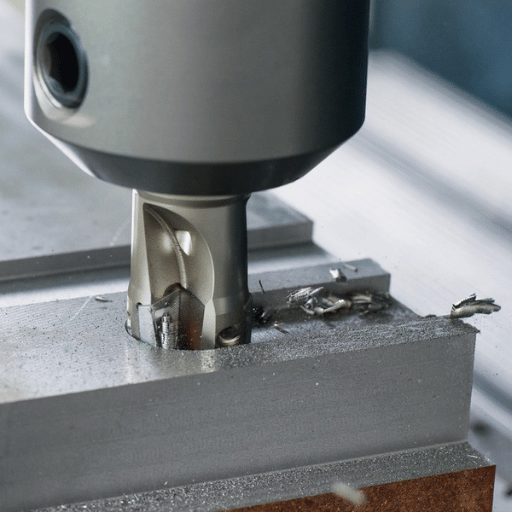
Вот самая нелогичная часть механической обработки чугуна: Большинство магазинов его режут сухой. Это нарушает привычку каждого машиниста, построенного на стали и алюминии, где охлаждающая жидкость рефлексивна. С серым железом и карбидом сухость - это по умолчанию, и ошибиться - дорогой урок.
Почему? Карбид ненавидит термоциклирование. устойчивый сухой срез удерживает край при одной температуре, но прерывистый охлаждающая жидкость, брызгая то на инструмент, то на входе и выходе, нагревает и закаливает карбид неоднократно, пока он не трескается. Многие машинисты ясно говорят: он сухой или затопленный, никогда между ними.The Сухая-первая блок-схема сортирует случаи:
- Серое железо + карбид, общая работа → бегите сухим (по умолчанию).
- Керамические вставки, любой сорт → всегда сухие (тепловой удар разрушит керамику).
- Нужны пылеподавление, скважины с плотной устойчивостью или глубокозабойное бурение → наводнение последовательно (никогда с перерывами) и планируйте очистку от осадка.
- Отделка ковкого чугуна там, где отделка/тепловые вещества → наводнение допустимо.
- Может подавать теплоноситель только с перебоями → вместо этого суши; частичная охлаждающая жидкость хуже, чем нет.
Так почему же многие магазины в любом случае мокрые? Почти всегда для контроль пыли, не срок службы инструмента, затопление смывает абразивную стружку с путей и с воздуха, и держит окрашенные детали чистыми Это законный выбор, но будьте честны о причине: вы покупаете более чистую машину, а не более длительный срок службы инструмента, и вы берете на себя обслуживание охлаждающей жидкости-шлама взамен.
- Без термического растрескивания карбида/керамики
- Чистые, готовые к покраске детали; без шлама охлаждающей жидкости
- Более низкая стоимость энергии и утилизации на часть
- Абразивная пыль, переносимая по воздуху, требует экстракции/СИЗ
- Никакой чипсовой стирки; ручная очистка путей
- Тепло накапливается в глубоких ямах/расточках → размерный дрейф
Сухая резка выбрасывает в воздух мелкую железооксидную пыль. OSHA устанавливает допустимый предел воздействия оксида железа в 8 часов 10 мг/м³ (8-часовой TWA), и NIOSH рекомендует более плотный 5 мг/м³. Литая песком кожа может нести и кристаллический кремнезем, попадающий под OSHA вдыхаемый кремнеземный стандарт. Используйте местные выхлопы, магазин vac с мешком для мелкой пыли, правильный респиратор — не сжатый воздух, который только распыляет пыль.
Фрезерование, точение и сверление чугуна
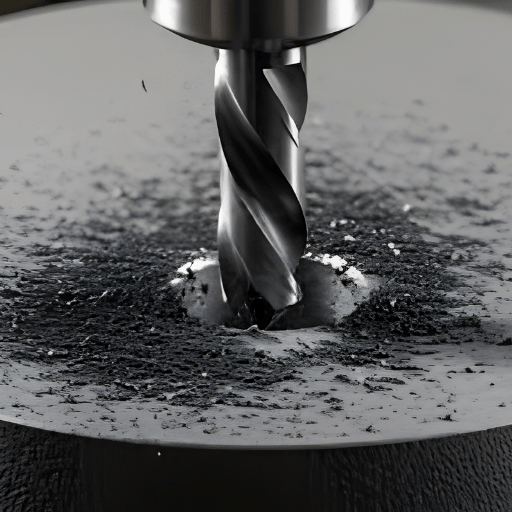
Один и тот же материал, разные тактики по операциям. По всем трем, одно правило, удерживается Первый разрез под кожей: отлитая поверхность представляет собой твердую песчаную чешую, которая разрушает края, поэтому установите свой первый шероховатый проход достаточно глубоко, чтобы полностью проникнуть под него за один раз, а не снимайте кожу дважды.
Для фрезерование на а металлический фрезерный станок, обычное фрезерование на черновом проходе сначала воздействует на абразивную кожу и щадит резак; многие магазины переходят на фрезерование, когда они оказываются ниже весов, - подробно описан компромисс университетские руководства по фрезерному делу. Управляйте сколом на выходе, облегчая подачу, когда резак покидает деталь. Для поворот, первый облицовочный или черновой разрез должен очистить кожу, и жесткая настройка имеет значение, потому что прерывистые разрезы (спицы, перемычки) молот кромку. Для бурение, ожидайте заусенца при прорыве; острый момент и устойчивая подача клюют, а охлаждающая жидкость действительно помогает очищать стружку и нагревать в глубоких отверстиях. Если вы программируете их для обработки с ЧПУ на a Токарный станок с ЧПУ, оставь свой G- и M-коды опрятно, поэтому скорость и охлаждающая жидкость меняются, приземляются именно там, где меняется геометрия.
Какой инструмент лучше всего подходит для резки чугуна?
Для большинства магазинов лучшим инструментом кругового обзора для резки чугуна является прямая (K-класса) твердосплавная вставка, без покрытия или с покрытием из оксида алюминия, с хонингованной кромкой и плоской вершиной, а не стружколом, Он обрабатывает серый и ковкий чугун, переносит прерывистый срез и твердые пятна отливок и стоит гораздо дешевле, чем керамика или CBN.
Шаг вверх к кремний-нитрид керамика, когда установка жесткий и вы хотите высокоскоростной, тепло доминирует черновой, и к CBN только для большого объема отделки, таких как тормозные роторы или отверстия двигателя, где его контроль размера оплачивает премию. плохой выбор сталерезный сорт с формованной стружколом, который быстро стружки на железе песка, сломанный стружки.
Общие проблемы, твердые точки и отделка поверхности
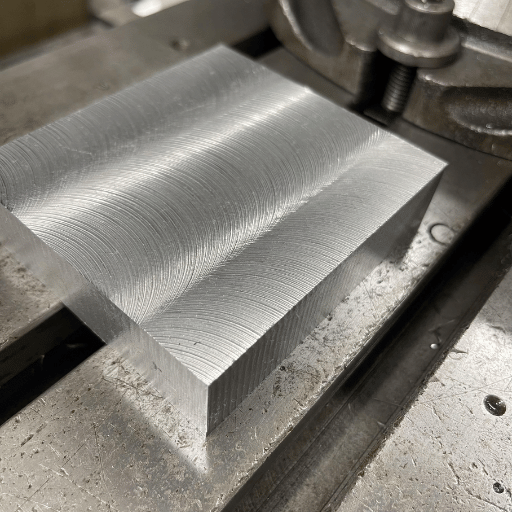
Три сбоя появляются снова и снова. зная причину, превратите каждый в быстрое исправление.
- ✔Осколок краяобычно твёрдое пятно (локализованный охладитель/белое железо) или стружколоматель вставка Переключитесь на хонингованный сорт с плоским верхом с отрицательным граблем (геометрия, задокументированная в ВПТЗ США 7 637 187 B2), более низкая скорость и проверка отливки.
- ✔Быстрый фланговый износэто нормальный абразивный износ, доминирующий режим разрушения в железе. Примите реалистичную цель по сроку службы инструмента и используйте более износостойкую марку, а не гоняйтесь за ней с охлаждающей жидкостью.
- ✔Плохая отделказаточка: больший радиус носа, меньшая глубина отделки, постоянная подача, жесткая, маловибрационная установка. PCD может вывести серое железо на почти зеркальную отделку там, где это оправдано.
Следует ли использовать охлаждающую жидкость при обработке чугуна?
Обычно нет, серый утюг с карбидом разрезается сухой по умолчанию, и наиболее разрушительной ошибкой является прерывистый теплоноситель, который термически шокирует и трескает карбид. действительные причины для затопления практичны, а не зависят от срока службы инструмента: контроль пыли, стирка стружки с машины, очистка деталей для краски и очистка тепла при бурении в глубоких скважинах.
Если вы постоянно наводняете, наводняете и планируете поддерживать охлаждающую жидкость и ил, которые создает железная пыль. Еще одно предостережение с поля: чугун плохо проводит тепло, поэтому отверстие, измеренное теплым, может вырасти или уменьшиться на несколько десятых, как только деталь осядет до 20 °C, измерьте после стабилизации детали.
Перспективы отрасли: керамика, CBN и сухая высокоскоростная обработка
Направление движения в обработке чугуна задается тем, что автомобильный мир отливает, По мере того, как двигатели уменьшают размер для целей эффективности и выбросов, больше деталей перемещаются из серого железа в уплотненное графитовое железо (CGI), который заметно сильнее и заметно труднее резать. Рецензируемая работа подтверждает сжатие: a Исследование Purdue по высокоскоростному вращению компьютерной графики обнаруженный износ инструмента падал только на очень высоких скоростях при вспомогательной обработке исследования по сухому фрезерованию лица показывает, как быстро высокопрочные утюги прогорают инструменты Для покупателей вывод бетонный: если ваш микс смещается в сторону CGI или высокосортной пластичности, бюджет на более жесткие марки инструментов и более короткий срок службы кромок, и перепроверьте свои скорости, прошлогодние серо-железные номера не перенесутся.
Второй сдвиг происходит со стороны инструмента. столкнувшись с вольфрамовым предложением и давлением затрат, производители инструментов настаивают керамика (глинозем/SiAlON) и CBN в операции, когда-то принадлежавшие карбиду, в частности, стабильные, с преобладанием тепла разрезы, где керамика держит твердость, которую не может карбид, в то время как карбид остается поставленным для прерывистой и нестабильной работы. Торговая отчетность в 2026 году описывает это как разумное распределение, а не оптовую замену. Для магазина, пункт действия заключается в том, чтобы определить ваши устойчивые, большие объемы операций с серым железом и пилотировать там керамический сорт для сухого высокоскоростного усиления, сохраняя при этом карбид для всего, что видит шок.
Почему мы написали это руководство
Как строитель токарных станков с ЧПУ и фрезерных станков, ANTISHICNC машины серого железа (класс Миханит) основы и кровати в собственном доме, поэтому примечания здесь о литой обшивке, сухой резки, и жесткости приходят из нашего собственного пола, а также из ASTM спецификации, руководства ASM, и машинистов, которые запускают железо в производстве. где число зависит от вашего конкретного сорта и оснастки, мы сказали так, вместо того, чтобы делать вид, что единое значение подходит для каждой отливки. Отзыв сделан технической командой ANTISHICNC.
Часто задаваемые вопросы
Можете ли вы обрабатывать чугун?
Посмотреть Ответ
Да, и серый чугун на самом деле является одним из более простых черных материалов для машины. графитовые хлопья в железе разбивают стружку на мелкие кусочки и смазывают режущую кромку, поэтому режущие силы остаются низкими. Компромисс - это абразивный, пыльный разрез, который носит инструменты и создает беспорядок, поэтому настоящий навык - это выбрать правильный сорт, правильный карбид и правильную настройку сухого и наводнения, а не бороться с самим материалом.
На практике серый утюг класса 30 40 на твердосплавной вставке класса K, работающий на сухом огне при 250 — прощающая отправная точка для большинства токарных и фрезерных работ, и вы корректируете его, как только увидите, как ведет себя боковый износ.
Нужны ли пластичному железу и серому железу разные вставки?
Посмотреть Ответ
Следует ли использовать охлаждающую жидкость при обработке чугуна?
Посмотреть Ответ
Чугун сложнее обрабатывать, чем сталь?
Посмотреть Ответ
Какую скорость резания мне следует использовать для серого чугуна?
Посмотреть Ответ
Почему обработка чугуна такая пыльная и грязная?
Посмотреть Ответ
Ссылки и источники
- Пары оксида железа, допустимый предел воздействияУправление по охране труда (OSHA)
- Карманный гид NIOSH, пыль оксида железаCDC/НИОШ
- Вдыхаемый кристаллический кремнезем СтандартОША
- Цементированные карбиды и металлокерамика (классификация ISO R513 K)ASM International, Справочник по металлам
- Срок службы инструмента из высокопрочных чугунных сплавов при сухом торцевом фрезерованииЖурнал производственных процессов (ScienceDirect)
- Высокоскоростная токарная обработка уплотненного графитового железа (CGI)Электронные пабы Университета Пердью
- US 7637187 B2, Криогенное охлаждение для высокоэнергетической резкиУСПТО
- Инженерная обработка чугуна со стратегическим керамическим применениемРежущий инструмент Инженерия
- ISO 513:2012, Классификация материалов для жесткой резки (K-группа)Международная организация по стандартизации
- Скорости и подачи, рекомендуемая скорость поверхности по материаламУниверситет Флориды, кафедра машиностроения и аэрокосмической техники
- Фрезерные операции и типы фрезерных станковУниверситет Карнеги-Меллон
Связанные статьи
Резка чугуна в объеме? Соответствуйте заданию жесткой машине, созданной для него.



