














Понимание обработки электроразряда с резкой проволоки для современного производства
Один из действительно революционных методов, которые прецизионные отрасли имеют в своем арсенале, - это Электрическая разрядная обработка с резкой проволоки. проще говоря, провод ЭДМ is процесс электроискровой эрозии, используемый для получения превосходных, сложных и точных разрезов металлов, которые трудно обрабатывать любым другим методом. Это то, что любой, чья промышленность принадлежит аэрокосмической, автомобильной или медицинской промышленности, должен понимать, чтобы оставаться конкурентоспособным. Этот блог направлен на объяснение основ процесса, освещение основных преимуществ электроэрозионной резки проволоки и подчеркивание ее значительной роли в современных инженерных приложениях, особенно в расширении границ. Примите новую волну инженерных приложений, которые являются ответвлениями этого метода обработки, зловеще устанавливая новые стандарты в производстве!
Понимание EDM прорезки провода
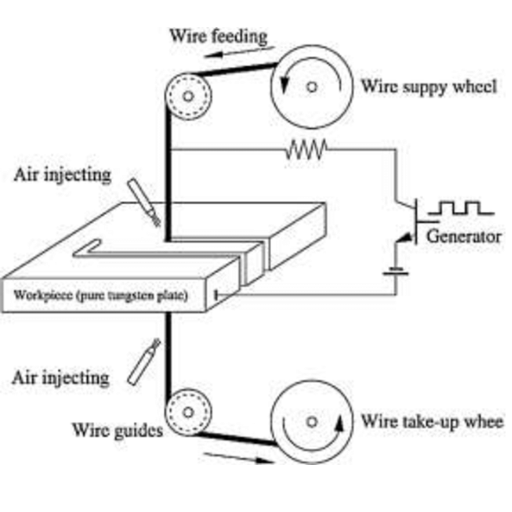
Обработка электрическим разрядом с проволочной резкой (EDM) - это точный процесс резки и бесконтактный процесс, используемый для резки проводящих материалов с высокой точностью. Мелкая проволока, обычно изготовленная из латуни или покрытая другим материалом, используется в качестве электрода для разряда электроэнергии. Эти разряды создают контролируемую искру для разрушения материала, позволяя создавать очень сложные формы и мелкие детали. EDM с проволочной резкой подходит для обработки сложных или хрупких материалов и используется при производстве компонентов для аэрокосмической, автомобильной и медицинской промышленности. Кроме того, этот процесс не создает никаких напряжений или деформаций на материале, поэтому он служит тонкой цели для изготовления точного компонента.
Определение EDM для резки проволоки
EDM для резки проволоки, также известный как обработка электроразряда проволоки, представляет собой бесконтактный производственный процесс, в первую очередь используемый для точной резки и придания формы электропроводящим материалам. В операции используется тонкая проволока под натяжением, обычно латунь, молибден или медь, которая действует как электрод для излучения высокочастотных электрических разрядов. Эти разряды проходят между проволокой и заготовкой, удаляя материал и одновременно позволяя осуществлять превосходную и детальную резку без приложения какой-либо механической силы.
Ключевые характеристики производительности:
- Толерантность: ±0,001 мм превосходство
- Отделка поверхности: Гладкий, как 0,1 мкм Ra
- Совместимость материалов: Закаленная сталь, карбид, титан
- Приложения: Аэрокосмическая, автомобильная, медицинская, электроника
EDM для резки проволоки может обеспечить превосходные допуски ±0,001 мм и сделать отделку поверхности гладкой до 0,1 мкм Ra. Новейшие машины оснащены сервоуправлением для определения скорости, обеспечивающим высокую скорость резки и автоматическую резьбу, что позволяет точно резать сложные формы. Эти характеристики находят применение в производстве компонентов для аэрокосмической, автомобильной, медицинской и электронной промышленности, где требуются чрезвычайно точные детали. Кроме того, поскольку EDM для резки проволоки эффективно разрезает материалы с очень высокой твердостью, такие как закаленная сталь, карбид и титан, он становится основным процессом при производстве штампов, форм, шестерен и сложных прототипов.
Как работает проводной электрический разряд
Принцип работы проволочной электроразрядной обработки - приложение тепловой энергии с помощью электрических разрядов Тонкий проволочный электрод, заряженный электричеством, был установлен вдоль определенного направления, Материал, который разрезается, становится вторым электродом Искра генерируется из-за непосредственной близости в микроскопическом пространстве между проволочным электродом и заготовкой, управляемой для получения тепла порядка 10 000°С, которое испаряет или плавит материал в месте, где происходит разряд.
Диэлектрическая среда Функции:
- Охлаждает заготовку для предотвращения термического удара
- Вычищает мусор из зоны резания
- Поддерживает точный размерный зазор для сбросов
Это происходит в диэлектрической среде, обычно состоящей из деионизированной воды, которая служит нескольким важнейшим целям. Она охлаждает заготовку, тем самым предотвращая ее термический удар; он очищает мусор; и он поддерживает точный размерный зазор для разрядов. Современная технология электроэрозионной обработки проволоки может выдерживать допуски до ±0,0001 дюйма (±0,0025 мм) и обеспечивать плавность поверхности до 0,2 мкм Ra, тем самым производя детали, требующие очень высокой точности.
Расширенные возможности: Проволочный EDM может эффективно резать любой электропроводящий материал независимо от твердости, например инструментальную сталь, карбид вольфрама, и титановые сплавы. вслед за этим последние разработки в автоматизации и многоосевых проводных направляющих систем, которые сделали процесс масштабируемым и эффективным, позволяя производителям производить сложные геометрии, такие как сложные полости, тонкие прорези, и микро особенности. с номинальной скоростью резки 500 мм²/мин в некоторых машинах, Wire EDM теперь находит применение в отраслях, где требуется максимальная точность в процессе обработки, наряду с минимальными материальными потерями.
Компоненты EDM-машины
Машина EDM имеет несколько основных компонентов, все из которых необходимы для обеспечения высокой точности и производительности в своей работе. Это некоторые из ключевых компонентов машины EDM, а также их функции:
Блок питания
Источник питания играет важную роль в генерировании разряда электричества, что в конечном итоге устраняет материал. Он должен быть способен подавать импульсы электричества, которые четко определены, чтобы энергия разряда всегда была постоянной. В настоящее время машины EDM оснащены передовыми типами устройств электропитания, чтобы уменьшить износ электрода и увеличить скорость обработки, например, частота импульсов может составлять от 50 кГц до 100 кГц, когда отделка грубая, и от 200 кГц до 500 кГц для тончайшей отделки, в зависимости от обрабатываемого материала.
Заготовка и рабочий стол
Материал, подлежащий механической обработке, называется заготовкой, которая закреплена на рабочем столе. рабочий стол обычно изготавливается из тяжелого материала, такого как сталь или алюминиевый сплав, и выполнен жестким, предотвращая изгиб или вибрацию, которые могут помешать точности процесса. Многие высококлассные машины EDM имеют автоматические зажимные устройства для быстрого позиционирования и выравнивания заготовки.
Электрод Инструмент
Электрод передает электрическую энергию, необходимую для эрозии заготовки. В зависимости от применения можно использовать широкий спектр электродных материалов, включая графит, медь и вольфрам. Обычно графитовые электроды используются для быстрой обработки, а медные электроды используются для создания мелких деталей и отделки поверхности.
Диэлектрическая жидкостная система
Диэлектрические жидкости, такие как деионизированная вода или специализированные масла, обеспечивают охлаждение, смыв мусора и изолируют потоки тока. моющее средство и фильтрационная обработка гарантируют, что жидкости сохраняют свое состояние во время работы. в зависимости от применения скорости потока могут значительно варьироваться, от 10 литров в минуту до примерно 100 литров в минуту.
Сервосистема управления
Сервосистема управляет зазором между электродами и деталями для оптимизации работы с искрой Активный мониторинг условий зазора в режиме реального времени, поддерживая его обычно ниже 0,02 мм, обеспечивает управление механической обработкой с уровнем точности, не имеющим аналогов в отрасли.
Механизм привода и направления провода (для электроэрозионной обработки проводов)
В проволочной EDM используется система привода проводов для разматывания и направления тонкой электропроводящей проволоки, обычно изготовленной из латуни или стали с покрытием, диаметром от 0,05 мм до 0,33 мм. Многоосная система направления проволоки позволяет резать угловые и контурные поверхности с точностью до микрона.
Блок управления ЧПУ
В настоящее время машины EDM в значительной степени полагаются на системы ЧПУ для своих операций резки, обеспечивая невероятную точность. Блок управления ЧПУ принимает сложные геометрические детали от программного обеспечения CAD/CAM и реализует столь же сложные пути резки с очень жесткими допусками (около 0,001 мм). Они также отображают обратную связь в реальном времени по параметрам обработки и диагностике.
Система охлаждения
Перегрев вреден для производительности машины и, следовательно, срока ее службы. в EDM предусмотрена система охлаждения для предотвращения образования тепла в источнике питания, серводвигателях и т. д., обеспечивающая высокоэффективный контроль температуры для непрерывной работы в течение длительных циклов обработки.
Хорошо интегрированные компоненты делают EDM машины необходимы в конкретных приложениях в аэрокосмической, автомобильной промышленности, и медицинских устройств, которые требуют чрезвычайно высокой точности и тонкой детализации. с развитием технологий, EDM конвейеры теперь предлагают полную автоматизацию, высокую энергоэффективность, и повышенную гибкость для изготовления передовых материалов и конструкций с сложной детализации.
Процесс резки проволоки
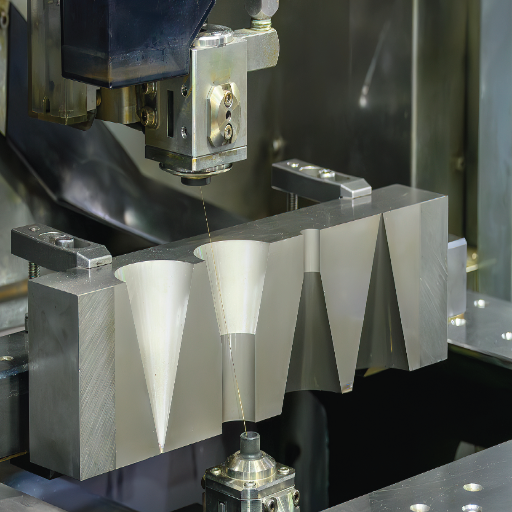
Машина для резки проволоки - это одна категория EDM, в которой используется тонкий электрически заряженный провод, а не процесс прямого контакта. Плазменные искры электрически заряжаются между проволокой и заготовкой; эти искры разрушают материал, образуя необходимую форму. Этот тип обработки в основном используется для резки замысловатых фигур с очень жесткими допусками. Следовательно, такие материалы обычно являются проводящими, включая сталь, алюминий и титан. Обычно этот метод используется в отраслях, требующих точности, таких как аэрокосмическая промышленность, автомобилестроение и производство медицинского оборудования.
Этапы резки проволоки
Преимущества процесса: Эти процессы в сочетании с современным оборудованием и автоматизацией позволяют производить высококачественные сложные компоненты оптом для специализированных применений в аэрокосмической, медицинской и автомобильной отраслях.
Типы проводов, используемых в EDM
Латунная проволока
В электроразрядной обработке инженерная проволока является наиболее распространенной. она в основном состоит из меди и цинка, обеспечивая таким образом баланс прочности и гибкости, который помогает уменьшить обрыв проволоки во время вариационно-художественной процедуры. латунная проволока является наиболее универсальной проволокой в работе EDM.
Покрытые Провода
Проволока с покрытием, например, оцинкованная или диффузная проволока, состоит из материала сердцевины, обычно латуни или меди, с дополнительным внешним покрытием. это покрытие повышает скорость и точность резки, одновременно улучшая устойчивость к износу. Эти работы часто выбираются для высокоточной работы, где отделка поверхности и жесткие допуски имеют первостепенное значение.
Медная проволока
Чистая медная проволока не широко используется и, как правило, зарезервирована для конкретных применений, где высокая проводимость является существенным. она лучше всего подходит для резки материалов с высокой твердостью или если требуется очень высокая точность. она, однако, изнашивается немного быстрее, чем латунь и покрытая проволока, и, таким образом, не очень хорошо подходит для длительной эксплуатации.
Выбор провода: Каждый тип проволоки отвечает разным наборам требований в работе EDM, обеспечивая тем самым гибкость и эффективность для различных промышленных применений.
Роль латунной проволоки в EDM для резки проволоки
Латунная проволока используется в EDM для резки проволоки, потому что она обеспечивает идеальный баланс между прочностью на разрыв, электропроводностью и стоимостью. Латунная проволока - это, по сути, медно-цинковый сплав, предлагающий превосходную электропроводность для обеспечения точной искры, необходимой для резки материала. Ее прочность на разрыв является важной причиной, способствующей ее долговечности и непознаваемому разрушению в приложениях с высоким растяжением и многократному использованию. Еще одна причина, которая выделяется универсальностью латунной проволоки, заключается в том, что она может хорошо работать при резке широкого спектра материалов, от мягких металлов до прочных сплавов. Поскольку она может сохранять согласованность размеров и стабильную производительность при любых условиях, она, таким образом, предпочтительна в отраслях, требующих максимальной точности. Короче говоря, она подходит для очень надежного, точного и эффективного производства проволочной EDM.
Преимущества электроэрозионной обработки проволоки

Высокая точность
EDM для резки проволоки обеспечивает высокоточную резку замысловатых форм и мелких деталей, что делает его подходящим для сложных конструкций.
Способен работать с любым материалом
EDM для резки проволоки может работать с металлическими материалами любого типа, будь то твердые металлы или сплавы, с постоянной производительностью.
Улучшенная отделка поверхности
Этот метод также обеспечивает чистоту и гладкость, что практически не требует дополнительной обработки.
Нет механического стресса
С самого факта, что это бесконтактный процесс, на материал не оказывают никаких напряжений; следовательно, сохраняется его структурная целостность.
Высокая эффективность
EDM для резки проволоки - это эффективный процесс, характеризующийся минимальными потерями материала и максимальным использованием времени производства.
Точность и точность обработки
Современные производственные процессы для производства машин имеют строгие требования к допускам и спецификациям. EDM для резки проволоки и подобные методы, по-видимому, способны обеспечить тот тип точности, который может достигать микрометров. EDM-машины для резки проволоки обычно имеют точность порядка ±0,0001 дюйма, что позволяет производить очень сложные детали для аэрокосмической, медицинской и электронной промышленности.
Расширенная производственная интеграция:
- Интеграция с ЧПУ повышает точность обработки
- Адаптивное управление контролирует и компенсирует износ инструмента
- Современное программное обеспечение моделирует процессы обработки
- Прогностическая оптимизация поведения материала
Кроме того, интеграция с ЧПУ повышает точность обработки. станок с ЧПУ противодействует ошибкам повторяемостью при выполнении процессов фрезерования, токарной обработки и резки. Адаптивный контроль контролирует износ инструмента и компенсирует его, используемый в настоящее время. Компании моделируют процессы обработки с использованием современного программного обеспечения для прогнозирования поведения материала и оптимизации конструкции деталей перед производством, тем самым почти полностью исключая время проб и ошибок. Эта интеграция передового оборудования и программного обеспечения на основе шкафов с ЧПУ нового поколения позволяет создавать конечные продукты с высокой точностью и отделкой, отвечающие чрезвычайно строгим требованиям качества современных инженерных приложений.
Достигнуто качество отделки поверхности
Отделка поверхности определяет фундаментальную функциональность и производительность любой детали машины Высококачественная отделка приводит к уменьшению трения, повышенной износостойкости и повышенной визуальной привлекательности компонентов. достижение точной отделки требует точной установки параметров процесса обработки, включая скорости, подачи и углы инструмента. Благодаря недавним разработкам в области обработки с ЧПУ значения шероховатости поверхности всего 0,2 мкм Ra теперь в целом достижимы, удовлетворяя даже самым строгим промышленным критериям.
Влияние материала на отделку поверхности:
- Более мягкие материалы (алюминий): Легче добиться лучшего завершения
- Более твердые материалы (нержавеющая сталь): Требуется более точный контроль параметров
- Улучшенная отделка: Полировка, шлифование, тонкое покрытие для ~0.05 мкм Ra
Материал также играет решающую роль в этой отделке поверхности Например, более мягкие материалы, такие как алюминий, могут достичь лучшей отделки легче по сравнению с более твердыми материалами, такими как нержавеющая сталь. Благодаря дальнейшему улучшению поверхности путем полировки, шлифования или тонкого покрытия более мелкие значения примерно 0,05 мкм Ra достижимы в специализированных приложениях, таких как аэрокосмическая промышленность и медицинские инструменты. конвергенция этих улучшений гарантирует, что компоненты соответствуют и превосходят отраслевые требования по точности и долговечности.
Экономическая эффективность решений Wire EDM
Использование проволоки EDM оказывается чрезвычайно экономически эффективным и точным методом производства для важных применений в различных отраслях. Эта технология не требует дорогостоящих инструментов и обеспечивает минимальные потери материала; таким образом, она остается экономически эффективной для проектов небольшого коммерческого масштаба и высокой сложности. Наблюдатели отрасли говорят, что обработка проволоки EDM занимает примерно на 50 процентов меньше времени, чем обычный процесс фрезерования при механической обработке сложной геометрии. Автоматизированная система, которая может увековечить операции механической обработки и способствовать более широкому использованию концепции многоосной механической обработки, еще больше повысит производительность станка и значительно снизит затраты на рабочую силу.
Стандартные методы обработки особенно энергоемки при обработке материалов, таких как титан, стальные сплавы, и суперсплавы, EDM проволоки, с другой стороны, может сделать разрезы в таких материалах с абсолютной точностью без ссылки на оснастку, таким образом, экономия больших на накладных расходах, В сценариях, связанных с серийным производством, системы EDM проволоки с интегрированным программным обеспечением и автоматические проволочные питатели могут работать непрерывно, значительно сокращая время простоя и эксплуатационные расходы Компании с высокоэффективными EDM-системами сообщили примерно 30% снижение эксплуатационных расходов в течение пяти лет, в первую очередь из-за снижения потребностей в обслуживании и энергоэффективных функций. при рассмотрении общей стоимости владения, EDM проволоки имеет тенденцию предлагать хорошую рентабельность инвестиций для отраслей, занимающихся аэрокосмической прецизионной обработкой, медицинскими устройствами и инструментами и штампами. оптимизируя производство и сокращая потери материалов, EDM проволоки обеспечивает не только высокое качество продукции, но и значительную экономию затрат.
Применение электроэрозионной обработки проволоки
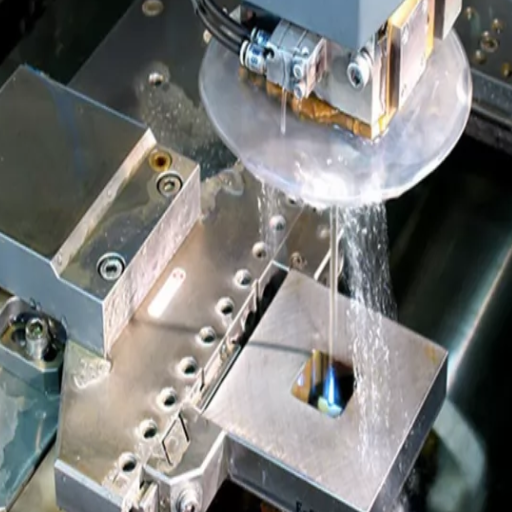
В отраслях, требующих точности и внутреннего дизайна, обычно используется электроэрозионная обработка Wire Cut. Основные области применения включают в себя
🚀 Аэрокосмическая промышленность
Производство сложных компонентов с жесткими допусками, таких как лопатки турбины и детали топливной системы.
🏥 Медицинские устройства
Создание точных деталей для хирургических инструментов, имплантатов и диагностического оборудования.
🔧 Изготовление инструментов и штампов
Производство форм, штампов и пуансонов с исключительной точностью и гладкой отделкой.
🚗 Автомобильная промышленность
Разработка таких компонентов, как шестерни, приспособления и прототипы, для современных систем транспортных средств.
💻 Электроника
Изготовление детальных деталей для полупроводников и других электронных устройств.
Сводка приложения: Упомянутые выше примеры отражают применение и точность электроэрозионной обработки для резки проволоки в различных отраслях с высоким спросом.
Использование в изготовлении пресс-форм
Значение EDM для резки проволоки в современном изготовлении пресс-форм заключается в его беспрецедентной точности и точности, что позволяет производить сложные и сложные компоненты пресс-форм. Именно при изготовлении пресс-форм этот процесс особенно необходим таким отраслям, как автомобилестроение, аэрокосмическая промышленность, электроника и товары народного потребления. Для тех, кто требует точности резки закаленной стали и экзотических сплавов, этот метод обеспечивает долговечность и производительность пресс-форм, предназначенных для крупнообъемных производственных циклов.
Технологические достижения:
- Улучшены скорости резания и более жесткие допуски
- Расширенные возможности программирования ЧПУ
- Допуски всего ±0,0001 дюйма
- Вторичные операции часто ненужны
Значительные достижения в технологии Wire Cut EDM еще больше повысили эффективность изготовления пресс-форм Современные машины предлагают улучшенные скорости резания, более жесткие допуски, и расширенные возможности программирования ЧПУ, что позволяет создавать конструкции, которые требуют детальной работы с допусками всего ±0,0001 дюйма Кроме того, качество отделки, достигаемое с этими машинами, может иногда сделать ненужными вторичные операции, такие как полировка, Исследования показали, что Wire Cut EDM может достичь 50% сокращения времени производства, одновременно уменьшая потери материала, по сравнению с обычными методами механической обработки. Он хорошо подходит для форм, которые нуждаются в замысловатых полостях, каналах охлаждения или контурах, благодаря своей способности принимать сложные геометрии без искажений. продолжающееся развитие этой технологии идет в ногу со спросом на более легкие, прочные и эффективные формованные детали на современном рынке.
Применение в обработке с ЧПУ
Обработка с ЧПУ также используется в различных отраслях промышленности благодаря своей точности, скорости и универсальности в работе с широким спектром материалов. Другими известными применениями обработки с ЧПУ являются аэрокосмическая промышленность, автомобилестроение, медицинские устройства и бытовая электроника. В аэрокосмической отрасли обработка с ЧПУ имеет решающее значение для создания легких, но прочных деталей, таких как лопасти турбины и конструктивные элементы самолета, с уровнем допуска до ±0,0001 дюйма. В автомобильной области обработка с ЧПУ во многом используется для изготовления высокопроизводительных деталей двигателя, индивидуальных шестерен и прототипов.
Преимущества устойчивого развития:
- Многоосные машины обрабатывают сложные формы с меньшим ручным вмешательством
- До 30% снижение потерь материала
- Возможности быстрого прототипирования
- Сокращение времени разработки продукта
Кроме того, достижения в обработке с ЧПУ повысили устойчивость работы Многоосевые станки с ЧПУ способны обрабатывать более сложные формы, что подразумевает меньшее ручное вмешательство и более широкое использование материала Согласно другим отчетам, обработка с ЧПУ, как было замечено, снижает потери материала до 30 процентов по сравнению с альтернативными вариантами производства. Такая эффективность быстро приводит к экономии затрат, поддерживая программу глобальной устойчивости. Обработка с ЧПУ поощряет инновации в проектировании, способствуя быстрому прототипированию, тем самым сокращая время разработки продукта, особенно в области разработки медицинского оборудования, где точность и быстрая итерация имеют большое значение. Учитывая их широкое применение и развитие технических основ, обработка с ЧПУ, безусловно, помогла отраслям соответствовать, а иногда даже превосходить стандарты качества, повысить производительность и оптимизировать ресурсы.
Отрасли, получающие выгоду от проводной электроэрозионной обработки
Проволочный ЭДМ стал незаменим во множестве отраслей промышленности из-за его непревзойденной точности при выполнении механической обработки на сложных геометриях. настоящим приведен список ключевых секторов, которые получают большую выгоду от этой технологии:
✈️ Аэрокосмическая промышленность
Аэрокосмическая область в значительной степени полагается на Wire EDM для производства высококритичных компонентов, таких как лопатки турбины, системы шестерен и детали конструкций. Эта технология гарантирует высочайший уровень точности и обеспечивает жесткие допуски, без которых безопасность полета и производительность могут катастрофически пострадать. Постоянный спрос на легкие материалы, такие как титан и композиты, еще больше побудил Wire EDM создать критическую нишу, поскольку она может обрабатывать эти труднообрабатываемые материалы без ущерба для их целостности.
🏥 Производство медицинского оборудования
Проволочный ЭДМ используется при производстве сложных и чрезвычайно мелких компонентов, необходимых в медицинских устройствах, таких как хирургические инструменты, имплантаты и диагностические инструменты. Точность проволочного ЭДМ гарантирует, что каждый отдельный разрез инструмента выполнен термически, не повреждая его свойства, обеспечивая тем самым биосовместимость и надежность. Например, его часто используют при создании микроспецификаций, например, для стентов и костных винтов, которые требуют очень жестких субмиллиметровых допусков.
🚗 Автомобильная промышленность
Автомобильная промышленность использует Wire EDM как при прототипировании, так и при производстве специальных компонентов, таких как топливные форсунки, системы трансмиссии и сложные конструктивные формы. Wire EDM обеспечивает высокую точность и превосходную отделку поверхности, что еще больше помогает создавать более эффективные и инновационные конструкции транспортных средств, что чрезвычайно важно при переходе на электрические и гибридные автомобили.
🔧 Формование и штамповка
Проволочный EDM составляет основу этого сектора из-за его способности производить сложные штампы для литья под давлением, экструзии и штамповки. Существует несколько продуктов в области электроники и потребительских товаров, которые в значительной степени полагаются на проволочный EDM для форм. Способность проволочного EDM резать твердые материалы, такие как карбид, изменила эту отрасль.
💻 Электроника и полупроводниковая промышленность
Для продвижения к меньшим электронным гаджетам необходимы компоненты, которые должны быть изготовлены с чрезвычайной точностью и сложностью, что делает Wire EDM очень важной технологией в этой области. Он широко используется при изготовлении свинцовых рам, разъемов и микроэлектроники, обеспечивая точность в микронном масштабе, что имеет решающее значение для современных устройств.
Энергетический сектор
Проволочный EDM является перспективным в области возобновляемых источников энергии, в частности, в производстве компонентов для ветряных турбин и точных систем хранения энергии. таким образом, он проектирует детали, которые являются точными и долговечными, служащими основой для энергоэффективности и устойчивости.
Перспективы на будущее: Технология проволочного электроэрозионного станка продолжает совершенствоваться, а такие инновации, как передовая автоматизация и многоосная обработка, еще больше устраняют ее диверсификацию. Способность этого станка удовлетворительно работать в отраслях со строгими стандартами делает его актуальным для эффективного решения современных производственных дилемм.
Техническое обслуживание машин EDM и передовая практика
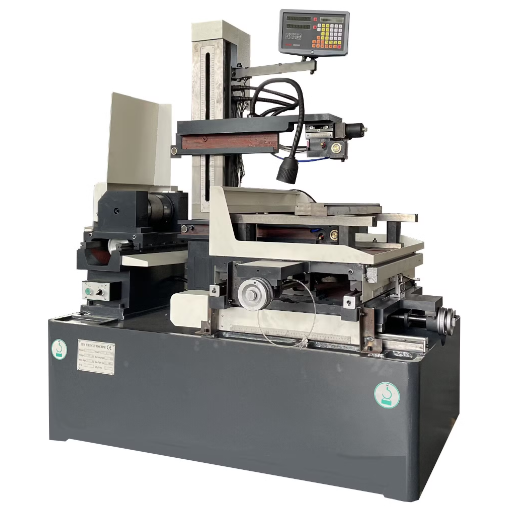
Эффективная работа и даже долговечность EDM-машин зависят от надлежащего обслуживания Основные этапы обслуживания машин перечислены следующим образом
🧹 Регулярно очищайте машину
Удалить любой мусор, изношенные частицы или отложите материалы, которые могут вызвать засорение и помешать работе. Некоторыми вопросами, вызывающими беспокойство, будут рабочий резервуар и система фильтрации.
🔧 Осмотрите и замените изношенные детали
Регулярно проверяйте и заменяйте такие детали, как провода, электроды, фильтры и уплотнения, чтобы предотвратить перебои.
🛢️ Мониторинг уровня масла и охлаждающей жидкости
Обеспечить поддержание правильного соотношения диэлектрической жидкости и теплоносителя, а также чистоту этих жидкостей Они играют значительную роль в работе машины, поэтому иметь их право имеет значение.
⚖️ Калибруйте машину
Иногда важно проверить машину на предмет выравнивания и калибровки и поддерживать ее готовность к точной работе.
📋 Следуйте рекомендациям производителя
Всегда соблюдайте графики технического обслуживания и все другие рекомендации, приведенные в руководстве к машине. также рекомендуется использовать детали и жидкости, специфичные для производителя.
Преимущества обслуживания: При этом операторы могут минимизировать время простоя, избежать дорогостоящих счетов за ремонт и, что наиболее важно, поддерживать высокие стандарты качества обработки.
Плановое обслуживание для оптимальной производительности
Плановое техническое обслуживание имеет решающее значение для обеспечения увеличения срока службы и эффективности вашей машины. Ниже приводится сокращенное руководство по этому вопросу, полученное из заслуживающих доверия источников:
— Ежедневная проверка
Проверьте видимый износ, незакрепленные детали или необычные шумы во время работы; должна последовать тщательная очистка, чтобы удалить мусор, который может помешать работе.
🛢️ Смазка
Обеспечить смазку всех подвижных частей машины согласно инструкции производителя. регулярная смазка снижает трение, предотвращает перегрев деталей и продлевает срок службы компонентов.
🔧 Фильтр и замена жидкости
Измените фильтры и жидкости в соответствии с инструкциями, приведенными в руководстве. также очистите фильтры, чтобы поддерживать хороший поток воздуха и эффективность оборудования.
📐 Выравнивание и калибровка
Выравнивание и калибровку машины необходимо регулярно проверять; перекос оборудования приведет к неточностям и повреждению машины и материала.
— Проверка электрической системы
Проверьте провода, соединения и электрические компоненты на наличие признаков износа, коррозии или перегрева. Раннее обнаружение и устранение электрических неисправностей позволяет избежать серьезных поломок.
Обновление 🔄 и обновления программного обеспечения
Обновите программное обеспечение, чтобы поддерживать работу машины на оптимальном уровне и включать новые функции. Следите за выпуском обновлений производителей для любых улучшений или исправлений ошибок.
Результаты технического обслуживания: Соблюдение вышеуказанных процедур технического обслуживания поможет сохранить стабильность качества продукции, избавит оборудование от поломок, вызванных неожиданностью, и увеличит срок эксплуатации Всегда обращайтесь к руководству машины для получения подробных инструкций и рекомендаций, данных производителем.
Общие проблемы и решения для проволочных электроэрозионных машин
Из моего опыта, безаварийные Wire EDM машины - это те, которые никогда не ломают провод, стабильно обеспечивают хорошую отделку поверхности, и выполняют точные разрезы, Чтобы предотвратить обрыв провода, я регулярно проверяю и регулирую натяжение или заменяю провод, если он изношен, Что касается отделки поверхности, я проверяю, работает ли система промывки правильно и затем регулирую мощность, если необходимо. с точки зрения точности, я калибрую машину периодически и проверяю выравнивание ее компонентов. забота о машине и регулярная проверка конкретных параметров обычно удерживает эти раздражения.
Советы по повышению эффективности электроэрозионной обработки проводов
↔ Оптимизировать параметры резки
Экспериментируйте с мощностью, напряжением и скоростью подачи, чтобы получить лучшую скорость, точность и качество поверхности. Установите свои параметры соответственно, в зависимости от материала и его толщины.
🔧 Используйте хорошие провода
Выберите провода, соответствующие вашему применению, например латунные или покрытые провода, чтобы повысить эффективность резки и уменьшить обрыв проволоки. Поддерживайте правильное натяжение проволоки и меняйте ее, когда она изношена.
💧 Поддерживать надлежащие условия промывки
Убедитесь, что система промывки работает правильно, с чистыми фильтрами и проверкой расхода жидкости, поскольку именно процесс промывки удаляет мусор и охлаждает заготовку, тем самым способствуя отделке и точности.
🔄 Расписание профилактического обслуживания
Регулярно калибруйте машину, выравнивайте детали, очищайте, проверяйте на износ и т. д. Это профилактическое обслуживание поможет сократить незапланированные простои и сохранить стабильность производительности системы.
🚀 Идти в ногу с современными технологиями
Примите новое программное обеспечение, адаптивное управление и автоматизацию, где это возможно. EDM-машины, использующие методы оптимизации на основе искусственного интеллекта или машинного обучения, значительно улучшат качество резки.
📐 Уменьшите обрезки и ошибки конусности
Используйте настройки малой мощности и отрегулируйте компенсацию смещения для уменьшения перерезания. отслеживайте сужение, особенно для толстых материалов, и точно настраивайте пути резания для точности.
Результаты эффективности: Эти советы, если их применять последовательно, могут помочь раскрыть весь потенциал вашей электроэрозионной обработки проводов, уменьшить количество ошибок и, в конечном итоге, достичь высочайшего уровня производительности.



