














Электроразрядная обработка (EDM) и Wire Cut EDM представляют собой революционные методы, которые термодинамически изменили современные производственные процессы, позволяя максимально точно и сложные конструкции. эти два могут в некоторых отношениях часто использоваться синонимично, но они имеют разные цели и работают на разных принципах. Следовательно, понимание различия между EDM и Wire Cut EDM имеет важное значение для производителей и инженеров, стремящихся максимизировать эффективность и выбрать правильный метод обработки для своих соответствующих потребностей. В этой статье делается попытка разграничить эти два метода, давая представление об их применении и оптимальном использовании и, следовательно, их представлении в отношении точной обработки.
Введение в EDM и Wire EDM
Что такое ЭДМ?
Электрическая разрядная обработка, просто называемая EDM, является нетрадиционным методом обработки, который формирует или режет металлы посредством электрических разрядов. Этот метод лучше всего подходит для обработки твердых материалов и для очень тонких, детальных конструкций, которые традиционный подход к механической обработке вряд ли может выполнить. электрические искры генерируются периодически между набором электродов, действующих как инструмент, и набором заготовки в качестве объекта, над которым нужно работать, оба погружены в диэлектрическую жидкость, которая может быть маслом или деионизированной водой. Эти разряды разрушают материал с поверхности заготовки, придавая форму заготовке в соответствии с желаемыми спецификациями.
Работа EDM любого проводящего материала с чрезвычайной точностью, с точностью, принятой до пределов ±0,0005 дюйма, остается одной из отличительных особенностей EDM. По этой причине существующее производство аэрокосмических, автомобильных и медицинских устройств может и т. д. для удовлетворения их требований к применению. Еще один большой плюс ЭДМ заключается в том, что он может образовывать сложную геометрию, острые углы и тонкие полости, избегая при этом механических напряжений, что делает его критически важным для обеспечения надлежащих стандартов качества.
Недавние, хотя и несколько непроверенные статистические данные показывают, что размер глобального рынка ECM составит примерно 3,6 миллиарда долларов США примерно в 2022 году, что, благодаря достижениям в области автоматизации и требованиям к прецизионным компонентам, будет стабильно расти. Традиционно нынешние системы EDM оснащены возможностями ЧПУ и улучшенным программным управлением, что позволяет сократить время обработки и повысить эффективность. Все такие достижения поддерживают актуальность EDM в мире производства и точного проектирования, которая продолжает развиваться.
Что такое Wire EDM?
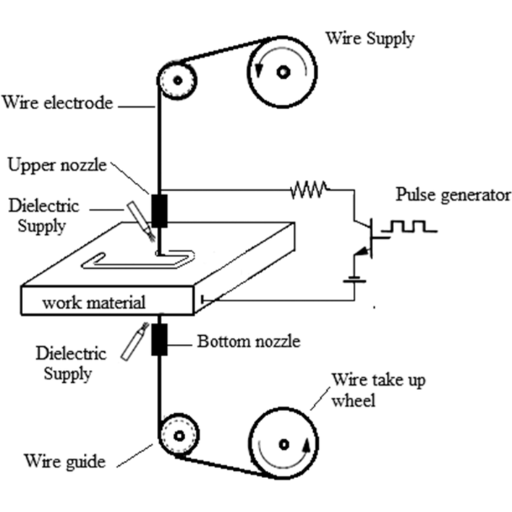
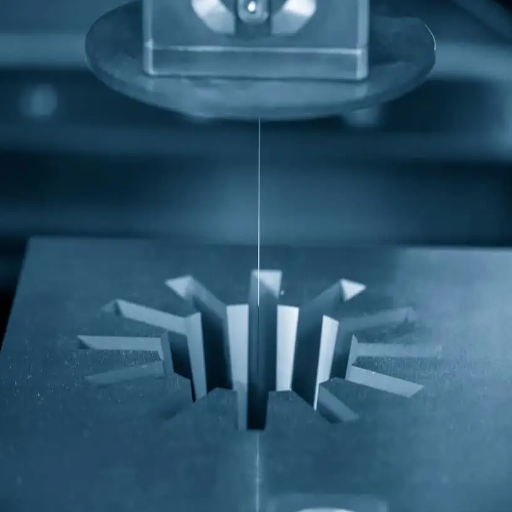
Электрическая разрядная обработка проволоки (ЭДМ проволоки) - это точный метод производства, в котором используются электрические разряды (искры) для тщательного разрезания проводящих материалов на различные формы и конструкции. В этом процессе используется тонкий электрически заряженный инструмент для резки проволоки, обычно изготовленный из латуни или молибдена. Между режущей проволокой и заготовкой нет физического контакта, а удаление материала происходит по мере развития высокочастотных искр между проволочным инструментом и подложкой, все они погружаются в диэлектрическую жидкость, которая поддерживает процесс устойчивым и смывает мусор.
Проволочный EDM так востребован в отраслях, где точность должна поддерживаться на самом высоком уровне, таких как аэрокосмическая, медицинская, автомобильная, инструментальная и штамповочная промышленность. В основном он используется для изготовления сложных геометрических форм и компонентов, которые требуют чрезвычайно жестких допусков и слишком деликатны для обработки обычными методами.
Ожидаемый среднегодовой темп роста: 6,5% с 2023 по 2030 год.
Рынок Wire EDM, по оценкам, растет со значительным потенциалом роста благодаря технологическим разработкам, включающим автоматизированное управление, многоосные возможности и проволочные материалы. Провод EDM Market, по прогнозам экспертов, будет развиваться со средним значением 6,5% в период 2023-2030 годов из-за постоянно растущего спроса на мелкоточные компоненты и экономически эффективные методы производства в различных отраслях. Дальнейшие инновации и меняющиеся тенденции рынка приведут к превращению Wire EDM в обязательный инструмент для точного проектирования.
Работа с EDM и Wire EDM
Электрическая разрядная обработка и электроэрозионная обработка проволоки - это высококачественные методы, используемые для резки и придания формы проводящим материалам с точным допуском. EDM, как понятно, воздействует контролируемым искровым разрядом на электрически заряженный электрод и заготовку, конкурируя с природой электрического разряда. Эта искра будет расщепляться и разрушаться на материалах, образуя сложные следы или формы, фактически не оказывая на них никакой механической силы. Это падение происходит на диэлектрическую жидкость, выполняющую свою функцию изолятора и охлаждающей жидкости и удаляющую мусор одновременно. Все это обеспечивает более высокую степень точности и эффективности.
В методе проволочного ЭДМ используется очень тонкий провод, через который подается напряжение, обычно латунь или другой проводящий сплав, для высокой точности вырезания формы. поскольку режущее действие осуществляется разрядами, проволока никогда фактически не касается заготовки. проволочный ЭДМ обслуживает очень сложные конструкции, жесткие допуски и сложную геометрию с диаметром проволоки примерно от 0,008 до 0,015 дюйма. Таким образом, этот процесс очень точен и ориентирован на производство диагностики для производства аэрокосмической, автомобильной и медицинской техники.
Согласно последним данным, технология обработки развивалась с повышенной скоростью резки, тонкопроводящих материалов, и автоматическое программирование, Например, современный Wire EDM машина имеет очень тонкий допуск менее ±0.001 мм, и проволока может резать материал толщиной более 300 мм. далее, интеграция программного обеспечения, связанного с CAD/CAM системы сделали процесс более простым и таким образом сократили время выполнения и увеличенной гибкости конструкции в производстве Наблюдения показывают, как Wire-EDM все больше отдается предпочтение для коммерческого производства микрокомпонентов для электроники и хирургических инструментов, которые требуют более высокой степени точности и, таким образом, с такими приложениями, активными в истинном смысле, рынок растет, и, следовательно, есть выгоды от коммерческого класса для того, чтобы сделать Wire-EDM неотъемлемой частью в будущем производства.
Основные различия между EDM и Wire EDM
Функциональность Сравнение
| Аспект | Традиционная ЭДМ | Провод EDM |
|---|---|---|
| Тип электрода | Образный электрод (медь, графит) | Тонкая проволока (латунь, молибден) |
| Метод резки | Эрозия с использованием фасонного электрода | Непрерывная резка проволоки |
| Уровень точности | ±0,0005 дюйма | ±1 микрон |
| Поверхностная отделка | Хороший | Отлично (0,1 микрона РА) |
| Лучшие приложения | Формы, полости, узоры | Матрицы, аэрокосмические детали, микрокомпоненты |
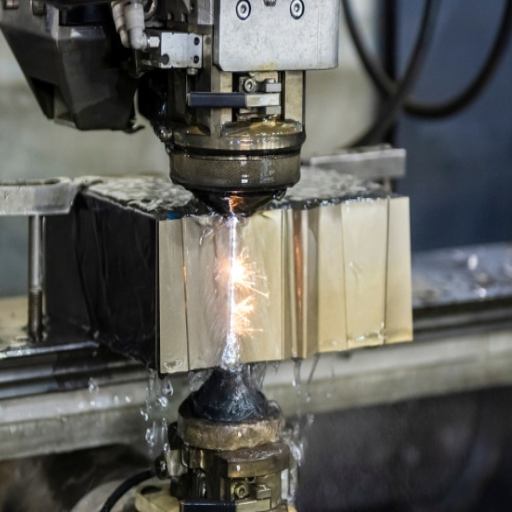
И ЭДМ и провод ЭДМ вырезать материалы посредством электрического разряда, Хотя общий для обоих является интенсификатор, фактическая работа и применение машин совершенно различны. рабочий ЭДМ является обычным типом, состоящим из фасонного электрода для коррозии материала, с формованием или полостью или замысловатые узоры работы, которые лучше всего подходят для тяжелых токопроводящих материалов. проволоки ЭДМ, напротив, работает с очень тонкой тонкой проволоки, обычно латуни или меди, как электрод, вырезая по запрограммированной траектории, несколько сродни ленточной пилы, но гораздо более точной.
Принято считать, что машины Wire EDM превосходно изготавливают сложные детали, требующие жестких допусков и сложной геометрии: штампы, аэрокосмические детали и микрокомпоненты для электроники. Wire EDM достиг высочайшего уровня точности, что позволяет получить допуск ±1 микрон с чистотой поверхности, достигающей уровня RA 0,1 микрон, тем самым обслуживая отрасли, требующие чрезвычайной точности.
В некоторых случаях традиционная электроэрозионная электроэрозионная электростанция может не работать из-за ее ограничений в отношении определенных углов сложной геометрии, создаваемых электродом, тогда как электроэрозионная электроэрозионная электроэрозионная электростанция не только легко справляется с ними, но и очень способна выполнять прямые и конусные разрезы. Согласно дальнейшим разработкам, электроэрозионная электроэрозионная электроэрозионная электростанция все чаще используется для трехмерного контурирования, что позволяет быстрее и быстрее проводить производственные циклы с меньшими потерями материала, чем традиционные методы обработки.
Согласно текущим рыночным тенденциям, мировая индустрия EDM, как ожидается, будет расти со среднегодовым значением 4,9% в период с 2023 по 2030 год, при этом Wire EDM широко применяется для более высокой универсальности в отраслях. Хотя эта методология обязана наилучшей степени интереса и тяги со стороны сектора автомобилестроения, с намерением использовать Wire EDM для повышения точности и снижения затрат на обработку в соответствии со стандартами технологий.
Рабочие принципы
По принципу ЭДМ материалы удаляются посредством электрических разрядов И электрод, и заготовка погружаются в диэлектрическую жидкость, обладающую свойствами, подходящими для предотвращения искры, например деионизированную воду или масло, Когда устанавливается разность потенциалов между электродом и заготовкой, диэлектрик разрушается и действует как электрическая искра, Он обеспечивает очень интенсивный нагрев, который плавит и испаряет мельчайшие частицы материала заготовки. Затем диэлектрическая жидкость смывает частицы и мусор, позволяя образовывать замысловатые узоры или вырезы.
Последнее развитие: Интеграция ИИ и машинного обучения в системы EDM для лучшей автоматизации и точности процессов. усовершенствованные электроэрозионные станки могут выдерживать ±0,001 мм и, таким образом, используются везде, где требуется сверхточность, особенно в аэрокосмической отрасли и производстве медицинского оборудования.
Далее, разработки разрабатываются наравне с вливанием систем искусственного интеллекта и машинного обучения в систему EDM для лучшей автоматизации процессов и точности. согласно последним отраслевым данным, доступным в Search, современные электроэрозионные станки могут выдерживать ±0,001 мм, что придает им незаменимость в сверхточных секторах, таких как аэрокосмическая промышленность и производство медицинских устройств. В последние годы в мире электроэрозионной техники наблюдается некоторая озабоченность по поводу зеленых диэлектрических жидкостей и энергоэффективных машин. Эти усовершенствования в процессах электроэрозионной обработки под капотом позволяют им изготавливать гигантские производственные системы на высоких скоростях, без каких-либо компромиссов в точности и качестве.
Отрасли промышленности, имеющие особые применения
1Аэрокосмическая промышленность
В аэрокосмическом секторе EDM находит дальнейшее применение в производстве лопаток турбин, топливных форсунок и сложных деталей двигателей. Поскольку стали из твердых сплавов, такие как суперсплавы на основе титана или никеля, требуют механической обработки, эти процессы требуют очень тонких допусков и действительно устанавливают EDM в стандартах. Например, каналы лопаток турбины должны поддерживаться очень жестко в допусках и тщательно спроектированы для увеличения потока воздуха, что вполне хорошо достигается с помощью EDM. В отраслевом отчете за 2023 год было дополнительно показано, что из-за роста производства экономичных самолетов и сложных конструкций двигателей ожидается, что на рынке аэрокосмической EDM темпы роста составят 5,2% CAGR.
EDM - это процесс, который поддерживает устойчивое аэрокосмическое производство за счет оптимизации использования материалов и обеспечения некоторого образования отходов. Таким образом, он служит общей цели отраслей промышленности в минимизации их воздействия на окружающую среду и оптимизации использования ресурсов. Следовательно, EDM является инструментом настоящих, а также будущих аэрокосмических инноваций.
2Производство медицинских устройств
Этот процесс находит свое глубокое применение в производстве очень сложных медицинских инструментов и имплантатов, таких как хирургические инструменты, стенты и ортопедические имплантаты. Он гарантирует, что инструменты, которые выкованы в основном из нержавеющей стали, кобальт-хрома и титана, способны соответствовать строгим стандартам качества, установленным регулирующими органами. В последнее время очень востребованы различные применения микроЭДМ, при этом сложные детали доходят до использования в микрокатетерах и компонентах сердечных клапанов. Развитие инноваций в области технологий здравоохранения подняло рынок медицинских ЭДМ до $2,1 миллиарда в 2022 году.
3Автомобильная промышленность
В автомобильной промышленности EDM находит свое применение в изготовлении таких деталей, как форсунки топливных форсунок, детали трансмиссии или формы для легкого, но прочного материала. С появлением электромобилей (EV) EDM все чаще используется для производства многих прецизионных деталей, которые входят в двигатели электромобилей и аккумуляторные системы. Это сочетается с прогнозом MarketsandMarkets на 2023 год, который прогнозировал устойчивый рост рынка автомобильных EDM наряду с расширением сектора электромобилей, превысив стоимость $1,8 миллиарда к 2027 году.
Кроме того, EDM гарантированно будет в большей степени соответствовать устойчивым практикам автомобилестроения. рассматривая нормы использования материалов и потерь, EDM придерживается строгих экологических норм и обязательств компаний в отношении углеродной нейтральности и устойчивого бизнеса. разрабатывая энергоэффективные компоненты, он еще больше снижает потребность транспортных средств в энергии и, таким образом, рассматривается как одна из основных технологий трансформации автомобильной промышленности.
4Электроника Промышленность
Миниатюризация электронных гаджетов требует точных методов обработки, включая EDM, для изготовления таких компонентов, как разъемы, микрочипы и формы с мелким шагом. Проволочная EDM лучше всего подходит для требований точности полупроводниковой и бытовой электронной промышленности. Ожидается, что растущий спрос на устройства 5G и носимые устройства увеличит использование EDM в этой области, которое, по прогнозам, станет свидетелем значительного роста с 2020 по 2025 год.
Непрерывная эволюция EDM показывает уникальность проблем, с которыми сталкивается каждая отрасль, тем самым подчеркивая, насколько универсальна и полезна EDM в современном производственном ландшафте.
5Изготовление инструментов и штампов
Инструментальное и штамповочное производство стало широко требовательным из-за его применения в точном и качественном производстве компонентов для нескольких отраслей промышленности, таких как автомобилестроение, аэрокосмическая, медицинская и потребительские товары. Проектирование и производство направлены на изготовление специализированных инструментов, штампов, форм и приспособлений, необходимых для формования и формования материалов в готовые изделия.
Интеграция технологий CAD/CAM с разработкой инструментов и штампов предоставила большие возможности для того, чтобы сложные конструкции могли изготавливаться с точностью сварки. Производство электромобилей должно повышать спрос на высокоточные компоненты в передовом производстве; в течение 2023-2030 годов фактически ожидается глобальный рынок инструментов и штампов с среднегодовым значением 7%-9%.
Рост рынка инструментов и штампов: 7%-9% CAGR (2023-2030 гг.)
Если механическая обработка и штампы изготовлены из карбида вольфрама и современной керамики, которые считаются высокопроизводительными материалами, процесс становится более прочным и эффективным, таким образом, сокращая время простоя, а также обеспечивая более быструю производительность. Помимо традиционных методов, интеграция изготовления инструментов и штампов теперь включает в себя аддитивное производство или 3D-печать для более быстрого прототипирования и сокращения времени выполнения заказов.
С целью устойчивого развития процессы изготовления инструментов и штампов обновляются для оптимизации использования материалов и тем самым сокращения отходов, как того требуют современные экологические стандарты. Средства автоматизации машин и мониторинг в реальном времени используются для повышения уровня эффективности и гарантии стабильного качества с очень строгими стандартами современных производственных сред.
Преимущества и недостатки методов EDM
Точность и точность
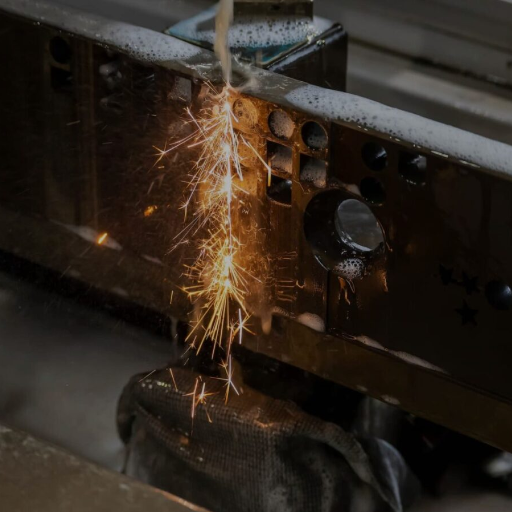
EDM славится очень точными и точными разрезами; таким образом, в нем используются отличные производственные процессы, требующие строгих допусков. Согласно текущим наблюдениям, машина EDM может поддерживать допуск плюс-минус 0,0001 дюйма, что является фактором, который становится решающим, скажем, в аэрокосмической отрасли, медицинском оборудовании и электронике, где даже малейшее отклонение может означать огромную разницу в последствиях.
Резка материала EDM - это бесконтактный процесс резки, который использует тепловую энергию для разрушения материала, позволяя многократно формировать сложные и сложные формы, сохраняя точность. Эта точность особенно необходима, когда твердые материалы, такие как титан, вольфрам и керамика, подлежат механической обработке, поскольку эти материалы очень трудно обрабатывать традиционными средствами механической обработки.
Скорость и эффективность
ЭДМ стал самым быстрым и эффективным средством достижения производства. разработки в области технологий автоматизации и управления позволяют системам ЭДМ работать с еще более высокой скоростью резки и поддерживать более высокую точность, чем те, которые достижимы обычными методами. например, электроэрозионная обработка проволоки в современном контексте способна резать со скоростью 500 мм²/мин, что значительно увеличивает время цикла для сложных компонентов.
Кроме того, было показано, что такой прогресс ЧПУ оптимизирует операции EDM, и недавние статистические данные свидетельствуют о том, что для начала передовые ЧПУ в операциях EDM автоматизируют создание траекторий инструментов, тем самым сокращая короткое время настройки. Впоследствии, с созданием производства светильников, операции могут продолжаться с нулевым человеческим интерфейсом. Согласно отчету Global Market Insights, опубликованному в 2023 году, автоматизация EDM привела к увеличению производительности на 15% в операциях в аэрокосмической и автомобильной промышленности.
Совместимость затрат с материалами
Одно из наиболее важных преимуществ электроразрядной обработки (EDM) возникает из-за производства очень точных компонентов с гораздо меньшими затратами. В отличие от того, что происходит при обработке обычными методами, EDM не требует затрат на оснастку или длительного времени настройки. Оборудование ЭДМ сегодня оснащен энергосберегающей технологией, которая значительно снижает энергопотребление и эксплуатационные расходы с течением времени. Исследования фактически доказали, что использование современных диэлектрических жидкостей в сочетании с лучшим временем резки машины может снизить производственные затраты на целых 20%, что делает EDM привлекательным по стоимости для таких отраслей, как аэрокосмическая, автомобильная и медицинская промышленность.
Методы электрического разряда хорошо работают с точки зрения совместимости материалов, поскольку они способны обрабатывать большой набор материалов, начиная от тех, которые так прочны или трудно разрезаются, обычно тонкостенные штампы, и заканчивая вольфрамом, титаном и суперсплавами, которые можно легко обрабатывать для максимальной долговечности и функциональности в требовательных приложениях. Более того, эти процессы могут легко распространяться на материалы, необычные для традиционных инженерных дисциплин, включая композиты и проводящую керамику. Эта окончательная совместимость обеспечивает более широкие области проектирования, а также лучшее применение материалов, тем самым повышая экономическую эффективность технологии EDM.
Кроме того, адаптивные системы управления, а также дальнейшие усовершенствования электродной технологии значительно повысили точность операций EDM. Интеграция ЧПУ, например, позволяет осуществлять больший контроль над процессом обработки, обеспечивая лучшую отделку поверхности при одновременном сокращении потерь материала. Недавние исследования предсказывают, что эти технические улучшения будут способствовать росту рынка, при этом прогнозируется, что размер мирового рынка превысит $6 миллиардов к 2028 году.
Такая точность гарантирует, что все процессы измерения соответствуют отраслевым стандартам, одновременно ускоряя время производства и становясь экономически эффективными и надежными для производства. вместе они делают процесс EDM важной адаптируемой точной технологией при производстве высокотехнологичной продукции.
Интеллектуальные технологии, включая IoT и машинное обучение, оптимизировали процессы EDM. Мониторинг в реальном времени износа электродов, параметров искры или качества диэлектрической жидкости позволяет проводить профилактическое обслуживание, минимизируя время простоя. такие инновации заставили EDM сохранить свои позиции не только как один из самых быстрых методов создания сложных конструкций, но и как эффективный и экономически эффективный метод использования ресурсов.
Выбор правильного метода EDM
Оценка требований проекта
Выбор правильного метода электроразрядной обработки (EDM) по существу означает оценку требований конкретного проекта, требующих максимальной производительности, экономической эффективности и, наконец, достижения ожидаемой точности. Следующие соображения заслуживают внимания:
Тип и свойства материала
Материалы по-разному реагируют на процессы EDM. например, более твердые материалы, такие как карбид вольфрама или титан, идеально подходят для EDM из-за его способности резать без приложения механической силы. напротив, мягкие материалы могут потребовать корректировки параметров обработки, чтобы предотвратить чрезмерную резку или горение материала.
Допуски и отделка поверхности
Проволочный EDM или некоторые специализированные процессы по существу необходимы при работе с проектами, требующими чрезвычайной точности и жесткого допуска при критической отделке поверхности. Недавние исследования показали, что допуски ±0,0001 дюйма могут быть достигнуты с помощью проволочного EDM, и поэтому он используется в основном в аэрокосмической или медицинской промышленности.
Сложность геометрии
Когда проект включает в себя сложные конструкции или формы с острыми углами и глубокими полостями, может возникнуть необходимость прибегнуть к электроэрозионной обработке Sinker. Этот специальный метод позволяет инженерам решать сложные геометрии, с которыми обычные инструменты просто не могут справиться должным образом.
Объем производства
Объем производства будет определять, какую EDM выбрать. Следовательно, в случае крупносерийного производства будет лучше всего автоматизировать систему EDM с мониторингом в реальном времени, чтобы избежать простоев и поддерживать согласованность; недавние отчеты показывают, что автоматизированные системы EDM могут повысить эффективность производства к 30%.
Бюджетные ограничения
Балансирование даже ограничений оперативного бюджета с потребностями проекта является задачей. И наоборот, хотя это правда, что машины EDM часто представляют собой гораздо более высокие первоначальные капитальные затраты, чем другие альтернативные типы обработки, компромисс в долгосрочной оснастке и качестве продукции действительно заключается в том, что эти машины чрезвычайно точны и обрабатывают более твердые материалы, необходимые для большинства проектов.
Экологические факторы
Поскольку устойчивое развитие становится проблемой, вызывающей беспокойство, не забывайте об оборудовании, которое оптимизирует потребление электроэнергии или повторно использует диэлектрические жидкости. Современные машины EDM теперь могут похвастаться энергоэффективными функциями и могут снизить потребление электроэнергии до 20%, в зависимости от изученного случая.
После полного анализа критериев и сопоставления их с новой эволюцией технологий EDM организации выбирают метод обработки, который наилучшим образом будет соответствовать их конкретным потребностям в обеспечении желаемых результатов с экономической эффективностью и устойчивостью.
Материальные соображения
Характер материала во многом определяет, насколько эффективной и действенной может быть электроразрядная обработка (ЭДМ) Электроды в ЭДМ обычно являются материалами, имеющими высокую тепловую и электрическую проводимость, такими как медь, латунь, графит, и вольфрам Эти материалы, следовательно, позволяют для точной обработки под воздействием экстремальной тепловой и электрической энергии, задействованной в процессе.
Материалами заготовок, подходящими для ЭДМ, являются металлы, которые инертны по отношению к диэлектрической жидкости или обладают очень высокими температурами плавления, твердостью или хрупкостью, поэтому их нельзя использовать для обычных операций механической обработки. Например, суперсплавы на основе титана, нержавеющей стали, карбида и никеля обрабатываются в аэрокосмической, медицинской и автомобильной промышленности методом EDM.
Недавние исследования подчеркивают, что выбор диэлектрической жидкости и электродных материалов может достичь высокой точности отделки поверхности и низкого износа инструмента. Технический отчет TechSolve, заявленный в 2023 году, иллюстрирующий использование графитовых электродов с современными диэлектрическими маслами, может снизить шероховатость поверхности почти на 15%, обеспечивая более точные поверхности готовой продукции.
Кроме того, исследуются новые методы в ЭДМ гибридного типа с целью повышения эффективности механической обработки труднообрабатываемых материалов Исследования показали, что введение в диэлектрик порошка алюминия или карбида кремния улучшает скорость удаления твердых сплавов примерно на 30% и одновременно снижает износ электродов.
Знать о совместимости материалов, касающихся определенного типа EDM, необходимо оптимизировать для достижения результатов, а также обеспечить их устойчивость и экономическую эффективность. Организации, практикующие современный отбор материалов, вероятно, станут лидерами на конкурентных рынках.
Желаемая отделка и сложность
Характер отделки в EDM сильно зависит от сложности конструкции детали и выбранных материалов. Хорошая отделка поверхности часто достигается, когда параметры, такие как энергия разряда, длительность импульса и обработка диэлектрической жидкостью, хорошо выбраны. Передовые процессы в Осаке выявили улучшение шероховатости поверхности (Ra) на 40%, когда к диэлектрику добавлялся графитовый порошок, особенно со сложной геометрией.
Поскольку микрообработка чрезвычайно разнообразна со многими вариациями названия процесса, например, микро-EDM, она все чаще используется для обработки очень сложных деталей с микрофункциями. Напротив, микро-EDM может производить детали с допусками, равными ±2 микронам, для аэрокосмической промышленности, производства медицинских устройств и электронной промышленности. В недавних отчетах отраслей промышленности упоминается, что с улучшением адаптивного управления и гибридных процессов EDM произошло дальнейшее повышение точности обработки и, как следствие, чистоты поверхности в одной установке.
С соединением передового программного обеспечения моделирования было достигнуто управление скоростями удаления материала против желаемой сложности Они показывают, что время обработки сокращается в среднем на 20-25%, уменьшая износ инструмента при сохранении целостности поверхности. таким образом, эти инновации продолжают ставить методы EDM в качестве основного выбора, особенно в отраслях, которые требуют производства компонентов с высоким уровнем надежности и повторяемости.
Часто задаваемые вопросы
Это два основных подразделения электроэрозионной обработки, с каждым подразделением несет свои собственные приложения и преимущества. проволока использует тонкий металлический провод в качестве режущего инструмента для резки заготовки с высокой точностью, следуя контуру формы, над которой нужно работать. метод отлично подходит для обработки с ЧПУ из-за его способности создавать меньшие, сложные формы и более мелкие детали. EDM типа грузила формы и создает полости для особенностей в материалах. Хотя он может резать глубже, EDM проволоки, как правило, будет выбран для более жесткого допуска и более гладкой отделки. Оба метода находят свой путь в мире EDM, удовлетворяя различные потребности обработки.
Есть машины EDM, используемые в различных отраслях промышленности с конкретной целью прецизионной резки и отделки твердых материалов. обычно, эти машины приходят в качестве удобных для построения сложных геометрий или для очень малых допусков аэрокосмической, автомобильной, и формовочной промышленности. во время работы EDM проволоки очень тонкий непрерывный провод проходит вниз через проводящие материалы для создания замысловатых конструкций и форм, которые вряд ли были бы рассмотрены с другими более традиционными маршрутами обработки. это делает проволоку EDM очень универсальным в производстве для резки стали, титана, бронзы, и меди. с его аппарельной способностью для детального проектирования и сглаживания кромок, он значительно добавляет в уровень отделки продукта.
При сравнении EDM с проволочным EDM многие соображения отдают предпочтение тому или иному с точки зрения применения и результата. для трехмерных форм и глубоких полостей в заготовке, требующих высокой степени точности, подходит EDM, особенно грузило EDM. И наоборот, проволочный EDM используется при создании замысловатых контуров и подробных характеристик, хорошо подходит для изготовления форм и деталей с жесткими допусками. Кроме того, проволочный EDM может добиться более точной отделки и деталей из-за тонкой проволоки и контролируемого режущего действия. Оба метода желательны, но решающим фактором между выбором того или другого является требование работы по механической обработке.
В общем, EDM не может справиться с узкими углами, так же как провод EDM может. процесс EDM провода использует тонкопроводный электрод, который перемещается с чрезвычайной точностью вокруг сложных геометрий и жестких углов. следовательно, провод EDM является лучшим процессом, где требуются острые углы и сложные детали. с другой стороны, традиционный EDM или грузило EDM не может выполнять тонкую работу в узких углах, главным образом из-за ограничений, налагаемых на форму и конструкцию электрода. Всякий раз, когда проект требует тонких, узких и острых углов, провод EDM был бы предпочтительнее из-за его большей способности с такими тонкими характеристиками.
До обработки обычными средствами использовался настоящий процесс ЭДМ Традиционный метод ЭДМ использует электрические разряды между электродом и заготовкой для удаления материала Этот процесс хорошо подходит для твердых металлов, работы с трудными материалами или для производства чего-то со сложной формой, которые в противном случае были бы трудны с помощью механических средств. В проволочной ЭДМ используется режущий инструмент, такой как проволока или набивной электрод, для создания сложных конструкций путем образования искр между электродом и заготовкой. Это очень точный процесс, и он может создавать формы и особенности, такие как полости и отверстия, которые в противном случае было бы трудно сделать с помощью станков. Процесс ЭДМ хорошо подходит для изготовления прецизионных компонентов во многих отраслях промышленности.
Справочные источники
- Университет Северной Айовы — Анализ электроразрядной обработки (EDM)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
В данной статье представлен углубленный анализ процессов EDM, включая их применение и различия. - Калифорнийский политехнический государственный университет — Характеристика электроразрядной обработки из нержавеющей стали 15-5
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Подробное исследование EDM с упором на характеристики материалов и методы обработки. - Университет Небраски-Линкольн Обзор электрохимической и электроразрядной обработки
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Этот обзор охватывает различные методы EDM, включая Wire Cut EDM, и их промышленное применение.



