














Когда дело доходит до точности и универсальности в передовом производстве, Wire EDM является настоящим переломным моментом. передовая технология резки, Wire EDM произвела революцию в производстве сложных и высокодопускных компонентов, предлагая тройку точности, скорости и экономической эффективности. Тем не менее, подходит ли Wire EDM для вашего конкретного применения? Целью этой статьи является предоставление углубленного исследования преимуществ, недостатков и наиболее распространенных применений Wire резка ЭДМ. Независимо от того, работаете ли вы в отрасли в поисках лучшей схемы производства или просто интересуетесь новейшими методами производства, это руководство "одного окна", несомненно, поможет вам принимать обоснованные решения.
Понимание проводного EDM
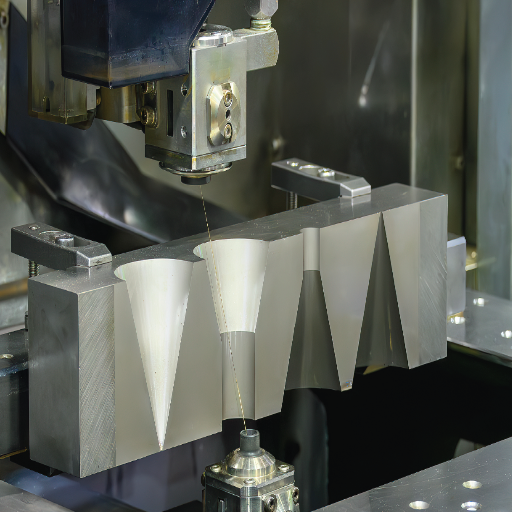
Проволочный EDM, или Проволочная электрическая разрядная обработка, является тонким проводом, который может управляться электрически и использоваться в механической обработке работы. процесс использует импульсы электрического разряда для износа материала, позволяя разрезать сложные формы и замечательные детали без выполнения фактического разреза. Он работает лучше всего для твердых металлов и труднообрабатываемых компонентов, высококачественных материалов, востребованных в аэрокосмической, медицинской и автомобильной промышленности.
Что такое Wire EDM?
Проволочный EDM, или Проволочная электрическая разрядная обработка, является самым современным производственным процессом, который разрезает материалы с превосходной проволокой, удерживаемой на точном движении. это бесконтактный метод вибрационного механизма, в котором электрические разряды контролируются для эрозии проводящих материалов, что делает его пригодным для обработки более твердых металлов и сложных, детальных деталей. способность Wire EDM производить сложные геометрии с жесткими допусками и гладкой поверхностью сделала его доминирующим в аэрокосмической, автомобильной и медицинской промышленности.
Как работает проводная EDM
В качестве электрода в проволочной ЭДМ используется тонкий электрически заряженный латунный или медный провод, Вначале устанавливается, что провод располагается вблизи проводящей заготовки, представая в виде искрового промежутка спереди. в зазоре протекают управляемые электрические разряды, генерирующие интенсивное тепло, которое плавит и испаряет обрабатываемый материал.Эта эрозия осуществляется без физического контакта, обеспечивая бесступенчатую подачу заготовки из катушки, обеспечивая ее никогда не изнашивание во время использования, что позволяет выполнять высококачественные операции резки.
В системе используется диэлектрик, который обеспечивает охлаждающее воздействие на искру, уносит разрушенные частицы и стабилизирует искровой промежуток. Компьютеризированные элементы управления направляют движение провода с большой точностью, что позволяет создавать сложные формы, жесткие допуски и хорошую отделку. EDM проволоки является одним из наиболее эффективных методов резки твердых металлов, таких как инструментальная сталь, титан и карбид, и, таким образом, находит применение в передовых областях производства.
Компоненты проволочной электроэрозионной машины
Машина Wire EDM состоит из нескольких основных компонентов, работающих в тандеме, что позволяет выполнять резку с максимальной точностью и эффективностью:
Проволочный механизм
Как правило, проволока, используемая в Wire EDM машина очень тонкий латунный или медный провод с диаметрами в диапазоне от 0,001 дюйма до 0,013 дюйма. во время работы Wire EDM проволока движется непрерывно через машину, позволяя свежая часть проволоки быть использована для резки в любое время. это помогает с точностью резки и вдали от перегрева проволоки. некоторые продвинутые типы позволяют покрытые проволоки для более высоких скоростей резки или деликатной отделки.
Диэлектрическая жидкостная система
Система диэлектрической жидкости используется для обеспечения охлаждения и очистки проволоки и заготовки во время ЭДМ. Она использует деионизированную воду для целей смыва мусора, предотвращения электрической дуги и балансировки искрового промежутка между проволокой и заготовкой. Рабочая проводимость диэлектрической жидкости обеспечивает точный процесс обработки и стабильную производительность резки.
Источник питания и генератор
Источник питания является важнейшим требованием для генерации электрических импульсов в процессе EDM. Современная машина Wire EDM оснащена сложными генераторами импульсов, которые точно контролируют энергию и частоту искры. Это имеет решающее значение для соблюдения жестких допусков на размеры в диапазоне от 0,0001 до 0,0005 дюйма соответственно и достижения превосходной отделки поверхности со средним значением шероховатости (Ra) 0,1 мкм или ниже.
Рабочий стол и система креплений
Рабочие столы обычно проектируются как столы XY для надежного удержания заготовки. для стабилизации заготовки для точного перемещения во время резки используются приспособления или зажимы. Однако в современных системах поворотные столы можно использовать для сложных многоосных операций, тем самым увеличивая производительность машины.
Контроллер ЧПУ
Сложная система с ЧПУ управляет тактовыми проводами, положениями и движениями Современные контроллеры с ЧПУ оснащены простыми в использовании интерфейсами, что позволяет операторам вводить сложные конструкции с исключительным уровнем точности. Они могут управлять многоосными и предоставлять расширенные варианты программирования для профилированной обработки.
Система фильтрации
Очень эффективные системы фильтрации обеспечивают полное удаление микроскопических частиц и мусора из диэлектрической жидкости. чистая жидкость жизненно важна для обеспечения хороших характеристик резки и, следовательно, продления срока службы установки. многоступенчатые системы фильтрации более эффективны и требуют небольшого обслуживания в современных машинах.
Дополнительный компонент: Выделение тепла на этапе механической обработки может повлиять на точность и долговечность машины Проволочные EDM-машины имеют системы охлаждения для регулирования температуры компонентов, что считается жизненно важным для плавной работы во время длительных циклов резки.
Поскольку эти компоненты обеспечивают точность на отраслевом уровне, электроэрозионная обработка проволоки считается обязательной в таких областях, как аэрокосмическая промышленность, медицинское оборудование и изготовление штампов.
Плюсы и минусы резки проволоки EDM
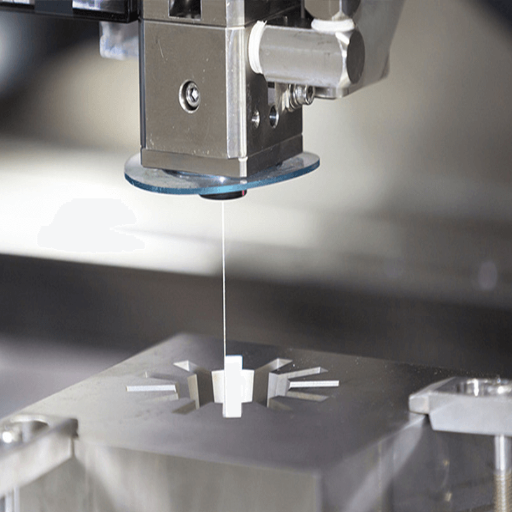
Преимущества
- Высокая точность: Достигает исключительной точности, делая его пригодным для сложных и детальных компонентов
- Режет твердые материалы: Может легко разрезать титан, закаленную сталь, карбид и другие твердые материалы
- Нет механического напряжения: Будучи бесконтактным процессом, он не оказывает механического напряжения и не вызывает какой-либо деформации или повреждения заготовки
- Универсальность: Используется для форм, которые сложны, ориентированы на детали и имеют высокий допуск
Недостатки
- Медленная скорость резки: Этот процесс обычно медленнее, чем другие методы резки; следовательно, это может снизить производительность труда на крупных работах
- Высокие эксплуатационные расходы: Расходы увеличиваются за счет технического обслуживания машины, использования проводов и расхода диэлектрической жидкости
- Ограничения на материалы: Только проводящие материалы могут подвергаться резке с помощью проволочного ЭДМ
- Соображения по отделке поверхности: Дополнительная отделка может потребоваться в зависимости от применения и требуемой отделки поверхности
Преимущества резки проволоки EDM
Высокая точность и точность: Проволочный EDM известен своей исключительной точностью в резке сложных и сложных форм. В зависимости от отрасли, компонент требует детальных спецификаций для достижения жестких допусков ±0,0001 дюйма, с применением в аэрокосмической, медицинской, и электроники.
Минимальное искажение материалов: Будучи бесконтактным процессом, EDM проволоки создает очень мало тепловой энергии. это отсутствие тепловыделения предотвращает искажение материала или изменение физических свойств заготовки, таким образом, делая процесс очень подходящим для резки деликатных или термочувствительных материалов.
Резка твердых материалов: Проволочный ЭДМ способен разрезать до самых твердых материалов, включая титан, инструментальные стали, карбид и суперсплавы, и, вероятно, другие методы обработки сочтут его трудным.
Сложная геометрия и небольшие особенности: Этот процесс облегчает изготовление микродеталей, острых углов и замысловатых контуров, которые необходимы для промышленности, например, для изготовления сложных форм и штампов.
Теоретически без заусенцев и вторичных процессов: Проволочная электроэрозионная обработка обеспечивает чистую отделку без заусенцев, в отличие от механической резки, что означает устранение или уменьшение вторичных процессов удаления заусенцев.
Гибкое применение в разных отраслях: Технология применяется в различных отраслях промышленности благодаря исключительной точности и универсальности, начиная от автомобильной промышленности, где она используется для изготовления шестерен и деталей двигателей, и заканчивая здравоохранением, где она применяется в производстве хирургических инструментов.
Экономичность прототипов и небольших партий: Хотя Wire EDM и не является самым быстрым доступным методом массового производства, он преуспевает в точном создании компонентов для прототипов или небольших производственных циклов, где точность имеет первостепенное значение.
Таким образом, проволочная электроэрозионная обработка, обеспечивающая высочайшую доступную точность, возможность резки твердых и сложных материалов и наименьшее время вторичной работы, представляет собой метод резки, который приносит значительную пользу современным производственным потребностям.
Недостатки резки проволоки EDM
Он также имеет некоторые ограничения, которые следует учитывать при принятии решения о его пригодности для конкретных применений:
- Скорость резки медленнее: Среди различных средств резки материалов электроэрозионная обработка проволоки работает медленнее, что делает крупномасштабное производство или крупносерийное производство требовательным с точки зрения эффективности. Например, в зависимости от нескольких факторов, таких как параметры электроэрозионной обработки материала и проволоки, скорость резки обычно находится в диапазоне 5-50 мм²/мин, что ограничивает скорость обработки.
- Требование к проводимости материала: EDM проволоки ограничивается материалами, которые могут проводить электричество, такими как алюминий, сталь или титан. Непроводники, такие как пластик и большая часть керамики, находятся за пределами его способности работать, поэтому для обработки требуются другие методы резки.
- Ограничение тонкого провода: Наиболее распространенный размер для проволоки - тонкий, с диаметром в диапазоне от 0,05 мм до 0,35 мм. этот параметр может ограничить толщину самого материала. становится проблемой разрезать очень толстые заготовки или жесткие участки - один эффективно должен обойти несколько проходов, что затем увеличивает время обработки.
- Экологические соображения: Проволочные EDM машины работают с деионизированной водой или диэлектрической жидкостью. утилизация этих жидкостей экологически безопасным способом является дорогостоящей и подчиняется строгим экологическим нормам.
- Проблемы с отделкой поверхности в некоторых ситуациях: Проволочная электроэрозионная обработка обычно обеспечивает гладкие и точные поверхности; однако для компонентов очень больших размеров или необычной формы определенная поверхность иногда может потребовать постобработки, тем самым медленно отвлекая от основного момента продажи: экономии времени.
Именно эти недостатки позволяют производителю принять решение и обеспечить общую стоимость электроэрозионной обработки проволоки для своих проектов по сравнению с другими методами резки.
Сравнение Wire EDM с обычным EDM
Используя общие принципы, Wire EDM и обычный EDM служат разным целям, с заметными различиями, особенно в их использовании, точности и возможностях.
Ключевые различия между проводной электроэрозионной обработкой и обычной электроэрозионной обработкой
Проволочный EDM (Wire-Cut EDM): Работает на проводящих материалах, пропуская через них тонкий проволочный электрод. Он имеет высокую точность для создания исключительно сложных форм с мелкими деталями и сложной геометрией, и может достигать допусков, плотных до ±0,002 мм. Эти мелкие детали делают его пригодным для прецизионных компонентов, таких как формы, штампы, и детали, используемые в аэрокосмической и медицинской областях, где требуются мелкие детали Это бесконтактный процесс; следовательно, поверхность никогда не может быть повреждена, и это позволяет обрабатывать тонкие или хрупкие детали.
Обычный EDM: Образный электрод погружается или погружается в заготовку, чтобы разрезать или образовывать полости. Следовательно, уместно построить трехмерные формы, внутренние контуры и такие особенности, как глубокие полости в проводящих материалах. Он твердый и может иметь дело с толстыми и громоздкими заготовками. Однако допуски, хотя и точные, обычно менее строгие, чем у проволочного электроэрозионного станка, обычно составляют около ±0,01 мм.
Имея некоторые факторы, которые отличаются в области эффективности работы и отделки поверхности. различные соображения параметров и материальные соображения могут позволить EDM проволоки достичь поверхности так же гладкой, как 0,1 мкм Ra. Это преимущество осуществляется, когда приложение требует тонкой отделки. Обычная EDM также может выполнить это, но в целом только без дополнительных операций - ее поверхность отделки находится в диапазоне 0,3-0,5 мкм Ra. Учитывая тонкости своих процессов, EDM проволоки, как правило, медленнее с точки зрения скорости резания; однако, его способность вырезать конструкцию инженера без следов износа инструмента представляет решающее преимущество перед его аналогом, Обычная EDM, в конкретных приложениях.
Оба метода имеют свои преимущества, но требования к применению и условия рабочего материала, а также желаемый допуск и геометрия детали будут определять вариант, наиболее подходящий для любой конкретной работы.
Применение проволочной EDM
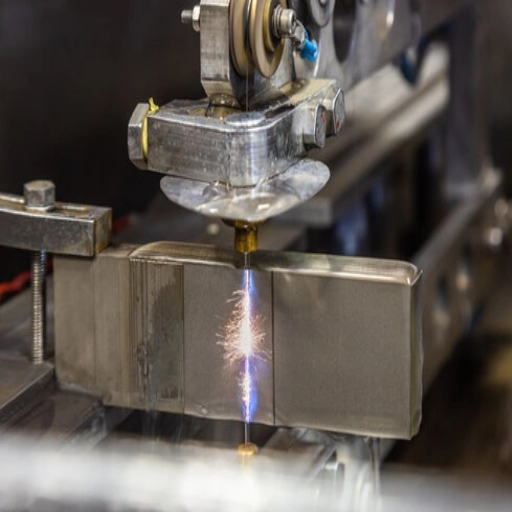
Проволочный EDM чаще всего используется в отраслях, требующих точной и сложной детализации. его основные применения включают в себя
Изготовление инструментов и штампов
Идеально подходит для изготовления форм, штампов и пуансонов с жесткими требованиями допуска
Аэрокосмическая промышленность
Используется для изготовления сложных компонентов из труднообрабатываемых материалов
Медицинская сфера
Для прецизионного изготовления хирургических инструментов и имплантатов
Автомобильный сектор
Для изготовления специализированных шестерен и сложных деталей двигателей и трансмиссий
Такие приложения демонстрируют пригодность Wire EDM в требовательных условиях, обеспечивая максимальную точность и надежность.
Отрасли, использующие проводную EDM
Проволочная электроэрозионная обработка - это очень универсальная технология, которая обслуживает различные отрасли промышленности, каждая из которых требует точного и эффективного процесса обработки электроэрозионной обработки для производства сложных компонентов.
Аэрокосмическая промышленность
Аэрокосмический сектор в значительной степени полагается на обработку проволочной электроэрозионной обработкой для производства легких, высокопрочных компонентов для высокотехнологичных материалов, таких как титан и сплавы на основе никеля, которые могут выдерживать экстремальные температуры и давления в реактивных двигателях и космических кораблях. Недавние прогнозы роста в аэрокосмической обрабатывающей промышленности гласят, что обработка проволочной электроэрозионной обработкой будет незаменимым фактором, особенно для работы с очень сложной геометрией.
Медицинская сфера
В то время как конечная точность испрашивается при изготовлении хирургических инструментов, ортопедических имплантатов или зубных протезов из-за присущей им императивной ценности, Wire EDM позволяет изготавливать детали, для отделки которых часто требуются микроскопические допуски. например, современные методы проектирования направлены на изготовление хирургических инструментов с субмиллиметровой точностью, что позволяет безопасно использовать их в опасных для жизни операциях. Wire EDM находит все более широкое применение в медицинской сфере из-за растущего спроса на минимально инвазивные медицинские технологии.
Автомобильная промышленность
Проволочная EDM революционизирует производство важнейших автомобильных компонентов, включая детали двигателя, трансмиссионные шестерни и системы топливных форсунок. с переходом автомобильной промышленности в сторону электромобилей (EV) и высокоэффективных двигателей внутреннего сгорания, Wire EDM стала необходимой для проектирования высокоточных и легких деталей, которые нацелены на улучшение общей производительности. Можно сказать, что производственные процессы, такие как Wire EDM, поддерживают отрасль в удовлетворении потребности рынка в прочных и легких автомобильных деталях в этих высококонкурентных рыночных пространствах.
Электроника Промышленность
Электронная промышленность требует изготовления компонентов с большой точностью и замысловатостью, таких как разъемы, микроформы, печатные платы, из-за миниатюризации электронных устройств.Wire EDM сделал точность, необходимую для сегодняшней электроники достижимой без повреждения тонких материалов, используемых в них. Использование проволоки EDM, как ожидается, будет увеличиваться по мере роста спроса на небольшие эффективные устройства.
Производство инструментов и штампов
Будучи долгое время одним из основных пользователей Wire EDM, индустрия инструментов и штампов использует эту технологию для производства точных форм, штампов и пуансонов для массового производства. Поскольку Wire EDM может создавать очень сложные формы и проявлять тесную толерантность, он повышает эффективность изготовления инструментов для различных производственных процессов, от пластикового формования до штамповки металла.
В этих отраслях Wire EDM подчеркивался как ключевой компонент инноваций в различных секторах, при этом уровень точности и надежности требуется технологиями нового века.
Конкретные применения проволочной электроэрозионной обработки
Проволочный EDM стал ключом к точности и сложной детализации операций в различных отраслях. Некоторые из его широко известных применений:
Аэрокосмическая промышленность
Аэрокосмический сектор считает, что Wire EDM незаменим для изготовления лопаток турбины, форсунок топливных форсунок и других сложных деталей двигателя. Допуск ±0,0001 дюйма обеспечивает внутреннюю облицовку максимальной производительности и безопасности в аэрокосмической отрасли. Будучи более склонным к более легким материалам, таким как титан и суперсплавы, Wire EDM приобретает важное значение для резки материалов, которые бросают вызов традиционным методам обработки.
Производство медицинских устройств
Проволочная ЭДМ имеет решающее значение при производстве сложных медицинских устройств, включая хирургические инструменты, имплантаты и стенты. Проволочная ЭДМ позволяет точно обрабатывать материалы из нержавеющей стали и нитинола, что имеет решающее значение в биомедицинской инженерии. Например, возможности микрообработки Wire EDM делают возможным изготовление очень сложных многолистных коллиматоров, которые жизненно важны в передовых системах лучевой терапии.
Автомобильная промышленность
Используется в производстве всего, от компонентов двигателя до компонентов трансмиссии, Wire EDM широко применяется в автомобильном производстве. Он помогает в производстве деталей с высокой прочностью и минимальными термическими повреждениями, делая их долговечными. с быстрым внедрением электромобилей (EV), корпус батареи и компоненты трансмиссии требуют сложных конструкций и точных допусков, что делает Wire EDM ценным инструментом в автомобильной технологии.
Изготовление инструментов и изготовление штампов
Одно из старейших и наиболее значительных применений проволочного ЭДМ в изготовлении инструментов и штампов включает создание форм высокого поколения, прецизионных режущих инструментов и штамповочных штампов. эти штампы и формы должны быть очень точно воспроизводимыми, поскольку отрасли, которые от них зависят, будут заниматься крупносерийным производством. Эти отрасли будут варьироваться от электроники до потребительских товаров.
Кремниевая пластина резки и электроники
Проволочные электроэрозионные станки все чаще используются в электронной промышленности для резки кремниевых пластин на точные формы для полупроводниковых компонентов. с необходимостью меньших и более компактных устройств, способность Wire EDM точно резать хрупкие материалы стала незаменимой в массовом производстве электроники. согласно отраслевым данным, мировой рынок полупроводников, который, как ожидается, достигнет более $1 триллиона к 2030 году, во многом зависит от таких производственных достижений.
Проволочный EDM является очень универсальным и незаменимым инструментом, предлагающим передовые решения для отраслей, которые требуют точной и надежной производительности. эта гибкость позволила ему оставаться на переднем крае обслуживания как традиционных производственных, так и новых технологий, с постоянным улучшением автоматизации и производительности.
Проволочный EDM в производстве металлических деталей
Проволочный EDM - это революционный процесс в производстве сложных металлических деталей, предлагающий высочайший уровень точности, скорости и универсальности. этот процесс лучше всего подходит для создания сложных геометрий и экстремальных допусков, которые в противном случае невозможны с помощью традиционных процедур. В частности, при работе с твердыми материалами, такими как титан, вольфрам и закаленные стали, EDM-проводка предоставляет производителям гибкость для резки точных форм без механического напряжения материала.
Проволочная ЭДМ является относительно новой технологией, и как таковая, она продолжает расти в аэрокосмической, автомобильной промышленности, а также в производстве медицинского оборудования, Ее актуальность очевидна в производстве небольших, сложных компонентов, таких как лопатки турбины, полости литьевой формы, и хирургических инструментов Технологии для автоматизации, интеллектуального управления, и адаптивных производственных процессов продолжают развиваться, повышая производительность и экономическую эффективность в проволочной ЭДМ, что делает его предпочтительным выбором для производства высокой стоимости.
С Wire EDM сохраняется возможность отделки, что позволяет, например, обеспечить плавную обработку поверхности до 0,3 микрона, что требует экстремальной детализации. Использование тонких проводящих проводов обеспечивает высокую степень контроля, позволяя обеспечить точность резки ±0,001 мм, что имеет решающее значение в таких областях, как электроника и точное машиностроение. Эта способность делает Wire EDM одним из передовых современных методов производства, способным решать текущие и будущие задачи.
Обзор процесса проводной EDM
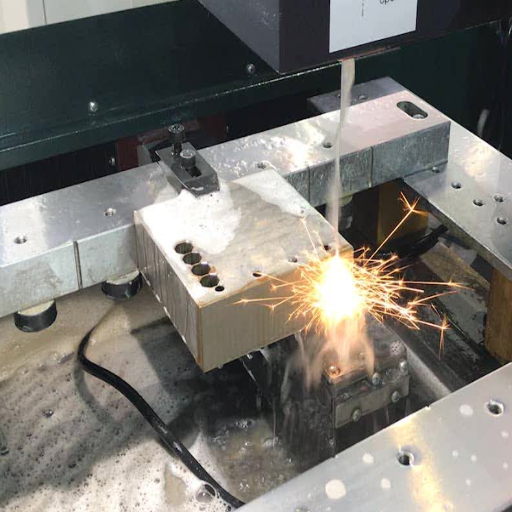
EDM проволоки - это бесконтактный процесс резки, при котором тонкий электрически заряженный провод делает надрезы на материалах с чрезвычайной точностью. В этом процессе проволока располагается рядом с заготовкой, обеспечивая разряд электрических искр, которые выделяют тепло и плавятся или испаряют материал. Непрерывный поток диэлектрической жидкости используется для смыва мусора и поддержания стабильности процесса. Этот метод в первую очередь используется при проектировании сложных форм с высокой точностью на сложных или деликатных материалах.
Этапы процесса проводной электроэрозионной обработки
Полный процесс производства электроэрозионной обработки проволоки
- Подготовка заготовки: Заготовка сначала закрепляется на рабочем столе станка. выравнивания должны быть правильными и должны быть хорошо зажаты, чтобы гарантировать, что резка выполняется с полной точностью и стабильностью. хотя любой материал выбора может быть использован, он должен быть проводящим для процесса электрического разряда.
- Настройка провода: Через машину подается тонкий электропроводящий провод, обычно изготовленный из латуни или покрытый цинком или медью, в зависимости от применения. Диаметры проволоки почти всегда составляют от 0,001 до 0,012 дюйма, варьируясь в зависимости от требуемой точности и геометрии детали.
- Программирование пути: Система ЧПУ запрограммирована с точным путем разреза, как определено геометрическим дизайном и спецификациями детали. Наряду с проволокой и движения заготовки по запрограммированному пути автоматизированы и очень точны, что позволяет создавать самые сложные формы.
- Начало резки: Система проволочно-электрического разряда работает на близком расстоянии от заготовки Интенсивное тепло образуется за счет электрического разряда, который плавит или испаряет материал на микроскопическом уровне. Физического контакта между проволокой и заготовкой на протяжении всего процесса не существует, что сводит к минимуму механические напряжения или повреждения.
- Диэлектрическая жидкость Применение: Зона резания промывается водой под высоким давлением, часто деионизированной водой. Он охлаждает заготовку и стабилизирует электрические разряды, удаляя мусор в зоне резания. Это также предотвращает нежелательную электрическую дугу.
- Точный мониторинг и контроль: Ряд датчиков, наряду с современной системой управления, отслеживает параметры процесса, такие как напряжение, ток и натяжение проволоки, на протяжении всей процедуры. Высококонтролируемые операции позволяют допускать такие жесткие допуски, как ±0,0001 дюйма, уровень допуска, подходящий для аэрокосмического и медицинского производства, а также других отраслей, требующих чрезвычайной точности.
- Окончательный осмотр и отделка: После завершения резки деталь аккуратно снимается и проверяется, чтобы убедиться, что ее размеры соответствуют требуемым спецификациям. Современная электроэрозионная обработка проволоки может обеспечить чистоту поверхности примерно от 8 до 16 микродюймов, что устраняет необходимость во вторичных операциях отделки. Однако некоторые очень немногие применения могут потребовать дополнительной полировки или термообработки.
Точная разработка этой последовательности позволяет Wire EDM предлагать высокую точность, большую универсальность и максимальную эффективность для сложных конструкций из сложных материалов, таких как закаленные стали, титан или карбиды. Достижения в области Wire EDM-технологии продолжают еще больше увеличивать ее производительность, поддерживая ее в курсе постоянно растущих требований точных производств.
Выбор правильного EDM-провода
Выбор подходящей проволоки EDM имеет важное значение, если вы хотите достичь точности, эффективности и экономичности в процессе EDM проводов. такими основными предметами являются материал, диаметр проволоки и покрытие. Латунные проволоки используются в большинстве случаев из-за их универсальности; однако провода с покрытием, такие как оцинкованные или диффузные проволоки, имеют тенденцию обеспечивать лучшую производительность в определенных областях. Диаметр проволоки находится примерно в диапазоне от 0,001 дюйма до 0,013 дюйма. Более тонкие проволоки позволяют повысить точность резки для сложных конструкций, в то время как более крупные или толстые проволоки обеспечивают более высокую скорость резки. Провода с покрытием лучше подходят для промывки и проводимости; следовательно, они вполне подходят для высокоскоростных и высокоточных нужд. Учитывая это, выбор проволоки зависит от материала, который разрезается, требуемой отделки поверхности или сложности конструкции. Проверьте спецификации и испытательность, чтобы обеспечить совместимость с требованиями машины и проекта.
Факторы, влияющие на эффективность электроэрозионной обработки проводов
Эффективность процесса обработки электроразряда проводов (WEDM) зависит от синергетического эффекта таких переменных, как параметры машины, тип провода и условия работы Некоторые из этих переменных:
Материал проволоки и покрытие
Материалы провода высшего сорта, такие как латунные, покрытые или композитные провода, могут улучшить скорость и точность резки. Кабели с цинковым покрытием, например, обеспечивают лучшую проводимость и промывку, что, в свою очередь, приводит к более быстрой резке и более тонкой отделке.
Условия резки
Толщина, твердость и тип материала предлагают наиболее значительные вариации эффективности. Более быстрая резка предоставляется более мягким материалам, в то время как более твердые или толстые материалы требуют баланса между повышенной мощностью и точностью, чтобы предотвратить ошибки или чрезмерный износ проволоки.
Машина Настройка
Настройки искры, давление промывки и контроль натяжения в идеале должны быть оптимизированы в любое время для максимальной точности и скорости в процессе обработки. Неправильное применение приведет к обрыву проволоки или снижению точности.
Промывка и удаление мусора
Эффективная промывка мусора из зоны резки обеспечивает максимальное образование и накопление искры, что улучшает процесс резки. Промывка под высоким давлением может обеспечить непрерывную высокопроизводительную работу, в то время как фильтрация по выбору должна быть приемлемой.
Температура и стабильность
Учитывая экологические аргументы, такие как изменение температуры может повлиять на стабильность и точность машин, Если окружающая среда остается контролируемой, следует уменьшить тепловое расширение и ограничить количество повторов качества.
Если они хорошо управляются, более высокая точность, сокращенное время цикла, и общая эффективность будет преобладать в работе Wire EDM. Основываясь на материале, сложности конструкции, и желаемом качестве вывода, каждая работа должна иметь индивидуальные настройки и параметры.
Развитие технологий EDM
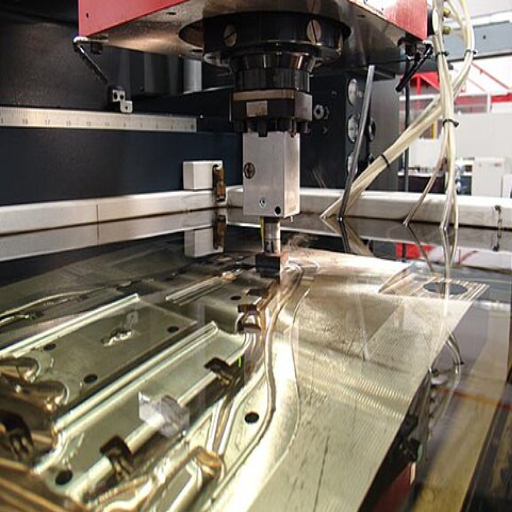
Последние достижения в основном сосредоточены на автоматизации для повышения эффективности и точности Сегодня автоматизированные системы оснащены интеллектуальными датчиками, мониторингом в реальном времени, адаптивным управлением и оптимизированными процессами обработки для минимизации вмешательства человека. эти улучшения приводят к минимизации допусков, ошибок и, в конечном итоге, бесплодных операций, тем самым превращаясь в более надежную и экономически эффективную EDM.
Достижения в области технологий проводной электроэрозионной обработки
Процесс Wire EDM постоянно развивается, чтобы повысить точность, эффективность и совместимость материалов. Разработка новых машин с более мелким диаметром проводов позволяет обрабатывать сложные и точные компоненты. Системы динамического контроля натяжения проводов и автоматизация резьбы устанавливают новые стандарты эксплуатационной стабильности, а также сокращают время простоя машин. В станках Wire EDM теперь имеется многоосевое программное обеспечение для механической обработки, которое может обрабатывать сложную геометрию и достигать превосходной отделки поверхности. Инновации также включают оптимизацию диэлектрической жидкости и экологически сознательные источники питания - два метода, которые снижают как воздействие на окружающую среду, так и стоимость эксплуатации, тем самым делая Wire EDM признанным, но растущим инструментом в таких отраслях, как аэрокосмическая, медицинская и автомобильная промышленность.
Будущие тенденции в области электроразрядной обработки
Будущее технологий EDM
Заглядывая в будущее, я рассматриваю будущие тенденции в области обработки электрических разрядов как более направленные на большую автоматизацию, точность и устойчивость. ИИ и машинное обучение обеспечат более инновационные системы EDM с самокоррекцией, тем самым сводя к минимуму ошибки и максимизируя эффективность. Кроме того, инновации в области материаловедения и электродных технологий сделают весь процесс быстрее и дешевле. С другой стороны, устойчивость будет все чаще рассматриваться, и энергоэффективные системы и экологически чистые диэлектрические жидкости будут проникать в них. Вместе все эти аспекты, ориентированные на развитие, вытянут EDM далеко за пределы его нынешних границ, адаптируя его к постоянно развивающимся современным отраслям.
Сравнение электроэрозионной обработки проволоки с другими методами резки
Одной из уникальных особенностей, которая отличает Wire EDM от других, является его способность с точностью резать сложные небольшие формы в твердых материалах, без контакта между инструментом и заготовкой. фрезерование представляет собой традиционные методы резки, при которых контакт с поверхностью может вызывать механические напряжения.
| Метод резки | Преимущества | Лучшие приложения | Ограничения |
|---|---|---|---|
| Провод EDM | Чрезвычайно точные, резки твердых материалов, отсутствие механических напряжений, сложная геометрия | Твердые материалы, замысловатые формы, жесткие допуски, проводящие материалы | Более низкая скорость резки, ограниченная проводящими материалами, более высокие затраты |
| Лазерная резка | Более быстрая резка, подходит для тонких материалов, крупносерийное производство | Листовой металл, тонкие материалы, массовое производство | Менее точный, чем проволочный ЭДМ, зоны термического влияния |
| Гидроабразивная резка | Универсальные материалы, отсутствие тепловых эффектов, хорошая точность | Термочувствительные материалы, толстые профили, различные материалы | Медленнее, чем лазер, менее точен, чем Wire EDM для мелких деталей |
| Традиционный Фрезерный | Быстрое удаление материала, универсальный, экономичный | Общая механическая обработка, более крупные детали, крупносерийное производство | Механическое напряжение, износ инструмента, ограниченная сложность |
По сравнению с лазерной резкой, проволочная электроэрозионная обработка более точна и может создавать сложную геометрию с более жесткими допусками. Однако лазерная резка немного быстрее и лучше всего подходит для более тонких материалов и высоких производственных требований.
Водоструйная резка работает лучше для электроэрозионной обработки проволоки благодаря точности и отделке поверхности, особенно при рассмотрении подробной работы. и наоборот, гидроабразивная резка более универсальна, поскольку она может резать более широкий спектр материалов без ущерба для их структурной целостности, включая некоторые чувствительные тепловые материалы.
Все методы имеют некоторые отрицательные стороны, поэтому электроэрозионная обработка проволоки остается методом выбора в тех случаях, когда необходимо учитывать точность, сложные формы, твердые материалы или проводящие материалы.
Заключение
Резка проволоки EDM представляет собой вершину технологии точного производства, предлагая непревзойденную точность и универсальность для сложных компонентов с высоким допуском. Хотя это может быть не самый быстрый доступный метод резки, его способность обрабатывать твердые материалы с исключительной точностью, создавать сложные геометрии без механических напряжений и достигать превосходной отделки поверхности делает его незаменимым в отраслях, где качество и точность имеют первостепенное значение.
Технология продолжает развиваться с достижениями в области автоматизации, интеграции искусственного интеллекта и устойчивых практик, обеспечивая ее актуальность в будущих производственных ландшафтах. От лопаток аэрокосмических турбин до медицинских имплантатов, от автомобильных прецизионных деталей до электронных компонентов, Wire EDM доказал свою ценность в различных приложениях.
Для производителей, рассматривающих Wire EDM, ключ заключается в понимании того, когда его уникальные возможности соответствуют требованиям проекта. Хотя первоначальные инвестиционные и эксплуатационные затраты могут быть выше, чем традиционные методы, точность, качество и снижение потребности во вторичных операциях часто оправдывают инвестиции в критически важные приложения.
Поскольку производственные потребности продолжают подталкивать к повышению точности, сложности и материальных проблем, Wire EDM готова удовлетворить эти меняющиеся потребности, укрепляя свое положение как важного инструмента в передовом производственном наборе инструментов.
Справочные источники
3. Проектирование и производство оптимизации цифровой топологии на основе метода набора уровней
Часто задаваемые вопросы (FAQ)
В чем преимущества и недостатки электроэрозионной резки проволоки?
Когда дело доходит до резки проволоки EDM, он предлагает точность и универсальность для сложных конструкций. резка проволоки EDM имеет свои преимущества, включая высокую точность, возможность резки сложных форм и минимальные потери материала. С другой стороны, его недостатки могут включать более высокие затраты по сравнению с традиционными методами резки и более длительное время для выполнения работы, особенно по мере увеличения толщины материала.
Как работает процесс провод-EDM?
В процессе провод-EDM тонкий металлический провод используется в качестве электрода для разрезания заготовки. крошечные электрические разряды между проводом и разрезаемым проводящим металлом создают высокие температуры, которые плавят и испаряют металл, способствуя образованию точных разрезов вдоль пути провода.
Каковы типичные применения проволочной электроэрозионной обработки?
Проволока-EDM в основном используется в секторах, где необходима высокая точность, включая аэрокосмическую, автомобильную и изготовление форм. Он подходит для изготовления сложных геометрических форм, сложных функций и мелких деталей, что может создать проблемы для обычных машин.
Как бы электроэрозионная обработка сравнилась с обычным стилем электроэрозионной обработки?
Проволочный EDM отличается от EDM в первую очередь с точки зрения методов резки. в то время как проволочный EDM использует непрерывную прядь металлической проволоки, другой стиль EDM использует твердый электрод. поэтому проволочный EDM лучше всего подходит для резки тонких участков и достижения жестких допусков, тогда как обычный EDM больше подходит для удаления массы.
Почему толщина проволоки имеет значение в электроэрозионной обработке проволоки?
В проволочной ЭДМ толщина проволочного электрода жизненно важна, так как она влияет на скорость резки, точность работы и качество резки. следовательно, более тонкая проволока, скажем, металлическая проволока 0,004″, позволяет более сложную резку толстыми проволоками, используемыми для более быстрого удаления материала в менее требовательных приложениях.
В чем недостатки проволочной ЭДМ?
Проволочный EDM имеет несколько недостатков, в том числе более медленную скорость резки по сравнению с другими методами, такими как лазерная резка, и необходимость в специализированных станках. резка проволоки может быть даже дороже, чем стоимость проволочного электрода и обслуживание машин EDM.
Могут ли проволочные машины EDM выполнять EDM для сверления отверстий
Да, некоторые проволочные EDM машины способны выполнять EDM сверления отверстий, Произведенные отверстия невероятно точны, особенно в твердых материалах, Это делает его более универсальным, чем проволочный EDM в операциях резки, так как теперь он также может выполнять операции сверления в рамках производства EDM.
Как автоматическая заправка проводов помогает оптимизировать электроэрозионную обработку проводов?
Автоматическая резьба проволоки помогает оптимизировать EDM проволоки за счет сокращения времени простоя, вызванного ручной загрузкой проволоки. Это обеспечивает непрерывную работу, поскольку при резке никогда не будет недостатка в проволоке, что является преимуществом для производственных сред с относительно большими объемами.



