














Puoi utilizzare un grafico della velocità di taglio una volta che hai tradotto la sua velocità superficiale in una velocità del mandrino che il tuo tornio produce effettivamente È lì che molti sistemi non vengono incollati: il grafico ti parla di SFM o FPM e la tua macchina ha bisogno di RPM, ma il tuo RPM dipende dal diametro del lavoro.
Utilizza questa guida come foglio di avvio del lavoro Trova il materiale di lavoro e il materiale dell'utensile, passa a RPM tramite SFM, verifica la concordanza con la capacità di velocità della macchina e esegui il back-off o spingilo verso l'alto con l'analisi dei trucioli, la durata dell'utensile, le vibrazioni, i refrigeranti e l'aspetto della finitura Non vi è alcuna garanzia di produttività finale Ti dà solo un percorso verso un primo taglio valido.
Specifiche rapide: configurazione della velocità di rotazione in breve
| Valore grafico | Velocità di superficie, solitamente indicata come SFM o FPM per negozi di pollici e m/min per negozi di metri |
| Ingresso tornio | RPM, alimentazione per giro, profondità di taglio, raggio del naso dell'utensile, liquido di raffreddamento e sporgenza dell'utensile |
| Formula veloce | RPM = SFM x 3,82 /diametro del pezzo in pollici |
| Prima correzione | Se il taglio chiacchiera, spalma, si indurisce o brucia il bordo, cambia velocità e alimenta insieme |
| Controllo macchina | Grandi diametri possono richiedere una coppia a basso numero di giri; il lavoro su piccoli carburi potrebbe richiedere un'elevata capacità di giri al minuto |
La scala Diametro-Prima Velocità a 5 Passi
Non iniziare con RPM Inizia con materiale, tipo di utensile e diametro Quindi sali la scala: SFM, RPM, alimentazione, taglio di prova, correzione A 100 SFM, un albero da 1 pollice ha bisogno di 382 RPM mentre un albero da 2 pollici ha bisogno di 191 RPM, quindi il diametro decide se il grafico è delicato o aggressivo.
Come leggere un grafico della velocità di taglio prima di impostare il numero di giri
Stand SFM per “Piedi superficiali al minuto.” Che rappresenta la velocità del pezzo, che si imbatte nel tagliente di un utensile Sul tornio, si riferisce al confine esterno di una filatura parte-come la dimensione diventa minore, anche la velocità diminuisce come il lavoro si muove più lentamente anche se il mandrino rimane ad un numero specifico.
Questo principio assicura che non si può semplicemente trasporre il grafico alla scatola del mandrino Quando si confronta girare tre pollici di barra ruvida con girare un albero da 1 pollice con un taglio di finitura poco più di un terzo di pollice, ognuno ha un diverso dilemma di velocità.
Leggere i grafici della velocità di taglio andando in sequenza: identificare il tipo generale di metallo; scegliere la sostanza specifica dell'utensile; valutare il livello di rigidità della macchina e; utilizzare le dimensioni delle parti attuali, senza disegnare dimensioni, quando si calcola il numero di giri da SFM.
I macchinisti più esperti ripetono una frase della vita quotidiana e l'officina, per buona misura: il calcolo della formula si avvicina, il suono, la geometria del chip e lo stato della fresa sono i tuoi veri navigatori nel territorio della velocità.
Sui torni manuali, iniziare vicino alla metà inferiore di un intervallo quando il lavoro sporge lontano dal mandrino, il montante dell'utensile è leggero o il lotto di materiale è sconosciuto Con la tornitura CNC, la velocità superficiale costante può tenere SFM più da vicino, ma è comunque necessario un tappo RPM massimo e una presa della mascella sufficiente per il diametro.
Tabella della velocità di taglio per materiale e tipo di utensile
Di seguito trovi i valori di tornitura FPM o SFM consigliati utilizzati sui tipici lavori di configurazione del tornio e altri parametri rilevanti basati su ipotesi in un grafico degli strumenti: - Alimentazione di 0,0 0,0 4 ipr, Dep di taglio di 0,040 pollici, 0040 pollici, 80 minuti di vita lavorativa o sostituzioni di 180 minuti Elenchiamo questo riferimento, non come parametri definitivi per qualsiasi tornio.
| Gruppo materiale | Esempi | Inizio HSS | Inizio carburo | Nota negozio |
|---|---|---|---|---|
| Acciaio al carbonio a libera lavorazione | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Buon materiale di prima prova se il tornio e l'utensile sono rigidi. |
| Acciaio a basso tenore di carbonio | 1006-1026 | 125-215 FPM | 800-885 FPM | Guarda il bordo costruito quando l'alimentazione è troppo leggera. |
| Acciaio medio al carbonio | 1027-1052 | 55-180 FPM | 670-970 FPM | La diffusione della durezza è importante; iniziare in basso se le condizioni delle scorte non sono note. |
| Acciaio legato a libera lavorazione | 4140, 4150 | 70-200 FPM | 430-685 FPM | 4140 condizione può cambiare la risposta; non ignorare il trattamento termico. |
| Inossidabile austenitico | 201, 304, 304L, 321, 347 | 115-135 FPM | 570 FPM | Mantenere il taglio dell'utensile Lo sfregamento può indurire la superficie. |
| Ghisa | Classi di ferro grigio | 145-215 FPM | 410 FPM | Il taglio a secco è comune, ma il controllo della polvere è ancora importante. |
| Ottone | Ottone a taglio libero | 300-350 FPM | 1170 FPM | Utilizzare la geometria adatta dell'utensile; l'ottone può afferrare con il bordo sbagliato. |
| Bronzo | Leghe di bronzo generali | 200-250 FPM | 715 FPM | Le leghe abrasive possono punire l’HSS più velocemente di quanto suggerito dal grafico. |
| Alluminio battuto | Serie 5000, 6000, 7000 | 500-600 FPM | 2820 FPM | Il controllo del chip e gli RPM disponibili spesso limitano la configurazione reale. |
Un articolo alla pagina di tornitura dei metalli ANTISHICNC suggerisce 70-135 FPM per le punte degli utensili HSS in acciaio dolce e 140-270 FPM per gli inserti; questi valori tendono a favorire i parametri generali del macchinario piuttosto che le prestazioni ideali per una singola combinazione di utensili e pezzi.
Converti SFM in RPM con la scala Diametro-Prima Velocità
La versione in pollici del calcolo della velocità di taglio è: SFM = pi x diametro in pollici x RPM /12. un sacco di macchinisti usano RPM = SFM x 3,82 / diametro in pollici Questo numero di 3,82 è solo 12 / pi.
Formula Scheda
SFM da RPM: SFM = 0,262 x diametro (in) x RPM
RPM da SFM: RPM = SFM x 3,82 /diametro (pollici)
Metrica: m/min = pi x diametro (mm) x RPM /1000
| Impostazione | Velocità obiettivo | Diametro | RPM calcolato | Decisione |
|---|---|---|---|---|
| HSS su albero in acciaio | 100 SFM | 1.000 pollici | 382 GIRI AL MINUTO | Buon punto di partenza manuale-laccio. |
| Stesso acciaio, barra più grande | 100 SFM | 2.000 pollici | 191 GIRI AL MINUTO | Metà del numero di giri perché il diametro è raddoppiato. |
| Carburo su alluminio | 500 SFM | 0,500 pollici | 3820 GIRI AL MINUTO | Ha bisogno di un tornio con una velocità di fascia alta sufficiente. |
| Controllo formula pubblicata | 2 pollici a 700 giri al minuto | 2.000 pollici | 366.33 GFS | Corrisponde all'esempio Mitsubishi. |
Scenario: un macchinista sgrossa un albero 4140 da 2 pollici utilizzando HSS Utilizzando grafici per materiali 4140/4150, SFM varia da 70 a 200 FPM Provando un'impostazione SFM da 100 si arriva a un numero di giri di 191 Se i chip diventano blu e il bordo dell'utensile si usura rapidamente, ridurre SFM Se i chip rimangono fibrosi e l'utensile inizia a strofinare il pezzo, sperimentare un'alimentazione leggermente più elevata prima di respingere la raccomandazione del grafico per SFM.
HSS vs Carbide: quando il numero più veloce del grafico non è l'inizio migliore
I grafici del carburo mostrano spesso molto più alto SFM che HSS, che sta per acciaio ad alta velocità Ciò non significa che ogni inserto del carburo dovrebbe funzionare vicino alla parte superiore del tavolo su ogni tornio Carbide gradisce il calore, la rigidità e l'alimentazione sufficiente per lavorare il bordo Su una configurazione elastica, il carburo può scheggiare ad una velocità in cui un utensile HSS affilato taglierebbe silenziosamente.
Vantaggi HSS
HSS tiene un bordo affilato più a lungo, può lavorare in modo affidabile su macchine più piccole o più deboli e funziona efficacemente a velocità superficiali inferiori Gli usi principali di questo materiale includono: piccoli cicli di produzione, lavori di riparazione, alberi stretti, operazioni manuali non interrotte e tagli in materiali che non sono familiari all'operatore.
La velocità di taglio è limitata dal calore Una volta riscaldato un utensile da taglio fino al punto in cui il suo bordo inizia a brillare di rosso, la durata dell'utensile diminuisce esponenzialmente.
Vantaggi del carburo
Il carburo ha la capacità di tagliare ad alta velocità ed è adatto per materiali più abrasivi, a condizione che la macchina, il portautensili, il grado dell'inserto in carburo e i fluidi da taglio siano stati selezionati correttamente per l'attività.
La velocità di taglio è limitata dal supporto I gruppi di morsetto allentati, le deboli quantità di mandrino, la velocità di avanzamento insufficiente o le vibrazioni eccessive dell'utensile potrebbero effettivamente comportare una produttività complessiva inferiore con tagli di carburo ad alta velocità rispetto ai tagli HSS ottimizzati a bassa velocità.
Scenario: la tua parte in acciaio inossidabile 304 chiacchiera sul tuo piccolo tornio azionato manualmente. Mentre numerosi grafici potrebbero suggerire che puoi far funzionare il tuo utensile in metallo duro in una gamma SFM molto più veloce di quella tipica per gli utensili HSS. In pratica, quando l'acciaio inossidabile inizia a correre il rischio di incrudimento, la soluzione al problema del chiacchiericcio potrebbe risiedere non solo nella velocità di taglio (che dovrebbe essere regolata su un SFM inferiore per avviarsi), ma potrebbe richiedere un inserto da taglio più affilato, meno sporgenza (sporgenza dell'utensile) dell'utensile da taglio, maggiore stabilità del portautensile, applicazione coerente del flusso del truciolo sull'inserto e potenzialmente utilizzo di utensili da taglio in metallo duro a figure emiche positive.
Tornitura, fresatura, foratura e alesatura: perché una SFM non è sempre una configurazione
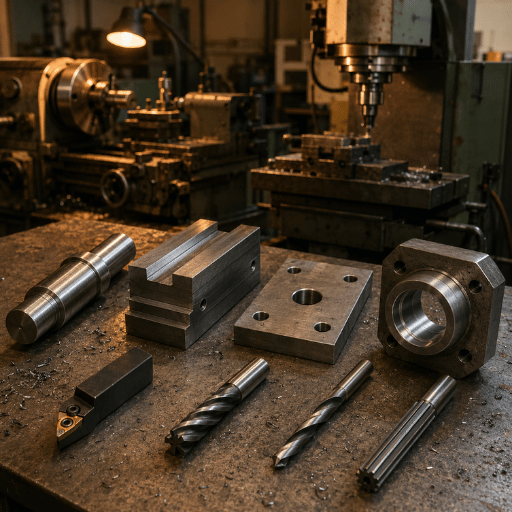
La velocità di taglio non è l'intero problema di alimentazioni e velocità Le frese hanno denti, carico di trucioli, impegno radiale e diametro dell'utensile I trapani intrappolano il calore in un foro I reamer rimuovono un piccolo margine e necessitano di un'alimentazione pulita e costante Gli utensili di tornitura tagliano la superficie esterna di un pezzo rotante.
Questo è il motivo per cui i grafici spesso dividono tornitura, fresatura, foratura e alesatura anche quando il materiale è lo stesso. La guida Speeds-and-Feeds avverte inoltre che concentrarsi solo sull'RPM può nascondere un problema di feed; un carico di chip troppo ridotto può creare chiacchiere anche se la velocità sembra ragionevole.
| Operazione | Ingresso diametro | Rischio principale | Usa il grafico come? |
|---|---|---|---|
| Voltando | Diametro del pezzo | Chiacchiere, usura dei bordi, finitura scadente | Convertire SFM in RPM al diametro attuale dello stock. |
| Fresatura | Diametro taglierina | Carico sbagliato del chip, sfregamento, deflessione dell'utensile | Utilizzare SFM con carico di truciolo per dente e impegno radiale. |
| Foratura | Diametro del trapano | Calore impacchettato all'interno del foro | Inizia più lentamente rispetto alla svolta aperta se l'evacuazione del chip è scarsa. |
| Alesatori | Diametro dell'alesatore | Buco di grandi dimensioni, segni di chiacchiere | Utilizzare una velocità inferiore con alimentazione costante e una corretta franchigia di scorta. |
Per il contesto di selezione degli strumenti, vedere le guide di ANTISHICNC a tipi di utensili da taglio e utensili per il taglio del metallo.
Cosa succede se la velocità di taglio è troppo alta o troppo bassa?
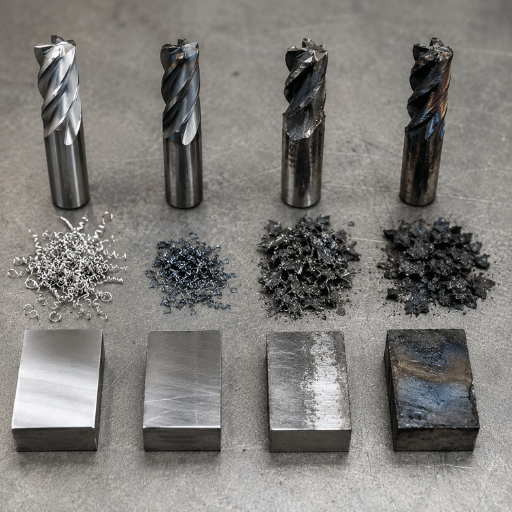
Le scelte di velocità errate non si presentano come un singolo sintomo Troppa velocità può bruciare uno strumento, spalmare l'alluminio o indurire il lavoro inossidabile Troppa poca velocità può sfregare invece di tagliare, peggiorare la finitura e far sì che un operatore sollevi il mangime per la ragione sbagliata.
| Riassortimento | Probabile causa | Prima correzione | Non dimenticare |
|---|---|---|---|
| Trucioli blu e usura rapida dei bordi | Velocità superficiale troppo elevata per utensile o liquido refrigerante | Ridurre la SFM del 15-25% | Controlla il grado di inserimento o la nitidezza HSS. |
| Chiacchiere su un lungo albero | Troppa velocità per la rigidità, o alimentare troppo leggero | Accorciare lo sbalzo, sostenere il lavoro, alterare la velocità | Un centro o un riposo costante possono avere una importanza superiore al numero di giri. |
| Strofinamento e finitura scadente | Edge non sta prendendo un vero chip | Sollevare leggermente l'alimentazione o utilizzare un bordo più affilato | Rallentare di nuovo può peggiorare lo sfregamento. |
| Superficie in acciaio inossidabile peggiora ogni passaggio | Indurimento del lavoro da sfregamento o dimorare | Utilizzare uno strumento positivo e affilato e un'alimentazione costante | Non lasciare che l'utensile si fermi alla spalla. |
| L'alluminio si accumula sul bordo | Geometria, velocità o lubrificazione errate | Utilizzare un bordo lucido e affilato e un fluido da taglio | Più giri al minuto senza controllo del chip possono peggiorare la finitura. |
Scenario: una piccola parte in alluminio è calcolata a 3820 RPM, ma il tornio raggiunge il massimo a 2500 RPM Non abbandonare il grafico Eseguire la velocità stabile più alta che la macchina consente, scegliere un utensile affilato, tenere sotto controllo la saldatura a truciolo e accettare che il tempo di ciclo sarà diverso da un tornio CNC ad alta velocità.
Abbina il grafico alla gamma di velocità del tornio e alla modalità di controllo
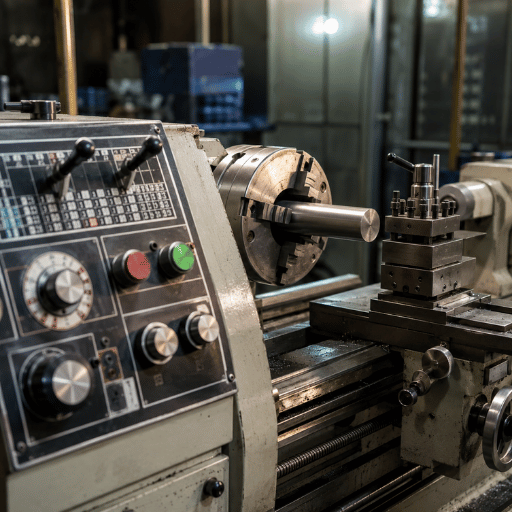
Un grafico di velocità può esporre una mancata corrispondenza della macchina prima dell'acquisto Se la maggior parte delle parti sono di grande diametro, la coppia a basso numero di giri e il cambio contano Se la maggior parte delle parti sono di piccolo alluminio o ottone, il soffitto ad alto numero di giri è importante Se i diametri cambiano attraverso il taglio, la velocità della superficie costante CNC può far risparmiare tempo, ma ha bisogno di un limite di giri sicuro.
| Tipo tornio | Segnale di gamma di velocità | Miglior adattamento grafico | Link di pianificazione interna |
|---|---|---|---|
| Tornio tornitura metallo generale | 70-2500 GIRI AL MINUTO | Riparazione mista, pozzo e lavoro in officina | Panoramica del tornio per tornitura del metallo |
| Tornio universale | 40-2000 GIRI AL MINUTO | Formazione manuale, toolroom, tornitura di riparazione | Tornio universale |
| Tornio CNC | 40-6000 GIRI AL MINUTO | Piccole parti, velocità costante della superficie, lavoro di produzione del carburo | Pagina della macchina del tornio CNC |
| Tornio filettatura tubi | 20-650 GIRI AL MINUTO | Tubo grande, taglio del filo, tornitura più lenta per carichi pesanti | Pagina del tornio per filettatura di tubi |
| Tornio verticale | 0,4-63 GIRI AL MINUTO | Lavori di grande diametro in cui la velocità superficiale arriva a regimi molto bassi | Tornio verticale |
Gli utenti CNC dovrebbero anche comprendere G96 e G97. G96 mantiene una velocità superficiale costante mentre l'utensile si muove sulla faccia della parte; G97 mantiene un numero di giri fisso. Vicino alla linea centrale, è ancora necessaria una velocità massima sicura del mandrino perché un puro calcolo della velocità della superficie costante spingerebbe il numero di giri verso l'alto.
Per la pianificazione dei processi, confrontare Torni CNC e centri di tornitura, quindi rivedere Tornitura e fresatura CNC se la parte necessita di caratteristiche sia rotonde che prismatiche.
Standard, tracciabilità dei materiali e lista di controllo delle quotazioni
La velocità di taglio non è scritta negli standard OSHA, ANSI, ISO, ASTM o ASME come una singola risposta RPM, ma gli standard modellano comunque il quadro decisionale attorno al taglio OSHA 29 CFR 1910.212 copre la protezione della macchina per i punti operativi e la versione eCFR di 29 CFR 1910.212 è il testo legale da verificare quando si effettuano le modifiche alla protezione o all'accesso al mandrino La guida dell'unità NIST SI aiuta a mantenere coerenti le conversioni m/min, mm e ft/min. Le categorie di macchine utensili ISO e le risorse di codice ASME sono riferimenti utili quando un progetto passa dalla configurazione del negozio a un lavoro di produzione documentato.
| Articolo tracciabilità | Registrare sul foglio di configurazione | Soglia decisionale | Riferimento dell'autorità |
|---|---|---|---|
| Custodia e accesso | Protezione del mandrino, protezione del chip, accesso di arresto e supporto della barra | Revisione prima di eseguire 2 in stock bar sopra i 1000 giri al minuto o qualsiasi sporgenza lunga | OSHA 29 CFR 1910.212 |
| Controllo testo legale | Clausola OSHA /29 CFR applicabile utilizzata dal revisore della sicurezza | Utilizzare prima di cambiare la protezione, la portata dell'attrezzatura o la posizione dell'operatore | eCFR 29 CFR 1910.212 |
| Conversione unità | SFM, m/min, 25 mm, 50 mm, 1 pollice e 2 nelle note di conversione | Utilizzare un sistema unitario per foglio di configurazione; non mescolare mm e in senza una conversione scritta | Unità NIST SI |
| Categoria macchina | Tornio manuale, tornio CNC, tornio verticale o tornio per filettatura di tubi | Utilizzare la struttura di selezione prima di citare parti di diametro superiore a 250 mm o inferiore a 25 mm | Elenco delle categorie di macchine utensili ISO |
| Record progetto | Baseline del progetto, note di casi di studio, risultati della produzione, produttività e tasso di rilavorazione | Registrare dopo i primi 30 minuti o le prime 10 parti, quindi rivedere prima di ripetere la citazione | Portale codici e standard ASME |
Questa non è un'affermazione che ogni lavoro di svolta abbia bisogno di un rapporto materiale ASTM o di un pacchetto di codici ASME È una lista di controllo delle quotazioni Se il progetto richiede la tracciabilità del materiale ASTM, una revisione della sicurezza della macchina ANSI o ISO, un record di implementazione sul campo interno o un documento esaminato dall'ingegneria, catturalo prima che il risultato della produzione venga giudicato solo in base al throughput.
Per il controllo dell'unità, scrivere esattamente i valori di configurazione: 25 mm, 50 mm, 100 mm, 250 mm, 1 pollice, 2 pollici, 4 pollici, 6 pollici, 0,004 nell'alimentazione, 0,040 di profondità di taglio, primi 30 minuti di produzione, punto di revisione di 8 ore, nota di azione correttiva di 24 ore e note di ordine ripetuto di 12 mesi. Quella piccola abitudine mantiene la matrice decisionale leggibile mesi dopo.
Trasforma il grafico in un foglio di configurazione prima della produzione
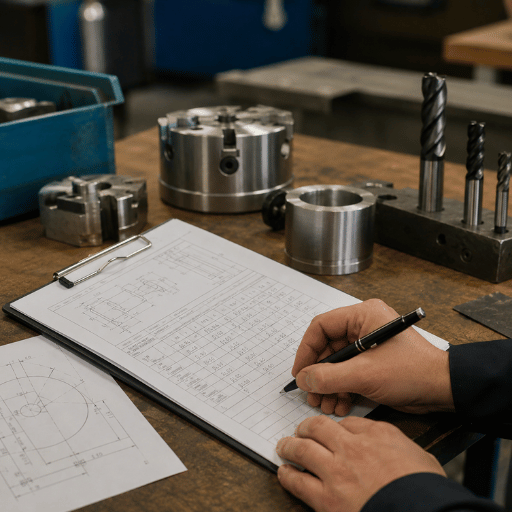
Un foglio di configurazione impedisce a un grafico di diventare congettura Annotare il valore del grafico, il risultato della formula e la prima correzione prima che la prima parte venga tagliata. Ciò rende la seconda parte più veloce da configurare e offre all'operatore successivo qualcosa di meglio della memoria.
Lamiera di configurazione della velocità del tornio
- Grado e condizione del materiale di registrazione, come 4140 ricotto, 304 inossidabile, 6061-T6 o stock di negozio sconosciuto.
- Registrare il materiale dell'utensile, il grado dell'inserto, il raggio del naso, lo stile del rastrello e se viene utilizzato il liquido di raffreddamento.
- Registrare il diametro iniziale, l'SFM target, l'RPM calcolato e l'RPM della macchina effettivamente utilizzati.
- Registrare la velocità di avanzamento, l'alimentazione per giro, la profondità di taglio, la sporgenza dell'utensile e il metodo di mantenimento.
- Registra il colore del chip, la forma del chip, il suono, la finitura superficiale e l'usura dell'utensile dopo il passaggio di prova.
- Registrare la velocità finale e il feed dopo la correzione, non solo il numero del grafico.
Per gli operatori manuali, ANTISHICNC punte di tornitura del tornio in metallo la guida è una lettura successiva utile perché gli errori di velocità spesso vengono visualizzati insieme all'altezza dell'utensile, al supporto centrale e agli errori di alimentazione.
Utilizzare i requisiti di velocità di taglio quando si sceglie un tornio tornitore in metallo
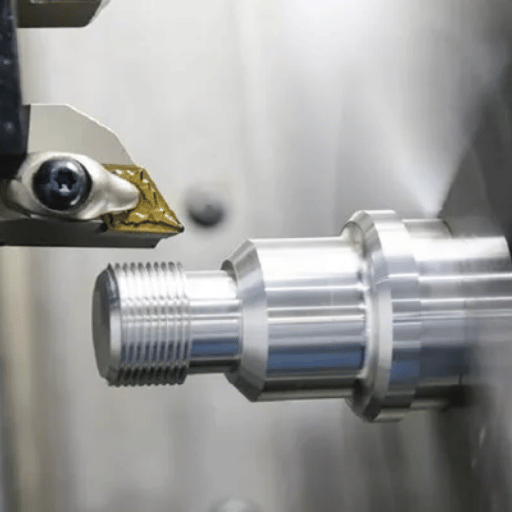
Un preventivo del tornio dovrebbe includere più dell'oscillazione, della distanza tra i centri e della potenza del motore Portare un foglio di lavoro a piccola velocità nella conversazione di acquisto Elencare il diametro maggiore, il diametro più piccolo, il materiale comune, il tipo di utensile e l'SFM desiderato Quindi chiedere se la macchina può mantenere quelle velocità con la coppia, il mandrino e la modalità di controllo di cui la parte ha bisogno.
| Domanda dell'acquirente | Perché è importante | Prove da portare |
|---|---|---|
| Il mandrino può funzionare lentamente con la coppia? | L'acciaio di grande diametro può calcolare a bassi regimi ma necessita comunque di energia. | Diametro più grande, grado del materiale, profondità di taglio. |
| Il mandrino può correre abbastanza veloce? | Piccoli lavori in alluminio o carburo possono calcolare oltre i 3000 giri al minuto. | Diametro più piccolo e SFM target. |
| Il controllo supporta una velocità superficiale costante? | Il lavoro di rivestimento e rastremazione può cambiare diametro continuamente. | Disegno della parte e massimo RPM sicuro del mandrino. |
| La tenuta di lavoro sopravviverà alla velocità? | RPM è una questione di sicurezza, non solo una questione di produttività. | Dimensione del mandrino, tipo di mascella, lunghezza della barra, metodo di supporto. |
Scenario: un negozio cita sia flange in acciaio da 10 pollici che boccole in alluminio da 0,75 pollici Sulla flangia, un tornio verticale può avere senso perché il numero di giri calcolato è basso e il lavoro è pesante Con la boccola, un tornio CNC con soffitto a 6000 giri si adatta meglio Un grafico indica due macchine molto diverse.
Se stai abbinando una famiglia di componenti a una macchina, inizia con il Tornio tornitura metallo ANTISHICNC panoramica, quindi invia il materiale, l'intervallo di diametro, la tolleranza e il tipo di utensile pianificato per un controllo dell'intervallo di velocità.
Prospettive: grafici statici, calcolatrici e librerie di strumenti CAM nel 2026
Le carte statiche possono essere utili perché ci illustrano la “” in scala: il modo in cui l'acciaio 4140, l'inossidabile 304 e l'alluminio 6061 non sono realmente nella stessa banda “speed.” Le calcolatrici aiutano a farlo ancora più rapidamente eliminando le nostre possibilità di eseguire l'aritmetica su diametro e SFM. I dati della libreria di strumenti CAM rappresentano un livello di sofisticazione molto più elevato, memorizzando note su materiali, attrezzature, tipi di supporti, refrigeranti e specifiche delle macchine utensili.
Tutti e tre condividono un punto debole: il primo taglio necessita ancora di ispezione Nel 2026, il miglior flusso di lavoro non è grafico contro calcolatore È grafico per l'intervallo di partenza, calcolatore per RPM, foglio di configurazione per la tracciabilità e correzione dell'operatore per la macchina reale.
FAQ
Qual è la velocità di taglio ottimale?
La velocità di taglio ottimale è quella velocità superficiale in cui è possibile ottenere una durata utensile accettabile, un controllo efficace del truciolo, un livello di calore appropriato e una finitura superficiale accettabile in macchine specifiche. Qualsiasi grafico trovato fornisce solo una linea guida; la velocità varierà in base alle condizioni del materiale, al design dell'utensile, allo stile dell'attrezzatura, al tipo di liquido refrigerante e alla rigidità intrinseca del supporto dell'utensile del tornio e della macchina utensile stessa.
Come si calcola la velocità di taglio da RPM?
La formula per la velocità superficiale (SFM = Surface Feet Per Minute) è SFM = 0,262 x diametro in pollici x RPM Per la metrica diventa (m/min = pi x diametro in mm x RPM /1000) Un tipico esempio può essere visto cercando il valore di SFM: 2” diametro, 700 RPM e ~366,33 SFM. Ma puoi anche invertire il processo: prendi un valore SFM dal tuo grafico e determina il numero di giri del mandrino utilizzando questa equazione: RPM = SFM x 3,82 /diametro in pollici.
Cosa succede se la velocità di taglio è troppo alta?
Con l'aumento delle temperature dell'utensile, i bordi si opacizzano; il truciolo può essere strappato invece di fratturarsi in modo pulito e la superficie finita può diventare sbavata e spalmante Gli acciai inossidabili possono essere difficili da tagliare una volta che le loro superfici hanno “work hardened” da condizioni di permanenza o sfregamento Rallenta il mandrino Speed Down con diminuzioni moderate.
Qual è la velocità di taglio per l'acciaio 4140?
Per gli acciai legati ad alta lavorazione libera come 4140 e 4150, un grafico di tornitura comune potrebbe suggerire 70-200 FPM per gli utensili HSS e 430-685 FPM per il carburo Se stai lavorando con 4140 e il tuo materiale appare indurito, la configurazione potrebbe essere meno rigida, o eseguirai tagli interrotti, inizia verso l'estremità inferiore Calcoliamo una barra di diametro 2” a 100 SFM. 100 SFM = 0,262 x 2” x RPM quindi 100 = 0,524 x RPM; o RPM=100/0,524=190,8. E sulla barra di diametro 1”: RPM=100/(0,262*1) = 381,7.
Qual è una velocità di taglio sicura per l'alluminio?
E per l'alluminio lavorato (materiale della serie 5000, 6000, 7000) lo stesso grafico richiede 500-600 FPM per HSS e 2820 FPM per il carburo. Si noti cosa è probabile che tali valori richiedano in termini di numero di giri del mandrino e la necessità di velocità della macchina, nonché buone caratteristiche di formazione del truciolo.
Il carburo è sempre più veloce dell'HSS?
Sebbene molti materiali siano adatti per un taglio più rapido con Carbide, non è saggio lanciare la configurazione nell'SFM a carburo più alto a meno che le condizioni non lo giustifichino.
La velocità della superficie è la stessa della velocità del mandrino?
No. La velocità superficiale è la velocità con cui il materiale si muove oltre il tagliente La velocità del mandrino è il numero di giri del mandrino o del mandrino Il diametro li collega Allo stesso numero di giri, un diametro di 2 pollici ha il doppio della velocità superficiale di un diametro di 1 pollice.



