














L'EDM, i servizi di taglio dei fili all'avanguardia nella produzione di precisione, offrono i massimi livelli di accuratezza ed efficienza nella costruzione di parti e componenti complessi, rimane tuttavia la domanda: come funziona questo processo altamente innovativo, e cosa lo rende così ricercato dalle industrie dall'aerospaziale ai dispositivi medici? l'articolo approfondisce l'intrigante mondo del Taglio del filo EDM, spiegando la scienza dietro di esso ed elaborando come l'energia elettrica viene utilizzata per tagliare i materiali con precisione. Che tu sia un ingegnere esperto, un produttore curioso o semplicemente qualcuno curioso della tecnologia, l'applicazione e i vantaggi del taglio del filo EDM saranno molto penetranti per te.
Introduzione alla lavorazione a scarica elettrica
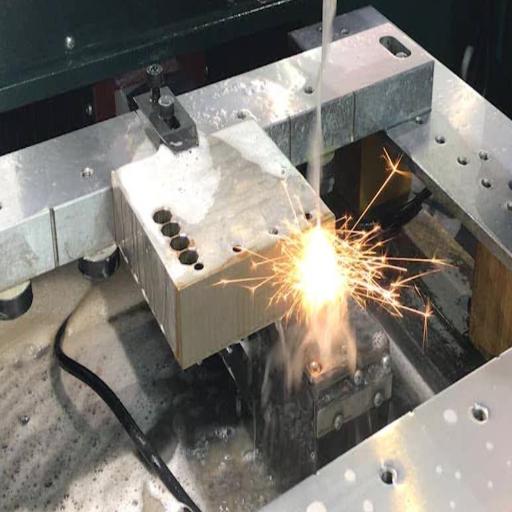
La lavorazione a scarica elettrica (EDM) è un processo di produzione che utilizza energia elettrica per rimuovere materiale da un pezzo Il processo prevede una serie di scariche elettriche controllate (scintille) che si verificano tra l'elettrodo a filo carico e il materiale da lavorare È un metodo di taglio senza contatto; quindi, viene utilizzato per metalli duri o materiali che non possono essere lavorati con macchine convenzionali L'EDM trova impiego in industrie di alta precisione, come aerospaziale, automobilistica e nella produzione di stampi, grazie alla sua capacità di tagliare forme complesse e dettagli fini.
Che cosa è la lavorazione a scarica elettrica?
La lavorazione a scarica elettrica (EDM) è un altro metodo di lavorazione non convenzionale che utilizza l'energia termica per rimuovere il materiale da un pezzo, ciò si ottiene generando scariche elettriche controllate tra l'elettrodo e il pezzo durante la lavorazione, che è tipicamente immerso in un fluido dielettrico Il calore intenso emanato dalla scintilla provoca la fusione e la vaporizzazione locale del materiale del pezzo, influenzando così una rimozione accurata senza contatto meccanico diretto.
Particolarmente importante per l'uso nella lavorazione di materiali tenaci, come acciai per utensili, carburo di tungsteno e superleghe, che resistono ai metodi di lavorazione convenzionali Il processo si è rivelato eccellente rendendo geometrie e tolleranze complesse, che in molti casi hanno raggiunto ±0,005 mm Anche le finiture EDM possono essere incredibilmente lisce, con valori di rugosità che raggiungono anche 0,1 µm Ra a seconda dell'applicazione.
I recenti sviluppi nell'EDM ne hanno migliorato l'efficienza e ampliato la gamma di applicazioni, ad esempio, le moderne macchine per elettroerosione a filo utilizzano fili sottili, fino a 0,02 mm di diametro, per effettuare tagli eccellenti Inoltre, i miglioramenti dell'automazione e l'integrazione dell'apprendimento automatico hanno portato a una sostanziale riduzione del tempo di lavorazione, con alcuni sistemi in grado di ridurre il tempo di lavorazione fino a 30%. In settori che vanno dall'aerospaziale e automobilistico alla produzione di dispositivi medici, componenti specializzati, come pale di turbine, stampi a iniezione e strumenti chirurgici, sono fabbricati con grande affidamento sull'EDM.
A causa della precisione e della flessibilità per la movimentazione dei materiali che le macchine convenzionali non eseguono adeguatamente, l'EDM è vicino alla fine delle competenze nell'universo produttivo odierno.
Storia ed evoluzione dell'EDM
L'EDM fu inventato negli anni '40, considerato da alcuni come l'alba dell'era della produzione elettrica, fu durante i tempi pre-moderni dell'EDM che gli scienziati sovietici Lazarenko e Lazarenko erano noti per aver sviluppato un modo di erodere il metallo utilizzando l'erosione elettrica a scintilla All'epoca, il processo era lento e poteva essere impiegato solo in scenari limitati che coinvolgevano utensili e fabbricazione di stampi. Molto è cambiato nel corso degli anni e i progressi tecnologici hanno permesso all’EDM di diventare oggi un metodo di produzione praticamente utilizzato.
Negli anni '70, con l'avvento del CNC, tutto cambiò, portando l'EDM in un nuovo regno dell'automazione, permettendo di realizzare geometrie complesse con una precisione tale che nessun'altra tecnologia poteva eguagliare Insieme a questo, lo sviluppo degli ultimi tipi di fluidi dielettrici, EDM a taglio filo e alimentatori ad alta tecnologia ha permesso ai produttori di lavorare materiali più duri con velocità migliori L'EDM continua ad evolversi sfruttando le possibilità attraverso l'integrazione di tecnologie come l'IA e l'apprendimento automatico, che massimizzano le prestazioni e soddisfano le crescenti richieste delle industrie ad alta precisione.
Principi di base della lavorazione a scarica elettrica
Uno degli approcci alla lavorazione dei materiali è la lavorazione a scarica elettrica (EDM), in cui una serie di scariche elettriche sono controllate per rimuovere il materiale dal pezzo Utilizza un elettrodo caricato elettricamente e un fluido dielettrico per erodere i materiali conduttivi Il primo passo nell'operazione prevede la creazione di uno spinterometro tra l'elettrodo dell'utensile e il pezzo In seguito all'applicazione della tensione, il fluido dielettrico si ionizza e viene stabilito l'arco filo-utensile Attraverso questo arco viene generato calore, che a volte raggiunge una temperatura fino a 8.000-12.000 °F (4.427-6.648 °C), che si traduce nella fusione e vaporizzazione del materiale in quantità microscopiche.
L'EDM, così, si distingue lavorando materiali duri con la massima precisione, come leghe di acciaio, carburo di tungsteno e persino titanio, Può mantenere tolleranze strette fino a ±0,0001 pollici (±2,5 micron) e può idealmente eseguire una geometria intricata, rendendolo il metodo più adatto per l'industria aerospaziale, automobilistica e della produzione di dispositivi medici.
Il progresso oggi nell'EDM si estende anche oltre questo Le macchine EDM programmabili utilizzano algoritmi adattivi e tecniche di apprendimento automatico per regolare i parametri in tempo reale, ottimizzando le prestazioni e minimizzando l'usura degli utensili I dati suggeriscono addirittura che l'EDM a taglio metallico può produrre finiture superficiali fino a 0,1 µm Ra, riducendo così le operazioni di finitura secondarie e aumentando l'efficienza operativa complessiva.
I tipi di olio dielettrico o acqua deionizzata utilizzati nell'EDM forniscono le funzioni di raffreddamento del pezzo, lavaggio via detriti e mantenimento di una condizione elettrica costante e costante I sistemi dielettrici avanzati con scarichi più rapidi ora presentano tassi di rimozione del materiale più elevati e meno danni termici al pezzo.
Così, con questi principi e tecnologie all'avanguardia, l'EDM è il futuro della produzione ad alta precisione e una forza trainante per l'innovazione nella produzione di componenti complessi.
Il processo di taglio del filo EDM
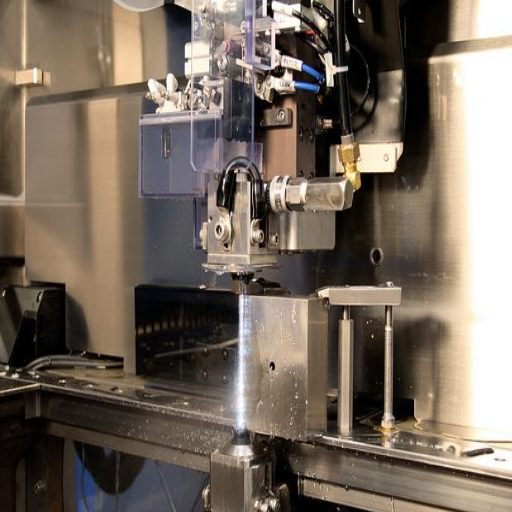
Il processo di taglio del filo EDM utilizza un filo in tensione, caricato con elettricità, per tagliare e modellare i materiali con estrema precisione Questo filo funge da elettrodo e elettricamente non tocca il materiale Invece, una serie di scariche elettriche generate tra il filo e il pezzo in lavorazione si traduce nell'erosione controllata del materiale Questa tecnica viene utilizzata anche per realizzare disegni intricati e lavorare con materiali duri difficili da lavorare utilizzando metodi convenzionali La sua precisione è elevata e genera basse sollecitazioni meccaniche sul materiale da tagliare, essendo quindi adatta a componenti fragili e complessi.
Panoramica dei lavori di taglio del filo
Il taglio del filo, noto anche come lavorazione a scarica elettrica a filo, ha trovato ampia applicazione in vari settori grazie alla sua accuratezza e versatilità Aerospaziale, automobilistico, produzione di dispositivi medici ed elettronica possono impiegarlo per fabbricare componenti complicati. Eccelle soprattutto nel soddisfare lo scopo di stampi di precisione, stampi e parti in microscala che richiedono un'elaborazione esatta.
Alcuni materiali sono complessi ed esotici e richiedono lavorazioni con metodi a filo, tra cui titanio, carburo di tungsteno e acciai per utensili, Data afferma che il taglio a filo fornisce tolleranze strette fino a ±0,001 mm Una tolleranza di questo tipo è della massima importanza per le industrie che richiedono elevata precisione. Sono anche più produttivi, con velocità di taglio fino a 500 mm² al minuto, rese possibili dal moderno elettroerosione a filo attraverso l'uso di un sistema di controllo avanzato e di una tecnologia adattiva.
Poiché i fili in questo metodo non entrano in contatto con il materiale, la maggior parte delle sollecitazioni termiche e meccaniche viene esercitata in modo innocuo sul pezzo e, quindi, non vi è quasi alcuna possibilità di distorsione o danneggiamento della cucitura durante la lavorazione. Pertanto, nella formazione di componenti geometricamente delicati, è considerato un metodo essenziale di rimozione del materiale. L'avvento dell'automazione e del taglio del filo multiasse ha ulteriormente migliorato l'efficienza e la capacità delle soluzioni EDM a filo, rendendole molto ricercate in scenari di produzione difficili.
Componenti chiave della macchina EDM
La macchina EDM è una combinazione di vari componenti che lavorano insieme per ottenere lavorazioni meccaniche con precisione ed efficienza I componenti e le loro funzioni sono così dettagliati
Unità Alimentazione
L'alimentatore è il cuore di qualsiasi macchina EDM Produce scariche elettriche controllate tra l'elettrodo utensile e il pezzo Le macchine EDM di ultima generazione utilizzano generatori moderni dotati di un sistema di controllo adattivo, consentendo all'EDM di controllare in modo ottimale le frequenze degli impulsi e i livelli di energia per una migliore precisione nel taglio e nella finitura superficiale.
Elettrodo per pezzi e utensili
Il pezzo è il materiale che viene lavorato, mentre l'elettrodo dell'utensile, solitamente in grafite, rame o tungsteno, funziona come conduttore per la scarica elettrica Alcune macchine complesse possono consentire un diametro dell'elettrodo fino a 0,02 mm per applicazioni dettagliate.
Sistema fluido dielettrico
I fluidi dielettrici come l'acqua deionizzata e l'olio hanno un'importanza primaria nel processo EDM. Agiscono come isolanti fino a quando non avviene lo scarico, e poi aiutano nel lavaggio dei detriti dalla zona di lavorazione Ora, con sistemi di monitoraggio in tempo reale in atto, è possibile mantenere la conduttività e la viscosità ottimali dei fluidi per migliorare l'efficienza.
Alimentatore automatico del filo (per EDM del filo)
Le macchine per elettroerosione a filo utilizzano un filo continuo proveniente da una bobina, tipicamente realizzato in ottone o ottone zincato, come elettrodo di taglio Gli alimentatori automatici di filo mantengono una tensione e velocità di avanzamento del filo costanti; i moderni sistemi di alimentazione del filo supportano fili di diametro compreso tra 0,05 e 0,30 mm per soddisfare vari requisiti di precisione.
Tavolo macchina e dispositivo di tenuta del lavoro
La tavola della macchina fornisce una base solida per l'operazione di lavorazione L'altissima precisione dei dispositivi di supporto del lavoro, come morse o morsetti magnetici, assicura che il pezzo sia tenuto saldamente, consentendo il suo posizionamento accurato Le moderne macchine EDM utilizzano tavole rotanti controllate da CNC per la lavorazione multiasse.
Sistema di controllo servo
Un sistema di servocontrollo assicura il corretto posizionamento dell'elettrodo e del pezzo Questo sistema consente la regolazione dinamica della lavorazione tra l'elettrodo e il pezzo, alterando la condizione di interstizio per ottenere velocità di scarica ottimali e fornendo così una consistenza superiore nel taglio.
Sistema di raffreddamento
La generazione di calore durante l'EDM avrebbe effetti negativi sulle prestazioni e sulla durata dell'utensile Per garantire un funzionamento stabile e proteggere i componenti, il sistema di raffreddamento è abilitato, dotato di scambiatori di calore, e incorpora il monitoraggio della temperatura in tempo reale.
Controller CNC
Il controller CNC è il cervello della macchina EDM, che esegue operazioni di lavorazione programmate in anticipo, grazie ai miglioramenti apportati finora, questi controller hanno reso la lavorazione di geometrie complesse semplice e automatizzata, con un'interfaccia facile da usare, funzionalità di modellazione 3D e sistemi di rilevamento degli errori.
Le macchine EDM sono ampiamente utilizzate, sfruttando la tecnologia più recente per soddisfare le esigenti esigenze industriali dei settori aerospaziale, medico e della produzione di utensili e matrici.
Come funziona la lavorazione a scarica elettrica nel taglio dei fili
Il principio di funzionamento della lavorazione a scarica elettrica a taglio filo impiega come utensile da taglio un filo molto sottile e caricato elettricamente (solitamente ottone o molibdeno), a questo filo non è mai consentito toccare fisicamente il materiale; si generano invece scintille elettriche controllate tra il filo e il pezzo Queste scintille elettriche generano temperature estremamente elevate, fondendo e vaporizzando minuscoli punti sulla superficie del materiale Il processo avviene in un fluido dielettrico che impedisce l'arco elettrico indesiderato e contemporaneamente raffredda il materiale mentre lava via i detriti Il filo EDM viene utilizzato in applicazioni che richiedono forme altamente intricate, angoli acuti e lavori molto dettagliati su materiali complessi o delicati, formando così la spina dorsale di ogni industria che coinvolge lavorazioni delicate e intricate.
Materiali e Utensili da Taglio in EDM
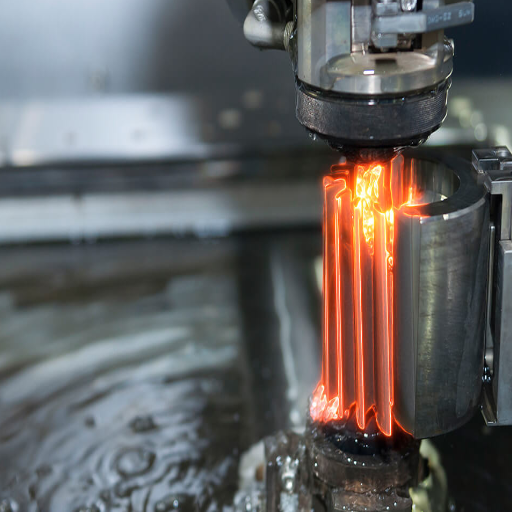
L'EDM è adatto per materiali di lavorazione elettricamente conduttivi, come acciaio, titanio, alluminio, tungsteno e leghe di rame Questi materiali sono spesso utilizzati in settori come quello aerospaziale, automobilistico e della produzione di utensili grazie alla loro resistenza, durata e resistenza all'usura Gli utensili da taglio nell'EDM sono generalmente realizzati con materiali conduttivi, come ottone, rame o tungsteno, con elettroerosione a filo che comunemente utilizza un sottile filo di ottone o un filo rivestito Questi strumenti sono scelti per la loro capacità di mantenere la precisione resistendo alle scariche elettriche richieste per il processo.
Materiali comuni utilizzati nel taglio del filo EDM
Esiste un'affascinante varietà di materiali disponibili per il taglio del filo EDM, adatti a scopi specifici dell'applicazione Alcuni di questi materiali includono:
| Materiale Filo | Composizione | Proprietà chiave | Applicazioni primarie |
|---|---|---|---|
| Fili in ottone | Miscela di rame e zinco | Ottima conducibilità, prezzo accessibile | Scopi generali di lavorazione, tolleranze di taglio |
| Fili rivestiti | Rivestimento di zinco o ottone | Migliore stabilità allo scarico, usura ridotta | Tagli di alta precisione, disegni di parti complesse |
| Fili di rame | Rame puro | Ottima conducibilità elettrica | Microlavorazione, requisiti di massima precisione |
| Fili di molibdeno | Molibdeno puro | Elevata resistenza alla trazione, resistenza termica | Aerospaziale, applicazioni mediche |
| Fili di tungsteno | Tungsteno puro | Stabilità della temperatura | Applicazioni specializzate ad alta temperatura |
| Fili in lega speciale | Composizioni in lega personalizzate | Adattabilità migliorata | Requisiti industriali emergenti |
Il materiale del filo utilizzato nel taglio del filo EDM dipende da vari fattori, tra cui la natura del materiale da lavorare, il livello di tolleranza richiesto e la qualità di finitura superficiale del materiale I materiali e i rivestimenti avanzati del filo mantengono la ricerca per una maggiore velocità, una maggiore precisione e una maggiore efficienza nel taglio del filo EDM sempre vivi.
Tipi di utensili da taglio nella lavorazione a scarica elettrica
Nell'EDM, per ogni applicazione viene impiegato un utensile da taglio specializzato per garantire la massima precisione ed efficienza durante il processo I due tipi principali di utensili da taglio utilizzati nell'EDM sono quelli impegnati nell'EDM a filo, in particolare gli elettrodi a filo, e quelli utilizzati per l'EDM a tuffo, che includono elettrodi formati o solidi.
- Elettrodi a filo: Utilizzati principalmente nell'EDM a filo, gli elettrodi a filo sono realizzati con fili di ottone, rame o rivestiti Gli elettrodi a filo forniscono l'azione di taglio in dettaglio fine e forme sottili e intricate per il pezzo L'uso di fili rivestiti e compositi consente ulteriori vantaggi nella velocità di taglio e nella qualità della finitura superficiale, in particolare sui materiali difficili da lavorare.
- Elettrodi formati: Gli elettrodi formati sono strumenti solidi utilizzati nell'EDM a tuffo che trasferiscono direttamente una forma personalizzata nel materiale Solitamente realizzati in grafite, rame o leghe di rame, questi elettrodi sono accuratamente modellati per adattarsi all'impronta richiesta Sono più adatti per cavità profonde, stampi o forme 3D complesse.
I tipi di utensili servono a scopi di lavorazione; il loro materiale è selezionato in base alla conduttività elettrica, alla resistenza all'usura e ad altri fattori, a seconda della complessità del lavoro. Ora, i progressi tecnologici nell'EDM continuano a migliorare il prodotto e a migliorare la diversità di questi utensili da taglio.
Tecniche di rimozione dei materiali nell'EDM
Nell'EDM, la rimozione del materiale è causata da una serie di scariche elettriche controllate tra l'elettrodo dell'utensile e il pezzo, entrambe collocate in un fluido dielettrico Quando la tensione viene applicata attraverso due elettrodi, il dielettrico si rompe, venendo convertito in uno stato di plasma che genera calore, fondendo e vaporizzando di conseguenza minuscole porzioni del materiale del pezzo nei punti di contatto.
Uno dei tipi principali di EDM è l'EDM a sprofondamento, indicato anche come EDM a tuffo o a pistone Un elettrodo sagomato viene qui utilizzato per creare cavità dettagliate o geometrie complesse nel pezzo L'altro tipo di EDM è l'EDM a filo, in cui l'elettrodo dell'utensile è un filo sottile e mobile con elevata conduttività Questo processo consente il taglio e il contorno con eccellenti tolleranze su metalli più duri.
Le velocità di rimozione del materiale sono influenzate dal tipo di materiale lavorato, dalle proprietà del materiale degli elettrodi utilizzati su entrambi i lati della scarica e dai parametri impostati sull'EDM, come l'energia di scarica e la durata dell'impulso Una corretta comprensione di questi parametri porterà all'efficienza e alla precisione della lavorazione riducendo al contempo le zone colpite dal calore.
Vantaggi della lavorazione a scarica elettrica
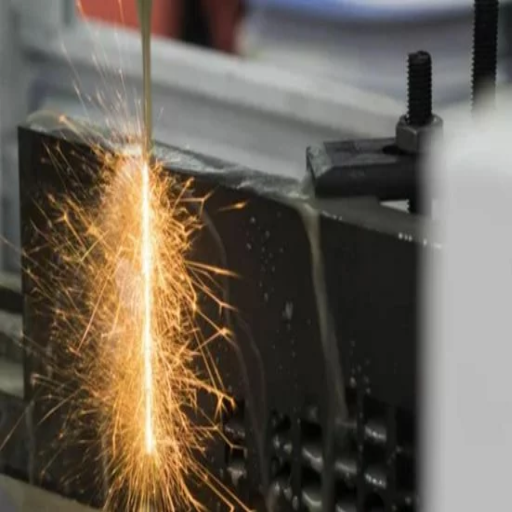
- Precisione e precisione: Questa tecnologia offre la possibilità di lavorazione a scarica elettrica di parti molto minuscole e dettagliate, rendendola adatta ad applicazioni in cui sono garantite tolleranze strette.
- Versatilità dei materiali: Si occupa di materiali duri come titanio, tungsteno e acciaio temprato, che altrimenti non possono essere lavorati con metodi convenzionali.
- Nessuna sollecitazione meccanica: Essendo un metodo senza contatto, vengono eliminate le sollecitazioni meccaniche e le distorsioni al pezzo, che altrimenti potrebbero verificarsi.
- Forme complesse: Con l'EDM è possibile produrre geometrie complesse e dettagli fini, che possono essere molto difficili o quasi impossibili da ottenere con le tecniche di lavorazione convenzionali.
- Finitura superficiale liscia: La migliore finitura superficiale può essere ottenuta con l'EDM, a condizione che si operi con impostazioni adeguate, riducendo così il tempo richiesto per i processi di finitura secondaria.
- Zone minime colpite dal calore: Il processo riduce al minimo la distorsione termica, contribuendo a mantenere le proprietà strutturali del materiale da lavorare.
Precisione e precisione nel processo di lavorazione
Precisione e precisione sono qualità chiave che influiscono sulla raggiungibilità di prodotti di alta qualità attraverso la lavorazione Con l'avvento delle nuove tecnologie, le attrezzature di lavorazione potrebbero funzionare con tolleranze strette di ±0,0001 pollici (±2,54 micron), estendendosi fino a limiti ancora più elevati in settori critici come la produzione aerospaziale, medicale ed elettronica. Anche i componenti più complessi possono essere lavorati con precisione utilizzando moderni sistemi CNC, garantendo coerenza tra i lotti di produzione.
Inoltre, tecnologie come l'EDM potenziano i metodi tradizionali consentendo la massima precisione per forme complesse e dettagli fini Software avanzati, come CAD/CAM, vengono utilizzati per la simulazione e la programmazione dettagliata, minimizzando gli errori, ottimizzando i percorsi degli utensili, riducendo lo spreco di materiale e aumentando la ripetibilità e l'affidabilità della produzione.
Un altro aspetto importante nel mantenere la precisione è il monitoraggio dei fattori ambientali, come temperatura, vibrazioni e invecchiamento della macchina I centri di lavoro di fascia alta sono dotati di controlli della temperatura, meccanismi di compensazione delle vibrazioni e circuiti di feedback automatici per rifiutare parametri di dimensionamento imprecisi, con processori appositamente progettati per prestazioni ottimali Questi miglioramenti si combinano tutti per fornire una grande concentrazione sull'obiettivo principale della lavorazione moderna: la crescente domanda di perfezione nella complessità della produzione.
Versatilità dell'EDM in diverse applicazioni
Il processo di lavorazione a scarica elettrica (EDM) dimostra una grande versatilità in vari settori; nella maggior parte dei casi, è proprio il tipo di versatilità richiesta per fabbricare componenti intricati oltre l'ambito della lavorazione tradizionale Una delle sue maggiori applicazioni è nel settore aerospaziale, dove l'EDM viene utilizzato nella fabbricazione di pale di turbine e fori di raffreddamento con tolleranze elevate e geometrie complesse Questi componenti sono cruciali per ottimizzare le prestazioni del motore e l'efficienza del carburante Un'altra area in cui l'EDM trova buon uso è nella produzione di strumenti chirurgici, impianti e dispositivi ortopedici da materiali biocompatibili come titanio e acciaio inossidabile.
L'applicazione automobilistica, d'altra parte, prevede la produzione di stampi, matrici e componenti per motori ad alte prestazioni utilizzando l'EDM, con l'obiettivo di ottenere finiture superficiali e precisione dimensionale. I produttori di utensili e matrici utilizzano anche l'EDM per creare cavità ed elettrodi intricati con dettagli ultrafini, essenziali per lo stampaggio a iniezione e lo stampaggio.
I recenti sviluppi hanno ampliato la gamma di applicazioni per l'EDM Esiste il micro-EDM per lavorazioni ultra precise a livelli microscopici, secondo gli attuali rapporti del settore, si sostiene che l'EDM abbia una precisione di ±0,0001 pollici ed è efficace sulla maggior parte dei materiali difficili da lavorare, tra cui carburo di tungsteno e Hastelloy Questa flessibilità rende la tecnologia indispensabile anche per la prototipazione, la produzione in volumi ridotti e parti ad alta complessità che non possono resistere al contatto meccanico diretto durante la lavorazione.
Con la crescente disponibilità di nuove tecnologie EDM, inclusi i controlli adattivi e l'integrazione dell'intelligenza artificiale, il processo sta diventando più veloce e affidabile Tali sviluppi riducono i tempi di produzione garantendo comunque l'altissimo livello di precisione richiesto dalle industrie i cui componenti richiedono qualità e affidabilità assolute.
Efficacia in termini di costi ed efficienza dell'EDM
In generale, la lavorazione a scarica elettrica è stata considerata la tecnica più efficiente in termini di costi per la produzione di componenti con geometrie complicate e tolleranze elevate L'EDM può ridurre i costi di produzione riducendo al minimo la post-elaborazione o la lavorazione molto intensa di materiali duri Dati recenti suggeriscono che i costi di produzione possono essere ridotti di circa 30% quando le aziende utilizzano l'EDM, al contrario dell'utilizzo di tecniche di lavorazione tradizionali per lavorare materiali come il carburo di tungsteno o il titanio.
Le moderne macchine EDM con controlli adattivi e programmazione avanzata basata sull'intelligenza artificiale offrono miglioramenti significativi nell'efficienza operativa Si dice che la progettazione del sistema per ottimizzare l'usura degli elettrodi e massimizzare le velocità di taglio aumenti la produttività di circa 20%. Secondo una ricerca condotta dai principali produttori, alcuni sistemi EDM attualmente dispongono di funzionalità multiasse automatizzate, riducendo così al minimo i tempi di inattività e massimizzando al contempo la produttività sulle linee di produzione Questi progressi nell'EDM lo hanno reso essenziale nella produzione aerospaziale, automobilistica e medicale, dove precisione ed efficienza in termini di costi vanno di pari passo.
Applicazioni e usi dell'EDM
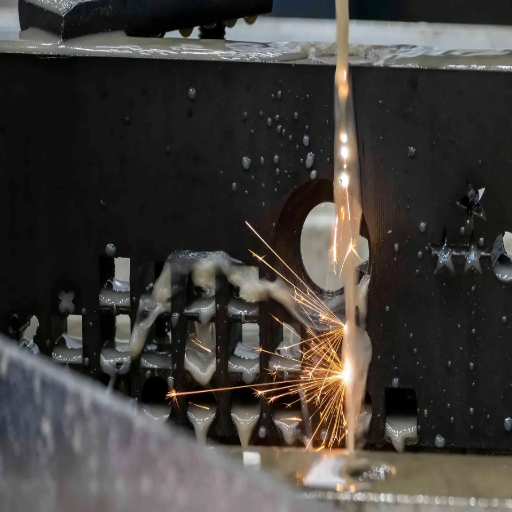
La lavorazione a scarica elettrica è caratterizzata da lavorazioni precise e viene quindi utilizzata nella creazione di forme, stampi per stampi e componenti per l'industria aerospaziale, automobilistica e medica. È preziosa nella lavorazione di materiali, come materiali super duri come titanio e carburo di tungsteno, consentendo la sagomatura accurata dei campioni senza impartire sollecitazioni meccaniche. La perforazione e la lavorazione a foro fine di parti complesse e ad alta tolleranza, che non sono alla portata dei metodi di lavorazione convenzionali, sono aree in cui l'EDM trova la sua massima applicazione. Questi compensano completamente i passaggi passati nei processi di produzione avanzati.
Industrie che beneficiano del taglio del filo EDM
Industria aerospaziale
La tecnologia di taglio del filo EDM offre numerosi vantaggi all'industria aerospaziale grazie alla sua precisione e capacità di tagliare materiali duri, rendendola essenziale per la produzione di parti complesse con tolleranze strette, come pale di turbine e iniettori di carburante, garantendo che siano sicure e possano funzionare in modo affidabile in condizioni estreme.
Industria automobilistica
L'industria automobilistica utilizza processi di taglio del filo EDM per produrre parti complesse, come componenti per trasmissioni e stampi per nuovi progetti, garantendo prestazioni e affidabilità ottimali nelle applicazioni automobilistiche.
Tecnologia medica
La tecnologia medica beneficia del taglio del filo EDM per realizzare strumenti chirurgici, impianti e dispositivi micromedici che richiedono tolleranze e precisione eccellenti per applicazioni sanitarie critiche.
Produzione elettronica
L'industria elettronica utilizza il taglio del filo EDM per la produzione di parti e componenti di pregevole funzionalità che richiedono tolleranze precise per progetti di circuiti avanzati e dispositivi elettronici.
Produzione di utensili
Le industrie produttrici di utensili beneficiano del taglio del filo EDM per la creazione di utensili di fascia alta e componenti di precisione che richiedono un'eccezionale precisione e qualità di finitura superficiale.
Casi di studio di applicazioni di taglio del filo EDM
- Settore aerospaziale: Nel settore aerospaziale, il taglio del filo EDM viene utilizzato per la produzione di pale di turbine con estrema precisione, soddisfacendo requisiti prestazionali molto elevati per motori aeronautici e applicazioni spaziali.
- Industria medica: Un progetto dell'industria medica ha utilizzato il taglio del filo EDM per produrre strumenti chirurgici con forme molto complesse, garantendo la massima precisione e affidabilità per procedure mediche critiche.
- Industria elettronica: In elettronica, questo metodo viene applicato alla produzione di microcomponenti con tolleranze rigorose, fondamentali per la progettazione di circuiti avanzati e dispositivi elettronici di precisione.
Ciascuno di questi esempi illustra che il taglio del filo EDM è l'apice della precisione in vari settori che richiedono una produzione complessa.
Tendenze future nella lavorazione a scarica elettrica
Sarebbe molto promettente per il futuro dell'EDM considerare alcuni sviluppi di vasta portata Una tendenza significativa è l'integrazione di automazione e robotica per aumentare la produttività e ridurre i costi del lavoro Attraverso l'automazione, i sistemi EDM possono essere configurati per gestire compiti di produzione complessi con un intervento umano minimo, migliorando così l'efficienza.
Lo sviluppo di materiali da utilizzare nella produzione di fili ed elettrodi per elettroerosione, che non sono progettati solo per un taglio più rapido ma anche per un taglio più preciso e durevole, è un altro progresso cruciale C'è stato un forte interesse per l'innovazione nei fluidi dielettrici, in particolare nelle opzioni eco-compatibili, a causa dell'aumento delle normative ambientali e della necessità di una produzione sostenibile.
Con l'introduzione dell'intelligenza artificiale e dell'apprendimento automatico, i parametri di lavorazione saranno ottimizzati automaticamente in tempo reale, rendendo così più veloci le configurazioni di lavorazione e riducendo gli sprechi di materie prime. Inoltre, impediranno alle apparecchiature di scendere prevedendo quando dovrebbe essere eseguita la manutenzione, preservando quindi la coerenza operativa.
La lavorazione del micron e del nano, d'altra parte, sta diventando sempre più importante per settori come quello aerospaziale, medico ed elettronico a causa dei loro requisiti di precisione estremamente elevati Considera l'idea di lavorare con materiali duri e geometrie impegnative; L'EDM è una delle poche tecnologie pronte a guidare la produzione ad alta precisione nel futuro.
Conclusione
Il taglio del filo EDM rappresenta l'apice della tecnologia di produzione di precisione, offrendo precisione, versatilità ed efficienza senza precedenti in diversi settori, dalle pale delle turbine aerospaziali agli strumenti chirurgici medici, questo processo rivoluzionario continua a superare i confini di ciò che è possibile fare nella produzione moderna, man mano che la tecnologia avanza con l'integrazione AI, l'automazione e i nuovi materiali, il taglio del filo EDM rimarrà all'avanguardia nella produzione ad alta precisione, guidando l'innovazione e l'eccellenza nella produzione di componenti.
Fonti di riferimento
Informazioni su una produzione di cavità di stampo utilizzando CAM solida
Domande frequenti (FAQ)
Come Funziona la Lavorazione a Scarico Elettrico?
L'operazione di lavorazione a scarica elettrica utilizza la generazione di scintille elettriche tra un elettrodo (solitamente un filo) e il pezzo conduttivo per erodere il materiale lontano Il filo di taglio viene spostato lungo il percorso da tagliare, vaporizzando il materiale con scintille Questi metodi sono adatti per creare forme intricate e lavorare con tolleranze strette su materiali duri che non possono essere facilmente lavorati utilizzando metodi tradizionali.
I vantaggi dell'EDM a filo?
Wire EDM possiede capacità molto specializzate per lavorare geometrie complesse ad altissima precisione, che sono spesso irrealizzabili con i metodi di lavorazione convenzionali Rimuove efficacemente il materiale indesiderato dalle leghe dure, ottenendo finiture superficiali fini Inoltre, consente la lavorazione di geometrie complesse senza richiedere attrezzature.
Che cosa è EDM utilizzato per la lavorazione?
L'EDM lavorerà su materiali elettricamente conduttivi come rame, ottone e altre leghe È adatto per materiali duri difficili da lavorare, poiché disturba gli utensili da taglio di natura tradizionale Generalmente, gli EDM vengono utilizzati anche per modellare materiali non conduttivi con l'ausilio di rivestimenti conduttivi.
Quali sono le funzioni del fluido dielettrico nel processo EDM?
Durante la lavorazione EDM, il fluido dielettrico viene utilizzato per raffreddare sia l'elettrodo che il pezzo consente il lavaggio dei detriti formati da scariche elettriche, migliorando così l'efficienza della lavorazione e migliorando la finitura I fluidi dielettrici comunemente usati sono acqua e olio deionizzati.
Come e perché si dovrebbe confrontare EDM con metodi di lavorazione convenzionali?
Molti vantaggi si scatenano quando l'EDM viene utilizzato in contrasto con i metodi di lavorazione convenzionali, e soprattutto quando si lavora pezzi fucinati precisi e complessi, mentre i metodi tradizionali spesso utilizzano utensili da taglio fisici che si consumano, l'EDM, che rimuove il materiale attraverso la scarica elettrica senza contatto diretto, elimina efficacemente gran parte dell'usura degli utensili, consentendo ulteriori miglioramenti nella tolleranza.
Cos'è l'EDM a filo?
L'EDM a filo, un tipo di lavorazione a scarica elettrica, utilizza un elettrodo a filo sottile per tagliare disegni intricati in metalli conduttivi Con il filo che si muove lungo un percorso programmato, viene alimentato continuamente attraverso il pezzo, dove le scintille erodono il materiale lungo la forma desiderata. Questo metodo è ampiamente applicato grazie alla sua elevata precisione e all'output finemente dettagliato.
Che tipo di applicazioni tipiche ha l'EDM nel settore aerospaziale?
Con le sue capacità di alta precisione, EDM ha una vasta gamma di applicazioni nel settore aerospaziale Questo tipo di applicazioni fabbrica, produce e completa tutto, da materiali altamente complessi che richiedono pale di turbine, stampi e matrici con tolleranze estremamente strette e finiture superficiali È il processo per modellare materiali duri utilizzati nel settore aerospaziale.
Come fa EDM ottenere lavorazioni ad alta precisione?
L'EDM assicura lavorazioni ad alta precisione controllando il processo di scarica elettrica con l'ausilio della tecnologia CNC, questo permette un controllo preciso delle velocità di lavorazione e la generazione di scintille da parte di scariche elettriche, che contribuiscono entrambe a tolleranze dimensionali accurate e finitura superficiale, inoltre l'EDM è in grado di eseguire percorsi complessi attraverso la programmazione CNC, che ne potenzia notevolmente le capacità di precisione.
Quali Sono I Componenti Della Macchina EDM?
Una macchina EDM è tipicamente costituita da un alimentatore, un sistema di controllo CNC, un serbatoio di fluido dielettrico e una configurazione di elettrodi. La macchina incorpora inoltre meccanismi per spostare l'elettrodo a filo e mantenerlo correttamente allineato con il pezzo durante l'operazione di lavorazione, garantendo così una qualità di uscita costante nel prodotto finale.
L'EDM può essere utilizzato per la rimozione di materiali in vari settori?
Sì, l'EDM può essere utilizzato in vari settori per la rimozione dei materiali Oltre all'aerospaziale, è ampiamente utilizzato nel settore automobilistico, medico ed elettronico per la produzione di componenti ad alta tolleranza La sua capacità di tagliare forme complesse e materiali duri lo rende un processo di lavorazione vantaggioso in molti altri settori.



