














- R8, il sistema di pinze più associato alla precisione di fresatura, è riportato direzionalmente come avente la più ampia tolleranza di runout tra i comuni sistemi di pinze (keyway) e stack-up di timoni) costa la precisione che una rastremazione pura non perde.
- Le specifiche DIN 6499-B / ISO 15488 Form B di REGO-FIX coprono da ER8 a ER50, ciascuna con un collasso di circa 1 mm per dimensione, con ER8-ER40 le dimensioni comuni del negozio.
- Le pinze 5C funzionano da 1/16 pollici a 1-1/8 pollici, confermate in modo indipendente in quattro cataloghi separati di macchine utensili, tra cui Haas Tooling.
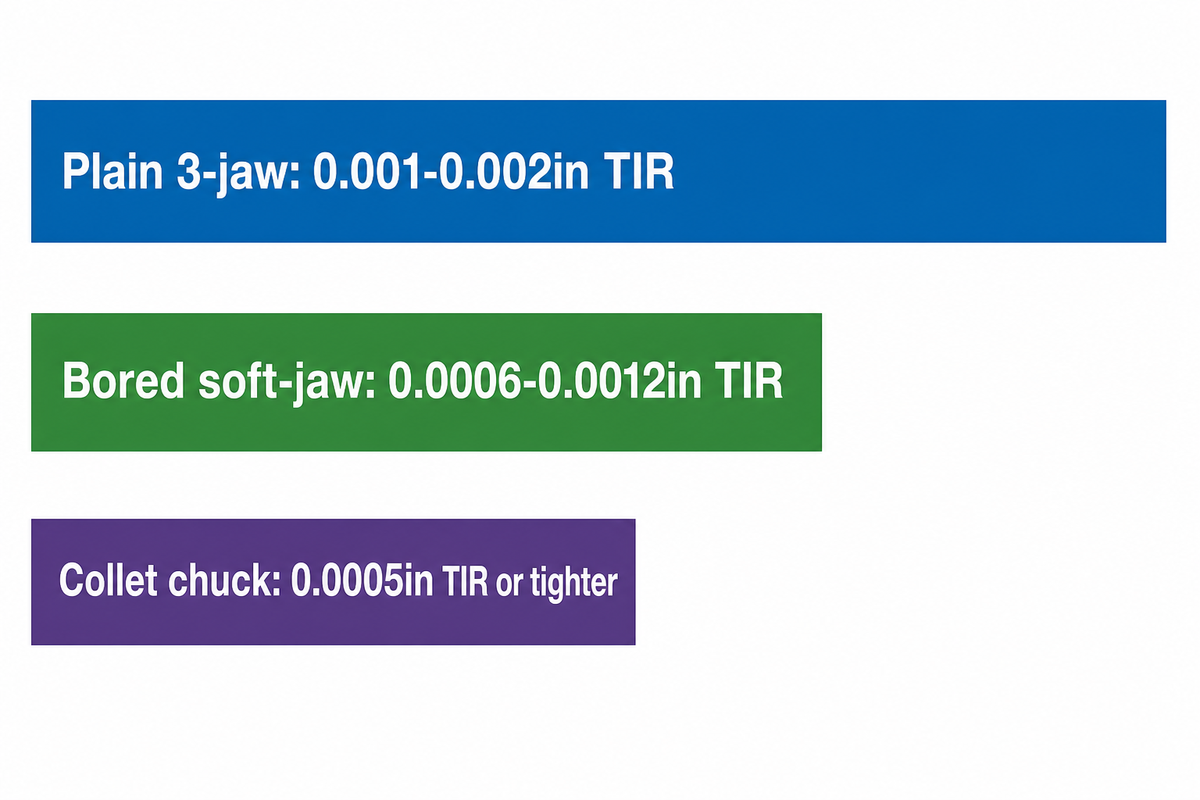
- Il runout tipico è 0,0005 in TIR o migliore per un mandrino a pinza rispetto a 0,0006-0,0012in per un mandrino a mascella morbida annoiato 3-mascella, sebbene un mandrino di precisione appositamente costruito possa colmare tale divario.
I tipi di pinza sono tre sistemi che tra loro coprono quasi ogni officina meccanica: ER, 5C e R8. Ognuno blocca un utensile o un pezzo comprimendo un manicotto scanalato e rastremato, ma l'angolo di rastremazione, la macchina host e ciò che la pinza effettivamente afferra (gambo dell'utensile o calcio della barra) differiscono abbastanza che scegliere quello sbagliato ti costa precisione, durata dell'utensile o un ordine di acquisto sprecato. Antishi costruisce sia torni CNC che fresatrici, quindi la pinza scelta da un negozio è direttamente legata a quale forma di rastremazione del mandrino e architettura di tenuta in lavorazione la sua macchina funziona già.
Cos'è una pinza e come funziona?
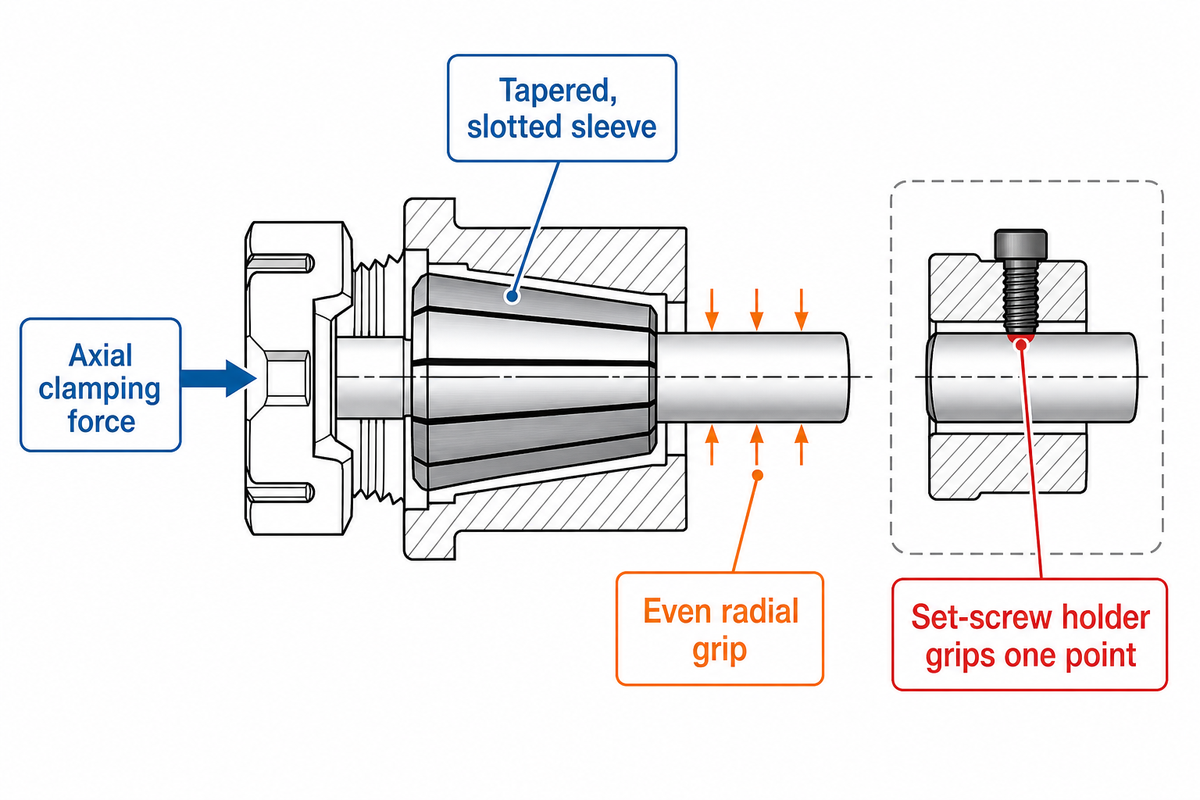
In pratica, una pinza è un manicotto rastremato e scanalato che blocca un gambo o un pezzo dell'utensile quando un dado o un timone inserisce la rastremazione esterna in una tasca corrispondente. Quando la pinza viene spinta (o tirata) nella tasca, le fessure lasciano collassare il foro e applicano una pressione di bloccaggio uniforme attorno all'intera circonferenza, a differenza di un supporto della vite di fissaggio, che afferra in un unico punto e lascia l'utensile libero di camminare sotto il carico di taglio.
Questo è il motivo per cui le pinze sono diventate la scelta predefinita ovunque sia importante la ristrettezza: la vestibilità rastremata centra l'utensile mentre si blocca, quindi precisione e presa avvengono con lo stesso movimento piuttosto che come due regolazioni separate Questa distinzione è abbastanza che si manifesta presto nella formazione formale, troppo basilare Programma per macchinisti CNC dell'Ohlone College elenca mandrini, colletti e vise come modulo curriculum dedicato.
Il risultato pratico è un minor numero di errori di impilamento I supporti della vite di fissaggio si basano sulla punta della vite che morde il gambo in un punto, che segna l'utensile e lo lascia leggermente decentrato Una pinza distribuisce la stessa forza di bloccaggio attraverso diverse fessure contemporaneamente, quindi il gambo si centra contro la rastremazione invece di essere spinto da un lato Immagina un mulino terminale da 3/8 pollici lasciato cadere in un supporto a vite di fissaggio semplice rispetto a una pinza a molla: la versione a vite di fissaggio segna immediatamente un lato del gambo, mentre la rastremazione a fessura della pinza a molla si chiude uniformemente attorno ad esso. Questo è anche il motivo per cui le pinze si consumano gradualmente anziché cedere improvvisamente: le fessure perdono la tensione elastica per migliaia di cicli di bloccaggio molto prima che il manicotto stesso si rompa.
Tipi di Collet in breve: la matrice di compatibilità delle Collet a 9 file
La matrice di compatibilità Collet di seguito risponde alle due domande un riepilogo di Google AI dei tipi di “collet” lascia attualmente senza risposta un pezzo in lavorazione, hai in mano uno strumento, quale macchina stai eseguendo e quale macchina segui in una tabella invece di una ricerca successiva.
| Tipo di Colletta | Tiene | Gamma di bloccaggio | Tipica macchina host | Migliore Per | Limitazioni/Non Adatto Per |
|---|---|---|---|---|---|
| ER8 | Strumento | 0,5-5 mm (~1 mm/dimensione) | Mandrino del mulino/perforante, piccolo conico | Micro foratura, incisione | Non per stinchi superiori a 5 mm |
| ER11 | Strumento | 1-7 mm | Fresa/mandrino trapano | Fresatura leggera, perforazione PCB | Coppia limitata per tagli pesanti |
| ER16 | Strumento | 1-10 mm | Fresa/mandrino trapano | Fresatura generale per hobby/piccoli negozi | Non per stinchi superiori a 10 mm |
| ER20 | Strumento | 1-13 mm | Fresa/mandrino trapano | Macchine di medie dimensioni per uso generale | Non per stinchi superiori a 13 mm |
| ER32 | Strumento | 3-20 mm | Fresa/mandrino trapano | Scelta più popolare in officina | Il dado più grande può affollare le tasche strette |
| ER40 | Strumento | 6-26 mm | Mandrino del mulino/trapano, conicità più grande | Fresatura industriale per impieghi gravosi | Overkill per piccoli utensili |
| 5C | Pezzo | 1/16in-1-1/8in (rotondo/esagerato/quadrato) | Tornio, mandrino a pinza, smerigliatrice | Tornitura a barra, lavoro di seconda operazione | Intervallo fisso per pinza, nessun dato oltre la dimensione nominale |
| R8 | Strumento | Fisso per dimensione, frazionario/metrico | Mandrino manuale del mulino in stile Bridgeport (alcuni retrofit CNC) | Fresatura manuale, utensili trattenuti da timone | I confronti del settore collocano la sua corsa più ampia di ER o 5C |
| TG/DA | Strumento | Vestibilità stretta, mono-taglia | Mandrino del mulino, finitura ad alta velocità | Maggiore forza di serraggio, maggiore lunghezza di presa | Ha bisogno di più pinze per coprire un intervallo di dimensioni rispetto a ER |
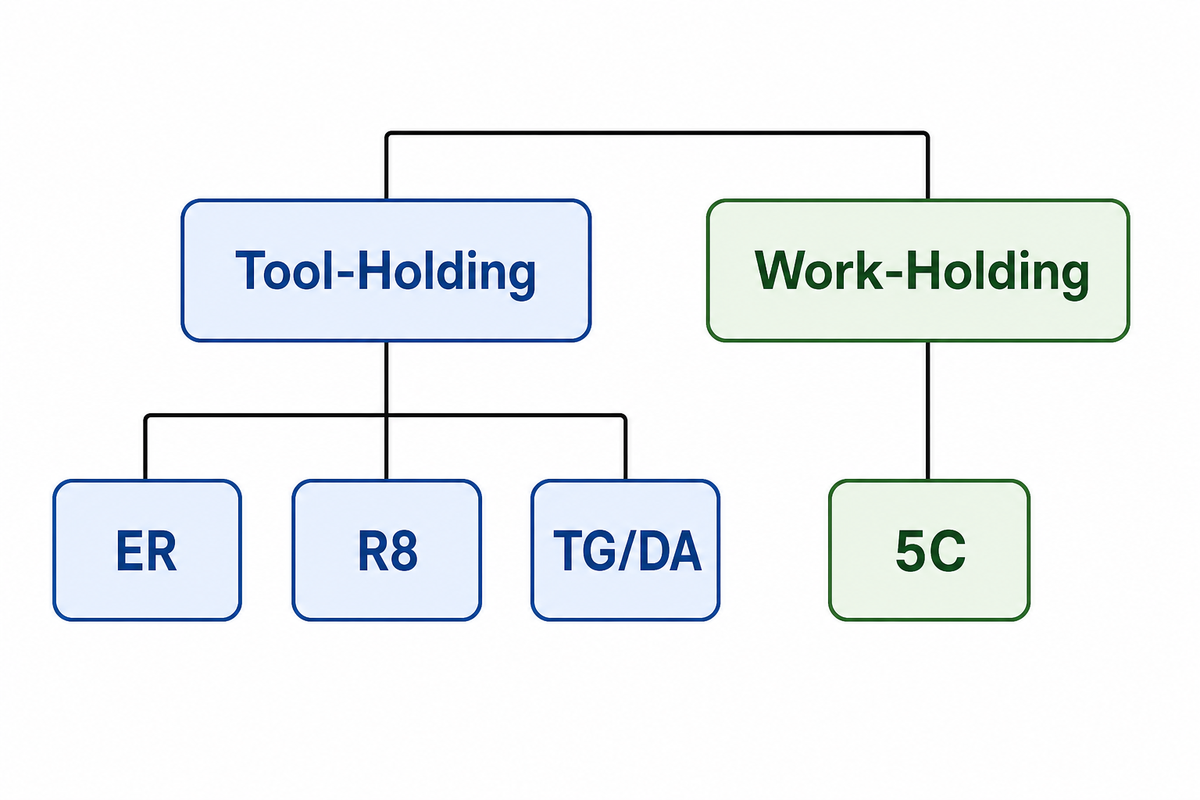
Leggi prima la colonna “Holds”: ER e R8 bloccano un utensile da taglio all'interno di un mulino o di un mandrino di perforazione, mentre 5C blocca il pezzo stesso su un mandrino di tornio o pinza. La sola distinzione esclude all'incirca metà della tabella per la maggior parte dei lavori Il confronto tra R8 e la sua figura di runout più ampia proviene da una singola fonte commerciale piuttosto che da un test di laboratorio indipendente, quindi trattalo come un segnale direzionale, non come un numero certificato; Le specifiche pubblicate da REGO-FIX per ER di livello standard, al contrario, sono un TIR da 10 micron verificato dal produttore. Questa suddivisione tra portautensili e porta lavoro è esattamente il quadro insegnato nella formazione formale CNC, anche vedere, ad esempio, Il curriculum da macchinista del Northwood Technical College.
ER Collets Standard Lo standard per scopi generali
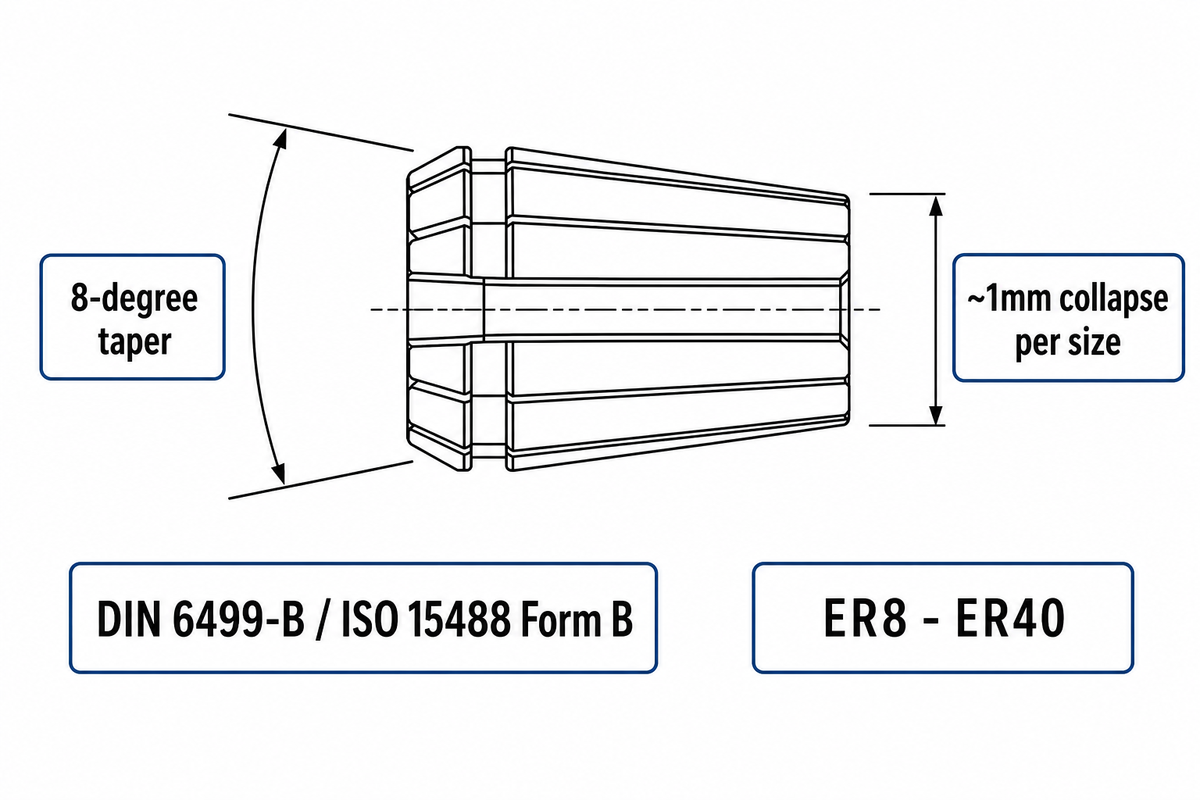
Le pinze ER sono lo standard generico tra i molti tipi di pinze in un'officina, perché un supporto scambia tra dimensioni del gambo con un intervallo di collasso di circa 1 mm per pinza, coprendo da ER8 a ER50 secondo DIN 6499-B / ISO 15488 Modulo B (ER8-ER40 sono le dimensioni comuni dell'officina; la tabella sotto tale intervallo copre) Varianti di raffreddamento, pinze per rubinetti, pinze di compensazione per la spillatura rigida e persino pinze a gradini costruite per passaggi di gambo dispari, tutte costruite sulla stessa base del sistema di pinze ER e la maggior parte dei negozi mantiene anche un set di pinze di emergenza (grezzi morbidi e lavorabili) a mano per la dimensione rara del gambo che non rientra in un set standard Un set ER32 può equipaggiare un intero piccolo negozio in cui un tipo di pinza a dimensione fissa avrebbe bisogno di un inventario molto più grande.
| Dimensione ER | Gamma di bloccaggio | Runout (TIR), Grado standard |
|---|---|---|
| ER11 | 1-7 mm | ~10 micron (0,0004 pollici) |
| ER16 | 1-10 mm | ~10 micron (0,0004 pollici) |
| ER20 | 1-13 mm | ~10 micron (0,0004 pollici) |
| ER32 | 3-20 mm | ~10 micron (0,0004 pollici) |
| ER40 | 6-26 mm | ~10 micron (0,0004 pollici) |
D: Qual è la differenza tra pinze ER e pinze TG?
Ogni pinza ER utilizza una rastremazione di 8 gradi che le conferisce circa 1 mm di intervallo di collasso per dimensione, quindi una pinza copre una piccola fascia di diametri del gambo. Le pinze TG (spesso ampliate nella letteratura commerciale come “Tremendous Grip”) utilizzano una rastremazione ad angolo singolo più ripida che afferra più forte per unità di forza di serraggio ma si adatta solo alla dimensione di un gambo, quindi un negozio che gestisce TG ha bisogno di più pinze per coprire la stessa gamma di dimensioni che un set ER gestirebbe.
Andy Moon, responsabile del prodotto di Guhring per fresatura e portautensili, lo ha inserito direttamente nei commenti a Cutting Tool Engineering: “ applicazioni ad alte prestazioni, soprattutto nella fresatura, generalmente allontano le persone da un mandrino a pinza ER verso uno stesso sistema di tolleranza più stretto, invece, perché la flessibilità che rende ER versatile consente anche una maggiore flessibilità sotto carico pesante di runout. I collet DA (Double-Angle) si trovano tra i due progetti a doppia rastremazione più vecchi che sono stati per lo più sostituiti da ER e T negli acquisti di nuove attrezzature Le cifre TIR per tutte e tre le misurazioni statiche, catalografiche; l'effettiva precisione di taglio dipende anche dall'effetto dell'utensile e dalla precisione con cui è stato torquato il dado. È la stessa caverna fornita dagli studenti programmi formali di lavorazione CNC: i numeri di catalogo descrivono la pinza, non la configurazione finita.
5C Collets (Standard di sostegno del lavoro) di 5C per i tornio e le macine
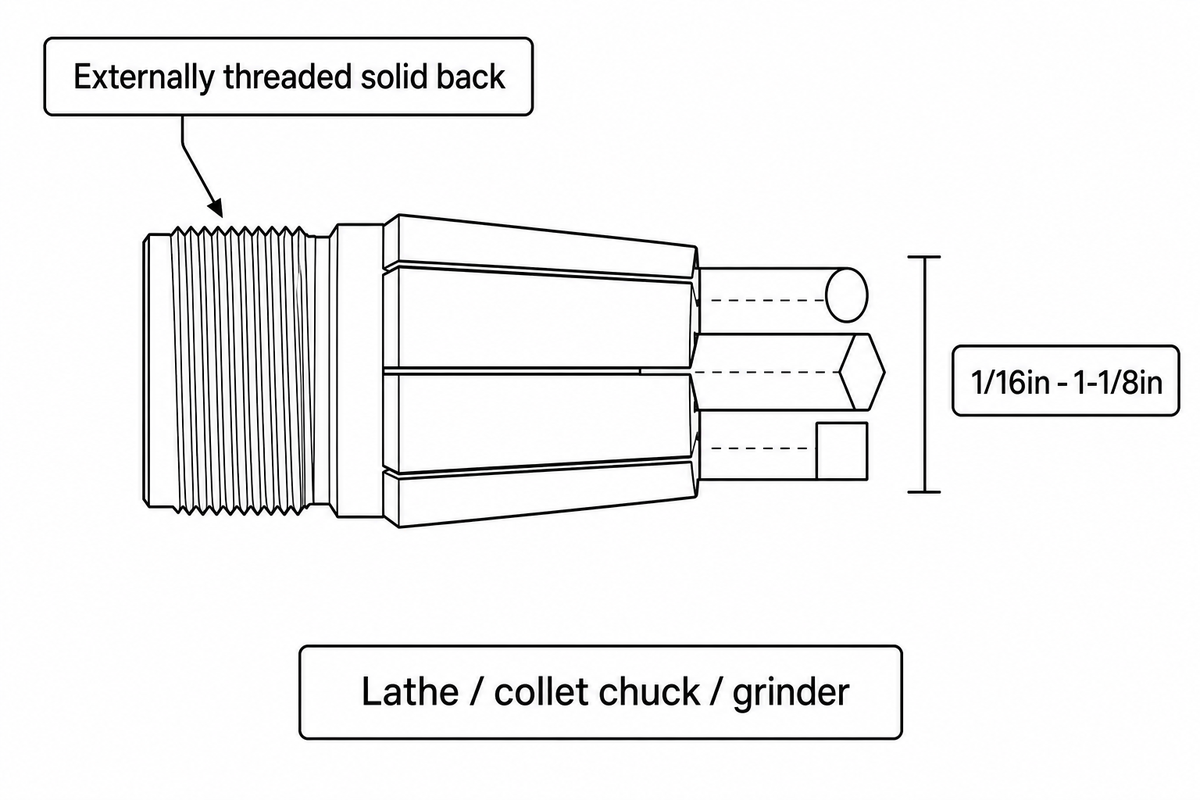
Le pinze 5C sono lo standard di mantenimento del lavoro per torni e smerigliatrici, bloccando il calcio a barre rotonde, esagonali o quadrate da 1/16 fino a 1-18in come prodotto commercialmente (una gamma di cataloghi confermata indipendentemente da quattro fornitori di macchine utensili separati, tra cui Haas Tooling, dove il sistema è anche etichettato 385E (il set di pinze rifornite di ogni singolo negozio coprirà in genere una fetta più stretta di quell'intera gamma) A differenza di ER o R8, una pinza 5C ha un retro solido filettato esternamente anziché una rastremazione interna da sola, e la pinza stessa (non un set di ganasce per mandrino separato) determina l'esatto diametro del calcio che manterrà.
Poiché il foro della pinza fa la centratura, una configurazione 5C offre invece una concentricità più stretta e ripetibile rispetto a un mandrino a spirale per il calcio rotondo o esagonale che è già vicino alla dimensione nominale, il che è esattamente il motivo per cui il lavoro della seconda pinza su una parte che è stata girata per prima in un mandrino a 3 mascelle spesso viene rifinito in una pinza 5C. Il compromesso è la flessibilità: le ganasce di un mandrino a spirale si adattano a una gamma di diametri, mentre una pinza 5C afferra solo la sua dimensione nominale, quindi un negozio che gestisce dimensioni di stock miste necessita di un set di pinze più ampio a portata di mano. Un avvertimento vale la pena di contrassegnare: alcune varianti storiche più piccole della famiglia delle pinze, come 3C, sono in gran parte scomparse dagli attuali cataloghi commerciali a favore di 5C e 16C (vale la pena controllare prima di standardizzare lo strumento attorno a qualsiasi cosa diversa dall'attuale mainstream Lathe workholding fondamentali come questo sono trattati direttamente in fondamentali di dimensioni attuali Il curriculum da macchinista del Northwood Technical College.
R8 Collets Costruito per fresatrici manuali
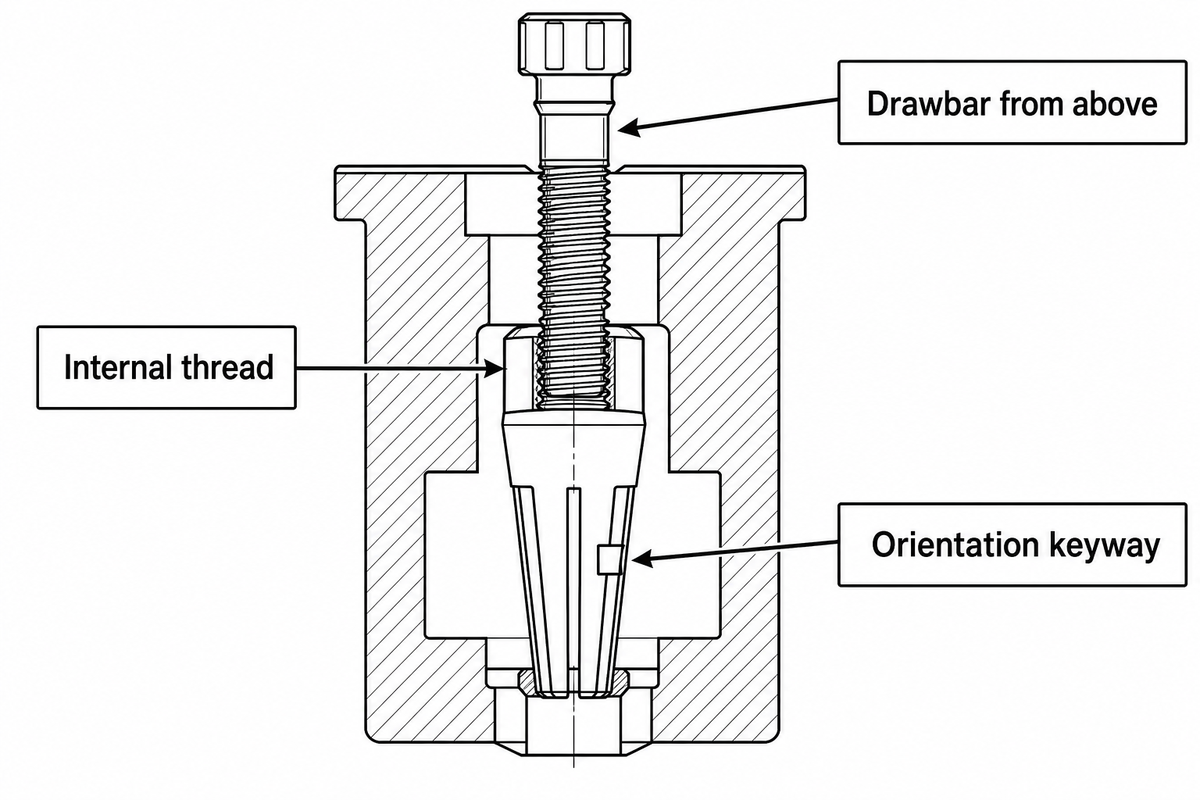
Le pinze R8 sono costruite principalmente per fresatrici manuali, utilizzando una filettatura interna e una sede per chiavetta di orientamento che si blocca nel foro del mandrino ed è trattenuta da un timone filettato dall'alto. L'officina di ingegneria meccanica della UC Berkeley lo documenta direttamente sul suo mulino verticale Bridgeport manuale, una macchina da 2 CV che funziona a 60-4.200 giri al minuto con una rastremazione del mandrino R8; La procedura di negozio dell'UC Santa Barbara per un mulino PM-25MV simile (1 hp, 50-2.500 giri/min) conferma lo stesso metodo di ritenzione del filo del timone R8 non è, tuttavia, esclusivamente un design manuale-macchina alcune conversioni di retrofit CNC di mulini stile Bridgeport mantengono la rastremazione originale del mandrino R8 aggiungendo assi controllati dal codice G, quindi la rastremazione stessa sopravvive all'inquadratura solo manuale che è comune nelle descrizioni casuali del sistema.
La sede per chiavetta che conferisce a R8 la sua caratteristica di orientamento è anche il suo compromesso di precisione: poiché la pinza deve indicizzarsi rispetto a quella chiave anziché posizionarsi solo su una rastremazione pura, i confronti del settore delle cifre di runout pubblicate collocano R8 più largo di ER o 5C per una determinata pinza. un risultato veramente controintu dato la frequenza con cui R8 viene commercializzato verso la precisione di fresatura. La linea di prodotti del tornio CNC e del mulino di Antishi esegue un mandrino elettronico a velocità variabile da 50-4.000 giri al minuto su tutta la sua gamma, abbastanza largo da far funzionare una pinza di supporto del lavoro 5C vicino alla velocità massima per passaggi di finitura di piccolo diametro o accelerazione per la rimozione del materiale più pesante, essendo il punto che la capacità del mandrino, non solo la scelta del colletto, imposta il soffitto su ciò che una determinata configurazione può effettivamente fornire.
Collet Chuck vs Scroll Chuck: quale vince al tornio?
I mandrini a pinza a molla (Spring collet chucks), il modello più comune, in genere vincono con precisione e velocità costanti, un materiale prelavorato inferiore a circa 3 pollici di diametro, mentre un mandrino a spirale (mascella) vince con flessibilità per stock più grandi o parti con diametro incoerente e variabile. da pezzo a pezzo.
La copertura commerciale della tenuta di lavoro sul pavimento dell'officina rende la ripetibilità di un semplice mandrino a 3 mascelle intorno a 0,001-0,002 in TIR, serrandosi a 0,0006-0,0012in una volta che le ganasce sono forate morbide alla parte, mentre un mandrino a 3 ganasce di qualità mantiene costantemente intorno a 0,0005 TIR o più stretto e perché un mandrino a pinza si blocca forza uniformemente attorno all'intera circonferenza invece che su tre punti di contatto discreti della ganascia, gestisce anche velocità del mandrino più elevate senza perdere la forza di bloccaggio nel modo in cui un mandrino a ganascia può essere sottoposto a carico centrifugo.
- TIR tipico più stretto (0,0005 pollici o superiore vs 0,0006-0,0012 pollici per mandrini a 3 mascelle a mascella morbida annoiati)
- Il bloccaggio a circonferenza completa evita segni di ganasce sulle superfici finite
- Lo scambio di colletto richiede secondi, contro diversi minuti per cambiare le mascelle del cambio di scorrimento
- La forza di bloccaggio rimane costante ad alti giri del mandrino
- Capacità fissa per pinza, materiali di formazione per officina meccanica, compresi materiali di formazione per negozio di pinze Guida alle attrezzature dell'Università della Florida, comunemente cap collet-chuck capacità circa 1.75in e richiedono stock entro +/-0.002in di dimensione nominale
- Scarsa vestibilità per materiale laminato a caldo, colato o forgiato con diametro incoerente
- Un mandrino di precisione 3-j appositamente costruito può eguagliare o battere il mandrino di precisione TIR “sempre una revoca più accurata non è un presupposto sicuro
Su un macchina del tornio CNC Antishi, questo compromesso si svolge allo stesso modo: esegui un mandrino a pinza per lavori a barra laminata a freddo di diametro costante dove la velocità e la ripetibilità contano di più e tieni a portata di mano un mandrino a spirale per fusioni, pezzi fucinati o qualsiasi lavoro in cui il diametro del calcio varia pezzo a pezzo.
Requisiti di integrazione e utilità: abbinamento delle pinze al mandrino della macchina
La rastremazione del mandrino della tua macchina decide quale porta pinza può montare fisicamente prima ancora che si applichi qualsiasi confronto tra dimensioni o precisione di cui sopra. Ogni sistema di pinze necessita di un supporto conico o di un corpo del mandrino e mescolando le rastrematrici (un supporto ER) costruito per una tasca BT40 inserita in un mandrino CAT50, ad esempio semplicemente non si posizionerà Controllalo prima contro la matrice di compatibilità della pinza di cui sopra evita di ordinare il supporto sbagliato per una macchina che già possiedi.
| Conicità mandrino | Macchine Comuni | Portacollet compatibile |
|---|---|---|
| BT30 | Mulini CNC compatti | Supporto ER16/ER20/ER25 |
| BT40/CAT40 | Centri di lavoro verticali di medie dimensioni | Supporto ER25/ER32 |
| BT50/CAT50 | Centri di lavoro per carichi pesanti | Supporto ER32/ER40 |
| HSK-A63 | Centri di lavoro ad alta velocità | Supporto ER32, interfaccia cavo-gambo |
| HSK-E40 | Mandrini ad alta velocità, utensili leggeri | Supporto ER16/ER20, interfaccia cavo-gambo |
| R8 | Mulini manuali in stile Bridgeport (alcuni retrofit CNC) | Colletto R8, ad accoppiamento diretto |
| Conicità Morse 2 (MT2) | Torni piccoli, presse per trapano | Adattatore pinza MT2 |
| Conicità Morse 3 (MT3) | Torni di medie dimensioni, presse per trapano | Adattatore per pinza MT3 |
| Registro 5C (naso del mandrino del tornio) | Torni, apparecchi a pinza second-op | Mandrino a pinza 5C, ad accoppiamento diretto |
Le specifiche del mandrino di una macchina utensile fissano il limite esterno su cui queste rastremazioni hanno senso tornio tornitura metallo Antishi spec'd per velocità variabile elettronica 50-4.000 RPM, ad esempio, può eseguire comodamente una pinza di supporto del lavoro 5C su tutta quella gamma, mentre una macchina a velocità fissa potrebbe dover controllare i suoi giri superiori rispetto al bloccaggio nominale di un dato sistema di pinze. -soffitto della forza prima di impegnarsi Riferimento incrociato della matrice di compatibilità della pinza sopra una volta conosciuta la rastremazione del mandrino e la scelta del sistema si restringe. L'identificazione della rastremazione del mandrino è un argomento della prima settimana in formazione macchinista proprio per questo.
Come Scegliere il Sistema Collet Giusto per il Tuo Negozio
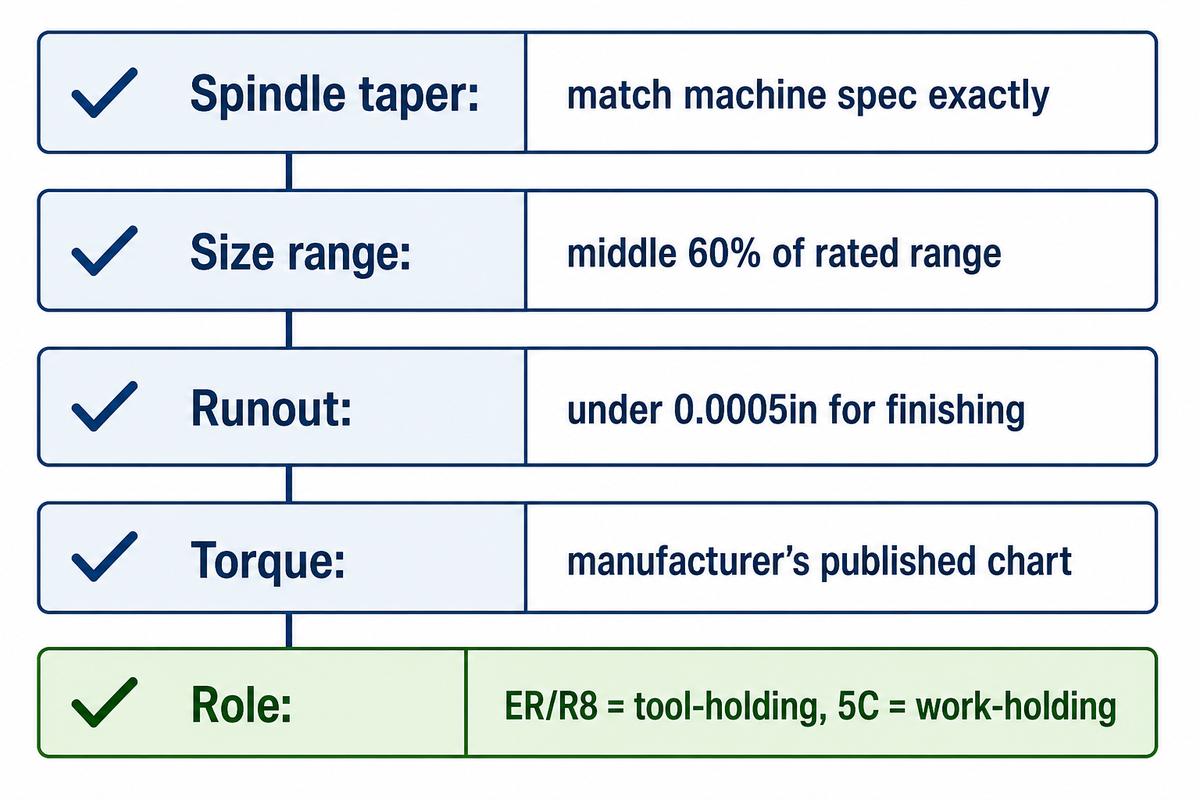
La scelta del sistema di pinze giusto inizia con la rastremazione del mandrino della macchina, non il catalogo delle pinze, lavora all'indietro rispetto a ciò che la macchina può accettare fisicamente, quindi restringi per tolleranza e consistenza del calcio. Sia che tu stia specificando le pinze CNC per un centro di lavorazione o un'attrezzatura manuale per la fresatura, viene prima lo stesso controllo di compatibilità delle pinze della macchina Fornitori affermati come Hardinge e Royal Products dominano l'aftermarket sia per ER che per utensili 5C, quindi la disponibilità di pinze sostitutive è raramente il fattore decisivo; i requisiti di vestibilità e precisione Il budget per la manutenzione delle pinze fin dal primo giorno, troppo le pinze rotanti usurate in un programma costa molto meno di una parte rottamata da una pinza che ha già perso la presa. Questa stessa logica spindle-taper-first è come programmi di formazione per macchinisti insegna la selezione degli utensili fin dal primo giorno.
Collet RFQ checklist: copia questi nella tua richiesta di preventivo: Collet RFQ checklist
| Parametro | Gamma consigliata | Perché è importante | Come verificare |
|---|---|---|---|
| Conicità mandrino | Corrispondere esattamente le specifiche della macchina (BT/CAT/HSK/R8/MT) | La rastremazione sbagliata non si adatterà affatto | Controlla la targhetta della macchina o il manuale |
| Gambo/gamma di dimensione dello stock necessaria | Medio 60% della gamma nominale di una pinza, non gli estremi | Forzare un gambo sovradimensionato danneggia la pinza | Misurare con pinze digitali a +/-0,001in |
| Runout richiesto (TIR) | Sotto 0,0005in per la finitura, 0,001in accettabile per la sgrossatura | Determina il grado di precisione ER/5C rispetto al grado standard | Controllo dell'indicatore di selezione dopo l'assemblaggio |
| Specifiche della coppia per il dado della pinza | Grafico pubblicato dal produttore, specifico per dimensione | La torsione eccessiva deforma la pinza; la torsione insufficiente perde la forza di bloccaggio | Chiave a coppia, non “by feel” |
| Ruolo utensile/pezzo | ER/R8 = portautensili; 5C = tenuta di lavoro | Comprare la categoria sbagliata spreca interamente l'ordine | Conferma contro la matrice di compatibilità sopra |
Quando NON utilizzare una pinza (modalità di guasto comuni)
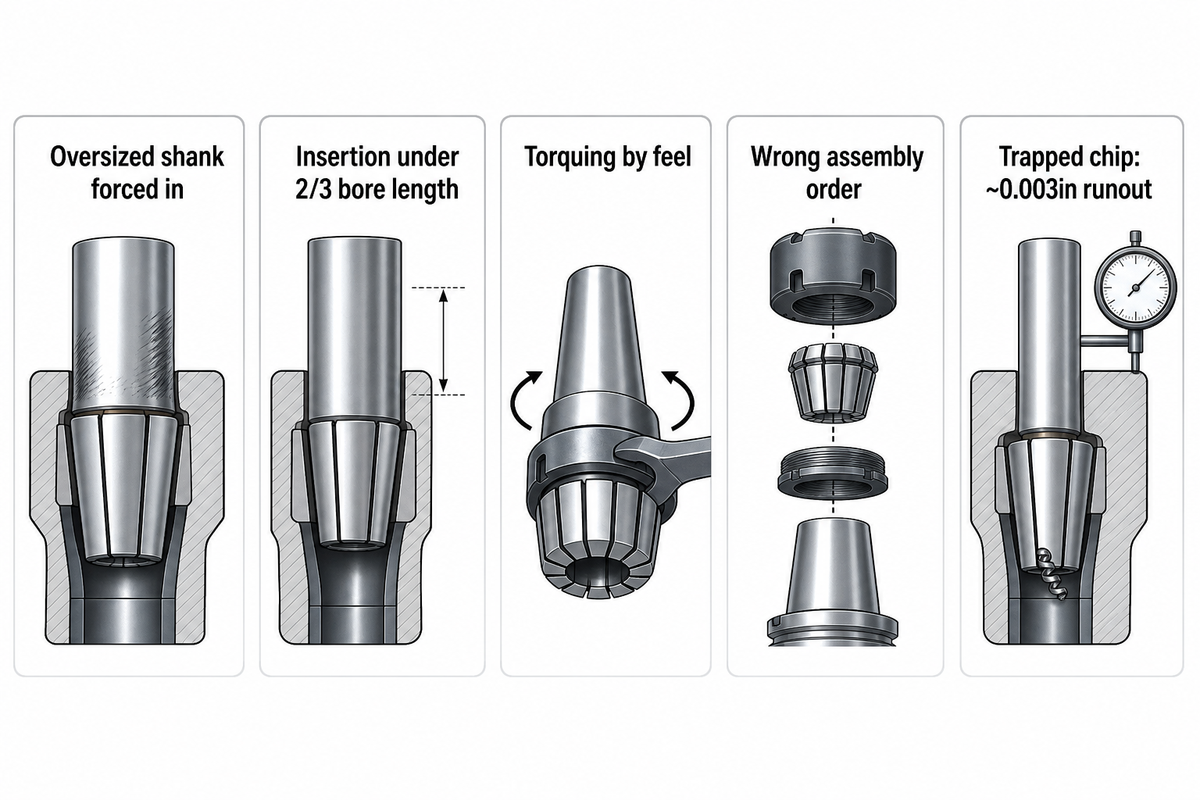
Una pinza è la scelta sbagliata ogni volta che il materiale è sovradimensionato, irregolare o di diametro incoerente. Spingere un gambo oltre l'intervallo nominale di una pinza, anziché passare alla dimensione successiva, è uno degli errori più comuni ed evitabili commessi dai negozi. La guida di REGO-FIX è diretta su questo punto: non bloccare mai un gambo sovradimensionato in una pinza sottodimensionata e inserire sempre lo strumento ad almeno due terzi della lunghezza di presa della pinza.
Il dimensionamento corretto e la profondità di inserimento sono esattamente il tipo di basi corsi formali per macchinisti trapani in anticipo, proprio perché sono così facili da sbagliare in officina.
“La pinza, non il portautensili, gioca il ruolo maggiore nella lavorazione di pezzi precisi.”
Al di là del dimensionamento errato, cinque errori specifici spiegano la maggior parte dei reclami relativi all'esaurimento e alla forza di serraggio legati alla pinza: inserimento di uno strumento inferiore a due terzi della lunghezza del foro della pinza, torsione “by Feel” invece che su una specifica pubblicata, utilizzo della pinza e del dado nell'ordine sbagliato, utilizzando una vite di riserva che impedisce alla pinza di tirare indietro completamente durante il serraggio e facendo funzionare una pinza con trucioli o residui freddi confezionati nelle sue fessure. Un singolo chip intrappolato da solo può introdurre all'incirca 0,003 pollici di runout. Un esempio reale da un filo forum pratico del macchinista fa lo stesso punto dal lato del supporto: un macchinista ha riferito che un supporto economico può avere fili di dado non concentrici o un cono di dado danneggiato, il che distruggerà la precisione anche con un collet nuovo di zecca, di dimensioni corrette. I problemi di runout non sono sempre guasti alla pinza.
Domande Frequenti
D: Qual è la differenza tra le pinze ER, 5C e R8?
ER e R8 bloccano gli utensili da taglio in un mulino o in un mandrino di perforazione, mentre 5C blocca il pezzo stesso, in genere su un tornio o una smerigliatrice anziché su un utensile da taglio.
Q: Come si fa a sapere che collet di dimensioni avete bisogno?
Misurare il gambo esatto o il diametro del calcio con pinze digitali, quindi scegliere una pinza dove tale misura cade nel mezzo 60% del suo intervallo nominale.
D: Qual è la differenza tra una pinza e un mandrino?
Una pinza è un singolo manicotto rastremato dimensionato per un diametro; un mandrino utilizza invece ganasce regolabili, che possono bloccare una gamma più ampia di diametri con un certo costo in termini di precisione.
D: Quali sono le differenze principali tra le pinze 5C e 16C?
16C è una versione di 5C di maggiore capacità, che estende il diametro massimo di serraggio da circa 1-1/8 pollici fino a circa 1-5/8 pollici, utile per i negozi che trasformano regolarmente barre più grandi.
D: Come faccio a sapere quando sostituire una pinza?
Sostituisci una pinza una volta che la sua escursione misurata supera circa 0,001 pollici o non appena noti segni di sfregamento color ruggine nel punto in cui si trova nella tasca del mandrino.
Q: Posso usare una pinza ER su un mandrino R8 o 5C?
Non direttamente (per ogni tipo). sistema ha bisogno del proprio supporto t-matched, anche se un mandrino a pinza ER può essere montato in una macchina R8 5C-t attraverso un supporto adattatore.
Perché scriviamo questo
Antishi costruisce torni e frese CNC, non colleziona CNC, quindi questa guida è scritta dal lato dell'acquirente della decisione di partecipazione, non da quello del produttore di pinze. Abbiamo confrontato ogni rivendicazione dimensionale con almeno due fonti indipendenti prima della pubblicazione e, laddove la letteratura commerciale offriva solo un singolo numero non verificato (l'esatta classifica di runout di R8 tra i sistemi di pinze, per uno), lo abbiamo detto invece di presentarlo come un fatto consolidato.
Riferimenti e fonti
- Pagina della struttura del mulino verticale Bridgeport (manuale) 10 Università della California, Berkeley
- Procedura operativa standard di fresatura manuale 1000 Università della California, Santa Barbara NanoSystems Institute
- Archivio Formazione Macchine Shop 19.00 dell'Università della Florida, Dipartimento di Ingegneria Meccanica e Aerospaziale
- Programma di formazione per macchinisti CNC Oh, un collegio
- Cos'è una Colletta? Tipi, usi e design spiegati (Cut) Strumento di ingegneria
- Suggerimenti per controllare il runout nella tenuta degli utensili e nella lavorazione (Cut) Strumento di ingegneria
- Quando utilizzare un mandrino per pinze Negozio di macchine moderne
- Cinque errori comuni che i negozi fanno con le pinze ER Negozio di macchine moderne
- Colletta US6280 125B1 (Ufficio Brevetti e Marchi degli Stati Uniti) (tramite brevetti Google)



