














EDM, draadsnijdiensten die voorop lopen bij precisieproductie, bieden de hoogste niveaus van nauwkeurigheid en efficiëntie bij het bouwen van complexe onderdelen en componenten. De vraag blijft echter: hoe werkt dit zeer innovatieve proces en wat maakt het zo gewild bij industrieën, van lucht- en ruimtevaart tot medische apparatuur? Het artikel duikt in de intrigerende wereld van EDM draad snijden, het uitleggen van de wetenschap erachter en het uitwerken van hoe elektrische energie wordt gebruikt om materialen precies door te snijden Of u nu een ervaren ingenieur, een nieuwsgierige fabrikant of gewoon iemand die nieuwsgierig is naar technologie bent, de toepassing en voordelen van EDM draadsnijden zal zeer inzichtelijk voor u zijn.
Inleiding tot elektrische ontladingsbewerking
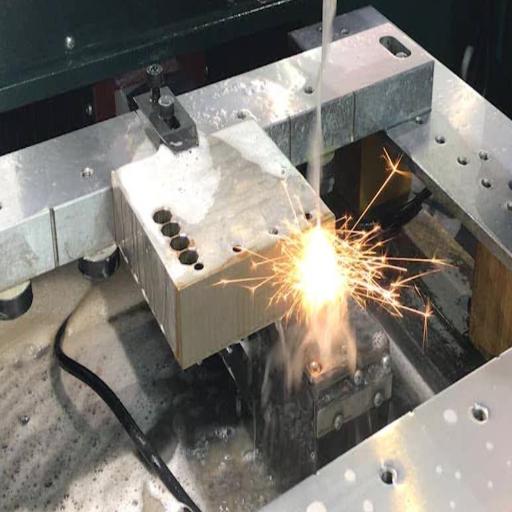
Electrical Discharge Machining (EDM) is een productieproces waarbij elektrische energie wordt gebruikt om materiaal van een werkstuk te strippen. Het proces omvat een reeks gecontroleerde elektrische ontladingen (vonken) die optreden tussen de geladen draadelektrode en het materiaal dat wordt bewerkt. Het is een contactvrije snijmethode; daarom wordt het gebruikt voor harde metalen of materialen die niet kunnen worden bewerkt met conventionele machines. EDM wordt gebruikt in uiterst nauwkeurige industrieën, zoals de lucht- en ruimtevaart, de automobielsector en de matrijzenbouw, vanwege zijn vermogen om ingewikkelde vormen en fijne details te snijden.
Wat is elektrische ontladingsbewerking?
Electrical Discharge Machining (EDM) is een andere onconventionele bewerkingsmethode waarbij gebruik wordt gemaakt van thermische energie om materiaal van een werkstuk te verwijderen Dit wordt bereikt door het genereren van gecontroleerde elektrische ontladingen tussen de elektrode en het werkstuk tijdens het bewerken, dat doorgaans wordt ondergedompeld in een diëlektrische vloeistof. De intense warmte die uit de vonk komt, zorgt ervoor dat het werkstukmateriaal lokaal smelt en verdampt, waardoor nauwkeurige verwijdering wordt beïnvloed zonder direct mechanisch contact.
Vooral belangrijk voor gebruik bij het bewerken van taaie materialen, zoals gereedschapsstaal, wolfraamcarbide en superlegeringen, die bestand zijn tegen conventionele bewerkingsmethoden. Het proces bleek uitstekend te zijn en tegelijkertijd complexe geometrieën en toleranties weer te geven, die in veel gevallen ±0,005 mm bereikten. EDM-afwerkingen kunnen ook ongelooflijk glad zijn, met ruwheidswaarden die oplopen tot 0,1 µm Ra, afhankelijk van de toepassing.
Recente ontwikkelingen op het gebied van EDM hebben de efficiëntie ervan vergroot en het toepassingsgebied uitgebreid. Moderne draad-EDM-machines gebruiken bijvoorbeeld magere draad, tot een diameter van 0,02 mm, om uitstekende sneden te maken. Bovendien hebben de verbeteringen in de automatisering en de integratie van machinaal leren geleid tot een aanzienlijke verkorting van de bewerkingstijd, waarbij sommige systemen de verwerkingstijd met maximaal 30% kunnen verkorten. In industrieën variërend van de lucht- en ruimtevaart en de automobielsector tot de productie van medische apparatuur worden gespecialiseerde componenten, zoals turbinebladen, spuitgietmatrijzen en chirurgische instrumenten, vervaardigd met een grote afhankelijkheid van EDM.
Vanwege de nauwkeurigheid en flexibiliteit bij het hanteren van materialen die conventionele machines niet adequaat uitvoeren, bevindt EDM zich ergens aan het einde van de vaardigheden in het huidige productie-universum.
Geschiedenis en evolutie van EDM
EDM werd uitgevonden in de jaren 1940, door sommigen beschouwd als het begin van het elektrische productietijdperk Het was tijdens de premoderne tijd van EDM dat de Sovjetwetenschappers Lazarenko en Lazarenko bekend stonden een manier te hebben ontwikkeld om metaal te eroderen met behulp van elektrische vonkerosie. Destijds verliep het proces traag en kon het slechts worden toegepast in beperkte scenario's met gereedschap en het maken van mallen. Er is in de loop der jaren veel veranderd en de technologische vooruitgang heeft ervoor gezorgd dat EDM tegenwoordig een praktisch gebruikte productiemethode is geworden.
In de jaren 1970, met de komst van CNC, veranderde alles, waardoor EDM een nieuw domein van automatisering werd, waardoor complexe geometrieën met zo'n precisie konden worden gerealiseerd dat geen enkele andere technologie kon matchen, samen met dit, stelde de ontwikkeling van de nieuwste soorten diëlektrische vloeistoffen, draadgesneden EDM en hightech voedingen fabrikanten in staat hardere materialen met betere snelheden te verwerken. EDM blijft evolueren door de mogelijkheden te benutten door de integratie van technologieën zoals AI en machine learning, die de prestaties maximaliseren en voldoen aan de toenemende eisen van uiterst nauwkeurige industrieën.
Basisprincipes van elektrische ontladingsbewerking
Een van de benaderingen voor het bewerken van materialen is Electrical Discharge Machining (EDM), waarbij een reeks elektrische ontladingen wordt geregeld om materiaal van het werkstuk te verwijderen, Het maakt gebruik van een elektrisch geladen elektrode en diëlektrische vloeistof om geleidende materialen te eroderen De eerste stap in de operatie omvat het creëren van een vonkbrug tussen de gereedschapselektrode en het werkstuk Bij het aanleggen van spanning ioniseert de diëlektrische vloeistof, en de draad-gereedschapsboog wordt tot stand gebracht Door deze boog wordt warmte gegenereerd, die soms een temperatuur bereikt van wel 8.000-12.000 °F (4.427-6.648 °C), wat resulteert in het smelten en verdampen van het materiaal in microscopische hoeveelheden.
EDM onderscheidt zich dus door harde materialen met de grootst mogelijke precisie te bewerken, zoals staallegeringen, wolfraamcarbide en zelfs titanium. Het kan strakke toleranties vasthouden tot wel ±0,0001 inch (±2,5 micron) en kan idealiter ingewikkelde geometrie uitvoeren, waardoor het de meest geschikte methode is voor de lucht- en ruimtevaart-, automobiel- en medische apparatuurproductie-industrie.
De vooruitgang vandaag de dag in EDM reikt zelfs verder dan dit Programmeerbare EDM-machines maken gebruik van adaptieve algoritmen en machine learning-technieken om parameters in realtime aan te passen, de prestaties te optimaliseren en de slijtage van gereedschappen te minimaliseren. De gegevens suggereren zelfs dat draadgesneden EDM oppervlakteafwerkingen kan produceren van slechts 0,1 µm Ra, waardoor secundaire afwerkingsbewerkingen worden verminderd en de algehele operationele efficiëntie wordt verhoogd.
De diëlektrische soorten olie of gedeïoniseerd water die in EDM worden gebruikt, bieden de functies van het koelen van het werkstuk, het wegspoelen van vuil en het handhaven van een consistente en constante elektrische toestand. Geavanceerde diëlektrische systemen met snellere spoelingen hebben nu hogere materiaalverwijderingssnelheden en minder thermische schade aan het werkstuk.
Met deze principes en geavanceerde technologieën is EDM dus de toekomst van uiterst nauwkeurige productie en een drijvende kracht achter innovatie bij de productie van complexe componenten.
Het EDM Wire Cutting Process
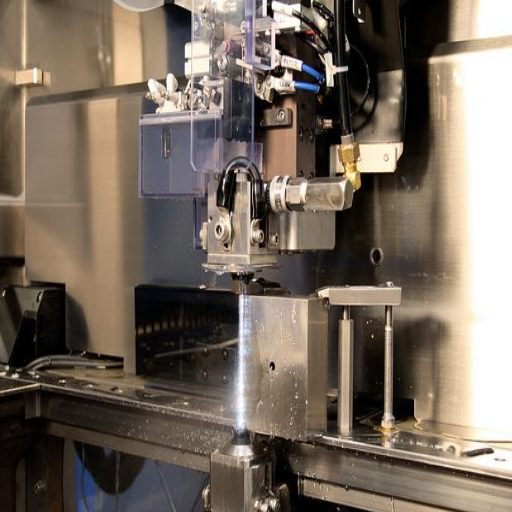
Het EDM draadsnijproces maakt gebruik van een draad in spanning, geladen met elektriciteit, om materialen met extreme precisie te snijden en vorm te geven Deze draad fungeert als de elektrode en raakt het materiaal elektrisch niet In plaats daarvan resulteert een reeks elektrische ontladingen die worden gegenereerd tussen de draad en het werkstuk in de gecontroleerde erosie van het materiaal Deze techniek wordt ook gebruikt voor het maken van ingewikkelde ontwerpen en het werken met harde materialen die moeilijk te bewerken zijn met behulp van conventionele methoden. De nauwkeurigheid is hoog en genereert lage mechanische spanning op het materiaal dat wordt gesneden, waardoor het geschikt is voor kwetsbare en complexe componenten.
Overzicht van Draadknipwerkzaamheden
Draadsnijden, ook bekend als draad elektrische ontlading bewerking, heeft een wijdverspreide toepassing gevonden in verschillende industrieën vanwege de nauwkeurigheid en veelzijdigheid. Lucht- en ruimtevaart, automobiel, medische apparatuur productie, en elektronica kan het gebruiken om ingewikkelde componenten te fabriceren Het blinkt vooral uit in het vervullen van het doel van precisie matrijzen, mallen, en microschaal onderdelen die exacte verwerking vereisen.
Sommige materialen zijn complex en exotisch en vereisen bewerking met behulp van draadmethoden, waaronder titanium, wolfraamcarbide en gereedschapsstaal. Uit gegevens blijkt dat draadsnijden toleranties oplevert die zo strak zijn als ±0,001 mm. Een dergelijke tolerantie is van het allergrootste belang voor industrieën die hoge precisie vereisen. Ze zijn ook productiever, met snijsnelheden tot 500 mm² per minuut, wat mogelijk wordt gemaakt door moderne draad-EDM door het gebruik van een geavanceerd besturingssysteem en adaptieve technologie.
Aangezien de draden in deze methode niet in contact komen met het materiaal, wordt een meerderheid van thermische en mechanische spanning op het werkstuk onschadelijk uitgeoefend, en vandaar, is er nauwelijks enige kans op vervorming of beschadiging van de werknaad tijdens het machinaal bewerken, Dus, in de vorming van geometrisch delicate componenten, wordt het beschouwd als een essentiële methode van materiaalverwijdering De komst van automatisering en meerassig draadsnijden heeft de efficiëntie en het vermogen van draad EDM-oplossingen verder verbeterd, waardoor ze zeer gewild zijn in uitdagende productiescenario's.
Belangrijkste componenten van de EDM-machine
De EDM-machine is een combinatie van verschillende componenten die samenwerken om met precisie en efficiëntie tot een bewerking te komen, De componenten en hun functies worden als volgt gedetailleerd
Power Supply Unit
De voeding is het hart van elke EDM-machine Het produceert gecontroleerde elektrische ontladingen tussen de gereedschapselektrode en het werkstuk EDM-machines van de nieuwste generatie maken gebruik van moderne generatoren die zijn uitgerust met een adaptief besturingssysteem, waardoor de EDM de pulsfrequenties en energieniveaus optimaal kan regelen voor verbeterde nauwkeurigheid bij het snijden en oppervlakteafwerking.
Werkstuk en gereedschapselektrode
Het werkstuk is het materiaal dat wordt bewerkt, terwijl de gereedschapselektrode, meestal gemaakt van grafiet, koper of wolfraam, fungeert als geleider voor de elektrische ontlading. Sommige complexe machines kunnen een elektrodediameter van slechts 0,02 mm toestaan voor gedetailleerde toepassingen.
Diëlektrisch vloeistofsysteem
Diëlektrische vloeistoffen zoals gedeïoniseerd water en olie zijn van het grootste belang in het EDM-proces. Ze fungeren als isolatoren totdat de afvoer plaatsvindt en helpen vervolgens bij het spoelen van vuil uit de bewerkingszone. Nu er realtime monitoringsystemen aanwezig zijn, kunnen optimale vloeistofgeleiding en viscositeit worden gehandhaafd om de efficiëntie te verbeteren.
Automatische Draadaanvoer (voor Draad EDM)
Draad-EDM-machines maken gebruik van een doorlopende draad van een spoel, meestal gemaakt van messing of met zink bekleed messing, als snijelektrode. Automatische draadtoevoerinrichtingen handhaven een consistente draadspanning en toevoersnelheid; moderne draadtoevoersystemen ondersteunen draden met een diameter variërend van 0,05 tot 0,30 mm om aan verschillende precisie-eisen te voldoen.
Machinetafel en werkvasthoudapparaat
De machinetafel biedt een stevige basis voor de bewerking De zeer hoge precisie van werkvasthoudinrichtingen, zoals ondeugden of magnetische klemmen, zorgt ervoor dat het werkstuk stevig wordt vastgehouden, waardoor de nauwkeurige positionering mogelijk is Moderne EDM-machines gebruiken CNC-gestuurde draaitafels voor meerassige bewerking.
Servo Control System
Een servobesturingssysteem zorgt voor de juiste positionering van de elektrode en het werkstuk Dit systeem maakt dynamische aanpassing van de bewerking tussen de elektrode en het werkstuk mogelijk, waardoor de openingstoestand wordt gewijzigd om optimale ontladingssnelheden te bereiken en daardoor een superieure consistentie bij het snijden wordt geboden.
Koelsysteem
Warmteopwekking tijdens EDM zou nadelige effecten hebben op de prestaties en levensduur van het gereedschap Om een stabiele werking te garanderen en de componenten te beschermen, is het koelsysteem ingeschakeld, uitgerust met warmtewisselaars en omvat het realtime temperatuurbewaking.
CNC-controller
De CNC-controller is het brein van de EDM-machine, die bewerkingen uitvoert die vooraf zijn geprogrammeerd, door de tot nu toe aangebrachte verbeteringen hebben deze controllers het bewerken van complexe geometrieën eenvoudig en geautomatiseerd gemaakt, met een gebruiksvriendelijke interface, 3D-modelleringsmogelijkheden en foutdetectiesystemen.
EDM-machines worden op grote schaal gebruikt en maken gebruik van de nieuwste technologie om te voldoen aan de veeleisende industriële behoeften van de lucht- en ruimtevaart-, medische en gereedschaps- en matrijzenindustrie.
Hoe elektrische ontladingsbewerking werkt bij het snijden van draad
Het werkingsprincipe van draadgesneden Elektrische Ontladingsbewerking maakt gebruik van een zeer dunne, elektrisch geladen draad (meestal messing of molybdeen) als snijgereedschap Deze draad mag het materiaal nooit fysiek aanraken; in plaats daarvan worden gecontroleerde elektrische vonken gegenereerd tussen de draad en het werkstuk Deze elektrische vonken genereren extreem hoge temperaturen, waardoor kleine plekjes op het materiaaloppervlak smelten en verdampen. Het proces vindt plaats in een diëlektrische vloeistof die ongewenste elektrische vonken voorkomt en tegelijkertijd het materiaal afkoelt terwijl afval wordt weggespoeld. Draad EDM wordt gebruikt in toepassingen die zeer ingewikkelde vormen, scherpe hoeken en zeer gedetailleerd werk vereisen aan complexe of delicate materialen, waardoor de ruggengraat wordt gevormd van elke industrie waarbij machinale bewerking betrokken is.
Materialen en snijgereedschappen in EDM
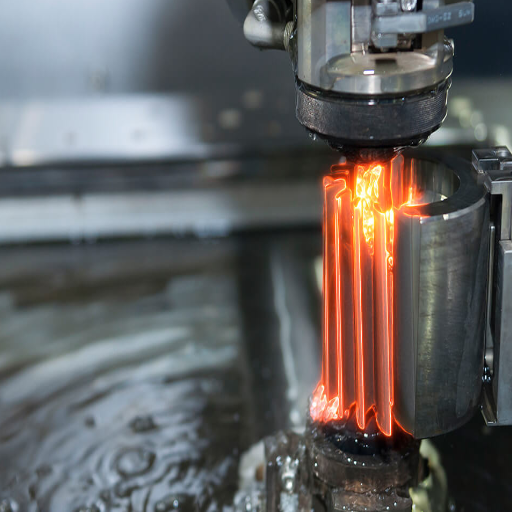
EDM is geschikt voor elektrisch geleidende bewerkingsmaterialen, zoals staal, titanium, aluminium, wolfraam en koperlegeringen. Deze materialen worden vaak gebruikt in industrieën zoals de lucht- en ruimtevaart, de automobielsector en de productie van gereedschappen vanwege hun sterkte, duurzaamheid en slijtvastheid. De snijgereedschappen in EDM zijn doorgaans gemaakt van geleidende materialen, zoals messing, koper of wolfraam, waarbij draad EDM gewoonlijk een dunne messing draad of een gecoate draad gebruikt. Deze gereedschappen zijn gekozen vanwege hun vermogen om precisie te behouden en tegelijkertijd de elektrische ontladingen te weerstaan die nodig zijn voor het proces.
Veelgebruikte materialen die worden gebruikt bij het snijden van EDM-draad
Er is een fascinerende verscheidenheid aan materialen beschikbaar voor EDM draadsnijden, geschikt voor toepassingsspecifieke doeleinden Enkele van die materialen zijn onder meer
| Wire Materiaal | Compositie | Belangrijkste eigenschappen | Primaire Toepassingen |
|---|---|---|---|
| Brass Wires | Koper en zinkmengsel | Uitstekende geleidbaarheid, betaalbare prijs | Algemene bewerkingsdoeleinden, snij-toleranties |
| Coated Wires | Zink of messing coating | Betere lossingsstabiliteit, verminderde slijtage | Hoge precisie snijwonden, complexe onderdeelontwerpen |
| Copper Wires | Puur koper | Uitstekende elektrische geleidbaarheid | Micro-bewerking, hoogste nauwkeurigheidseisen |
| Molybdeen Wires | Puur molybdeen | Hoge treksterkte, thermische weerstand | Lucht- en ruimtevaart, medische toepassingen |
| Tungsten Wires | Puur wolfraam | Temperatuurstabiliteit | Gespecialiseerde toepassingen op hoge temperatuur |
| Speciale Legering Draden | Samenstellingen van aangepaste legeringen | Verbeterd aanpassingsvermogen | Opkomende industriële eisen |
Het draadmateriaal dat wordt gebruikt bij het EDM-draadsnijden is afhankelijk van verschillende factoren, waaronder de aard van het te bewerken materiaal, het vereiste tolerantieniveau en de kwaliteit van de oppervlakteafwerking van het materiaal. Geavanceerde draadmaterialen en coatings houden het onderzoek naar hogere snelheid, hogere precisie en hogere efficiëntie bij het snijden van EDM-draad ooit levend.
Soorten snijgereedschappen bij het bewerken van elektrische ontladingen
Bij EDM wordt voor elke toepassing een gespecialiseerd snijgereedschap gebruikt om de hoogste precisie en efficiëntie tijdens het proces te garanderen. De twee belangrijkste soorten snijgereedschappen die bij EDM worden gebruikt, zijn die welke zich bezighouden met draad-EDM, met name draadelektroden, en die welke worden gebruikt voor het afzinken van EDM, waaronder gevormde of massieve elektroden.
- Draadelektroden: Draadelektroden worden voornamelijk gebruikt in draad-EDM en zijn gemaakt van messing, koper of gecoate draden. Draadelektroden zorgen voor de snijwerking in fijne details en dunne, ingewikkelde vormen voor het werkstuk. Het gebruik van gecoate en composietdraden maakt verdere voordelen mogelijk op het gebied van snijsnelheid en oppervlakteafwerkingskwaliteit, vooral op moeilijk te bewerken materialen.
- Gevormde elektroden: Gevormde elektroden zijn solide gereedschappen die worden gebruikt in matrijszinkende EDM die direct een aangepaste vorm in het materiaal overbrengen Meestal gemaakt van grafiet, koper of koperlegeringen, deze elektroden zijn zorgvuldig gevormd om te passen bij de vereiste afdruk Ze zijn het meest geschikt voor diepe holtes, mallen of complexe 3D-vormen.
De soorten gereedschappen dienen bewerkingsdoeleinden; hun materiaal wordt geselecteerd op basis van elektrische geleidbaarheid, slijtvastheid en andere factoren, afhankelijk van de complexiteit van het werk. Nu blijven de technologische ontwikkelingen op het gebied van EDM het product verbeteren en de diversiteit van deze snijgereedschappen vergroten.
Materiaalverwijderingstechnieken in EDM
Bij EDM wordt materiaalverwijdering veroorzaakt door een reeks elektrische ontladingen die worden geregeld tussen de gereedschapselektrode en het werkstuk, die beide in een diëlektrische vloeistof worden geplaatst. Wanneer de spanning over twee elektroden wordt aangelegd, valt het diëlektricum af en wordt het omgezet in een plasmatoestand die warmte genereert, waardoor kleine delen van het werkstukmateriaal op de contactpunten smelten en verdampen.
Een van de primaire typen EDM is zinkende EDM, ook wel aangeduid als matrijs-zinken of ram EDM. Een gevormde elektrode wordt hier gebruikt om gedetailleerde holtes of ingewikkelde geometrieën in het werkstuk te creëren Het andere type EDM is draad EDM, waarbij de gereedschapselektrode een dunne, mobiele draad met hoge geleidbaarheid is. Dit proces maakt snijden en contouren mogelijk met uitstekende toleranties op hardere metalen.
De materiaalverwijderingssnelheden worden beïnvloed door het type machinaal bewerkt materiaal, de materiaaleigenschappen van de elektroden die aan beide zijden van de ontlading worden gebruikt en parameters die op de EDM zijn ingesteld, zoals ontladingsenergie en pulsduur. Een goed begrip van deze parameters zal leiden tot bewerkingsefficiëntie en nauwkeurigheid, terwijl de door warmte beïnvloede zones worden verminderd.
Voordelen van elektrische ontladingsbewerking
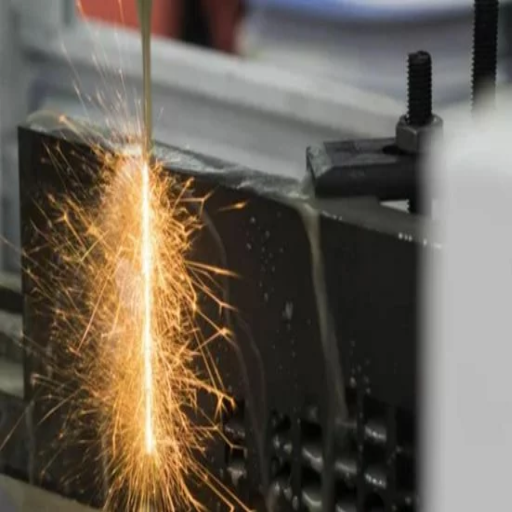
- Precisie en nauwkeurigheid: Deze technologie biedt de mogelijkheid voor elektrische ontladingsbewerking van zeer kleine en gedetailleerde onderdelen, waardoor deze geschikt is voor toepassingen waarbij nauwe toleranties gerechtvaardigd zijn.
- Materialen Veelzijdigheid: Het gaat over harde materialen zoals titanium, wolfraam en gehard staal, die anders niet met conventionele methoden kunnen worden bewerkt.
- Geen mechanische spanning: Omdat het een contactloze methode is, worden de mechanische spanningen en vervormingen van het werkstuk geëlimineerd, die anders zouden kunnen optreden.
- Complexe vormen: Met EDM kunnen ingewikkelde geometrieën en fijne details worden geproduceerd, wat zeer moeilijk of bijna onmogelijk te bereiken kan zijn met conventionele bewerkingstechnieken.
- Gladde oppervlakteafwerking: De beste oppervlakteafwerking kan worden bereikt met EDM, op voorwaarde dat men onder de juiste instellingen werkt, waardoor de tijd die nodig is voor secundaire afwerkingsprocessen wordt verkort.
- Minimale door hitte beïnvloede zones: Het proces minimaliseert thermische vervorming, waardoor de structurele eigenschappen van het te bewerken materiaal behouden blijven.
Precisie en nauwkeurigheid in het bewerkingsproces
Precisie en nauwkeurigheid zijn belangrijke kwaliteiten die van invloed zijn op de haalbaarheid van hoogwaardige producten door middel van machinale bewerking Met de komst van nieuwe technologieën zou bewerkingsapparatuur kunnen werken tot nauwe toleranties van ±0,0001 inch (±2,54 micron), wat zich uitstrekt tot nog verdere grenzen in kritieke industrieën zoals de lucht- en ruimtevaart-, medische en elektronische productie. Zelfs de meest complexe componenten kunnen met precisie worden bewerkt met behulp van moderne CNC-systemen, waardoor consistentie tussen productiebatches wordt gegarandeerd.
Bovendien verbeteren technologieën zoals EDM traditionele methoden door de grootst mogelijke precisie mogelijk te maken voor complexe vormen en fijne details Geavanceerde software, zoals CAD/CAM, wordt gebruikt voor simulatie en gedetailleerd programmeren, het minimaliseren van fouten, het optimaliseren van gereedschapspaden, het verminderen van materiaalverspilling en het vergroten van de herhaalbaarheid en betrouwbaarheid van de productie.
Een ander belangrijk aspect bij het handhaven van precisie is het monitoren van omgevingsfactoren, zoals temperatuur, trillingen en veroudering van machines. High-end bewerkingscentra zijn voorzien van temperatuurregelaars, trillingscompensatiemechanismen en automatische feedbacklussen om onnauwkeurige dimensioneringsparameters te verwerpen, waarbij processors specifiek zijn ontworpen voor optimale prestaties. Deze verbeteringen zorgen allemaal voor een grote concentratie op het kerndoel van moderne bewerking: de toenemende vraag naar perfectie in complexiteit in de productie.
Veelzijdigheid van EDM in verschillende toepassingen
Het proces voor elektrische ontladingsbewerking (EDM) vertoont een grote veelzijdigheid in verschillende industrieën; in de meeste gevallen is het precies het soort veelzijdigheid dat nodig is om ingewikkelde componenten te vervaardigen die buiten het bereik van traditionele bewerking vallen Een van de belangrijkste toepassingen is in de lucht- en ruimtevaartsector, waar de EDM wordt gebruikt bij de fabricage van turbinebladen en koelgaten met hoge toleranties en complexe geometrieën. Deze componenten zijn cruciaal voor het optimaliseren van de motorprestaties en brandstofefficiëntie. Een ander gebied waar EDM goed gebruik vindt, is de productie van chirurgische instrumenten, implantaten en orthopedische apparaten uit biocompatibele materialen zoals titanium en roestvrij staal.
De automobieltoepassing daarentegen omvat de vervaardiging van mallen, matrijzen en componenten voor krachtige motoren met behulp van EDM, met als doel oppervlakteafwerkingen en maatprecisie te bereiken. Fabrikanten van gereedschappen en matrijzen gebruiken EDM ook om ingewikkelde holtes en elektroden te creëren met ultrafijne details, die essentieel zijn voor spuitgieten en stempelen.
Recente ontwikkelingen hebben het toepassingsgebied voor EDM uitgebreid Er is micro-EDM voor ultra-precieze bewerking op microscopisch niveau Volgens de huidige rapporten uit de industrie wordt beweerd dat EDM een nauwkeurigheid heeft van ±0,0001 inch en effectief is op de meeste moeilijk te bewerken materialen, waaronder wolfraamcarbide en Hastelloy, Deze flexibiliteit maakt de technologie ook onmisbaar voor prototyping, productie in kleine volumes en onderdelen met een hoge complexiteit die niet bestand zijn tegen direct mechanisch contact tijdens de bewerking.
Met de toenemende beschikbaarheid van nieuwere EDM-technologieën, waaronder adaptieve controles en kunstmatige intelligentie-integratie, wordt het proces sneller en betrouwbaarder Dergelijke ontwikkelingen verkorten de productietijden en garanderen tegelijkertijd het zeer hoge niveau van precisie dat vereist is voor industrieën waarvan de componenten absolute kwaliteit en betrouwbaarheid vereisen.
Kosteneffectiviteit en efficiëntie van EDM
Over het algemeen wordt elektrische ontladingsbewerking beschouwd als de meest kostenefficiënte techniek voor het vervaardigen van componenten met ingewikkelde geometrieën en hoge toleranties EDM kan de fabricagekosten verlagen door nabewerking of zeer intensieve bewerking van harde materialen te minimaliseren Recente gegevens suggereren dat de productiekosten met zo'n 30% kunnen worden verlaagd wanneer bedrijven EDM gebruiken, in tegenstelling tot het gebruik van traditionele bewerkingstechnieken om materialen zoals wolfraamcarbide of titanium te bewerken.
Moderne EDM-machines met adaptieve bediening en AI-aangedreven geavanceerde programmering bieden aanzienlijke verbeteringen in de operationele efficiëntie. Het ontwerpen van het systeem om de slijtage van de elektroden te optimaliseren en de snijsnelheden te maximaliseren zou de productiviteit met zo'n 20% verhogen. Volgens onderzoek uitgevoerd door toonaangevende fabrikanten beschikken sommige EDM-systemen momenteel over geautomatiseerde multi-as mogelijkheden, waardoor stilstand wordt geminimaliseerd en de doorvoer op productielijnen wordt gemaximaliseerd. Deze vooruitgang in EDM heeft het essentieel gemaakt in de lucht- en ruimtevaart, de automobielsector en de medische productie, waar precisie en kostenefficiëntie hand in hand gaan.
Toepassingen en gebruik van EDM
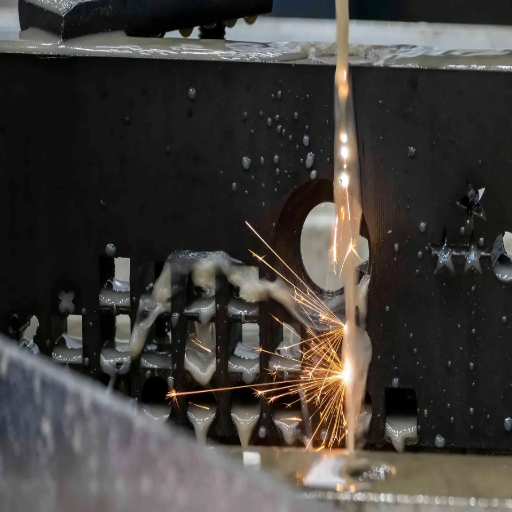
De elektrische ontladingsbewerking wordt gekenmerkt door nauwkeurige bewerking en wordt dus gebruikt bij het creëren van vormen, matrijzen en componenten voor de lucht- en ruimtevaart-, automobiel- en medische industrie. Het is waardevol bij het bewerken van materialen, zoals superharde materialen zoals titanium en wolfraamcarbide, waardoor het nauwkeurig vormgeven van monsters mogelijk is zonder mechanische spanningen te veroorzaken. Fijngatboren en bewerken van ingewikkelde en hoogtolerante onderdelen, die niet binnen het bereik van conventionele bewerkingsmethoden liggen, zijn gebieden waar EDM zijn meeste toepassing vindt. Deze compenseren volledig de stappen uit het verleden in geavanceerde productieprocessen.
Industrieën die profiteren van EDM Wire Cutting
Lucht- en ruimtevaartindustrie
EDM draadsnijtechnologie biedt tal van voordelen voor de lucht - en ruimtevaartindustrie dankzij de nauwkeurigheid en het vermogen om harde materialen te snijden, waardoor het essentieel is voor het vervaardigen van complexe onderdelen met nauwe toleranties, zoals turbinebladen en brandstofinjectoren, zodat ze veilig zijn en betrouwbaar kunnen presteren in extreme omstandigheden.
Automotive Industry
De auto-industrie maakt gebruik van EDM-draadsnijprocessen om ingewikkelde onderdelen te vervaardigen, zoals componenten voor transmissies en mallen voor nieuwe ontwerpen, waardoor optimale prestaties en betrouwbaarheid in automobieltoepassingen worden gegarandeerd.
Medische technologie
Medische technologie profiteert van EDM-draadsnijden om chirurgische instrumenten, implantaten en micromedische apparaten te maken die uitstekende toleranties en precisie vereisen voor kritische toepassingen in de gezondheidszorg.
Elektronica productie
De elektronica-industrie maakt gebruik van EDM-draadsnijden voor de productie van fijn uitgeruste onderdelen en componenten die nauwkeurige toleranties vereisen voor geavanceerde circuitontwerpen en elektronische apparaten.
Gereedschapsproductie
Gereedschap productie-industrieën profiteren van EDM draad snijden voor het creëren van high-end gereedschappen en precisie componenten die uitzonderlijke nauwkeurigheid en oppervlakte afwerking kwaliteit vereisen.
Casestudies van EDM-draadsnijtoepassingen
- Lucht- en ruimtevaartsector: In de lucht- en ruimtevaartsector wordt EDM-draadsnijden gebruikt voor de vervaardiging van turbinebladen met extreme precisie, die voldoen aan zeer hoge prestatie-eisen voor vliegtuigmotoren en ruimtetoepassingen.
- Medische industrie: Een project uit de medische industrie maakte gebruik van EDM-draadsnijden om chirurgische gereedschappen met zeer complexe vormen te vervaardigen, waardoor de grootst mogelijke nauwkeurigheid en betrouwbaarheid voor kritische medische procedures werd gegarandeerd.
- Elektronica-industrie: In de elektronica wordt deze methode toegepast bij de vervaardiging van microcomponenten met strikte toleranties, die van cruciaal belang zijn voor geavanceerde circuitontwerpen en elektronische precisieapparaten.
Elk van deze voorbeelden illustreert dat EDM-draadsnijden het toppunt van precisie is in verschillende industrieën die ingewikkelde productie vereisen.
Toekomstige trends in elektrische ontladingsbewerking
Het zou veelbelovend zijn voor de toekomst van EDM om enkele verreikende ontwikkelingen te overwegen. Een belangrijke trend is de integratie van automatisering en robotica om de productiviteit te verhogen en de arbeidskosten te verlagen. Door automatisering kunnen EDM-systemen worden geconfigureerd om complexe productietaken af te handelen met minimale menselijke tussenkomst, waardoor de efficiëntie wordt vergroot.
De ontwikkeling van materialen voor gebruik bij de vervaardiging van EDM-draden en - elektroden, die niet alleen zijn ontworpen voor sneller snijden maar ook voor nauwkeuriger en duurzamer snijden, is een andere cruciale vooruitgang Er is een sterke belangstelling geweest voor innovatie op het gebied van diëlektrische vloeistoffen, met name in milieuvriendelijke opties, vanwege de toenemende milieuvoorschriften en de behoefte aan duurzame productie.
Met de introductie van kunstmatige intelligentie en machine learning zullen bewerkingsparameters automatisch in realtime worden geoptimaliseerd, waardoor bewerkingsopstellingen sneller worden en grondstofverspilling wordt verminderd. Ze voorkomen ook dat apparatuur uitvalt door te voorspellen wanneer onderhoud moet worden uitgevoerd, waardoor de operationele consistentie behouden blijft.
Micron - en nanobewerking daarentegen worden steeds belangrijker voor industrieën zoals lucht - en ruimtevaart, medische, en elektronica vanwege hun extreem hoge precisie-eisen Overweeg om te werken met harde materialen en uitdagende geometrieën; EDM is een van de weinige technologieën die klaar zijn om de productie met hoge precisie naar de toekomst te sturen.
Conclusie
EDM draadsnijden vertegenwoordigt het toppunt van precisie productietechnologie, biedt ongeëvenaarde nauwkeurigheid, veelzijdigheid, en efficiëntie in diverse industrieën Van lucht - en ruimtevaart turbinebladen tot medische chirurgische instrumenten, dit revolutionaire proces blijft de grenzen verleggen van wat mogelijk is in de moderne productie Naarmate de technologie vordert met AI-integratie, automatisering en nieuwe materialen, zal EDM draadsnijden voorop blijven lopen in uiterst nauwkeurige productie, het stimuleren van innovatie en uitmuntendheid in de productie van componenten.
Referentiebronnen
Over de productie van matrijsholten met behulp van vaste CAM
Veelgestelde vragen (FAQ's)
Hoe werkt elektrische ontladingsbewerking?
Bij de bewerking voor elektrische ontlading wordt gebruik gemaakt van elektrische vonkopwekking tussen een elektrode (meestal een draad) en het geleidende werkstuk om het materiaal weg te eroderen. De snijdraad wordt langs het te snijden pad bewogen, waardoor het materiaal met vonken verdampt. Deze methoden zijn zeer geschikt voor het creëren van ingewikkelde vormen en het werken met nauwe toleranties op harde materialen die niet gemakkelijk kunnen worden bewerkt met behulp van traditionele methoden.
De voordelen van draad EDM?
Wire EDM beschikt over zeer gespecialiseerde mogelijkheden om complexe geometrieën met zeer hoge precisie te bewerken, die vaak onhaalbaar zijn met conventionele bewerkingsmethoden Het verwijdert effectief ongewenst materiaal uit harde legeringen, waardoor fijne oppervlakteafwerkingen worden bereikt Bovendien maakt het bewerking van complexe geometrieën mogelijk zonder dat gereedschap nodig is.
Wat wordt EDM gebruikt voor bewerking?
EDM zal werken op elektrisch geleidende materialen zoals koper, messing en andere legeringen. Het is geschikt voor harde materialen die moeilijk te bewerken zijn, omdat het de snijgereedschappen van traditionele aard verstoort. Over het algemeen worden EDM's ook gebruikt om niet-geleidende materialen vorm te geven met behulp van geleidende coatings.
Wat zijn de functies van diëlektrische vloeistof in het EDM-proces?
Tijdens EDM-bewerking wordt diëlektrische vloeistof gebruikt om zowel de elektrode als het werkstuk te koelen. Het maakt het doorspoelen van vuil mogelijk dat wordt gevormd door elektrische ontladingen, waardoor de bewerkingsefficiëntie wordt verbeterd en de afwerking wordt verbeterd. De veelgebruikte diëlektrische vloeistoffen zijn gedeïoniseerd water en olie.
Hoe en waarom zou men EDM vergelijken met conventionele bewerkingsmethoden?
Veel voordelen worden ontketend wanneer EDM wordt gebruikt in tegenstelling tot conventionele bewerkingsmethoden, en vooral bij het bewerken van nauwkeurige en complexe smeedstukken. Terwijl traditionele methoden vaak gebruik maken van fysieke snijgereedschappen die verslijten, elimineert EDM, dat materiaal verwijdert door elektrische ontlading zonder direct contact, effectief een groot deel van de slijtage van het gereedschap, waardoor verdere verbeteringen in de tolerantie mogelijk zijn.
Wat is draad EDM?
Draad EDM, een type elektrische ontladingsbewerking, maakt gebruik van een fijne draadelektrode om ingewikkelde ontwerpen in geleidende metalen te snijden. Terwijl de draad langs een geprogrammeerd pad beweegt, wordt deze continu door het werkstuk gevoerd, waar vonken het materiaal in de gewenste vorm eroderen. Deze methode wordt op grote schaal toegepast vanwege de hoge precisie en fijn gedetailleerde output.
Wat voor soort typische toepassingen heeft EDM in de lucht- en ruimtevaart?
Met zijn uiterst nauwkeurige mogelijkheden heeft EDM een breed scala aan toepassingen in de lucht- en ruimtevaartindustrie. Dit soort toepassingen fabriceren, vervaardigen en voltooien alles van zeer complexe materialen waarvoor turbinebladen, mallen en matrijzen nodig zijn met extreem nauwe toleranties en oppervlakteafwerkingen. Het is het proces voor het vormgeven van harde materialen die in de lucht- en ruimtevaart worden gebruikt.
Hoe bereikt EDM uiterst nauwkeurige bewerking?
EDM zorgt voor uiterst nauwkeurige bewerking door het elektrische ontladingsproces te regelen met behulp van CNC-technologie Dit maakt een nauwkeurige controle mogelijk van de bewerkingssnelheden en het genereren van vonken door elektrische ontladingen, die beide bijdragen aan nauwkeurige maattoleranties en oppervlakteafwerking. Bovendien is EDM in staat complexe paden uit te voeren via CNC-programmering, wat de precisiemogelijkheden aanzienlijk vergroot.
Wat zijn de componenten van de EDM-machine?
Een EDM-machine bestaat doorgaans uit een voeding, een CNC-besturingssysteem, een diëlektrisch vloeistofreservoir en een elektrode-opstelling. De machine bevat verder mechanismen om de draadelektrode te verplaatsen en deze tijdens de bewerking goed uitgelijnd te houden met het werkstuk, waardoor een consistente uitgangskwaliteit in het eindproduct wordt gegarandeerd.
Kan EDM worden gebruikt voor materiaalverwijdering in verschillende industrieën?
Ja, EDM kan in verschillende industrieën worden gebruikt voor materiaalverwijdering Naast de lucht- en ruimtevaart wordt het op grote schaal gebruikt in de automobielsector, de medische sector en de elektronica voor de productie van componenten met hoge tolerantie. Het vermogen om complexe vormen en harde materialen te snijden maakt het een nuttig bewerkingsproces in veel andere industrieën.



