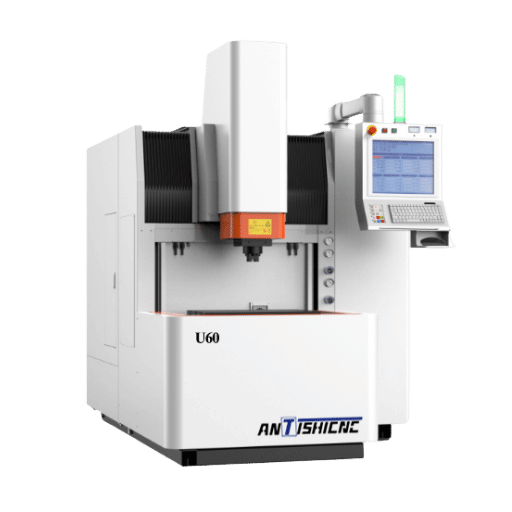
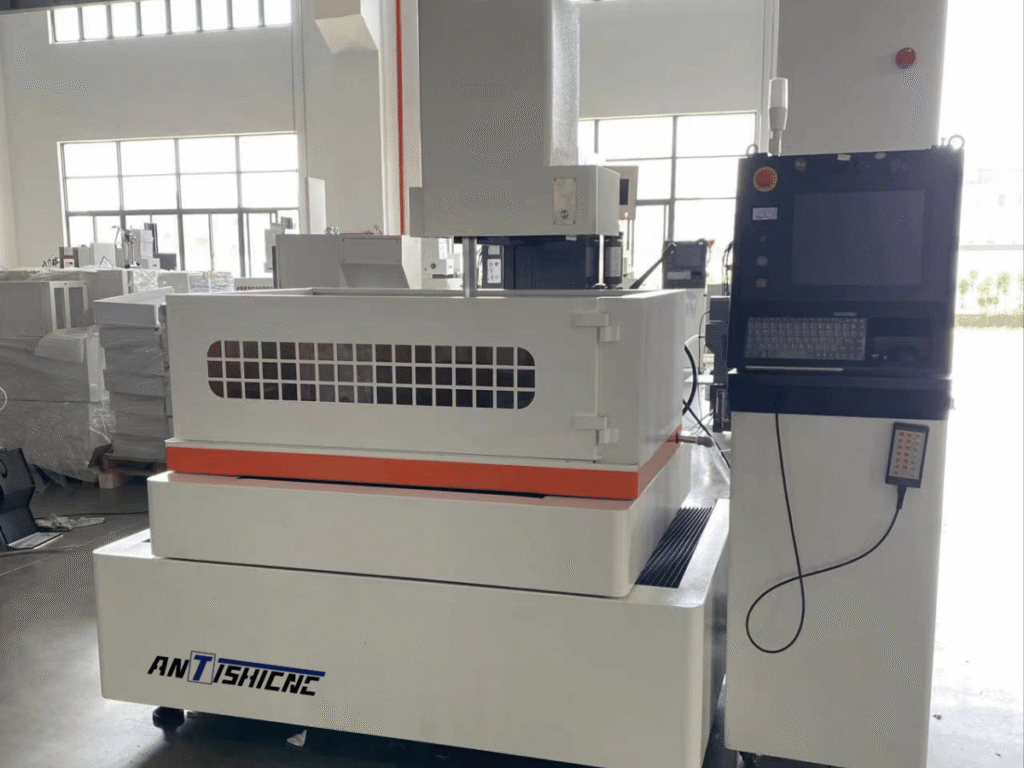
Technologieën van elektrische ontladingsbewerking voor geavanceerde precisieproductie Met onze EDM-systemen kunnen we submicrontoleranties bereiken terwijl we de hardste materialen bewerken.

Snijd titanium, wolfraam, carbide en gehard staal, een van de hardste materialen, zonder mechanische spanning en zonder gereedschapslijtage.
Met onze precisie draad EDM en micro-bewerking technologieën, bereiken toleranties tot ±0.012mm.
De contactloze procedure van EDM maakt het mogelijk om onmogelijk complexe geometrieën met absolute precisie te bereiken.
Onze gatenboring EDM verwijdert gebroken gereedschap en zorgt er tegelijkertijd voor dat het bijbehorende werkstuk onbeschadigd blijft.
De mechanische kracht van EDM zonder mechanische kracht vermijdt elke vervorming van het werkstuk en door spanning veroorzaakte scheuren.
Micro-EDM stelt ons in staat functies te creëren die kleiner zijn dan menselijk haar en een hoge herhaalbaarheid hebben.
We maken gebruik van de modernste EDM-apparatuur, die een ongeëvenaarde nauwkeurigheid en flexibiliteit biedt voor zelfs de meest complexe bewerkingsproblemen.
Moderne CNC-besturingselementen gekoppeld aan Industrie 4.0-integratie, IoT-toezicht en automatische elektrodewisseling voor onbemande werking en optimale productiviteit.
Het aanbieden van Draad EDM, Sinker EDM, en Gatenboren EDM op flexibele platforms Van 0.065mm micro-gaten tot ingewikkelde 3D holtes.
Voor optische componenten en precisie-instrumenten, spiegelachtige afwerkingen tot 0,18 micron Ra bereiken, zonder dat secundaire bewerkingen nodig zijn.
Elke vervaardigde machine ondergaat strenge test- en kwaliteitscontroleprocedures volgens de ISO 9001-vereisten, waardoor door de industrie geaccepteerde kwaliteitsnormen worden gegarandeerd.
Ontdek eersteklas EDM-gereedschappen te koop, EDM-gereedschappen en machines voor al uw vereisten voor het bewerken van elektrische ontladingen.
Spanning: 3-fase 380V
Vermogensverbruik: 1,5 kW
Max Snijdikte: 400 mm
Draaddiameter: 0,1-0,2 mm
Oppervlakteruwheid: ≤Ra2,5 µm
Max Snijsnelheid: ≥120 mm²/min
Dimensionale tolerantie: ±0,004 mm
Max Werkstuk Lengte: Tot 47 inch
Elektrode Materiaal: Grafiet of koper
Oppervlakteafwerking: zeer soepele, uniforme resultaten
Asreizen (X, Y, Z): 30", 38", 24"
Max Werkstukgewicht: tot 4000 lbs
Positioneringsnauwkeurigheid: ±0,0005 inch
Oppervlakteafwerking: Hoge precisie, vloeiende resultaten
Automatisering: Automatische elektrode/gereedschapwisselaars
Electrical Discharge Machining (EDM) maakt gebruik van gecontroleerde elektrische vonken tussen een elektrode en een geleidend werkstuk om materiaal precies te eroderen Een diëlektrische vloeistof ioniseert onder spanning, waardoor vonken met hoge intensiteit ontstaan die extreme warmte genereren (tot 12.000 °C), waardoor het materiaal verdampt en smelt, dat vervolgens wordt weggespoeld. Dit maakt het creëren van ingewikkelde vormen mogelijk.
| Draad EDM Specificaties | ||
|---|---|---|
| Parameter | Specificatie | Capability |
| Draad Diameter | 0,004" - 0,012" (0,1 mm - 0,3 mm) | Ultrafijn tot zwaar snijden |
| Positie Nauwkeurigheid | ±0,0001" (±0,003mm) | Uitzonderlijke precisie |
| Tolerantievermogen | ±0,00004" - ±0,0002" | Sub-micron nauwkeurigheid |
| Maximum Taper Angle | 30° @ 8" materiaaldikte | Complexe hoekige sneden |
| Kerf Breedte | 0.006" - 0.014" | Minimaal materiaalverlies |
| Maximum Werkstuk | 27" x 40" x 15" dik | Mogelijkheid voor grote componenten |
| Oppervlakte Afwerking | 0,18 - 3,2 μm Ra | Spiegel naar getextureerde afwerking |
| Snijsnelheid | Tot 300mm2/min | Hoge productiviteit |
| Sinker EDM Specificaties | ||
| Parameter | Specificatie | Application |
| Nauwkeurigheid | ±0,004 mm (±0,00015") | Zeer nauwkeurige mallen |
| Elektrode Materialen | Grafiet, Koper, Wolfraam | Diverse toepassingen |
| Maximum Stroom | 80 Ampère | Snelle materiaalverwijdering |
| Orbitale capaciteit | 3D orbitale bewerking | Complexe holte creatie |
| Tabel Laadcapaciteit | Tot 2.000 kg | Zware werkstuk ondersteuning |
| Z-Axis Travel | Tot 500 mm | Diepteholtebewerking |
| Diëlektrisch systeem | Olie of waterbasis | Geoptimaliseerd voor materiaal |
| Gatenboren EDM Specificaties | ||
| Parameter | Specificatie | Precision |
| Minimale gatdiameter | 0,065 mm (0,0025") | Microgatmogelijkheid |
| Maximale Aspect Ratio | 150:1 (diepte tot diameter) | Diepgat boren |
| Diameter Tolerantie | ±0,0025mm | Uitzonderlijke nauwkeurigheid |
| Rechtheid Tolerantie | ±0.025mm over 150mm diepte | Nauwkeurige gatgeometrie |
| Maximum Diepte | 1000 mm (39,4") | Mogelijkheid tot diep gat |
| Boorsnelheid | 1 "diep in ~1 minuut | Hoge productiviteit |
Ontdek waarom EDM superieur is voor precisietoepassingen
| Aspect | EDM-technologie | Traditionele Machining | Voordeel |
|---|---|---|---|
| Materiaal Hardheid Limiet | Geen limiet (elk geleidend materiaal) | Beperkt door gereedschapsmateriaal (≤45 HRC) | EDM |
| Tolerantievermogen | ±0,5 µm haalbaar | ±5-10 µm typisch | EDM |
| Complexe meetkunde | Elke elektrisch geleidende vorm | Beperkt door tooltoegang | EDM |
| Gereedschapslijtage | Geen mechanisch contact | Continue degradatie van gereedschappen | EDM |
| Oppervlakte Afwerking | Spiegelafwerking mogelijk | Extra afwerking vereist | EDM |
| Snijsnelheid | Langzamer voor eenvoudige vormen | Sneller voor basisbewerkingen | Traditional |
| Complexiteit instellen | Vereist programmeerkennis | Eenvoudiger voor basisbewerkingen | Traditional |
| Operationele kosten | Hoger energieverbruik | Lagere energie, hogere tooling | Hangt ervan af |
Dit is wat onze klanten zeggen over onze EDM-machines
EDM of Electronic Distance Measurement is een landmeetmethode waarbij gebruik wordt gemaakt van elektromagnetische golven om nauwkeurige metingen van de afstand tussen twee aangewezen punten te verkrijgen.
Apparaten voor het meten van elektronische afstanden (EDM) maken gebruik van elektromagnetische straling, zoals lasers of microgolven, voor afstandsmeting, vooral nuttig bij landmeetkunde voor tijdige en nauwkeurige metingen.
Desktop Wire EDM-machines zijn kleine, kosteneffectieve apparaten die zijn vervaardigd voor het nauwkeurige snijden van metaal dat nodig is voor kleinschalige ingewikkelde ontwerpen en prototyping.
Ter onderscheiding gebruikt traditionele EDM een op maat gemaakte elektrode die materiaal erodeert, terwijl Wire Cut EDM een continu bewegende draad gebruikt om ingewikkelde vormen te snijden.
Wire EDM maakt gebruik van een continu geleverde, gespannen draadelektrode om elektrische ontladingen te genereren die met precisie geleidende materialen eroderen en doorsnijden.
Draad-EDM-onderdelen zoals draadelektroden, draadgeleiders, voedingscontacten, filters en diëlektrische vloeistoffen zijn verbruiksartikelen die cruciaal zijn om ervoor te zorgen dat EDM-bewerkingen nauwkeurig en efficiënt worden uitgevoerd.
Net als bij EDM gebruikt Electric Discharge Grinding (EDG) een roterend geleidend wiel als elektrode die gecontroleerde elektrische ontladingen gebruikt om het oppervlak van het werkstuk te verfijnen.
Wire EDM bereikt toleranties tot 0,0001 inch of 2,5 micron Deze toleranties zijn behoorlijk nuttig voor nauwkeurig gerichte taken.
Een CNC EDM machine is een elektrisch ontladingsbewerkingsgereedschap dat computergestuurd is, voorzien van elektrische ontladingen die precisiesnijden of vormgeven van geleidende materialen mogelijk maken, Best geschikt voor gedetailleerde patronen en moeilijke metalen.
Draad-EDM-apparatuur omvat geavanceerde machines die zijn aangepast voor het nauwkeurig snijden van elektrisch geleidende materialen door een dunne draadelektrode, wat uitzonderlijke precisie, bewerkingsefficiëntie en de mogelijkheid biedt om ingewikkelde geometrieën te vormen.
Hoewel EDM-machines meer kosten, langzamer zijn, beperkingen hebben in het geleiden van materialen en duurder zijn, hebben ze wel voordelen zoals nauwkeurig snijden van harde materialen, verminderde werkstukspanning en uitzonderlijke oppervlakteafwerkingen.
Machineprogrammering voor EDM vereist specifieke CAM-software Voorbeelden zijn CAMWorks en Mastercam Deze programma's extraheren gedetailleerde gereedschapspaden en machinecode voor efficiënte en geautomatiseerde bewerking.
Elektroden voor EDM, zoals grafiet, koper of wolfraam, samen met draadspoelen, diëlektrische vloeistof, diamantgeleiders, gereedschapshouders en pulsgeneratoren voor het met nauwkeurige tussenpozen ontladen van elektriciteit, worden ook gebruikt als EDM-gereedschap.
Standaard draad EDM-snijtechnologieën bereiken een dieptebereik van driehonderd tot vijfhonderd millimeter. Onder op maat gemaakte configuraties zijn deze technologieën echter in staat een dieptebereik van meer dan vijftien centimeter te bereiken.
Nee, EDM-draad is niet herbruikbaar omdat deze erosie en degradatie ondergaat in de bewerkingsfase, wat leidt tot een verlies aan zowel precisie als effectiviteit.
EDM-draden breken als gevolg van een lage breuktaaiheid, mechanische verkeerde uitlijning, onjuiste spanning of versleten stroomcontacten, die spanning uitoefenen en fouten veroorzaken tijdens het bewerkingsproces.
Lees onze laatste blogposts om de nieuwste EDM-apparatuur te ontdekken.
EDM heeft de manier veranderd waarop precisieproductie ooit werd waargenomen. Sinker EDM is een veel nieuwere methode die hogere nauwkeurigheid, grotere veelzijdigheid en efficiëntie kan bieden bij het complex maken...
De hoge remedie en hoge maakbaarheid van het EDM-proces bij het vervaardigen van complexe onderdelen plaatsen het als onverbiddelijk revolutionair. De twee belangrijkste EDM-typen, zinklood EDM en draad EDM,...
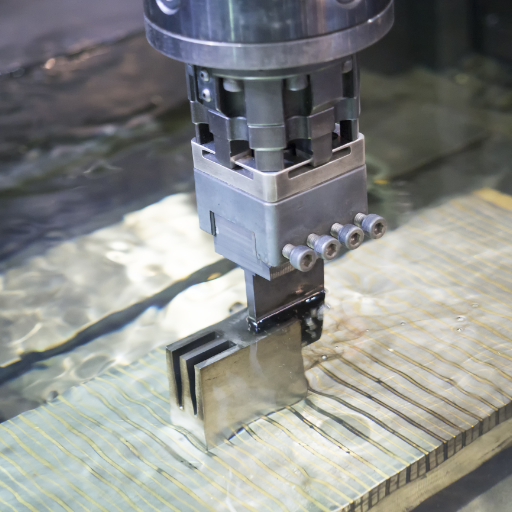
De selectie van een elektrodemateriaal is het meest kritische aspect met betrekking tot precisie en efficiëntie bij EDM. De juiste materiaalkeuze helpt een grote bijdrage bij het bepalen van representaties...
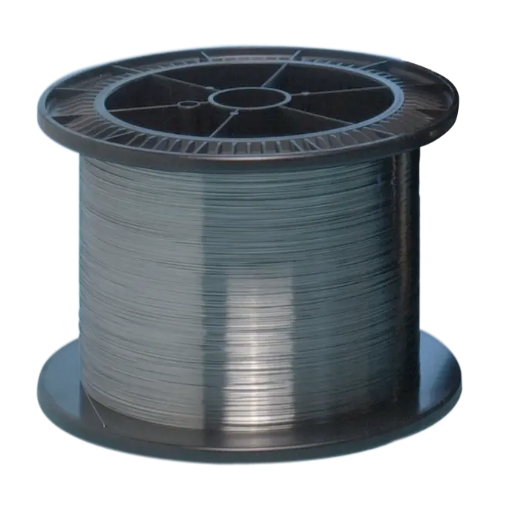
Wat precisiebewerking betreft, is er geen match voor de efficiëntie van het EDM-proces (Electrical Discharge Machining).Kiezen van een draad voor de EDM-machines, ofwel molybdeendraad...
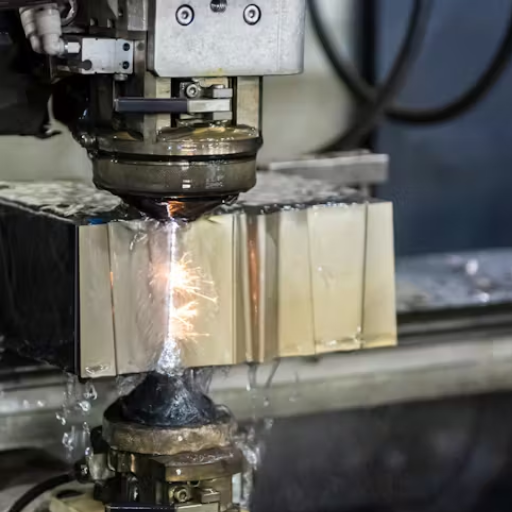
Elektrische ontladingsbewerkingsboormachines veranderen op grotere schaal van industrie om precisiebewerking mogelijk te maken. EDM-boormachines staan bekend om het boren van zeer fijne gaten en het graveren van zeer...
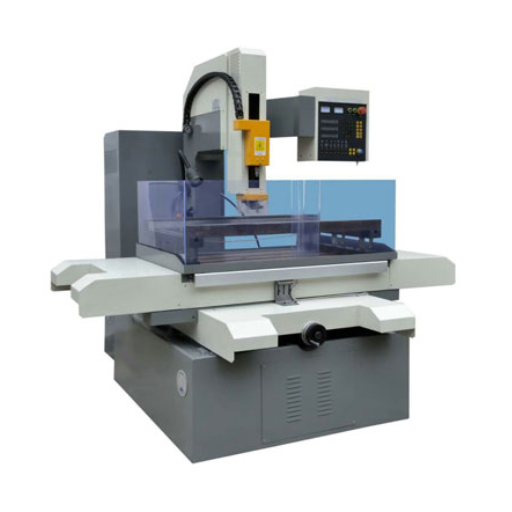
Van het grootste belang binnen de precisieproductie- en modificatie-industrieën die complexe en minieme boorwerkzaamheden vereisen, gebruiken elektrische ontladingsboormachines geavanceerde technologie om de moeilijkste van...
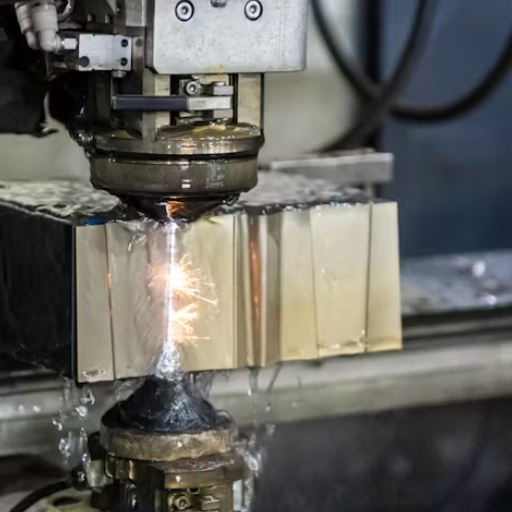
Versierd door EDM-boorbewerking, werkt moderne productie op het leveren van precisie in ingewikkelde componenten. EDM werkt met een interessant principe om een materiaal vorm te geven door elektrische energie te laten werken...
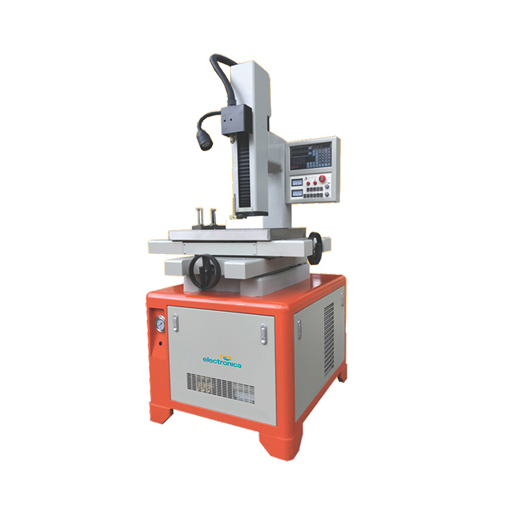
Bij precisieproductie is een boormachine voor elektrische ontladingsmachines een soort revolutionair hulpmiddel; ook wel EDM-boren genoemd, het heeft de mogelijkheid om heel kleine gaatjes te maken en...
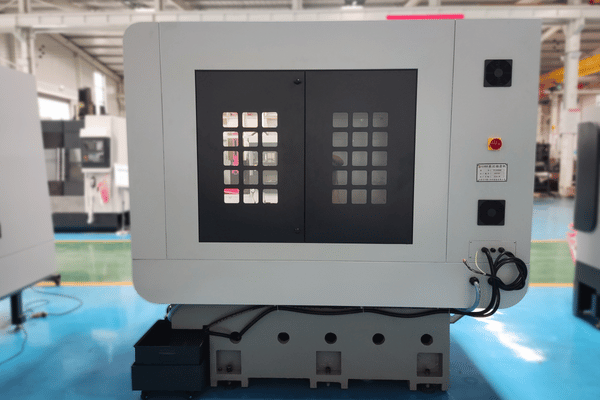
Ontvang een onmiddellijke en nauwkeurige schatting voor een EDM-snijmachine die is gestructureerd rond uw individuele productiebehoeften Ontdek betrouwbare en krachtige selecties die zijn ontworpen om de precisie te beïnvloeden, de efficiëntie te stroomlijnen en de productiviteit in uw processen te maximaliseren.
Conventionele bewerking vereist meestal de fysieke en directe contactbewerking van materialen zoals harde metalen en complexe ontwerpen, wat leidt tot grotere slijtage van gereedschappen Daarentegen maakt EDM, of elektrische ontladingsbewerking, contactloze bewerking mogelijk, waardoor de slijtage van gereedschappen drastisch wordt verminderd.
Bij het bewerkingsproces voor elektrische ontlading is diëlektrische vloeistof van cruciaal belang omdat deze afkoelt, vuil doorspoelt en vonken in stand houdt. De selectie van diëlektrische vloeistof heeft echter wel invloed op de oppervlakteafwerking en de kwaliteit van het onderdeel. Opgemerkt wordt dat gedeïoniseerd water en bepaalde op koolwaterstoffen gebaseerde vloeistoffen deze functies vervullen voor een verscheidenheid aan toepassingen bij het bewerken met goede resultaten.
De productiviteit in de EDM-processen is laag als gevolg van stilstand van machines. geautomatiseerde EDM-machines uitgerust met CNC-bedieningen kunnen echter ingewikkelde bewerkingsprocessen uitvoeren met een grote maar minimale input van de operator, wat een continue productie en kwaliteit ten goede komt. Dit is vooral belangrijk bij productie in grote volumes, waar winst wordt gemaakt.
De elektrodemateriaalkeuze in EDM wordt beïnvloed door het type elektrode, EDM-proces, werkstukmateriaal en de vereiste afwerking van het werkoppervlak. Klanten hebben vaak koper en grafiet nodig als EDM-elektroden, hoewel grafiet de voorkeur heeft vanwege zijn vermogen om ingewikkelde details te produceren en zijn superieure slijtvastheid. Het kiezen van het juiste elektrodemateriaal is essentieel om een bevredigende bewerkingssnelheid en betrouwbaarheid van onderdelen te garanderen.
Verbeteringen in EDM-technologie verhogen de precisie, snelheid en operationele efficiëntie, wat van invloed is op fundamentele productieprocessen. Geavanceerde systemen voor het genereren, spoelen van vonken en CAD/CAM-systemen verbeteren de kwaliteit van werkstukken en verkorten de cyclustijd. Daarom stellen deze verbeteringen saneringsfabrikanten in staat complexere problemen aan te pakken en tegelijkertijd te voldoen aan de eisen van hedendaagse bedrijven en industrieën.
WhatsApp ons