














Elektrische Entladungsbearbeitung (EDM) Als Treibmittel für die moderne Fertigung gedient hat, eine Lösung für die Herstellung komplizierter und stabiler Teile zur Verfügung gestellt hat, die einst als unerreichbar galten Diese nicht-traditionelle Bearbeitungstechnik nutzt elektrische Entladungen, um schwer zu bearbeitende Metalle und Materialien zu erodieren, was sie zu einer wesentlichen Verarbeitungsmethode in der Luft - und Raumfahrt, Automobilindustrie und medizinischen Industrie macht Wie jeder Prozess hat EDM jedoch seine Vor - und Nachteile Wir werden die Vor - und Nachteile des EDM-Prozesses diskutieren und Ihnen ein dringend benötigtes Verständnis davon vermitteln, wie es funktioniert und wann es auf Ihre Projekte zutrifft Jeder Ingenieur, Fertigungsbegeisterte oder Technologe wird diese Diskussion als von großem Wert empfinden, wenn er versucht, die Fähigkeiten und Grenzen von EDM zu verstehen.
Einführung in die elektrische Entladungsbearbeitung

EDM, oder Electrical Discharge Machining, ist ein Herstellungsverfahren, das elektrische Entladungen nutzt, um Materialien zu formen Dies wird erreicht, indem Funken von der Elektrode (Werkzeug) zum Werkstück gesendet werden, Material genau von der Oberfläche entfernt wird EDM findet breitere Anwendungen bei der Erstellung komplexer Formen, komplizierter Designs und fein detaillierter Teile in harten Materialien, wie Metalllegierungen Da es sich um eine berührungslose Methode handelt, gibt es Projekte, die eine hohe Genauigkeit erfordern, die herkömmliche Bearbeitungstechniken nicht realisieren können.
Was ist eine EDM-Maschine?
Eine EDM, oder auch Electrical Discharge Machining Machine, ist ein hochspezialisiertes Gerät, das verwendet wird, um harte Materialien, typischerweise Metalle, durch die Entladung von Elektrizität oder Funken zu manipulieren und zu formen Diese Maschinen verwenden typischerweise eine dielektrische Flüssigkeit und einen Funkenerosionsprozess, um Material von der Oberfläche eines Werkstücks zu entfernen, was präzise und sehr detaillierte Ergebnisse liefert. EDM-Maschinen werden grob in zwei Typen unterteilt: Senker-EDM und Draht-EDM.
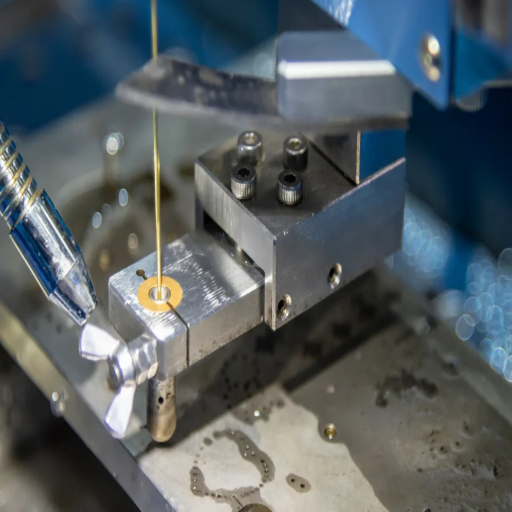
Eine Platinen-EDM-Maschine verwendet eine Elektrode, die speziell entwickelt ist, oft aus Graphit oder Kupfer, um das Werkstückmaterial zu erodieren, indem das negative Profil der Elektrode in das Teil geformt wird. Bei der Draht-EDM wird jedoch ein dünner Draht (normalerweise Messing) als Elektrode verwendet, um Profile oder Konturen mit äußerster Präzision zu schneiden. Es wird am besten bei der Herstellung komplexer, kleiner und zerbrechlicher Teile verwendet.
Machen Sie ein Beispiel dafür, dass mit den jüngsten Trends die Automatisierung und Integration von CAD/CAM-Software der EDM-Bearbeitung eine neue Dimension hinzugefügt hat, wodurch sie eine hohe Wiederholbarkeit und kürzere Produktionszeiten erreichen kann. Und überlegen Sie, wie Draht-EDM mit Toleranzen von bis zu +/- 0,0001 Zoll schneiden kann, abhängig von der erforderlichen Endanwendung, und mit einer maximalen Dicke von 300 mm, wodurch seine Anwendungsmöglichkeiten erweitert werden.
Daher gehören die berührungslose Verarbeitung und Bearbeitung aller leitfähigen Materialien, unabhängig von der Härte, zu den herausragenden Merkmalen von EDM-Maschinen und stellen sicher, dass sie weiterhin wichtige Werkzeuge für die hochpräzise Fertigung bleiben.
Funktionsweise des EDM-Prozesses
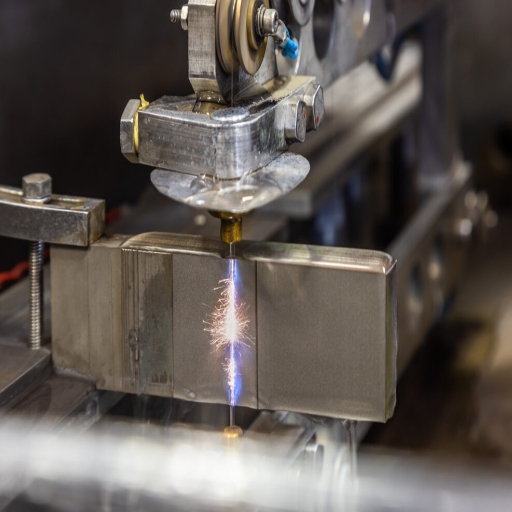
Die elektrische Entladungsbearbeitung (EDM) verwendet eine Abfolge von kontrollierten elektrischen Entladungen, um Material aus einem Werkstück zu entfernen Die Werkstück - und Werkzeugelektrode werden in eine dielektrische Flüssigkeit getaucht, und zwischen ihnen werden Hochspannungsimpulse angelegt, Die dielektrische Flüssigkeit fungiert als Isolator, bis sich die Spannung ausreichend aufbaut, um die Flüssigkeit zu ionisieren und einen elektrischen Funken zwischen dem Werkzeug und dem Werkstück zu erzeugen Dieser Funken erzeugt intensive Hitze bis 12,000°C, die schmilzt und minutenweise Teile des zu bearbeitenden Materials verdampft, während die dielektrische Flüssigkeit gleichzeitig den Schmutz wegspüllte.
Draht-EDM, eine Art EDM, verwendet eine Dünndraht-Elektrode, die eine hohe Spannung erhält und die Form eines Drahtes hat Draht-EDM findet Verwendung in komplizierten Schneiden und Prozessen, die enge Toleranzen und komplexe Geometrien erfordern Studien zufolge kann der aktuelle EDM etwa 500 mm²/min schneiden und dabei Toleranzen bis zu etwa ±0,0025 mm beibehalten. Solche fortschrittlichen EDM-Maschinen sind außerdem mit automatisierten Funktionen ausgestattet, darunter CNC-Steuerungen und Echtzeitüberwachungssysteme, die Präzision und Produktivität steigern.
Für ein düsensenkendes EDM-Verfahren werden Elektroden typischerweise aus Graphit, Kupfer oder Wolfram hergestellt. Diese Materialien werden aufgrund ihrer guten Leitfähigkeit und Verschleißfestigkeit ausgewählt und bieten eine gleichmäßige Funkenbildung und Erosionsbeständigkeit. EDM-Verbesserungen zur Erzielung einer besseren Aushärtung haben den Elektrodenverschleiß auf weniger als 0,01 Prozent des für einige Systeme entfernten Materials reduziert, wodurch die Effizienz gesteigert und die Produktionskosten in der Präzisionsfertigung für die Luft- und Raumfahrt-, Automobil- und Medizingeräteindustrie gesenkt werden.
Arten von EDM: Draht-EDM vs. Sinker-EDM
Die beiden Haupttypen von ED-Anwendungen für Wire und Sinker EDM sind spezifisch für die verwendeten ED.
Draht-edm
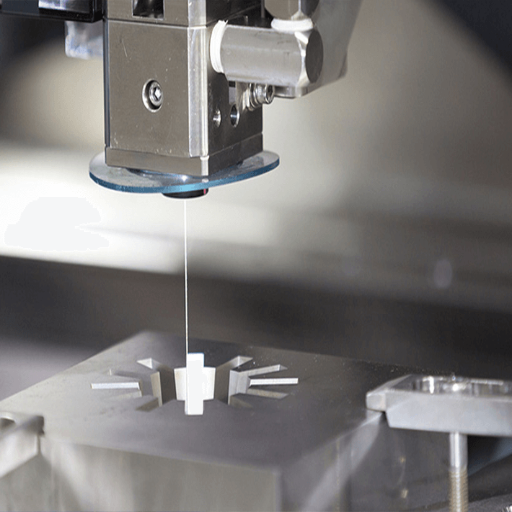
Draht EDM verwendet einen ausgezeichneten Draht als Elektrode, durch die elektrischer Strom geleitet wird, um das leitfähige Material mit großer Präzision zu schneiden Das Entwerfen komplizierter Formen, feiner Details und das Erreichen von Toleranznähe sind alle typischerweise mit Branchen verbunden, die komplexe Teile auslegen, wie z. B. Luft- und Raumfahrt und Elektronik. Draht EDM ist besonders effektiv bei harten Materialien und eignet sich gut für aufgabenorientierte Anwendungen wie Formenbau und Formbearbeitung.
Sinker EDM
Sinker EDM, auch konventionelles EDM genannt, nutzt erosive Verfahren zur Formung von Materialien und bildet dabei mit Hilfe einer Elektrode Hohlräume unterschiedlicher Komplexität. Dies ist der Hauptunterschied zum Draht-EDM, bei dem die geformte Elektrode zusammen mit dem Werkstück in eine dielektrische Flüssigkeit eingetaucht wird. Es eignet sich sehr gut zur Herstellung präziser dreidimensionaler Formen auf harten Materialien wie Spritzgussformen und Turbinenschaufeln, die eine hohe Genauigkeit und Oberflächenbeschaffenheit erfordern.
Sie sind tatsächlich beide exakt und werden auf der Grundlage der verwendeten Materialien, der Konturkomplexität und der endgültigen Verwendung ausgewählt.
Vorteile der EDM-Bearbeitung
Präzision
Es verfügt über eine hohe Präzision und eignet sich daher für die Herstellung von Gegenständen mit komplexer Geometrie, die enge Toleranzen erfordern.
Funktioniert mit sehr harten Materialien
Es verfügt über die Fähigkeit, Materialien zu bearbeiten, die mit anderen Mitteln wie Hartstählen, Titan und Hartmetall schwer zu schneiden sind.
Keine mechanische Belastung
Da EDM elektrische Entladungen zur Materialentfernung nutzt, können keine physikalischen Kontakte oder mechanischen Belastungen an den Werkstücken entstehen.
Oberflächenfinish-Qualität
EDM glättet die Oberfläche und erzeugt so ein feines Finish, das weiteres Polieren oder Veredeln überflüssig macht.
Vielseitigkeit
EDM ist äußerst vielseitig und findet Anwendung in fast allen Branchen, von der Luft- und Raumfahrt bis zur medizinischen Fertigung.
Präzision und Genauigkeit bei der Bearbeitung
Moderne Bearbeitungsverfahren erfordern Präzision und Genauigkeit, um hochwertige Teile und Komponenten herzustellen, die strengen Spezifikationen entsprechen Aus mehreren Gründen eignet sich das EDM-Verfahren in diesen Bereichen: Es ist ein berührungsloses Schneidverfahren und arbeitet auch mit schwer zu bearbeitenden Materialien. EDM kann Toleranzen von bis zu ±0,0001 Zoll erreichen und passt gut in Bereiche wie Luft - und Raumfahrt und medizinische Geräte, wo die Standards streng sind.
Die Wiederholbarkeit ermöglicht es dem EDM-Prozess, komplexe Geometrien und komplizierte Details wiederholt zu erzeugen, während seine computergestützten Systeme Maschinenpfade kartieren und die Genauigkeit mit minimalem Eingriff des Bedieners verbessern. Die EDM-Präzision ist in den letzten Jahren durch adaptive Steuerung, verbesserte Überwachung der Funkenstrecke und andere Verbesserungen gestiegen, was es den Herstellern ermöglicht, die Anzahl der Fehler erheblich zu reduzieren. Mehrere Forschungsarbeiten haben gezeigt, dass EDM in Bezug auf die Maßgenauigkeit herkömmliche Prozesse übertrifft, insbesondere in Anwendungen, die komplizierte Merkmale oder akzeptable Toleranzen erfordern. Diese Fähigkeiten machen EDM im aktuellen Fertigungsaufbau äußerst wichtig, um sowohl Präzisions- als auch Genauigkeitsanforderungen zu erfüllen.
Fähigkeit, komplexe Geometrien zu bearbeiten
Die elektrische Entladungsbearbeitung (EDM) erfüllt die Notwendigkeit, Teile mit Geometrien und Merkmalen herzustellen, die zu kompliziert und komplex sind, als dass herkömmliche Bearbeitungstechniken sie handhaben könnten. Durch kontrollierte elektrische Entladungen zum Erodieren von Material kann EDM Formen mit großer Präzision herstellen, die scharfe Innenecken, feine Hohlräume und komplizierte Konturen umfassen. Diese Fähigkeit findet Anwendung in der Luft- und Raumfahrt-, Automobil- und Medizingerätefertigung, wo Teile eine äußerst detaillierte und unkonventionelle Konstruktion erfordern. Eine weitere große Stärke von EDM ist seine Fähigkeit, harte Materialien wie gehärteten Stahl und Wolframkarbid zu verarbeiten, wodurch seine Vielseitigkeit erhöht wird. Da Spannungen, die durch die herkömmlichen Bearbeitungsmethoden im Material hervorgerufen werden, fehlen bei EDM, ist der Prozess daher ziemlich unbeabsichtigter, da er zu einer dünneren Maschine geeignet.
Minimale mechanische Belastung von Werkstücken
Ein herausragendes Merkmal der elektrischen Entladungsbearbeitung (EDM), das sie für Benutzer beliebt macht, ist ihre Fähigkeit, mechanische Belastungen von Werkstücken während der Bearbeitung zu minimieren. Grundlegende Schneidmodi beinhalten direkten Kontakt mit dem zu schneidenden Material, während EDM elektrische Entladungen zur Materialentfernung verwendet; somit findet kein physischer Kontakt zwischen den Elektroden und dem Werkstück statt. Dadurch wird der Herstellungsprozess berührungslos, was bedeutet, dass nur sehr geringe Chancen auf Verformung oder Beschädigung des Werkstücks bestehen; daher wird EDM für empfindliche, dünne oder hochpräzise Komponenten verwendet.
Jüngste technologische Fortschritte haben die spannungsfreien Bearbeitungseigenschaften von EDM verbessert Fortschrittliche Pulssteuerungssysteme behalten eine präzise Kontrolle über moderne EDM-Maschinen und stellen so sicher, dass die freigesetzte Energie innerhalb streng tolerierbarer Grenzen bleibt Die Ergebnisse haben gezeigt, dass die Minimierung der Eigenspannung durch die Optimierung der Entladungsenergie und der Abkühlraten die Dimensionsstabilität auch bei empfindlichen Strukturen fördert Darüber hinaus eliminiert dieses Verfahren im Wesentlichen die Spannungsentwicklung, die durch die Bearbeitung entsteht, da es für Materialien geeignet ist, die zum Abkühlen neigen, wie sie beispielsweise in der Keramiktechnologie oder spröden Legierungen verwendet werden, die unter mechanischen Belastungen zu Rissen neigen Dies kann Herstellern dabei helfen, präzise Ergebnisse zu erzielen, ohne die strukturelle Integrität zu beeinträchtigen.
Diese höchst vorteilhafte Form der Niederspannungsbearbeitung ist in der Luft - und Raumfahrtindustrie sowie in der Medizingerätefertigung und Mikroelektronik, wo empfindliche Teile extreme Präzision und Genauigkeit erfordern, sehr begehrt, mit kaum mechanischer Einwirkung wird nicht nur die Produktqualität verbessert, sondern auch die Lebensdauer komplexer Teile wird verbessert, nur weil dieser Prozess die Entstehung von Mikrorissen oder anderen spannungsinduzierten Schäden verhindert.
Nachteile des EDM-Prozesses
Langsame Materialentfernungsrate
Eine langsame Materialabtragsgeschwindigkeit im EDM ist im Vergleich zu herkömmlichen Bearbeitungsmethoden vergleichsweise langsam und daher nicht für die Großserienfertigung geeignet.
Hoher Stromverbrauch
Der Prozess erfordert eine beträchtliche Menge an elektrischer Energie und erhöht so die Betriebskosten.
Begrenzte Materialkompatibilität
EDM ist nur auf elektrisch leitenden Materialien realisierbar und hat bestimmte Arten von Werkstücken in seiner Anwendung.
Werkzeugverschleiß
Zwei im EDM verwendete Elektroden beginnen sich bei Gebrauch abzunutzen, und zur Aufrechterhaltung der Genauigkeit ist ein Austausch erforderlich.
Bedenken hinsichtlich der Oberflächenveredelung
Obwohl EDM sehr präzise ist, kann es manchmal zu einer raueren Oberflächenbeschaffenheit oder zu Hitzeeinflüssen kommen, die möglicherweise eine zusätzliche Nachbearbeitung erfordern.
Hohe Betriebskosten von EDM-Systemen
Mehrere Faktoren tragen zu den hohen Betriebskosten von EDM-Systemen bei Erstens ist die Anschaffung einer EDM-Maschine eine erhebliche Investition, die je nach Leistungsfähigkeit und Präzision der Maschine typischerweise von $50.000 bis über $200.000 reicht, wobei diese, je nach Leistungsfähigkeit und Präzision, an die Elektroden kommen, die aus Materialien wie Graphit oder Kupfer bestehen müssen, auch sehr teuer und im Leben endlich sind, da sie sich bei der Bearbeitung abnutzen.
Ein hoher Energieverbrauch trägt zu den Ausgaben bei EDM-Systeme benötigen während der Bearbeitung eine erhebliche Menge Strom und erhöhen dadurch die Gemeinkosten, insbesondere wenn die Arbeit mit hoher Präzision verbunden ist, zu den kontinuierlichen Kosten kommen die Wartung und der periodische Austausch von Kühlsystemen sowie die dielektrische Flüssigkeit für EDM hinzu Dielektrische Flüssigkeiten selbst können je nach Verbrauchsvolumen jährlich Tausende von Dollar kosten.
Zu den weiteren damit verbundenen Kosten gehört der Arbeitsaufwand, da für die Einrichtung, den Betrieb und die Wartung der EDM-Bearbeitung hochqualifizierte Bediener und Techniker erforderlich sind. Studien zeigen, dass die Arbeits- und Wartungskosten einen erheblichen Teil der Gesamtkosten für den Besitz eines EDM-Systems ausmachen können. Obwohl EDM eine hervorragende Toleranz und Bearbeitung für komplizierte Teile bietet, halten diese Betriebskosten es eher im Bereich von Anwendungen, die hochspezialisierten Charakter erfordern, wie z. B. der Herstellung von Luft- und Raumfahrt- und Medizinprodukten.
Einschränkungen bei maschinellen Materialien
Während die elektrische Entladungsbearbeitung in der Tat in der Lage ist, einen nahezu beispiellosen Grad an Genauigkeit zu bieten, ist die einzige Einschränkung bei der EDM-Bearbeitung seltsamerweise der schiere Umfang der bearbeitbaren Materialien. Das EDM eignet sich am besten für den Einsatz auf elektrisch leitenden Materialien; nichtleitende Materialien wie Kunststoffe, Keramik und einige Verbundwerkstoffe können mit dieser Methode nicht verarbeitet werden. Darüber hinaus gelten Materialien mit niedrigen Schmelzpunkten im Allgemeinen als ungeeignet, da sie sich durch die bei der Bearbeitung erzeugte Wärme verziehen oder beschädigt werden können. Obwohl EDM gut mit Titan, Wolfram und Werkzeugstählen zurechtkommt, müssten die relevanten Industrien die Fähigkeitskompatibilität der Materialien sorgfältig prüfen, um die Vorrichtung gründlich auszunutzen.
Langsame Materialentfernungsraten
Als eines der präzisesten Verfahren erfordert die elektrische Entladungsbearbeitung längere Materialabtragszeiten Eine solche Einschränkung entsteht, weil eine elektrische Entladung kontrolliert erzeugt wird, was zu einer langsamen Erosion des Materials aus dem Werkstück führt Im Vergleich zu Bearbeitungsmethoden mit Schneidwerkzeugen ist EDM bei sehr großen Werkstücken relativ langsam Diese Art von EDM verlangsamt die Produktionszeit und schränkt seine Anwendung in der Großserienfertigung ein. Dementsprechend verwenden Industrien EDM von Zeit zu Zeit für relativ hohe Präzision oder empfindliche Vorgänge, bei denen Geschwindigkeit sekundär zur Präzision ist.
Anwendungen von EDM in verschiedenen Branchen
Luft - und Raumfahrt
EDM wird zur Herstellung von Turbinenschaufeln und Komponenten des Kraftstoffsystems verwendet, die komplexe Formen und Toleranzen erfordern.
Medizinische
Die Herstellung chirurgischer Instrumente und Implantate wird aufgrund der Notwendigkeit einer Zeitüberlegung und einer glatten Oberfläche dem EDM überlassen.
Automobil
Der Form- und Formenherstellungsprozess für Teile wie Motorkomponenten und Getriebesysteme wird durch EDM erleichtert.
Werkzeug- und Formenherstellung
EDM wird überall dort eingesetzt, wo hochpräzise Formen, Matrizen und Werkzeuge benötigt werden, auch in der Elektronik- und Kunststoffindustrie.
Elektronik
Es hilft bei der Herstellung komplizierter, detaillierter Teile wie Steckverbinder und Mikrokomponenten, die genaue Spezifikationen erfordern.
Aufgrund der Vielseitigkeit von EDM ist es in jeder Branche unerlässlich, die komplexe Details und Präzision erfordert.
Einsatz von EDM in der Herstellung medizinischer Geräte
EDM ist von entscheidender Bedeutung bei der Herstellung medizinischer Geräte, bei denen Präzision, Genauigkeit und Wiederholbarkeit von größter Bedeutung sind. Diese fortschrittliche Bearbeitungstechnik wird bei der Herstellung kritischer medizinischer Komponenten, einschließlich chirurgischer Werkzeuge, orthopädischer Implantate und kardiovaskulärer Stents, eingesetzt. Beispielsweise ermöglicht EDM die Herstellung von Teilen mit komplexen Geometrien innerhalb von ±0,0001-Zoll-Toleranzen, was für komplizierte Funktionen, die an medizinischen Geräten erforderlich sind, von entscheidender Bedeutung ist.
Die andere bedeutende Anwendung ist die Herstellung von Komponenten in Mikrogröße für minimalinvasive chirurgische Instrumente EDM kann kleine, präzise Löcher und empfindliche Strukturen bearbeiten und verleiht diesen medizinischen Werkzeugen Funktionalität und Zuverlässigkeit. Da dadurch außerdem thermische Schäden am Werkstück minimiert werden, bewahrt die Technik die Integrität der Materialien, was besonders wichtig ist, wenn es um empfindliche Legierungen in medizinischer Qualität wie Titan und Edelstahl geht.
Das Aufkommen von Draht-EDM und Senk-EDM in den letzten Jahren hat zu weiteren Verbesserungen in medizinischen EDM-Anwendungen geführt. Beispielsweise wird Draht-EDM verwendet, um dünne Profile und scharfe Kanten zu erzeugen, die für implantierbare Geräte erforderlich sind. Die Prognose der weltweiten Nachfrage nach medizinischen Geräten mit EDM-Herstellungskomponenten weist auf starke Wachstumstrends hin, die durch die gestiegene Nachfrage im Gesundheitswesen und technologische Fortschritte vorangetrieben werden. Daher macht EDM zu einer grundlegenden Technologie zur Weiterentwicklung moderner Gesundheitslösungen.
EDM in der Luft- und Raumfahrt- und Automobilindustrie
EDM findet seine Anwendung in der Luft - und Raumfahrtindustrie und Automobilindustrie aufgrund der Notwendigkeit extremer Präzision, Haltbarkeit und komplexer Konstruktionen Die Herstellung komplizierter Teile wie Turbinenschaufeln, Einspritzdüsen für Kraftstoffe und Getriebekomponenten, die alle ein hohes Maß an Präzision und Zuverlässigkeit erfordern, wird durch EDM erleichtert Diesen strengen Anforderungen wurde durch den Einsatz der EDM-Technologie zur Erzielung einer besseren Oberflächenbeschaffenheit und die Bearbeitung harter Materialien wie Titan und Superlegierungen entgegengewirkt, die in der Luft - und Raumfahrtindustrie sowie in der Automobilindustrie durchgängig eingesetzt werden.
Gleichzeitig haben weitere Verbesserungen in der 5-Achsen-EDM-Bearbeitung das Schnitzen komplexer Geometrien ermöglicht und dadurch Abfallmaterialien reduziert und Produktionszyklen verkürzt. Beispielsweise verbessern durch EDM hergestellte Luftfahrtturbinenschaufeln die Motorleistung durch enge Toleranzen und aerodynamische Perfektion. Ebenso engagiert sich EDM im Automobilsektor aktiv in der Entwicklung aufwändiger Formen für leichte Komponenten und unterstützt Initiativen für Elektro- und Hybridfahrzeuge. Mit dem Maß an Präzision und Flexibilität behält EDM weiterhin seine Position als dominierender Akteur bei der Förderung von Innovationen in diesen fortschrittlichen Technologiebereichen.
Andere Branchen, die von der EDM-Technologie profitieren
Neben der Luft- und Raumfahrt sowie der Automobilindustrie wird EDM in großem Umfang in der Gesundheits-, Elektronik- und Energieindustrie eingesetzt.
| Industrie | Anwendungen | Hauptvorteile | Marktauswirkungen |
|---|---|---|---|
| Gesundheitsbranche | Chirurgische Instrumente, Implantate, orthopädische Geräte | Präzisions- und biokompatible Materialien auf Mikrometerebene | Marktprognose für Medizinprodukte wird bis 2030 $715B erreichen |
| Elektronik und Halbleiter | MEMS, Steckverbinder, Hochfrequenzkomponenten | Mikrokomponentenfertigung mit hoher Genauigkeit | Die Halbleiterindustrie hat 2022 $600B übertroffen |
| Energiesektor | Turbinenkomponenten, Kühllöcher und erneuerbare Technologie | Verbesserte Effizienz, Verbesserung der Wärmeableitung | Die Kapazität für erneuerbare Energien wird bis 2030 voraussichtlich 4800 GW erreichen |
Gesundheitsbranche
In der Gesundheitsbranche kommt es häufiger auf die Größe an, wenn es darum geht, komplexe und winzige Komponenten für medizinische Geräte herzustellen. Es kann komplexe chirurgische Instrumente für den Betrieb mit Implantaten herstellen, wie sie beispielsweise bei orthopädischen und kardiovaskulären Eingriffen verwendet werden. Beispielsweise ist die Technologie sehr geschickt darin, Titanimplantate mit Präzision auf Mikrometerebene in Bezug auf Akzeptanz und Haltbarkeit herzustellen. Der globale Markt für medizinische Geräte wird bis 2030 voraussichtlich über 111T715 Milliarden erreichen, wobei EDM notwendige Designs für fortschrittliche und Patientenversionen ermöglichen wird.
Elektronik- und Halbleiterindustrie
Die Fähigkeit, Mikrokomponenten mit hoher Genauigkeit herzustellen, hat EDM für die Elektronik - und Halbleiterindustrie unverzichtbar gemacht Es wird hauptsächlich zur Herstellung von Formen für MEMS, Steckverbinder und Hochfrequenzkomponenten in der Unterhaltungselektronik verwendet Allein die Halbleiterindustrie hat 2022 die Schwelle von $600 Milliarden überschritten, was die wachsende Nachfrage nach fein bearbeiteten Komponenten unterstreicht, um Innovationen in 5 G-Netzwerken, KI und IoT voranzutreiben.
Energiesektor
Die Energiewirtschaft profitierte durch EDM, insbesondere bei der Bearbeitung von Turbinen - und Triebwerkskomponenten Diese Komponenten werden häufig präzisionsgefertigt, um die Effizienz der Stromerzeugung, Windkraftanlagen und sogar erneuerbarer Technologie zu steigern Wasser - und Gasturbinenunternehmen nutzen EDM, um Kühllöcher in Turbinenschaufeln zu bilden und zu bohren und so die Wärmeableitung und Leistung zu verbessern. Da die weltweite Kapazität erneuerbarer Energien bis 2030 voraussichtlich 4800 GW erreichen wird, steigt die Nachfrage nach EDM-technischen Komponenten in diesem Sektor weiterhin stetig.
Die konsequente Weiterentwicklung der EDM-Technologie in Kombination mit ihrer Vielseitigkeit in verschiedenen Branchen ist das Herzstück der modernen Fertigung. Höhere Genauigkeit und Effizienz sind ein Beweis dafür, dass EDM auch heute noch ein gefeierter technologischer Fortschritt ist.
Abwägung der Vor- und Nachteile der EDM-Bearbeitung
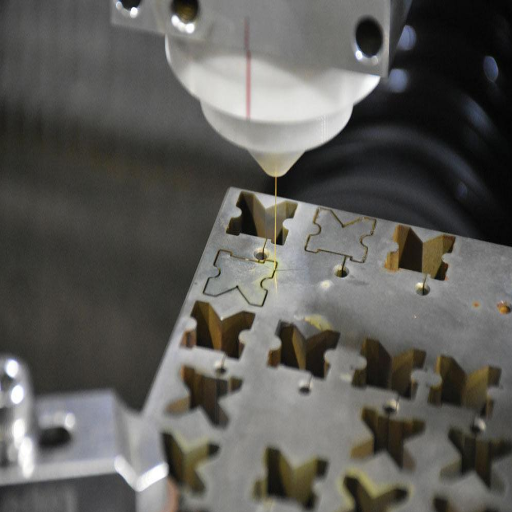
Bei der Bewertung der Vor- und Nachteile von EDM werden als seine wichtigsten Vorteile Genauigkeit und Flexibilität bei der Verarbeitung komplexer Geometrien angesehen. Die Anforderung, komplexe Teile mit engen Toleranzen zu entwerfen, macht diese Methode in hochpräzisen Industrien umso wertvoller. Eine weitere wichtige Fähigkeit von EDM besteht darin, dass es harte Materialien verarbeiten kann, die für die Bearbeitung mit üblicheren Techniken nicht geeignet sind. Andererseits sind langsame Bearbeitungsgeschwindigkeiten im Vergleich zu herkömmlichen Bearbeitungsmethoden und hohe Kosten einige Nachteile der EDM-Bearbeitung. Diese Nachteile werden jedoch manchmal durch die Vorteile bei Anwendungen ausgeglichen, die extreme Präzision erfordern.
Abschließende Gedanken zu Vor- und Nachteilen
Die elektrische Entladungsbearbeitung (EDM) bleibt eine entscheidende Technik für Industrien, die die präziseste Bearbeitung harter Materialien erfordern Genauigkeit ist ein solcher Verkaufsvorteil, zusätzlich zur Bearbeitung komplizierter Geometrien und harter Materialien, die herkömmliche Mittel möglicherweise nicht verarbeiten können Berücksichtigen Sie jedoch auch die nachteiligen Aspekte. EDM benötigt in der Regel eine längere Zeit in der Produktion, da dies von Natur aus der Fall ist. In anderen Fällen sind die Betriebskosten zu hoch, um sie zu tragen, weshalb es für bestimmte Projekte als ungeeignet erachtet wird. Ungeachtet dieser seltenen Nachteile bevorzugt es Anwendungen, die keine Kompromisse bei Präzision und Qualität der Arbeit eingehen, unter anderem aus den Bereichen Luft- und Raumfahrt, Medizin und Automobil. Daher nehmen die Prozessanforderungen erhebliche Vorteile der schweren Bearbeitung gegenüber der EDM.
Zukunft der elektrischen Entladungsbearbeitung
Ich glaube, wir können uns auf eine glänzende Zukunft für die elektrische Entladungsbearbeitung (EDM) freuen, da die Metrologie auf präzisere und effizientere Betriebsweisen und Vielseitigkeit zusteuert Die Integration neuer Technologien, einschließlich KI und Automatisierung, neben nachhaltigen Prozessen macht EDM weitaus effizienter Diese neuen Verfahren behalten die Fähigkeit bei, EDM dort einzusetzen, wo komplizierte und hochpräzise Komponenten benötigt werden, und erhalten so seine Lebensfähigkeit innerhalb der sich ständig weiterentwickelnden Fertigungslandschaft.
Wählen Sie den richtigen Bearbeitungsprozess für Ihre Bedürfnisse
Abhängig von Faktoren wie Material, Geometrie des Teils, Präzisionsanforderungen, Produktionsvolumen und Kosten wird ein geeigneter Bearbeitungsprozess ausgewählt Im Fall der kompliziertesten und komplexesten Komponenten ist EDM am besten geeignet, da es schwer zu bearbeitende Materialien wie gehärteten Stahl und Superlegierungen verarbeitet Die ultimative Anwendung der Komponentenproduktion ist Geschwindigkeit und Kosteneffizienz; CNC-Fräsen und Drehen kann einfachere Teile in großen Mengen mit einer Vielzahl von Anwendungen herstellen. Die additive Fertigung, wie z. B. 3D-Druck, ist beliebt für schnelle Prototypen und kundenspezifische Designs; Es findet jedoch keine große Anwendung, wenn es um hochfeste oder hochleistungsfähige Anforderungen geht. Um die beste Entscheidung zu treffen, werden Sie die Effizienz Ihrer Expertenprojekte berücksichtigen und die gewünschten Ergebnisse berücksichtigen.
Schlussfolgerung
Die EDM-Bearbeitung ist eine Eckpfeilertechnologie in der modernen Präzisionsfertigung und bietet unübertroffene Möglichkeiten zur Herstellung komplizierter Komponenten, die die Grenzen der konventionellen Bearbeitung überschreiten. Während der Prozess inhärente Einschränkungen aufweist, wie z. B. langsamere Materialabtragsraten und höhere Betriebskosten, sind seine Vorteile in Bezug auf Präzision, Materialvielfalt und stressfreie Bearbeitung für High-Tech-Industrien unverzichtbar.
Während sich die Technologie mit KI-Integration, Automatisierung und nachhaltigen Praktiken weiterentwickelt, wird EDM zweifellos seine entscheidende Rolle in der Luft- und Raumfahrt-, Medizin-, Automobil- und Elektronikfertigung behalten. Der Schlüssel zum Erfolg liegt darin, zu verstehen, wann die einzigartigen Fähigkeiten von EDM genutzt werden können und wann alternative Bearbeitungsprozesse möglicherweise besser für Ihre spezifischen Fertigungsanforderungen geeignet sind.
Für Hersteller und Ingenieure, die ein Höchstmaß an Präzision und Qualität ihrer Komponenten anstreben, bleibt EDM ein unschätzbar wertvolles Werkzeug im modernen Fertigungsarsenal und liefert Ergebnisse, die mit herkömmlichen Mitteln nicht zu erreichen wären.
Referenzquellen
Ein Überblick über das Bildungsdaten-Mining im Hochschulsystem
Linearisierung als Lösung für Leistungsverstärker-Unvollkommenheiten: Ein Überblick über Methoden
Häufig gestellte Fragen (FAQs)
Was sind einige Vorteile der EDM-Bearbeitung?
EDM-Bearbeitungsprozesse bieten mehrere Vorteile, wenn sie verwendet werden Es bearbeitet harte Materialien mit sehr hoher Präzision Der Prozess der Erosion von Material durch den Einsatz kontrollierter elektrischer Funken und ermöglicht so die Bearbeitung komplizierter Designs und komplexer Geometrien, die sonst mit herkömmlichen Bearbeitungsmethoden schwierig sein könnten Es können enge Toleranzniveaus erreicht werden, die in Bereichen wie der Luft- und Raumfahrt oder der Herstellung medizinischer Geräte äußerst wünschenswert sind.
Was sind einige der Nachteile der EDM-Bearbeitung?
Trotz dieser immensen Anwendbarkeit des EDM lassen sich einige Nachteile zu seinen Gunsten aufzählen Einer der Hauptnachteile ist, dass die Schneidprozesse im Vergleich zu den herkömmlichen CNC-Verfahren tendenziell langsamer sind, bei Arbeiten an größeren Teilen ist das Verfahren zeitaufwendig, höhere Betriebskosten können durch die Notwendigkeit der Verwendung einer dielektrischen Flüssigkeit, vor allem entionisiertem Wasser, entstehen, ferner kann bei automatisierten EDM-Maschinen eine höhere Anfangsinvestition erforderlich sein, was für einige Hersteller eine Herausforderung darstellen kann.
Wie werden elektrische Entladungen im EDM-Prozess aufgebaut?
Der EDM-Prozess ist im Wesentlichen die Erzeugung elektrischer Entladungen, die zwischen zwei Elektroden auftreten, die durch eine dielektrische Flüssigkeit getrennt sind Diese Entladungen werden in dem Moment ausgelöst, in dem eine Spannung in einem elektrischen Feld angelegt wird, wodurch kontrollierte elektrische Funken erzeugt werden, die Teile des Werkstückmaterials von seiner Oberfläche erodieren Dieser einzigartige Mechanismus ermöglicht es EDM, Teile effizient zu bearbeiten, die auf herkömmlichen Bearbeitungswegen fast unmöglich zu verarbeiten sind.
Was ist der Unterschied zwischen Draht-EDM und herkömmlichem EDM?
Draht-EDM, auch Draht-Erosion oder Draht-Schneiden genannt, beinhaltet das Ritzen eines dünnen, elektrisch geladenen Drahtes als Schneidmittel Ram-artige oder traditionelle EDM-Methoden verwenden komplementäre Elektroden, um ein besseres Teil zu bilden Draht-EDM eignet sich am besten für komplizierte Anwendungen und solche, die eine hohe Genauigkeit erfordern, wohingegen Ram-artige EDM eher für die Hohlraum - und Formenherstellung geeignet ist.
Welche Materialien können von EDM bearbeitet werden?
EDM funktioniert am besten mit harten Materialien, wie Werkzeugstählen, Karbiden und bestimmten Legierungen, die mit herkömmlichen Bearbeitungsmethoden schwer zu bearbeiten sind Dieses Verfahren wird immer attraktiver für die Herstellung exakter Teile und behält eine sehr hohe Genauigkeit im Anwendungsprozess bei.
Können mit der EDM-Maschine Löcher gebohrt werden?
Ja, EDM ist in der Lage, Löcher zu bohren, und es gibt spezielle Anwendungen, bei denen dieses Verfahren als Lochbohr-EDM bezeichnet wird Lochbohren ermöglicht die präzise Erstellung von Löchern mit kleinem Durchmesser in harten Materialien Diese Fähigkeit, tiefe Löcher mit minimaler Gratbildung zu bohren, macht EDM zur bevorzugten Wahl in Branchen, die komplexe Lochmuster und präzise Komponenten erfordern.
Was macht die dielektrische Flüssigkeit im EDM-Prozess?
Das Dielektrikum, hauptsächlich entionisiertes Wasser, hat eine der kritischsten Rollen im EDM-Prozess, in erster Linie isoliert es die beiden Elektroden voneinander, wenn Spannung und Strom angelegt werden Es reinigt auch die Funkenstrecke, was hilft, den Maschinentisch, die Elektrode und das Werkstück zu kühlen, um die Temperaturstabilität zu erhalten Es entfernt Schmutz, der während des Bearbeitungsprozesses entsteht.
Was sind die Anwendungen von EDM im verarbeitenden Gewerbe?
Im Fertigungssektor wird EDM in großem Umfang für verschiedene Anwendungen eingesetzt Es findet geeignete Anwendungen für Firmen, die hochpräzise Komponenten benötigen, wie zum Beispiel in der Luft - und Raumfahrt, Automobilindustrie und Medizingeräteindustrie Es ist besonders effektiv bei der Bearbeitung komplexer Komponenten, beim Bau von Formen und bei der Herstellung von Teilen, die mit herkömmlichen Bearbeitungsmethoden schwer zu bearbeiten sind Die Vielseitigkeit und Genauigkeit von EDM machen es ideal für fortschrittliche Fertigungsanwendungen.



