Technologien der elektrischen Entladungsbearbeitung für die fortschrittliche Präzisionsfertigung Mit unseren EDM-Systemen können wir Toleranzen im Submikrometerbereich erreichen und gleichzeitig die härtesten Materialien bearbeiten.

Schneiden Sie Titan, Wolfram, Karbid und gehärtete Stähle zu den härtesten Materialien, ohne mechanische Belastung und ohne Werkzeugverschleiß.
Erreichen Sie mit unseren Präzisionsdraht-EDM - und Mikrobearbeitungstechnologien Toleranzen von bis zu ±0,012 mm.
Das berührungslose Verfahren von EDM ermöglicht es, unglaublich komplexe Geometrien mit absoluter Präzision zu erreichen.
Unser Lochbohr-EDM entfernt gebrochene Werkzeuge und sorgt gleichzeitig dafür, dass das zugehörige Werkstück unbeschädigt bleibt.
Die mechanische Nullkraft von EDM vermeidet jegliche Verformung des Werkstücks sowie spannungsbedingte Risse.
Micro-EDM ermöglicht es uns, kleinere Funktionen als menschliches Haar mit hoher Wiederholbarkeit zu erstellen.
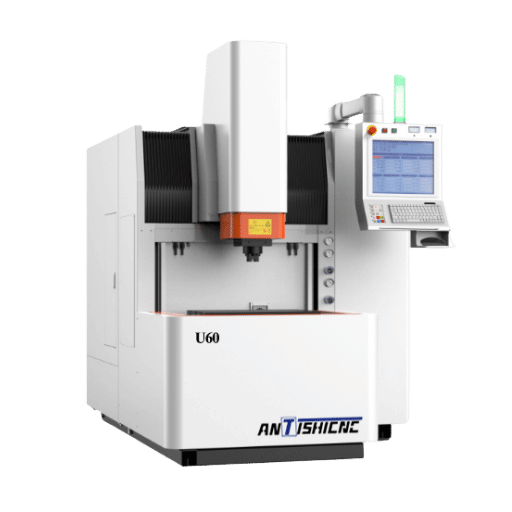
Wir verwenden modernste EDM-Geräte, die selbst für die komplexesten Bearbeitungsprobleme beispiellose Genauigkeit und Flexibilität bieten.
Moderne CNC-Steuerungen gepaart mit Industrie 4.0-Integration, IoT-Überwachung und automatischem Elektrodenaustausch für unbemannten Betrieb und optimale Produktivität.
Bietet Draht-EDM, Sinker-EDM und Lochbohr-EDM auf flexiblen Plattformen Von 0,065 mm Mikro-Löchern bis zu komplizierten 3 D-Hohlräumen.
Erzielen Sie bei optischen Komponenten und Präzisionsinstrumenten spiegelähnliche Oberflächen mit 0,18 Mikrometern Ra, ohne dass Sekundäroperationen erforderlich sind.
Jede hergestellte Maschine durchläuft strenge Prüf- und Qualitätskontrollverfahren gemäß den ISO 9001-Anforderungen und garantiert von der Industrie anerkannte Qualitätsstandards.
Entdecken Sie erstklassige EDM-Werkzeuge zum Verkauf, EDM-Werkzeuge und -Maschinen für alle Ihre Anforderungen an die elektrische Entladungsbearbeitung.
Spannung: 3-Phasen 380V
Stromverbrauch: 1,5 kW
Maximale Schnittdicke: 400 mm
Drahtdurchmesser: 0,1 – 2 mm
Oberflächenrauheit: 2,5 µm ΜG
Maximale Schnittgeschwindigkeit: 120 mm²/min
Maßtoleranz: ±0,004 mm
Maximale Werkstücklänge: Bis zu 47 Zoll
Elektrodenmaterial: Graphit oder Kupfer
Oberflächenbeschaffenheit: Hochglatte, gleichmäßige Ergebnisse
Achsenweg (X, Y, Z): 30", 38", 24"
Maximales Werkstückgewicht: Bis zu 4000 Pfund
Positionierungsgenauigkeit: ±0,0005 Zoll
Oberflächenbeschaffenheit: Hohe Präzision, reibungslose Ergebnisse
Automatisierung: Automatische Elektroden-/Werkzeugwechsler
Bei der elektrischen Entladungsbearbeitung (EDM) werden kontrollierte elektrische Funken zwischen einer Elektrode und einem leitfähigen Werkstück verwendet, um Material präzise zu erodieren. Eine dielektrische Flüssigkeit ionisiert unter Spannung, wodurch hochintensive Funken entstehen, die extreme Wärme erzeugen (bis zu 12.000°C), verdampfen und das Material schmelzen, das dann weggespült wird. Dies ermöglicht die Schaffung komplizierter Formen.
| Draht-EDM-Spezifikationen | ||
|---|---|---|
| Parameter | Spezifikation | Fähigkeit |
| Drahtdurchmesser | 0,004" - 0,012" (0,1 mm - 0,3 mm) | Ultrafeines bis schweres Schneiden |
| Positionsgenauigkeit | ±0,0001" (±0,003 mm) | Außergewöhnliche Präzision |
| Toleranzfähigkeit | ±0,00004" - ±0,0002" | Genauigkeit unter Mikrometern |
| Maximaler Kegelwinkel | 30° @ 8" Materialstärke | Komplexe Winkelschnitte |
| Kerf-breite | 0.006" - 0.014" | Minimaler Materialverlust |
| Maximales Werkstück | 27 "x 40" x 15" dick | Großkomponentenfähigkeit |
| Oberflächenfinish | 0,18 - 3,2 µm Ra | Spiegel zu strukturierter Oberfläche |
| Schnittgeschwindigkeit | Bis zu 300 mm2/min | Hohe Produktivität |
| Spezifikationen für den Sinker-EDM | ||
| Parameter | Spezifikation | Anwendung |
| Genauigkeit | ±0,004 mm (±0,00015") | Hochpräzise Formen |
| Elektrodenmaterialien | Graphit, Kupfer, Wolfram | Verschiedene Anwendungen |
| Maximaler Strom | 80 Ampere | Schnelle Materialentfernung |
| Orbitalfähigkeit | 3 D Orbitalbearbeitung | Komplexe Hohlraumbildung |
| Tabellenlastkapazität | Bis zu 2.000 kg | Schwere Werkstückstütze |
| Z-Achse Reisen | Bis zu 500 mm | Tiefhohlraumbearbeitung |
| Dielektrisches System | Öl - oder wasserbasiert | Materialoptimiert |
| Lochbohr-EDM-Spezifikationen | ||
| Parameter | Spezifikation | Präzision |
| Mindestlochdurchmesser | 0,065 mm (0,0025") | Mikrolochfähigkeit |
| Maximales Seitenverhältnis | 150:1 (Tiefe zum Durchmesser) | Tiefbohrung |
| Durchmessertoleranz | ±0,0025 mm | Außergewöhnliche Genauigkeit |
| Geradheitstoleranz | ±0,025 mm über 150 mm Tiefe | Präzise Lochgeometrie |
| Maximale Tiefe | 1000 mm (39,4") | Tieflochfähigkeit |
| Bohrgeschwindigkeit | 1" tief in ~1 Minute | Hohe Produktivität |
Erfahren Sie, warum EDM für Präzisionsanwendungen überlegen ist
| Aspekt | EDM-Technologie | Traditionelle Bearbeitung | Vorteil |
|---|---|---|---|
| Materialhärtegrenze | Keine Grenze (jedes leitfähige Material) | Begrenzt durch Werkzeugmaterial (DEC45 HRC) | EDM |
| Toleranzfähigkeit | ±0,5 um erreichbar | ±5-10 um typisch | EDM |
| Komplexe Geometrien | Jede elektrisch leitende Form | Begrenzt durch den Zugriff auf das Werkzeug | EDM |
| Werkzeugverschleiß | Kein mechanischer Kontakt | Kontinuierlicher Werkzeugabbau | EDM |
| Oberflächenfinish | Spiegelabschluss möglich | Zusätzliche Veredelung erforderlich | EDM |
| Schnittgeschwindigkeit | Langsamer für einfache Formen | Schneller für grundlegende Operationen | Traditionell |
| Einrichtungskomplexität | Erfordert Programmierkenntnisse | Einfacher für Grundoperationen | Traditionell |
| Betriebskosten | Höherer Energieverbrauch | Geringere Energie, höhere Werkzeuge | Hängt ab |
Folgendes sagen unsere Kunden zu unseren EDM-Maschinen
EDM oder Electronic Distance Measurement ist eine Vermessungsmethode, die elektromagnetische Wellen verwendet, um präzise Messungen des Abstands zwischen zwei bestimmten Punkten zu erhalten.
Geräte zur elektronischen Entfernungsmessung (EDM) nutzen elektromagnetische Strahlung wie Laser oder Mikrowellen zur Entfernungsmessung, was besonders bei der Vermessung für eine zeitnahe und präzise Messung nützlich ist.
Desktop-Draht-EDM-Maschinen sind kleine, kostengünstige Geräte, die für das präzise Metallschneiden hergestellt werden, das für komplexe Designs und Prototyping in kleinem Maßstab erforderlich ist.
Im Gegensatz dazu verwendet herkömmliches EDM eine individuell geformte Elektrode, die Material erodiert, während Wire Cut EDM einen sich kontinuierlich bewegenden Draht verwendet, um komplizierte Formen zu schneiden.
Draht-EDM verwendet eine kontinuierlich zugeführte, gespannte Drahtelektrode, um elektrische Entladungen zu erzeugen, die leitende Materialien präzise erodieren und durchschneiden.
Draht-EDM-Teile wie Drahtelektroden, Drahtführungen, Stromzuführkontakte, Filter und dielektrische Flüssigkeiten sind Verbrauchsmaterialien, die für die Sicherstellung, dass EDM-Vorgänge präzise und effizient durchgeführt werden, von entscheidender Bedeutung sind.
Ähnlich wie bei EDM verwendet Electric Discharge Grinding (EDG) ein rotierendes leitfähiges Rad als Elektrode, das kontrollierte elektrische Entladungen verwendet, um die Oberfläche des Werkstücks zu verfeinern.
Draht-EDM erreicht Toleranzen von bis zu 0,0001 Zoll oder 2,5 Mikrometer Diese Toleranzen sind für präzisionsfokussierte Aufgaben recht hilfreich.
Eine CNC-EDM-Maschine ist ein elektrisches Entladungsbearbeitungswerkzeug, das computergesteuert ist, mit elektrischen Entladungen ausgestattet ist, die ein präzises Schneiden oder Formen von leitenden Materialien ermöglichen Am besten geeignet für detaillierte Muster und schwierige Metalle.
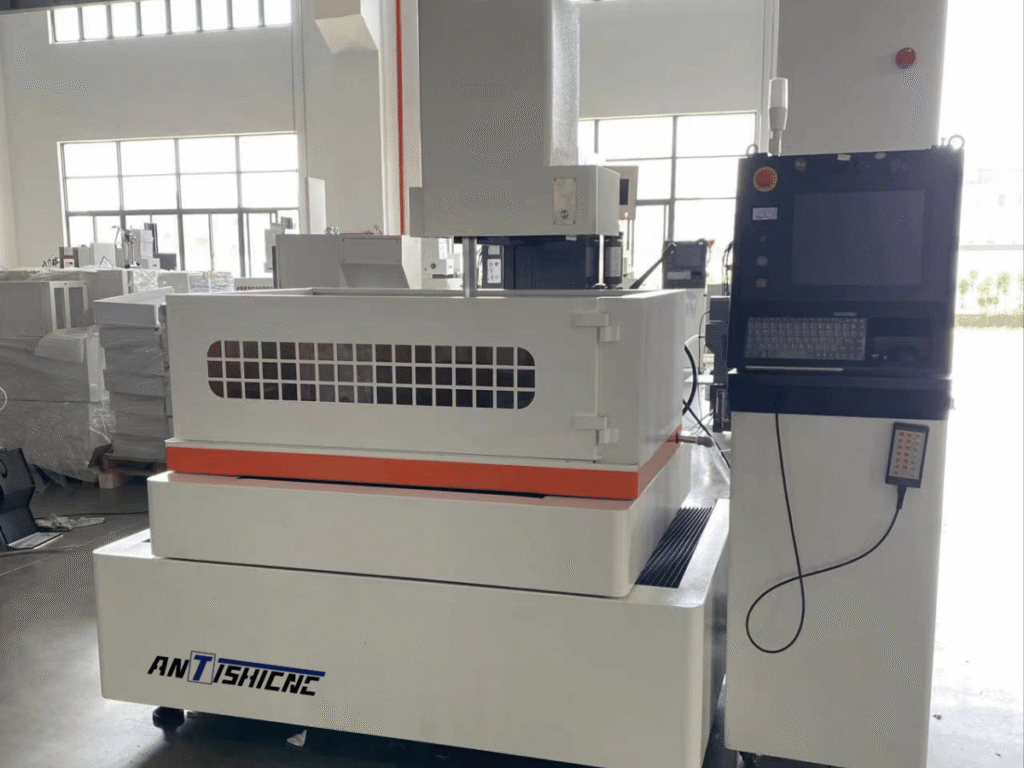
Die Draht-EDM-Ausrüstung umfasst hochentwickelte Maschinen, die für das präzise Schneiden elektrisch leitender Materialien durch eine dünne Drahtelektrode geeignet sind und außergewöhnliche Präzision, Bearbeitungseffizienz und die Fähigkeit bieten, komplizierte Geometrien zu bilden.
Obwohl EDM-Maschinen mehr kosten, langsamer sind, Einschränkungen bei der Materialleitung aufweisen und teurer sind, haben sie doch Vorzüge wie das Präzisionsschneiden harter Materialien, eine geringere Werkstückspannung und außergewöhnliche Oberflächenbeschaffenheit.
Die Maschinenprogrammierung für EDM erfordert eine spezielle CAM-Software Beispiele sind CAMWorks und Mastercam Diese Programme extrahieren detaillierte Werkzeugwege und Maschinencode für eine effiziente und automatisierte Bearbeitung.
Als EDM-Werkzeuge werden auch Elektroden für EDM wie Graphit, Kupfer oder Wolfram sowie Drahtspulen, dielektrische Flüssigkeit, Diamantführungen, Werkzeughalter und Impulsgeneratoren zum Entladen von Strom in präzisen Intervallen verwendet.
Standard-Draht-EDM-Schneidtechnologien erreichen Tiefenbereiche von dreihundert bis fünfhundert Millimetern. Unter maßgeschneiderten Konfigurationen sind diese Technologien jedoch in der Lage, Tiefenbereiche von über sechsunddreißig Zoll zu erreichen.
Nein, EDM-Draht ist nicht wiederverwendbar, da er in der Bearbeitungsphase Erosion und Zersetzung erfährt, was zu einem Verlust sowohl an Präzision als auch an Wirksamkeit führt.
EDM-Drähte brechen aufgrund geringer Bruchzähigkeit, mechanischer Fehlausrichtung, unsachgemäßer Spannung oder verschlissener Stromkontakte ein, was zu Spannungen führt und während des Bearbeitungsprozesses zu Fehlern führt.
Lesen Sie unsere neuesten Blogbeiträge, um die neuesten EDM-Geräte herauszufinden.
EDM hat die Art und Weise verändert, wie Präzisionsfertigung einst wahrgenommen wurde. Sinker EDM ist eine viel neuere Methode, die höhere Genauigkeiten, größere Vielseitigkeit und Effizienz bei der Herstellung komplexer Produkte bieten kann...
Die hohe Abhilfe und die hohe Formbarkeit des EDM-Prozesses bei der Herstellung komplexer Teile machen ihn zu einem unaufhaltsam revolutionären Prozess. Die beiden wichtigsten EDM-Typen, Senker-EDM und Draht-EDM,...
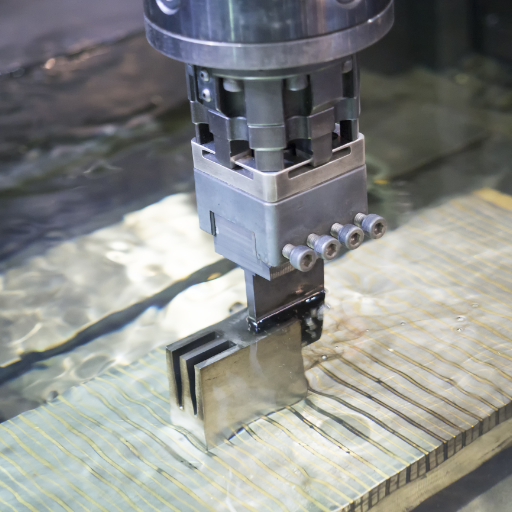
Die Auswahl eines Elektrodenmaterials ist der kritischste Aspekt hinsichtlich Präzision und Effizienz bei EDM. Die richtige Materialwahl trägt wesentlich zur Bestimmung der Darstellungen bei...
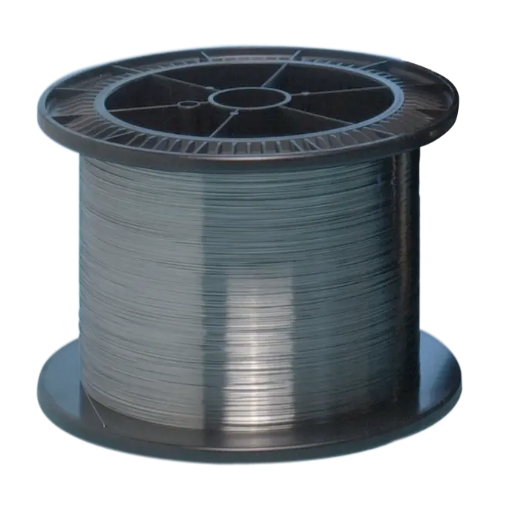
In Bezug auf die Präzisionsbearbeitung ist es nicht gewachsen für die Effizienz des EDM-Prozesses (Electrical Discharge Machining).Wählen Sie einen Draht für die EDM-Maschine, entweder Molybdändraht...
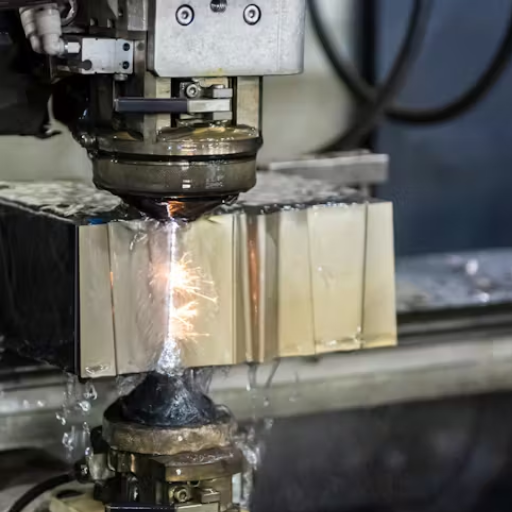
Elektrische Entladungsmaschinen Bohrmaschinen verändern ihre Industrie in größerem Maßstab, um Präzisionsbearbeitung zu ermöglichen. EDM-Bohrmaschinen sind dafür bekannt, sehr feine Löcher zu bohren und sehr zu gravieren...
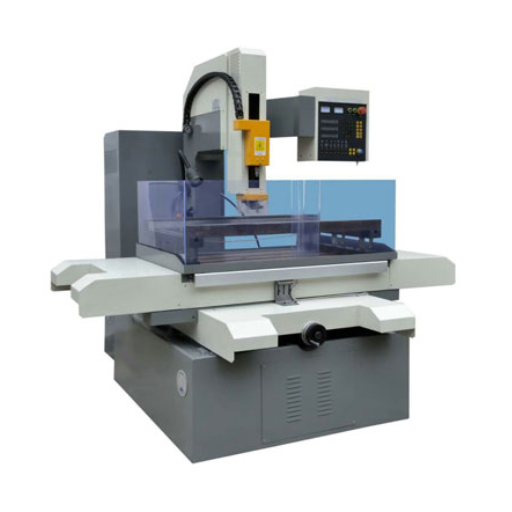
Von größter Bedeutung in der Präzisionsfertigungs- und Modifikationsindustrie, die komplexe und minutiöse Bohrarbeiten erfordert, nutzen elektrische Entladungsbohrmaschinen fortschrittliche Technologie, um die härtesten Bohrmaschinen zu durchtrennen...
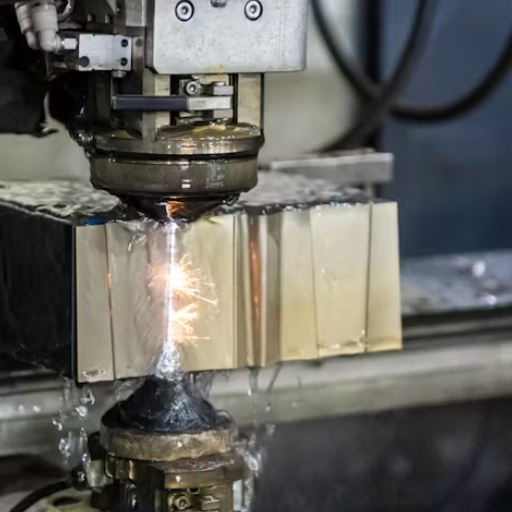
Die moderne Fertigung ist mit der EDM-Bohrmaschine geschmückt und dient der Präzision komplizierter Komponenten. EDM arbeitet mit einem interessanten Prinzip der Formung eines Materials durch elektrische Energie...
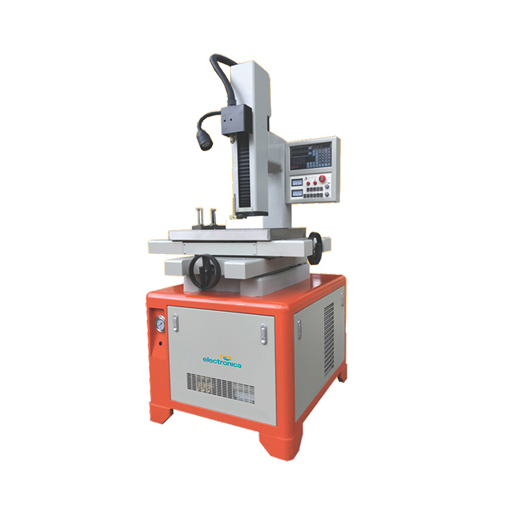
In der Präzisionsfertigung ist eine Bohrmaschine für elektrische Entladungsbearbeitung so etwas wie ein revolutionäres Werkzeug; Es wird auch EDM-Bohren genannt und hat die Fähigkeit, sehr kleine Löcher zu bohren...
Erhalten Sie sofort und präzise Schätzung für eine EDM-Schneidemaschine, die auf Ihre individuellen Fertigungsbedürfnisse ausgerichtet ist Entdecken Sie zuverlässige und leistungsstarke Auswahlmöglichkeiten, die darauf ausgelegt sind, die Präzision zu beeinflussen, die Effizienz zu rationalisieren und die Produktivität in Ihren Prozessen zu maximieren.
Herkömmliche Bearbeitungen erfordern in der Regel die physikalische und direkte Kontaktbearbeitung von Materialien wie Hartmetallen und komplexen Konstruktionen, was zu einem größeren Werkzeugverschleiß führt. Im Gegensatz dazu ermöglicht die EDM- oder elektrische Entladungsbearbeitung eine berührungslose Bearbeitung, was den Werkzeugverschleiß drastisch reduziert.
Bei der Bearbeitung der elektrischen Entladung ist die dielektrische Flüssigkeit von entscheidender Bedeutung, da sie abkühlt, Schmutz spült und Funken aufrechterhält. Die Auswahl der dielektrischen Flüssigkeit wirkt sich jedoch auf die Oberflächenbeschaffenheit und die Qualität des Teils aus. Es wird darauf hingewiesen, dass entionisiertes Wasser und bestimmte Flüssigkeiten auf Kohlenwasserstoffbasis diese Funktionen für eine Vielzahl von Anwendungen in der Bearbeitung erfüllen und gute Ergebnisse erzielen.
Die Produktivität in den EDM-Prozessen ist aufgrund der Ausfallzeit der Maschinen gering. Automatisierte EDM-Maschinen mit CNC-Steuerungen können jedoch komplizierte Bearbeitungsprozesse mit großem, aber minimalem Bedienereinsatz durchführen, was einer kontinuierlichen Produktion und Qualität dient. Dies ist besonders wichtig in der Fertigung mit hohem Volumen, wo Gewinn erzielt wird.
Die Wahl des Elektrodenmaterials bei EDM wird durch die Art der Elektrode, den EDM-Prozess, das Werkstückmaterial und die erforderliche Arbeitsflächenveredelung beeinflusst. Kunden benötigen häufig Kupfer und Graphit als EDM-Elektroden, obwohl Graphit aufgrund seiner Fähigkeit, komplizierte Details zu erzeugen, und seiner überlegenen Abriebfestigkeit bevorzugt wird Die Wahl des richtigen Elektrodenmaterials ist wichtig, um eine zufriedenstellende Bearbeitungsgeschwindigkeit und Teiltreue sicherzustellen.
Verbesserungen in der EDM-Technologie erhöhen Präzision, Geschwindigkeit und betriebliche Effizienz und wirken sich auf grundlegende Herstellungsprozesse aus. Fortschrittliche Systeme zur Funkenerzeugung, Spülung und CAD/CAM-Systeme verbessern die Qualität von Werkstücken und verkürzen die Zykluszeit. Daher ermöglichen diese Verbesserungen den Sanierungsherstellern, komplexere Probleme zu lösen und gleichzeitig die Anforderungen moderner Unternehmen und Branchen zu erfüllen.
WhatsApp uns