














Considerato uno dei processi di produzione più innovativi e precisi dei tempi moderni, l'EDM è noto per modellare e lavorare i materiali più difficili, quindi diventa centrale per le industrie che richiedono affidabilità e precisione, l'aerospaziale non fa eccezione Ma come funziona questa tecnologia innovativa, e perché è così essenziale in campi duri come l'aeronautica, la difesa e altri? Fondamentalmente, questa lettura svelerà il concetto di EDM, il suo lavoro nell'ingegneria aerospaziale e come i suoi punti di forza distinti possono creare una nuova frontiera di produzione avanzata della produzione della birra Come professionista del settore, fan dell'ingegneria o mente curiosa che si interroga sui quartieri generali all'avanguardia dietro gli strumenti di tutti i giorni, questo articolo approfondirà l'EDM e le sue impronte strategiche nel mondo molto moderno.
Introduzione alla lavorazione a scarica elettrica (EDM)
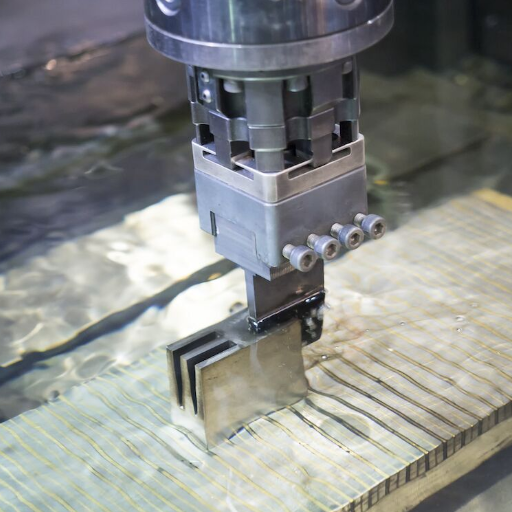
Definizione e Panoramica di EDM
La lavorazione a scarica elettrica o EDM è un processo avanzato utilizzato nella produzione che utilizza scariche a scintilla per aggiungere uno strato di precisione al modo in cui i materiali vengono modellati e tagliati, principalmente metalli. Di gran lunga, questo tipo di processo senza contatto viene utilizzato dove vengono lavorati materiali duri: titanio, tungsteno o acciaio temprato, ad esempio, che diventano tutti difficili da lavorare con metodi convenzionali. A questo proposito, continua a creare scintille controllate tra un elettrodo e il pezzo, erodendo il materiale con eccezionale precisione.
L'EDM trova grandi applicazioni nell'industria aerospaziale, automobilistica e dei dispositivi medici, dove si ricerca la maggiore scala di geometrie e tolleranze estremamente strette, a causa del fatto che non esiste un contatto diretto tra l'utensile e il pezzo, impone sollecitazioni meccaniche molto basse sui materiali e preserva le delicate finiture delle parti eliminando la deformazione del materiale Le innovazioni EDM lo hanno mantenuto in prima linea consentendo ai processori di andare molto più veloci con una migliore efficienza energetica e di integrarsi bene con le tecnologie di automazione, rendendo l'EDM uno strumento indispensabile della produzione moderna.
Come funzionano le scariche elettriche nell'EDM
La lavorazione a scarica elettrica (EDM) funziona secondo il principio che consente scariche elettriche controllate tra due mezzi conduttori - molto solitamente il pezzo in lavorazione e l'altro elettrodo utensile, separati da un liquido intermedio - il fluido dielettrico Quando la corrente elettrica viene accesa, la scintilla di massima intensità viene prodotta nel piccolissimo spazio esistente tra la superficie del pezzo e l'utensile Questa scintilla genera calore dell'ordine di 8.000° a 12.000 °C, fondendo e contemporaneamente vaporizzando il materiale del pezzo a livello microscopico.
Il fluido dielettrico è molto essenziale per i processi EDM Serve come isolante fino al raggiungimento di una tensione di soglia fissa, a quel punto si verifica la scintilla, inoltre raffredda il pezzo-scintilla e scarica via i detriti erosi per mantenere l'accuratezza e la precisione della lavorazione mantenendo costante lo spinterometro Forme dettagliate e geometrie genuine possono essere prodotte ad un livello di accuratezza senza precedenti attraverso le rapide successioni di queste minuscole scariche di scintille.
Ultimi sviluppi nella tecnologia EDM
Gli ultimi sviluppi segnalano un picco distintivo di avanzamento nella tecnologia EDM Le attuali macchine EDM sono in grado di fornire tolleranze strette fino a ±2 micron e alcune producono anche finiture superficiali più fini di Ra 0,1 µm Un'incursione di AI e apprendimento automatico che prevede l'usura degli utensili e ottimizza i parametri di scarica per una migliore efficienza produttiva è diventata sempre più un'area di interesse nel settore I sistemi EDM ibridi ora combinano le classiche tecniche EDM con qualche forma di produzione additiva o tecnologia laser, migliorando così la loro versatilità di fronte ad applicazioni complicate.
Rilassare una percentuale significativa - vale a dire, fino a 30%-in consumo di energia è ancora un'altra caratteristica che significa le recenti tendenze della tecnologia EDM in tagli verdi Le aggiunte hanno finora riaffermato EDM come un protocollo di lavorazione utilizzato in aerospaziale, medicale, automobilistico, e microelettronica-forbes, dove la precisione e la capacità extra-ordinaria sono richieste per la lavorazione di materiali ultra-difficili da lavorare e altri materiali in conflitto.
Vantaggi del processo EDM nell'industria meccanica
La lavorazione a scarica elettrica è così critica nell'industria manifatturiera moderna che merita una certa distinzione Dati recenti indicano che dimensioni con una tolleranza all'interno di ±0,0001 pollici possono essere ottenute mediante elettroerosione e che ciò offre un vantaggio all'elettroerosione durante la lavorazione di geometrie complicate e ingredienti delicati difficilmente vengono mai lavorati con metodi di lavorazione tradizionali.
Inoltre, questo processo EDM è in grado di lavorare materiali duri ed esotici come titanio, tungsteno e carburo, che trova molte applicazioni nel settore aerospaziale e nell'industria dei dispositivi medici Ad esempio, nel settore aerospaziale, l'EDM è spesso utilizzato nella produzione di pale di turbine e componenti di sistemi di alimentazione secondo standard molto rigorosi. Allo stesso modo, il settore medico utilizza l’EDM negli strumenti chirurgici originali e nei componenti dei dispositivi impiantabili.
Inoltre, le ultime evoluzioni nella tecnologia EDM hanno portato progressi per quanto riguarda la sua efficienza operativa e sostenibilità Il taglio ad alta velocità ha migliorato la produttività delle macchine EDM di quasi 50%, mentre le macchine EDM a risparmio energetico limitano l'uso di elettricità di 30%. Questi metodi garantiscono ai produttori di rispettare le scadenze richieste dalla crescente domanda senza sacrificare la precisione.
Vi sono prove di un aumento nell'integrazione di automazione e AI con sistemi EDM Gli EDM incorporati con algoritmi EDM intelligenti possono ottimizzare i percorsi di lavorazione, ridurre al minimo l'usura dell'utensile e persino prevedere quando il sistema EDM deve essere mantenuto, rendendoli più affidabili ed economici Tali sistemi trovano impiego in produzioni di grandi volumi dove la coerenza è una necessità.
In ultima analisi, l'EDM agisce efficacemente come chiave per promuovere le innovazioni tecnologiche in quanto apre le porte ai produttori per affrontare sfide sempre più sofisticate, il tutto mantenendo standard estremamente elevati di qualità e precisione. Sta ancora ridefinendo le possibilità della produzione moderna.
Comprensione del processo EDM

Descrizione dettagliata della procedura di lavoro EDM
1. preparazione del pezzo
L'EDM inizia con la preparazione del materiale di lavoro Questo materiale deve essere elettricamente conduttivo poiché il processo utilizza lo scarico Acciaio temprato, alluminio e carburo di tungsteno sono alcuni dei materiali solitamente impiegati Il pezzo viene pulito con cura e fissato saldamente per evitare errori.
2. Selezione dell'elettrodo
La selezione dell'elettrodo viene effettuata in base ai requisiti del lavoro particolare, solitamente rame, grafite o ottone. Un elettrodo può essere considerato qualcosa di molto una “shape” o “tool” utilizzata per erodere il pezzo e quindi dovrebbe essere progettato pensando al design previsto.
3. Immersione nel fluido dielettrico
L'elettrodo e il pezzo erano immersi nel fluido dielettrico, che è generalmente acqua o olio deionizzato. Questo fluido dielettrico svolge molti ruoli, come l'azione di raffreddamento, il lavaggio dei detriti o il mantenimento delle condizioni desiderate per la generazione di scintille.
4. Generazione di scintille
Tra l'elettrodo e il pezzo viene improvvisamente ripetuta e controllata la scarica a scintilla con l'applicazione Queste scintille generano calore superiore a 12.000 °C e fondono o vaporizzano porzioni minuscole del materiale del pezzo senza effettivamente contattarlo.
5. rimozione materiale
Il materiale fuso viene lavato via dal fluido dielettrico Questo processo viene ripetuto continuamente fino a quando la quantità esatta di materiale viene rimossa strato dopo strato, anche per geometrie complesse.
6. Finitura e pulizia
Durante la fase di finitura, il pezzo viene pulito o lucidato per rimuovere eventuali residui o sporco e migliorare la qualità della superficie per soddisfare le specifiche.
Tra i vantaggi del processo EDM ci sono la generazione di determinate forme o modelli complessi che altrimenti sarebbero impossibili dalle tecniche di lavorazione convenzionali. La sua adattabilità e versatilità continuano ad aggiornarsi insieme allo sviluppo tecnologico, che ha mostrato un livello più elevato di spinta verso il limite della produzione moderna.
Tipi di lavorazione a scarica elettrica
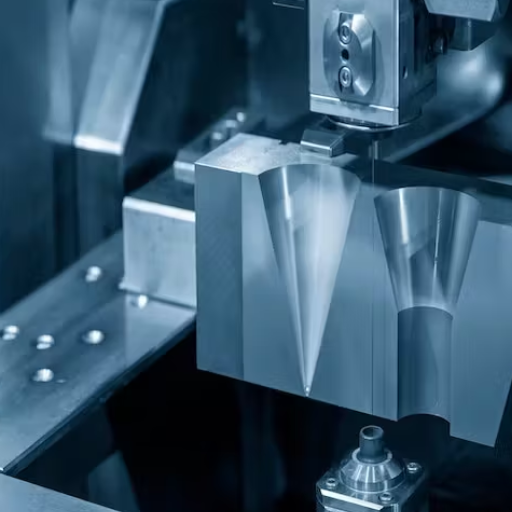
Esistono tre diversi tipi di lavorazione a scarica elettrica, e ognuno è personalizzato per soddisfare le specifiche esigenze di produzione e i requisiti di precisione Di seguito sono riportate le spiegazioni dettagliate di queste categorie:
1. EDM fustellatore (EDM sinker)
L'EDM a tuffo, a volte indicato come EDM a pistone, utilizza l'uso di un elettrodo preformato per formare cavità e motivi intricati sul pezzo Questo sistema è adatto per la produzione di stampi e utensili dove precisione e dettaglio sono fondamentali Gli approcci moderni a questo processo sono notevolmente assistiti da sistemi CNC, garantendo così operazioni molto più accurate e automatizzate Gli studi rivelano che l'EDM a piombino può raggiungere livelli di tolleranza fino a ±0,0001 pollici e quindi è della massima importanza, soprattutto nell'industria aerospaziale e automobilistica.
EDM a filo 2
Con questo processo, Wire EDM macchine elettricamente conduttivi materiali con il filo sottile, elettricamente caricato Il metodo è incontrastato per lavorare su forme meno che semplici in materiali come titanio, alluminio, e tungsteno con tolleranze strette e finiture superficiali lucidate Con recenti modifiche, il filo EDM è stato offerto come un sistema di taglio del filo ad alta velocità, che può ottimizzare la produttività di circa 30%, insieme a ridurre i tempi di fermo macchina, pur mantenendo la precisione Ricercatori di mercato affermano che il filo EDM ha diverse applicazioni nel processo di produzione di dispositivi medici in cui viene esercitato un alto grado di precisione.
EDM perforante 3.
L'EDM per foratura a foro è progettato per la perforazione di fori fini e precisi in materiali duri Questo processo trova applicazione in campo aerospaziale, dove i fori di raffreddamento nelle pale delle turbine o nei sistemi di alimentazione devono soddisfare tolleranze estremamente strette I sistemi contemporanei hanno migliorato notevolmente la produttività dell'EDM per foratura a foro, riducendo il tempo di foratura fino a 40% rispetto ai sistemi più vecchi secondo i parametri di riferimento stabiliti molto recentemente.
Il futuro dell'EDM
L'integrazione di quelle tecniche EDM con sistemi di monitoraggio guidati dall'IA e sensori avanzati ha aggiornato il processo EDM e la riduzione del consumo energetico. Si prevede che il mercato globale dell'EDM crescerà con un CAGR di 7,2% dal 2023 al 2030, sottolineando la sua presenza sempre importante nella produzione moderna e la sua capacità di rimanere rilevante con le mutevoli richieste dell’industria.
Parti e lavorazione della macchina EDM
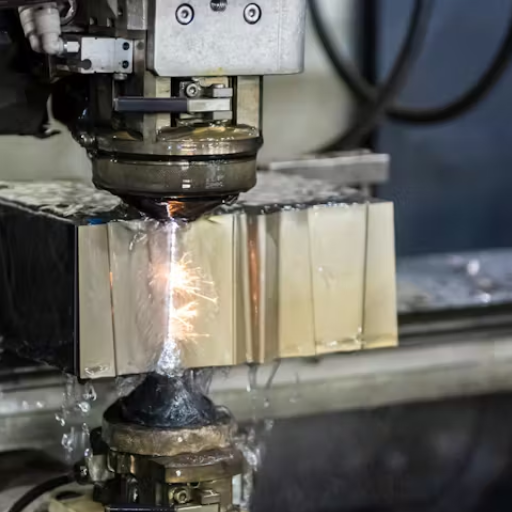
La lavorazione a scarica elettrica è costituita da diversi componenti e sottosistemi essenziali che collettivamente forniscono una rimozione del materiale molto precisa Questi sono i componenti di base di una macchina EDM e il loro funzionamento:
Ultimi avanzamenti e dati
Una recente ricerca (ottobre 2023) ha fornito approfondimenti su alcune altre tendenze nell'integrazione della tecnologia IoT e AI con le macchine EDM, questo permette di monitorarle in tempo reale con capacità di manutenzione proattiva che consentono una maggiore riduzione dei Downtime e delle spese in conto capitale operativo I dati mostrano che gli impianti di produzione con macchine EDM abilitate IoT hanno riportato un miglioramento di circa 20% in termini di uptime e una riduzione di 15% nell'uso di energia Contemporaneamente, sono stati fatti progressi nello sviluppo di fluidi dielettrici verdi e iniziative di sostenibilità in parallelo con le industrie per ridurre le impronte di carbonio.
Con tutto questo e i recenti sviluppi, l’EDM occupa ancora il posto più importante nella produzione ad alta precisione per i settori aerospaziale, automobilistico e dei dispositivi medici.
Applicazioni della lavorazione a scarica elettrica
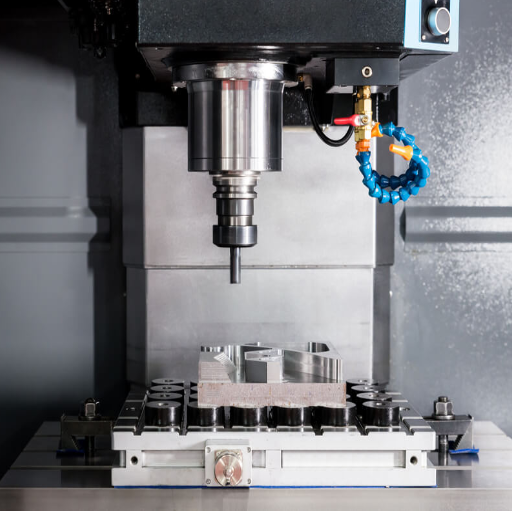
EDM nella produzione aerospaziale
I processi di lavorazione a scarica elettrica assumono importanza nella produzione aerospaziale a causa della pura precisione e della capacità di trattare alcuni materiali difficili da lavorare. L'industria aerospaziale utilizza tutte le varietà di materiali avanzati come leghe di titanio, superleghe a base di nichel e ceramica, necessari per pale di turbine, componenti del motore e parti strutturali. In questo modo geometrie molto complesse e dettagli fini vengono prodotti dall'EDM pur mantenendo tolleranze estremamente vitali per le applicazioni aerospaziali di fascia alta.
Secondo un recente rapporto, tolleranze EDM di ±0,001 mm consentono la creazione di componenti del motore a reazione che funzionano veramente sotto il calore estremo e le pressioni di un'impostazione di lavoro Inoltre, poiché il processo EDM non è a contatto, evita di sollecitare parti così delicate da consentire la possibilità che si verifichino danni durante la lavorazione Utilizzando Wire EDM e Sinker EDM, i produttori possono produrre fori di raffreddamento per le parti della turbina con una precisione difficilmente eguagliata da qualsiasi altra tecnologia, e questi fori sono cruciali per massimizzare l'efficienza del motore e ridurre la combustione del carburante.
Crescita del mercato: Il mercato dell'EDM aerospaziale in tutto il mondo ha registrato una crescita sana a causa delle crescenti richieste per la prossima generazione di aeromobili e sistemi di difesa avanzati Inoltre, ricerche di mercato hanno dimostrato che il mercato dell'EDM nel settore aerospaziale è un motore di innovazione nel settore e la sua applicazione dovrebbe crescere a un CAGR di oltre 7% dal 2022 al 2030. Questa crescita è tutta dovuta alla domanda di componenti aeronautici leggeri ed efficienti che soddisfano rigorosi criteri di sicurezza e prestazioni.
D'altra parte, i processi sono diventati semplici con l'avvento dell'EDM adattivo e dell'automazione, che hanno ulteriormente ridotto i tempi di consegna e i costi operativi Con l'EDM 3D e la lavorazione abilitata all'intelligenza artificiale, le possibilità di personalizzazione e produzione professionale vengono portate avanti di un passo in più Questi sviluppi continuano a rafforzare la posizione dominante dell'EDM nella produzione aerospaziale in modo da soddisfare i requisiti tecnologici e prestazionali in continua evoluzione del settore.
Applicazioni in Automotive
L'EDM segna un attore significativo e cruciale nel settore automobilistico, consentendo la produzione di componenti ad alta precisione richiesti dai moderni sistemi di veicoli. La domanda di veicoli elettrici e progetti leggeri sono alcuni dei motivi per cui l'EDM è diventato necessario poiché consente la lavorazione di materiali duri come titanio, tungsteno e carburo nelle applicazioni automobilistiche contemporanee. Ad esempio, l'EDM è necessario per realizzare parti complesse come componenti del motore, ugelli dell'iniettore di carburante e sistemi di trasmissione in cui precisione e durata sono parametri di test.
Proiezione di mercato: Le nuove tecnologie nell'EDM supportano ulteriormente il movimento verso innovazioni automobilistiche più pulite ed efficienti I rapporti del settore indicano che la crescita del mercato globale dell'EDM è spinta dalla crescente domanda di veicoli ad alte prestazioni ed elettrici, con il Apparecchiature EDM si prevede che il mercato raggiungerà i 5,2 miliardi di dollari entro il 2030, crescendo a un CAGR di 6,1%. Inoltre, questi sistemi EDM automatizzati aiutano le industrie automobilistiche a ridurre i tempi di produzione e i costi degli utensili migliorando al tempo stesso l’efficienza energetica, raggiungendo così gli obiettivi di sostenibilità globale.
In sostanza, l'EDM continua ad essere essenziale nell'affrontare le crescenti sfide poste nell'industria automobilistica, con la sua capacità di lavorare con geometrie complesse e mantenere tolleranze strette L'EDM continua a plasmare la direzione dell'innovazione automobilistica, dalla razionalizzazione della produzione al supporto allo sviluppo di veicoli di prossima generazione.
EDM per la fabbricazione di stampi e utensili
La lavorazione a scarica elettrica, in tutta la sua gloria e gloria, è una tecnica necessaria che consente la produzione di stampi e utensili senza rivali con precisione e flessibilità. L'EDM offre ai produttori la capacità di fabbricare gli intricati stampi e matrici necessari per settori impegnativi come quello automobilistico, aerospaziale ed elettronico. I sistemi EDM attualmente possono lavorare materiali molto duri, come il carburo di tungsteno e l'acciaio temprato, che i metodi di lavorazione convenzionali troverebbero difficili o impossibili.
Recentemente, importanti sviluppi nella tecnologia EDM hanno portato l'evoluzione nel settore degli stampi Ad esempio, l'EDM ad alta velocità può ridurre i tempi di consegna ma garantisce una tolleranza di finitura superficiale migliore di ±0,0001 pollici Grand View Research, Inc., ha messo il mercato globale dell'EDM a una valutazione di 6,4 miliardi di USD nel 2022 e ha previsto la sua crescita a un CAGR di 8,5% per tutto il periodo 2023-2030. la crescente domanda di utensili di precisione in settori come l'elettronica medica e di consumo sta alimentando questa crescita.
Uno dei principali vantaggi dell'EDM per la realizzazione di stampi è la capacità di creare geometrie complesse, inclusi angoli interni netti e dettagli fini, anche laddove tale geometria comprometterebbe l'integrità strutturale se prodotta con altri mezzi L'EDM a filo limita anche lo spreco di materiale, rendendolo un modo ecologico per procedere Attraverso il supporto dell'automazione e del software CAD/CAM, l'EDM è preparato in modo ottimale per stampi sottili e complessi con tempi di consegna rapidi e costi inferiori.
Dati sulle prestazioni: I numeri indicano l'enorme importanza dell'uso dell'EDM nelle applicazioni di utensili Secondo uno studio pubblicato da MDPI nel 2023, i produttori che utilizzano l'EDM hanno visto una crescita delle efficienze produttive entro 30%, accompagnata da una riduzione dei difetti di utensili La capacità di aumentare le prestazioni senza compromettere le prestazioni è ciò che rende l'EDM ancora prezioso nella produzione odierna.
L'EDM è ancora all'avanguardia nelle tecnologie all'avanguardia che guidano la produzione di stampaggio, dalla progettazione intricata dello stampo fino agli utensili robusti e di alta precisione.
Vantaggi dell'utilizzo dell'EDM
Precisione e precisione nella rimozione dei materiali
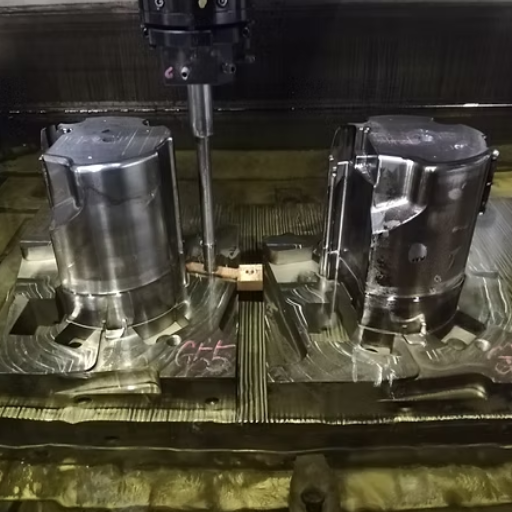
L'EDM garantisce livelli quasi inimmaginabili di precisione e accuratezza ed è, quindi, diventato lo strumento sempre necessario per soddisfare le industrie che richiedono progetti intricati e tolleranze strette Il processo EDM può raggiungere tolleranze nell'ordine di 0,005 mm (5 micron), essendo quindi abile nella produzione di componenti aerospaziali, dispositivi medici e parti elettroniche Così, secondo recenti rapporti, si è scoperto che l'EDM fa ciò che non è possibile con la lavorazione convenzionale in termini di geometrie complesse e dettagli molto fini.
L'EDM, possedendo una grande precisione, deve la sua caratteristica principale alla lavorazione senza contatto, utilizza una scarica elettrica per rimuovere il materiale dalla superficie e quindi non provoca stress meccanici sul pezzo; questo assicura che i materiali fragili non possano essere deformati durante il processo di lavorazione Inoltre, le macchine EDM di nuova generazione incorporano sistemi CAD e CAM per rendere accurato il processo di lavorazione poiché la lavorazione complessa può essere eseguita con pochissime interferenze umane.
Statistiche sulle prestazioni: Nuove statistiche indicano che i produttori che impiegano EDM mantengono per sempre le finiture superficiali con una levigatezza eccezionale di 0,1 µm Ra. Allo stesso tempo, le industrie hanno, attraverso l'utilizzo dell'EDM in lavori ad altissima precisione, ridotto lo spreco di materiali di circa 20%, massimizzando così la produzione di un'impresa. Poiché nessun altro mezzo di lavorazione offre misure così grandi per precisione, precisione ed efficienza, l'EDM continuerà ad avere la sua rilevanza in una sfera di produzione altamente tecnica.
Capacità di lavorare forme complesse
Il processo EDM è uno dei pochi metodi di lavorazione che possono produrre forme e modelli complessi impossibili da realizzare con la lavorazione convenzionale. Ciò è dovuto principalmente al fatto che l'EDM è un processo senza contatto, dall'erosione del materiale dovuta all'energia di scarico che consente la formazione di cavità, angoli acuti e dettagli fini in materiali difficili da lavorare come titanio, tungsteno e carburo.
Gli ultimi miglioramenti nella tecnologia EDM hanno notevolmente migliorato questa capacità I moderni sistemi EDM possono mantenere tolleranze strette fino a ±0,0001 pollici per soddisfare i requisiti delle industrie aerospaziali, mediche e di microproduzione Ad esempio, nel settore aerospaziale, queste tecnologie EDM vengono utilizzate per forare pale di turbine con dimensioni estremamente precise nei cosiddetti fori di raffreddamento, migliorando così le prestazioni e la durata del motore a reazione. Le industrie che utilizzano Wire EDM sono anche in grado di effettuare tagli molto angolari su componenti con scarsa distorsione del materiale per garantire una finitura liscia e precisione dimensionale.
Vantaggi dell'integrazione: L'ulteriore combinazione di EDM con software CAD/CAM consente anche la produzione di parti altamente personalizzate con geometrie complicate È stato riportato che i produttori che installano macchine EDM avanzate e software di progettazione potrebbero ottenere circa una riduzione di 30% nei tempi di sviluppo del prototipo, accelerando così notevolmente i cicli di produzione Questa perfetta integrazione tra precisione e velocità ha posto EDM come uno degli strumenti di cui sopra nella produzione di componenti tecnicamente complessi e di alta qualità in molti campi.
Lavorare con materiali duri
La lavorazione a scarica elettrica è la serie di operazioni per materiali difficili da lavorare che sono molto resistenti con i metodi convenzionali di lavorazione. L'uso di carburo di tungsteno, titanio e acciai temprati, tutti materiali comuni nell'industria aerospaziale, automobilistica e medicale, sarebbe idealmente candidato al trattamento EDM, dato che i tagli EDM senza contatto con il pezzo, mentre il metodo meccanico convenzionale comporterà sicuramente l'usura dell'utensile.
Dati recenti dell'industria insistono sul fatto che questi sistemi EDM, alquanto avanzati, possono contenere una tolleranza assoluta di ± 0,0001 pollici e sono in grado di tagliare materiali aventi la durezza oltre i 60 HRC (Rockwell Hardness Scale) Con i sistemi di controllo adattivo e le ottimizzazioni delle tecniche di lavaggio, alla velocità di lavorazione è stato dato un aumento di 20-30% rispetto ai metalli duri Poi ancora, i progressi nei metodi EDM a filo sono ora pronti per fabbricare geometrie complesse e componenti micro-dimensionate con un livello di precisione incontrastato, aprendo così ulteriori strade in aree specializzate nella fabbricazione di parti altamente specializzate.
È la capacità dell'EDM di trattare con materiali duri che gli consentono di ottenere finiture superficiali più fini, lasciando un funzionamento secondario di macinazione o lucidatura minimo o nullo che sicuramente semplifica i flussi di lavoro di produzione e riduce i costi operativi. Tali capacità collocano l'EDM al primo posto nelle industrie che lavorano all'avanguardia nella scienza dei materiali e nell'innovazione ingegneristica.
Recenti progressi nella tecnologia EDM
Automazione per una migliore efficienza nell'EDM
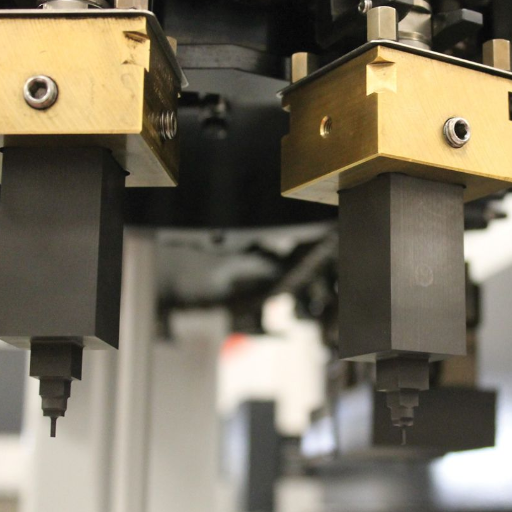
L'aumento dell'automazione ha portato maggiore efficienza e produttività all'EDM Con l'EDM moderno, i processi sono integrati con software e robotica intelligenti per ridurre il coinvolgimento umano I cambiautensili automatizzati e i bracci robotici consentono una produzione 24 ore su 24 con tempi di inattività minimi Ad esempio, con questo progresso, l'EDM è favorito da organizzazioni che richiedono una produzione scalabile come la produzione aerospaziale e di dispositivi medici.
I dati provenienti dai report mostrano un miglioramento fino a 30% dell'efficienza produttiva attraverso sistemi EDM automatizzati a causa di tempi di ciclo più rapidi e meno errori Inoltre, l'implementazione del software basato su AI e ML per le attività operative facilita la manutenzione predittiva, ovvero i sistemi possono prevedere e prevenire guasti prima che ciò accada. Tale manutenzione preventiva aiuta a prevenire interruzioni nelle operazioni, prolungando la vita della macchina e riducendo i costi di manutenzione.
Inoltre, un numero crescente di macchine EDM dispone di sensori ad alta frequenza integrati per monitorare le effettive condizioni di lavorazione in tempo reale. Ciò garantisce una precisione minima con un ridotto spreco di materiale attraverso regolazioni dei parametri in base al feedback. Il risultato di uno studio nel 2023 ha dimostrato che la movimentazione automatizzata dei materiali potrebbe produrre fino a 20% di risparmio di materiale.
Impatto ambientale: Le macchine EDM più recenti tendono ad essere ecologiche, con le attività di sviluppo incentrate su approcci di progettazione efficienti dal punto di vista energetico per queste macchine I sistemi dielettrici a bassa energia e la gestione intelligente dell'energia sono tra i progetti più recenti che hanno ridotto notevolmente il consumo di energia elettrica allineandosi al programma del settore per la riduzione dell'impatto ambientale.
I progressi di cui sopra insieme rendono l’EDM molto rilevante nei settori ad alta precisione poiché forniscono una migliore qualità per un minore utilizzo di tempo e risorse.
Innovazioni dei materiali elettrodici
Lo sviluppo di detto materiale ha portato con sé molti cambiamenti che migliorano i processi EDM nella direzione di una maggiore precisione. Uno di questi barlumi è quello degli elettrodi compositi ibridi che combinano materiali come grafite, rame e leghe superiori. Questi compositi combinano la conduttività termica del rame con la resistenza all'usura della grafite per accelerare la lavorazione e prolungare la durata degli elettrodi.
Ci sono rapporti, infatti, su elettrodi nano-rivestiti che prendono nanomateriali per aumentare la conduzione elettrica e abbassare l'usura Uno studio del 2022 pubblicato sull'International Journal of Advanced Manufacturing Technology ha riportato una maggiore precisione di lavorazione 15% e una riduzione 10% della degradazione del materiale con elettrodi nano-rivestiti.
Rivoluzione della stampa 3D: Dal punto di vista del sequel, un altro progresso che ha favorito la causa degli elettrodi stampati in 3-D, con nuove strade che emergono per progetti e forme Questi elettrodi consentono ai produttori di fabbricare geometrie sofisticate più facilmente rispetto alle controparti tradizionali I dati mostrano una diminuzione approssimativa di 30% nel tempo di produzione adottando elettrodi stampati in 3-D, facilitando così i processi del flusso di lavoro nella produzione di dispositivi aerospaziali e medici.
Tutte queste innovazioni hanno un impatto positivo sulle prestazioni, anche se una frazione, promuovendo anche l'efficacia in termini di costi e la sostenibilità dell'EDM attraverso la riduzione degli sprechi e l'uso ottimizzato delle risorse Tali sviluppi evidenziano l'importanza dei materiali degli elettrodi per spingere la tecnologia dell'EDM lungo per soddisfare le moderne esigenze di produzione.
Miglioramenti dell'efficienza energetica nella lavorazione EDM
Il miglioramento dell’efficienza energetica è stato il punto focale nella modernizzazione delle macchine EDM grazie alla domanda di processi di produzione sostenibili ed economici. I produttori hanno introdotto tecnologie avanzate per fornire macchine EDM rispettose dell’ambiente che consumano energia limitata e non compromettono prestazioni e precisione. Ad esempio, le moderne macchine EDM sono dotate di modalità di risparmio energetico e sistemi intelligenti di gestione dell'energia che ottimizzano il consumo energetico sia nelle lavorazioni attive che nei tempi di inattività.
Gli studi dimostrano che le configurazioni EDM più moderne tendono a risparmiare energia di circa il 20-30%, rispetto a quelle vecchie, principalmente a causa delle modifiche in superficie all'alimentazione ad alta frequenza e di nuove considerazioni sui sistemi di gestione termica. La scelta dei servomotori invece dei tradizionali motori passo-passo aiuta con questa procedura di risparmio energetico aggiuntivo, poiché richiede meno energia ed è più accurata.
I progettisti sono anche consapevoli che i rifiuti energetici derivanti dalle attività di smaltimento devono diminuire attraverso miglioramenti nella filtrazione e nel riciclaggio dei fluidi dielettrici; nel processo, i costi vengono così ridotti L'integrazione del monitoraggio in tempo reale in questa tecnologia aiuta ulteriormente a tenere traccia del consumo energetico e aiuta gli operatori a utilizzare tali dati per adottare misure di risparmio energetico.
Tali progressi dimostrano ulteriormente l’urgenza con cui l’industria sta assumendo sotto l’egida della produzione verde, pur mantenendo quella dell’alta qualità e precisione per le quali è considerata la tecnologia EDM.
FAQ
Qual è il processo di lavorazione nella lavorazione a scarica elettrica?
Nel suo processo di lavorazione, la lavorazione a scarica elettrica rimuove il materiale da un pezzo mediante l'applicazione di scariche elettriche Si tratta di un processo di lavorazione non convenzionale, ideale per generare forme complesse e componenti che richiedono un'accuratezza molto elevata Nell'EDM, il metodo prevede la generazione di scintille elettriche veloci che erodono il materiale dalla superficie del pezzo. Diversi parametri come lo spinterometro, la tensione, ecc., possono essere variati per ottimizzare la velocità di rimozione del materiale e per ottenere la finitura superficiale desiderata. L'EDM trova il suo ampio utilizzo in settori come quello aerospaziale e automobilistico per la produzione di stampi e matrici.
Quali sono i diversi tipi di EDM?
I tipi di elettroerosione sono elettrodomestici a platina, a filo e microfori Gli elettroerosione a sinker (chiamati anche elettrodi a “die-sinking”), utilizzano un elettrodo sagomato per perforare le cavità all'interno dell'opera L'elettroerosione a filo utilizza un filo elettricamente conduttivo molto sottile come elettrodo per tagliare le forme Gli elettroerosione a microfori vengono utilizzati principalmente nella perforazione di fori profondi in materiali duri. Ogni tipo di elettroerosione ha vari scopi, per cui particolari applicazioni di lavorazione presentano i vantaggi di un determinato tipo di elettroerosione; quindi, è utile comprendere questi tipi prima di decidere il tipo di elettroerosione più appropriato per un particolare requisito di produzione.
Quali sono i vantaggi e gli svantaggi dell'EDM?
I vantaggi dell'EDM risiedono nel lavorare su materiali duri e nel consentire progetti intricati che sono altrimenti difficili con la lavorazione convenzionale Offre alta precisione, eccellente finitura superficiale con geometria complessa e lavorazione senza vincoli meccanici sul pezzo Tuttavia, gli svantaggi includono un tasso di rimozione del materiale più lento rispetto ai processi di lavorazione convenzionali e le macchine EDM solo materiali conduttivi Inoltre, tende a diventare più costoso a causa delle attrezzature speciali necessarie Valutare questi vantaggi-svantaggi diventa essenziale prima di andare per l'EDM nei requisiti di produzione.
In che modo la lavorazione a scarica elettrica si traduce in una buona finitura superficiale?
La lavorazione a scarica elettrica produce un'ottima finitura mediante erosione del materiale controllato da scariche elettriche Il fluido dielettrico si raffredda e scarica efficacemente i detriti che potrebbero altrimenti intasare la superficie del pezzo Se la finitura superficiale è un problema, allora si dovrebbero considerare modifiche ai fattori di lavorazione, come quanto durano gli impulsi e quanto spesso si ripetono Le scariche nell'incisione EDM sono molto ben controllate, fornendo una finitura eccellente e liscia L'elettrodo stesso deve essere ben progettato e mantenuto per ottenere una buona finitura superficiale nel lavoro EDM.
Fonti di riferimento
Lavorazione a scarica elettrica (EDM)
Fonte: Università del Wisconsin-Milwaukee
Descrizione: Fornisce una panoramica dell'EDM, compresi i suoi nomi alternativi e le applicazioni nella fabbricazione dei metalli.
Link al sito web
Modellazione del processo di lavorazione a scarica elettrica
Fonte: Università A&M del Texas
Descrizione: Discute l'EDM come processo di lavorazione non convenzionale, concentrandosi sulla rimozione del materiale attraverso l'energia elettrotermica.
Link all'articolo sulla ricerca
Lavorazione a scarica elettrica (EDM)
Fonte: Massachusetts Institute of Technology (MIT)
Descrizione: Spiega il processo EDM, descrivendo in dettaglio come vengono utilizzate le scariche elettriche tra gli elettrodi per rimuovere il materiale.
Link al sito web



