














Beschouwd als een van de meest innovatieve en precieze productieprocessen van de moderne tijd, is EDM bekend om de moeilijkste materialen vorm te geven en te bewerken Vandaar dat het centraal wordt in industrieën die betrouwbaarheid en precisie eisen, lucht-en ruimtevaart is geen uitzondering Maar hoe werkt deze baanbrekende technologie, en waarom is het zo essentieel in harde gebieden zoals luchtvaart, defensie, en anderen? fundamenteel, zal deze lezing ontrafelen het concept van EDM, zijn werk in de lucht-en ruimtevaarttechniek, en hoe de verschillende sterke punten kunnen een nieuwe brouwende geavanceerde productie grens. Als een industrie professional, een technische fan, of een nieuwsgierige geest zich afvragen over de geavanceerde HQ's achter de alledaagse tools, dit artikel zal diep in EDM en zijn strategische voet.
Inleiding tot elektrische ontladingsbewerking (EDM)
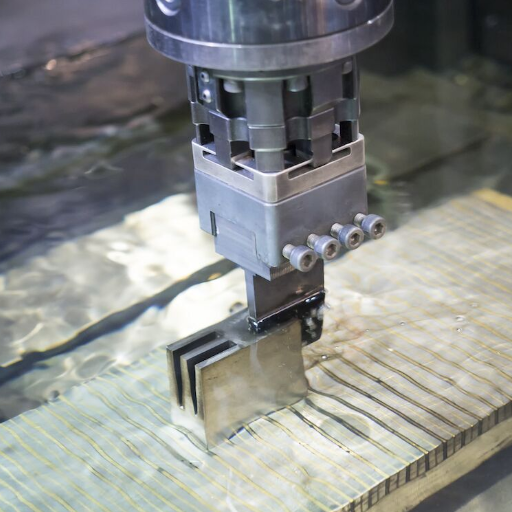
Definitie en overzicht van EDM
Electrical Discharge Machining of EDM is een geavanceerd proces dat wordt gebruikt bij de productie en waarbij gebruik wordt gemaakt van vonkontladingen om een laag precisie toe te voegen aan de manier waarop materialen worden gevormd en gesneden, meestal metalen. Veruit wordt dit contactloze proces toegepast waarbij harde materialen worden verwerkt: bijvoorbeeld titanium, wolfraam of gehard staal, die allemaal moeilijk te bewerken zijn met conventionele methoden. In dat opzicht blijft het gecontroleerde vonken creëren tussen een elektrode en het werkstuk, waardoor het materiaal met uitzonderlijke nauwkeurigheid wordt uitgehold.
EDM vindt grote toepassingen in de lucht - en ruimtevaart, automobiel, en medische apparaatindustrie, waar de grootste schaal van geometrieën en extreem strakke toleranties worden gezocht, vanwege het feit dat er geen direct contact is tussen het gereedschap en het werkstuk, legt het zeer lage mechanische spanningen op de materialen en behoudt het delicate afwerkingen van de onderdelen terwijl het verwijderen van materiaalvervorming EDM-innovaties hebben het in de voorhoede gehouden door de processors in staat te stellen veel sneller te gaan met een betere energie-efficiëntie en goed te integreren met automatiseringstechnologieën, waardoor de EDM een onmisbaar hulpmiddel van de moderne productie is.
Hoe elektrische ontladingen werken in EDM
De Electrical Discharge Machining (EDM) werkt volgens het principe dat gecontroleerde elektrische ontladingen tussen twee geleidende media mogelijk maakt - meestal het werkstuk en de andere gereedschapselektrode, gescheiden door een tussenvloeistof - de diëlektrische vloeistof Terwijl de elektrische stroom wordt ingeschakeld, wordt de vonk met de hoogste intensiteit geproduceerd bij de zeer kleine opening tussen het werkstukoppervlak en het gereedschap. Deze vonk genereert warmte in de orde van 8.000° tot 12.000 °C, waardoor het materiaal van het werkstuk smelt en tegelijkertijd verdampt tot een microscopisch niveau.
De diëlektrische vloeistof is zeer essentieel voor EDM-processen Het dient als isolator totdat een vaste drempelspanning is bereikt, op welk punt de vonk optreedt Het koelt ook de werkstuk-vonk pool en spoelt het geërodeerde puin weg om de nauwkeurigheid en precisie van de bewerking te behouden door de vonkbrug consistent te houden Gedetailleerde vormen en echte geometrieën kunnen worden geproduceerd met een ongekend niveau van nauwkeurigheid door de snelle successies van deze kleine vonkontladingen.
Laatste ontwikkelingen in EDM-technologie
De laatste ontwikkelingen duiden op een onderscheidende piek in vooruitgang in de EDM-technologie. De huidige EDM-machines zijn in staat toleranties te leveren die zo strak zijn als ±2 micron en een paar produceren zelfs oppervlakteafwerkingen die fijner zijn dan Ra 0,1 µm. Een inval van AI en machine learning die slijtage van gereedschappen voorziet en ontladingsparameters optimaliseert voor een betere productie-efficiëntie is steeds meer een aandachtsgebied in de industrie geworden. Hybride EDM-systemen combineren nu klassieke EDM-technieken met een of andere vorm van additieve productie of lasertechnologie, waardoor hun veelzijdigheid wordt vergroot wanneer ze worden geconfronteerd met ingewikkelde toepassingen.
Het versoepelen van een aanzienlijk percentage - dat wil zeggen, tot 30%-in stroomverbruik is nog een ander kenmerk dat recente trends van EDM-technologie in groene sneden aangeeft De toevoegingen hebben EDM tot nu toe opnieuw bevestigd als een bewerkingsprotocol dat wordt gebruikt in lucht- en ruimtevaart-, medische, automobiel- en micro-elektronica-forbes, waar buitengewone precisie en capaciteit vereist zijn voor het verwerken van ultrahard-to-machine materialen en andere conflicterende materialen.
Voordelen van het EDM-proces in de machine-industrie
Elektrische ontladingsbewerking is zo cruciaal in de moderne maakindustrie dat het enig onderscheid verdient Recente gegevens geven aan dat afmetingen met een tolerantie binnen ±0,0001 in EDM kunnen worden verkregen en dat dit EDM voordeel geeft bij het bewerken van ingewikkelde geometrie en delicate ingrediënten die vrijwel nooit met traditionele bewerkingsmethoden worden verwerkt.
Bovendien is dit EDM-proces in staat harde en exotische materialen zoals titanium, wolfraam en carbide te bewerken, wat veel toepassingen vindt in de lucht- en ruimtevaart en de industrie van medische hulpmiddelen. In de lucht- en ruimtevaart wordt EDM bijvoorbeeld vaak gebruikt bij de productie van turbinebladen en componenten van brandstofsystemen volgens zeer strenge normen. Op dezelfde manier maakt de medische sector gebruik van EDM bij het ontwerpen van chirurgische instrumenten en implanteerbare apparaatcomponenten.
Bovendien hebben de nieuwste evoluties in de EDM-technologie vooruitgang opgeleverd met betrekking tot de operationele efficiëntie en duurzaamheid ervan Snijden met hoge snelheid heeft de productiviteit van EDM-machines met bijna 50% verhoogd, terwijl energiebesparende EDM-machines het gebruik van elektriciteit met 30% beperken. Deze methoden bieden fabrikanten de mogelijkheid om de deadlines te halen die nodig zijn voor de groeiende vraag, zonder in te boeten aan precisie.
Er zijn aanwijzingen voor een toename in het integreren van automatisering en AI met EDM-systemen EDM's die zijn opgenomen met intelligente EDM-algoritmen kunnen de bewerkingspaden optimaliseren, slijtage van het gereedschap minimaliseren en zelfs voorspellen wanneer het EDM-systeem moet worden onderhouden, waardoor ze betrouwbaarder en kosteneffectiever worden. Dergelijke systemen worden gebruikt bij producties met grote volumes waarbij consistentie een noodzaak is.
Uiteindelijk fungeert EDM effectief als de sleutel tot vooruitgang voor technologische innovaties, omdat het deuren opent voor fabrikanten om steeds geavanceerdere uitdagingen aan te pakken, en dat alles met behoud van extreem hoge normen op het gebied van kwaliteit en precisie. Het herdefinieert nog steeds de mogelijkheden van moderne productie.
Het EDM-proces begrijpen

Gedetailleerde beschrijving van de EDM-werkprocedure
1. Werkstukvoorbereiding
EDM begint met de voorbereiding van het werkmateriaal Dit materiaal moet elektrisch geleidend zijn aangezien het proces gebruik maakt van ontlading Gehard staal, aluminium, en wolfraamcarbide zijn enkele van de materialen die gewoonlijk worden gebruikt Het werkstuk wordt zorgvuldig gereinigd en stevig vastgezet om fouten te voorkomen.
2. Elektrodeselectie
De selectie van de elektrode wordt gemaakt op basis van de vereisten van de specifieke taak, meestal koper, grafiet of messing. Een elektrode kan worden beschouwd als iets dat in hoge mate wordt gebruikt als een “ of ”tool“ die wordt gebruikt om het werkstuk te eroderen en moet daarom worden ontworpen met het beoogde ontwerp in gedachten.
3. Onderdompeling in de diëlektrische vloeistof
De elektrode en het werkstuk waren ondergedompeld in de diëlektrische vloeistof, die over het algemeen gedeïoniseerd water of olie is. Deze diëlektrische vloeistof speelt vele rollen, zoals koelwerking, het doorspoelen van vuil of het handhaven van de gewenste omstandigheden voor het genereren van vonken.
4. Vonkgeneratie
Tussen de elektrode en het werkstuk wordt plotseling herhaald en de vonkontlading gecontroleerd met toepassing Deze vonken genereren warmte van meer dan 12.000 °C en smelten of verdampen minieme delen van het werkstukmateriaal zonder er daadwerkelijk contact mee te maken.
5. Materiaalverwijdering
Het gesmolten materiaal wordt weggespoeld door de diëlektrische vloeistof Dit proces wordt continu herhaald totdat de exacte hoeveelheid materiaal laag na laag wordt verwijderd, zelfs voor complexe geometrieën.
6. Afwerking en reiniging
Tijdens de afwerkingsfase wordt het werkstuk gereinigd of gepolijst om eventuele resten of vuil te verwijderen en de oppervlaktekwaliteit te verbeteren om aan de specificaties te voldoen.
Tot de voordelen van het EDM-proces behoren het genereren van bepaalde vormen of complexe patronen die anders onmogelijk zouden zijn met conventionele bewerkingstechnieken. Het aanpassingsvermogen en de veelzijdigheid ervan blijven zich actualiseren naast de technologische ontwikkeling, die een hoger niveau van verlegging van de moderne productie heeft laten zien.
Soorten elektrische ontladingsbewerking
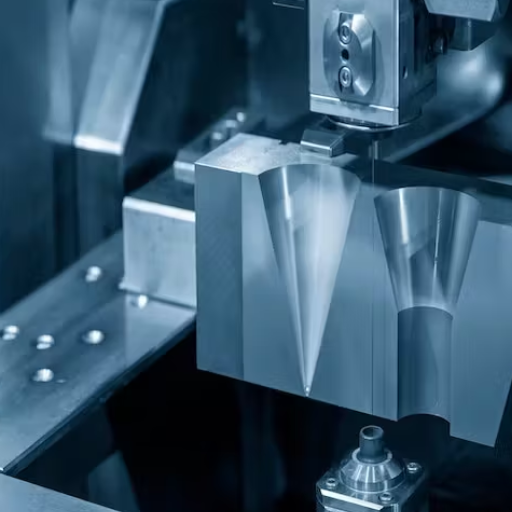
Er zijn drie verschillende soorten elektrische ontladingsbewerking, en elk is aangepast aan specifieke productiebehoeften en precisie-eisen Hieronder vindt u de gedetailleerde uitleg van deze categorieën:
1. Stans-Zinkende EDM (Zink-EDM)
De matrijs-zinkende EDM, soms aangeduid als ram EDM, maakt gebruik van het gebruik van een voorgevormde elektrode om holtes en ingewikkelde patronen op het werkstuk te vormen Dit systeem is geschikt voor de vervaardiging van matrijzen en gereedschappen waarbij precisie en detail voorop staan Moderne benaderingen van dit proces worden enorm ondersteund door CNC-systemen, waardoor veel nauwkeurigere en geautomatiseerde bewerkingen worden gegarandeerd Uit onderzoek blijkt dat zinklood EDM tolerantieniveaus tot ±0,0001 inch kan bereiken en daarom van het allergrootste belang is, vooral in de lucht- en ruimtevaart- en auto-industrie.
2. Draad EDM
Met dit proces, Draad EDM machines elektrisch geleidende materialen met de dunne, elektrisch geladen draad De methode is onbetwist voor het werken op minder dan eenvoudige vormen in materialen zoals titanium, aluminium, en wolfraam met nauwe toleranties en gepolijste oppervlakteafwerkingen Met recente aanpassingen, de draad EDM werd aangeboden als een hoge snelheid draad-snijden systeem, dat productiviteit kan optimaliseren met ongeveer 30%, samen met het verminderen van machine downtime, maar toch het handhaven van de precisie Marktonderzoekers stellen dat draad EDM heeft verschillende toepassingen in het productieproces van medische apparaten waar een hoge mate van nauwkeurigheid wordt uitgeoefend.
3. Gatenboren EDM
Gatenboren EDM is ontworpen voor het boren van fijne en precieze gaten in harde materialen Dit proces vindt toepassing in de lucht - en ruimtevaart, waar koelgaten in turbinebladen of brandstofsystemen aan extreem nauwe toleranties moeten voldoen Hedendaagse systemen hebben de EDM-productiviteit bij het boren van gaten sterk verbeterd, waardoor de boortijd met maximaal 40% is verminderd in vergelijking met oudere systemen volgens benchmarks die zeer recent zijn vastgesteld.
De toekomst van EDM
Integratie van die EDM-technieken met AI-gestuurde monitoringsystemen en geavanceerde sensoren heeft het EDM-proces en de vermindering van het energieverbruik geüpgraded De wereldwijde EDM-markt zal naar verwachting groeien met een CAGR van 7,2% in de periode 2023 tot 2030, wat de altijd belangrijke aanwezigheid in de moderne productie onderstreept en het vermogen om relevant te blijven met de veranderende eisen van de industrie.
EDM Machineonderdelen en werken
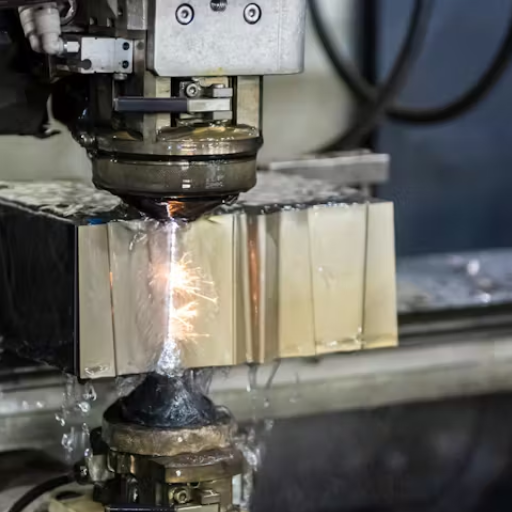
Electrical Discharge Machining bestaat uit verschillende essentiële componenten en subsystemen die gezamenlijk zorgen voor een zeer nauwkeurige materiaalverwijdering Dit zijn de basiscomponenten van een EDM-machine en hun werking:
Laatste vorderingen en gegevens
Een recente zoektocht (oktober 2023) heeft inzichten opgeleverd in enkele andere trends in de integratie van IoT - en AI-technologie met EDM-machines, Hierdoor kunnen ze in real-time worden gemonitord met proactieve onderhoudsmogelijkheden die een grotere vermindering van Downtime en operationele kapitaaluitgaven mogelijk maken Uit de gegevens blijkt dat productiefabrieken met EDM-machines met IoT-ondersteuning een verbetering van de uptime in 20% en een vermindering van het stroomverbruik in 15% rapporteerden Tegelijkertijd is er vooruitgang geboekt bij de ontwikkeling van groene diëlektrische vloeistoffen en duurzaamheidsinitiatieven parallel met industrieën om de CO2-voetafdruk te verkleinen.
Met dit alles en recente ontwikkelingen bezet EDM nog steeds de grootste plek in de uiterst nauwkeurige productie voor de lucht- en ruimtevaart-, automobiel- en medische apparaatindustrie.
Toepassingen van elektrische ontladingsbewerking
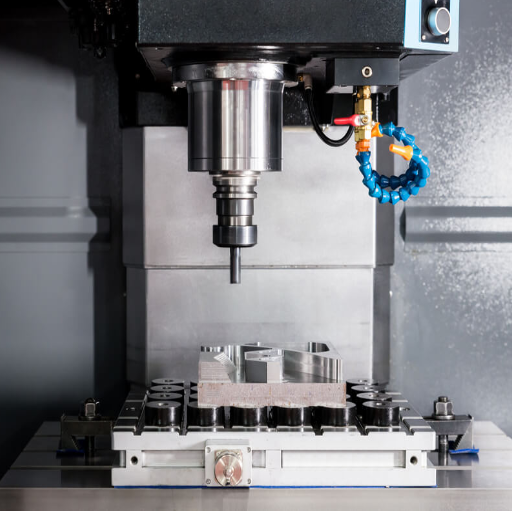
EDM in de lucht- en ruimtevaartproductie
De processen voor elektrische ontladingsbewerking krijgen een prominente plaats in de lucht- en ruimtevaartproductie vanwege de enorme nauwkeurigheid en het vermogen om moeilijk te bewerken materialen te behandelen. De lucht- en ruimtevaartindustrie gebruikt alle soorten geavanceerde materialen, zoals titaniumlegeringen, op nikkel gebaseerde superlegeringen en keramiek, die nodig zijn voor turbinebladen, motoronderdelen en structurele onderdelen. Op deze manier worden door EDM zeer complexe geometrieën en fijne details geproduceerd, terwijl toleranties behouden blijven die uiterst essentieel zijn voor hoogwaardige lucht- en ruimtevaarttoepassingen.
Volgens een recent rapport maken EDM-toleranties van ±0,001 mm het mogelijk om straalmotorcomponenten te creëren die echt presteren onder de extreme hitte en druk van een werkomgeving. Bovendien vermijdt het, aangezien het EDM-proces contactloos is, het benadrukken van zulke delicate onderdelen als de mogelijkheid van schade tijdens de bewerking. Met behulp van Wire EDM en Sinker EDM kunnen fabrikanten koelgaten voor turbineonderdelen produceren met een nauwkeurigheid die nauwelijks wordt geëvenaard door enige andere technologie, en deze gaten zijn cruciaal voor het maximaliseren van de motorefficiëntie en het verminderen van de brandstofverbranding.
Marktgroei: De markt voor lucht - en ruimtevaart-EDM wereldwijd heeft een gezonde groei doorgemaakt als gevolg van de toegenomen vraag naar de volgende generatie vliegtuigen en geavanceerde defensiesystemen Ook heeft marktonderzoek aangetoond dat de EDM-markt in de lucht - en ruimtevaart een motor is van innovatie in de industrie, en de toepassing ervan zal naar verwachting groeien met een CAGR van meer dan 7% van 2022 tot 2030 Deze groei is allemaal te danken aan de vraag naar lichte en efficiënte vliegtuigonderdelen die voldoen aan strenge veiligheids - en prestatiecriteria.
Anderzijds werden de processen rechtlijnig met de komst van adaptieve EDM en automatisering, die de doorlooptijd en operationele kosten verder hebben verlaagd Met 3D EDM en AI-enabled machining worden mogelijkheden voor maatwerk en professionele fabricage een stap verder gebracht Deze ontwikkelingen blijven de dominante positie van EDM in de lucht - en ruimtevaartproductie versterken om zo tegemoet te komen aan de steeds veranderende technologische en prestatie-eisen van de industrie.
Toepassingen in de automobielsector
EDM markeert een belangrijke en cruciale speler in de automobielsector, waardoor uiterst nauwkeurige componenten kunnen worden vervaardigd die moderne voertuigsystemen nodig hebben. De vraag naar elektrische voertuigen en lichte ontwerpen zijn enkele van de redenen waarom EDM noodzakelijk is geworden omdat het de bewerking van harde materialen zoals titanium, wolfraam en carbide in hedendaagse automobieltoepassingen mogelijk maakt. EDM is bijvoorbeeld nodig bij het maken van ingewikkelde onderdelen zoals motorcomponenten, brandstofinjectormondstukken en transmissiesystemen waarbij precisie en duurzaamheid testparameters zijn.
Marktprojectie: Nieuwe technologieën in EDM ondersteunen de beweging naar schonere en efficiënte auto-innovaties verder. Uit sectorrapporten blijkt dat de groei van de mondiale EDM-markt wordt aangedreven door de stijgende vraag naar hoogwaardige en elektrische voertuigen EDM-apparatuur markt voorspeld om 5,2 miljard USD te bereiken in 2030, groeien met een CAGR van 6.1%. Bovendien helpen deze geautomatiseerde EDM-systemen de auto-industrie bij het verkorten van productietijden en gereedschapskosten en tegelijkertijd het verbeteren van de energie-efficiëntie, waardoor de mondiale duurzaamheidsdoelstellingen worden verwezenlijkt.
In wezen blijft EDM essentieel bij het omgaan met de groeiende uitdagingen die zich voordoen in de auto-industrie, met zijn vermogen om met complexe geometrieën te werken en nauwe toleranties te handhaven. EDM blijft de richting van auto-innovatie bepalen, van het stroomlijnen van de productie tot het ondersteunen van de ontwikkeling van voertuigen van de volgende generatie.
EDM voor het maken en bewerken van mallen
Elektrische ontladingsbewerking is, in al zijn glorie en glorie, een vereiste techniek die het maken en bewerken van ongeëvenaarde mallen met precisie en flexibiliteit mogelijk maakt. EDM geeft fabrikanten de mogelijkheid om de ingewikkelde mallen en matrijzen te vervaardigen die nodig zijn voor veeleisende industrieën zoals de automobielsector, de ruimtevaart en de elektronica. EDM-systemen kunnen momenteel zeer harde materialen bewerken, zoals wolfraamcarbide en gehard staal, die conventionele bewerkingsmethoden moeilijk of onmogelijk zouden vinden.
Onlangs hebben grote ontwikkelingen in de EDM-technologie geleid tot evolutie in de matrijsindustrie. Hogesnelheids-EDM kan bijvoorbeeld de doorlooptijd verkorten, maar zorgt voor een tolerantie voor oppervlakteafwerking van meer dan ±0,0001 inch. Grand View Research, Inc., schatte de Global EDM Market op een waardering van 6,4 miljard dollar in 2022 en voorspelde de groei ervan op een CAGR van 8,5% in de periode 2023-2030. De toenemende vraag naar precisiegereedschappen in industrieën zoals medische en consumentenelektronica stimuleert deze groei.
Een van de belangrijkste voordelen van EDM voor het maken van matrijzen is de mogelijkheid om complexe geometrieën te creëren, inclusief scherpe interne hoeken en fijne details, zelfs wanneer een dergelijke geometrie de structurele integriteit in gevaar zou brengen wanneer deze op andere manieren wordt vervaardigd. Draad-EDM beperkt ook materiaalafval, waardoor het een milieuvriendelijke weg vooruit is. Door de ondersteuning van automatisering en CAD/CAM-software is EDM optimaal voorbereid op flinterdunne en complexe matrijzen met een snelle doorlooptijd en lagere kosten.
Prestatiegegevens: De cijfers wijzen op het enorme belang van EDM-gebruik in gereedschapstoepassingen Volgens een studie gepubliceerd door MDPI in 2023 zagen fabrikanten die EDM gebruikten een groei in productie-efficiëntie met 30%, gepaard gaande met een vermindering van defecten in gereedschap Het vermogen om de prestaties te verhogen zonder de prestaties in gevaar te brengen, is wat EDM nog steeds waardevol maakt in de huidige productie.
EDM loopt nog steeds voorop in de toonaangevende technologieën die de productie van gietvormen stimuleren, van ingewikkeld matrijsontwerp tot robuust, uiterst nauwkeurig gereedschap.
Voordelen van het gebruik van EDM
Precisie en nauwkeurigheid bij materiaalverwijdering
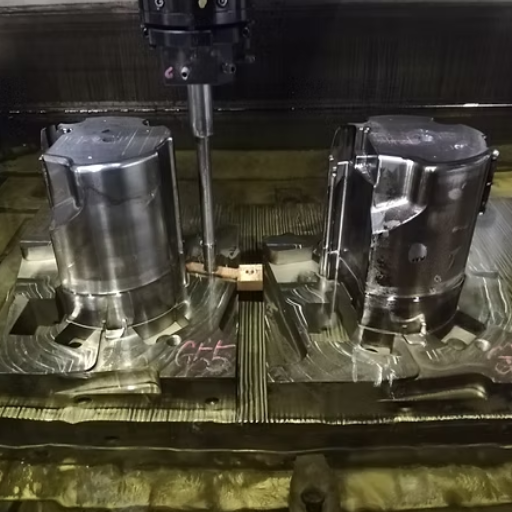
EDM garandeert bijna onvoorstelbare niveaus van precisie en nauwkeurigheid en is daarom het altijd noodzakelijke hulpmiddel geworden om industrieën te vervullen die ingewikkelde ontwerpen en nauwe toleranties vereisen. Het EDM-proces kan toleranties bereiken in de orde van grootte van 0,005 mm (5 micron), waardoor het bedreven is in het produceren van lucht- en ruimtevaartcomponenten, medische apparaten en elektronische onderdelen. Volgens recente rapporten blijkt EDM dus te doen wat niet mogelijk is met conventionele bewerking in termen van complexe geometrieën en zeer fijne details.
EDM, die een grote precisie bezit, dankt zijn belangrijkste kenmerk aan contactloze bewerking, Het gebruikt een elektrische ontlading om materiaal van het oppervlak te verwijderen en veroorzaakt dus geen mechanische belasting van het werkstuk; dit zorgt ervoor dat kwetsbare materialen niet kunnen worden vervormd tijdens het bewerkingsproces Bovendien bevatten de nieuwe generatie EDM-machines CAD - en CAM-systemen om het bewerkingsproces nauwkeurig te maken aangezien complexe bewerking met zeer weinig menselijke tussenkomst kan worden uitgevoerd.
Prestatiestatistieken: Nieuwe statistieken geven aan dat de fabrikanten die EDM gebruiken de oppervlakteafwerkingen voor altijd op een uitstekende gladheid van 0,1 µm Ra houden. Tegelijkertijd hebben industrieën door het gebruik van EDM in zeer nauwkeurige banen de verspilling van materialen met ongeveer 20% verminderd, waardoor de output van een onderneming wordt gemaximaliseerd. Omdat geen enkel ander bewerkingsmedium zulke grote maatstaven biedt voor precisie, nauwkeurigheid en efficiëntie, zal EDM zijn relevantie blijven hebben in een zeer technische sfeer van productie.
Mogelijkheid om complexe vormen te bewerken
Het EDM-proces is een van de weinige bewerkingsmethoden die complexe vormen en patronen kunnen produceren die onmogelijk te maken zijn door conventionele bewerking. Dit komt vooral omdat EDM een contactloos proces is, door de erosie van materiaal door afvoerenergie die holtevorming, scherpe hoeken en fijne details mogelijk maakt in moeilijk te bewerken materialen zoals titanium, wolfraam en carbide.
De nieuwste verbeteringen in EDM-technologie hebben dit vermogen aanzienlijk verbeterd Moderne EDM-systemen kunnen toleranties zo strak als ±0,0001 inch handhaven om tegemoet te komen aan de eisen van de lucht- en ruimtevaart-, medische en micro-productie-industrie. In de lucht- en ruimtevaart worden deze EDM-technologieën bijvoorbeeld gebruikt om turbinebladen met uiterst nauwkeurige afmetingen in zogenaamde koelgaten te boren, waardoor de prestaties en levensduur van straalmotoren worden verbeterd. Industrieën die Wire EDM gebruiken, kunnen ook zeer hoekige sneden maken op componenten met weinig vervorming van materiaal om een soepele afwerking en maatnauwkeurigheid te garanderen.
Integratievoordelen: De verdere combinatie van EDM met CAD/CAM-software maakt ook de productie mogelijk van sterk op maat gemaakte onderdelen met ingewikkelde geometrieën Er is gemeld dat fabrikanten die geavanceerde EDM-machines en ontwerpsoftware installeren een reductie van ongeveer 30% in de ontwikkelingstijden van prototypes zouden kunnen bereiken, waardoor de productiecycli aanzienlijk zouden worden versneld. Deze naadloze integratie tussen precisie en snelheid heeft EDM als een van de bovenstaande tools geplaatst bij de productie van technisch complexe en hoogwaardige componenten op veel gebieden.
Werken met harde materialen
Electrical Discharge Machining is de reeks bewerkingen voor moeilijk te bewerken materialen die zeer taai zijn met de conventionele bewerkingsmethoden. Het gebruik van wolfraamcarbide, titanium en gehard staal, allemaal veel voorkomende materialen in de lucht- en ruimtevaart-, automobiel- en medische industrie, zou idealiter in aanmerking komen voor EDM-behandeling, aangezien EDM snijdt zonder contact met het werkstuk, terwijl de conventionele mechanische methode zeker slijtage van het gereedschap met zich meebrengt.
Recente gegevens uit de industrie benadrukken dat deze, enigszins geavanceerde EDM-systemen een absolute tolerantie van ± 0,0001 kunnen hebben en in staat zijn materialen te snijden met een hardheid van meer dan 60 HRC (Rockwell Hardness Scale).Met de adaptieve besturingssystemen en de optimalisaties van spoeltechnieken heeft de bewerkingssnelheid een boost gekregen van 20-30% met betrekking tot harde metalen. Aan de andere kant zijn de ontwikkelingen in draad-EDM-methoden nu klaar om complexe geometrieën en micro-formaat componenten met een onbetwist nauwkeurigheidsniveau te vervaardigen, waardoor de mogelijkheden verder worden geopend op gebieden die gespecialiseerd zijn in de vervaardiging van zeer gespecialiseerde onderdelen.
Het is het vermogen van de EDM om met harde materialen om te gaan die het mogelijk maken om fijnere oppervlakteafwerkingen te bereiken, waardoor er weinig tot geen secundaire bewerking overblijft die de productieworkflows zeker stroomlijnt en de operationele kosten verlaagt. Dergelijke mogelijkheden plaatsen EDM voorop in industrieën die werkzaam zijn op de voorgrond van materiaalkunde en technische innovatie.
Recente ontwikkelingen in EDM-technologie
Automatisering voor een betere efficiëntie in EDM
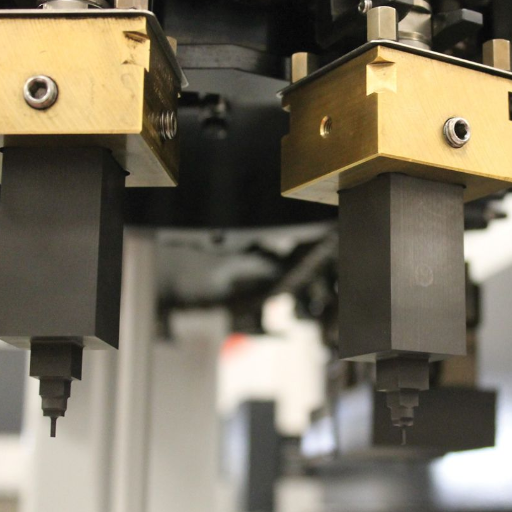
Toenemende automatisering heeft EDM meer efficiëntie en productiviteit gebracht Met moderne EDM worden processen geïntegreerd met intelligente software en robotica om de menselijke betrokkenheid te verminderen Geautomatiseerde gereedschapswisselaars en robotarmen maken 24-uurs productie mogelijk met minimale stilstand. Met deze vooruitgang wordt EDM bijvoorbeeld begunstigd door organisaties die schaalbare productie eisen, zoals de lucht- en ruimtevaart en de productie van medische apparaten.
Gegevens uit rapporten laten een verbetering van de productie-efficiëntie tot 30% zien door geautomatiseerde EDM-systemen vanwege snellere cyclustijden en minder fouten. Ook vergemakkelijkt AI- en ML-gebaseerde software-implementatie voor operationele activiteiten voorspellend onderhoud, dat wil zeggen dat systemen storingen kunnen voorspellen en voorkomen voordat dit daadwerkelijk gebeurt. Dergelijk preventief onderhoud helpt verstoring van de bedrijfsvoering te voorkomen, de levensduur van de machine te verlengen en de onderhoudskosten te verlagen.
Daarnaast beschikken steeds meer EDM-machines over ingebouwde hoogfrequente sensoren om de werkelijke bewerkingsomstandigheden in real-time te monitoren, dit garandeert minimale nauwkeurigheid bij verminderde materiaalverspilling door aanpassingen van parameters op basis van feedback Uit het resultaat van een onderzoek in 2023 bleek dat geautomatiseerde materiaalbehandeling tot 20% aan materiaalbesparing kon opleveren.
Milieu-impact: Recentere EDM-machines zijn doorgaans milieuvriendelijk, waarbij de ontwikkelingsactiviteiten zich richten op energie-efficiënte ontwerpbenaderingen voor deze machines. Diëlektrische systemen met lage energie en slim energiebeheer behoren tot de nieuwste ontwerpen die het elektriciteitsverbruik aanzienlijk hebben ingeperkt en tegelijkertijd aansluiten bij de agenda van de industrie om de impact op het milieu te verminderen.
De bovenstaande vooruitgang samen maakt EDM zeer relevant in uiterst nauwkeurige industrieën, omdat ze een betere kwaliteit bieden voor een lager tijd- en hulpbronnengebruik.
Innovaties op het gebied van elektrodemateriaal
De ontwikkeling van het genoemde materiaal heeft veel veranderingen met zich meegebracht die een betere EDM-proces in de richting van meer precisie met zich meebrengt. Eén zo'n sprankje is dat van hybride composietelektroden die materialen zoals grafiet, koper en superieure legeringen combineren. Deze composieten combineren de thermische geleidbaarheid van koper met de slijtvastheid van grafiet om de bewerking te versnellen en de levensduur van de elektrode te verlengen.
Er zijn inderdaad rapporten over nano-gecoate elektroden die nanomaterialen nemen om de elektrische geleiding te verhogen en slijtage te verminderen Een studie uit 2022 gepubliceerd in het International Journal of Advanced Manufacturing Technology rapporteerde 15% verhoogde bewerkingsnauwkeurigheid en 10% vermindering van materiaaldegradatie met nano-gecoate elektroden.
3D Printing Revolution: Qua sequel is er nog een vooruitgang die de oorzaak van 3D-geprinte elektroden heeft bevorderd, waarbij nieuwe wegen zijn ontstaan voor ontwerpen en vormen. Met deze elektroden kunnen fabrikanten gemakkelijker geavanceerde geometrieën vervaardigen dan met traditionele tegenhangers. De gegevens laten een afname van de productietijd van ongeveer 30% zien door het gebruik van 3D-geprinte elektroden, waardoor de workflowprocessen in de lucht- en ruimtevaart en de productie van medische apparaten worden vergemakkelijkt.
Al deze innovaties hebben een positieve invloed op de prestaties, ook al is het maar een fractie, terwijl ze ook de kosteneffectiviteit en duurzaamheid van EDM bevorderen door minder afval en geoptimaliseerd gebruik van hulpbronnen. Dergelijke ontwikkelingen benadrukken het belang van elektrodematerialen om de technologie van EDM te stimuleren om aan de moderne productiebehoeften te voldoen.
Verbeteringen in energie-efficiëntie bij EDM-bewerking
Het verbeteren van de energie-efficiëntie is het middelpunt geweest bij de modernisering van EDM-machines vanwege de vraag naar duurzame en kosteneffectieve productieprocessen. Fabrikanten hebben geavanceerde technologieën geïntroduceerd om milieuvriendelijke EDM-machines te bedenken die beperkte energie verbruiken en geen concessies doen aan de prestaties en precisie. Moderne EDM-machines zijn bijvoorbeeld uitgerust met energiebesparende modi en intelligente energiebeheersystemen die het energieverbruik optimaliseren in zowel actieve bewerking als inactieve tijden.
Studies tonen aan dat de modernere EDM-opstellingen de neiging hebben om energie te besparen met ongeveer 20-30 procent, in tegenstelling tot de oude, voornamelijk vanwege bovengrondse veranderingen in de hoogfrequente stroomvoorziening en nieuwe overwegingen bij thermische beheersystemen. De keuze van servomotoren in plaats van traditionele stappenmotoren helpt bij deze extra energiebesparingsprocedure, omdat deze minder energie vereist en nauwkeuriger is.
Ontwerpers zijn zich er ook van bewust dat energieverspilling als gevolg van verwijderingsactiviteiten moet afnemen door verbeteringen in de filtratie en recycling van diëlektrische vloeistoffen; daarbij worden de kosten verlaagd. De integratie van realtime monitoring in deze technologie helpt verder bij het bijhouden van het energieverbruik en helpt operators dergelijke gegevens te gebruiken om energiebesparende stappen te ondernemen.
Dergelijke vooruitgang toont verder de urgentie aan waarmee de industrie onder de paraplu van groene productie staat, maar toch de hoge kwaliteit en precisie handhaaft waarvoor EDM-technologie wordt beschouwd.
FAQ
Wat is het proces van bewerking bij elektrische ontladingsbewerking?
In zijn bewerkingsproces verwijdert de elektrische ontladingsbewerking materiaal van een werkstuk door toepassing van elektrische ontladingen Dit is een onconventioneel bewerkingsproces, ideaal voor het genereren van complexe vormen en componenten die een zeer hoge nauwkeurigheid vereisen Bij EDM houdt de methode in dat er snelle elektrische vonken worden gegenereerd die materiaal van het oppervlak van het werkstuk eroderen Verschillende parameters zoals de vonkbrug, spanning, enz., kunnen worden gevarieerd om de snelheid van materiaalverwijdering te optimaliseren en om de gewenste oppervlakteafwerking te verkrijgen. EDM vindt zijn brede toepassing in industrieën zoals de lucht- en ruimtevaart en de auto-industrie voor de vervaardiging van schimmels en matrijzen.
Wat zijn de verschillende soorten EDM?
EDM-typen zijn zinklood-type, draad-type, en micro-gat EDM's Sinker-type (ook wel “die-sinking” EDM's genoemd), gebruiken een gevormde elektrode om holtes in het werk te boren Draad EDM gebruikt een zeer dunne elektrisch geleidende draad als elektrode om vormen te snijden Micro-gat EDM's worden voornamelijk gebruikt bij diep gat boren in harde materialen Elk type EDM dient verschillende doeleinden, waarbij bepaalde bewerkingstoepassingen de voordelen van een bepaald EDM-type houden; het is dus gunstig om deze typen te begrijpen voordat men beslist over het meest geschikte EDM-type voor een bepaalde productievereiste.
Wat zijn de voor - en nadelen van EDM?
De voordelen van EDM liggen in het werken aan harde materialen en het toestaan van ingewikkelde ontwerpen die anders moeilijk zijn met conventionele bewerking Het biedt hoge precisie, uitstekende oppervlakteafwerking met complexe geometrie, en bewerking zonder mechanische beperkingen op het werkstuk Nadelen zijn echter een langzamere materiaalverwijderingssnelheid in vergelijking met conventionele bewerkingsprocessen en de EDM-machines alleen geleidende materialen Bovendien heeft het de neiging om duurder te worden vanwege de speciale apparatuur die nodig is. Het evalueren van deze voor-nadelen wordt essentieel voordat u voor EDM gaat in productievereisten.
Hoe resulteert elektrische ontladingsbewerking in een goede oppervlakteafwerking?
Elektrische ontladingsbewerking levert een zeer goede afwerking op door erosie van het materiaal dat wordt geregeld door elektrische ontladingen De diëlektrische vloeistof koelt af en spoelt effectief vuil weg dat anders het werkstukoppervlak zou kunnen verstoppen Als oppervlakteafwerking een probleem is, dan moet men veranderingen in de verwerkingsfactoren overwegen, zoals hoe lang de pulsen meegaan en hoe vaak ze zich herhalen. De ontladingen bij EDM-etsen worden zeer goed gecontroleerd, waardoor een uitstekende en gladde afwerking ontstaat. De elektrode zelf moet goed worden ontworpen en onderhouden om een goede oppervlakteafwerking bij EDM-werk te bereiken.
Referentiebronnen
Elektrische ontladingsbewerking (EDM)
Bron: Universiteit van Wisconsin-Milwaukee
Beschrijving: Geeft een overzicht van EDM, inclusief de alternatieve namen en toepassingen in de metaalproductie.
Link naar Website
Modellering van het elektrische ontladingsbewerkingsproces
Bron: Texas A&M Universiteit
Beschrijving: Bespreekt EDM als een niet-conventioneel bewerkingsproces, waarbij de nadruk ligt op materiaalverwijdering door middel van elektrothermische energie.
Link naar Research Article
Elektrische ontladingsbewerking (EDM)
Bron: Massachusetts Instituut voor Technologie (MIT)
Beschrijving: Legt het EDM-proces uit en beschrijft hoe elektrische ontladingen tussen elektroden worden gebruikt om materiaal te verwijderen.
Link naar Website



