














Considéré comme l'un des procédés de fabrication les plus innovants et les plus précis des temps modernes, l'EDM est connu pour façonner et usiner les matériaux les plus difficiles, Il devient donc central pour les industries qui exigent fiabilité et précision, l'aérospatiale n'étant pas une exception Mais comment fonctionne cette technologie révolutionnaire, et pourquoi est-elle si essentielle dans des domaines durs comme l'aéronautique, la défense, et d'autres Fondamentalement, cette lecture va démêler le concept de l'EDM, son travail dans l'ingénierie aérospatiale, et comment ses forces distinctes peuvent créer une nouvelle frontière de fabrication avancée qui se prépare en tant que professionnel de l'industrie, fan d'ingénierie, ou esprit curieux s'interroger sur les QG de pointe derrière les outils de tous les outils de tous les jours, cet article approfondira dans EDM et dans le monde stratégique.
Introduction à l'usinage par décharge électrique (EDM)
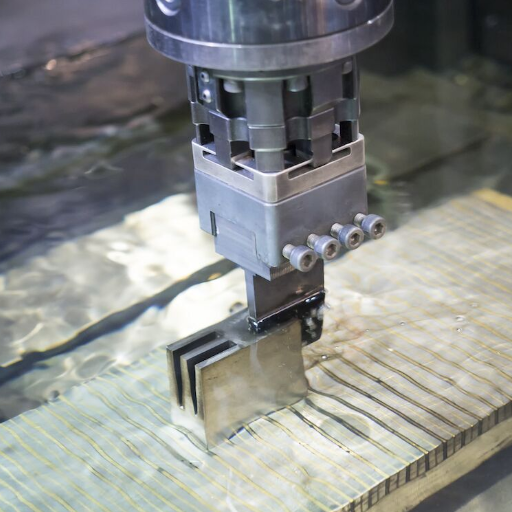
Définition et aperçu de l'EDM
L'usinage par décharge électrique ou EDM est un processus avancé utilisé dans la fabrication qui utilise des décharges d'étincelles pour ajouter une couche de précision à la façon dont les matériaux sont façonnés et coupés, principalement des métaux. De loin, ce type de processus sans contact est utilisé lorsque des matériaux durs sont traités : titane, tungstène ou acier trempé par exemple, qui deviennent tous difficiles à usiner avec les méthodes conventionnelles. À cet égard, il continue à créer des étincelles contrôlées entre une électrode et la pièce, érodant le matériau avec une précision exceptionnelle.
L'EDM trouve de grandes applications dans les industries aérospatiale, automobile, et des dispositifs médicaux, où l'on recherche la plus grande échelle de géométries et des tolérances extrêmement serrées En raison du fait qu'il n'y a pas de contact direct entre l'outil et la pièce, il impose de très faibles contraintes mécaniques sur les matériaux et préserve les finitions délicates des pièces tout en éliminant la déformation des matériaux Les innovations EDM l'ont maintenu au premier plan en permettant aux processeurs d'aller beaucoup plus vite avec une meilleure efficacité énergétique et de bien s'intégrer aux technologies d'automatisation, rendant l'EDM un outil indispensable de la fabrication moderne.
Comment fonctionnent les décharges électriques dans EDM
L'usinage par décharge électrique (EDM) fonctionne sur le principe qui permet des décharges électriques contrôlées entre deux milieux conducteurs - généralement la pièce et l'autre électrode de l'outil, séparées par un liquide intermédiaire - le fluide diélectrique. Lorsque le courant électrique est activé, l'étincelle de plus haute intensité se produit au niveau du très petit espace existant entre la surface de la pièce et l'outil. Cette étincelle génère une chaleur de l'ordre de 8 000° à 12 000 °C, faisant ainsi fondre et vaporiser simultanément le matériau de la pièce à un niveau microscopique.
Le fluide diélectrique est très essentiel aux procédés EDM Il sert d'isolant jusqu'à ce qu'une tension de seuil fixe soit atteinte, moment auquel l'étincelle se produit Il refroidit également la piscine de la pièce à usiner et chasse les débris érodés pour maintenir la précision et la précision de l'usinage en maintenant l'éclateur cohérent Des formes détaillées et des géométries authentiques peuvent être produites à un niveau de précision sans précédent grâce aux successions rapides de ces minuscules décharges d'étincelles.
Derniers développements dans la technologie EDM
Les derniers développements signalent un pic distinctif d'avancement dans la technologie EDM Les machines EDM actuelles sont capables de fournir des tolérances aussi serrées que ±2 microns et quelques-unes produisent même des finitions de surface plus fines que Ra 0,1 µm Une incursion de l'IA et de l'apprentissage automatique qui prédisent l'usure des outils et optimisent les paramètres de décharge pour une meilleure efficacité de production est devenue de plus en plus un domaine d'intérêt dans l'industrie Les systèmes EDM hybrides combinent désormais les techniques EDM classiques avec soit une certaine forme de fabrication additive, soit une technologie laser, renforçant ainsi leur polyvalence face à des applications compliquées.
L'assouplissement d'un pourcentage important - c'est-à-dire, jusqu'à 301TP10 T-in de consommation d'énergie est encore une autre caractéristique signifiant les tendances récentes de la technologie EDM en coupes vertes Les ajouts ont jusqu'à présent réaffirmé l'EDM comme un protocole d'usinage utilisé dans l'aérospatiale, la médecine, l'automobile et la microélectronique-forbes, où une précision et une capacité extraordinaires sont nécessaires pour traiter les matériaux ultra-durs à la machine et d'autres matériaux contradictoires.
Avantages du procédé EDM dans l'industrie des machines
L'usinage par décharge électrique est si critique dans l'industrie manufacturière moderne qu'il mérite une certaine distinction Des données récentes indiquent que des dimensions avec une tolérance à l'intérieur de ±0,0001 po peuvent être obtenues par EDM et que cela donne un avantage EDM lors de l'usinage de géométrie compliquée et d'ingrédients délicats pratiquement jamais traités par les méthodes d'usinage traditionnelles.
De plus, ce procédé EDM est capable d'usiner des matériaux durs et exotiques comme le titane, le tungstène et le carbure, ce qui trouve de nombreuses applications dans l'aérospatiale et l'industrie des dispositifs médicaux. Par exemple, dans l'aérospatiale, l'EDM est souvent utilisé dans la fabrication d'aubes de turbine et de composants de systèmes de carburant selon des normes très rigoureuses. De même, le secteur médical utilise l’EDM dans les outils chirurgicaux d’origine et les composants de dispositifs implantables.
D'ailleurs, les dernières évolutions de la technologie EDM ont amené des avancées concernant son efficacité opérationnelle et sa durabilité La découpe à grande vitesse a amélioré la productivité des machines EDM de près de 501TP10 T, tandis que les machines EDM économes en énergie limitent l'utilisation de l'électricité de 301TP10 T. Ces méthodes permettent aux fabricants de respecter les délais requis par la demande croissante sans sacrifier la précision.
Il existe des preuves d'une augmentation de l'intégration de l'automatisation et de l'IA avec les systèmes EDM. Les EDM incorporés avec des algorithmes EDM intelligents peuvent optimiser les chemins d'usinage, minimiser l'usure de l'outil, et même prévoir quand le système EDM doit être maintenu, ce qui les rend plus fiables et rentables De tels systèmes trouvent une utilisation dans les productions de gros volumes où la cohérence est une nécessité.
En dernière analyse, EDM agit efficacement comme la clé de la poursuite des innovations technologiques car elle ouvre aux fabricants les portes pour relever des défis de plus en plus sophistiqués, tout en maintenant des normes extrêmement élevées de qualité et de précision. Elle redéfinit encore les possibilités de fabrication moderne.
Comprendre le processus EDM

Description détaillée de la procédure de travail EDM
1. Préparation de la pièce
L'EDM commence par la préparation du matériau de travail Ce matériau doit être conducteur de l'électricité puisque le processus utilise la décharge L'acier trempé, l'aluminium et le carbure de tungstène sont quelques-uns des matériaux habituellement employés La pièce est nettoyée soigneusement et solidement fixée pour éviter les erreurs.
2. Sélection des électrodes
La sélection de l'électrode est effectuée en fonction des exigences du travail particulier, généralement du cuivre, du graphite ou du laiton. Une électrode peut être considérée comme quelque chose de très bien un“ en forme de base ou un” d'outil utilisé pour éroder la pièce et doit donc être conçue en gardant à l'esprit la conception prévue.
3. Immersion dans le fluide diélectrique
L'électrode et la pièce ont été immergées dans le fluide diélectrique, qui est généralement de l'eau ou de l'huile désionisée Ce fluide diélectrique joue de nombreux rôles, tels que l'action de refroidissement, le rinçage des débris ou le maintien des conditions souhaitées pour la génération d'étincelles.
4. Génération d'étincelles
Entre l'électrode et la pièce à usiner est soudainement répétée et la décharge contrôlée par étincelle avec application Ces étincelles génèrent de la chaleur supérieure à 12 000 °C et fondent ou vaporisent des portions infimes du matériau de la pièce à usiner sans réellement entrer en contact avec celui-ci.
5. Enlèvement de matière
Le matériau fondu est lavé par le fluide diélectrique. Ce processus est répété en continu jusqu'à ce que la quantité exacte de matériau soit éliminée couche après couche, même pour des géométries complexes.
6. Finition et nettoyage
Pendant l'étape de finition, la pièce est nettoyée ou polie pour éliminer tout résidu ou saleté et améliorer la qualité de la surface pour répondre aux spécifications.
Parmi les avantages du procédé EDM figurent la génération de certaines formes ou motifs complexes qui seraient autrement impossibles par les techniques d'usinage conventionnelles. Son adaptabilité et sa polyvalence ne cessent de se mettre à jour parallèlement au développement technologique, qui a montré un niveau plus élevé de poussée du bord de la fabrication moderne.
Types d'usinage par décharge électrique
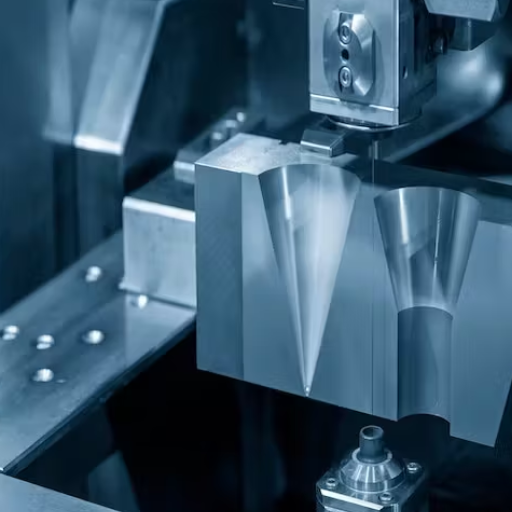
Il existe trois types différents d'usinage par décharge électrique, et chacun est personnalisé pour s'adapter aux besoins de fabrication spécifiques et aux exigences de précision Vous trouverez ci-dessous les explications détaillées de ces catégories :
1. EDM à enfoncer (EDM à enfoncer)
L'EDM à enfoncement, parfois appelé EDM à vérin, utilise une électrode préformée pour former des cavités et des motifs complexes sur la pièce. Ce système convient à la fabrication de moules et d'outils où la précision et les détails sont primordiaux. Les approches modernes de ce processus sont grandement assistées par les systèmes CNC, garantissant ainsi des opérations beaucoup plus précises et automatisées. Des études révèlent que l'EDM à plomb peut atteindre des niveaux de tolérance allant jusqu'à ± 0,0001 pouce et est donc de la plus haute importance, en particulier dans les industries aérospatiale et automobile.
2. GED de fil
Avec ce processus, Wire EDM usine des matériaux électriquement conducteurs avec le fil fin chargé électriquement La méthode est incontestée pour travailler sur des formes moins que simples dans des matériaux comme le titane, l'aluminium et le tungstène avec des tolérances serrées et des finitions de surface polies Avec des modifications récentes, l'EDM de fil a été proposé comme un système de coupe de fil à grande vitesse, qui peut optimiser la productivité d'environ 301TP10 T, en plus de réduire les temps d'arrêt de la machine, tout en maintenant la précision Les chercheurs du marché affirment que l'EDM de fil a plusieurs applications dans le processus de fabrication des dispositifs médicaux où un degré élevé de précision est exercé.
3. GED de perçage de trous
L'EDM de perçage de trous est conçu pour le perçage de trous fins et précis dans des matériaux durs Ce procédé trouve une application dans le domaine aérospatial, où les trous de refroidissement des aubes de turbine ou des systèmes de carburant doivent respecter des tolérances extrêmement serrées Les systèmes contemporains ont grandement amélioré la productivité de l'EDM de perçage de trous, réduisant le temps de perçage jusqu'à 401TP10 T par rapport aux systèmes plus anciens selon les repères fixés très récemment.
L'avenir de l'EDM
L'intégration de ces techniques EDM avec des systèmes de surveillance basés sur l'IA et des capteurs avancés a amélioré le processus EDM et la réduction de la consommation d'énergie. Le marché mondial de l'EDM devrait croître avec un TCAC de 7,21TP10 T de 2023 à 2030, soulignant sa présence toujours importante dans la fabrication moderne et sa capacité à rester pertinent face aux demandes changeantes de l’industrie.
Pièces de machines EDM et travail
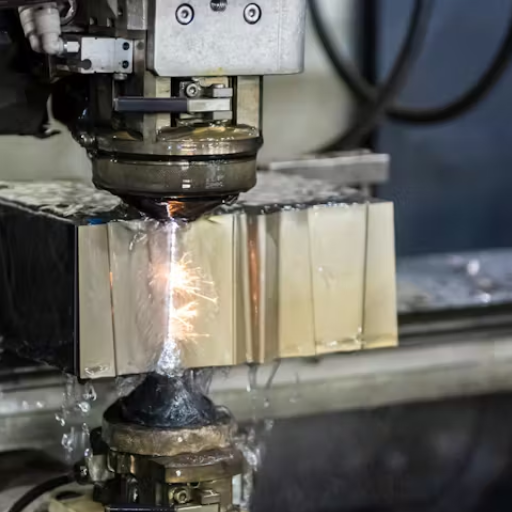
L'usinage par décharge électrique se compose de plusieurs composants et sous-systèmes essentiels qui assurent collectivement un enlèvement de matière très précis Ce sont les composants de base d'une machine EDM et leur fonctionnement :
Dernières avancées et données
Une recherche récente (octobre 2023) a permis de mieux comprendre certaines autres tendances dans l'intégration des technologies IoT et AI avec les machines EDM Cela permet de les surveiller en temps réel avec des capacités de maintenance proactives qui permettent une plus grande réduction des temps d'arrêt et des dépenses en capital d'exploitation Les données montrent que les usines de fabrication avec des machines EDM compatibles avec l'IoT ont signalé une amélioration de la disponibilité d'environ 201TP10 T et une réduction de la consommation d'énergie de 151TP10 T. Simultanément, des progrès ont été réalisés dans le développement de fluides diélectriques verts et des initiatives de durabilité en parallèle avec les industries pour réduire l'empreinte carbone.
Avec tout cela et les développements récents, EDM occupe toujours la plus grande place dans la fabrication de haute précision pour les industries aérospatiale, automobile et des dispositifs médicaux.
Applications de l'usinage par décharge électrique
EDM dans la fabrication aérospatiale
Les procédés d'usinage par décharge électrique prennent de l'importance dans la fabrication aérospatiale en raison de la précision et de la capacité de traiter certains matériaux difficiles à usiner. L'industrie aérospatiale utilise toutes les variétés de matériaux avancés tels que les alliages de titane, les superalliages à base de nickel et la céramique, nécessaires aux aubes de turbine, aux composants de moteurs et aux pièces structurelles. De cette manière, des géométries très complexes et des détails fins sont produits par EDM tout en conservant des tolérances extrêmement vitales pour les applications aérospatiales haut de gamme.
Selon un rapport récent, les tolérances EDM de ±0,001 mm permettent la création de composants de moteurs à réaction qui fonctionnent vraiment sous la chaleur et les pressions extrêmes d'un réglage de travail De plus, comme le procédé EDM est sans contact, il évite de stresser des pièces aussi délicates qu'à la possibilité de dommages survenant lors de l'usinage En utilisant Wire EDM et Sinker EDM, les fabricants peuvent produire des trous de refroidissement pour les pièces de turbine à une précision difficilement assortie à toute autre technologie, et ces trous sont cruciaux pour maximiser le rendement du moteur et réduire la consommation de carburant.
Croissance du marché : Le marché de l'électroérosion aérospatiale dans le monde a connu une croissance saine en raison de la demande accrue pour la prochaine génération d'avions et de systèmes de défense avancés. En outre, des études de marché ont montré que le marché de l'électroérosion dans l'aérospatiale est un moteur d'innovation dans l'industrie, et que son application devrait croître à un TCAC de plus de 71TP10 T de 2022 à 2030. Cette croissance est entièrement due à la demande de composants d’avions légers et efficaces qui répondent à des critères de sécurité et de performance stricts.
D'autre part, les processus sont devenus simples avec l'avènement de l'EDM adaptatif et de l'automatisation, qui ont encore réduit le délai et le coût opérationnel Avec l'EDM 3 D et l'usinage basé sur l'IA, les possibilités de personnalisation et de fabrication professionnelle sont poussées une étape plus loin Ces développements continuent de renforcer la position dominante de l'EDM dans la fabrication aérospatiale de manière à répondre aux exigences technologiques et de performance en constante évolution de l'industrie.
Applications dans l'automobile
L'EDM marque un acteur important et crucial dans le secteur automobile, permettant de fabriquer des composants de haute précision requis par les systèmes de véhicules modernes La demande de VE et de conceptions légères sont quelques-unes des raisons pour lesquelles l'EDM est devenu nécessaire car il permet l'usinage de matériaux durs comme le titane, le tungstène et le carbure dans les applications automobiles contemporaines Par exemple, l'EDM est nécessaire dans la fabrication de pièces complexes comme les composants du moteur, les buses d'injecteur de carburant et les systèmes de transmission où la précision et la durabilité sont des paramètres de test.
Projection du marché : Les nouvelles technologies dans l'EDM soutiennent davantage le mouvement vers des innovations automobiles plus propres et efficaces Les rapports de l'industrie indiquent que la croissance du marché mondial de l'EDM est propulsée par la demande croissante de véhicules hautes performances et électriques, avec le Équipement EDM le marché devrait atteindre 5,2 milliards de dollars d'ici 2030, avec une croissance de 6,1%. En outre, ces systèmes EDM automatisés aident les industries automobiles à réduire les temps de production et les coûts d'outillage tout en améliorant l'efficacité énergétique, atteignant ainsi les objectifs mondiaux de durabilité.
En substance, l'EDM continue d'être essentielle pour faire face aux défis croissants posés dans l'industrie automobile, avec sa capacité à travailler avec des géométries complexes et à maintenir des tolérances étroites L'EDM continue de façonner l'orientation de l'innovation automobile, de la rationalisation de la fabrication au soutien au développement de véhicules de nouvelle génération.
EDM pour la fabrication de moules et l'outillage
L'usinage par décharge électrique, dans toute sa gloire et sa gloire, est une technique requise qui permet une fabrication de moules et un outillage inégalés avec précision et flexibilité L'EDM donne aux fabricants la possibilité de fabriquer les moules et matrices complexes requis pour des industries exigeantes telles que l'automobile, l'aérospatiale et l'électronique. Les systèmes EDM peuvent actuellement usiner des matériaux très durs, tels que le carbure de tungstène et l'acier trempé, que les méthodes d'usinage conventionnelles trouveraient difficiles, voire impossibles.
Récemment, des développements majeurs dans la technologie EDM ont apporté l'évolution dans l'industrie des moules Par exemple, l'EDM à grande vitesse peut réduire le délai d'exécution mais assure une tolérance de finition de surface meilleure que ±0,0001 pouces Grand View Research, Inc, a mis le marché mondial de l'EDM à une valorisation de 6,4 milliards USD en 2022 et a prévu sa croissance à un TCAC de 8,51TP10 T tout au long de 2023-2030. La demande croissante d'outils de précision dans des industries telles que l'électronique médicale et grand public alimente cette croissance.
L'un des principaux avantages de l'EDM pour la fabrication de moules est la capacité de créer des géométries complexes, y compris des coins internes pointus et des détails fins, même lorsqu'une telle géométrie compromettrait l'intégrité structurelle lorsqu'elle est fabriquée par d'autres moyens. L'EDM filaire limite également les déchets de matériaux, ce qui en fait une voie à suivre respectueuse de l'environnement. Grâce au support de l'automatisation et des logiciels de CAO/FAO, l'EDM est préparé de manière optimale pour des moules fins et complexes avec un retournement rapide et un coût inférieur.
Données de performance : Les chiffres indiquent l'énorme importance de l'utilisation de l'EDM dans les applications d'outillage Selon une étude publiée par MDPI en 2023, les fabricants utilisant l'EDM ont vu une croissance de l'efficacité de production d'ici 301TP10 T, accompagnée d'une réduction des défauts d'outillage La capacité d'augmenter les performances sans compromettre les performances est ce qui rend l'EDM encore précieux dans la fabrication d'aujourd'hui.
EDM est toujours à l'avant-garde des technologies de pointe qui pilotent la fabrication de moulages, depuis la conception complexe des moules jusqu'à l'outillage robuste et de haute précision.
Avantages de l'utilisation de l'EDM
Précision et précision dans l'enlèvement de matériaux
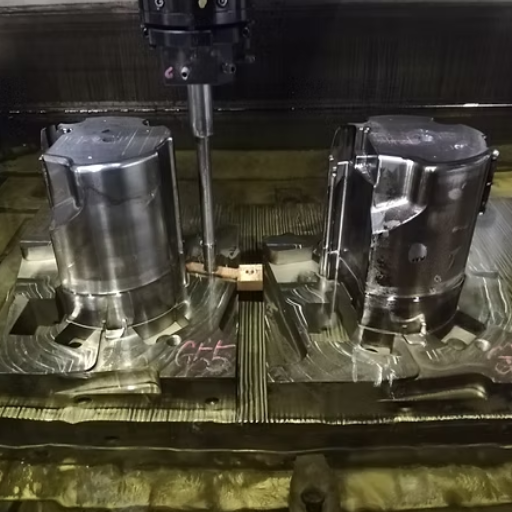
L'EDM garantit des niveaux de précision et d'exactitude presque inimaginables et est, par conséquent, devenu l'outil toujours nécessaire pour remplir les industries nécessitant des conceptions complexes et des tolérances serrées Le procédé EDM peut atteindre des tolérances de l'ordre de 0,005 mm (5 microns), étant ainsi habile à produire des composants aérospatiaux, des dispositifs médicaux, et des pièces électroniques Ainsi, selon des rapports récents, l'EDM s'avère faire ce qui n'est pas possible par l'usinage conventionnel en termes de géométries complexes et de détails très fins.
L'EDM, possédant une grande précision, doit sa caractéristique principale à l'usinage sans contact Elle utilise une décharge électrique pour enlever de la matière de la surface et ne provoque ainsi aucune contrainte mécanique sur la pièce à usiner ; cela garantit que les matériaux fragiles ne peuvent pas être déformés pendant le processus d'usinage De plus, les machines EDM de nouvelle génération intègrent des systèmes CAO et CAM pour rendre le processus d'usinage précis puisque l'usinage complexe peut être effectué avec très peu d'interférences humaines.
Statistiques de performance : De nouvelles statistiques indiquent que les fabricants employant l'EDM maintiennent pour toujours les finitions de surface à une douceur exceptionnelle de 0,1 µm Ra. Simultanément, les industries ont, grâce à l'utilisation de l'EDM dans des travaux de très haute précision, réduit le gaspillage de matériaux d'environ 20%, maximisant ainsi la production d'une entreprise. Parce qu'aucun autre support d'usinage n'offre des mesures aussi importantes en termes de précision, de précision et d'efficacité, l'EDM continuera à avoir sa pertinence dans un domaine de fabrication hautement technique.
Capacité à usiner des formes complexes
Le procédé EDM est l'une des rares méthodes d'usinage pouvant produire des formes et des motifs complexes impossibles à réaliser par usinage conventionnel. Ceci est principalement dû au fait que l'EDM est un processus sans contact, à partir de l'érosion du matériau par l'énergie de décharge qui permet la formation de cavités, des angles vifs et des détails fins dans des matériaux difficiles à usiner tels que le titane, le tungstène et le carbure.
Les dernières améliorations apportées à la technologie EDM ont grandement amélioré cette capacité Les systèmes EDM modernes peuvent maintenir des tolérances aussi serrées que ±0,0001 pouce pour répondre aux exigences des industries aérospatiale, médicale et de micro-fabrication Par exemple, dans l'aérospatiale, ces technologies EDM sont utilisées pour percer des aubes de turbine avec des dimensions extrêmement précises dans les trous dits de refroidissement, améliorant ainsi les performances et la durée de vie des moteurs à réaction Les industries utilisant Wire EDM sont également en mesure de faire des coupes très angulaires sur les composants avec peu de distorsion de matériau pour assurer une finition lisse et une précision dimensionnelle.
Avantages de l'intégration : La combinaison plus poussée de l'EDM avec le logiciel de CAO/FAO permet également la production de pièces hautement personnalisées avec des géométries compliquées Il a été rapporté que les fabricants installant des machines EDM avancées et des logiciels de conception pourraient obtenir une réduction d'environ 301TP10 T des temps de développement des prototypes, accélérant ainsi considérablement les cycles de production Cette intégration transparente entre précision et vitesse a placé l'EDM comme l'un des outils ci-dessus dans la production de composants techniquement complexes et de haute qualité dans de nombreux domaines.
Travailler avec des matériaux durs
L'usinage par décharge électrique est la série d'opérations pour les matériaux difficiles à usiner qui sont très difficiles avec les méthodes conventionnelles d'usinage L'utilisation de carbure de tungstène, de titane et d'aciers durcis, tous des matériaux courants dans les industries aérospatiale, automobile et médicale, serait idéalement candidate pour le traitement EDM, étant donné que l'EDM coupe sans contact avec la pièce, alors que la méthode mécanique conventionnelle entraînera sûrement l'usure de l'outil.
Des données récentes de l'industrie insistent sur le fait que ces systèmes EDM, quelque peu avancés, peuvent contenir une tolérance absolue de ± 0,0001 po et sont capables de couper des matériaux ayant une dureté au-delà de 60 HRC (Rockwell Hardness Scale).Avec les systèmes de contrôle adaptatif et les optimisations des techniques de rinçage, la vitesse d'usinage a reçu une augmentation de 20-301TP10 T en ce qui concerne les métaux durs. Là encore, les progrès des méthodes EDM filaires sont maintenant prêts à fabriquer des géométries complexes et des composants de taille micro à un niveau de précision incontesté, ouvrant ainsi davantage de voies dans les domaines spécialisés dans la fabrication de pièces hautement spécialisées.
C'est la capacité de l'EDM à traiter avec des matériaux durs qui lui permettent d'obtenir des finitions de surface plus fines, laissant peu ou pas d'opération secondaire de meulage ou de polissage qui rationalise sûrement les flux de travail de fabrication et réduit les coûts opérationnels. De telles capacités placent l'EDM au premier rang des industries travaillant à la pointe de l’innovation en science des matériaux et en ingénierie.
Progrès récents dans la technologie EDM
Automatisation pour une meilleure efficacité dans l'EDM
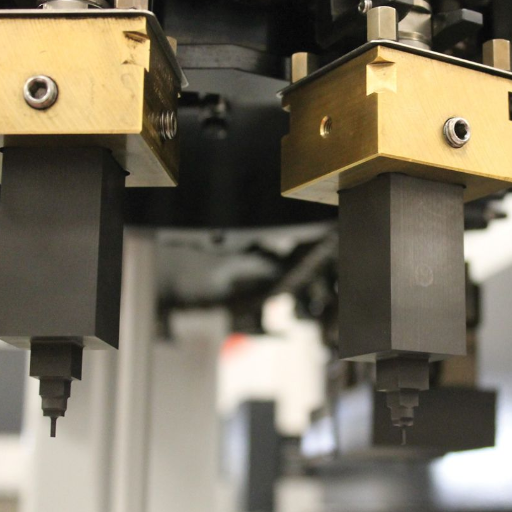
L'automatisation croissante a apporté une efficacité et une productivité accrues à l'EDM Avec l'EDM moderne, les processus sont intégrés à des logiciels et à la robotique intelligents pour réduire l'implication humaine Les changeurs d'outils automatisés et les bras robotiques permettent une production 24 heures sur 24 avec un temps d'arrêt minimal Par exemple, avec cette avancée, l'EDM est favorisé par les organisations qui exigent une production évolutive comme l'aérospatiale et la fabrication de dispositifs médicaux.
Les données des rapports montrent une amélioration jusqu'à 301TP10 T de l'efficacité de la production grâce aux systèmes EDM automatisés en raison de temps de cycle plus rapides et de moins d'erreurs. De plus, la mise en œuvre de logiciels basés sur l'IA et le ML pour les activités opérationnelles facilite la maintenance prédictive, c'est-à-dire que les systèmes peuvent prédire et prévenir les pannes avant qu'elles ne se produisent. Une telle maintenance préventive aide à prévenir les perturbations des opérations, à prolonger la durée de vie de la machine et à réduire les coûts de maintenance.
De plus, un nombre croissant de machines EDM disposent de capteurs haute fréquence intégrés pour surveiller les conditions réelles d'usinage en temps réel Cela garantit une précision minimale avec une réduction du gaspillage de matériaux grâce à des ajustements des paramètres basés sur la rétroaction Le résultat d'une étude en 2023 a montré que la manipulation automatisée des matériaux pourrait donner jusqu'à 201TP10 T en économies de matériaux.
Impact environnemental : Les machines EDM plus récentes ont tendance à être écologiques, les activités de développement se concentrant sur des approches de conception économes en énergie pour ces machines Les systèmes diélectriques à faible énergie et la gestion intelligente de l'énergie font partie des conceptions les plus récentes qui ont considérablement réduit la consommation d'énergie électrique tout en s'alignant sur le programme de l'industrie pour réduire l'impact environnemental.
Les avancées ci-dessus rendent ensemble l’EDM très pertinent dans les secteurs de haute précision car elles offrent une meilleure qualité pour une utilisation moindre du temps et des ressources.
Innovations en matière d'électrodes
Le développement dudit matériau a apporté avec lui de nombreux changements que de meilleurs procédés EDM dans le sens de plus de précision Une telle lueur est celle des électrodes composites hybrides qui combinent des matériaux tels que le graphite, le cuivre, et des alliages supérieurs Ces composites combinent la conductivité thermique du cuivre avec la résistance à l'usure du graphite pour accélérer l'usinage et prolonger la durée de vie des électrodes.
Il existe en effet des rapports sur les électrodes nano-revêtues qui prennent des nanomatériaux pour augmenter la conduction électrique et réduire l'usure. Une étude de 2022 publiée dans l’International Journal of Advanced Manufacturing Technology a rapporté une précision d’usinage accrue de 151TP10 T et une réduction de 101TP10 T de la dégradation des matériaux avec des électrodes nano-revêtues.
Révolution de l'impression 3D : Séquence-wise, une autre avancée qui a fait avancer la cause des électrodes imprimées en 3 D, avec de nouvelles voies qui se dessinent pour les conceptions et les formes Ces électrodes permettent aux fabricants de fabriquer des géométries sophistiquées plus facilement qu'avec leurs homologues traditionnels Les données montrent une diminution approximative de 301TP10 T du temps de fabrication en adoptant des électrodes imprimées en 3 D, facilitant ainsi les processus de flux de travail dans la fabrication de dispositifs aérospatiaux et médicaux.
Toutes ces innovations ont une incidence positive sur les performances, même si elles ne représentent qu'une fraction, tout en favorisant également la rentabilité et la durabilité de l'EDM grâce à une réduction des déchets et à une utilisation optimisée des ressources. De tels développements soulignent l’importance des matériaux d’électrode pour faire avancer la technologie de l’EDM afin de répondre aux besoins de fabrication modernes.
Améliorations de l'efficacité énergétique dans l'usinage EDM
L'amélioration de l'efficacité énergétique a été le point central de la modernisation des machines EDM en raison de la demande de processus de fabrication durables et rentables. Les fabricants ont introduit des technologies avancées pour proposer des machines EDM respectueuses de l'environnement, consommant peu d'énergie et ne faisant aucun compromis sur les performances et la précision. Par exemple, les machines EDM modernes sont équipées de modes d'économie d'énergie et de systèmes de gestion de l'énergie intelligents qui optimisent la consommation d'énergie en cas d'usinage actif et de temps d'inactivité.
Des études montrent que les configurations EDM les plus modernes ont tendance à économiser de l'énergie d'environ 20 à 30 pour cent, par opposition aux anciennes, principalement en raison des modifications en surface de l'alimentation haute fréquence et des nouvelles considérations aux systèmes de gestion thermique. Le choix des servomoteurs au lieu des moteurs pas à pas traditionnels facilite cette procédure d'économie d'énergie supplémentaire, car elle nécessite moins d'énergie et est plus précise.
Les concepteurs sont également conscients que le gaspillage d'énergie provenant des activités d'élimination doit diminuer grâce à l'amélioration de la filtration et du recyclage des fluides diélectriques ; ce faisant, les coûts sont ainsi réduits. L’intégration de la surveillance en temps réel dans cette technologie contribue encore davantage à suivre la consommation d’énergie et aide les opérateurs à utiliser ces données pour prendre des mesures d’économie d’énergie.
De tels progrès démontrent en outre l’urgence avec laquelle l’industrie prend le couvert de la fabrication verte tout en maintenant cela concernant la haute qualité et la précision pour lesquelles la technologie EDM est considérée.
FAQ
Quel est le processus d'usinage dans l'usinage par décharge électrique ?
Dans son processus d'usinage, l'usinage par décharge électrique enlève de la matière d'une pièce par l'application de décharges électriques Il s'agit d'un processus d'usinage non conventionnel, idéal pour générer des formes complexes et des composants nécessitant une très grande précision En EDM, la méthode implique que des étincelles électriques rapides soient générées qui érodent la matière de la surface de la pièce à usiner Différents paramètres tels que l'éclateur, la tension, etc., peuvent être modifiés pour optimiser le taux d'enlèvement de matière et pour obtenir la finition de surface souhaitée EDM trouve son large usage dans des industries telles que l'aérospatiale et l'automobile pour la fabrication de moules et de matrices.
Quels sont les différents types d'EDM ?
Les types EDM sont des EDM de type plomb, de type fil et à micro-trous Les EDM de type sinker (également appelés EDM à “ ”die-sinking”) utilisent une électrode façonnée pour percer des cavités à l'intérieur de l'ouvrage Le Wire EDM utilise un fil électriquement conducteur très fin comme électrode pour couper des formes Les EDM à micro-trous sont principalement utilisés dans le forage de trous profonds dans des matériaux durs Chaque type d'EDM sert à diverses fins, grâce auxquelles des applications d'usinage particulières présentent les avantages d'un certain type EDM ; ainsi, il est avantageux de comprendre ces types avant de décider du type d'EDM le plus approprié pour une exigence de fabrication particulière.
Quels sont les avantages et les inconvénients de l'EDM ?
Les avantages de l'EDM résident dans le travail sur des matériaux durs et permettre des conceptions complexes qui sont autrement difficiles avec l'usinage conventionnel Il offre une grande précision, une excellente finition de surface avec une géométrie complexe, et l'usinage sans contraintes mécaniques sur la pièce à usiner Cependant, les inconvénients incluent un taux d'enlèvement de matière plus lent par rapport aux processus d'usinage conventionnels et les machines EDM uniquement des matériaux conducteurs De plus, il a tendance à devenir plus cher en raison de l'équipement spécial nécessaire L'évaluation de ces avantages-inconvénients devient essentielle avant d'aller pour l'EDM dans les exigences de fabrication.
Comment l'usinage par décharge électrique donne-t-il un bon état de surface ?
L'usinage par décharge électrique produit une très bonne finition par érosion du matériau contrôlée par des décharges électriques Le fluide diélectrique refroidit et élimine efficacement les débris qui pourraient autrement obstruer la surface de la pièce Si la finition de surface pose problème, alors il faut envisager des modifications des facteurs de traitement, comme la durée de vie des impulsions et la fréquence à laquelle elles se répètent. Les décharges lors de la gravure EDM sont très bien contrôlées, ce qui donne une finition excellente et lisse. L'électrode elle-même doit être bien conçue et entretenue pour obtenir une bonne finition de surface lors du travail EDM.
Sources de référence
Usinage à décharge électrique (EDM)
Source: Université du Wisconsin-Milwaukee
Description: Fournit un aperçu de l'EDM, y compris ses noms alternatifs et ses applications dans la fabrication de métaux.
Lien vers le site Web
Modélisation du processus d'usinage par décharge électrique
Source: Université A&M du Texas
Description: Discute de l'EDM en tant que processus d'usinage non conventionnel, en se concentrant sur l'enlèvement de matière grâce à l'énergie électrothermique.
Lien vers l'article de recherche
Usinage à décharge électrique (EDM)
Source: Institut de technologie du Massachusetts (MIT)
Description: Explique le processus EDM, détaillant comment les décharges électriques entre électrodes sont utilisées pour éliminer le matériau.
Lien vers le site Web



